
Сравнение крепежа ударных платформ: НР vs PU vs Керамика
Для зон сброса материалов в горнодобыче доступны три решения ударных платформ: Вариант А (стандарт НР), Вариант Б (тяжелая серия PU) и Вариант В (экстремальная керамика). Сравните материалы буферных брусьев, классы болтов и антикоррозийную защиту, чтобы подобрать решение под ваши условия сброса и предотвратить повреждение ленты
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупок
"Эти вещи происходят каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болты буферного бруса пластически деформируются и вытягиваются при ударном воздействии
Корректирующие меры
Риск-02
Высокотемпературное старение резины буферного бруса и ударное растрескивание
Корректирующие меры
Риск-03
Ржавление и разрушение скобы в кислых коррозионно-агрессивных сбрасываемых материалах
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия в выборе крепежа и скоб для ударных платформ
Хотя материал буферного бруса часто привлекает внимание, крепеж и скобы критически важны для надежности ударной платформы. Пластическое удлинение болтов, коррозия скоб и выбор покрытия напрямую влияют на предотвращение разрыва ленты и интервалы обслуживания
Что проверить
- 1Класс болта: Вариант А использует класс 8.8 с Dacromet; Вариант Б использует класс 10.9 с фосфатированным антифрикционным покрытием; Вариант В использует сплав Inconel 625. Более высокий класс противостоит пластическому удлинению при ударе
- 2Материал скобы: Q235B (Вариант А) vs Q345B (Вариант Б) vs NM400 (Вариант В). Более высокая прочность и износостойкость снижают риск разрушения при тяжелых нагрузках или в коррозионных условиях
- 3Проверяйте толщину покрытия для условий C3-C5 по ISO 12944-2
- 4Обслуживание: Все варианты требуют повторной затяжки, если момент ниже 80% нормативного. Вариант В включает интеллектуальный мониторинг износа для отслеживания распределения ударной нагрузки в реальном времени
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс болта и покрытие | Предотвращает пластическое удлинение и коррозию при ударе | Класс 8.8 или 10.9 с Dacromet/фосфатным/Inconel покрытием в зависимости от условий сброса |
| Материал скобы и грузоподъемность | Обеспечивает структурную целостность при повторяющихся ударах | Q235B для легких условий, Q345B для тяжелых, NM400 для экстремальных; проверяйте грузоподъемность ≥50 кН/м для тяжелых условий |
| Материал и твердость буферного бруса | Влияет на поглощение ударов и износ ленты | НР 60A+Al2O3 для легких условий, PU 80A+WC-Co для тяжелых, Al2O3 керамика+PU для экстремальных |
| Стандарт антикоррозийной защиты | Предотвращает сквозную коррозию скоб в кислых средах | Проверяйте толщину покрытия и адгезию по ISO 12944-2 |
Все данные взяты из содержания страницы. Для конкретных высот сброса и свойств материалов консультируйтесь с технической документацией производителя
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
От удара при падении до продольного разрыва: цепочка ослабления болтов на амортизирующем ложе
Отказ амортизирующего ложа редко происходит за один скачок — каждый шаг от падающей руды до поврежденной обкладки ленты проходит через крепежные болты. Цепочка соответствует зафиксированному механизму; проверяйте в том же порядке.
- 1Руда падает с высоты в несколько метров в перегрузочном желобе на приемную ленту — энергия удара оценивается как вес куска × высота падения (lb-ft), и по этому числу подбирается класс амортизирующего ложа
- 2Повторяющиеся удары цикл за циклом снимают преднатяг крепежных болтов ложа
- 3При потере преднатяга амортизирующий брус смещается и между брусом и рамой образуется зазор
- 4Лента защемляет материал между амортизирующим брусом и поверхностью ложа, многократно истирая и изгибая его
- 5Защемленный материал плюс изгиб → продольные царапины обкладки ленты и повреждение каркаса — вся лента уходит на списание, и вместе с ней останавливается вся шахтная цепочка транспортировки материала
Расчет по энергии удара — правило подбора амортизирующего ложа OEM (Flexco) (lb-ft); цепочка отказов соответствует зафиксированному механизму FM-4. Ходящее значение «скорость падения преднатяга 3-5×» не имеет авторитетного источника — зафиксировано как пробел в архиве — и здесь не используется.
Технический справочник отрасли
Четыре параметра подбора: энергия удара, спектр нагрузок, масштаб и подтяжка
Перед подбором амортизирующего ложа зафиксируйте эти четыре показателя — каждый имеет прослеживаемый источник и четкий триггер для пересчета.
| Параметр | Правило / значение | Когда пересчитывать |
|---|---|---|
| Класс амортизирующего ложа | Энергия удара = вес куска × высота падения (lb-ft); подбор класса по ней | При изменении крупности куска или высоты падения |
| Спектр нагрузок | Повторяющийся удар при падении: амортизирующее ложе / амортизирующая роликоопора заменяет стандартные роликоопоры для поглощения удара, поэтому крепежные болты несут повторяющуюся ударную нагрузку | При переходе режима от легкого к тяжелому |
| Проверка масштаба | Тяжелые шахтные линии работают с лентами шириной до 3 m и скоростью до 10 m/s | Повторно проверить при превышении лентой стандартного охвата |
| Периодичность подтяжки | Периодически подтягивать; авторитетного кратного интервала нет — устанавливать по измеренному износу / смещению | При планировании инспекции |
Расчет по энергии удара — по странице амортизирующих лож Flexco (правило OEM); ограничения по ширине/скорости ленты — по спецификации OEM на очиститель (до 3 m / 10 m/s, средняя достоверность); авторитетного кратного интервала подтяжки не существует (пробел зафиксирован), поэтому в таблице сохранена только качественная формулировка «периодическая подтяжка».
Технический справочник отрасли
Не подбирайте амортизирующее ложе только по брусу: свяжите энергию, класс болта и подтяжку
Материал амортизирующего бруса и износостойкий слой бросаются в глаза в коммерческом предложении, но ресурс ленты определяется связанным набором — энергией удара, классом болта и периодичностью подтяжки. Пропустите одно звено — и цепочка отказов включится снова.
- Энергия удара задает класс ложа: энергия удара = вес куска × высота падения (lb-ft) — подбирайте класс по ней, а не по ширине ленты
- Класс ложа задает класс болта: крепежные болты ложа начиная с класса прочности 8.8 и выше; чем жестче удар, тем выше совместно повышаются и класс болта, и цикл подтяжки
- Планируйте подтяжку по измерениям: удар продолжает снимать преднатяг, и общеотраслевого кратного интервала не существует (зарегистрированный пробел) — устанавливайте его по измеренному смещению / износу, а не копированием с другого объекта
- Откажитесь от пружинных шайб в критических точках: при высокочастотном ударе их стопорящий эффект ограничен (основание — испытания по Юнкеру) — используйте вместо них цельнометаллические стопорные гайки
«Класс прочности 8.8 и выше» — базис для крепежных болтов ложа (KB §5 L107); вывод по испытаниям по Юнкеру и пробел по интервалу подтяжки — KB §2 FM-4 L62-63; правило по энергии удара — KB §1 L19.
Технический справочник отрасли
Нержавеющая или высокопрочная углеродистая сталь в кислом шлаке: сначала определите доминирующий режим
Для кронштейнов и крепежа амортизирующего ложа в кислом шлаке или кислом тумане универсального ответа по материалу нет — разделяйте по доминированию коррозии или абразивного износа.
Подземные и мокрые технологические зоны сочетают высокую влажность с кислым туманом, поэтому стальные детали одновременно корродируют и истираются. Там, где доминирует мокрая коррозия (кислый туман, крепления с тыльной стороны вне прямого потока), выбирайте нержавеющую сталь; там, где доминирует абразивный износ потоком (крепеж и кронштейны под прямым воздействием потока), выбирайте высокопрочную углеродистую сталь с обработкой поверхности и заменяйте ее вместе с изнашиваемыми деталями. Амортизирующее ложе находится в прямом потоке падения: сначала пропустите кронштейны и болты через эту разделительную линию — единый ответ по умолчанию «обязательно нержавеющая» или «углеродистой стали достаточно» будет ошибочным.
Позиция по материалу — зафиксированное разделение FM-6 (KB §2 L73-74): универсального ответа нет — выбор по доминированию коррозии или абразивному износу; основание сосуществования кислого тумана — KB §1 L28.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант А · Стандартная ударная платформа из натурального каучука | B · Вариант Б · Тяжелая ударная платформа из полиуретана | C · Вариант В · Экстремальная керамическая композитная ударная платформа | |
|---|---|---|---|
| 1. БУФЕРНЫЙ БРУС | |||
| Спецификация | Адаптация к ширине ленты 500-1400 мм, НР 60A + керамические вставки Al2O3 | Адаптация к ширине ленты 800-2000 мм, PU 80A + износостойкий слой WC-Co | Адаптация к ширине ленты 1000-2400 мм, керамика Al2O3 + термостойкий PU |
| Материал | НР | PU | PU |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 2. ОПОРНАЯ БАЛКА | |||
| Спецификация | Q235B горячего цинкования, регулируемый шаг 300 мм | Сварная конструкция из Q345B, грузоподъемность ≥50 кН/м | Рама из износостойкой стали NM400, секционная для удобной частичной замены |
| Материал | Q235B | Q345B | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 3. КРЕПЕЖНЫЙ БОЛТ | |||
| Спецификация | M16×80, класс 8.8, покрытие Dacromet | M20×100, класс 10.9, фосфатированное антифрикционное покрытие | M24×120, сплав Inconel 625, устойчивый к коррозии и высоким температурам |
| Класс | Класс 8.8 | Класс 10.9 | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 4. РЕГУЛИРОВОЧНЫЙ СТЕРЖЕНЬ | |||
| Спецификация | M20×200, точная регулировка высоты ±30 мм | Ход 50 мм, адаптация к провисанию ленты | Массив датчиков давления, обратная связь о распределении ударной нагрузки в реальном времени |
| Материал | — | — | Резина EPDM |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 5. АНТИСКОЛЬЗЯЩАЯ ПРОКЛАДКА | |||
| Спецификация | Резиновая подушка EPDM, коэффициент трения >0.5 | Замена буферного бруса без инструмента, время простоя <15 минут | Электропривод, поддержание постоянного зазора между ударной поверхностью и лентой |
| Материал | EPDM | — | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
Руководство по выбору
Как выбрать ударное решение на основе условий сброса?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Зона падения с легкой нагрузкой/материалы с мелкой фракцией, температура окружающей среды | План A Стандартная амортизационная кровать из натурального каучука | Вставки NR 60A+Al2O3 керамика, ширина ленты 500-1400mm, крепежный болт класса 8.8 с покрытием Dacromet, кронштейн Q235B, C3 по ISO 12944-2, самая низкая стоимость и простой монтаж |
| Тяжелые горные условия/крупная руда/большая высота падения (>3m) | План B Усиленная амортизационная кровать из полиуретана | Износостойкий слой PU 80A+WC-Co, прочность на сжатие на 40% выше, чем у натурального каучука, несущая способность кронштейна Q345B ≥50kN/m, фосфатированный болт класса 10.9, C4 Harsh по ISO 12944-2 |
| Сверхкрупная руда/высокотемпературный шлак/сверхдлительный срок службы | План C Экстремальная амортизационная кровать из керамического композита | Керамика Al2O3+термостойкий PU, термостойкость 200°C, кронштейн NM400, болт Inconel 625, C5-M Extreme по ISO 12944-2 |
| Кислый сыпучий материал (например, пирит, pH 3-5) | Кронштейны из нержавеющей стали 316L с эпоксидным цинкнаполненным покрытием | Снижает скорость коррозии с 2.2mm/year у углеродистой стали до 0.1mm/year, продлевая срок службы кронштейна более чем до 5 лет |
Вариант А · Стандартная ударная платформа из натурального каучука
Стандарт C3 по ISO 12944-2
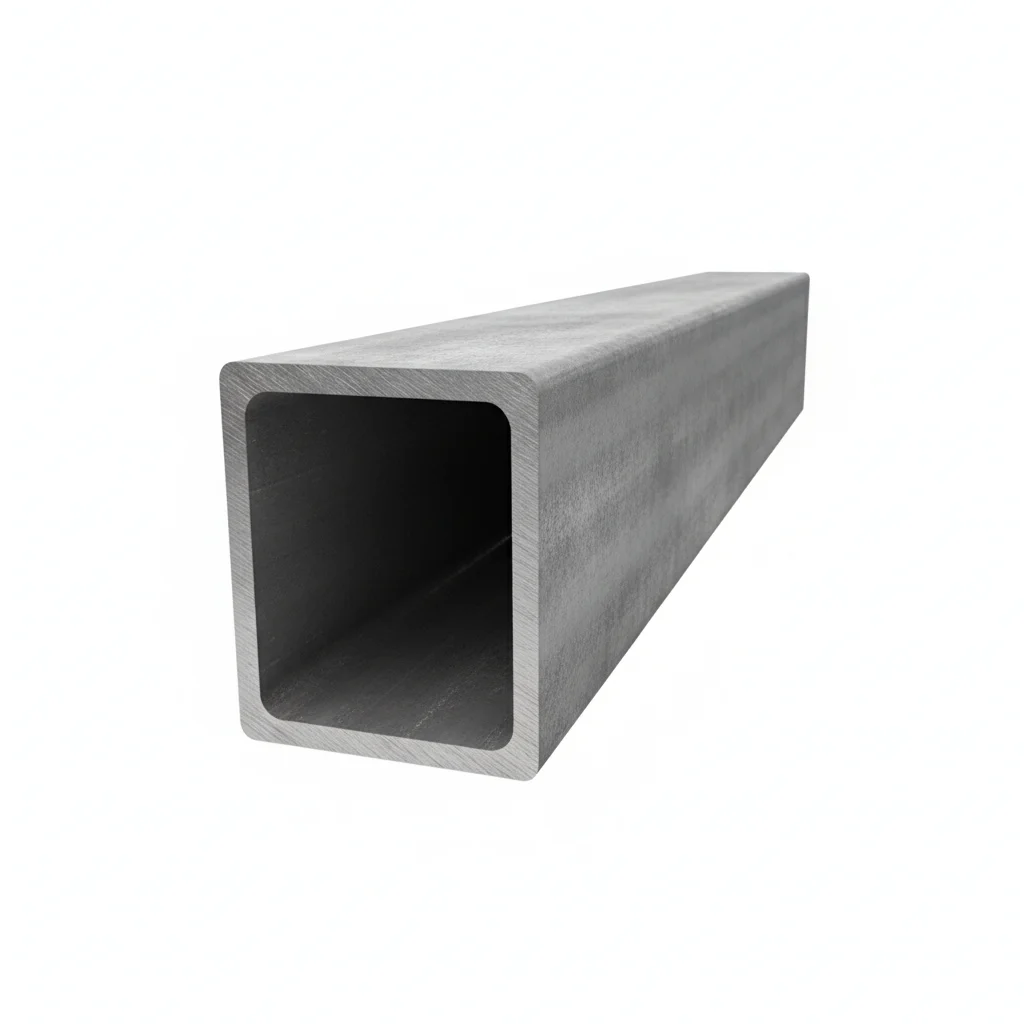
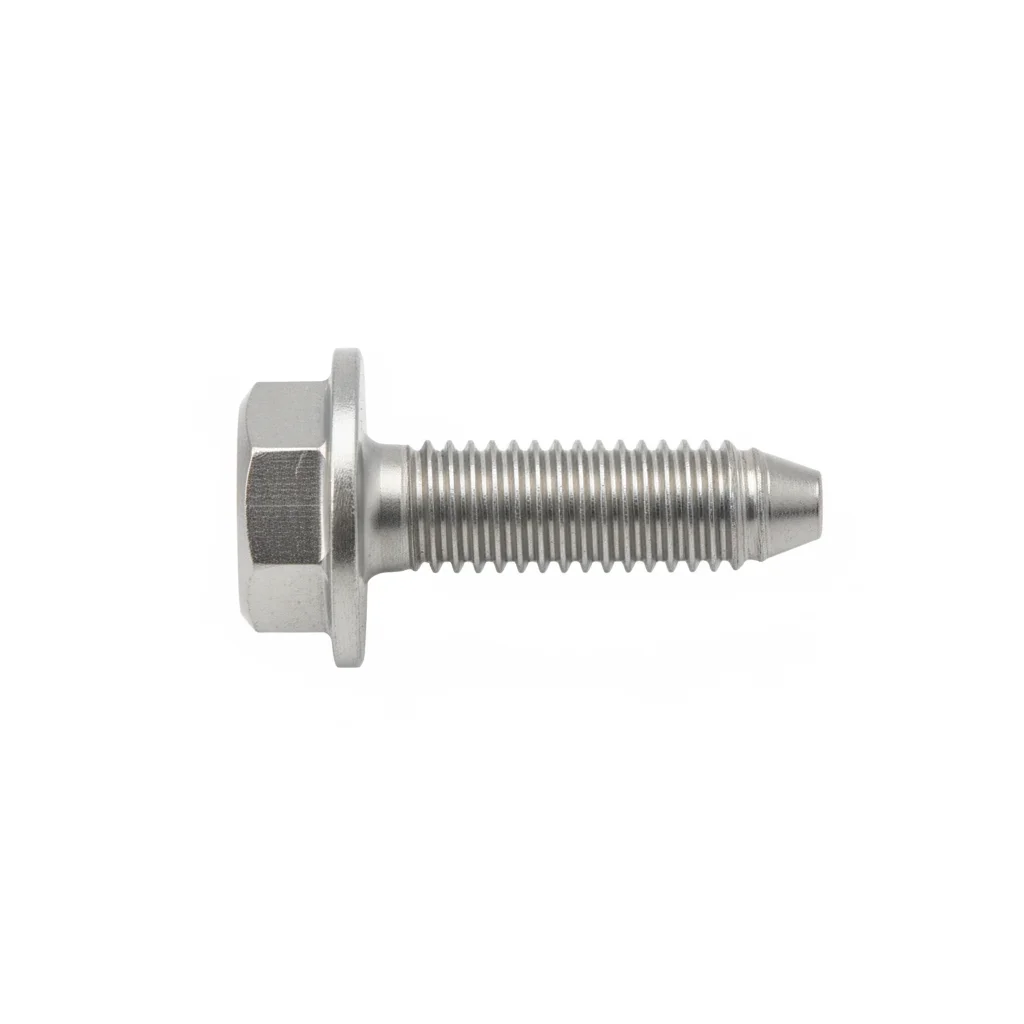
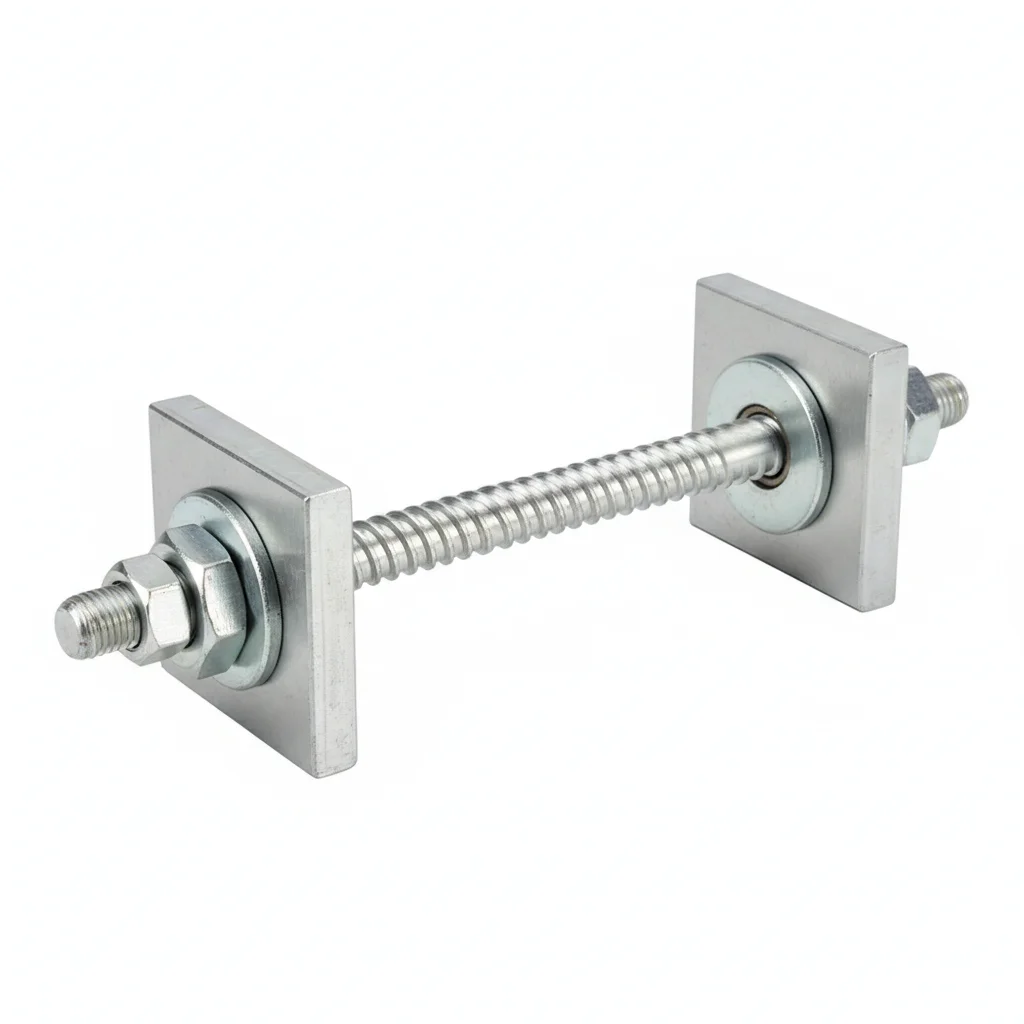
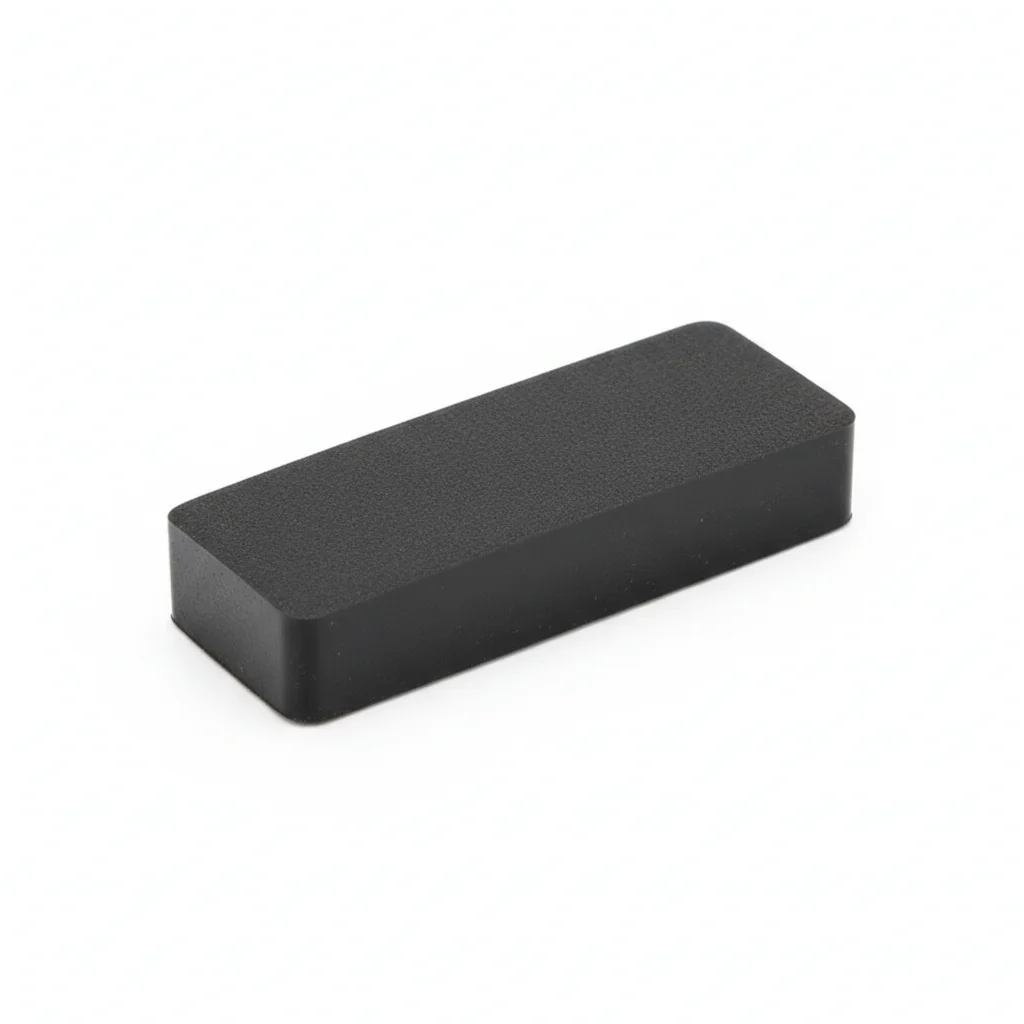
| Буферный брус | Опорная балка | Крепежный болт | Регулировочный стержень | Антискользящая прокладка | |
|---|---|---|---|---|---|
| Спецификация | Адаптация к ширине ленты 500-1400 мм, НР 60A + керамические вставки Al2O3 | Q235B горячего цинкования, регулируемый шаг 300 мм | M16×80, класс 8.8, покрытие Dacromet | M20×200, точная регулировка высоты ±30 мм | Резиновая подушка EPDM, коэффициент трения >0.5 |
| Материал | НР | Q235B | — | — | EPDM |
| Класс | — | — | Класс 8.8 | — | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | НР 60A + керамические вставки Al2O3 | Регулируемый шаг 300 мм | Класс 8.8, покрытие Dacromet | Точная регулировка высоты ±30 мм | Коэффициент трения >0.5 |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите состав для соединения на контактирующие поверхности. Установите крепеж с пружинной шайбой Бельвилля под головкой болта и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затяните по схеме «звездочки». Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Документируйте в журнале контроля качества.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% выборки щупом.
- Нанесите краску-пломбу момента затяжки. Сфотографируйте готовую сборку под 3 ракурсами для пакета документации по качеству.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузке ниже проектной. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа, у которого момент затяжки ниже 80% от нормативного. Замена крепежа, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех ответственных крепежных элементов независимо от состояния. Все результаты документируйте в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант Б · Тяжелая ударная платформа из полиуретана
C4 Агрессивная среда по ISO 12944-2
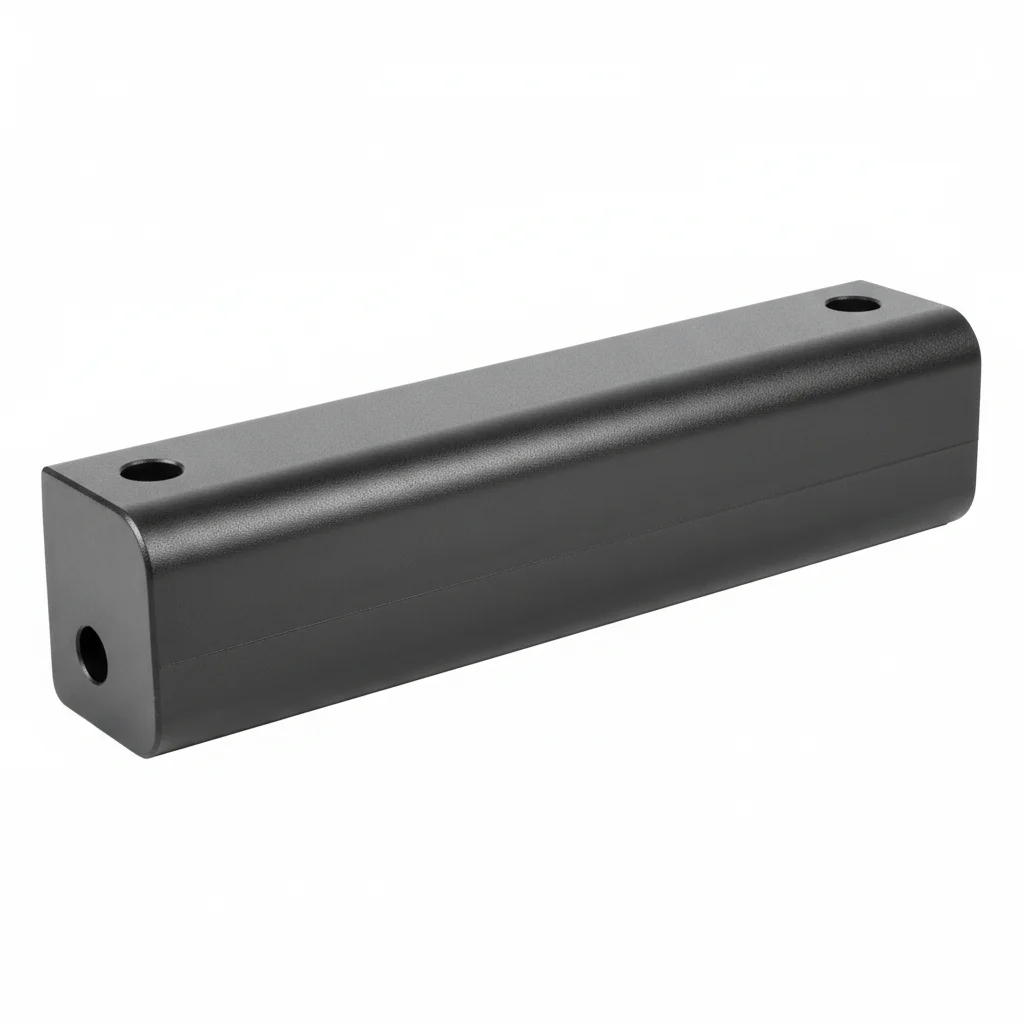
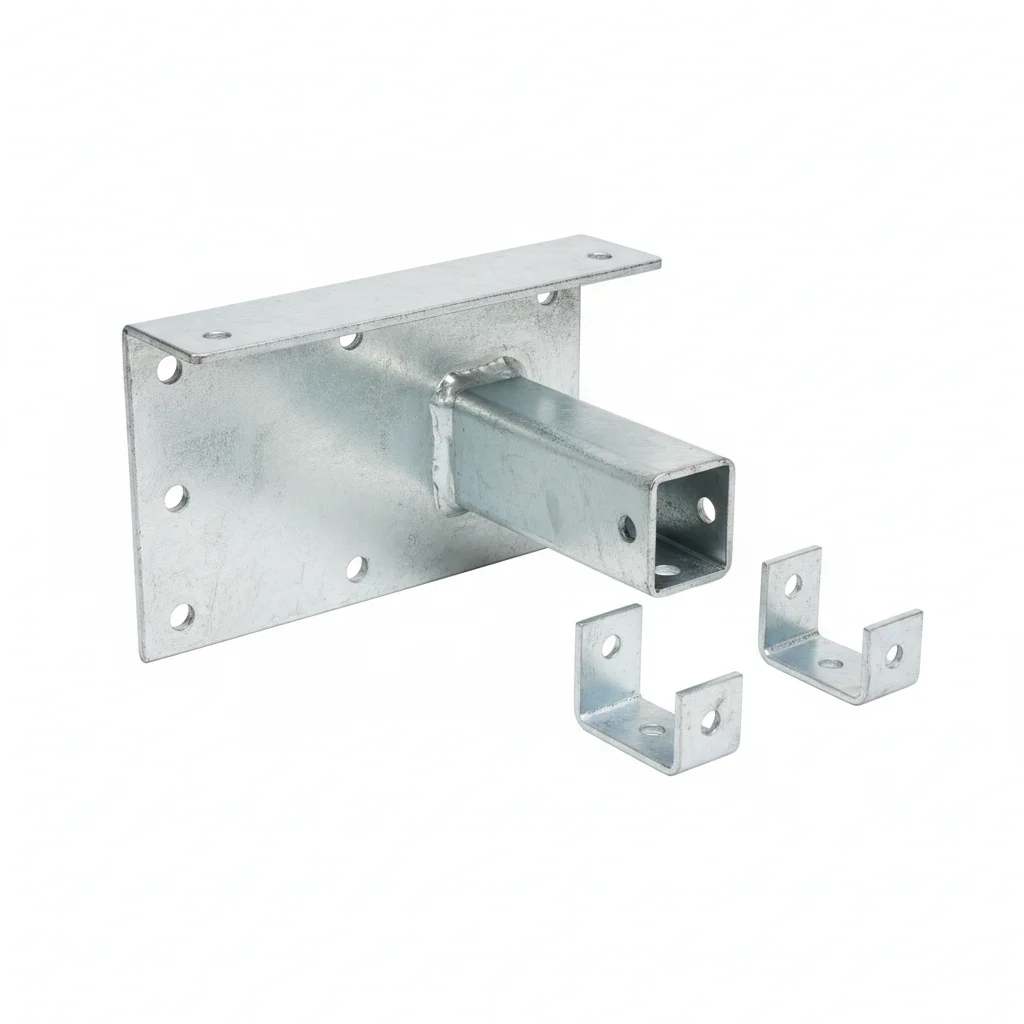
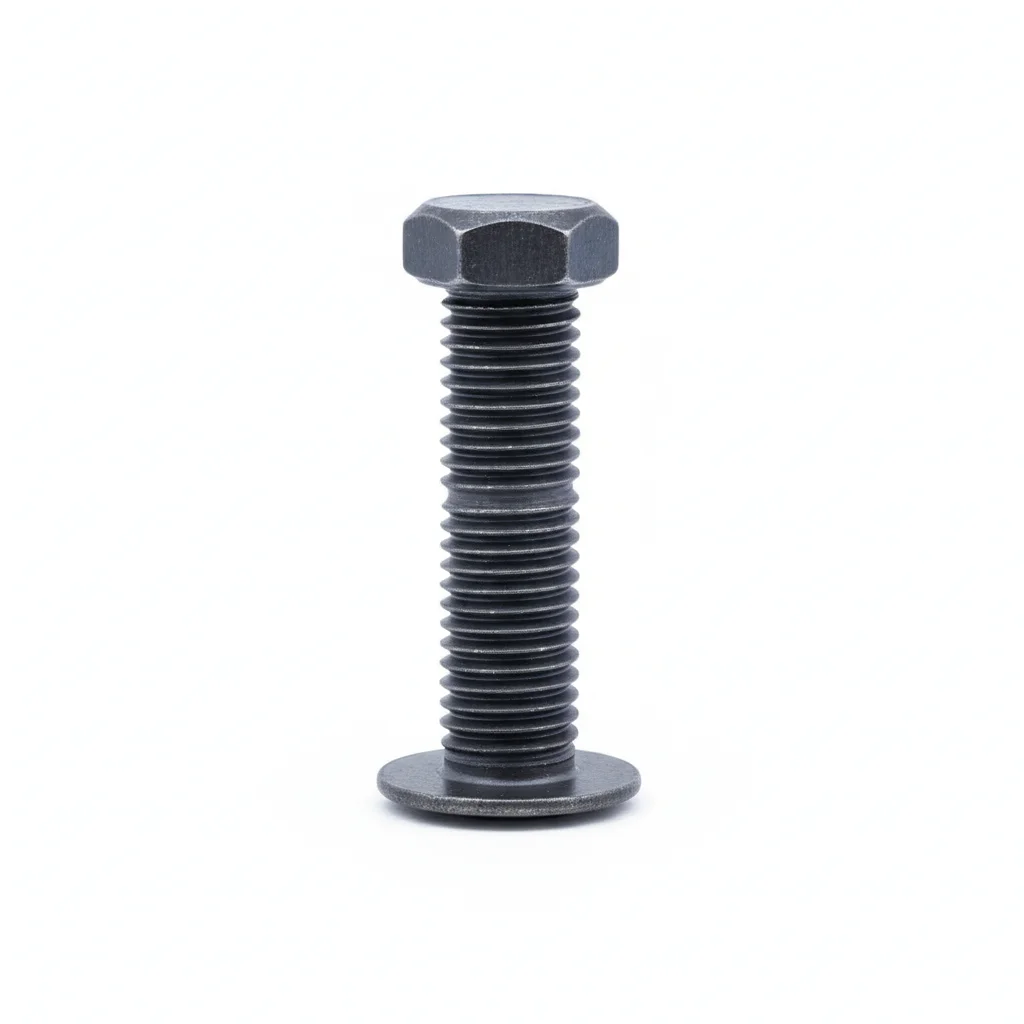
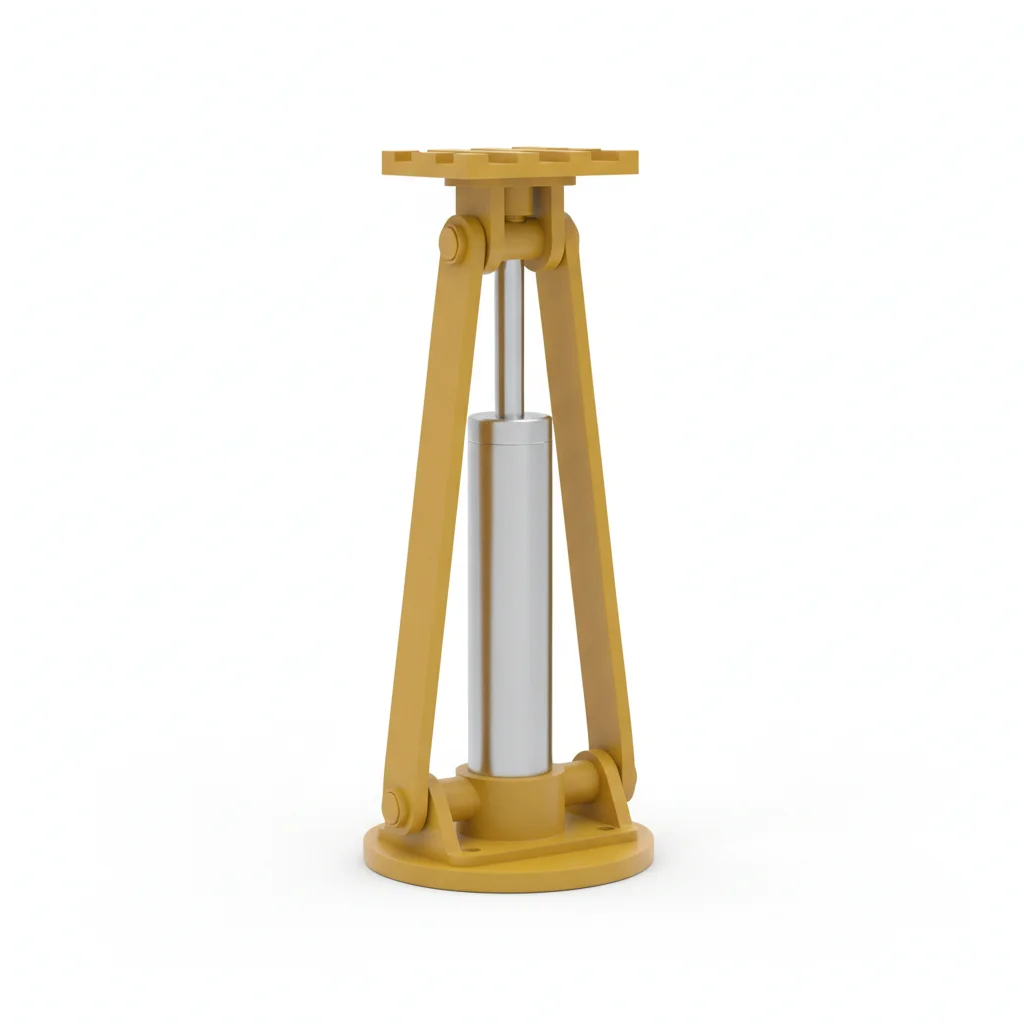
| Тяжелый буферный брус | Усиленная скоба | Высокопрочный крепежный болт | Гидравлическое подъемное устройство | Быстросъемный коннектор | |
|---|---|---|---|---|---|
| Спецификация | Адаптация к ширине ленты 800-2000 мм, PU 80A + износостойкий слой WC-Co | Сварная конструкция из Q345B, грузоподъемность ≥50 кН/м | M20×100, класс 10.9, фосфатированное антифрикционное покрытие | Ход 50 мм, адаптация к провисанию ленты | Замена буферного бруса без инструмента, время простоя <15 минут |
| Материал | PU | Q345B | — | — | — |
| Класс | — | — | Класс 10.9 | — | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | PU 80A + износостойкий слой WC-Co | Грузоподъемность ≥50 кН/м | Класс 10.9, фосфатированное антифрикционное покрытие | Адаптация к провисанию ленты | Время простоя <15 минут |
Порядок монтажа
- Обезжирьте поверхности растворителем ацетона. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозийный состав для соединения класса эксплуатации от -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность по спецификации. Затяните по перекрестной схеме. Проверьте 10% инструментом проверки. Запишите с экологическими данными.
- Проведите испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые элементы ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите контрольный купон коррозии рядом с ответственными соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузке ниже проектной. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа, у которого момент затяжки ниже 80% от нормативного. Замена крепежа, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех ответственных крепежных элементов независимо от состояния. Все результаты документируйте в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант В · Экстремальная керамическая композитная ударная платформа
C5-M Экстремальная среда по ISO 12944-2
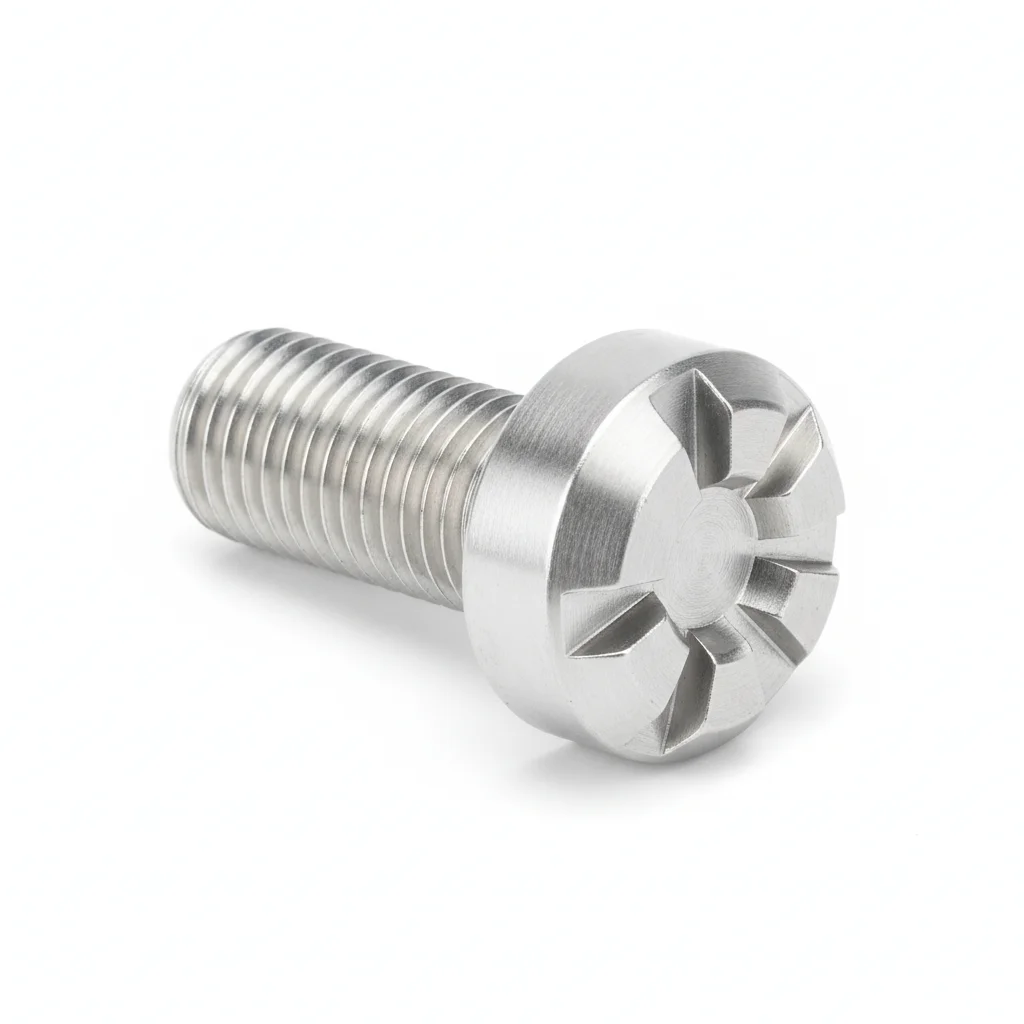
| Керамический буферный модуль | Модульная скоба | Болт из специального сплава | Интеллектуальный мониторинг износа | Автоматическая система выравнивания | |
|---|---|---|---|---|---|
| Спецификация | Адаптация к ширине ленты 1000-2400 мм, керамика Al2O3 + термостойкий PU | Рама из износостойкой стали NM400, секционная для удобной частичной замены | M24×120, сплав Inconel 625, устойчивый к коррозии и высоким температурам | Массив датчиков давления, обратная связь о распределении ударной нагрузки в реальном времени | Электропривод, поддержание постоянного зазора между ударной поверхностью и лентой |
| Материал | PU | — | — | Резина EPDM | — |
| Класс | — | — | — | — | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Керамика Al2O3 + термостойкий PU | Секционная для удобной частичной замены | Сплав Inconel 625, устойчивый к коррозии и высоким температурам | Обратная связь о распределении ударной нагрузки в реальном времени | Поддержание постоянного зазора между ударной поверхностью и лентой |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозийный состав класса эксплуатации от -50 до 200C. Используйте шайбы в оболочке из PTFE.
- Проверьте соосность в пределах 0.3 мм. Затяните с использованием гидравлического натяжителя. ПМИ-проверка 10% выборки. Документируйте для аудита соответствия.
- НКК-проверка 10% выборки с использованием капиллярного метода. Замена любых элементов с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите приборы постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузке ниже проектной. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа, у которого момент затяжки ниже 80% от нормативного. Замена крепежа, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех ответственных крепежных элементов независимо от состояния. Все результаты документируйте в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая база и эталонные стандарты
Конвейерные ленты
Марка безопасности горнодобывающей продукцииНепрерывные средства и системы транспортировки — Правила проектирования ленточных конвейеров
Ленточный конвейерТехнические условия на ленточные конвейеры для угольных шахт
Проектирование ленточного конвейераКонвейерные ленты с текстильным кордом общего назначения
Ленточный конвейерСтандартный метод испытаний свойств резины — Твердомерная жесткость
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →