
Крепёжные изделия для конвейерных лент: Сравнение материалов, покрытий и рисков монтажа
Для соединений конвейерных лент в горнодобыче с повторяющимися изгибами, высокой влажностью или сильными ударами, выбирайте между оцинкованными зажимами из стали 45# (легкая нагрузка), крепежом из нержавеющей стали 304/316L (коррозионно-стойкие) или зажимами из сплава Inconel 625 (экстремальные условия). Каждый вариант имеет свои компромиссы по усталостной долговечности, скорости коррозии и контролю предварительной затяжки при монтаже.
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болты соединений ленты ослабляются и ломаются при повторяющихся изгибах
Корректирующие меры
Риск-02
Ускоренная коррозия соединений в условиях высокой температуры и влажности
Корректирующие меры
Риск-03
Усталостный разрыв механических соединений при сильных ударах
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия в выборе крепежа для соединений конвейерных лент
Выбор между крепежом из стали 45#, нержавеющей стали и сплава зависит от трех факторов: циклов усталостного изгиба, коррозионной среды и точности предварительной затяжки при монтаже. Несоответствие может привести к ослаблению болтов, разрыву ленты или преждевременному отказу.
Что проверить
- 1Оцинкованные зажимы из стали 45# (План А) подходят для толщины ленты 4-12 мм и легкой транспортировки, но скорость коррозии ускоряется в условиях высокой температуры и влажности, снижая срок службы до 1/3 от нормы.
- 2Тяжелонагруженный крепёж из нержавеющей стали (План Б) использует 304/316L и штифты 17-4PH, противостоит коррозии в суровых условиях C4, со сроком службы 8000-12000 часов по сравнению с 3000-5000 часов для Плана А.
- 3Высокопрочные зажимы из сплава (План В) с Inconel 625 и керамическими штифтами выдерживают высокие температуры и сильные кислоты/щелочи, достигая срока службы 15000-20000 часов, но требуют индивидуальных гидравлических натяжителей для контроля предварительной затяжки.
- 4Все планы требуют осмотра каждые 250 рабочих часов или 6 месяцев; заменяйте крепёж, если коррозия охватывает >5% площади поверхности или глубина ямок >0.3 мм.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Совместимость толщины ленты | Использование неправильного размера зажима вызывает неравномерное распределение давления и ускоренную усталость. | Укажите диапазон толщины ленты (например, 4-12 мм для Плана А, 10-20 мм для Плана Б, 15-25 мм для Плана В) в заказе на крепёж. |
| Классификация коррозионной среды | Углеродистая сталь выходит из строя в средах C4/C5; требуется нержавеющая сталь или сплав. | Определите категорию коррозионной агрессивности по ISO 12944-2 (C3 для Плана А, C4 для Плана Б, C5-M для Плана В) в техническом задании. |
| Контроль предварительной затяжки при монтаже | Непоследовательная предварительная затяжка приводит к ослаблению при изгибе; гидравлический инструмент обеспечивает точность ±5%. | Требуйте гидравлический монтажный инструмент с точностью предварительной затяжки ±5% для Планов Б и В; ручной инструмент приемлем для Плана А. |
| Максимально допустимая потеря натяжения | Превышение потери натяжения 15% увеличивает риск проскальзывания ленты и отказа соединения. | Включите максимально допустимую потерю натяжения 15% в график обслуживания; повторно затягивайте, если момент ниже 80% от указанного. |
Все оценки срока службы (3000-5000ч, 8000-12000ч, 15000-20000ч) основаны на стандартных условиях; фактический срок службы зависит от конкретных параметров эксплуатации. Проверьте у поставщика для вашего натяжения ленты и ударной нагрузки.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Механические стыки: три ограничения — прочность ленты, толщина и диаметр шкива
Для подбора механического стыка (скобы для ленты). Сначала зафиксируйте три показателя — восстановленную прочность, предельную прочность ленты и ограничение по диаметру шкива — затем решайте, какой класс скоб закупать.
| Параметр подбора | Значение / основание | Примечание |
|---|---|---|
| Восстановленная прочность ленты в стыке | 35–50% для механического; 70–90% для вулканизированного | Предел прочности механического стыка — выше него вулканизация обязательна |
| Предел по прочности ленты | ≤800 PIW (140 kN/m, Flexco BR14); для тяжелых горных условий до 1,500 PIW (MATO, данные дилера) | Выше этого предела механического решения для высокопрочных лент не существует |
| Диапазон толщины ленты | 10–24 mm (BR14) | Толщина ленты для горных работ 8–25 mm — базис входного контроля (внутреннее основание) |
| Ограничение по диаметру шкива | BR6: минимальный диаметр шкива 350 mm (14 in), рассчитан на 75–100% натяжения | Подбор ограничен совместно натяжением и диаметром шкива — несоответствие сокращает срок службы стыка |
| Разделение функций | Механические — для ремонтов и часто наращиваемых подземных участков; вулканизированные — для постоянных высокопрочных стыков | Это решение определяется окном простоя, а не ценой за единицу |
Показатели восстановленной прочности 35–50% / 70–90% — данные производителей (глоссарий BisonConvey, средняя достоверность, БЗ §2 FM-1 L41); значение MATO 1,500 PIW — данные дилера (средняя достоверность, БЗ L42); толщина ленты для горных работ 8–25 mm — внутренний базис приемки CMS 155 (БЗ §4 L95).
Технический справочник отрасли
Цепочка отказа скобы ленты: от среза штифта до обрыва ленты на всем участке
На примере механических скоб для ленты: в стыке, как правило, разрушается сначала не тело ленты — а штифты и стыковые болты. Проследите цепочку, чтобы найти точку вмешательства.
- 1Превышение при подборе: прочность ленты в стыке превышает номинал скобы — механический стык восстанавливает лишь 35–50% разрывной прочности ленты
- 2При циклическом натяжении штифты / стыковые болты срезаются или вырываются из тела ленты
- 3Стык раскрывается → надрыв или обрыв ленты; замена ленты под землей — событие с остановкой производства
- 4Вместе с ней останавливается вся материальная цепочка, а простой тарифицируется почасово — среднеотраслевое значение незапланированного простоя около $125,000 в час служит лишь ориентиром (удельное значение для конвейеров не установлено)
- 5Окно вмешательства: переходите на вулканизацию, когда прочность или толщина ленты превышает номинал скобы; держите механические стыки в списке критичных для контроля и выводите из эксплуатации при первом признаке раскрытия стыка
Показатель $/h простоя взят из опроса ABB 2023 года среди 3,215 лиц, принимающих решения по техобслуживанию (общеотраслевой); удельное значение для конвейеров не установлено (пробел зафиксирован в БЗ §4 L94). Показатель восстановленной прочности 35–50% — данные производителя (средняя достоверность, БЗ §2 FM-1 L41).
Технический справочник отрасли
Стыковые болты: пять проверок при входном контроле и хранении
Для стыковых болтов за скобами ленты — заказ и входной контроль. Для стыковых болтов нет универсального стандарта, на который можно опереться, поэтому включите эти проверки в запрос коммерческого предложения.
- Минимальный порог прочности: предел прочности стыкового болта на растяжение ≥800 MPa (класс 8.8 и выше)
- Профиль головки: потайной / с плоской головкой, не должен выступать над рабочей поверхностью и задевать роликоопоры или ленту
- Длина соответствует толщине ленты: ленты для горных работ 8–25 mm; выступ резьбы 2–3 шага — слишком длинный задевает роликоопоры, слишком короткий — недостаточное зацепление
- Базис приемки: для скоб ленты нет специального стандарта ISO/GB — приемка по таблицам подбора OEM (спецификации Flexco / MATO), а не по универсальному стандарту
- Хранение: скобы — быстроизнашиваемые детали высокой оборачиваемости — держите запас на ≥3 месяца расхода и принимайте каждую входящую партию
- Контроль: держите стыки в списке критичных для контроля, с включением привода, натяжной и разгрузочной станций в ежеквартальный обход по перетяжке
Цифры приемки, базис хранения и ежеквартальная перетяжка — по внутреннему базису приемки CMS 155 (en, 2026-08, не внешний источник; БЗ §4 L95, §5 L105, FM-5 L69); «для скоб нет специального стандарта ISO/GB» — БЗ §3 L89.
Технический справочник отрасли
Материалы скоб по доминирующему фактору: коррозия или абразивный износ
Для скоб ленты и их болтов. Не существует одного «лучшего материала» — сначала определите, является ли среда коррозионно-доминирующей или абразивно-доминирующей, затем выбирайте класс.
| Среда / режим | Базис по материалу | Примечание |
|---|---|---|
| Сухой режим с низким абразивным износом | Оцинкованная сталь (цинковая защита) | Базовый класс для легких режимов; скобы — по циклу замены |
| Влажная, коррозионно-доминирующая среда (подземный кислотный туман, резервный крепеж вне потока материала) | Нержавеющая сталь | Коррозионная стойкость окупается только когда скорость коррозии опережает скорость абразивного износа |
| Абразивно-доминирующая среда (головки скоб под прямым абразивным потоком) | Высокопрочная углеродистая сталь + обработка поверхности | Абразивный износ значительно опережает коррозию, поэтому коррозионное преимущество нержавеющей стали здесь не имеет значения; замена вместе со скобами |
| Принцип решения | Универсального ответа нет — деление по доминирующему фактору | Коррозионно-доминирующая: нержавеющая сталь; абразивно-доминирующая: высокопрочная углеродистая сталь + обработка поверхности |
«Оцинкованная сталь или нержавеющая сталь в зависимости от коррозионной среды» — прямо из БЗ §5 L105 (строка стыка ленты); позиция о доминировании коррозии/абразивного износа — архивная позиция (БЗ §2 FM-6 L73-74, написана для болтов скребка; позиция носит общий характер).
Технический справочник отрасли
Механическое или вулканизированное соединение: определите окно простоя в первую очередь
Выбор механических замков вместо вулканизированного стыка — это не ledger затрат, а ledger окна простоя. Определите эту границу решения до заказа.
Механические замки выигрывают за счет скорости: стык выполняется на месте в течение часов и пригоден для подземных условий, поэтому окно простоя исчисляется часами; вулканизация требует более длительной остановки и специализированной бригады, но восстанавливает 70–90% прочности ленты (механические соединения обеспечивают лишь 35–50%). Разделите линию соответственно: применяйте механические замки для ремонтов и часто наращиваемых подземных участков; вулканизированные стыки — для постоянных высокопрочных соединений на главном транспорте. Учитывайте и храните два сегмента раздельно — временные замки относятся к высокооборачиваемым изнашиваемым деталям, тогда как вулканизированный постоянный сегмент ведется по графику капитального ремонта, а не по моменту обрыва ленты.
Логика принятия решения и распределение работ — согласно KB §4 L98 и FM-1 L44; формулировка «выполняется на месте в течение часов» — утверждение KB §4 L98; показатели восстановленной прочности 70–90% / 35–50% — данные производителя (средняя достоверность, FM-1 L41).
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартный зажим для ленты из стали 45# | B · План Б · Тяжелонагруженный крепёж из нержавеющей стали | C · План В · Высокопрочный экстремальный крепёж из сплава | |
|---|---|---|---|
| 1. T-ОБРАЗНЫЙ ЗАЖИМ ДЛЯ ЛЕНТЫ | |||
| Спецификация | Подходит для толщины ленты 4-12 мм, сталь 45# оцинкованная | Подходит для толщины ленты 10-20 мм, прецизионное литье из нержавеющей стали 304 | Подходит для толщины ленты 15-25 мм, кованый Inconel 625 |
| Материал | Сталь 45# | Нержавеющая сталь 304 | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 2. СОЕДИНИТЕЛЬНЫЙ ШТИФТ | |||
| Спецификация | φ6×L200 мм, пружинная сталь 65Mn | φ8×L250 мм, нержавеющая сталь 17-4PH с осаждением | φ10×L300 мм, ZrO2 укрепленный оксид алюминия |
| Материал | 65Mn | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 3. РАСПОРНАЯ ПЛАСТИНА ЗАЖИМА | |||
| Спецификация | Штампованная из Q235B, распределение давления | M10, с нейлоновым вставным замком из 316L | Перфторэластомер FFKM, устойчивый к температуре 250°C |
| Материал | Q235B | 316L | Резина EPDM |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 4. НАБОР ИНСТРУМЕНТОВ ДЛЯ МОНТАЖА | |||
| Спецификация | Специальный ключ + оправка + позиционирующий кондуктор | EPDM резина, устойчивая к атмосферным воздействиям, поглощает пики ударов | Чип RFID, записывает накопленные рабочие часы |
| Материал | — | EPDM | Резина EPDM |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 5. ЗАПАСНОЙ КОМПЛЕКТ КРЕПЕЖА | |||
| Спецификация | Включает 10 комплектов T-зажимов + штифтов + пластин | Портативный гидравлический зажим, управляемый предварительной затяжкой ±5% | Индивидуальный гидравлический натяжитель, подходит для особых типов зажимов |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
Руководство по выбору
Как выбрать решение для крепежа в зависимости от условий транспортировки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Легкие конвейерные/упаковочные линии или временный ремонт, сухое помещение, комнатная температура | План A Стандартный зажим для ленты из стали 45# | Подходит для толщины ленты 4-12mm, C3 (ISO 12944-2) по ISO 1461 HDG ≥55 μm, ресурс 3000-5000 часов, самая низкая стоимость и самый быстрый монтаж |
| Тяжелые горнодобывающие/влажные коррозионные условия | План B Усиленный крепеж из нержавеющей стали | 304/316L со штифтом 17-4PH, толщина ленты 10-20mm, прочность на разрыв ≥800N/mm, C4 Harsh (ISO 12944-2), ресурс 8000-12000 часов |
| Высокая температура/сильная коррозия/сверхдлительный срок службы | План C Экстремальный крепеж из высокопрочного сплава | Inconel 625/Hastelloy C276, жаростойкость 600°C + стойкость к кислотам/щелочам, толщина ленты 15-25mm, C5-M Extreme (ISO 12944-2), ресурс 15000-20000 часов |
| Температура >80°C и влажность >90% | Крепеж из нержавеющей стали 316L или оцинкованного сплава + термостойкий вулканизующий клей | Скорость коррозии <0.05mm/year при 120°C и влажности 95%, продление срока службы стыка свыше 24 месяцев (против 0.5mm/year у углеродистой стали, выход из строя через 6 месяцев) |
План А · Стандартный зажим для ленты из стали 45#
C3 Стандарт по ISO 12944-2
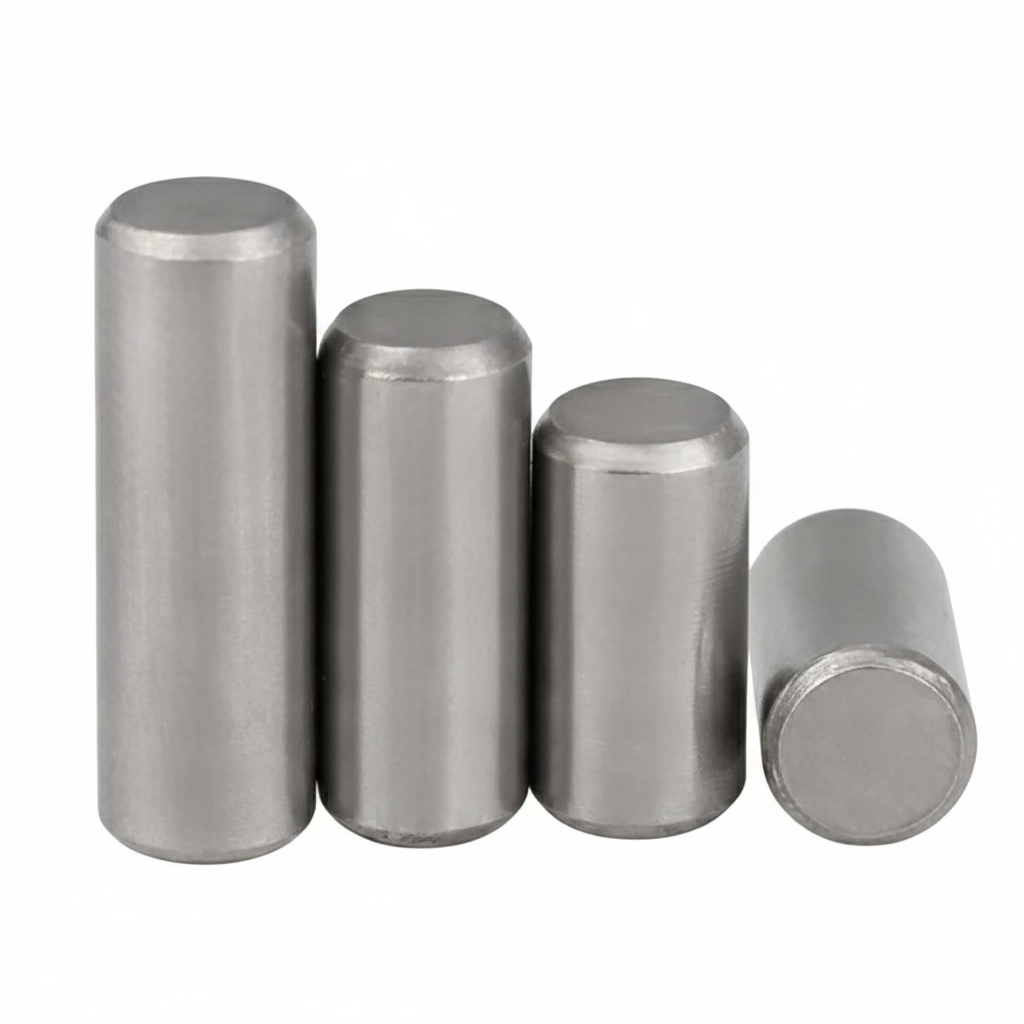
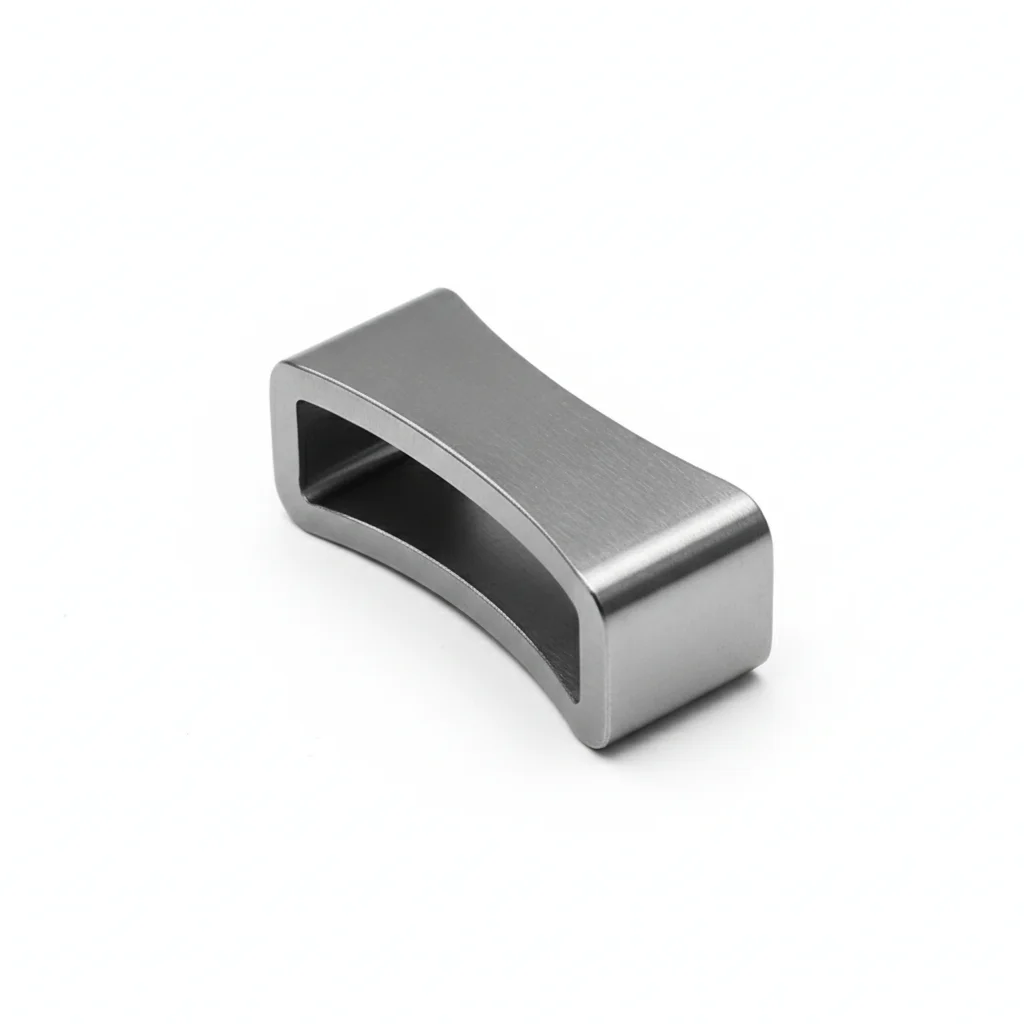
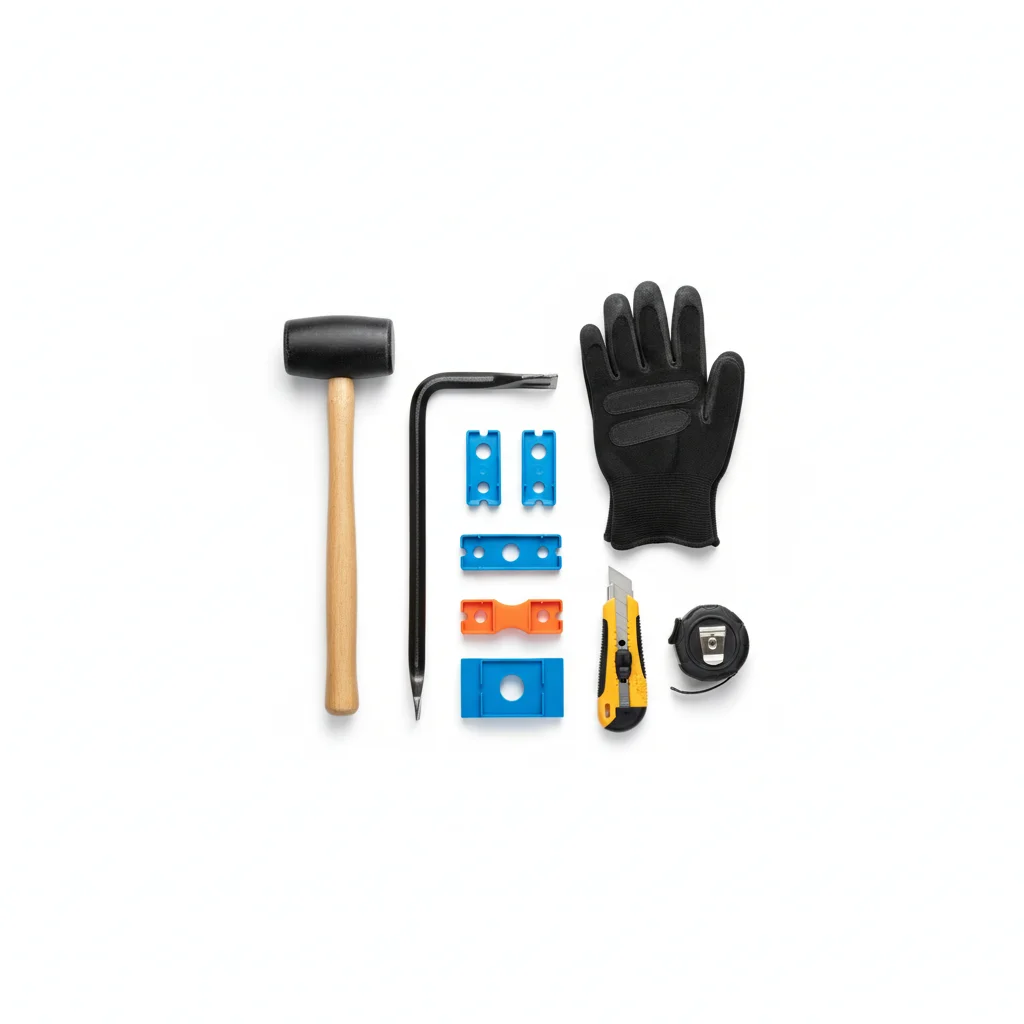
| T-образный зажим для ленты | Соединительный штифт | Распорная пластина зажима | Набор инструментов для монтажа | Запасной комплект крепежа | |
|---|---|---|---|---|---|
| Спецификация | Подходит для толщины ленты 4-12 мм, сталь 45# оцинкованная | φ6×L200 мм, пружинная сталь 65Mn | Штампованная из Q235B, распределение давления | Специальный ключ + оправка + позиционирующий кондуктор | Включает 10 комплектов T-зажимов + штифтов + пластин |
| Материал | Сталь 45# | 65Mn | Q235B | — | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Сталь 45# оцинкованная | Пружинная сталь 65Mn | Распределение давления | Ключ + Оправка + Позиционирующий кондуктор | Запасной комплект крепежа |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите соединительный состав на контактные поверхности. Установите крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затяните в звёздообразном порядке. Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Запишите в журнал качества.
- Проверьте все крепёжные изделия на правильность посадки. Измерьте 5% образца щупом.
- Нанесите герметик для контроля момента. Сфотографируйте сборку с 3 углов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте откалиброванный ключ для затяжки с погрешностью +/-3%. Запишите все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осматривайте каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Затягивайте заново любой крепёж, если момент ниже 80% от указанного. Заменяйте крепёж, если коррозия охватывает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепёжные изделия, независимо от состояния. Записывайте все находки в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Тяжелонагруженный крепёж из нержавеющей стали
C4 Суровый по ISO 12944-2
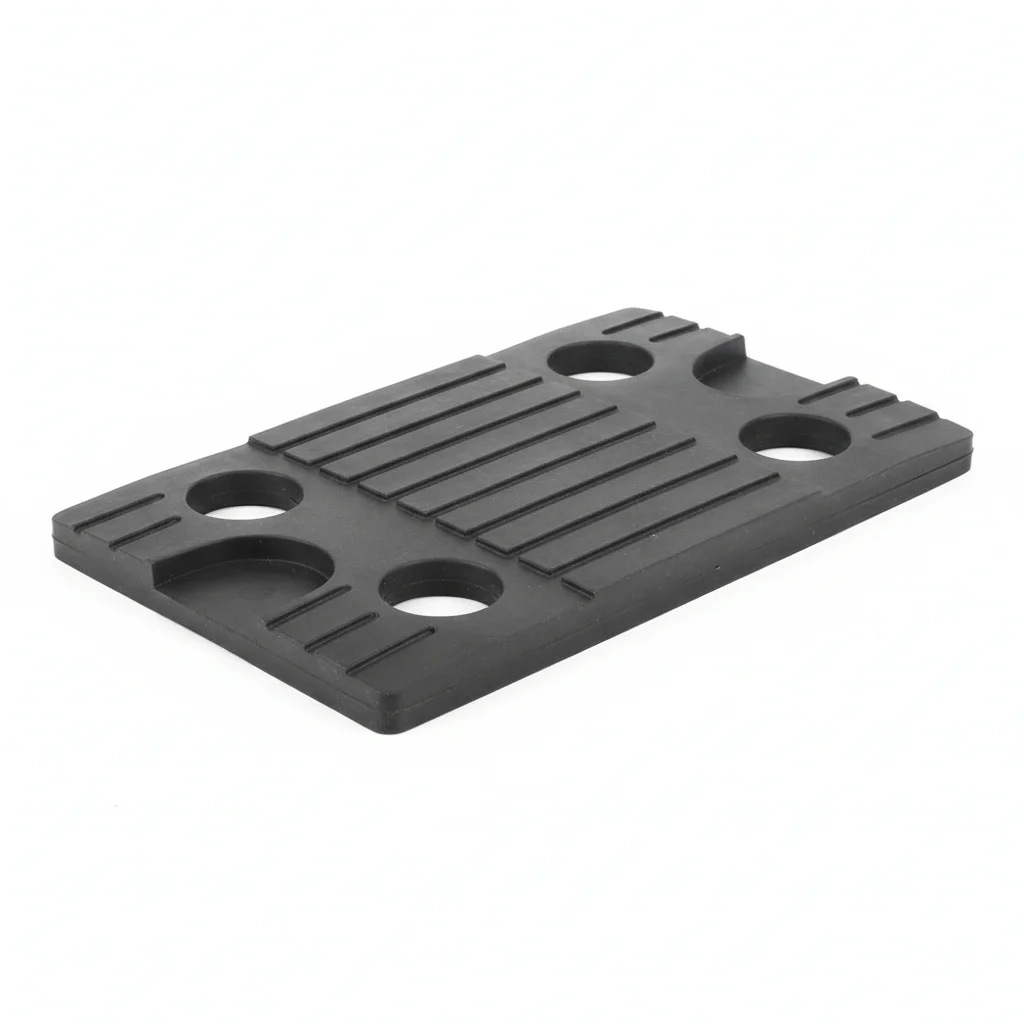
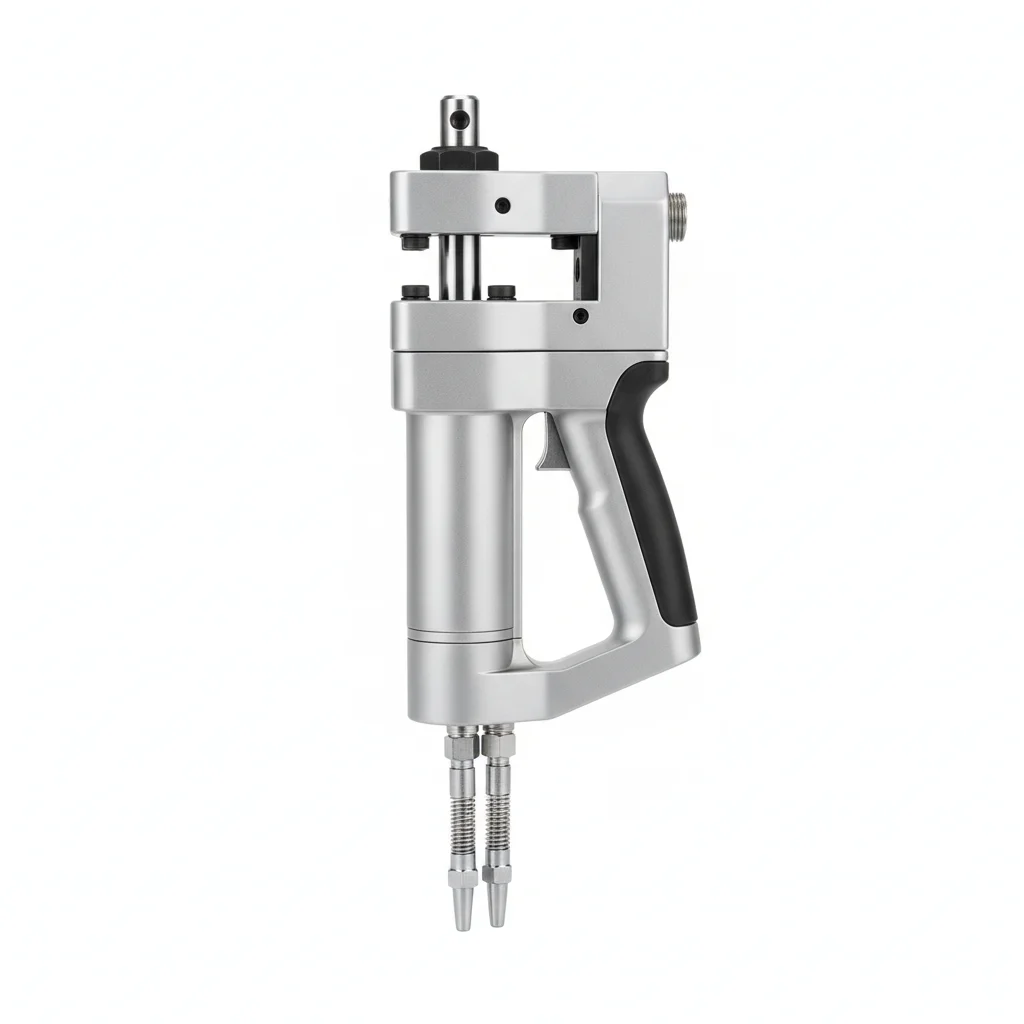
| Тяжелонагруженный шарнирный зажим | Высокопрочный штифт | Антиотвинтовочная гайка | Резиновая амортизирующая подушка | Гидравлический монтажный инструмент | |
|---|---|---|---|---|---|
| Спецификация | Подходит для толщины ленты 10-20 мм, прецизионное литье из нержавеющей стали 304 | φ8×L250 мм, нержавеющая сталь 17-4PH с осаждением | M10, с нейлоновым вставным замком из 316L | EPDM резина, устойчивая к атмосферным воздействиям, поглощает пики ударов | Портативный гидравлический зажим, управляемый предварительной затяжкой ±5% |
| Материал | Нержавеющая сталь 304 | — | 316L | EPDM | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Нержавеющая сталь 304 прецизионное литье | Нержавеющая сталь 17-4PH с осаждением | 316L с нейлоновым вставным замком | Поглощает пики ударов | Управляемая предварительная затяжка ±5% |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный соединительный состав с рабочим диапазоном -20 до 150°C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание в соответствии со спецификацией. Затяните в крестообразном порядке. Проверьте 10% с инструментом проверки. Запишите с экологическими данными.
- Проведите испытание на выдергивание 5% случайного образца до 80% пробной нагрузки. Замените любые, не соответствующие порогу приемки.
- Нанесите защитное покрытие от атмосферных воздействий. Установите постоянный измерительный купон для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте откалиброванный ключ для затяжки с погрешностью +/-3%. Запишите все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осматривайте каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Затягивайте заново любой крепёж, если момент ниже 80% от указанного. Заменяйте крепёж, если коррозия охватывает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепёжные изделия, независимо от состояния. Записывайте все находки в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Высокопрочный экстремальный крепёж из сплава
C5-M Экстремальный по ISO 12944-2
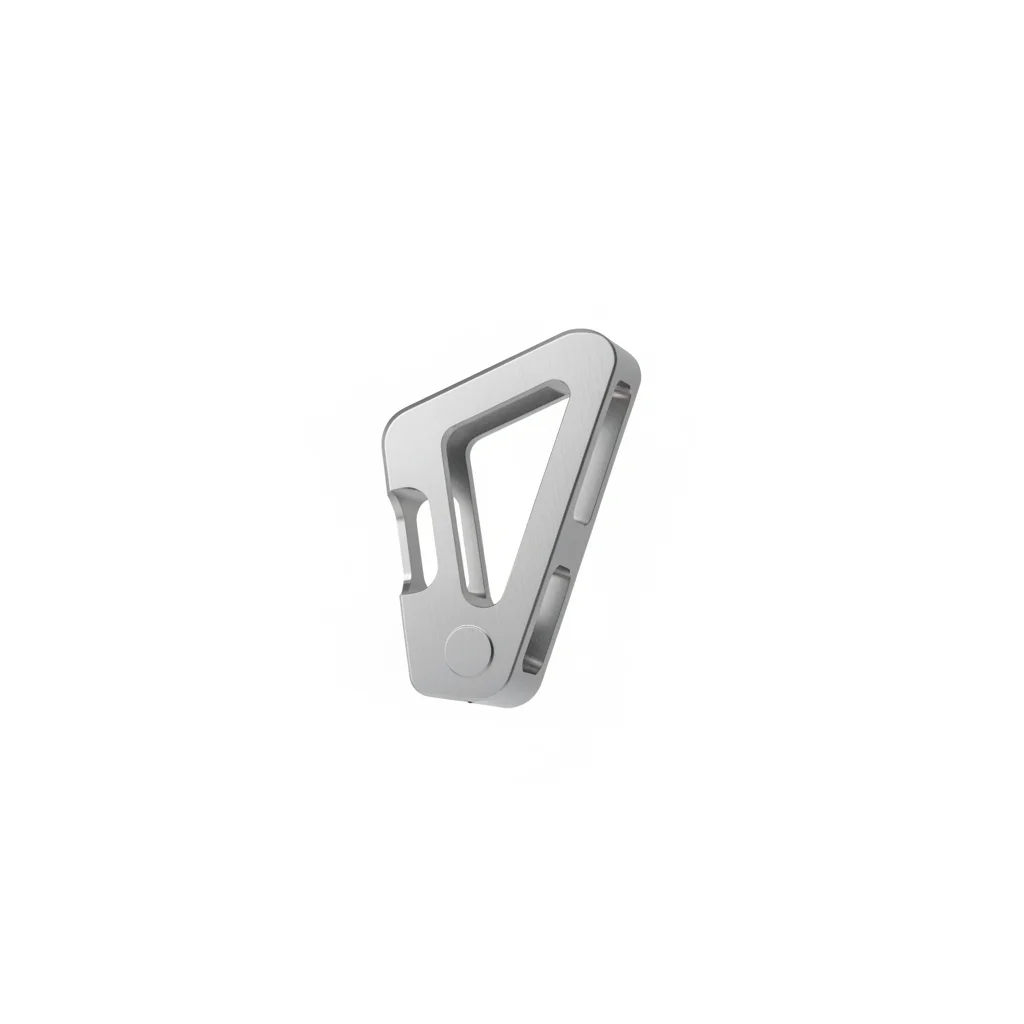
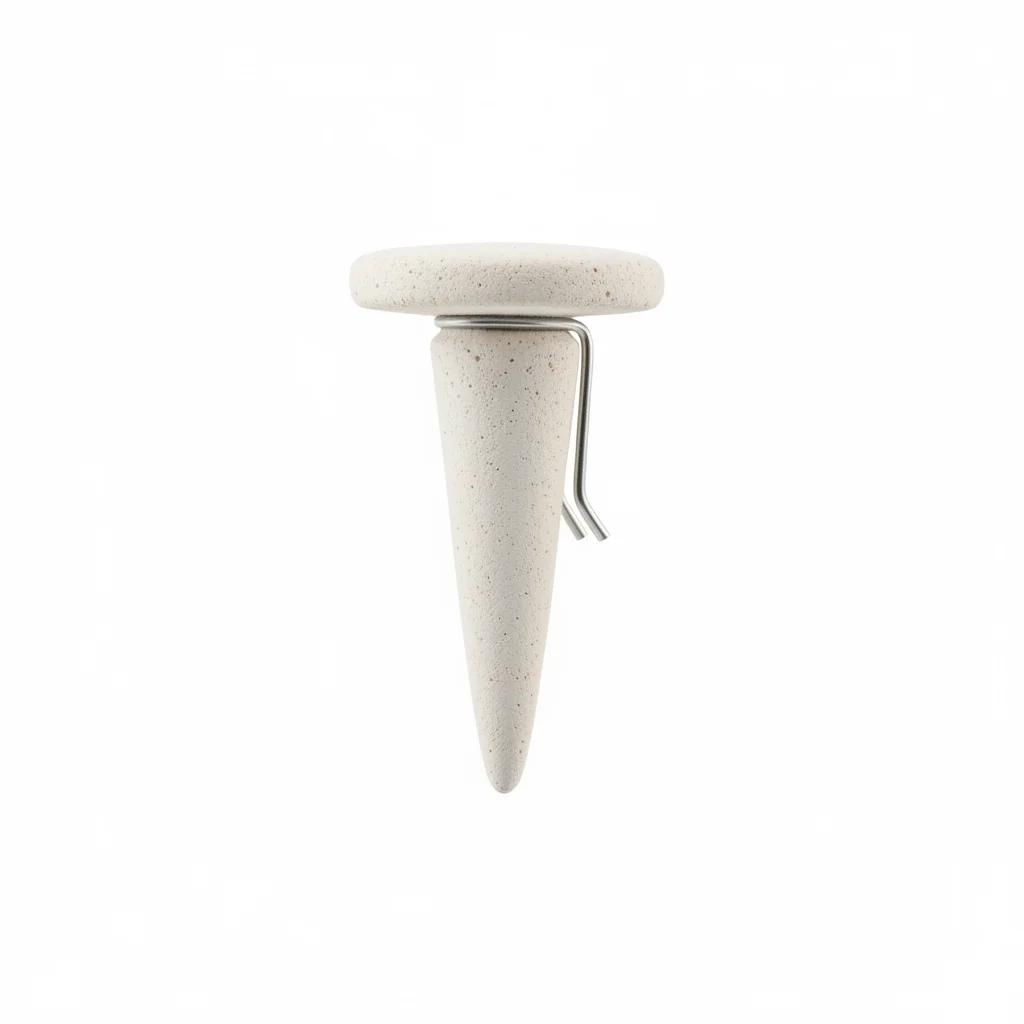
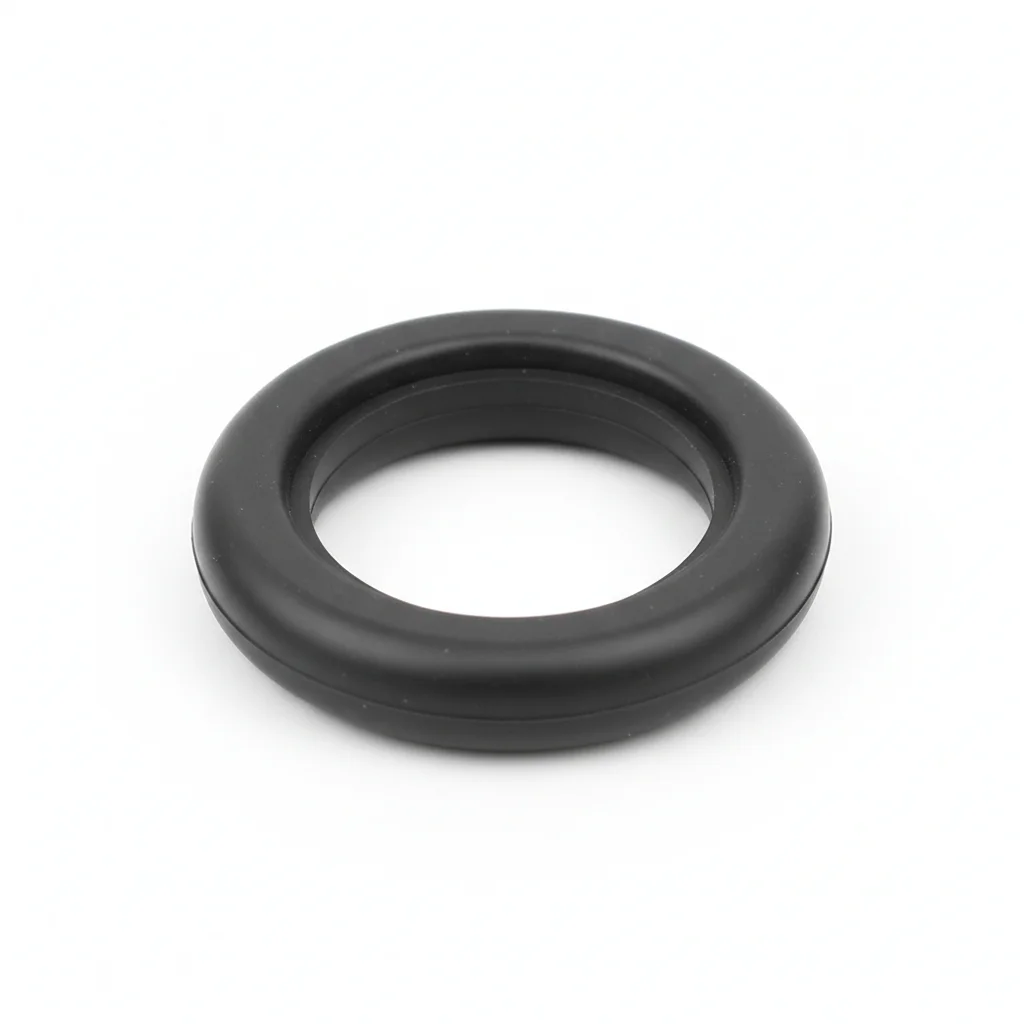
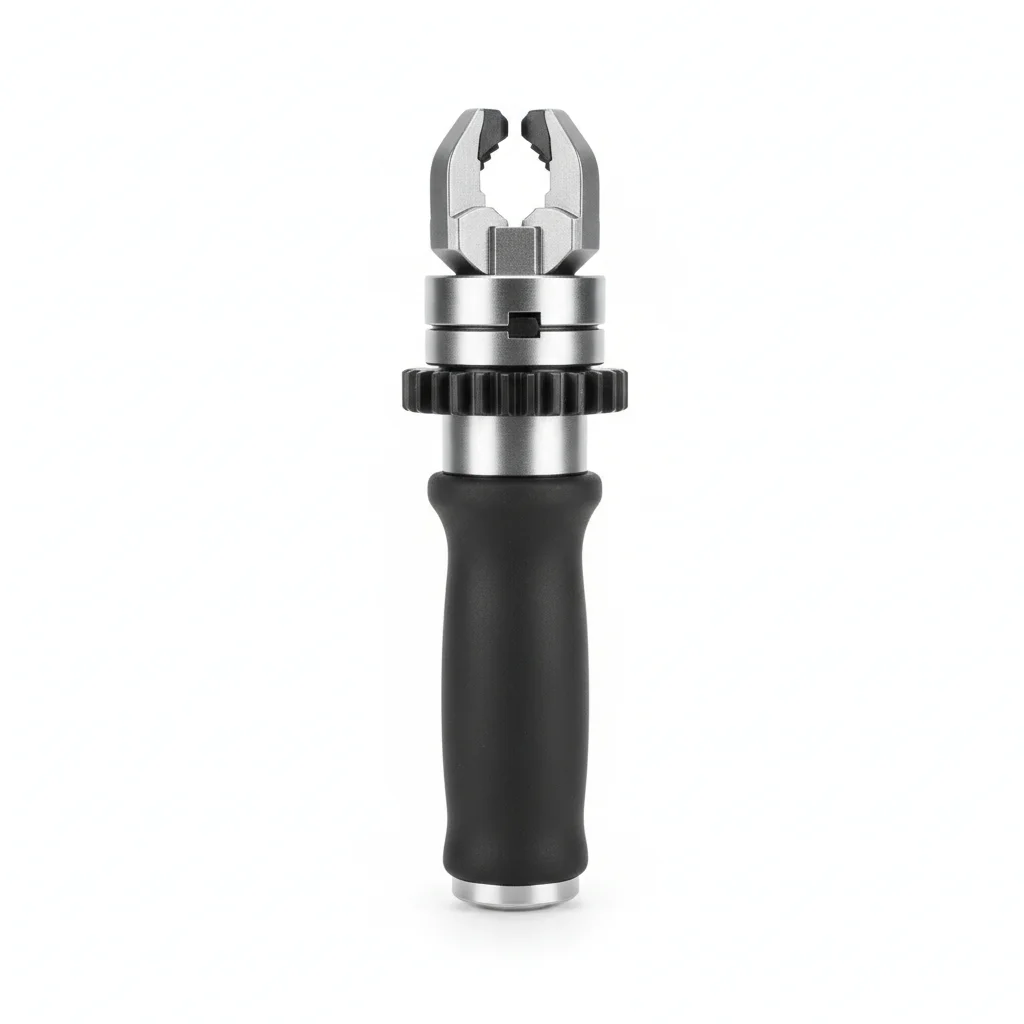
| Корпус зажима из особого сплава | Керамический изоляционный штифт | Высокотемпературная уплотнительная прокладка | Умная контрольная метка | Специализированный монтажный инструмент | |
|---|---|---|---|---|---|
| Спецификация | Подходит для толщины ленты 15-25 мм, кованый Inconel 625 | φ10×L300 мм, ZrO2 укрепленный оксид алюминия | Перфторэластомер FFKM, устойчивый к температуре 250°C | Чип RFID, записывает накопленные рабочие часы | Индивидуальный гидравлический натяжитель, подходит для особых типов зажимов |
| Материал | — | — | Резина EPDM | Резина EPDM | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Кованый Inconel 625 | ZrO2 укрепленный оксид алюминия | Устойчивый к температуре 250°C | Записывает накопленные рабочие часы | Подходит для особых типов зажимов |
Порядок монтажа
- Обезжирьте с помощью растворителя MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав с рабочим диапазоном -50 до 200°C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте выравнивание в пределах 0.3 мм. Затяните с помощью гидравлического натяжителя. Проверьте 10% образца с помощью PMI. Запишите для аудита соответствия.
- Проведите неразрушающий контроль 10% образца с помощью дефектоскопии. Замените любые с признаками трещин.
- Нанесите защитный герметик в соответствии со спецификацией. Установите постоянное оборудование для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте откалиброванный ключ для затяжки с погрешностью +/-3%. Запишите все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осматривайте каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Затягивайте заново любой крепёж, если момент ниже 80% от указанного. Заменяйте крепёж, если коррозия охватывает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепёжные изделия, независимо от состояния. Записывайте все находки в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
Ленточный конвейер
Марка безопасности горнодобывающей продукцииНепрерывные транспортирующие устройства и системы - Правила проектирования ленточных конвейеров
MT/T 820-2006Технические условия на ленточные конвейеры в угольных шахтах
HG/T 2579-2008Тканевый сердечник конвейерной ленты общего назначения
ASTM D3849-2022Стандартная спецификация для стального канатного провода для конвейерных лент (справочная для лент с стальным кордом)
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →