
Сравнение материалов мостовых уплотнителей: EPDM, CR, FKM для устойчивости к озону и солям
Уплотнители компенсационных швов мостов подвержены растрескиванию от озона, низкотемпературной хрупкости и агрессивному воздействию противооблёжных солей. EPDM обеспечивает атмосферостойкость для мостов с малым перемещением; CR обеспечивает маслостойкость и устойчивость к морской воде для тяжелонагруженных прибрежных мостов; FKM выдерживает экстремальные температуры и химическое воздействие для морских мостов. Сравните скорости старения, остаточная деформация при сжатии и химическую стойкость для выбора правильной уплотнительной полосы и крепежа
Аудит рисков // Инженерная диагностика
Руководство по ошибкам при закупках
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Старение уплотнительных полос компенсационных швов под двойным воздействием озона и УФ-излучения
Корректирующие меры
Риск-02
Низкотемпературное хрупкое разрушение и долгосрочная остаточная деформация
Корректирующие меры
Риск-03
Коррозия от противооблёжных солей и химического воздействия масел
Корректирующие меры
Особенности условий эксплуатации
Контрольные точки старения материалов для закупки мостовых уплотнителей
Отказ уплотнительной полосы моста часто начинается с растрескивания поверхности под воздействием озона и УФ-излучения, затем ускоряется проникновением противооблёжных солей. Три резиновых материала - EPDM, CR, FKM - имеют различные механизмы старения, влияющие на циклы замены и риск коррозии крепежа
Что проверить
- 1EPDM: Хорошая устойчивость к озону, но прочность на разрыв падает на 30% после 5 лет при -30°C
- 2CR: Устойчив к маслам и морской воде, разрывная прочность на 30% выше, чем у EPDM, но набухает >15% в противооблёжных солях; указывайте CR только для прибрежных районов или тяжелого транспорта
- 3FKM: Выдерживает -20~200°C и химическое воздействие, но срок службы <1000 часов в масляной ванне при 150°C; убедитесь, что диапазон температур соответствует расположению моста
- 4Крепежные скобы: 304 нержавеющая сталь для стандартных, 316L для прибрежных, Inconel 625 для экстремальных условий; шаг скоб влияет на равномерность компрессии уплотнителя
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Испытание на старение под воздействием озона и УФ | Растрескивание поверхности позволяет воде и Cl⁻ достигать металлических бортовых балок и анкерных болтов, вызывая коррозию | Запросите испытание на устойчивость к озону по ASTM D1149 |
| Остаточная деформация при низких температурах | Уплотнитель теряет эластичность при -40°C, вызывая протечки и повреждение компенсационного шва льдом | Проверьте класс материала для минимальной расчетной температуры |
| Набухание от противооблёжных солей | Набухание CR >15% в растворе 15% NaCl/CaCl2 ухудшает прилегание уплотнителя и ускоряет коррозию скоб | — |
| Материал и шаг скоб | Коррозия скоб или неправильный шаг вызывают неравномерную компрессию уплотнителя и преждевременный выход из строя | Укажите материал скоб (304/316L/Inconel) в соответствии с классом коррозионной агрессивности |
Данные о старении материалов взяты со страницы; фактические характеристики зависят от индекса УФ-излучения, температурного диапазона и частоты применения противооблёжных солей на конкретном мосту. Запросите у поставщика сертификаты материалов и отчеты об испытаниях на старение
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
После растрескивания уплотнительной ленты: как вода и хлориды достигают анкерных болтов торца балки
Уплотнительная лента — первый рубеж гидроизоляционной линии деформационного шва: пока она противостоит старению, сталь торца балки и анкерные болты за ней остаются сухими. Озон и УФ-излучение вызывают растрескивание резины и лишают ее эластичности; как только дождевая вода прорывается через повреждение, хлориды переносят коррозию по зазорам к металлическим деталям — и на каждом звене этой цепи есть контрольная точка для перехвата.
- 1Уплотнительная лента находится на открытом воздухе круглый год; озон и УФ-излучение вызывают растрескивание поверхности резины и лишают ее эластичности, а дождевая вода напрямую прорывается через повреждение в деформационный шов
- 2Дождевая вода переносит хлориды противогололедных реагентов или морскую соль вниз по зазорам торца балки; под пролетным строением сохраняется влажный или переменно-влажный режим, и хлориды снова и снова концентрируются в щелях
- 3Сталь торца балки и анкерные болты остаются влажными, при этом нержавеющие или оцинкованные детали контактируют с углеродистой сталью, поэтому щелевая коррозия и гальваническая коррозия суммируются, и после отказа защиты они поражают сам металл
- 4Преднатяг анкерных болтов снижается, опорные части и шов испытывают ударные нагрузки при циклической транспортной нагрузке со смещением за предельные значения, при этом коррозия ускоряется, а в условиях солевого тумана и морских брызг это может закончиться разрушением и смещением
- 5Точки перехвата: заменить уплотнитель при появлении сетки микротрещин или потере эластичности, удерживая первый рубеж; в окно замены также выполнить ультразвуковой контроль преднатяга анкерных болтов с повторной затяжкой или заменой при выходе за критерий
В данном слоте оценки порядка величины не используются.
Технический справочник отрасли
Четыре коррозионных фактора, с которыми в первую очередь сталкивается зона уплотнения деформационного шва
Коррозия в зоне шва не имеет единственного источника: зимние противогололедные соли, выхлопные газы транспорта, прибрежный ветер и циклы замораживания-оттаивания поступают разными путями, и каждому соответствует свое решение по материалу и защите.
В данном слоте оценки порядка величины не используются.
Технический справочник отрасли
Замена уплотнительных лент при обслуживании: как формировать запас и какие документы запрашивать
Уплотнительные ленты — это запасные части, и логика их закупки отличается от линии крепежа для нового строительства — кто инициирует заказ, чему должен соответствовать запас и какие документы сопровождают заказ, должно быть определено до запроса котировок.
На мосту нового строительства крепеж поставляется по линии генерального подрядчика и завода металлоконструкций, а материал задается проектной организацией; потребность в замене уплотнений, напротив, исходит от службы эксплуатации и планируется в соответствии с регламентом обслуживания. Запас подчиняется трем правилам: соответствие оригиналу по размеру и материалу — сечение, твердость и шаг клипс при замене нельзя понижать, иначе две стороны одного шва получат разную герметичность и ресурс; сохранение прослеживаемости партий, при этом смешанные партии не допускаются к хранению в запасе; и сопровождение заказа документами — для ответственных деталей опорных частей и анкеровки требуются протоколы типовых испытаний, для запасных уплотнительных лент — заводской сертификат, детали без сертификации не изготавливаются (красная линия поставки: детали без сертификации не поставляются).
В данном блоке оценки порядка величин не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · Стандартная уплотнительная полоса EPDM | B · Вариант B · Тяжелонагруженная уплотнительная полоса CR (хлоропреновый каучук) | C · Вариант C · Экстремальная уплотнительная полоса FKM (фторкаучук) | |
|---|---|---|---|
| 1. УПЛОТНИТЕЛЬНАЯ ПОЛОСА КОМПЕНСАЦИОННОГО ШВА | |||
| Спецификация | Сечение 40×30мм, твердость по Шору 60A, рабочий диапазон температур -40~120°C | Сечение 60×40мм, твердость по Шору 65A, рабочий диапазон температур -30~100°C | Сечение 80×50мм, твердость по Шору 70A, рабочий диапазон температур -20~200°C |
| Материал | Резина EPDM | Резина EPDM | Резина EPDM |
| Класс | Твердость по Шору 60A | Твердость по Шору 65A | Твердость по Шору 70A |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 2. КРЕПЕЖНАЯ СКОБА | |||
| Спецификация | Нержавеющая сталь 304, штампованная деталь, шаг 300мм | 316L Нержавеющая сталь, литье под давлением, шаг 250мм | Inconel 625, точное литье, шаг 200мм |
| Материал | 304 | 316L Нержавеющая сталь | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 3. ПРОКЛАДОЧНЫЙ СТЕРЖЕНЬ (БЭКР-РОД) | |||
| Спецификация | Закрытоячеистый вспененный полиэтилен (PE), диаметр 20мм | Открытоячеистый вспененный PU, диаметр 30мм, коэффициент упругости ≥90% | Волокно Al2O3-SiO2, рабочий диапазон температур 1200°C |
| Материал | — | PU | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 4. ГЕРМЕТИК | |||
| Спецификация | Силиконовый атмосферостойкий герметик, подвижность ±25% | Клей MS-полимер, подвижность ±35%, устойчив к морской воде | Материал FVMQ, подвижность ±50%, устойчив к топливу |
| Материал | Резина EPDM | — | Резина EPDM |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 5. ОЧИСТИТЕЛЬ | |||
| Спецификация | На основе изопропилового спирта, для очистки поверхности под склейку | Эпоксидная грунтовка, повышает адгезию | RFID чип, записывает время установки и данные осмотров |
| Материал | — | — | Резина EPDM |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
Руководство по выбору
Как выбрать решение для мостового уплотнителя на основе перемещения?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Малое перемещение (≤80mm), обычный автодорожный мост | План A Стандартная уплотнительная лента EPDM (наименьшая стоимость) | EPDM атмосферостойкий, термостойкость -40~120°C, твердость по Шору 60A, зажим 304 @300mm |
| Среднее перемещение (80-160mm), интенсивное движение, прибрежная среда | План B Усиленная уплотнительная лента CR из хлоропренового каучука | Стойкость к маслу и морской воде, прочность на разрыв на 30% выше чем у EPDM, кованый зажим 316L @250mm, -30~100°C |
| Большое перемещение (>160mm), экстремальный перепад температур, сверхдлительный срок службы | План C Экстремальная уплотнительная лента FKM из фторкаучука | Выдерживает -20~200°C + химическое воздействие, зажим прецизионного литья Inconel 625 @200mm |
| Среда с низкой температурой -40°C | Применять низкотемпературную модифицированную рецептуру EPDM (остаточная деформация при сжатии <20% при -50°C) | Обычный CR теряет эластичность, остаточная деформация при сжатии превышает 40% при -40°C; прочность EPDM на растяжение снижается на 30% через 5 лет при -30°C |
| Среда противогололедных солей (15% NaCl/CaCl2) или утечки масла | Выбирать фторкаучук или маслостойкий композитный слой EPDM | Объемное набухание CR >15%, прочность на растяжение падает на 50%; ресурс FKM <1000 часов при погружении в масло при 150°C |
Вариант A · Стандартная уплотнительная полоса EPDM
C3 Стандартная по ISO 12944-2
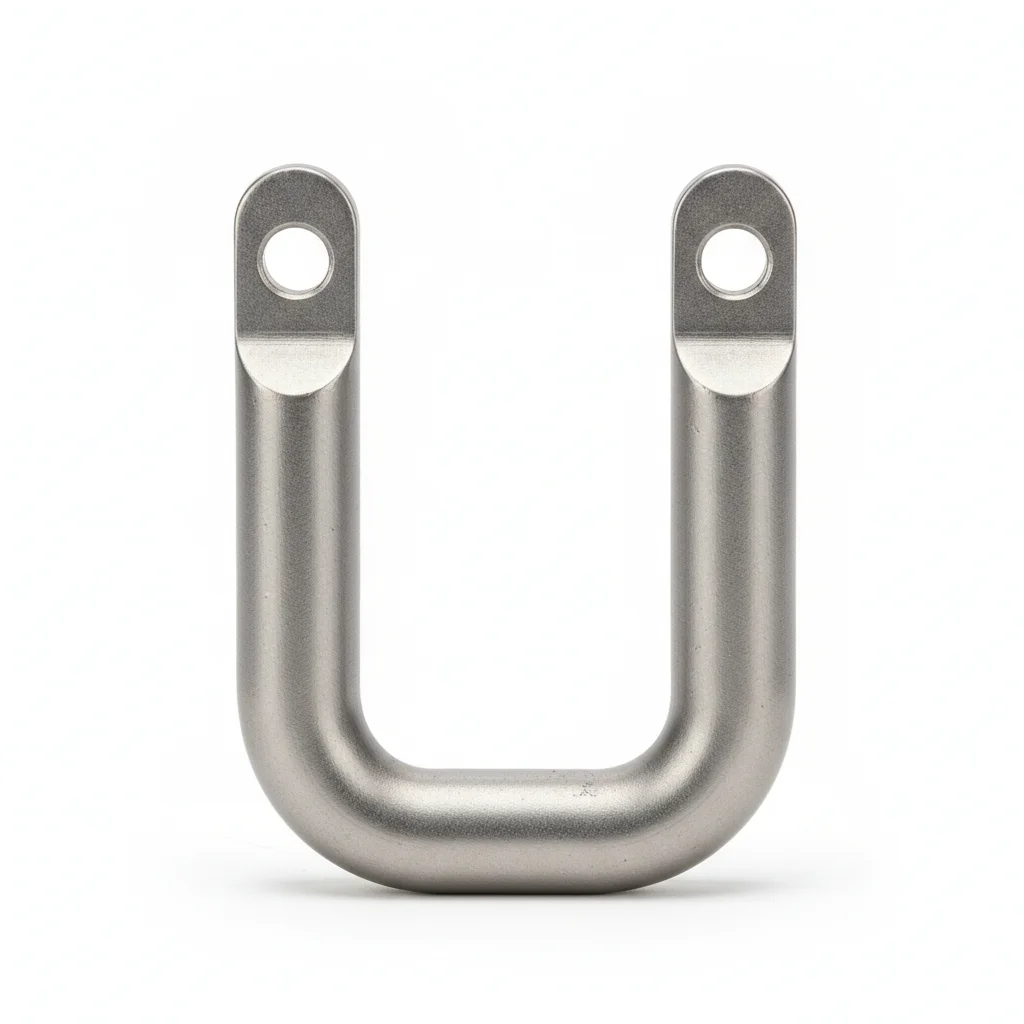
| Уплотнительная полоса компенсационного шва | Крепежная скоба | Прокладочный стержень (бэкр-род) | Герметик | Очиститель | |
|---|---|---|---|---|---|
| Спецификация | Сечение 40×30мм, твердость по Шору 60A, рабочий диапазон температур -40~120°C | Нержавеющая сталь 304, штампованная деталь, шаг 300мм | Закрытоячеистый вспененный полиэтилен (PE), диаметр 20мм | Силиконовый атмосферостойкий герметик, подвижность ±25% | На основе изопропилового спирта, для очистки поверхности под склейку |
| Материал | Резина EPDM | 304 | — | Резина EPDM | — |
| Класс | Твердость по Шору 60A | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Рабочий диапазон температур -40~120°C | Шаг 300мм | Диаметр 20мм | Подвижность ±25% | Для очистки поверхности под склейку |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1mm на 100mm.
- Нанесите герметик на контактные поверхности. Установите крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверить выравнивание в пределах 0.5mm. Затянуть по звёздообразной схеме. Применить момент затяжки 42 Nm +/-2 Nm с помощью калиброванного ключа. Отразить в журнале контроля качества.
- Проверьте все крепежные элементы на правильность установки. Отмерьте 5% выборки с помощью щупа.
- Нанесите защитную краску. Сфотографируйте смонтированную конструкцию с 3-х ракурсов для документации.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа неправильного класса для эксплуатационных условий | Крепеж выходит из строя до расчетной нагрузки. Шов разделяется в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ с допуском +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке шва. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть любой крепёж, момент затяжки которого составляет менее 80% от указанного момента затяжки. Заменить крепёж с коррозией, поражающей более 5% площади поверхности, или с глубиной язвенной коррозии более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимальная допустимая потеря натяжения: 15%.
Вариант B · Тяжелонагруженная уплотнительная полоса CR (хлоропреновый каучук)
C4 Жесткая по ISO 12944-2
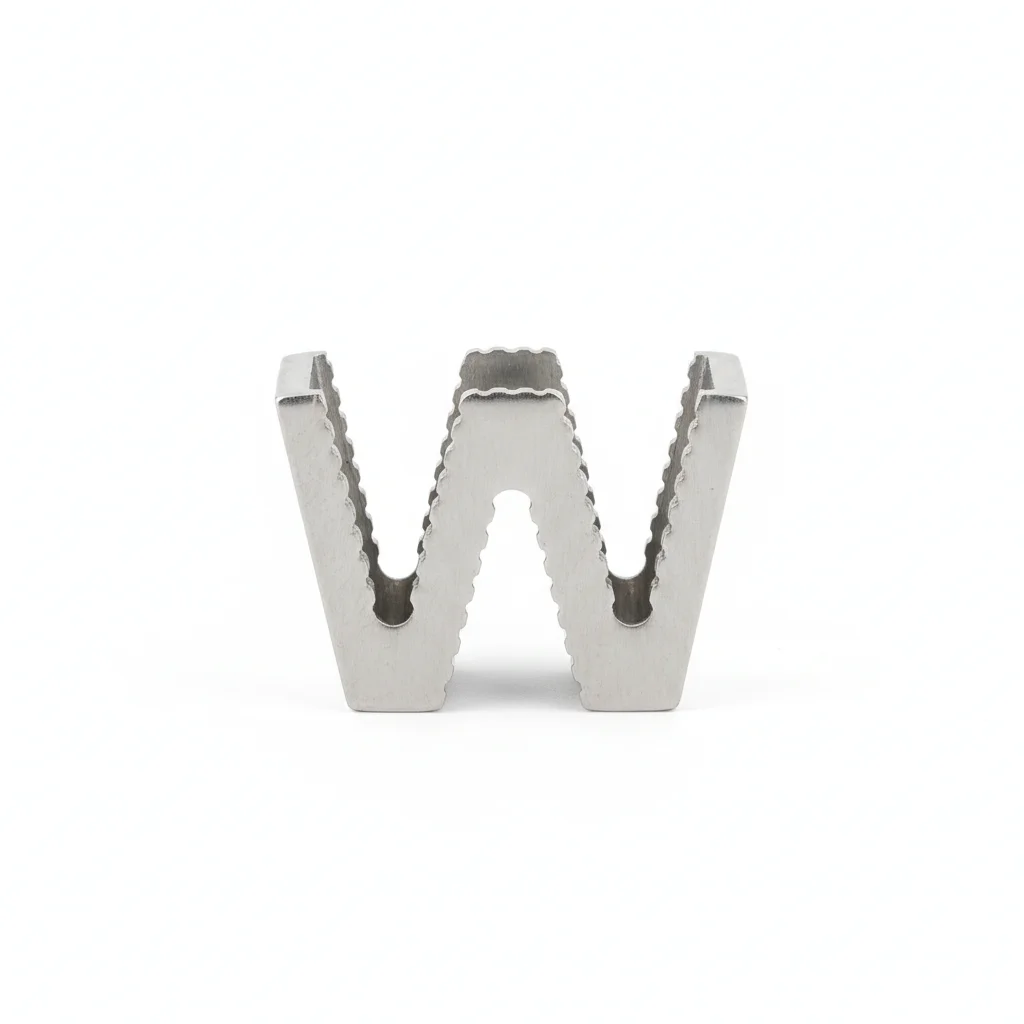
| Уплотнительная полоса компенсационного шва | Усиленная крепежная скоба | Полиуретановый прокладочный стержень | Модифицированный силиконовый клей | Антикоррозионная грунтовка | |
|---|---|---|---|---|---|
| Спецификация | Сечение 60×40мм, твердость по Шору 65A, рабочий диапазон температур -30~100°C | 316L Нержавеющая сталь, литье под давлением, шаг 250мм | Открытоячеистый вспененный PU, диаметр 30мм, коэффициент упругости ≥90% | Клей MS-полимер, подвижность ±35%, устойчив к морской воде | Эпоксидная грунтовка, повышает адгезию |
| Материал | Резина EPDM | 316L Нержавеющая сталь | PU | — | — |
| Класс | Твердость по Шору 65A | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Рабочий диапазон температур -30~100°C | Шаг 250мм | Коэффициент упругости ≥90% | Устойчив к морской воде | Повышает адгезию |
Порядок монтажа
- Обезжирить поверхности с помощью ацетона. Проверить шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозионный герметик для диапазона -20 до 150°C. Используйте шайбы с PTFE-покрытием.
- Проверьте соосность по спецификации. Затяжка крестообразно. Проверьте 10% с помощью инструмента. Запишите с данными об окружающей среде.
- Отрывная проба 5% случайной выборки на 80% от пробной нагрузки. Замените любую ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите контрольный купон/пластина-свидетель коррозии рядом с критическими швами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа неправильного класса для эксплуатационных условий | Крепеж выходит из строя до расчетной нагрузки. Шов разделяется в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ с допуском +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке шва. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж, у которого момент затяжки ниже 80% от указанного. Заменить крепёжные изделия, у которых коррозия поражает >5% поверхности или глубина ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант C · Экстремальная уплотнительная полоса FKM (фторкаучук)
C5-M Экстремальная по ISO 12944-2
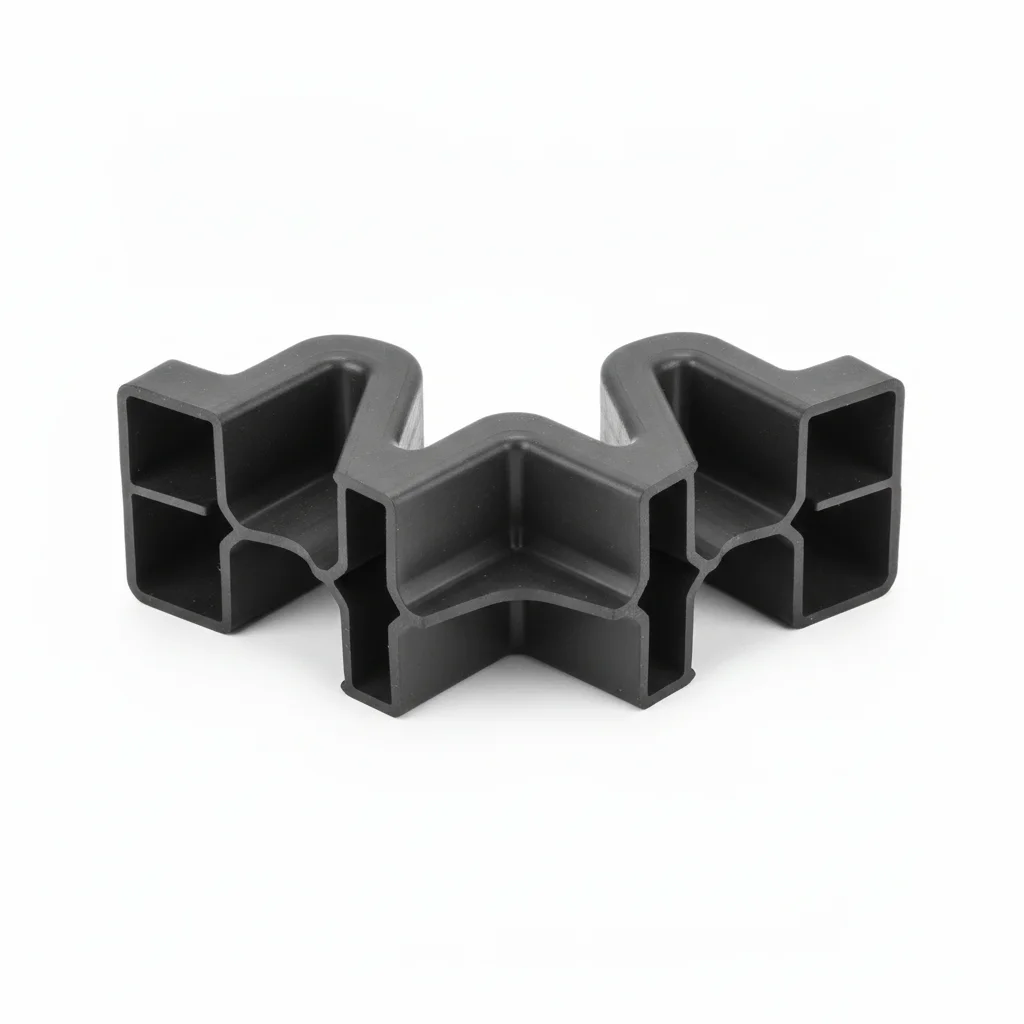
| Уплотнительная полоса компенсационного шва | Крепежная скоба из специального сплава | Керамический волокнистый прокладочный стержень | Фторсиликоновый герметик | Умная контрольная метка | |
|---|---|---|---|---|---|
| Спецификация | Сечение 80×50мм, твердость по Шору 70A, рабочий диапазон температур -20~200°C | Inconel 625, точное литье, шаг 200мм | Волокно Al2O3-SiO2, рабочий диапазон температур 1200°C | Материал FVMQ, подвижность ±50%, устойчив к топливу | RFID чип, записывает время установки и данные осмотров |
| Материал | Резина EPDM | — | — | Резина EPDM | Резина EPDM |
| Класс | Твердость по Шору 70A | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | Не применимо (полимер) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Рабочий диапазон температур -20~200°C | Шаг 200мм | Рабочий диапазон температур 1200°C | Устойчив к топливу | Записывает время установки и данные осмотров |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанесите морскую антикоррозионную композицию для диапазона -50 до 200°C. Используйте шайбы в оболочке PTFE.
- Проверить соосность в пределах 0.3mm. Затянуть с помощью гидравлического натяжителя. PMI проверить 10% образец. Документировать для аудита соответствия.
- Неразрушающий контроль 10% выборки с помощью красителя. Замените любую с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите постоянное оборудование мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа неправильного класса для эксплуатационных условий | Крепеж выходит из строя до расчетной нагрузки. Шов разделяется в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ с допуском +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке шва. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Инспекция каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепёж, если момент затяжки ниже 80% от указанного значения. Заменить крепёж, если коррозия затрагивает более 5% площади поверхности или глубина питтинга превышает 0.3 мм. Каждые 3 года: полная разборка и инспекция 20% выборки. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Компенсационные швы мостов
Технические условия по строительству мостов и путепроводовЭластомерные уплотнители - Влияние температуры на твердость
Резиновая уплотнительная полоса для компенсационных швов мостовКомпенсационные швы городских мостов
Уплотнители компенсационных швовРезиновые уплотнения-кольца для общих гидравлических систем
Резиновые уплотненияСтандартная система классификации резиновых изделий для автомобильной промышленности
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →