
Арматура компенсаторов: Q235B vs Q345B vs 40CrNiMoA для управления перемещениями
Анкерные болты в компенсаторах мостов подвержены циклическим нагрузкам от перемещений, что приводит к усталостному разрушению. Для малых, средних и больших перемещений класс материала и класс болта определяют усталостную долговечность и коррозионную стойкость. Сравните три плана по несущей способности, покрытию и циклам обслуживания.
Особенности условий эксплуатации
Усталостный срок службы vs Перемещения: Как класс материала влияет на выбор анкерных болтов
Основной режим отказа анкерных болтов компенсаторов — усталостное разрушение при циклических перемещениях. Эквивалентное количество циклов может превышать 10^6 за 20 лет из-за усиления ударной нагрузки от транспортных средств. Класс материала и класс болта напрямую определяют усталостный предел: Болты класса 8.8 имеют усталостный предел на 40% от проектной сдвиговой силы при высоком количестве циклов, тогда как классы 10.9 и 12.9 обеспечивают более высокий запас. Диапазон перемещений определяет необходимый размер и класс болта.
Что проверить
- 1Материал анкерного болта: 45# (класс 8.8) для малых перемещений; 42CrMo (класс 10.9) для средних перемещений; 40CrNiMoA (класс 12.9) для больших перемещений.
- 2Покрытие: ГЦ согласно ISO 1461 для всех планов; План B добавляет эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие для прибрежной среды; План C использует ту же ГЦ, но с защелками из Inconel 625 для экстремальной коррозии.
- 3Обслуживание: Осмотр каждые 6 месяцев; повторная затяжка, если ниже 80% указанного момента затяжки; замена крепежа с коррозией >5% площади поверхности или глубиной ямок >0.3мм; полная замена каждые 5 лет для критических крепежных элементов.
- 4При малом перемещении (≤80 мм) применяйте болты из 45# класса прочности 8.8, при среднем (80-160 мм) — из 42CrMo класса прочности 10.9, при большом (>160 мм) — из 40CrNiMoA класса прочности 12.9.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Диапазон перемещений | Определяет размер и класс болта, необходимый для выдерживания циклической сдвиговой нагрузки без усталостного разрушения. | Указать проектное перемещение и эквивалентное количество циклов. |
| Материал и класс болта | Более высокий класс увеличивает усталостный предел и несущую способность, снижая риск разрушения. | Указать материал и класс болта согласно ISO 898-1. |
| Система покрытия | Коррозия уменьшает поперечное сечение болта и ускоряет инициацию усталостных трещин. | Указать ГЦ согласно ISO 1461; для прибрежной среды добавить эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие с устойчивостью к солевому туману. |
| Интервал обслуживания | Регулярный осмотр и повторная затяжка предотвращают потерю натяжения и позволяют рано обнаружить коррозию. | Указать осмотр каждые 6 месяцев, повторную затяжку, если ниже 80% указанного момента затяжки, замену крепежа с коррозией >5% площади поверхности или ямками >0.3мм. |
| Материал уплотнения | Стареющие уплотнения позволяют проникновение воды, ускоряя коррозию болтов и сокращая срок службы системы. | Указать материал уплотнения с диапазоном температур и устойчивостью к ультрафиолету; заменять согласно рекомендациям производителя. |
Данные основаны на содержании страницы: годовой перепад температур, расширение моста, циклов в год, усиление ударной нагрузки от транспортных средств. Скорость коррозии в среде солевого тумана. Усталостный предел болта класса 8.8 на 40% проектной сдвиговой силы.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупках
"Эти вещи происходят каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Усталостное разрушение анкерных болтов компенсаторов при повторном расширении и сжатии
Корректирующие меры
Риск-02
Старение и разрушение уплотнений, протечки
Корректирующие меры
Риск-03
Накопление отклонения перемещений и заклинивание ширины соединения
Корректирующие меры
Технический справочник отрасли
Анкерные болты деформационных швов: типоразмер по перемещениям определяет класс прочности, материал и приемку
Подбирайте анкерные болты деформационных швов по уровню перемещений: уровень задает класс прочности, среда — материал и покрытие, а контролепригодность — линию приемки — на обычных мостах с малыми перемещениями применяется углеродистая сталь класса 8.8, в зонах интенсивного движения и противогололедных солей переходят на класс 10.9, в прибрежных зонах с высокой хлоридной нагрузкой обязательна нержавеющая сталь, а для экстремального уровня сначала снимается запрет по водородному охрупчиванию и только затем обсуждается класс прочности.
| Уровень по перемещениям / режим работы | Класс и материал анкерного болта | Обработка поверхности | Стопорение и преднатяг | Ключевые точки приемки |
|---|---|---|---|---|
| Обычный мост, малые перемещения | Класс 8.8, углеродистая сталь (40Cr/42CrMo, по проекту) | Горячее цинкование + герметизирующее покрытие | Преднатяг с контролем момента для точности; стопорные шайбы / анаэробный фиксатор резьбы по необходимости | При поставке проверить маркировку класса на головке болта и заводской сертификат |
| Интенсивное движение · зона противогололедных солей | Класс 10.9, 42CrMo, закалка с отпуском | Горячее цинкование + герметизирующее покрытие, или цинк-алюминиевое покрытие + финишный слой | Преднатяг с контролем момента или с контролем момента срезом для точности; Nord-Lock / анаэробный фиксатор резьбы | Периодический ультразвуковой контроль преднатяга; критерии снижения по регламенту обслуживания |
| Прибрежный солевой туман · морское исполнение с высокой концентрацией хлоридов | Нержавеющая сталь A4-80/316 или дуплекс 2205 (обязательно) | Травление с пассивацией для восстановления пассивной пленки; полная герметизация (O-ring/герметик) + увеличенные шайбы | Исключить щелевые конструкции; подтвердить стопорение с учетом обработки поверхности | Периодический ультразвуковой контроль преднатяга; 304 не допускается в длительно нагруженных трактах с высокой концентрацией хлоридов |
| Экстремальные перемещения · сверхдлительный срок службы | Класс 12.9 — с осторожностью: запрет по водородному охрупчиванию исключает его из основных несущих узлов моста; повышение достигается за счет материала (дуплекс 2205, никелевые сплавы 625/718) | Цинк-алюминиевое покрытие (Dacromet/Geomet) вместо гальванического цинкования | Плавные переходы большого радиуса + мелкая резьба / Spiralock | Протоколы типовых испытаний + прослеживаемость партии; сертификаты на класс прочности и процесс покрытия в составе поставки |
В данном блоке оценочные порядки величин не используются.
Технический справочник отрасли
Анкерные болты деформационных швов: цепочка усталостного разрушения при многократном сдвиге от температурных перемещений
Анкерные болты деформационных швов ломаются не от одиночного удара: температура и транспорт день за днем накапливают циклы сдвига, а после отказа уплотнения подключается коррозия — совместное действие циклической нагрузки и коррозии снижает усталостную долговечность значительно ниже обычного предела. Каждое звено этой цепочки имеет точку перехвата.
- 1Деформационный шов моста перемещается вслед за температурой — большие перепады температуры большепролетных мостов ежедневно гоняют торец балки туда-обратно; каждый проезд автомобиля — это еще один импульс сдвига на анкерных болтах, к которому добавляются ветровые и сейсмические нагрузки
- 2Циклический сдвиг концентрирует напряжения во впадине резьбы; после старения и отказа уплотнительной ленты противогололедные реагенты, солевой туман и протечки заносят хлориды в полость шва, надолго сохраняя щель во влажном или переменно влажно-сухом состоянии
- 3Хлориды плюс высокие напряжения → зарождение питтинга во впадине резьбы, и питтинг становится очагом усталостной трещины; совместное действие циклической нагрузки и коррозии → коррозионная усталость, при этом усталостная долговечность значительно ниже обычного предела и часто практически без предупреждения перед изломом
- 4Трещина дорастает до излома → шов ослабляется, проезд автомобилей сопровождается ударом и шумом, а ударный контур обратно подпитывает цикличность, ускоряя повреждение
- 5Точки перехвата: рассматривайте болт как усталостную деталь — замена по ресурсу, а не по излому; патрулирование с контролем аномального шума (шум означает ослабление); плановый ультразвуковой контроль преднатяга; замена уплотнительной ленты по тому же графику для удержания линии воды
В данном слоте оценки порядка величин не используются.
Технический справочник отрасли
Что несет анкерный болт деформационного шва: четыре источника нагрузки
Подбирайте анкерные болты деформационных швов, понимая происхождение нагрузки: температурное расширение задает цикл сдвига, каждый проезд автомобиля добавляет один импульс, ветровые и сейсмические воздействия накладываются сверху, а удар с вибрацией усиливает цикличность — четыре входных фактора со стороны нагрузки, определяющие выбор по усталости и стопорению.
В данном слоте оценки порядка величин не используются.
Технический справочник отрасли
Анкерные болты стыков: проверка класса прочности, покрытия, документов и стопорения
Усталостная долговечность анкерных болтов стыков задается классом прочности, сохраняется покрытием и прослеживается по документам — при приемке проверяйте четыре позиции (маркировка класса прочности, красная линия по покрытию, документы, стопорение), отсутствие любой из них может аннулировать усталостный расчет.
- Проверка класса прочности: классы 8.8/10.9, как правило M20-M42 — сверьте маркировку на головке болта с заводским сертификатом; несоответствие класса нарушает предпосылку усталостного расчета, партия подлежит возврату
- Красная линия по покрытию: выше класса 10.9 электролитическое цинкование без обезводороживания запрещено — применяйте цинк-алюминиевое покрытие (Dacromet/Geomet); нержавеющая сталь A4-80/316 или дуплекс 2205 обязательны в прибрежных зонах и зонах противогололедных реагентов
- Документы — жесткий барьер приемки: заводской сертификат + протоколы механических испытаний + сертификация третьей стороны; для ответственных деталей опорных частей и деформационных швов требуются протоколы типовых испытаний — отсутствие любого из них означает отказ в приемке
- Проверка стопорения: Nord-Lock / анаэробный фиксатор резьбы, контргайки или шплинты в критических местах — пружинная шайба не является средством стопорения (механизм самоотвинчивания по Юнкеру)
В данном слоте оценочные расчеты порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · стандартные метизы для деформационного шва из 45# | B · План B · Тяжелая арматура компенсаторов из Q345B | C · План C · Экстремальная арматура компенсаторов из 40CrNiMoA | |
|---|---|---|---|
| 1. АНКЕРНЫЙ БОЛТ | |||
| Спецификация | M20×200, 45# горячее цинкование, класс 8.8 | M27×250, 42CrMo закаленный и отпущенный, класс 10.9 | M36×350, 40CrNiMoA вакуумно-дегазированная, класс 12.9 |
| Материал | 45# | 42CrMo | 40Cr |
| Класс | Класс 8.8 | Класс 10.9 | Grade 12.9 |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55мкм согласно ISO 1461 |
| 2. СОЕДИНИТЕЛЬНАЯ ПЛАСТИНА | |||
| Спецификация | 300×200×12мм, Q235B горячее цинкование | 400×250×20мм, Q345B термообработанная | 500×300×30мм, 40CrNiMoA цельнокованая |
| Материал | Q235B | Q345B | 40Cr |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55мкм согласно ISO 1461 |
| 3. УПОРНОЕ УСТРОЙСТВО | |||
| Спецификация | Перемещение ±40мм, Q235B сварное | Перемещение ±80мм, Q345B кованое | Перемещение ±160мм, 40CrNiMoA точно обработанная |
| Материал | Q235B | Q345B | 40Cr |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55мкм согласно ISO 1461 |
| 4. ФИКСИРУЮЩАЯ ЗАЩЕЛКА | |||
| Спецификация | Нержавеющая сталь 304 штампованная деталь, шаг 300мм | 316L нержавеющая сталь кованая, шаг 250мм | Inconel 625 точно отлитая, шаг 200мм |
| Материал | 304 | 316L нержавеющая сталь | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55мкм согласно ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносится на скользящую поверхность для предотвращения заклинивания | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, стойкость к солевому туману 1000ч | RFID чип, записывает время установки и данные осмотра |
| Материал | — | Полиуретан | EPDM резина |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55мкм согласно ISO 1461 |
Вариант A · стандартные метизы для деформационного шва из 45#
Вариант A подходит для обычных автодорожных мостов с малым перемещением (≤80 мм): анкерные болты M20×200 из 45# с горячим цинкованием класса прочности 8.8; замену планируйте исходя из усталостной долговечности 10-15 лет с учётом условий регионов с небольшими перепадами температур.
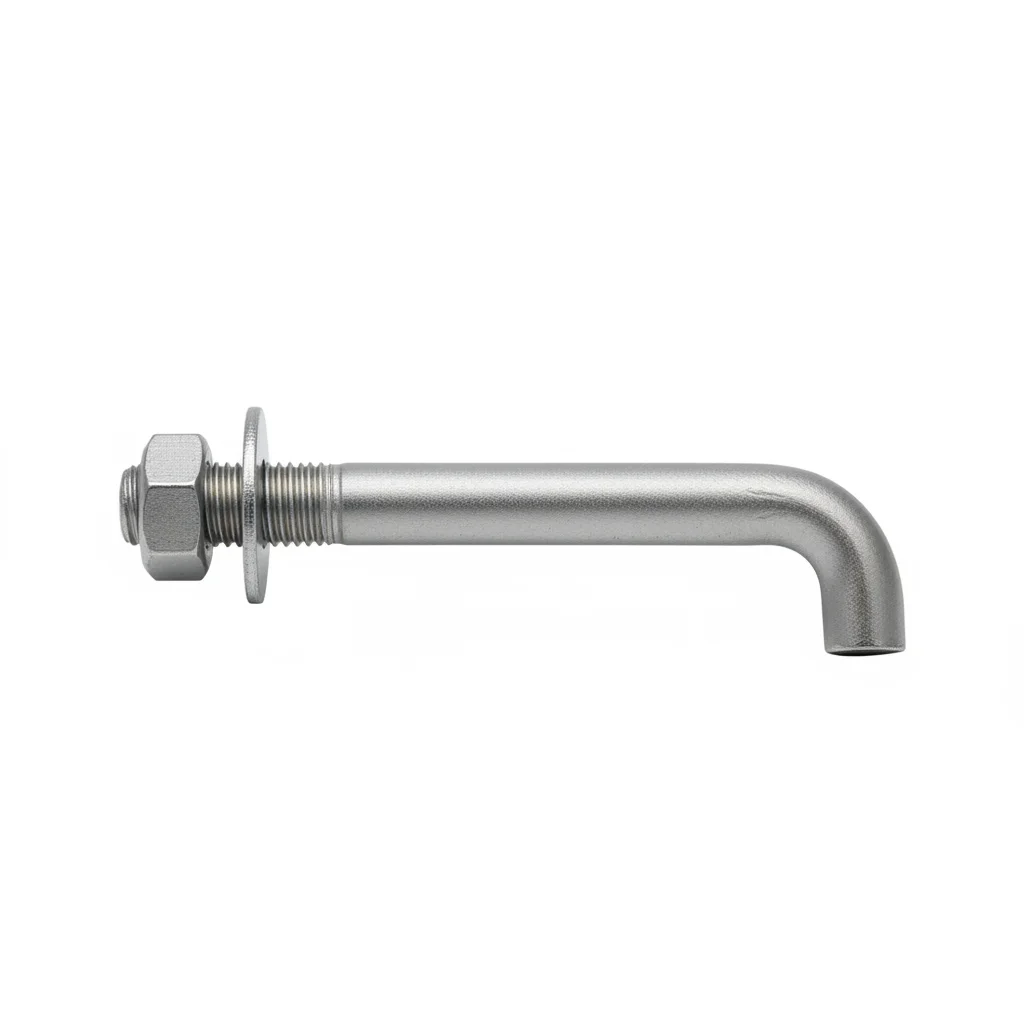
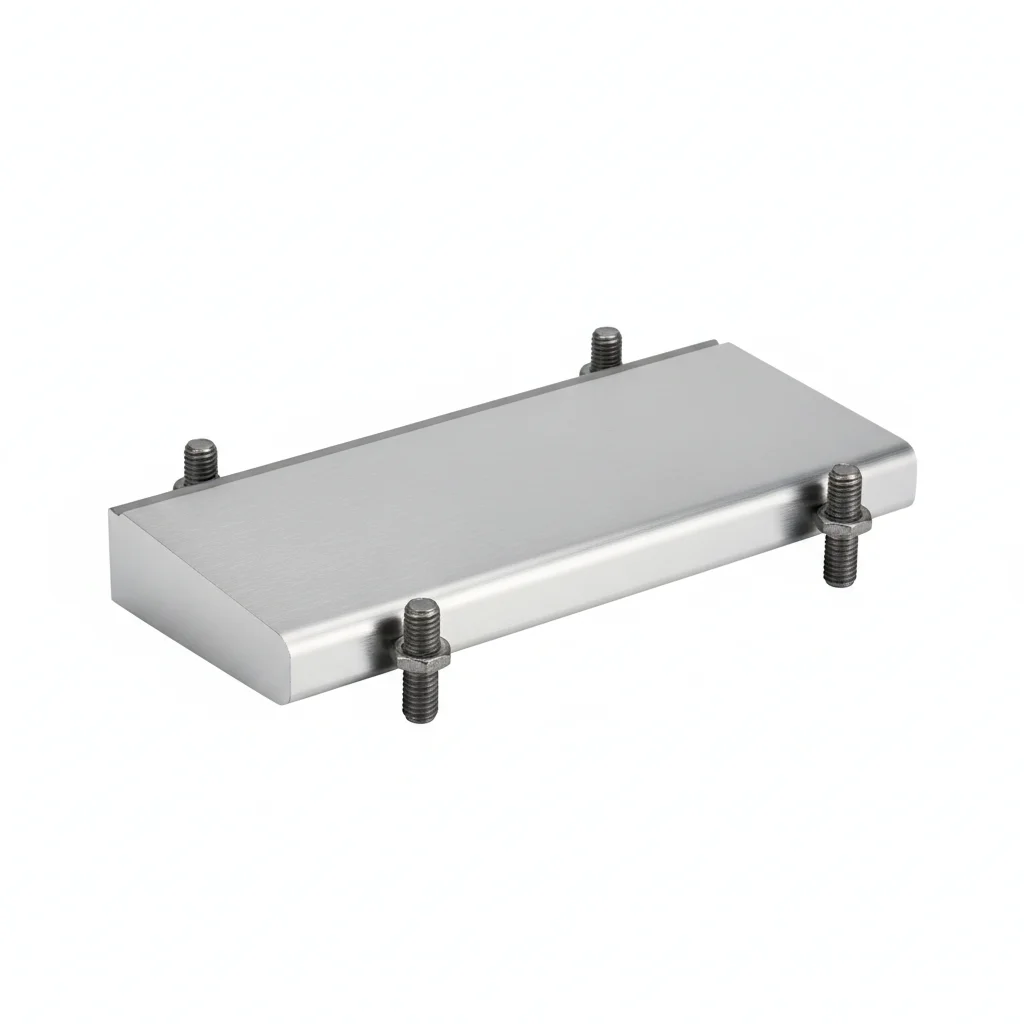
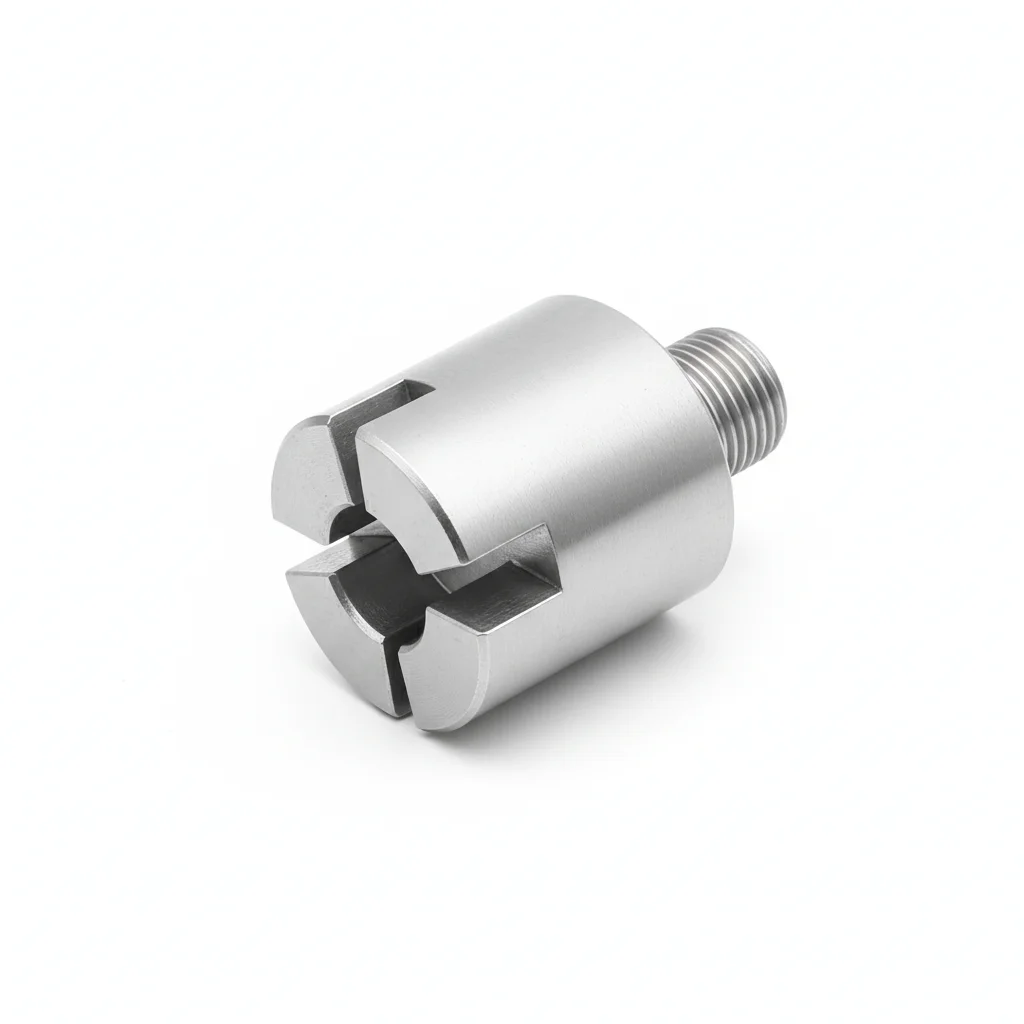
| Анкерный болт | Соединительная пластина | Упорное устройство | Фиксирующая защелка | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | M20×200, 45# горячее цинкование, класс 8.8 | 300×200×12мм, Q235B горячее цинкование | Перемещение ±40мм, Q235B сварное | Нержавеющая сталь 304 штампованная деталь, шаг 300мм | Литиевая смазка NLGI-2, наносится на скользящую поверхность для предотвращения заклинивания |
| Материал | 45# | Q235B | Q235B | 304 | — |
| Класс | Класс 8.8 | — | — | — | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Grade 8.8 | Q235B горячее цинкование | Q235B сварное | Шаг 300мм | Наносится на скользящую поверхность для предотвращения заклинивания |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1мм на 100мм.
- Проденьте анкерные болты M20×200 из 45# с горячим цинкованием в ответные отверстия соединительной пластины (300×200×12 мм) и ограничительного устройства (перемещение ±40 мм), предварительно наживите гайки и выставьте компоненты по месту, но не затягивайте полностью.
- Проверьте выравнивание в пределах 0.5мм. Затяните звездообразным образом. Момент затяжки 42 Нм +/-2 Нм с помощью откалиброванного ключа. Запишите в журнал QA.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% образца с помощью щупа.
- Нанесите метку моментным герметиком. Сфотографируйте собранную конструкцию с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в условиях эксплуатации в первый год. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Запишите все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% от указанного момента затяжки. Замена крепежа с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Все результаты фиксируются в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План B · Тяжелая арматура компенсаторов из Q345B
C4 Агрессивная согласно ISO 12944-2
| Высокопрочный анкерный болт | Усиленная соединительная пластина | Усиленное упорное устройство | Усиленная защелка | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | M27×250, 42CrMo закаленный и отпущенный, класс 10.9 | 400×250×20мм, Q345B термообработанная | Перемещение ±80мм, Q345B кованое | 316L нержавеющая сталь кованая, шаг 250мм | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, стойкость к солевому туману 1000ч |
| Материал | 42CrMo | Q345B | Q345B | 316L нержавеющая сталь | Полиуретан |
| Класс | Класс 10.9 | — | — | — | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Grade 10.9 | Q345B термообработанная | Q345B кованое | Шаг 250мм | Стойкость к солевому туману 1000ч |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2мкм.
- Нанесите антикоррозионный соединительный состав с диапазоном -20 до 150C. Используйте шайбы с ПТФЭ покрытием.
- Проверьте выравнивание по спецификации. Затяните крестообразной последовательностью. Проверьте 10% с помощью инструмента для контроля. Запишите с экологическими данными.
- Проведите испытание на отрыв 5% случайного образца до 80% пробной нагрузки. Замените любой ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите контрольный купон-образец (coupon) для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в условиях эксплуатации в первый год. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Запишите все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% от указанного момента затяжки. Замена крепежа с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Все результаты фиксируются в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План C · Экстремальная арматура компенсаторов из 40CrNiMoA
C5-M Экстремальная согласно ISO 12944-2
| Анкерный болт из специального сплава | Соединительная пластина из специального сплава | Специальное упорное устройство | Защелка из специального сплава | Метка интеллектуального мониторинга | |
|---|---|---|---|---|---|
| Спецификация | M36×350, 40CrNiMoA вакуумно-дегазированная, класс 12.9 | 500×300×30мм, 40CrNiMoA цельнокованая | Перемещение ±160мм, 40CrNiMoA точно обработанная | Inconel 625 точно отлитая, шаг 200мм | RFID чип, записывает время установки и данные осмотра |
| Материал | 40Cr | 40Cr | 40Cr | — | EPDM резина |
| Класс | Grade 12.9 | — | — | — | — |
| Покрытие | ГЦ >=55мкм согласно ISO 1461 | ГЦ >=55мкм согласно ISO 1461 | ГЦ >=55мкм согласно ISO 1461 | ГЦ >=55мкм согласно ISO 1461 | ГЦ >=55мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Grade 12.9 | 40CrNiMoA цельнокованая | 40CrNiMoA точно обработанная | Шаг 200мм | Записывает время установки и данные осмотра |
Порядок монтажа
- Обезжирьте метилэтилкетоновым растворителем. Проверьте шероховатость поверхности Ra <1.6мкм.
- Нанесите морской антикоррозионный состав с диапазоном -50 до 200C. Используйте шайбы с ПТФЭ оболочкой.
- Проверьте выравнивание до 0.3мм. Затяните с помощью гидравлического натяжителя. Проверьте 10% образца методом PMI. Запишите для аудита соответствия.
- Проведите неразрушающий контроль 10% образца с помощью капиллярного метода. Замените любой с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите постоянное оборудование для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в условиях эксплуатации в первый год. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Запишите все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% от указанного момента затяжки. Замена крепежа с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Все результаты фиксируются в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение по арматуре компенсаторов на основе перемещений?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемый вариант | Ключевое основание |
| Малое перемещение (≤80mm), обычный автодорожный мост | План A: стандартные комплектующие деформационного шва из стали 45# (анкерный болт M20×200 горячеоцинкованный класса прочности 8.8; штампованные фиксирующие скобы из стали 304, шаг 300mm) | Наименьшая стоимость; предел усталости болтов класса 8.8 ≈40% от расчетного усилия среза при большом числе циклов; плановая замена с расчетом на усталостный ресурс 10-15 лет |
| Среднее перемещение (80-160mm), интенсивное движение или прибрежная среда | План B: усиленные комплектующие деформационного шва из стали Q345B (анкерный болт M27×250 из стали 42CrMo закаленный с отпуском класса прочности 10.9; кованые фиксирующие скобы из стали 316L, шаг 250mm) | Несущая способность на 40% выше, чем у плана A; C4 Harsh по ISO 12944-2; скорость коррозии от соляного тумана на побережье до 0.15mm/year; класс болтов по ISO 898-1 |
| Большое перемещение (>160mm), экстремальный перепад температур или сверхдлительный срок службы | План C: экстремальные комплектующие деформационного шва из стали 40CrNiMoA (анкерный болт M36×350 вакуумно-дегазированный класса прочности 12.9; прецизионно-литые фиксирующие скобы из сплава Inconel 625, шаг 200mm) | Наивысшее сопротивление усталости (класс 12.9); C5-M Extreme по ISO 12944-2; предназначено для морских мостов и зон экстремального климата |
| Все планы: монтаж и обслуживание с учетом усталости | Преднатяг 110% от расчетного момента затяжки; повторный осмотр анкерных болтов каждые 2 года, подтяжка или замена болтов при потере преднатяга >15%; осмотр каждые 6 месяцев и повторная затяжка моментом, если ниже 80% от заданного момента; замена крепежа при коррозии >5% площади поверхности или глубине питтинга >0.3mm; полная замена ответственного крепежа каждые 5 лет | Эквивалентное число циклов превышает 10⁶ за 20 лет: ~365 циклов/year с усилением в 100× от ударного воздействия транспорта |
| Все планы: старение системы уплотнения | Вставные полосы из специального сплава + композитная система уплотнения EPDM/силикон (-50°C до 120°C, стойкость к УФ ≥10 лет, водонепроницаемость 0.6MPa) | Обычные резиновые уплотнения растрескиваются и теряют эластичность в течение 2-3 лет (-30°C до 80°C); срок службы системы сокращается до 5 лет; стоимость одного ремонта 40% от первоначального монтажа |
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Компенсаторы автомобильных мостов
Технические условия строительства автомобильных мостов и трубопроводовЭластомерные уплотнения - Влияние температуры на твердость
Компенсаторы автомобильных мостовКомпенсаторы городских мостов
Многоосевые компенсаторыМеханические свойства крепежных элементов - Болты, винты и шпильки
Европейский стандарт на компенсаторыСтандартная спецификация на конструкционные болты, из сплавной стали, термообработанные, с минимальным пределом прочности при растяжении 150 кси
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Болтовые соединения мостовСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Проектирование антивандального крепления ограждений пешеходных мостов: не меняйте только винты, повышайте стоимость демонтажаПохожая тема
Белая книга по спецификациям монтажа и обслуживания фланцев труб и болтов клапановЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →