
Рельсовые пружинные зажимные крепежи: сравнение типов I, II, III по зажимающему усилию и усталостной выносливости
Сравнение трех конфигураций пружинных зажимов для систем крепления рельсов. Оценка сохранности зажимающего усилия, усталостной выносливости и интервалов обслуживания для выбора оптимального решения для вашей линии метрополитена или легкорельсового транспорта
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупке
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Зажимающее усилие пружинного зажима падает ниже нормы при длительной эксплуатации
Корректирующие меры
Риск-02
Недостаточная усталостная выносливость пружинных зажимов приводит к резкому росту затрат на обслуживание
Корректирующие меры
Риск-03
Несоответствие системы крепления и шпалы создает угрозу безопасности
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия между типами пружинных зажимов
Выбор правильного типа пружинного зажима критически важен для производительности системы крепления рельсов. Основные различия заключаются в зажимающем усилии, усталостной выносливости и классе материала, которые напрямую влияют на частоту обслуживания и стабильность геометрии пути
Что проверить
- 1Пружинный зажим типа I (60Si2MnA) обеспечивает зажимающее усилие ≥9кН, усталостную выносливость ≥2 млн циклов по TB/T 1495, подходит для осевой нагрузки ≤17т
- 2Пружинный зажим типа II (55SiCr) обеспечивает зажимающее усилие ≥12кН, усталостную выносливость до 1.5 млн циклов, для осевой нагрузки ≤20т
- 3Пружинный зажим типа III (50CrVA) обеспечивает зажимающее усилие ≥16кН, усталостную выносливость до 2 млн циклов, для осевой нагрузки ≤23т и скоростей ≥120км/ч
- 4Повышение зажимающего усилия снижает расширение колеи, но увеличивает требования к натягу болтов; необходимо соответствующее соответствие класса прочности болтов (от 8.8 до 10.9)
- 5Интервалы обслуживания различаются: типа I - каждые 3 года, типа II - каждые 5 лет, типа III - каждые 8 лет, что влияет на стоимость жизненного цикла
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Зажимающее усилие | Определяет удержание колеи и сопротивление опрокидыванию рельса | Минимальное зажимающее усилие для типа зажима (например, ≥9кН для типа I) |
| Усталостная выносливость | Более длительный срок службы снижает частоту замены и затраты на обслуживание | Усталостная выносливость ≥2 млн циклов по TB/T 1495 |
| Класс материала | Влияет на долговечность и коррозионную стойкость зажима | Класс пружинной стали (например, 60Si2MnA, 55SiCr, 50CrVA) |
| Соответствие осевой нагрузке | Перегрузка снижает срок службы зажима и увеличивает риск отказа | Максимальная осевая нагрузка для типа зажима (например, ≤17т для типа I) |
Все значения зажимающего усилия приведены для стандартных условий; фактические характеристики могут отличаться в зависимости от монтажа и обслуживания
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Анкерные болты станций метро: дезинфектант, хищение и вандализм в одном расчете
Пружинные клеммы и сопутствующие анкеры к основанию обычно попадают в один RFQ. На платформе метро враг анкерного болта — не нагрузка, а ежедневно применяемый при уборке дезинфектант и руки, которые тянутся к нему, — определите материал по условиям среды, прежде чем говорить о размере.
| Деталь | Основная угроза | Спецификация по материалу и конструкции |
|---|---|---|
| Анкерные болты для сидений платформы и оснований оборудования | На станциях метро ежедневно проводится влажная уборка с гипохлоритом натрия или надуксусной кислотой | 304 подвержена питтингу при длительном контакте с гипохлоритом — для анкерных болтов на уровне пола сразу закладывайте 316L |
| Болты, открыто расположенные на платформе (сиденья, лайтбоксы, поручни) | Преднамеренный демонтаж и хищение | Антивандальные формы головки: пятилепестковая или torx с центральным штифтом; шестигранник с центральным штифтом |
| Анкерные болты сидений из нержавеющей стали | Поддевание и вандализм | Утоплены в монтажное отверстие — минимальная открытая поверхность и отсутствие выступа для захвата |
Укрупненные порядковые цифры не приводятся; рекомендация по 316L относится к анкерным болтам на уровне пола, таким как полы платформ и основания оборудования.
Технический справочник отрасли
Усилие прижатия падает незаметно: от циклической нагрузки к угону рельса
Снижение усилия прижатия — медленный параметр: без излома, без шума — к моменту, когда оно проявляется в поведении пути, критическое значение часто уже пройдено. Пройдите эту цепочку один раз, и вы будете знать, где разместить точки контроля.
- 1Каждое ускорение и торможение поезда создает знакопеременную растягивающую нагрузку на рельсовую клемму — каждый проходящий поезд — один цикл нагружения
- 2При длительном знакопеременном напряжении клемма релаксирует и накапливает незначительную пластическую деформацию; усилие прижатия незаметно снижается
- 3По мере падения усилия прижатия продольное сопротивление между рельсом и шпалой также падает
- 4Как только сопротивление перестает удерживать, рельс угонивается под действием температурной силы — стыки смыкаются или чрезмерно раскрываются
- 5Деформированные стыки затем перерастают в нестабильность пути, угрожающую безопасности движения, — наиболее опасное состояние
- 6Реагирование: соблюдайте правила осмотра линии — периодическая разборка с повторной затяжкой и выборочный контроль усилия прижатия, выявляющие снижение до прохождения критического значения
Укрупненные порядковые цифры не приводятся; пороги снижения определяются по усталостным испытаниям TB/T 1495 (ссылка по номеру) и правилам осмотра линии.
Технический справочник отрасли
Когда закупать детали рельсовых клемм: одна комплектная поставка при строительстве, рамочная поставка в эксплуатации
Срок закупки определяет, будут ли запасные части скомплектованы за один проход: строительство — единственное консолидированное окно всего жизненного цикла, а пополнение в эксплуатации идет в ином ритме.
Детали рельсовых скреплений, такие как пружинные клеммы, закупаются на этапе строительства: при сооружении линии генеральный подрядчик строительства метро фиксирует типоразмер и объем одной консолидированной закупкой — единственное окно для полной комплектации клемм, регулировочных прокладок колеи, подкладок и опорных болтов с резервом запчастей для обслуживания. После ввода в эксплуатацию пополнение идет через ежегодные рамочные контракты, меньшими партиями и с более длинной цепочкой согласования. Разделите в RFQ объем этапа строительства и запчасти для эксплуатации, и поставщики смогут соответственно спланировать производство и складские запасы.
Укрупненные порядковые цифры не приводятся; закупки делятся на одну консолидированную закупку на этапе строительства и ежегодные рамочные контракты в эксплуатации, размеры партий — по закупочной документации проекта.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A·Стандартная конфигурация пружинного зажима типа I | B · План B·Усиленная конфигурация пружинного зажима типа II | C · План C·Конфигурация пружинного зажима типа III премиум-класса | |
|---|---|---|---|
| 1. ПРУЖИННЫЙ ЗАЖИМ ТИПА I | |||
| Спецификация | Зажимающее усилие ≥9кН, диаметр 13мм | Зажимающее усилие ≥12кН, диаметр 14мм | Зажимающее усилие ≥16кН, диаметр 16мм |
| Материал | 60Si2MnA пружинная сталь | 55SiCr пружинная сталь | 50CrVA легированная пружинная сталь |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| 2. КОЛЕЙНЫЙ УПОР | |||
| Спецификация | Упор в стык/на середине звена | Нейлон + стекловолокно | Монолитное бесшпаленное полотно из полиуретана |
| Материал | Q235B углеродистая сталь, оцинкованная | PA66+30%GF | PU эластомер |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| 3. ИЗОЛИРУЮЩАЯ АМОРТИЗИРУЮЩАЯ ПРОКЛАДКА | |||
| Спецификация | Статическая жесткость 40-60кН/мм | Верхний слой EVA, нижний - резина | Статическая жесткость 20-30кН/мм |
| Материал | EPDM резина | EVA+NR композит | Микропористая резина |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| 4. Т-ОБРАЗНЫЙ БОЛТ | |||
| Спецификация | M24×195мм | M27×210мм | M30×230мм |
| Материал | 35CrMo, покрытие Дакромет | 42CrMo, покрытие Дакромет | TC4 титановый сплав |
| Класс | Класс 8.8 | Класс 10.9 | — |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| 5. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | Φ24×Φ50×6мм | M27 самоконтрящаяся гайка | Встроенный тензодатчик |
| Материал | 65Mn пружинная сталь | 35CrMo, покрытие Дакромет | EPDM резина |
| Класс | — | Класс 10H | — |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
Руководство по выбору
Как выбрать подходящий продукт?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Обычная линия метро: осевая нагрузка ≤17t, скорость ≤80km/h, температура окружающей среды -30~60°C | План A · Пружинная клемма типа I: пружинная сталь 60Si2MnA, сила прижатия ≥9kN, диаметр 13mm, Т-болт 35CrMo Dacromet класс 8.8 | Усталостная долговечность ≥2 млн циклов по TB/T 1495; сохраняет ширину колеи 1435mm; цикл обслуживания 3 года |
| Метро с повышенной нагрузкой/легкорельсовый транспорт: осевая нагрузка ≤20t, скорость ≤100km/h, магистральные линии с высоким пассажиропотоком и пересадочные узлы | План B · Пружинная клемма типа II: пружинная сталь 55SiCr, сила прижатия ≥12kN, диаметр 14mm, высокопрочный болт 42CrMo Dacromet класс 10.9 | Усталостная долговечность ≥2 млн циклов по TB/T 1495; усталостная долговечность 1.5 млн циклов при 5-летнем цикле обслуживания; повышенная сила прижатия и усталостная прочность |
| Скоростной легкорельсовый транспорт/маглев: осевая нагрузка ≤23t, скорость ≥120km/h, линии к аэропорту и междугородние линии | План C · Пружинная клемма типа III: легированная пружинная сталь 50CrVA, сила прижатия ≥16kN, диаметр 16mm, болт из титанового сплава TC4 | Усталостная долговечность до 2 млн циклов; высший уровень усталостной и коррозионной стойкости; цикл обслуживания 8 лет |
План A·Стандартная конфигурация пружинного зажима типа I
Стандарт C3 по ISO 12944-2
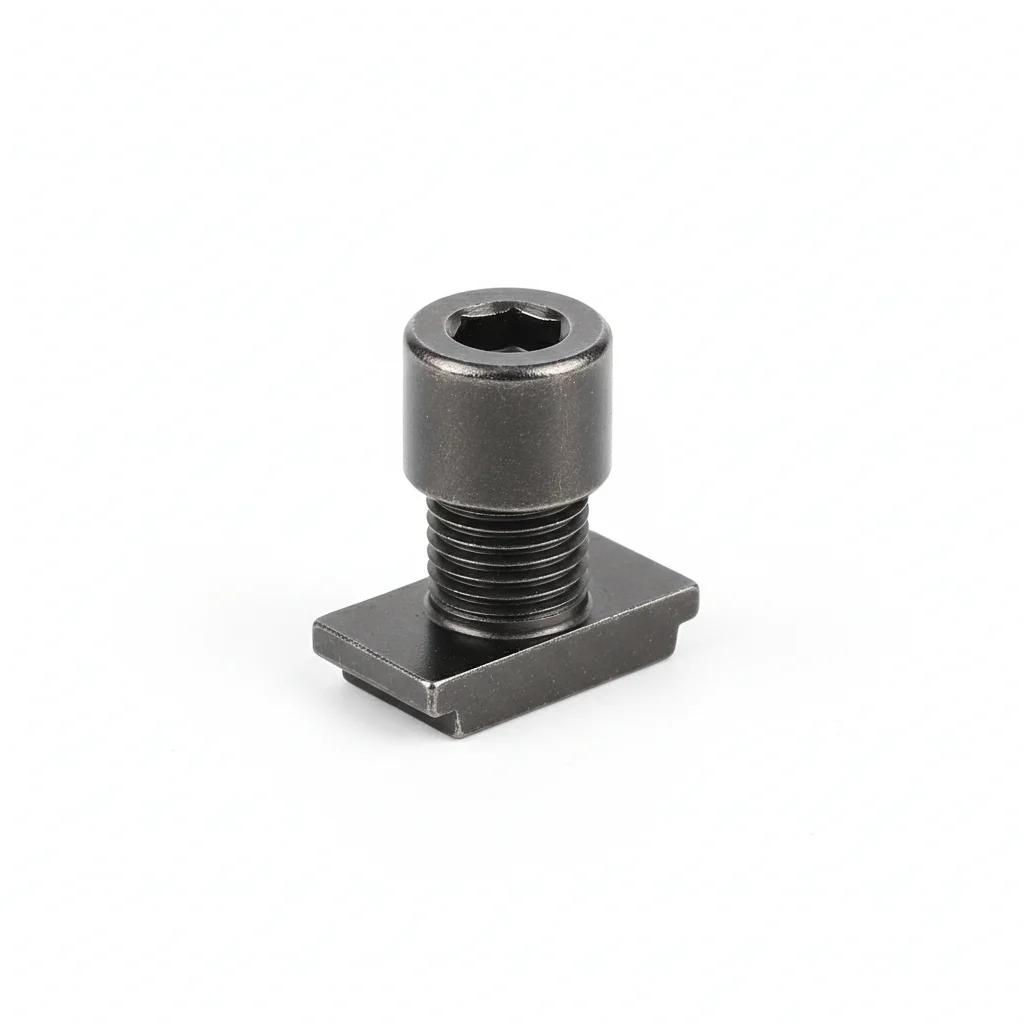
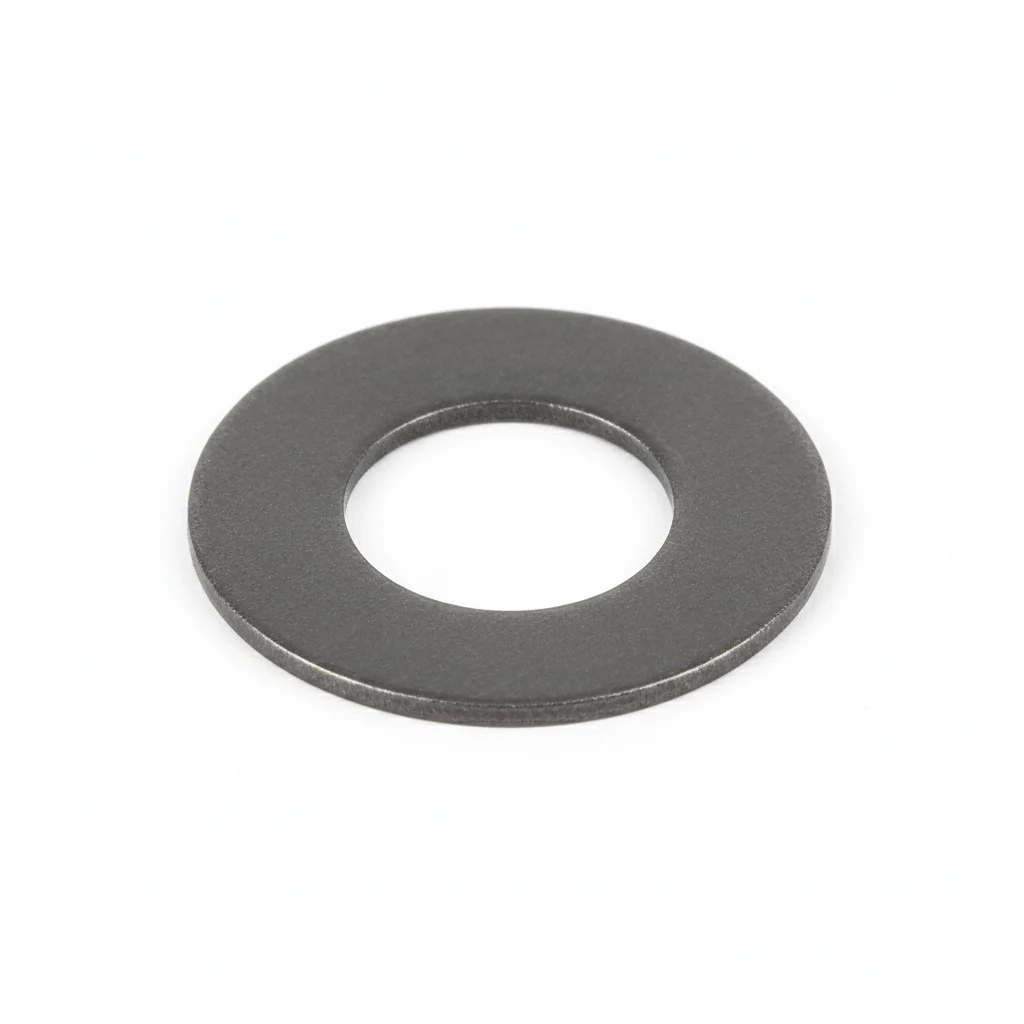
| Пружинный зажим типа I | Колейный упор | Изолирующая амортизирующая прокладка | Т-образный болт | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | Зажимающее усилие ≥9кН, диаметр 13мм | Упор в стык/на середине звена | Статическая жесткость 40-60кН/мм | M24×195мм | Φ24×Φ50×6мм |
| Материал | 60Si2MnA пружинная сталь | Q235B углеродистая сталь, оцинкованная | EPDM резина | 35CrMo, покрытие Дакромет | 65Mn пружинная сталь |
| Класс | — | — | — | Класс 8.8 | — |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20С до +80С | -20С до +80С | -20С до +80С | -20С до +80С | -20С до +80С |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Зажим рельса 60кг/м | Поддержание колеи 1435мм | Виброзащита и изоляция под рельсом | Крепление пружинного зажима | Распределение давления болта |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1mm на 100mm.
- Нанести герметик на контактирующие поверхности. Установить крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверить выравнивание в пределах 0.5mm. Затянуть в звездообразном порядке. Установить момент затяжки 42 Nm +/-2 Nm с помощью калиброванного ключа. Записать в журнал контроля качества.
- Проверить все крепежи на правильность посадки. Контроль щупом 5% выборки.
- Нанести защитную краску-индикатор момента. Сфотографировать готовую сборку с 3 сторон для документации.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя до расчетной нагрузки. Соединение разрушается в первые годы эксплуатации. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный динамометрический ключ с допуском ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Перезатянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепёж с коррозией, поражающей более 5% поверхности, или глубиной ямочной коррозии >0.3mm. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B·Усиленная конфигурация пружинного зажима типа II
C4 Тяжелые условия по ISO 12944-2

| Пружинный зажим типа II | Составной колейный блок | Двухслойная опорная пластина | Высокопрочный болт | Самоконтрящаяся гайка | |
|---|---|---|---|---|---|
| Спецификация | Зажимающее усилие ≥12кН, диаметр 14мм | Нейлон + стекловолокно | Верхний слой EVA, нижний - резина | M27×210мм | M27 самоконтрящаяся гайка |
| Материал | 55SiCr пружинная сталь | PA66+30%GF | EVA+NR композит | 42CrMo, покрытие Дакромет | 35CrMo, покрытие Дакромет |
| Класс | — | — | — | Класс 10.9 | Класс 10H |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20С до +80С | -20С до +80С | -20С до +80С | -20С до +80С | -20С до +80С |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Зажим рельса 60кг/м | Изоляция и регулировка колеи | Двухуровневая виброзащита | Крепление пружинного зажима | Защита от отвинчивания |
Порядок монтажа
- Обезжирить поверхности растворителем ацетоном. Проверить шероховатость поверхности Ra <3.2um.
- Нанести антикоррозийный герметик (диапазон -20 до 150С). Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затягивать крестообразно. Контроль 10% с помощью проверочного инструмента. Занести в журнал с данными об окружающей среде.
- Провести испытание на разрыв 5% случайной выборки до 80% от пробной нагрузки. Заменить крепежи, не прошедшие порог приемки.
- Нанести защитное покрытие от атмосферных воздействий. Установить контрольный образец коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя до расчетной нагрузки. Соединение разрушается в первые годы эксплуатации. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный динамометрический ключ с допуском ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть любой крепёж, если момент затяжки ниже 80% от указанного. Заменить крепёж с коррозией, затрагивающей более 5% площади поверхности, или глубиной точечной коррозии более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все находки в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимальная допустимая потеря натяжения: 15%.
План C·Конфигурация пружинного зажима типа III премиум-класса
C5-M Экстремальные условия по ISO 12944-2
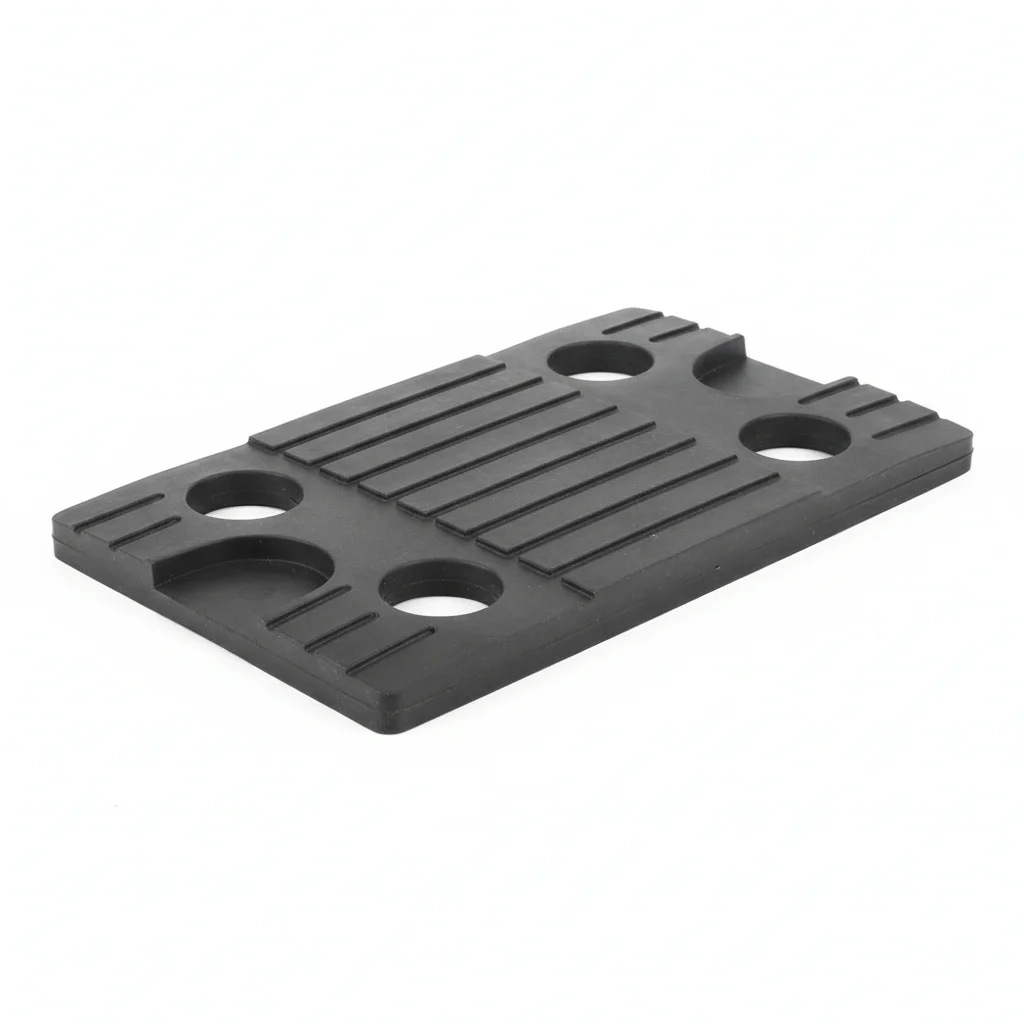
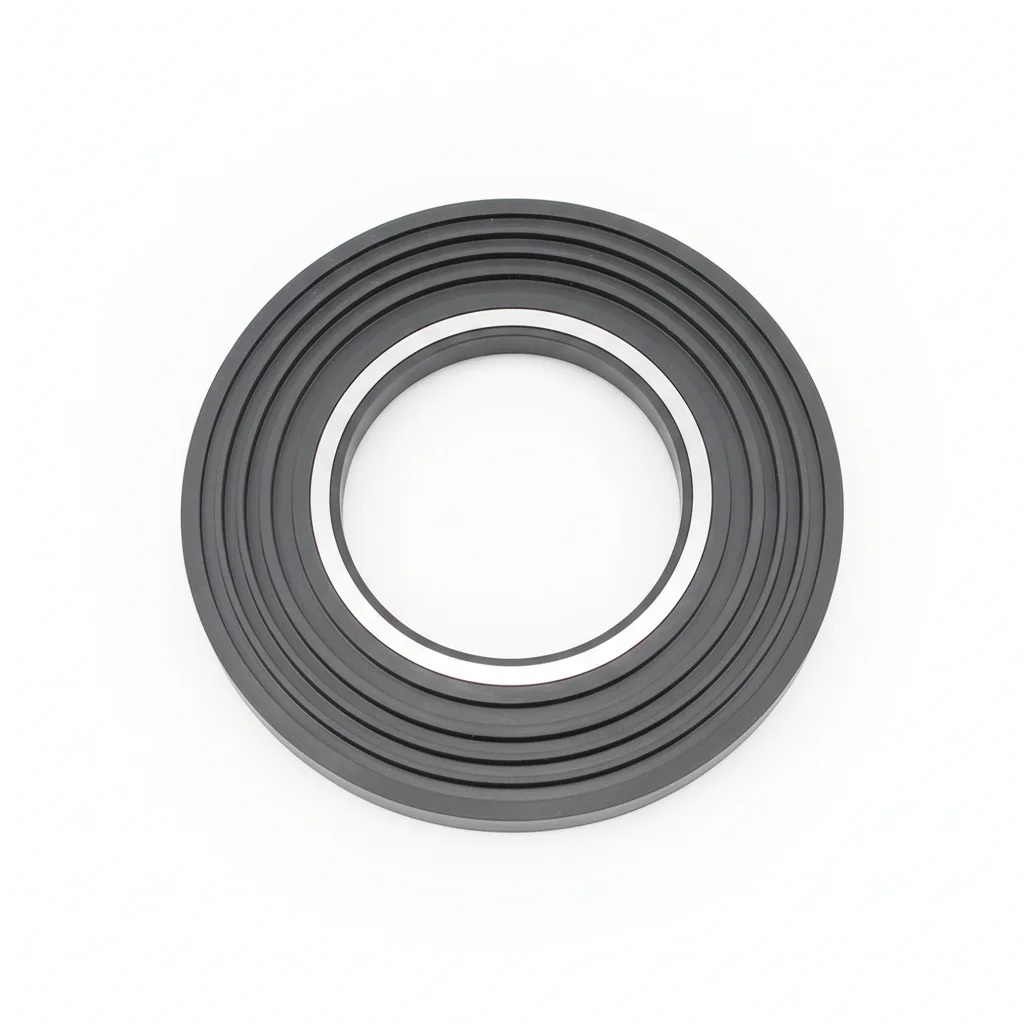
| Пружинный зажим типа III | Эластичный брус | Виброзащитная прокладка | Болт из титанового сплава | Интеллектуальная прокладка-индикатор | |
|---|---|---|---|---|---|
| Спецификация | Зажимающее усилие ≥16кН, диаметр 16мм | Монолитное бесшпаленное полотно из полиуретана | Статическая жесткость 20-30кН/мм | M30×230мм | Встроенный тензодатчик |
| Материал | 50CrVA легированная пружинная сталь | PU эластомер | Микропористая резина | TC4 титановый сплав | EPDM резина |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) |
| Темп. | -20С до +80С | -20С до +80С | -20С до +80С | -20С до +80С | -20С до +80С |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Зажим рельса 60кг/м | Опора бесшпаленного полотна | Виброзащита высоких частот | Сверхпрочное крепление | Мониторинг зажимающего усилия в реальном времени |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морской антикоррозийный состав (диапазон -50 до 200С). Использовать шайбы с капсулированным покрытием PTFE.
- Проверить выравнивание в пределах 0.3mm. Затянуть с помощью гидравлического натяжителя. Выполнить PMI-проверку 10% образца. Задокументировать для аудита соответствия.
- Неразрушающий контроль 10% выборки жидкостной дефектоскопией. Заменить крепежи с обнаруженными дефектами.
- Нанести защитный герметик по спецификации. Установить систему постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя до расчетной нагрузки. Соединение разрушается в первые годы эксплуатации. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный динамометрический ключ с допуском ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепёж, если коррозия поражает более 5% поверхности или глубина питтинга >0.3mm. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ссылочные стандарты
"Типы I и II пружинных зажимных крепежей. Часть 2: Пружинный зажим" — определяет материал, механические свойства и усталостную выносливость (≥2 млн циклов) пружинного зажима
Сварка железнодорожных вагонов"Железнодорожные перевозки - Путь - Требования к системам крепления" — европейские требования к системам крепления рельсов
Пружинный зажимной крепеж"Технические условия для упругих прокладок для железнодорожных путей" — определяет статическую и динамическую жесткость, а также усталостные характеристики прокладок
Методы испытаний крепежа"Соединения для железнодорожного пути" — общие технические требования Международного союза железных дорог к системам крепления рельсов
Пружинная сталь"Железнодорожные перевозки - Путь - Механические соединители" — международный стандарт для механических соединителей пути
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →