
Деградация жёсткости рельсовых подкладок: Сравнение долговечности сжатия EPDM, полиуретана и микропористой резины
Сравните коэффициент сохранения жёсткости, изоляционные характеристики и возможности регулировки высоты трёх решений для подкладок на основе публичных стандартов, чтобы помочь подобрать нужды виброгашения пути
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупке
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Деградация жёсткости рельсовых резиновых подкладок при длительном сжатии
Корректирующие меры
Риск-02
Деградация характеристик при высоких и низких температурах
Корректирующие меры
Риск-03
Эластичное разрушение при экстремальных температурах
Корректирующие меры
Особенности условий эксплуатации
Ключевые проверки при закупке рельсовых подкладок для избежания сбоев, связанных с жёсткостью
Деградация жёсткости рельсовых подкладок при длительном сжатии — это распространённая цепочка отказов: остаточная деформация уменьшает толщину, увеличивает жёсткость пути, повышает удар колесо-рельс и ускоряет усталость болтов. Следующие проверки помогают указать подкладки, которые сохраняют производительность на протяжении расчётного срока службы
Что проверить
- 1Остаточная деформация после 5 лет: EPDM-подкладки показывают 30-40% деформацию (толщина с 10мм до 6-7мм), увеличивая жёсткость пути с 60-80 kN/mm до 100-120 kN/mm; указывать остаточную деформацию ≤15% по TB/T 1469
- 2Диапазон статической жёсткости: EPDM 40-60 kN/mm, полиуретан 30-50 kN/mm, микрорезина 20-30 kN/mm; соотносить с нагрузкой на ось и скоростью, чтобы избежать излишней жёсткости или недостаточного виброгашения
- 3Изоляционное сопротивление: подкладки EPDM+проводящий наполнитель должны иметь сопротивление ≥10^8Ω для совместимости с сигнализацией; проверять по TB/T 1469
- 4Риск хрупкого разрушения полиуретана +35% ниже -20°C; выбирать на основе местного климата
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Остаточная деформация после 5 лет | Чрезмерная деформация уменьшает толщину подкладки, увеличивает жёсткость пути и ускоряет гофрирование рельсов и изгиб болтов | Остаточная деформация ≤15% по TB/T 1469; запрашивать отчёт об испытании на усталость 3 млн циклов |
| Диапазон статической жёсткости | Слишком высокая жёсткость снижает виброгашение; слишком низкая вызывает чрезмерный изгиб рельсов и ослабление крепежа | Выбирать диапазон жёсткости на основе нагрузки на ось и скорости: EPDM 40-60 kN/mm для ≤17т/≤80км/ч; полиуретан 30-50 kN/mm для ≤20т/≤100км/ч; микрорезина 20-30 kN/mm для ≤23т/≥120км/ч |
| Изоляционное сопротивление | Недостаточное сопротивление может вызвать помехи сигнала в цепях пути | Сопротивление ≥10^8Ω по TB/T 1469; проверять содержанием проводящего наполнителя |
| Температурные характеристики | Экстремальные температуры изменяют жёсткость и остаточную деформацию, снижая эффективность виброгашения | Для -40°C до +70°C допустим EPDM; для ниже -20°C избегать полиуретана; для выше 60°C избегать микрорезины |
Все значения основаны на стандартных условиях испытаний. Фактическая производительность может варьироваться в зависимости от установки и обслуживания. Запрашивать у поставщика сертификаты на материал и отчёты об испытаниях
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Прокладка утоньшается — расплачивается крепёжный болт: цепочка от ползучести к изгибу
Прокладка выходит из строя не разрушением — толщина ползучестью год за годом уменьшается под осевой нагрузкой, сначала проявляется отклонение ширины колеи, а изгибающий момент на крепёжном болте при этом растёт. Проследите цепочку от начала до конца — и точки контроля определятся сами.
- 1Прокладка находится между рельсом и системой скрепления, воспринимая осевую нагрузку и прижимное усилие упругой клеммы; под этой нагрузкой толщина ползучестью уменьшается год за годом
- 2По мере снижения эффективной толщины отклонения ширины колеи и уровня в поперечном профиле растут, усиливается ударное воздействие в паре колесо-рельс
- 3При росте ударных нагрузок на крепёжный болт приходится больший изгибающий момент — и каждое ускорение и торможение добавляет ещё один цикл знакопеременной нагрузки; поручень-держатель в вагоне при аналогичном знакопеременном режиме совершает сотни циклов в день
- 4Повторяющийся изгибающий момент переводит болт в зону риска усталости и самоотвинчивания — на ранней стадии скрыто, без видимых изменений
- 5Реагирование: внести в регламент обслуживания периодические перепроверки момента затяжки крепёжных болтов на участках с повышенной вибрацией — по аналогии с дисциплиной обслуживания салона вагона: контроль момента за крышкой каждые шесть месяцев
«Сотни циклов в день» и «каждые шесть месяцев» — оценочные величины порядка — фактическая цикличность и интервалы перепроверки определяются регламентом обслуживания линии.
Технический справочник отрасли
Металл внутри изоляционной прокладки? Три уровня материалов
Изоляционная амортизирующая прокладка служит для электрической изоляции — во влажных условиях с солевым туманом металлический каркас внутри прокладки становится гальванической ячейкой, снижающей сопротивление изоляции. Применять ли металл и какую марку выбирать, определяет класс среды, чтобы сама прокладка не превратилась в путь утечки.
| Уровень материала | Применимая среда | Спецификация и обоснование |
|---|---|---|
| Полностью изолирующий материал без металлической вставки (например, полиамид, армированный стекловолокном) | Влажные участки, солевый туман, тоннельные и прибрежные участки | Без металла — нет гальванической ячейки; сопротивление изоляции не дрейфует со средой — выбор первого уровня для изоляционных прокладок |
| Несущие детали из стали 316L | Там, где металл должен нести нагрузку во влажной среде или где применяются химические моющие средства | Сталь 304 подвержена питтингу при длительном контакте с гипохлоритом — для напольных креплений во влажной или химической среде сразу указывать 316L |
| 304 | Рядовые участки с низкой влажностью и малым воздействием химикатов | Экономичный уровень для обычных условий; при появлении моющих средств или высокой влажности риск питтинга возрастает — переходите на 316L или на вариант без металла |
Оценочные величины порядка не используются; марки материалов и стойкость к коррозии соответствуют условным нормам среды уборки на станциях метро.
Технический справочник отрасли
Разделение запроса на рельсовые прокладки: эластомер, крепеж общего назначения и проприетарные линейки
Сама прокладка — эластомер, вне линейки поставок крепежа; один и тот же запрос может также включать крепеж общего назначения и проприетарный крепеж — сначала разделите линейки, затем обсуждайте цену.
Запрос на рельсовые прокладки обычно содержит два вида позиций: сами прокладки (EPDM, полиуретан, микропористая резина — эластомеры) и крепежную оснастку, фиксирующую рельс. Корпус прокладки не входит в линейку поставок крепежа; сопутствующий стандартный крепеж общего назначения (стопорные гайки, фланцевые болты, анкерные и закладные детали) относится к существующим общепромышленным и муниципальным линейкам общего назначения — новая продуктовая линейка не требуется, и они могут идти в одном запросе с прокладками. Упругие рельсовые клеммы и стыковые болты в той же системе являются проприетарными железнодорожными деталями за барьером сертификации CRCC, вне общего канала закупок — не смешивайте проприетарные детали в запрос на общий крепеж и не котируйте их по спецификациям деталей общего назначения. Разделите запрос на три линейки, и поставщики смогут корректно спланировать производство и складские запасы с более реалистичными ценами и сроками поставки.
Стоимостные оценки порядка величин не приводятся; упругие рельсовые клеммы и стыковые болты являются проприетарными железнодорожными деталями, требующими сертификации CRCC, закупаемыми в рамках действующих систем сертификации и закупок.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Решение A·Стандартная подкладка из EPDM-резины | B · Решение B·Композитная подкладка из полиуретана | C · Решение C·Микрорезиновая подкладка премиум-класса | |
|---|---|---|---|
| 1. РЕЛЬСОВАЯ ПОДКЛАДКА | |||
| Спецификация | Статическая жёсткость 40-60kN/mm, толщина 10мм | Статическая жёсткость 30-50kN/mm, толщина 12мм | Статическая жёсткость 20-30kN/mm, толщина 15мм |
| Материал | EPDM-резина | CPU литьевой полиуретан | Микроклеточная поролоновая резина |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 2. ИЗОЛЯЦИОННАЯ БУФЕРНАЯ ПОДКЛАДКА | |||
| Спецификация | Сопротивление ≥10^8Ω | Верхний слой PU, нижний слой резина | Жёсткий центр, мягкий край |
| Материал | EPDM + проводящий наполнитель | PU+NR композит | Многослойный композит резины |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 3. ПОДКЛАДКА РЕГУЛИРОВКИ ВЫСОТЫ | |||
| Спецификация | Толщина 3/5/8/10мм | Количество сжатия 5мм | Встроенный датчик давления |
| Материал | HDPE | Микропористый полиуретан | EPDM-резина |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 4. ПОДКЛАДКА ДЛЯ ШПАЛЫ | |||
| Спецификация | Ширина 200мм Длина 300мм | Коэффициент потерь ≥0.15 | Технология самовосстановления микрокапсул |
| Материал | NR натуральная резина | Высокогасящая резина | Резина с эффектом памяти формы |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 5. ПРОТИВОСКОЛЬЗЯЩАЯ ПРОКЛАДКА | |||
| Спецификация | Коэффициент трения поверхности ≥0.6 | Класс устойчивости к озону 1 | Добавлены углеродные нанотрубки |
| Материал | SBR-резина | CR хлоропреновая резина | Нанокомпозитная резина |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
Руководство по выбору
Как выбрать подходящий продукт?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Стандартная линия метро: осевая нагрузка ≤17t, скорость ≤80km/h, температура окружающей среды -40~70°C, класс коррозии C3 по ISO 12944-2 | Решение A · Стандартная прокладка из резины EPDM: подрельсовая прокладка из EPDM, статическая жесткость 40-60kN/mm, толщина 10mm, сопротивление изоляции ≥10^8Ω | Остаточная деформация при сжатии ≤15% по TB/T 1469, усталость ≥3 млн циклов; межремонтный цикл 3 года |
| Метро/легкий рельсовый транспорт с повышенной нагрузкой: осевая нагрузка ≤20t, скорость ≤100km/h, магистральные линии с интенсивным движением и пересадочные узлы, класс коррозии C4 жесткий по ISO 12944-2 | Решение B · Композитная прокладка из полиуретана: литой полиуретан CPU, статическая жесткость 30-50kN/mm, толщина 12mm, коэффициент потерь ≥0.15 | Повышенная стойкость к износу и к остаточной деформации при сжатии; межремонтный цикл 5 лет; для диапазона -40°C до +70°C допустим EPDM |
| Высокоскоростной легкий рельсовый транспорт/маглев: осевая нагрузка ≤23t, скорость ≥120km/h, линии к аэропорту и междугородние линии, класс коррозии C5-M экстремальный по ISO 12944-2 | Решение C · Высококлассная прокладка из микропористой резины: микропористая вспененная резина, статическая жесткость 20-30kN/mm, толщина 15mm | Вибродемпфирование и шумоподавление высшего уровня; межремонтный цикл 8 лет |
Решение A·Стандартная подкладка из EPDM-резины
C3 Стандарт по ISO 12944-2
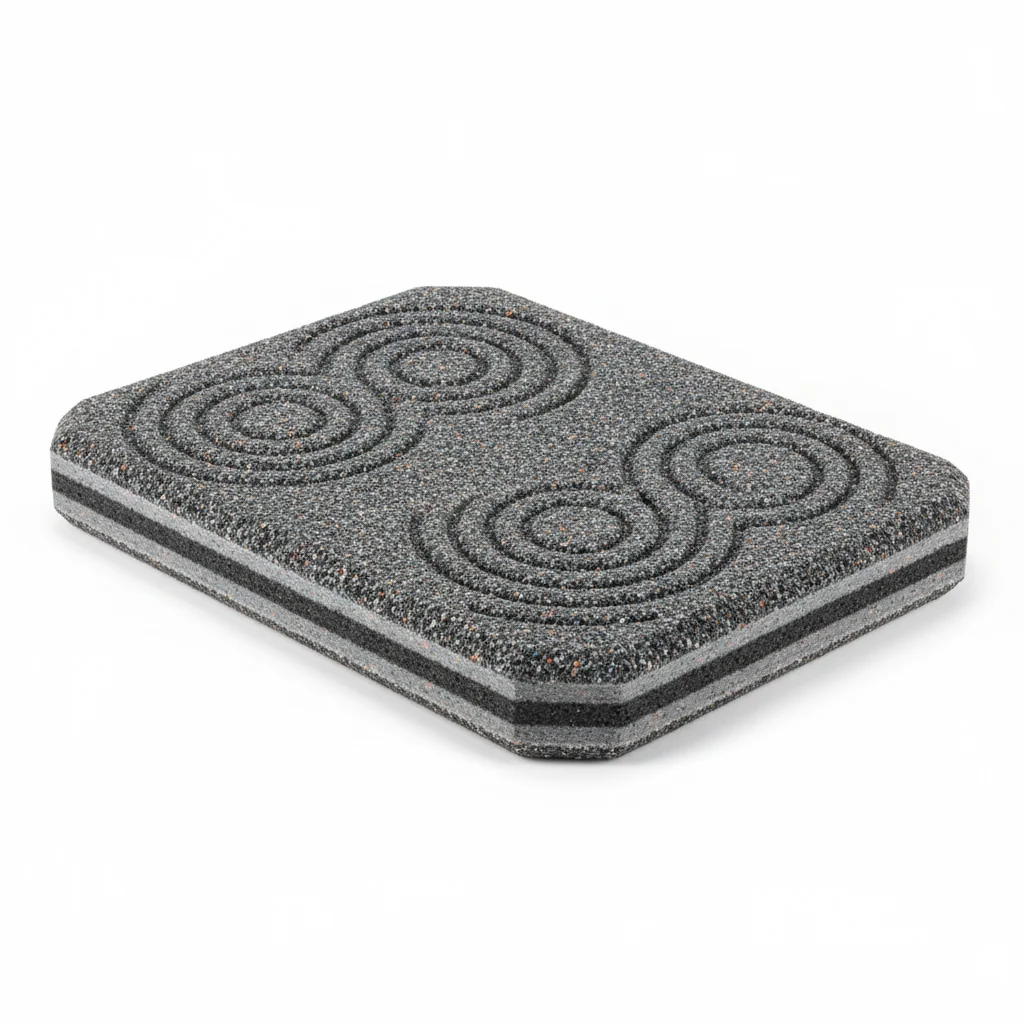
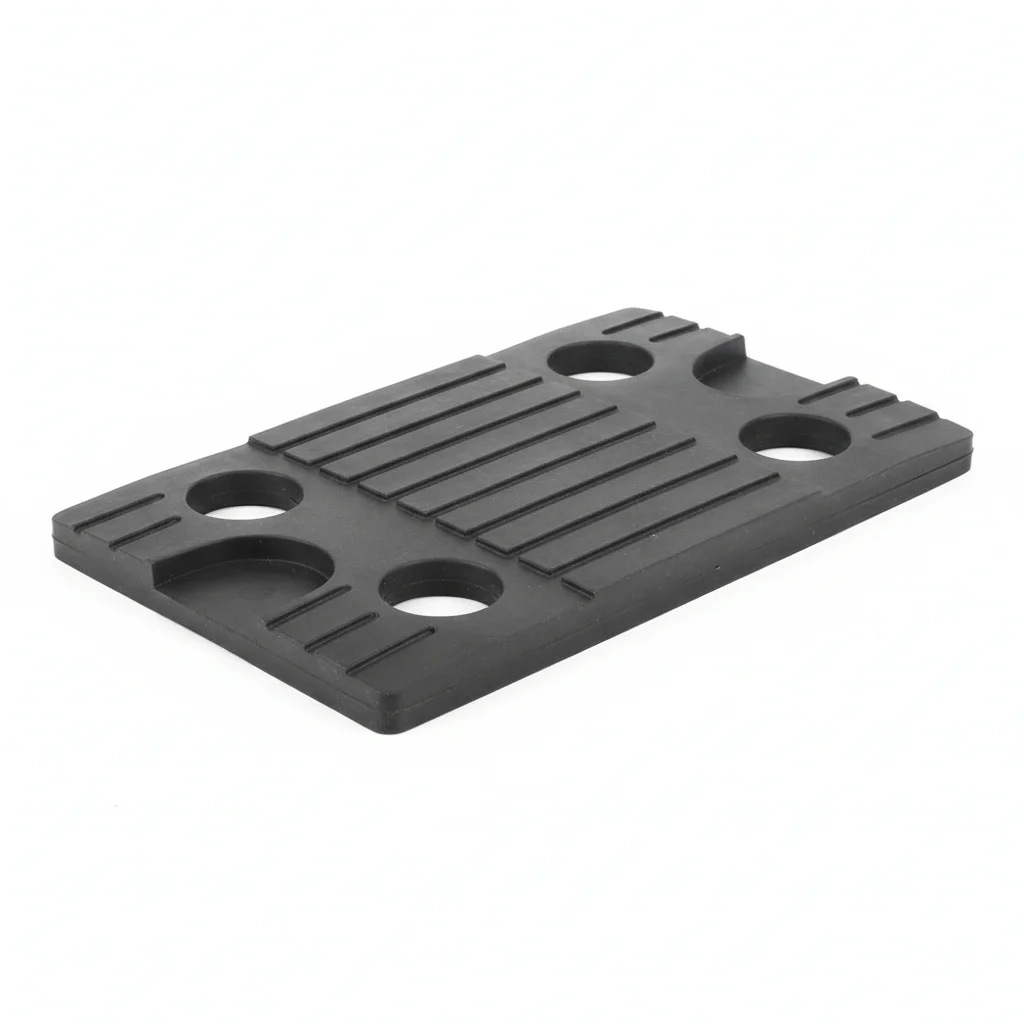
| Рельсовая подкладка | Изоляционная буферная подкладка | Подкладка регулировки высоты | Подкладка для шпалы | Противоскользящая прокладка | |
|---|---|---|---|---|---|
| Спецификация | Статическая жёсткость 40-60kN/mm, толщина 10мм | Сопротивление ≥10^8Ω | Толщина 3/5/8/10мм | Ширина 200мм Длина 300мм | Коэффициент трения поверхности ≥0.6 |
| Материал | EPDM-резина | EPDM + проводящий наполнитель | HDPE | NR натуральная резина | SBR-резина |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Виброгашение рельсов 60кг/м | Электрическая изоляция | Регулировка высоты пути | Опора под шпалу | Предотвращение скольжения подкладки |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1мм на 100мм.
- Нанести состав для соединения на контактные поверхности. Расположить крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверить выравнивание в пределах 0.5мм. Затянуть по звёздообразной схеме. Момент затяжки 42 Нм +/-2 Нм с калиброванным ключом. Задокументировать в журнале QA.
- Проверить все крепёжные изделия на правильную установку. Измерить 5% образца щупом.
- Нанести метку индикаторной краской контроля момента затяжки (torque seal). Сфотографировать готовую сборку с 3 углов для документального пакета QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепёжные изделия с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и проверка 20% образца. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Решение B·Композитная подкладка из полиуретана
C4 Суровый по ISO 12944-2
| Полиуретановая подкладка | Двухслойная композитная подкладка | Эластичная подкладка регулировки высоты | Виброгасительная подкладка | Атмосферостойкая подкладка | |
|---|---|---|---|---|---|
| Спецификация | Статическая жёсткость 30-50kN/mm, толщина 12мм | Верхний слой PU, нижний слой резина | Количество сжатия 5мм | Коэффициент потерь ≥0.15 | Класс устойчивости к озону 1 |
| Материал | CPU литьевой полиуретан | PU+NR композит | Микропористый полиуретан | Высокогасящая резина | CR хлоропреновая резина |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Виброгашение рельсов 60кг/м | Двойное виброгашение | Динамическая регулировка высоты | Виброгашение высоких частот | Прибрежная среда |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2мкм.
- Нанести антикоррозийный состав для соединения с температурным диапазоном -20 до 150°C. Использовать шайбы с ПТФЭ покрытием.
- Проверить выравнивание по спецификации. Затянуть в крестообразной последовательности. Проверить 10% с проверочным инструментом. Залогировать с данными об окружающей среде.
- Провести испытание на растяжение 5% случайной выборки до 80% пробной нагрузки. Заменить любые ниже порога приёмки.
- Нанести атмосферостойкое защитное покрытие. Установить купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепёжные изделия с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и проверка 20% образца. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Решение C·Микрорезиновая подкладка премиум-класса
C5-M Экстремальный по ISO 12944-2
| Микрорезиновая подкладка | Градиентно-жёсткая подкладка | Интеллектуальная подкладка мониторинга | Самовосстанавливающаяся подкладка | Наномодифицированная подкладка | |
|---|---|---|---|---|---|
| Спецификация | Статическая жёсткость 20-30kN/mm, толщина 15мм | Жёсткий центр, мягкий край | Встроенный датчик давления | Технология самовосстановления микрокапсул | Добавлены углеродные нанотрубки |
| Материал | Микроклеточная поролоновая резина | Многослойный композит резины | EPDM-резина | Резина с эффектом памяти формы | Нанокомпозитная резина |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Виброгашение рельсов 60кг/м | Равномерное распределение нагрузки | Мониторинг в реальном времени | Автоматическое восстановление трещин | Улучшенная тепловая и электропроводность |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6мкм.
- Нанести морской антикоррозийный состав с температурным диапазоном -50 до 200°C. Использовать шайбы, заключённые в ПТФЭ.
- Проверить выравнивание в пределах 0.3мм. Затянуть гидравлическим натяжителем. Проверить 10% выборки методом PMI. Задокументировать для аудита соответствия.
- Провести НКК на 10% выборки с использованием дефектоскопической жидкости. Заменить любые с обнаружением трещин.
- Нанести защитный герметик по спецификации. Установить постоянное средство мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепёжные изделия с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и проверка 20% образца. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
«Технические условия на упругие подкладки для железнодорожных путей», определяющие статическую жёсткость, динамическую жёсткость, усталостную прочность (≥3 млн циклов) и остаточную деформацию подкладок
Сварка железнорудного транспорта«Железнорудные применения — Путь — Требования к производительности систем крепления — Часть 4», европейские требования к производительности рельсовых подкладок
Рельсовая резиновая подкладка«Резиновые подкладки для железобетонных шпал», определяющие технические требования и методы испытаний подкладок под железобетонными шпалами
Испытание подкладок«Упругие подкладки для железнодорожного пути», общие технические требования Международного союза железных дорог к упругим подкладкам пути
Сжатие резины напряжение-деформация«Акустика — Измерение динамической жёсткости упругих материалов», международный стандарт для измерения динамической жёсткости упругих материалов
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →