
Сравнение оборудования ограждений: материал, покрытие и риски монтажа
Выбор оборудования ограждений для дорожных объектов требует баланса между устойчивостью к столкновениям, коррозионной стойкостью и стоимостью жизненного цикла. Эта страница сравнивает решения из Q235B горячего цинкования, Q345B тяжелого типа и 304 нержавеющей стали, выделяя класс болтов, толщину покрытия и риски анкерного крепления стоек для городских дорог, автомагистралей и прибрежных условий
Аудит рисков // Инженерная диагностика
Руководство по ловушкам в закупках
"На производственной линии эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Ослабление стойки ограждения из гофрированной балки после столкновения транспортного средства
Корректирующие меры
Риск-02
Сильная коррозия углеродистых стальных ограждений в прибрежных условиях с высокой соленостью
Корректирующие меры
Риск-03
Риск хрупкого разрушения высокопрочных стальных ограждений в условиях низких температур
Корректирующие меры
Особенности условий эксплуатации
Выбор оборудования ограждений: ключевые различия помимо класса материала
Хотя класс материала (Q235B vs Q345B vs 304 нержавеющая сталь) является основным дифференцирующим фактором, фактическая производительность оборудования ограждений зависит от класса болтов, системы покрытия и конструкции анкерного крепления стойки. Например, План A использует болты класса 8.8 с покрытием Dacromet, в то время как План B использует класс 10.9 с фосфатированием + шайбой Nordlock. Эти различия влияют на удержание момента затяжки и коррозионную стойкость в условиях использования антиобледенительных солей
Что проверить
- 1Класс болтов: План A использует класс 8.8 (ISO 898-1), План B использует класс 10.9 — более высокое предварительное напряжение снижает риск ослабления при ударе
- 2План B добавляет эпоксидный уплотнительный слой для условий C4; План C использует 304 нержавеющую сталь без необходимости покрытия
- 3Анкерное крепление стойки: План A использует стойку φ114×4.5, План B использует усиленную стойку φ140×4.5 — больший диаметр увеличивает сопротивление вырыву из бетонного фундамента
- 4Коррозионный риск: В прибрежных условиях с соляным туманом ≥0.3 mg/m³, углеродистая сталь (Q235) корродирует на 0.2-0.5 mm/year, в то время как 304 нержавеющая сталь обеспечивает бессрочный срок службы без покрытия
- 5Хрупкое разрушение при низких температурах: Высокопрочная сталь Q420 (не используется здесь) имеет энергию поглощения при ударе <20J ниже -20°C
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс болтов и покрытие | Определяет удержание предварительного напряжения и коррозионную стойкость в условиях антиобледенительных солей или прибрежных условиях | Укажите класс 8.8 или 10 |
| Диаметр и толщина стенки стойки | Больший диаметр увеличивает моментную прочность и сопротивление вырыву после столкновения | Укажите размеры стойки (например, φ114×4.5 или φ140×4.5) и класс материала (Q235B или Q345B) |
| Антикоррозионная защита для углеродистой стали | В условиях C4 или C5, стандартное HDG может не обеспечить 15-летний срок службы; требуется эпоксидное уплотнение или нержавеющая сталь | Укажите систему покрытия в соответствии с ISO 12944-2: C3 для городских, C4 для автомагистралей, C5 для прибрежных |
| Ударная вязкость при низких температурах | Ниже -20°C, некоторые высокопрочные стали становятся хрупкими; проверьте энергию поглощения при ударе ≥34J при минимальной расчетной температуре | Запросите сертификат испытания материала на энергию поглощения при ударе при -20°C или ниже в соответствии с проектной спецификацией |
Все утверждения о производительности основаны на стандартных свойствах материалов и типичных условиях окружающей среды. Фактический срок службы зависит от качества монтажа, частоты обслуживания и специфических факторов площадки. Всегда проверяйте путем тестирования для конкретного проекта
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Справочник по спецификациям анкерных болтов: ограждения и придорожные объекты
Анкеры для ограждений и соседние придорожные конструкции — павильоны для отходов и велопарковки — различаются как по типоразмеру, так и по ритму закупок: ограждения вазонного типа из нержавеющей стали крепятся распорными анкерными болтами M8–M10, основания павильонов для отходов требуют M12–M16 из расчета 16–20 на павильон (оценочно), а велопарковки — M10 × 4 на каждую стойку. Сначала подберите типоразмер, затем разделите каналы закупок.
| Объект | Спецификация анкерного болта | Материал | Ключевые параметры и канал закупки |
|---|---|---|---|
| Ограждение (вазонного типа / придорожное из нержавеющей стали) | Распорные анкерные болты M8–M10 | 304 | Крепление в бетонное/каменное основание (ограждение из нержавеющей стали) |
| Основание павильона для раздельного сбора на четыре фракции | Распорные анкерные болты M12–M16; 16–20 на павильон (оценочно) | Распорные анкерные болты 304 | Фильтрат pH 3–5, ~50°C у основания контейнера летом; муниципальные службы санитарии / производители павильонов, годовые рамочные закупки |
| Велопарковка / парковка для электровелосипедов | Распорные анкерные болты M10, ×4 на стойку (оценочно) | Распорные анкерные болты 304 | Хабы велошеринга: десятки стоек, сотни болтов (оценочно); городской транспорт / операторы велошеринга, проектные закупки |
«16–20 на павильон», «×4 на стойку» и «десятки стоек, сотни болтов» — все оценки порядка величины. Строка M8–M10 относится к креплению легких ограждений вазонного типа; диаметры стоек W-beam и размеры болтов определяются проектом по классу ударной безопасности. Каналы закупок делятся по категориям на годовые рамочные и проектные.
Технический справочник отрасли
Ограждения рядом с площадками отходов: как фильтрат в первую очередь съедает цинк
Там, где ограждения находятся на одной кромке тротуара с площадками отходов, фильтрат (органические кислоты и соли, pH 3–5) стекает вдоль бордюра и держит основание ограждения и анкерные болты постоянно в слабокислой микросреде. Цинк горячего цинкования расходуется быстрее в слабокислых средах — вывод о потере цинка в фильтрате совпадает с данными сельскохозяйственного архива и восходит к показателю потери цинка по ISO 9223. Не рассчитывайте оцинкованные детали в этих зонах по обычной атмосферной коррозионной активности. Практическое правило: для анкеров ограждений непосредственно рядом с площадками и контейнерами для отходов заказывайте распорные анкерные болты 304, а оцинкованные детали оставляйте для нейтральных сухих зон.
pH 3–5 — показатель для среды фильтрата; ускоренная потеря цинка в фильтрате согласуется с тенденцией коррозии цинка по ISO 9223 (классификация коррозионной активности атмосферы). Конкретного значения срока службы именно для ограждений не приводится, увлажнение варьируется от точки к точке — проверяйте с учетом стока на объекте.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Q235B Стандартное оборудование ограждений | B · План B · Q345B Тяжелое оборудование ограждений | C · План C · 304 Нержавеющая сталь Экстремальное оборудование ограждений | |
|---|---|---|---|
| 1. ГОФРИРОВАННАЯ БАЛОЧНАЯ ПЛАСТИНА | |||
| Спецификация | 4320×310×85×3mm, Q235B Горячее цинкование | 4320×310×85×4mm, Q345B Горячее цинкование | 4320×310×85×5mm, 304 Нержавеющая сталь интегральная экструзия |
| Материал | Q235B | Q345B | 304 Нержавеющая сталь |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
| 2. СТОЙКА | |||
| Спецификация | φ114×4.5×1800mm, Q235B Горячее цинкование | φ140×4.5×2100mm, Q345B Горячее цинкование | φ165×6.0×2400mm, 304 Нержавеющая сталь бесшовная труба |
| Материал | Q235B | Q345B | 304 Нержавеющая сталь |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
| 3. ВЫНОС | |||
| Спецификация | Q235B Штампованный + Горячее цинкование, Толщина 4mm | Q345B Кованный + Термообработанный, Толщина 6mm | Inconel 625 Точное литье, Толщина 8mm |
| Материал | Q235B | Q345B | — |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
| 4. СОЕДИНИТЕЛЬНЫЙ БОЛТ | |||
| Спецификация | M16×45, Класс 8.8 Dacromet покрытие | M20×50, Класс 10.9 Фосфатированный + Nordlock шайба | M24×60, Inconel 625 Коррозионно- и термостойкий |
| Класс | Класс 8.8 | Класс 10.9 | — |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
| 5. КОНЦЕВОЙ ЭЛЕМЕНТ | |||
| Спецификация | Круглый головка тип, Q235B Горячее цинкование | Грунтовочный анкер тип, Q345B Сварной + Горячее цинкование | RFID чип, Записи времени установки и записей осмотра |
| Материал | Q235B | Q345B | EPDM Резина |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
Руководство по выбору
Как выбрать решение оборудования ограждений на основе уровня устойчивости к столкновениям?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Уровень B / Городские дороги | План A · Стандартный крепеж для барьерного ограждения Q235B | Наименьшая стоимость; стойка Q235B горячего цинкования φ114×4.5×1800mm, болты M16×45 класса прочности 8.8 Dacromet; C3 по ISO 12944-2 |
| Уровень A / Автомагистрали | План B · Усиленный крепеж для барьерного ограждения Q345B | Удерживающая способность на 40% выше, чем у Q235B; усиленная стойка φ140×4.5×2100mm, болты M20×50 класса прочности 10.9 фосфатированные+Nordlock; C4-Highway по ISO 12944-2 |
| Уровень SA / Прибрежные автомагистрали | План C · Экстремальный крепеж из нержавеющей стали 304 | Цельноэкструдированный профиль 304 SS, стойка из бесшовной трубы φ165×6.0×2400mm, фитинги Inconel 625; C5-M-Coastal по ISO 12944-2 |
| Ремонт после столкновения | Испытание на выдергивание стоек в пределах 10 м от точки удара | По JTG B05-01; усилие выдергивания ≥80% от проектного (>20kN для φ114); повторный осмотр стоек в пределах 10 м до и после места ДТП |
| Прибрежная среда с высоким содержанием соли | Улучшить систему покрытия или перейти на нержавеющую сталь | Углеродистая сталь Q235 корродирует со скоростью 0.2-0.5mm/год при солевом тумане ≥0.3 mg/m³; HDG ≥85μm + эпоксидное покрытие ≥120μm или сталь 316L снижает скорость до <0.02mm/год |
| Низкотемпературная среда | Проверить ударную вязкость при низкой температуре | Ниже -20°C показатель Q420 падает до <20J (требование ≥34J); применять Q345qD (≥40J при -20°C) или 304L; ограничить углеродный эквивалент до ≤0.42 |
План A · Q235B Стандартное оборудование ограждений
Стандарт C3 по ISO 12944-2
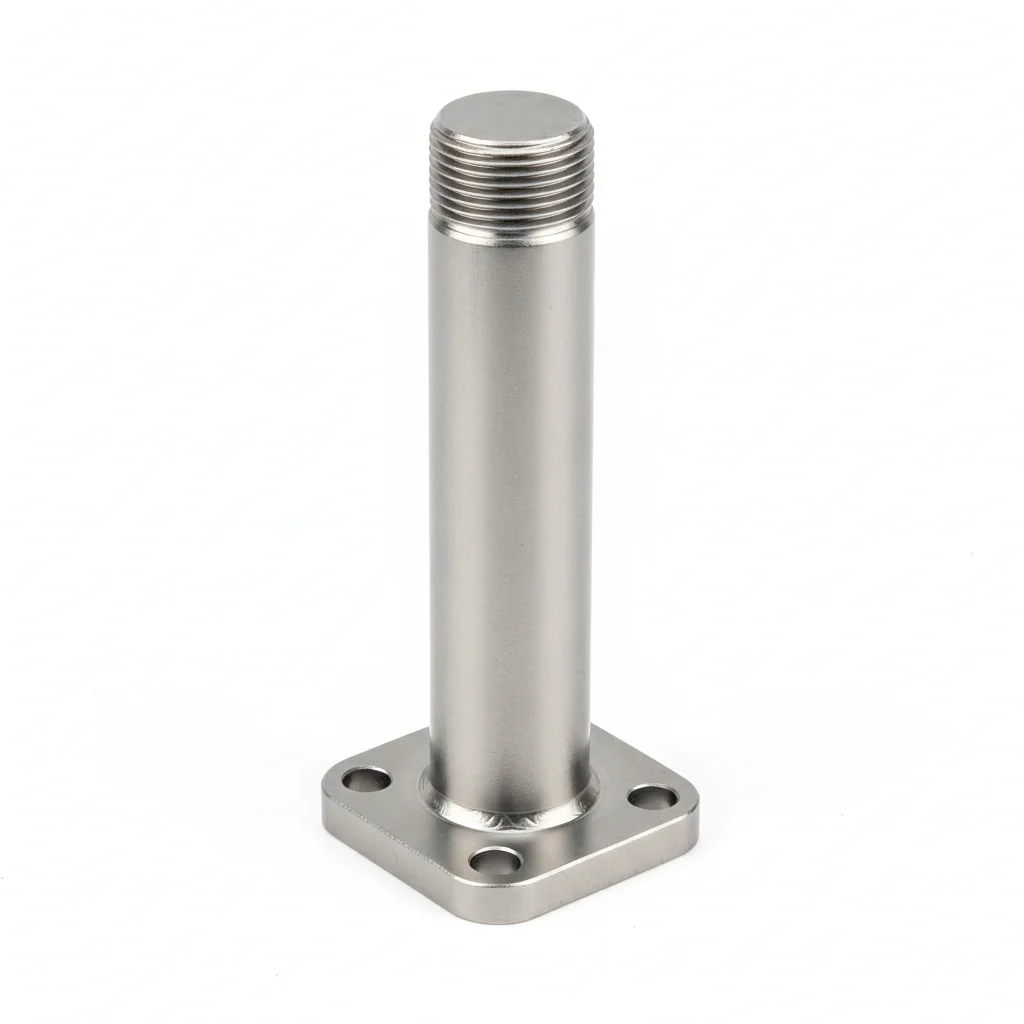
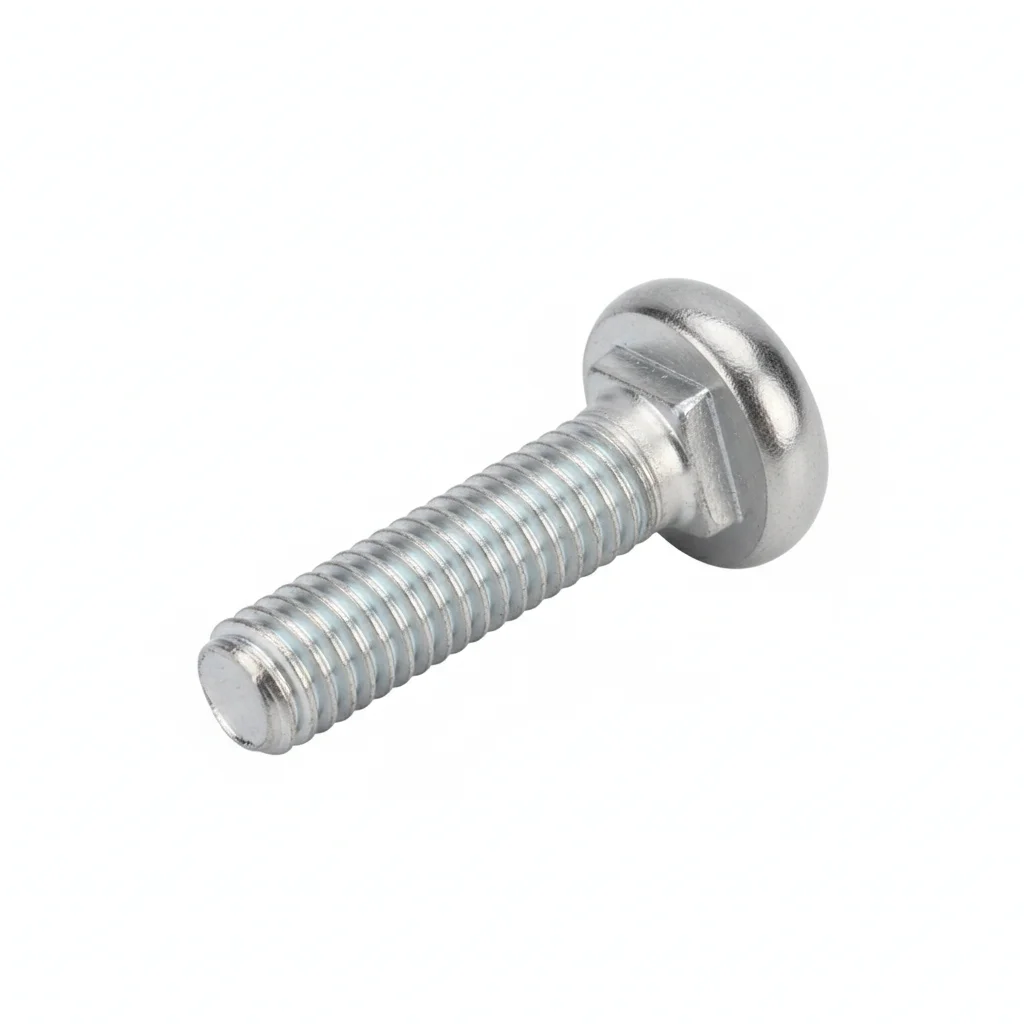
| Гофрированная балочная пластина | Стойка | Вынос | Соединительный болт | Концевой элемент | |
|---|---|---|---|---|---|
| Спецификация | 4320×310×85×3mm, Q235B Горячее цинкование | φ114×4.5×1800mm, Q235B Горячее цинкование | Q235B Штампованный + Горячее цинкование, Толщина 4mm | M16×45, Класс 8.8 Dacromet покрытие | Круглый головка тип, Q235B Горячее цинкование |
| Материал | Q235B | Q235B | Q235B | — | Q235B |
| Класс | — | — | — | Класс 8.8 | — |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 kg | ~0.5 kg | ~0.5 kg | ~0.5 kg | ~0.5 kg |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон |
| Стандарт | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| Применение | Q235B Горячее цинкование | Q235B Горячее цинкование | Толщина 4mm | Класс 8.8 Dacromet покрытие | Q235B Горячее цинкование |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом. Проверьте плоскость 0.1mm/100mm.
- Нанесите состав для соединений. Установите с Belleville шайбой под головку/гайку.
- Проверьте выравнивание с допуском 0.5mm. Затяните крепежи с моментом затяжки 42 Nm +/-2 Nm с помощью калиброванного ключа моментов. Документируйте в отчете о соответствии.
- Проверьте все крепежи на посадку. Измерьте 5% образца щупом — максимальный зазор 0.1mm. Документируйте в журнале QA.
- Нанесите метку герметика моментов. Сфотографируйте собранную конструкцию для документации базовой QA. Сохраните отчет в системе управления активами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа | Крепеж выходит из строя ниже расчетной нагрузки в первый год службы. | Проверьте класс по спецификации. Используйте калиброванный ключ моментов +/-3%. Документируйте значения. |
| Пропуск подготовки поверхности | Загрязнение поверхности приводит к преждевременному выходу из строя в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте перед сборкой. |
Обслуживание
Осмотр каждые 250 часов или 6 месяцев. Повторная затяжка крепежей ниже 80% спецификации. Замена при коррозии >5% площади поверхности. Каждые 3 года: полный осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей. Документируйте в системе управления активами.
План B · Q345B Тяжелое оборудование ограждений
C4 Суровый по ISO 12944-2
| Усиленная гофрированная балочная пластина | Усиленная стойка | Усиленный вынос | Высокопрочный соединительный болт | Усиленный концевой элемент | |
|---|---|---|---|---|---|
| Спецификация | 4320×310×85×4mm, Q345B Горячее цинкование | φ140×4.5×2100mm, Q345B Горячее цинкование | Q345B Кованный + Термообработанный, Толщина 6mm | M20×50, Класс 10.9 Фосфатированный + Nordlock шайба | Грунтовочный анкер тип, Q345B Сварной + Горячее цинкование |
| Материал | Q345B | Q345B | Q345B | — | Q345B |
| Класс | — | — | — | Класс 10.9 | — |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 kg | ~0.5 kg | ~0.5 kg | ~0.5 kg | ~0.5 kg |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон |
| Стандарт | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| Применение | Q345B Горячее цинкование | Q345B Горячее цинкование | Толщина 6mm | Класс 10.9 Фосфатированный + Nordlock шайба | Q345B Сварной + Горячее цинкование |
Порядок монтажа
- Обезжирьте ацетоном. Проверьте шероховатость Ra<3.2um.
- Нанесите антикоррозионный состав. Используйте PTFE покрытые шайбы.
- Проверьте выравнивание по спецификации. Затяните поочередно до целевого момента затяжки. Проверьте 10% образца инструментом проверки. Документируйте в отчете о соответствии.
- Проведите испытание на вырыв на 5% образца до 80% пробной нагрузки. Замените любой крепеж, не прошедший порог приемки. Документируйте в журнале QA.
- Нанесите защитное уплотнение. Установите постоянный мониторинговый инструментарий. Сохраните отчет в системе управления активами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа | Крепеж выходит из строя ниже расчетной нагрузки в первый год службы. | Проверьте класс по спецификации. Используйте калиброванный ключ моментов +/-3%. Документируйте значения. |
| Пропуск подготовки поверхности | Загрязнение поверхности приводит к преждевременному выходу из строя в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте перед сборкой. |
Обслуживание
Осмотр каждые 250 часов или 6 месяцев. Повторная затяжка крепежей ниже 80% спецификации. Замена при коррозии >5% площади поверхности. Каждые 3 года: полный осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей. Документируйте в системе управления активами.
План C · 304 Нержавеющая сталь Экстремальное оборудование ограждений
C5-M Экстремальный по ISO 12944-2
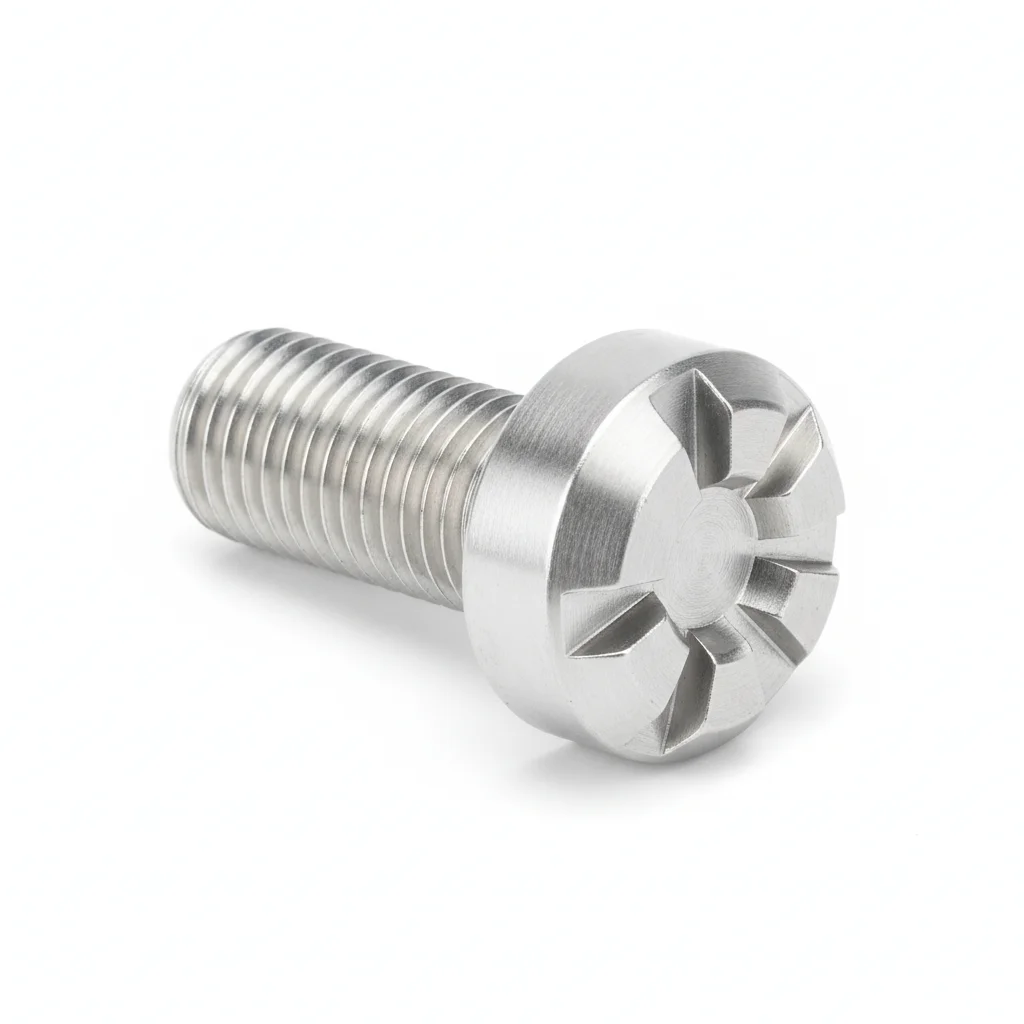
| Гофрированная балочная пластина | Стойка | Специальный сплав вынос | Специальный сплав соединительный болт | Умная мониторинговая метка | |
|---|---|---|---|---|---|
| Спецификация | 4320×310×85×5mm, 304 Нержавеющая сталь интегральная экструзия | φ165×6.0×2400mm, 304 Нержавеющая сталь бесшовная труба | Inconel 625 Точное литье, Толщина 8mm | M24×60, Inconel 625 Коррозионно- и термостойкий | RFID чип, Записи времени установки и записей осмотра |
| Материал | 304 Нержавеющая сталь | 304 Нержавеющая сталь | — | — | EPDM Резина |
| Класс | — | — | — | — | — |
| Покрытие | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 | HDG >=55um ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 kg | ~0.5 kg | ~0.5 kg | ~0.5 kg | ~0.5 kg |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон | VCI бумага+картон |
| Стандарт | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| Применение | 304 Нержавеющая сталь интегральная экструзия | 304 Нержавеющая сталь бесшовная труба | Толщина 8mm | Inconel 625 Коррозионно- и термостойкий | Записи времени установки и записей осмотра |
Порядок монтажа
- Обезжирьте ацетоном. Проверьте шероховатость Ra<3.2um.
- Нанесите антикоррозионный состав. Используйте PTFE покрытые шайбы.
- Проверьте выравнивание по спецификации. Затяните поочередно до целевого момента затяжки. Проверьте 10% образца инструментом проверки. Документируйте в отчете о соответствии.
- Проведите испытание на вырыв на 5% образца до 80% пробной нагрузки. Замените любой крепеж, не прошедший порог приемки. Сообщите в регулирующий орган в течение 24ч.
- Нанесите защитное уплотнение. Установите постоянный мониторинговый инструментарий. Сохраните отчет в системе управления активами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа | Крепеж выходит из строя ниже расчетной нагрузки в первый год службы. | Проверьте класс по спецификации. Используйте калиброванный ключ моментов +/-3%. Документируйте значения. |
| Пропуск подготовки поверхности | Загрязнение поверхности приводит к преждевременному выходу из строя в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте перед сборкой. |
Обслуживание
Осмотр каждые 250 часов или 6 месяцев. Повторная затяжка крепежей ниже 80% спецификации. Замена при коррозии >5% площади поверхности. Каждые 3 года: полный осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей. Документируйте в системе управления активами.
Ссылочные стандарты
Техническая основа и справочные стандарты
"Гофрированная стальная балка ограждения для автомагистралей"
Детальные спецификации по проектированию дорожных объектов безопасности"Гофрированная стальная балка ограждения Часть 1: Двухволновая балка стального ограждения"
Гофрированная стальная балка ограждения для автомагистралей"Спецификации по проектированию дорожных объектов безопасности"
Дорожное ограждение"Механические свойства крепежа - Болты, винты и шпильки"
Дорожные сдерживающие системыДорожные сдерживающие системы - Часть 2: Классы производств, критерии приемки испытаний на столкновение и методы испытаний для барьеров безопасности
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →