
Сбой из-за набухания уплотнительной прокладки EPDM в системах водоподготовки: Выбор материала и предотвращение утечек
Дезинфицирующие средства и коагулянты ускоряют старение EPDM, вызывая набухание объема и снижение твердости. Без горячей затяжки предварительное натяжение фланцевого соединения снижается, что приводит к утечкам. Сравните уплотнительные прокладки EPDM, FKM, PTFE по химической стойкости и контролю деформации для выбора правильного уплотнения
Аудит рисков // Инженерная диагностика
Руководство по избеганию ошибок закупки
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 04 ITEMS
Риск-01
Сбой уплотнительной прокладки EPDM из-за набухания при воздействии химических веществ водоподготовки
Корректирующие меры
Риск-02
Отказ от горячей затяжки фланцевых болтов приводит к утечке по всей линии через три года
Корректирующие меры
Риск-03
Сильные окислительные среды вызывают коррозионное растрескивание EPDM
Корректирующие меры
Риск-04
Отказ от горячей затяжки фланцевых болтов приводит к утечке по всей линии через три года
Корректирующие меры
Особенности условий эксплуатации
Контрольный список выбора материала уплотнительной прокладки для химической стойкости и контроля деформации
Уплотнительные прокладки EPDM на очистных сооружениях подвержены набуханию от NaOCl и ПАХ, снижая давление уплотнения. FKM и PTFE обеспечивают лучшую химическую стойкость, но различаются по стоимости и температурным ограничениям. В таблице ниже приведены ключевые контрольные точки для закупки и монтажа
Что проверить
- 1Проверьте химическую совместимость: EPDM набухает на 10-20% в NaOCl (1-5 мг/л); FKM устойчив к маслам; PTFE выдерживает сильные кислоты
- 2Проверьте деформацию сжатия по ASTM D395: толщина EPDM уменьшается на 20-25% со временем; укажите сорт с низкой деформацией сжатия
- 3Спланируйте горячую затяжку: предварительное натяжение фланцевого болта снижается на 30-40% за 3 года; запланируйте ежегодную повторную затяжку всех фланцев
- 4Подтвердите твердость прокладки: EPDM 60A для нормальной температуры; FKM 70A для средней температуры; PTFE с наполнителем для высокой температуры
- 5Укажите опорные кольца: с покрытием PTFE или армированные из нержавеющей стали для предотвращения выдавливания в высоконапорных системах
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Химическая стойкость к дезинфицирующим средствам | NaOCl разрывает поперечные связи EPDM, вызывая набухание и утечку | Запросите данные испытания погружением по ASTM D471 для целевого химиката |
| Деформация сжатия (ASTM D395) | Высокая деформация сжатия снижает силу уплотнения со временем | — |
| Расписание горячей затяжки | Снижение предварительного натяжения приводит к утечкам; утечки биогаза рискуют взрывом | Включите ежегодную горячую затяжку в контракт на обслуживание |
| Твердость прокладки (по Шору A) | Слишком мягкая выдавливается; слишком жесткая не обеспечивает уплотнение неровных фланцев | Укажите 60A для EPDM, 70A для FKM, 90A для PTFE |
| Материал опорного кольца | Предотвращает выдавливание прокладки при высоком давлении или температуре | Опорное кольцо с покрытием PTFE или из нержавеющей стали 304 для давлений > 10 бар |
Данные основаны на стандартных таблицах химической стойкости; фактическая производительность зависит от концентрации, температуры и времени воздействия. Всегда проверяйте с поставщиком материалов
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Уровни прокладок фланцев водоочистной станции: предельный материал для каждого уровня
Температуры трубопроводов станции далеко не однородны: 20-40°C в штатном режиме, 80-120°C при дезинфекции и обратной промывке и до 0-10°C на наружных резервуарах. Прокладки и пластиковые детали делятся на температурные уровни — сначала зафиксируйте предельный материал и ключевые данные для каждого уровня, затем выбирайте конкретную марку.
| Температурный уровень | Типовой режим | Предельный материал | Ключевые показатели |
|---|---|---|---|
| Окружающая среда 20-40°C (наружные резервуары 0-10°C) | Штатный режим очистки, резервуары сырой/осветленной воды | PP ≤80°C; PA66 до 100°C | Для чистой воды достаточно PP; температура — не главная угроза — сначала проверяйте окислители в среде |
| Средний уровень 80-120°C | Участки дезинфекции / обратной промывки | PVDF ≤150°C | PVDF поглощает <0.04%, размерно в 10× стабильнее PA66; температура начинает определять выбор |
| Высокий уровень >150°C | Горячие реагенты / сильно коррозионные среды | PTFE ≤260°C; PEEK ≤250°C | Сильно коррозионные среды — уровень PTFE; оценивайте по пределам 260/250 °C |
Оценки порядка величины не используются.
Технический справочник отрасли
Цепочка релаксации уплотнения: от скрытой потери усилия зажима до утечки
Полимерные уплотнения релаксируют при длительном сжатии, и усилие зажима скрыто падает — крепление из nylon-66 в системе чистой воды показало измеримую релаксацию в течение 6 месяцев (иллюстративный случай). Как только усилие зажима падает, хлорированная вода просачивается в зазор, и каждый последующий шаг прослеживается по численным показателям.
- 1Релаксация материала: полимерные детали релаксируют под длительной нагрузкой, и усилие зажима со временем падает — крепление из nylon-66 в системе чистой воды показало релаксацию в течение 6 месяцев (иллюстративный случай); влагопоглощение усиливает эффект: PA66 поглощает 2.5% за 24 ч при 23°C в воде, до 8.5% при насыщении, а прочность при растяжении падает на 30-40% после поглощения
- 2Появление зазора: падение усилия зажима открывает микрозазоры на уплотняемой поверхности; влажная атмосфера (80-100% RH, частая конденсация) продолжает подпитывать зазор влагой
- 3Начало щелевой коррозии: хлориды (Cl⁻ 500-5000 ppm) концентрируются в щели и начинаются питтинг и щелевая коррозия — 2-е место в порядке отказов водоочистки, чаще всего на деталях из марки 304
- 4Рост утечки: питтинг оставляет раковины на поверхности фланца, уплотнительная поверхность перестает быть плоской, и утечка растет со временем эксплуатации, усугубляясь без обработки
- 5Перехват 1: добавьте пружинную шайбу для компенсации релаксированного усилия зажима; устанавливайте при предварительном натяге 50-60% от предела текучести вместо однократной затяжки и сдачи
- 6Перехват 2: проверяйте болты фланцев по циклу 6-месячного визуального контроля + MT/PT с ежегодным выборочным контролем твердости, останавливая релаксацию и коррозию до образования раковин
- 7Системы питьевого водоснабжения: контактные детали принимаются по NSF/ANSI 61 (свинец ≤5 μg/L) с предоставлением сертификата на материал
Показатель 6 месяцев — время иллюстративного случая; соответствие контакта с питьевой водой регламентируется NSF/ANSI 61.
Технический справочник отрасли
Окислители и хлориды: сначала определите спектр среды
Среда в водоподготовке — это не просто «вода»: гипохлорит натрия, озон, свободный хлор и флокулянты имеют свои диапазоны концентраций. Подбор уплотнений и их крепежа под спектр среды на начальном этапе обходится значительно дешевле последующей замены деталей.
- Концентрация окислителя: дозирующий раствор гипохлорита натрия дает 100-500 ppm на фланцах дозирующих трубопроводов, в спектр коррозии входит также озон — сильноокислительная среда наименее благоприятна для эластомерных уплотнений; перед выбором марки уточните наличие NaClO/O₃
- Свободный хлор 0,5-5 ppm: хлорированная вода создает реальный риск питтинга для деталей из стали марки 304, при этом Cl⁻>200 ppm — порог по инженерному опыту; материалы фланцев и болтов подбираются по шкале хлоридов
- Полный спектр хлоридов: в условиях станции диапазон 500-5000 ppm Cl⁻; выше 2000 ppm сразу закладывайте 254SMO (PREN≥43) или 2205 (PREN≥35)
- Диапазон pH: pH кислотного флокулянта 4-6, pH кислотных стоков 2-6, pH щелочных стоков 9-12 — при работе в сильных кислотах/щелочах уплотнения переводятся на уровень PTFE (≤260°C) вместо универсального эластомера
- Экстремальный уровень: установки УФ-обеззараживания и реагентные баки могут достигать 10% NaClO и 1-5 ppm O₃ при ≤20 bar — самый требовательный диапазон спектра рассчитывается на материалы с предельной коррозионной стойкостью
Начало питтинга при Cl⁻>200 ppm — значение из инженерного опыта.
Технический справочник отрасли
Нормы для контакта с питьевой водой и уплотнения фланцев
Прокладки — это детали, контактирующие с питьевой водой, к ним предъявляются столь же строгие требования по нормам, как и к болтам. Проверьте три момента: сертификация контактного материала, условные обозначения фланцев для водоснабжения и размер уплотнительной поверхности.
NSF/ANSI 61, AWWA C207 и EN 1092-1 регламентируют контакт с питьевой водой и уплотнение фланцев; указаны только для навигации — обращайтесь к актуальным текстам документов.
Технический справочник отрасли
Поставка и приемка прокладок: сертификаты, NSF 61 и партии
Зафиксируйте условия приемки до заказа прокладок для водоочистной станции. Для систем питьевого водоснабжения действует жесткое требование: сертификат на материал и сертификация контакта с питьевой водой ANSI/NSF 61 (выщелачивание свинца ≤5 μg/L) должны поставляться совместно — при отсутствии любого из них партия бракуется. Покупателями обычно выступают группы эксплуатации и ЗИП водоканалов, EPC-подрядчики водоочистки и интеграторы мембранных систем; уплотнения — расходный материал с регулярными оптовыми дозаказами, и включение записей по партиям (марка материала, производственная партия) в условия поставки является нормой. Выбор ведется по шкале среды и температуры: PP для обычных условий на чистой воде (≤80°C), PVDF для условий обеззараживания (≤150°C), PTFE (≤260°C) или PEEK (≤250°C) для горячих сильноагрессивных сред; в проектах с высоким содержанием хлоридов закладывайте верхнюю ступень шкалы, а не предлагайте универсальную марку эластомера против окислителей. Пропишите в условиях и обратную границу: оцинкованные детали запрещены для сред с pH<6 или pH>12, а для сильных кислот и щелочей не выбирайте марку уплотнения, не стойкую в данной среде.
Соответствие при контакте с питьевой водой регламентируется NSF/ANSI 61; оценочные расчеты порядка величины не применяются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартная резиновая уплотнительная прокладка EPDM | B · План B · Усиленная уплотнительная прокладка FKM | C · План C · Экстремальная уплотнительная прокладка PTFE | |
|---|---|---|---|
| 1. ФЛАНЦЕВАЯ ПРОКЛАДКА | |||
| Спецификация | DN100-DN600, толщина 3мм, твердость по Шору 60A | DN100-DN600, толщина 4мм, твердость по Шору 70A | DN100-DN600, толщина 5мм, наполнение стекловолокном 25% |
| Материал | Резина EPDM | Резина EPDM | Резина EPDM |
| Класс | Твердость по Шору 60A | Твердость по Шору 70A | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. O-КОЛЬЦО | |||
| Спецификация | φ50-φ300, поперечное сечение 5мм, пероксидная вулканизация | φ50-φ300, поперечное сечение 6мм, специальная формулировка | φ50-φ300, сердечник FKM + покрытие PTFE |
| Материал | EPDM | — | FKM |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 3. ОПОРНОЕ КОЛЬЦО | |||
| Спецификация | Покрытие PTFE, предотвращает деформацию выдавливания | Нержавеющая сталь 304 + композит PTFE | Точное литье из сплава Inconel 625 |
| Материал | PTFE | Нержавеющая сталь 304 | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 4. СМАЗКА | |||
| Спецификация | Силиконовая смазка, наносится на монтажную поверхность для предотвращения прилипания | Фторсиликоновая смазка, термостойкая до 200°C | Чип RFID, записывает время установки и данные осмотров |
| Материал | — | — | Резина EPDM |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 5. ОЧИСТИТЕЛЬ | |||
| Спецификация | На основе изопропилового спирта, для очистки уплотнительной поверхности | Эпоксидный цинксодержащий грунт + полиуретановая эмаль, стойкость к соляному туману 1000ч | Гидравлический динамометрический ключ, регулировка предварительного натяжения ±3% |
| Материал | — | Полиуретан | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Руководство по выбору
Как выбрать решение с уплотнительной прокладкой в зависимости от температуры?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
| Нормальная температура (≤80°C), обычные хозяйственно-бытовые сточные воды | Вариант A: стандартная резиновая прокладка EPDM — фланцевая прокладка DN100-DN600 (3mm, Shore 60A) + O-образное кольцо пероксидной вулканизации + опорное кольцо PTFE + силиконовая смазка | Наименьшая стоимость; EPDM пероксидной вулканизации стоек к окислителям |
| Средняя температура (80-150°C), промышленные сточные воды / нефтесодержащие | Вариант B: усиленная прокладка FKM — фланцевая прокладка DN100-DN600 (4mm, Shore 70A) + O-образное кольцо специального состава + комбинированное армированное опорное кольцо 304 SS/PTFE + фторсиликоновая смазка (200°C) | Суровые условия C4 (ISO 12944-2); масло- и химостойкость, длительный срок службы |
| Высокая температура (>150°C) / сильная коррозия / сверхдлительный срок службы | Вариант C: экстремальная прокладка из модифицированного PTFE — фланцевая прокладка с наполнением стекловолокном (25%) (5mm) + O-образное кольцо с покрытием PTFE и сердечником FKM + опорное кольцо из сплава Inconel 625 | Экстремальные условия C5-M (ISO 12944-2); термостойкость 260°C+, кислото-/щелочестойкость pH 0-14 |
| Химическое воздействие дезинфектантов при погружении (остаточный NaOCl 1-5 mg/L, PAC 10-50 mg/L) | Проверять EPDM пероксидной вулканизации по испытанию на набухание ASTM D471 (изменение объема <10%); указывать марку с низкой остаточной деформацией при сжатии | NaOCl разрушает поперечные связи EPDM, набухание по объему 10-20% и падение твердости на 10-15 Shore A; давление герметизации падает с 1.5× рабочего давления до 0.5× |
| Ослабление предварительной затяжки фланца / горячая подтяжка | Выполнять горячую подтяжку фланцев всего объекта ежегодно при остановочном обслуживании, в ключевых зонах (например, зоны биогаза) каждые 6 месяцев; закрепить график в договоре на обслуживание | Ползучесть EPDM необратимо утоньшает прокладки на 20-25%, снижая предварительную затяжку болтов на 30-40% за 3 года; утечки биогаза, содержащего H₂S, могут взорваться при искровом воспламенении |
План A · Стандартная резиновая уплотнительная прокладка EPDM
Стандарт C3 по ISO 12944-2
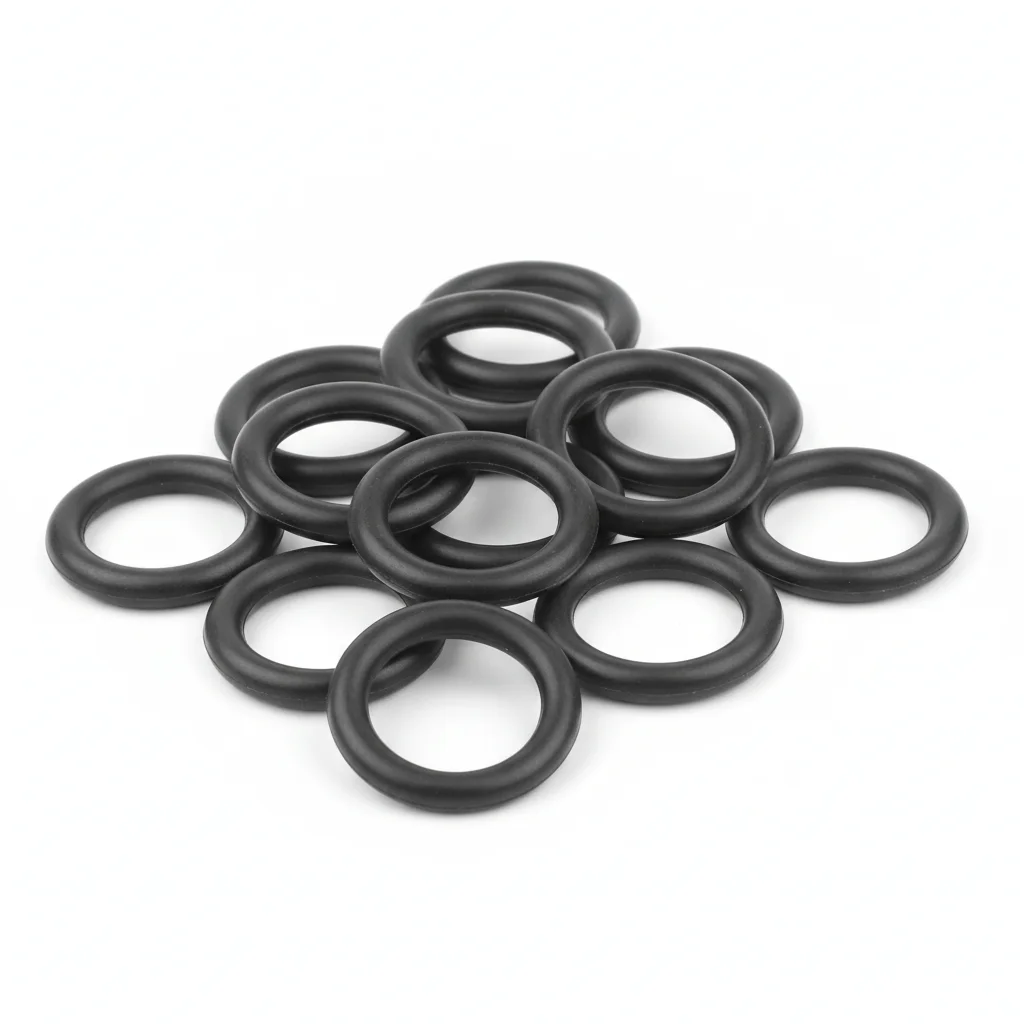
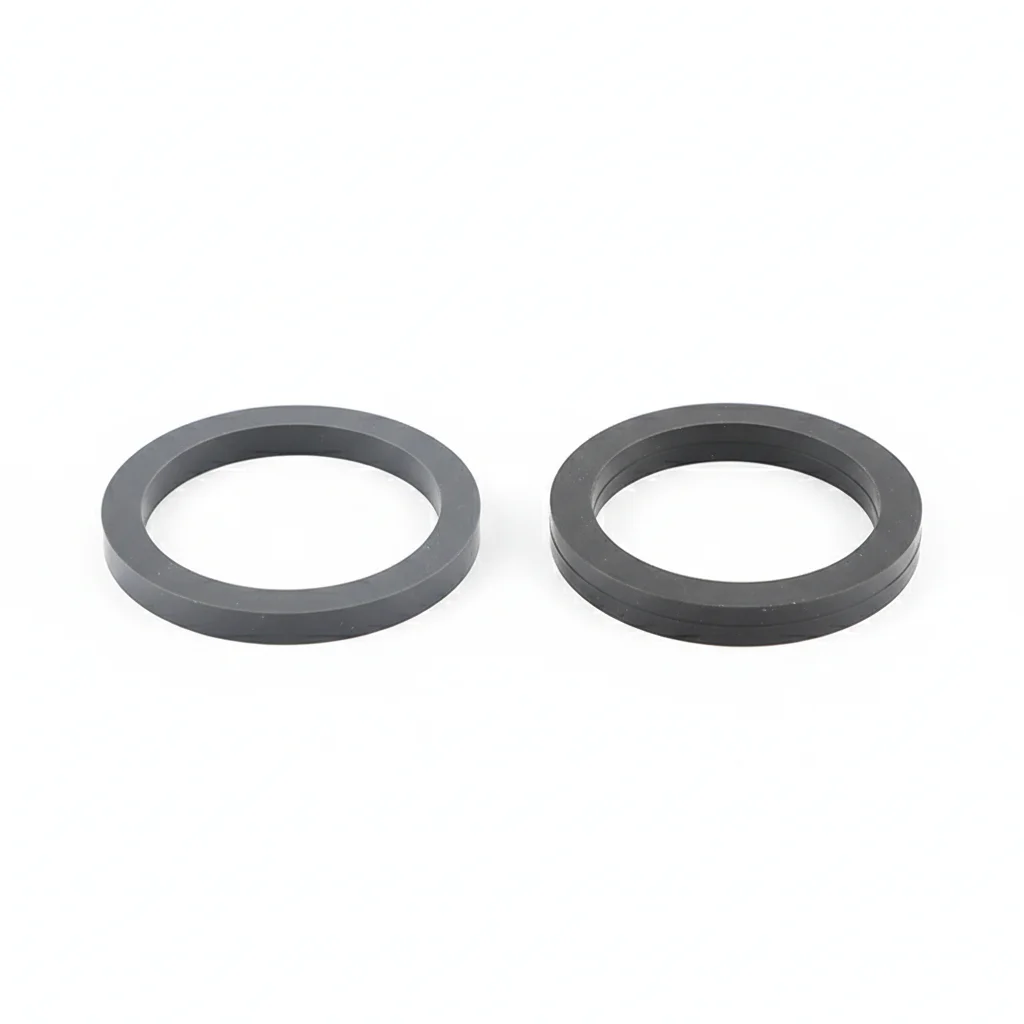
| Фланцевая прокладка | O-кольцо | Опорное кольцо | Смазка | Очиститель | |
|---|---|---|---|---|---|
| Спецификация | DN100-DN600, толщина 3мм, твердость по Шору 60A | φ50-φ300, поперечное сечение 5мм, пероксидная вулканизация | Покрытие PTFE, предотвращает деформацию выдавливания | Силиконовая смазка, наносится на монтажную поверхность для предотвращения прилипания | На основе изопропилового спирта, для очистки уплотнительной поверхности |
| Материал | Резина EPDM | EPDM | PTFE | — | — |
| Класс | Твердость по Шору 60A | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Твердость по Шору 60A | Пероксидная вулканизация | Предотвращает деформацию выдавливания | Наносится на монтажную поверхность для предотвращения прилипания | Для очистки уплотнительной поверхности |
Порядок монтажа
- Очистите поверхности с помощью изопропилового спирта (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите герметик на контактные поверхности. Установите крепёж с пружинной шайбой под головкой и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затягивайте по звёздчатой схеме. Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Документируйте в журнале контроля качества.
- Осмотрите все крепёжные элементы на правильность посадки. Проверьте 5% выборки с помощью щупа.
- Нанесите герметик-индикатор момент затяжки. Сфотографируйте собранный узел с 3 ракурсов для документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж разрушается при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет соединению правильно усадиться. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетянуть любой крепёж, у которого момент затяжки ниже 80% от указанного. Заменить крепёж, поражённый коррозией, поражающей более 5% площади поверхности, или с глубиной питтинга более 0.3 мм. Каждые 3 года: полная разборка и проверка 20% образцов. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Документировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План B · Усиленная уплотнительная прокладка FKM
C4 Агрессивная среда по ISO 12944-2
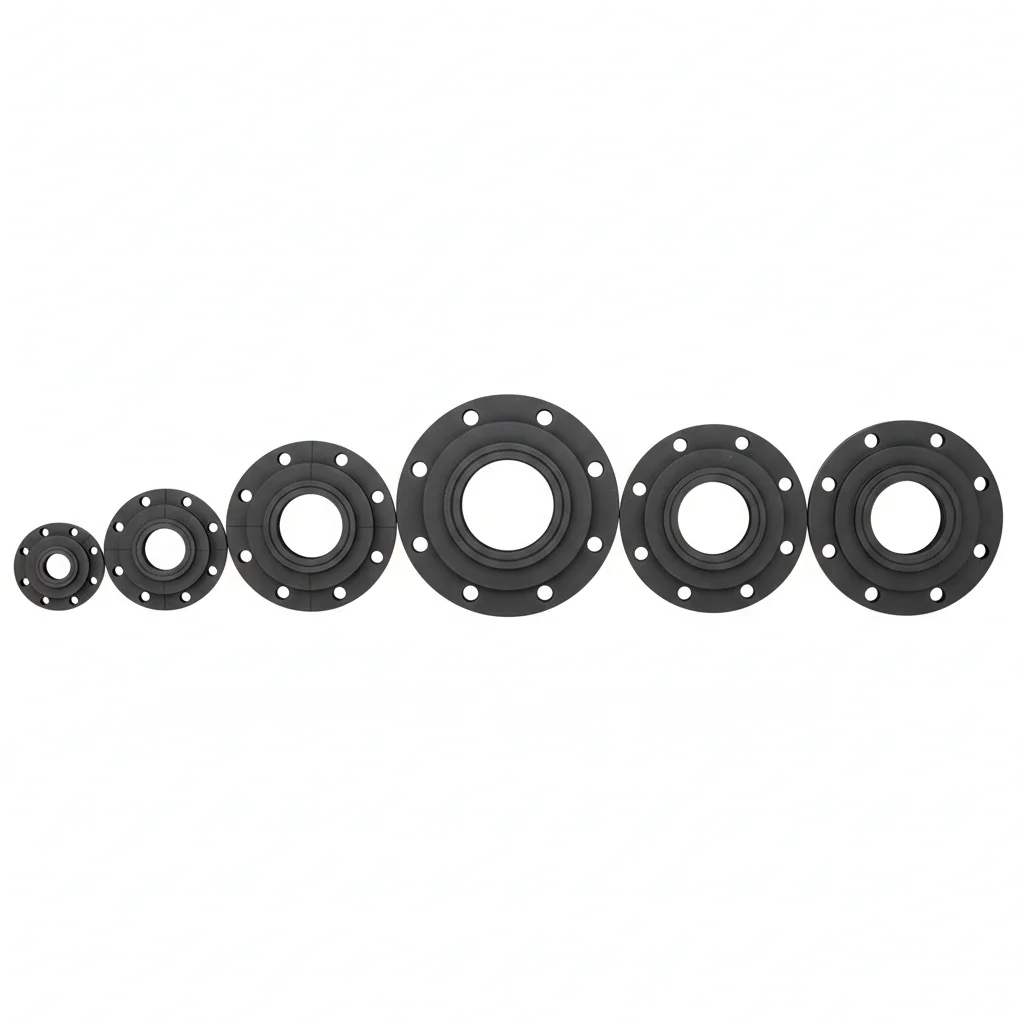
| Фланцевая прокладка | O-кольцо | Усиленное опорное кольцо | Специальная смазка | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | DN100-DN600, толщина 4мм, твердость по Шору 70A | φ50-φ300, поперечное сечение 6мм, специальная формулировка | Нержавеющая сталь 304 + композит PTFE | Фторсиликоновая смазка, термостойкая до 200°C | Эпоксидный цинксодержащий грунт + полиуретановая эмаль, стойкость к соляному туману 1000ч |
| Материал | Резина EPDM | — | Нержавеющая сталь 304 | — | Полиуретан |
| Класс | Твердость по Шору 70A | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Твердость по Шору 70A | Специальная формулировка | Усиленное опорное кольцо | Термостойкая до 200°C | Стойкость к соляному туману 1000ч |
Порядок монтажа
- Обезжирите поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозионный герметик для температуры -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание по спецификации. Затяжку производите в крестообразном порядке. Проверьте 10% с помощью инструмента контроля. Ведите журнал с данными об условиях окружающей среды.
- Проведите испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые элементы, не прошедшие порог приемки.
- Нанесите защитное покрытие от атмосферных воздействий. Установите контрольный образец коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж разрушается при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет соединению правильно усадиться. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (в зависимости от того, что наступит раньше). Повторная затяжка любых крепёжных элементов, момент затяжки которых опустился ниже 80% от установленного значения. Замена крепежа с коррозионным поражением более 5% площади поверхности или глубиной питтинга более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных элементов независимо от их состояния. Фиксация всех результатов в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План C · Экстремальная уплотнительная прокладка PTFE
C5-M Экстремальная по ISO 12944-2
| Фланцевая прокладка из модифицированного PTFE | O-кольцо с покрытием | Опорное кольцо из специального сплава | Смарт-метка мониторинга | Специальный монтажный инструмент | |
|---|---|---|---|---|---|
| Спецификация | DN100-DN600, толщина 5мм, наполнение стекловолокном 25% | φ50-φ300, сердечник FKM + покрытие PTFE | Точное литье из сплава Inconel 625 | Чип RFID, записывает время установки и данные осмотров | Гидравлический динамометрический ключ, регулировка предварительного натяжения ±3% |
| Материал | Резина EPDM | FKM | — | Резина EPDM | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Наполнение стекловолокном 25% | Сердечник FKM + покрытие PTFE | Опорное кольцо из специального сплава | Записывает время установки и данные осмотров | Регулировка предварительного натяжения ±3% |
Порядок монтажа
- Обезжирить с помощью растворителя MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанесите морской антикоррозионный герметик для температуры -50 до 200C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание до 0.3mm. Затяните с помощью гидравлического натяжителя. PMI проверка 10% образца. Задокументируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% выборки с помощью пенетранта. Замените любые элементы с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите приборы для постоянного контроля состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж разрушается при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет соединению правильно усадиться. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж с моментом затяжки ниже 80% от указанного. Заменить крепёжные изделия с коррозией, затрагивающей более 5% площади поверхности, или глубиной язвенной коррозии более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных изделий независимо от состояния. Документировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Материалы уплотнительных колец O-Ring для общих гидравлических систем
Стандарт проектирования наружного водоснабженияПлоские стальные сварные фланцы труб
Деформация сжатия резиныСтандартная система классификации резиновых изделий для автомобильных применений
Резиновые уплотнителиФланцы и их соединения - Прокладки для фланцев с номинальным давлением - Часть 1: Плоские неметаллические прокладки с усилителем или без
Прокладки для фланцев водопроводных трубМеталлические прокладки для фланцев труб - Кольцевые, спирально-навитые и рубашковые
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →