
Фланцы из нержавеющей стали для водоподготовки: 304 vs 316L vs дуплекс
Для трех уровней коррозионных условий — обычные сточные воды, опреснение морской воды и высокохлоридные сточные воды — сравните фланцы 304, 316L и дуплекс 2205. Включает подбор прокладок, момент затяжки болтов и критерии замены для предотвращения напряженно-коррозионного растрескивания и утечек
Аудит рисков // Инженерная диагностика
Руководство по избеганию ошибок при закупках
"На производственной линии эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 04 ITEMS
Риск-01
Напряженно-коррозионное растрескивание фланцев 304 в воде, содержащей Cl⁻
Корректирующие меры
Риск-02
Несоответствие материала прокладки фланца и среды приводит к быстрому выходу из строя
Корректирующие меры
Риск-03
Риск ямочной и щелевой коррозии фланцев 316L в высокотемпературных средах с хлоридами
Корректирующие меры
Риск-04
Несоответствие материала прокладки фланца и среды приводит к быстрому выходу из строя
Корректирующие меры
Особенности условий эксплуатации
Контрольный список выбора материала фланца для сред с хлоридами
Наиболее распространенный отказ во фланцах для водоподготовки — это не ослабление болтов, а напряженно-коррозионное растрескивание (НКР) нержавеющей стали 304 в средах с хлоридами при температурах выше 60°C. Несоответствие материала прокладки является второй по частоте причиной утечек. Используйте этот контрольный список для указания правильного материала фланца, прокладки и момента затяжки болтов для ваших эксплуатационных условий
Что проверить
- 1Проверить растворяющую обработку для снижения остаточных напряжений
- 2Указать покрытие PTFE на болтах для предотвращения задирами
- 3Хлориды >3000 мг/л или химическое воздействие → фланцы из дуплексной стали 2205 (PREN≥35) с модифицированными прокладками PTFE; использовать RFID-метки для отслеживания осмотра
- 4Материал прокладки должен соответствовать среде: EPDM для воды, NBR для маслянистых сточных вод, FKM для зон хлорирования. Неправильная прокладка вызывает быструю утечку
- 5Предварительное натяжение болтов для прокладок PTFE требует в 2-3 раза больший момент, чем для EPDM; указать значения момента в процедуре установки
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Концентрация хлоридов (мг/л) | Определяет риск НКР для 304 vs 316L vs дуплекс | Запросить отчет анализа воды; выбрать класс фланца по диапазону Cl⁻ |
| Рабочая температура (°C) | Порог НКР снижается выше 60°C для 304 | Указать максимальную непрерывную температуру в проектных данных |
| Совместимость материала прокладки | EPDM разбухает в масле; PTFE требует большей нагрузки на болты | Перечислить состав среды; выбрать прокладку по таблице химической стойкости |
| Термообработка фланца | Растворяющая обработка снижает остаточные напряжения и риск НКР | Требовать сертификат растворяющей обработки для фланцев 304/316L |
| Материал и момент затяжки болтов | Задиры нержавеющих болтов; недостаточный момент вызывает утечки | Использовать антиприлипающую смазку; указать диапазон момента в руководстве по установке |
Все классы материалов и рекомендации по прокладкам основаны на стандартных отраслевых практиках. Фактический срок службы зависит от условий на объекте. Проверить по сертификатам материалов и отчетам о гидравлических испытаниях
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Фланцевые болты по уровням хлоридов: PREN и диапазон применения
Для фланцевых соединений на водоочистной станции материал болтов подбирается по хлоридной нагрузке среды: в морской воде содержится около 19,000 ppm Cl⁻, в высокосоленых сточных водах концентрация может достигать 50,000 ppm, тогда как в обычной городской воде — лишь малая доля от этого. При сопоставлении PREN и диапазона применения становится ясно, какой сегмент обслуживают 304, 316L и 2205.
| Уровень материала (PREN) | Диапазон по хлоридам | Ключевые параметры | Типичное место применения |
|---|---|---|---|
| 304 (PREN 18-19) | Cl⁻ ≤200 ppm, обычная городская вода | 200 ppm — порог риска питтинга; группа A2-70 | Фланцы обычной канализации; линии дозирования (применять с осторожностью при свободном хлоре 0.5-5 ppm) |
| 316L (PREN 24-26, 2-3% Mo) | Cl⁻ 200-2000 ppm, служба в условиях повышенных хлоридов | Должен соответствовать NSF/ANSI 61 для систем питьевой воды | Линии дозирования гипохлорита натрия, фланцевые болты аэротенков |
| 2205 (PREN≥35) | Cl⁻ >2000 ppm, высокие хлориды / морская вода | CPT 35-40°C; предел текучести 450-550 MPa (около 1.5-2× от аустенитного) | Высокохлоридные сточные воды, фланцы опреснительных установок |
| 2507 (PREN≥43) | Экстремально высокие хлориды + высокая температура | Уровень выше CPT 40°C | Фланцевые соединения для хлоридов при высокой температуре |
| 254SMO (PREN≥43) / 904L (PREN≈36) | Совместное воздействие кислоты и хлоридов | 6% Mo супераустенитная сталь | Участки с кислыми сточными водами и хлоридами |
PREN рассчитывается как PRE = Cr + 3.3Mo + 16N; пороговые значения 200/2000 ppm являются опытно-инженерными величинами (начало питтинга для 304, граница перехода на повышенный хлоридный уровень); содержание Cl⁻ в морской воде около 19,000 ppm и предел текучести около 1.5-2× от аустенитного — оценочные величины порядка.
Технический справочник отрасли
Цепочка фланцевого болта в условиях высоких хлоридов: от зарождения питтинга до КРН в корне резьбы
КРН фланцевого болта никогда не происходит внезапно: сначала в корнях резьбы и в щелях зарождается питтинг, затем напряжение и температура доводят трещину до разрушения. При прослеживании цепочки становится ясно, почему 316L не является конечным решением для службы в условиях высоких хлоридов.
- 1Среда проникает во фланцевое соединение: раствор для дозирования гипохлорита натрия (100-500 ppm) или вода с содержанием 3,000 ppm Cl⁻ постоянно контактирует с резьбой и щелями прокладки; свободный хлор уже при 0.5-5 ppm считается агрессивной средой.
- 2Питтинг зарождается в корнях резьбы и в щелях: 304 (PREN 18-19) поражается первым; 316/316L (PREN 24-26) лишь задерживает питтинг, но не исключает его.
- 3Напряжение и температура (45°C и высокий преднатяг) суммируются: трещины зарождаются в концентраторе напряжений в корне резьбы и перерастают в КРН — болт мешалки из стали 316 в аэротенке разрушился через 18 месяцев.
- 4Соединения с высоким напряжением дают течь первыми: торцевая крышка корпуса мембраны из стали 316L на опреснительной установке достигла течи из-за питтинга и КРН за 2 года; распыление морской воды под давлением 70 bar повредило мембранные элементы.
- 5Контрмера: переход по уровню хлоридов на 2205 (PREN≥35, CPT 35-40°C) с обработкой на раствор при 1050-1100°C и закалкой в воде для предотвращения сигма-фазы.
Случаи отказов — иллюстративные сценарии; сроки отказов 18 месяцев / 2 года являются сроками иллюстративных случаев, а не статистическим ресурсом.
Технический справочник отрасли
Преднатяг фланцевых болтов и повторный контроль: шесть проверяемых пунктов
Половина протечек фланцев — это проблема преднатяга: крутящий момент — это не «чем больше, тем лучше» — риск КРН растет при чрезмерном преднатяге. Эти шесть пунктов за один проход фиксируют крутящий момент, долю преднатяга, противозадирную пасту, качество поверхности и ритм повторного контроля, чтобы и при заказе, и при приемке были числовые критерии для проверки.
- Принимайте преднатяг на уровне 50-60% от предела текучести: не выводите на полный уровень момента затяжки, чтобы не закладывать риск КРН во впадины резьбы.
- Рекомендуемый момент затяжки для нержавеющих фланцевых болтов M16: 150-200 N·m; тот же размер из углеродистой стали класса 8.8 — около 160-210 N·m (база для сравнения при выборе).
- Фланцы корпусов установок обратного осмоса: при рабочем давлении 70 bar преднатяг M24 составляет около 200 kN.
- Противозадирная паста: составы на основе меди/никеля для аустенитных болтов, на основе MoS₂ для дуплексных, чтобы не допустить задира резьбы при затяжке.
- Отделка поверхности: пассивация (ASTM A967) плюс электрополировка до Ra<0.8 μm для снижения зарождения питтингов.
- Ритм повторного контроля: визуальный контроль плюс MT/PT каждые 6 месяцев, выборочный контроль твердости ежегодно; для дуплексных деталей — контроль феррита (40-60%) каждые 6 месяцев и ежегодные испытания потенциала питтингообразования (ASTM G61).
Крутящий момент для болтов M16 класса прочности 8.8 около 160-210 N·m и преднатяг M24 около 200 kN являются оценками порядка величины; пассивация — по ASTM A967, испытания потенциала питтингообразования — по ASTM G61.
Технический справочник отрасли
Стандарты для фланцевого крепежа в водоподготовке
Помимо самого фланца, соответствие болтов сводится к нескольким стандартам: для питьевой воды применяется NSF 61, фланцы водоочистных сооружений соотносятся с AWWA C207, а болты фланцев высокого давления — с ASTM A193/A320. Только для навигации — детали см. в действующих текстах стандартов.
Стандарты приведены только для навигации при закупке и приемке, а не как замена текстам; детали см. в действующих версиях.
Технический справочник отрасли
Лестница материалов для опреснения морской воды: фланцевые болты 316L→2205→2507→титан
Морская вода содержит около 19,000 ppm Cl⁻, и стали 316L (PREN 24-26) уже недостаточно в морской воде при 45°C под высоким напряжением — в проектах опреснения и обратного осмоса задают лестницу материалов: 316L→2205 (PREN≥35, CPT 35-40°C)→2507 (PREN≥43)→титан. Титан Grade 2 корродирует в морской воде со скоростью <0.001 mm/год, при пределе текучести 275-410 MPa на уровне или немного выше 316L (205-310); он стоит примерно в 3-5× дороже 316 при сроке службы в 10-20× больше — переходите на ступень выше только когда бюджет и расчетный срок службы соответствуют. Для проектов питьевого водоснабжения добавляется жесткий барьер: сертификаты на материал плюс соответствие NSF/ANSI 61, поставляются комплектно.
Стоимость около 3-5× и срок службы 10-20× являются оценками порядка величины, как и содержание Cl⁻ в морской воде около 19,000 ppm. Предел текучести Grade 2 275-410 MPa против 316L 205-310 MPa — данные по материалу.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартный фланец из нержавеющей стали 304 | B · План Б · Тяжеловесный фланец из нержавеющей стали 316L | C · План В · Экстремальный фланец из дуплексной стали 2205 | |
|---|---|---|---|
| 1. ПЛОСКИЙ ПРИВАРНОЙ ФЛАНЕЦ | |||
| Спецификация | DN50-DN600, PN16, ковка из 304 с растворяющей обработкой | DN50-DN600, PN25, ковка из 316L с специальной термообработкой | DN50-DN600, PN40, 2205 вакуумно-плавленая ковка |
| Материал | 304 | 316L | 2205 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 2. СВАРНОЙ ФЛАНЕЦ ВСТЫК | |||
| Спецификация | DN50-DN600, PN16, ковка из 304 | DN50-DN600, PN25, ковка из 316L | DN50-DN600, PN40, 2205 вакуумно-плавленая |
| Материал | 304 | 316L | 2205 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 3. ПРОКЛАДКА | |||
| Спецификация | DN50-DN600, толщина 3 мм, твердость по Шору 60A | DN50-DN600, толщина 4 мм, фторэластомерный материал | DN50-DN600, толщина 5 мм, наполненная 25% стекловолокном |
| Материал | EPDM резина | EPDM резина | EPDM резина |
| Класс | Твердость по Шору 60A | — | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 4. БОЛТЫ И ГАЙКИ | |||
| Спецификация | M16-M24, растворяющая обработка из 304 | M16-M24, 316L растворяющая обработка + холодное наклепывание | M20-M30, 2205 вакуумно-плавленая + специальная термообработка |
| Материал | 304 | 316L | 2205 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Фторсиликоновая смазка, наносить на уплотнительную поверхность для предотвращения задирами | Покрытие PTFE, термостойкость 260°C | RFID чип, записывает время установки и записи осмотров |
| Материал | — | PTFE | EPDM резина |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
Руководство по выбору
Как выбрать решение фланца из нержавеющей стали в зависимости от концентрации ионов хлоридов?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Обычные сточные воды (Cl⁻ ≤500mg/L) | План A · Стандартный фланец из нержавеющей стали 304 (наиболее экономичный) | Поковка 304 + закалка с обработкой на твердый раствор, C3 по ISO 12944-2 для хлоридов ≤500mg/L |
| Опреснение морской воды (Cl⁻ 500-3000mg/L) | План B · Усиленный фланец из нержавеющей стали 316L (коррозионностойкий, долгий срок службы) | 316L (Mo≥2.0%) со специальной термообработкой, стойкость к питтинговой коррозии на 50% выше, чем у 304, C4 Harsh по ISO 12944-2 |
| Сточные воды с высоким содержанием хлоридов (Cl⁻ >3000mg/L) | План C · Фланец Extreme из дуплексной стали 2205 (безопасный и надежный) | Дуплексная нержавеющая сталь 2205 + вакуумная плавка, PREN≥35, C5-M Extreme по ISO 12944-2 |
План А · Стандартный фланец из нержавеющей стали 304
Стандарт C3 по ISO 12944-2
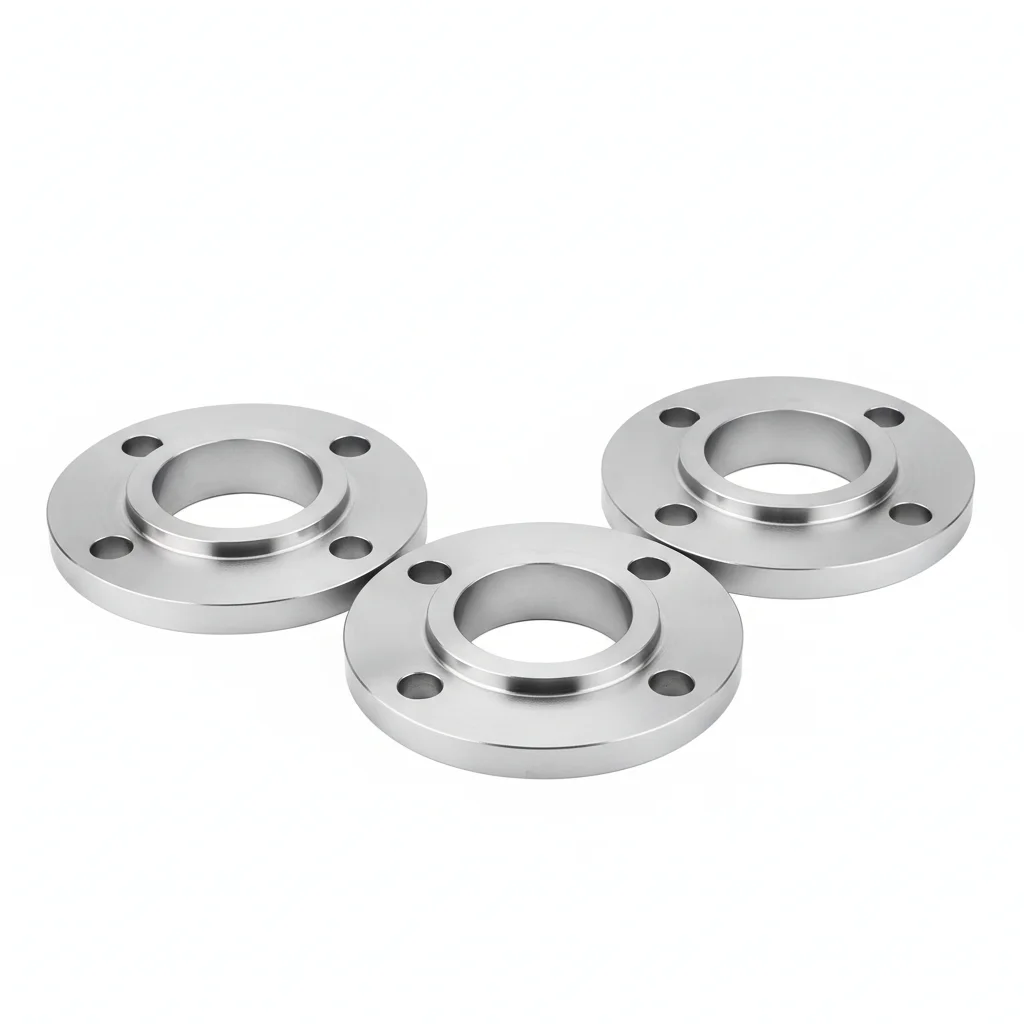
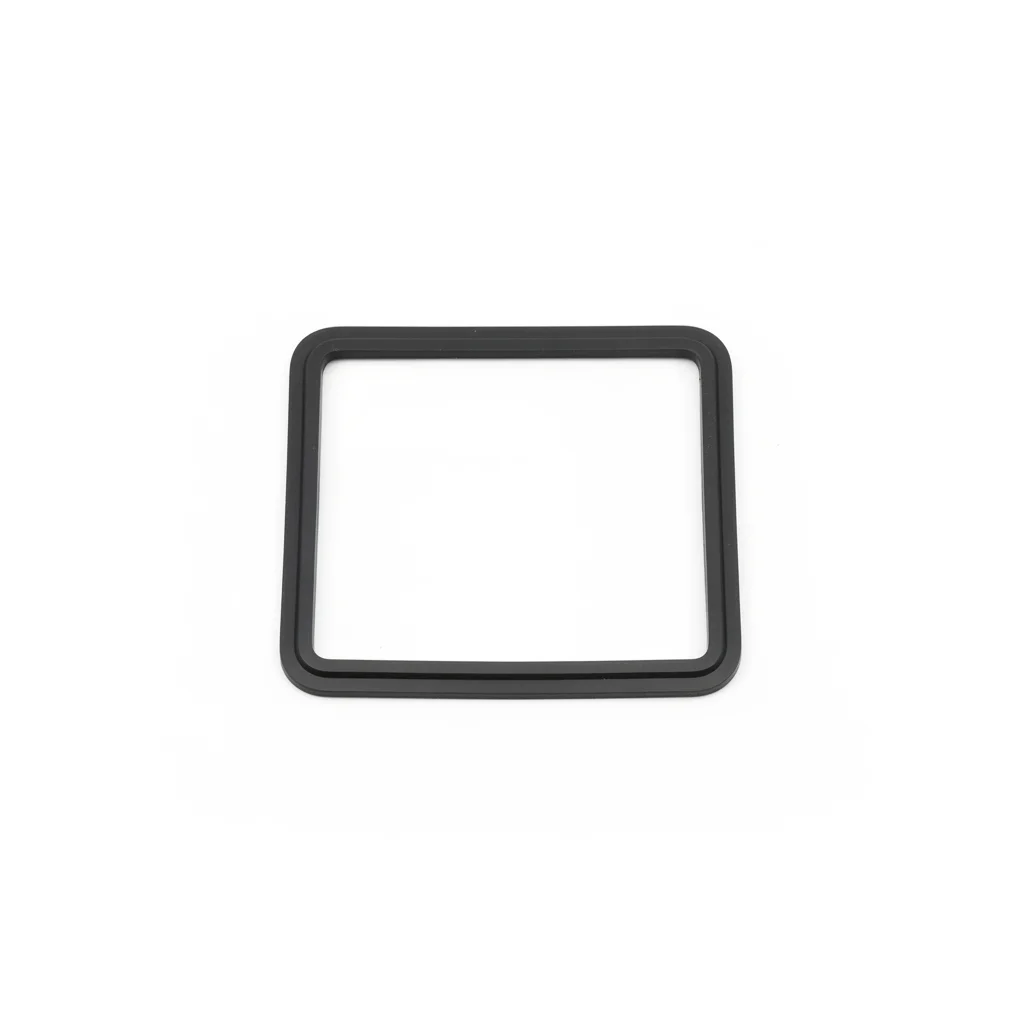
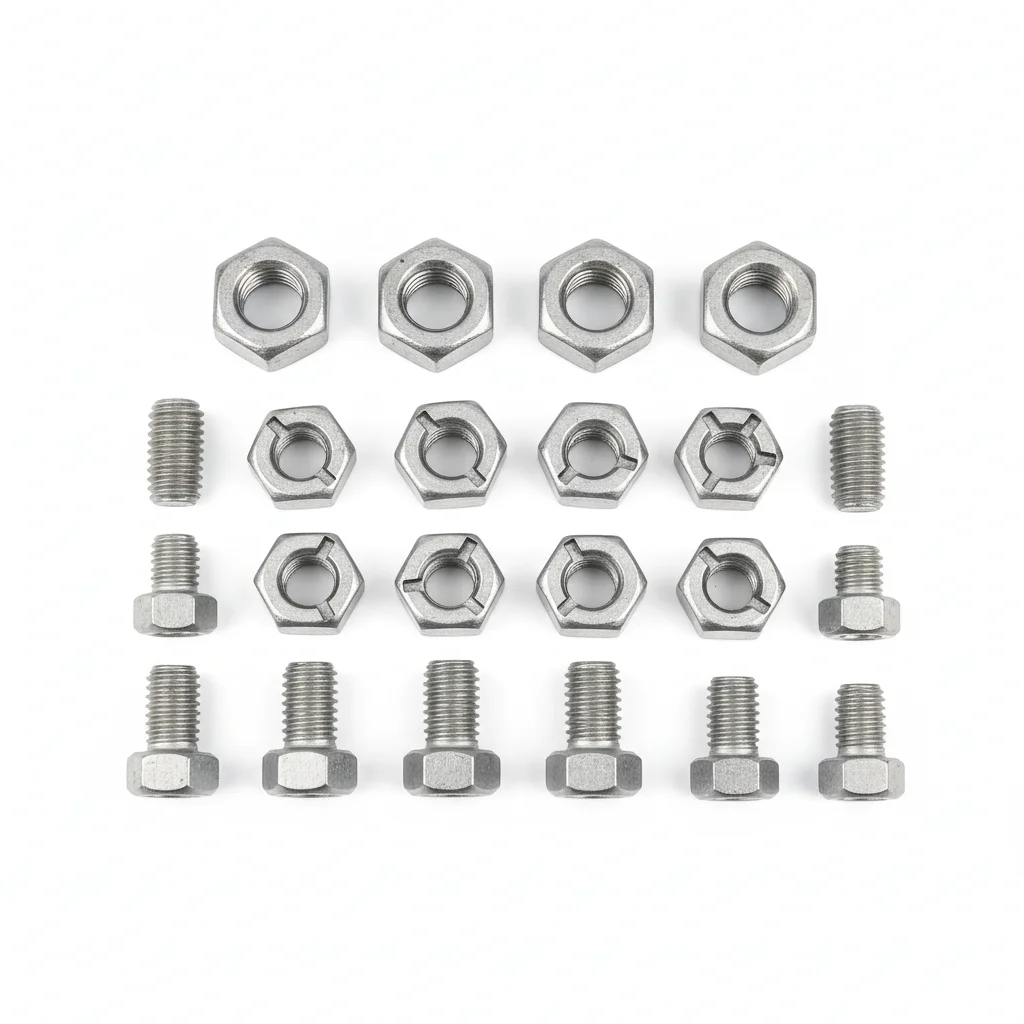
| Плоский приварной фланец | Сварной фланец встык | Прокладка | Болты и гайки | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | DN50-DN600, PN16, ковка из 304 с растворяющей обработкой | DN50-DN600, PN16, ковка из 304 | DN50-DN600, толщина 3 мм, твердость по Шору 60A | M16-M24, растворяющая обработка из 304 | Фторсиликоновая смазка, наносить на уплотнительную поверхность для предотвращения задирами |
| Материал | 304 | 304 | EPDM резина | 304 | — |
| Класс | — | — | Твердость по Шору 60A | — | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Ковка из 304 с растворяющей обработкой | Ковка из 304 | Твердость по Шору 60A | Растворяющая обработка из 304 | Наносить на уплотнительную поверхность для предотвращения задирами |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1 мм на 100 мм.
- Нанести герметик на контактные поверхности. Установить крепёж с шайбой Бельвилл под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затягивать в звездообразном порядке. Момент затяжки 42 Н·м +/-2 Н·м с использованием калиброванного ключа. Документировать в журнале контроля качества.
- Проверить все крепежные элементы на правильную посадку. Измерить 5% образца щупом.
- Нанести метку краской для контроля момента затяжки. Сфотографировать готовую сборку с 3 ракурсов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетного значения. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ с погрешностью +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно сесть соединению. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План Б · Тяжеловесный фланец из нержавеющей стали 316L
C4 Суровая по ISO 12944-2
| Плоский приварной фланец | Сварной фланец встык | Прокладка | Высокопрочные болты | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | DN50-DN600, PN25, ковка из 316L с специальной термообработкой | DN50-DN600, PN25, ковка из 316L | DN50-DN600, толщина 4 мм, фторэластомерный материал | M16-M24, 316L растворяющая обработка + холодное наклепывание | Покрытие PTFE, термостойкость 260°C |
| Материал | 316L | 316L | EPDM резина | 316L | PTFE |
| Класс | — | — | — | — | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Not applicable (polymer) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Ковка из 316L с специальной термообработкой | Ковка из 316L | Фторэластомерный материал | 316L растворяющая обработка + холодное наклепывание | Термостойкость 260°C |
Порядок монтажа
- Обезжирить поверхности растворителем ацетон. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный герметик для температур от -20 до 150C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание по спецификации. Затягивать в крестообразном порядке. Проверить 10% с помощью инструмента. Документировать с экологическими данными.
- Выполнить контроль натяжения 5% случайного образца до 80% пробной нагрузки. Заменить любой, не соответствующий порогу приемки.
- Нанести атмосферостойкое защитное покрытие. Установить купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетного значения. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ с погрешностью +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно сесть соединению. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План В · Экстремальный фланец из дуплексной стали 2205
C5-M Экстремальная по ISO 12944-2
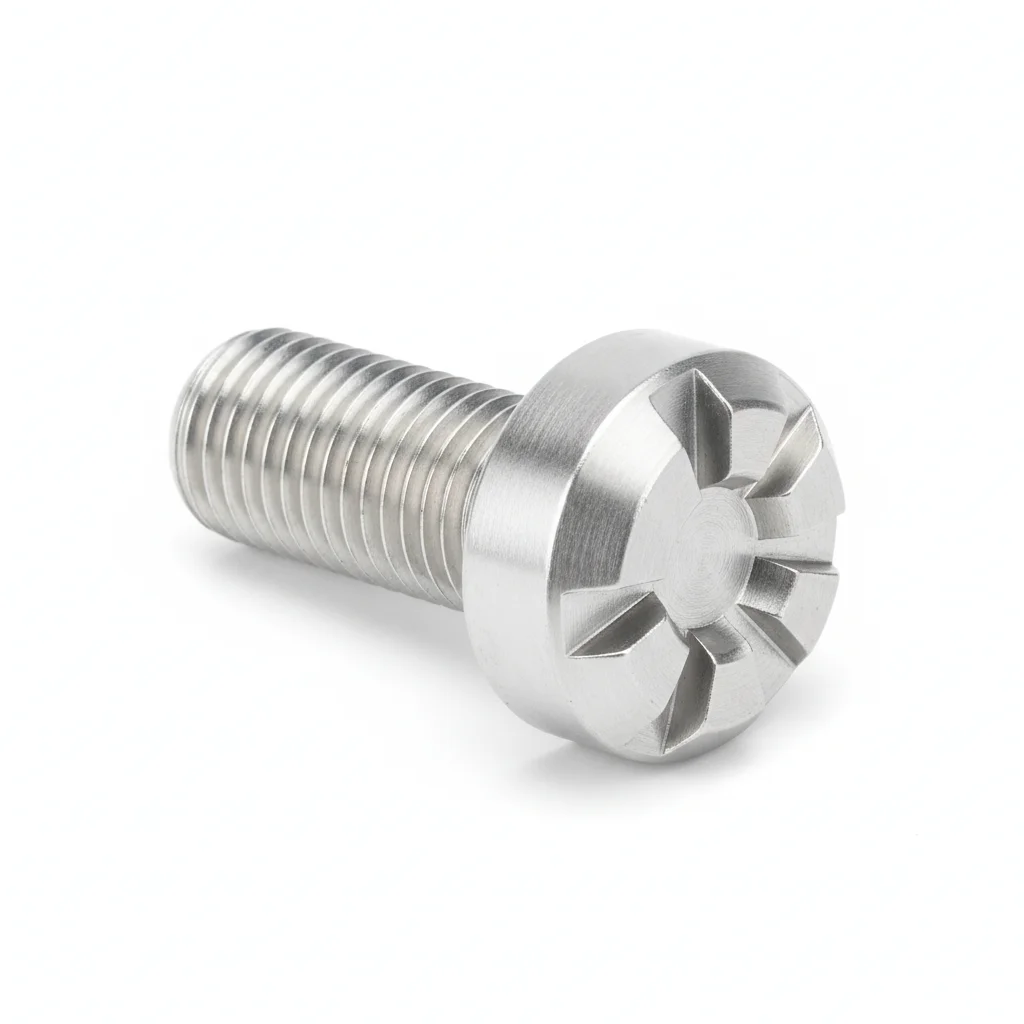
| Плоский приварной фланец | Сварной фланец встык | Модифицированная прокладка PTFE | Специальные болты | Смарт-метка мониторинга | |
|---|---|---|---|---|---|
| Спецификация | DN50-DN600, PN40, 2205 вакуумно-плавленая ковка | DN50-DN600, PN40, 2205 вакуумно-плавленая | DN50-DN600, толщина 5 мм, наполненная 25% стекловолокном | M20-M30, 2205 вакуумно-плавленая + специальная термообработка | RFID чип, записывает время установки и записи осмотров |
| Материал | 2205 | 2205 | EPDM резина | 2205 | EPDM резина |
| Класс | — | — | — | — | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Not applicable (polymer) | C3 (ISO 12944-2) | Not applicable (polymer) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 2205 вакуумно-плавленая ковка | 2205 вакуумно-плавленая | Наполненная 25% стекловолокном | 2205 вакуумно-плавленая + специальная термообработка | Записывает время установки и записи осмотров |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морскую антикоррозионную смазку для температур от -50 до 200C. Использовать шайбы с оболочкой PTFE.
- Проверить выравнивание до 0.3 мм. Затягивать гидравлическим натяжителем. PMI-проверка 10% образца. Документировать для аудита соответствия.
- Неразрушающий контроль 10% образца с помощью проникающей краски. Заменить любой с признаками трещин.
- Нанести защитное уплотнение по спецификации. Установить постоянные приборы мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетного значения. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ с погрешностью +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно сесть соединению. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
Плоские приварные фланцы для стальных труб
Стандарт проектирования наружного водоснабженияТрубные фланцы и фланцевые фитинги: NPS 1/2 до NPS 24 метрический/имперский стандарт
Руководство по установке болтовых фланцевых соединений границы давленияФланцы и их соединения - Круглые фланцы для труб, клапанов, фитингов и аксессуаров, PN обозначение - Часть 1: Стальные фланцы
Метод расчета трубного фланцевого соединенияМеханические свойства крепежных изделий - Болты, винты и шпильки
Плоские приварные фланцы для стальных трубСтандартная спецификация для кованых или прокатных сплавов и фланцев из нержавеющей стали, кованых фитингов, клапанов и деталей для высокотемпературного обслуживания
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →