
Болты кронштейна привода клапана часто ослабляются? Номинальная нагрузка и выбор решения противозакусывания
Для трех уровней нагрузок приводов (легкая/средняя/тяжелая) предлагаем три дифференцированных решения для кронштейнов: углеродистая сталь/нержавеющая сталь/композитные материалы, включая спецификации установки, меры антикоррозионной защиты и критерии замены.
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"Это происходит каждый день на производственной площадке."
QC-AUDIT // REV.5
SCALE 1:1 · 04 ITEMS
Риск-01
Болты кронштейна привода клапана ослабляются при частых операциях
Корректирующие меры
Риск-02
Болты кронштейна привода клапана ржавеют и заклинивают, невозможность снятия
Корректирующие меры
Риск-03
Композитные кронштейны подвергаются ползучести и усталостному разрушению при циклических нагрузках
Корректирующие меры
Риск-04
Болты кронштейна привода клапана ржавеют и заклинивают, невозможность снятия
Корректирующие меры
Особенности условий эксплуатации
Критические проверки для предотвращения ослабления болтов кронштейна привода
Ослабление болтов кронштейна является основной причиной смещения приводов в системах водоснабжения. Цепь разрушения начинается с потери предварительного натяжения под действием циклического момента затяжки, затем прогрессирует до износа муфты и утечки клапана. Правильный выбор материала и покрытия, а также указание надлежащего момента затяжки и мер против прихватывания может предотвратить это.
Что проверить
- 1Болты M12 (40-60 Н·м) теряют предварительное натяжение после повторных циклов → указывать класс 8.8 или выше и повторно затягивать каждые 250 часов работы.
- 2Болты из нержавеющей стали (304/316) подвержены заклиниванию резьбы во влажных условиях → наносить противозакусывающий состав или использовать болты с покрытием PTFE.
- 3Композитные кронштейны (GFRP) ползут под циклическими нагрузками → контролировать потерю предварительного натяжения и заменять при превышении допустимого предела потери натяжения.
- 4Наружные приводы требуют защиты от коррозии: горячее цинкование по ISO 1461 для углеродистой стали или 304 нержавеющая сталь для агрессивных сред.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Снижение предварительного натяжения болта | Потеря предварительного натяжения приводит к ослаблению кронштейна и смещению привода | Повторно затягивать болты до указанного момента через каждые 250 часов |
| Риск заклинивания резьбы | Болты из нержавеющей стали холодной сваркой соединяются во влажных условиях, препятствуя снятию | Наносить противозакусывающий состав или использовать болты с покрытием PTFE |
| Ползучесть композита | Кронштейны из GFRP ползут со временем, вызывая ослабление соединения | Контролировать предварительное натяжение и заменять крепеж при превышении допустимого предела потери натяжения |
| Антикоррозионная защита | Коррозия снижает прочность болтов и вызывает заклинивание | Горячее цинкование по ISO 1461 для углеродистой стали; 304 нержавеющая сталь для агрессивных сред |
Данные основаны на типичных условиях эксплуатации привода; фактическое снижение предварительного натяжения может отличаться. Проверять по тестовым данным производителя.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Спектр условий службы болтов кронштейнов наружных приводов: влажность, хлориды, низкочастотная вибрация
Болты кронштейнов не контактируют с водой напрямую, но находятся в самых влажных и вибронагруженных зонах водоочистной станции: насосные залы, борта аэротенков, зоны дозирования. Сначала определите четыре группы условий службы, затем обсуждайте материал и стопорение — условия определяют, какой путь отказа запустится первым.
Порядок видов отказа является качественным отраслевым ранжированием; оценки порядка величины не используются.
Технический справочник отрасли
Каждый цикл клапана — это удар: как привод сбивает преднатяг болтов кронштейна
Привод поворачивает не плавно — каждый цикл передает ударный момент в первую очередь на кронштейн, и болты кронштейна раскручиваются шаг за шагом под повторяющимся сдвигом. Потеря преднатяга начинается не на поверхности болта, а в конструкции соединения. Проследите цепочку, чтобы понять, где нужны элементы стопорения и периодичность контроля.
- 1Удар входит в соединение: пуск-останов привода передает реактивный ударный момент на болты кронштейна, которые несут повторяющийся сдвиг — вибрационная усталость занимает 3-е место в порядке отказов в водоподготовке (то же семейство, что и соединения насосов и мешалок, диапазон 10-50 Hz)
- 2Снижение преднатяга: повторяющийся сдвиг вызывает микроскольжение в резьбовой паре, и преднатяг падает от цикла к циклу; без упругого демпфера под плитой кронштейна снижение происходит быстрее
- 3Ослабление ведет к несоосности: при смещении кронштейна привод и шток клапана работают вне оси, изнашивается приводная муфта и диск плохо прилегает к седлу
- 4Последствие: клапан не закрывается полностью, давление колеблется по линии насосной станции, уплотнения и седла изнашиваются быстрее — один малый болт вызывает крупный останов
- 5Перехват 1, уровень преднатяга: задавайте преднатяг на уровне 50-60% от предела текучести — не выводите на полный уровень момента затяжки, оставляя запас по амплитуде напряжений
- 6Перехват 2, поглощение и компенсация: установите упругие шайбы под плиту кронштейна для поглощения удара; пружинные шайбы компенсируют релаксацию напряжений
- 7Перехват 3, повторный контроль: визуальный контроль плюс MT/PT каждые 6 месяцев; ослабленные болты кронштейна дотягивайте по таблице моментов
Оценки порядка величины не используются.
Технический справочник отрасли
Болты кронштейнов для влажных условий на открытом воздухе: пять операций до монтажа, чтобы они откручивались и через десять лет
На открытом воздухе во влажных условиях болты кронштейнов редко выходят из строя из-за разрыва — они выходят из строя из-за того, что не откручиваются: резьбы ржавеют, нержавеющая сталь схватывается холодным свариванием и заклинивает, и микrorемонт с заменой уплотнения превращается в капитальный ремонт со срывом кронштейна. Выполнение этих пяти операций при монтаже эффективнее последующего распыления средств для отворачивания.
- Нанесите медно/никелевую противозадирную пасту на болты из нержавеющей стали перед сборкой — две поверхности из нержавеющей стали схватываются легче всего при затяжке во влажной среде; противозадирная паста — стандартный этап монтажа крепежа из нержавеющей стали согласно базе знаний
- Установите нейлоновые шайбы между кронштейном и болтом для разрыва гальванической цепи разнородных металлов и избегайте в конструкции кронштейна карманов, задерживающих воду
- Поставляйте детали из нержавеющей стали пассивированными (ASTM A967) и электрополированными до Ra<0.8 μm, снижая зарождение питтингов и вместе с ним очаги заедания
- Восстановите покрытие на открытых резьбах после монтажа на болтах с покрытием/гальванопокрытием и не допускайте контакта с водой в течение 24-часового окна полимеризации — вода во время полимеризации полностью разрушает покрытие
- Повторный осмотр: визуальный контроль плюс MT/PT каждые 6 месяцев с акцентом на впадины резьбы и отпечатки шайб; участите график на кронштейнах с часто срабатывающими приводами
Пассивация по ASTM A967; оценки порядка величины не используются.
Технический справочник отрасли
Крепеж кронштейнов по классам условий эксплуатации: от сухих помещений до тяжелых коррозионных нагрузок
Схемы кронштейнов делятся на три класса по размеру привода и условиям среды: легкие нагрузки в сухих помещениях, средние нагрузки на открытом воздухе во влажных условиях с хлоридами и тяжелые нагрузки при сильной коррозии или требованиях к изоляции. Таблица сопоставляет каждому классу материал кронштейна, комплект крепежа и ключевые показатели — подберите под свой объект и заказывайте.
| Класс условий | Материал кронштейна и крепежа | Ключевые показатели | Границы и повторный осмотр |
|---|---|---|---|
| Сухие помещения · легкие нагрузки | Кронштейн Q235B + болты класса 8.8 с покрытием Dacromet | Срок службы Dacromet в помещении >20 лет (порядок величины); момент затяжки M16 класса 8.8 того же размера 160-210 N·m, уровень с низким преднатягом 120-160 N·m | УФ на открытом воздухе снижает срок службы до 5-10 лет (порядок величины); гальванический цинк 5-15 μm (GB/T 5267.1) на открытом воздухе не выдержит |
| Открытый воздух, влажно, с хлоридами · средние нагрузки | Кронштейн 304 (PREN 18-20); крепеж с повышением по Cl⁻ до 316/A4-80 (PREN 24-26) | Момент затяжки M16 150-200 N·m; преднатяг 50-60% от предела текучести; медно/никелевая противозадирная паста; пассивация + электрополировка до Ra<0.8 μm | 304 ограничен по Cl⁻ ≤200 ppm — выше переход на 316/2205; 316L для зоны питьевой воды должен соответствовать NSF/ANSI 61 |
| Сильная коррозия / с изоляцией · тяжелые нагрузки | Кронштейн GFRP + несущие металлические крепежные элементы; силовые болты из 2205 (PREN≥35) | Пластиковые соединители только при низкой нагрузке ≤500 N, никогда для несущих или вибрирующих узлов; момент затяжки нейлона 10-30% от момента металлической детали | Оцинкованные детали запрещены в средах с pH ниже 6 или выше 12; дуплексные детали проходят проверку феррита (40-60%) каждые 6 месяцев и ежегодные испытания потенциала питтинга (ASTM G61) |
Срок службы Dacromet >20 лет в помещении и 5-10 лет под УФ-излучением на открытом воздухе — оценки порядка величины; 200 ppm — порог из инженерного опыта; толщина покрытия по GB/T 5267.1/5267.3, соответствие для зоны питьевой воды по NSF/ANSI 61.
Технический справочник отрасли
Крепеж на кронштейнах из GFRP: почему нельзя подбирать его как для металла
Кронштейны из GFRP не требуют обслуживания в условиях сильной коррозии и требований к изоляции, но они полностью меняют правила подбора болтов. Соединители из конструкционного пластика и композитов несут лишь долю от номинала металлической детали: низкая нагрузка ≤500 N, и они запрещены для несущих и вибрирующих соединений — силовая траектория тяжелого привода должна проходить через металлические вставки или болты из дуплексной стали (2205, PREN≥35). Принимайте момент затяжки на уровне 10-30% от детали того же размера из металла (нейлоновый болт M10 затягивается примерно с моментом 5-8 N·m, примерно 10-16% от стального болта M10 класса прочности 8.8 с моментом ≈50 N·m). Пластики также набухают при водопоглощении: PA66 в воде при 23°C поглощает 2.5% за 24 ч и 8.5% при насыщении, теряя 30-40% прочности на растяжение; для стабильности размеров выбирайте PVDF (<0.04% поглощения). Предельные температуры по материалам: PP ≤80°C, PVDF ≤150°C, PTFE ≤260°C, PEEK ≤250°C. Компенсируйте потерю предварительного натяга пружинными шайбами, а не увеличением момента — дополнительный момент на пластиковой резьбе лишь быстрее приводит к срыву резьбы.
Момент затяжки нейлонового болта M10 около 5-8 N·m (около 10-16% от значения ≈50 N·m для стального болта класса 8.8) является оценкой порядка величины.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартный углеродистый стальной кронштейн из стали Q235B | B · План B · Тяжелый кронштейн из нержавеющей стали 304 | C · План C · Экстремальный кронштейн из композита GFRP | |
|---|---|---|---|
| 1. L-КРОНШТЕЙН | |||
| Спецификация | 200×200×10 мм, сварка из Q235B + горячее цинкование | 300×300×12 мм, 304 нержавеющая сталь точное литье | 400×400×15 мм, экструзия из GFRP, грузоподъемность ≥500 кг |
| Материал | Q235B | Нержавеющая сталь 304 | FRP |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 2. U-ОБРАЗНЫЙ ХОМУТ | |||
| Спецификация | φ89-114 мм регулируемый, штамповка из Q235B | φ114-165 мм регулируемый, 304 нержавеющая сталь ковка | φ165-219 мм регулируемый, Inconel 625 точное литье |
| Материал | Q235B | Нержавеющая сталь 304 | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 3. КРЕПЕЖНЫЙ БОЛТ | |||
| Спецификация | M12×80, класс прочности 8.8 с покрытием Dacromet | M16×100, 304 нержавеющая сталь закалка на воздухе | Чип RFID, записывает время установки и результаты осмотра |
| Материал | — | Нержавеющая сталь 304 | EPDM резина |
| Класс | Класс 8.8 | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 4. ВИБРОГАСЯЩАЯ ПРОКЛАДКА | |||
| Спецификация | Резиновая прокладка, толщина 5 мм, твердость по Шору 60A | Материал FKM, толщина 8 мм, термостойкость 200°C | Гидравлический динамометрический ключ, контроль предварительного натяжения ±3% |
| Материал | — | FKM | — |
| Класс | Твердость по Шору 60A | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносится на соединительную поверхность для предотвращения прихватывания | Покрытие PTFE, стойкость к соляному туману 1000 ч | Запасные части той же спецификации, обеспечивают быструю замену |
| Материал | — | PTFE | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
Руководство по выбору
Как выбрать решение для кронштейна на основе веса привода?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Легкий привод (≤50kg)/Сухая среда внутри помещения | План A · Кронштейн из стандартной углеродистой стали Q235B (Наименьшая стоимость) | Сварная конструкция Q235B + горячее цинкование, класс C3 Стандарт по ISO 12944-2 |
| Средний привод (50-200kg)/Влажная коррозионная среда | План B · Усиленный кронштейн из нержавеющей стали 304 (Коррозионностойкий, долгий срок службы) | Точное литье из нержавеющей стали 304 + электролитическая полировка, класс C4 Суровый по ISO 12944-2 |
| Тяжелый привод (>200kg)/Сильная коррозия/Требования к изоляции | План C · Композитный кронштейн GFRP экстремального исполнения (Безопасный и надежный) | Стеклопластик (GFRP) + специальные соединения, электроизоляция и коррозионная стойкость, несущая способность ≥500kg, класс C5-M Экстремальный по ISO 12944-2 |
План A · Стандартный углеродистый стальной кронштейн из стали Q235B
C3 Стандарт по ISO 12944-2
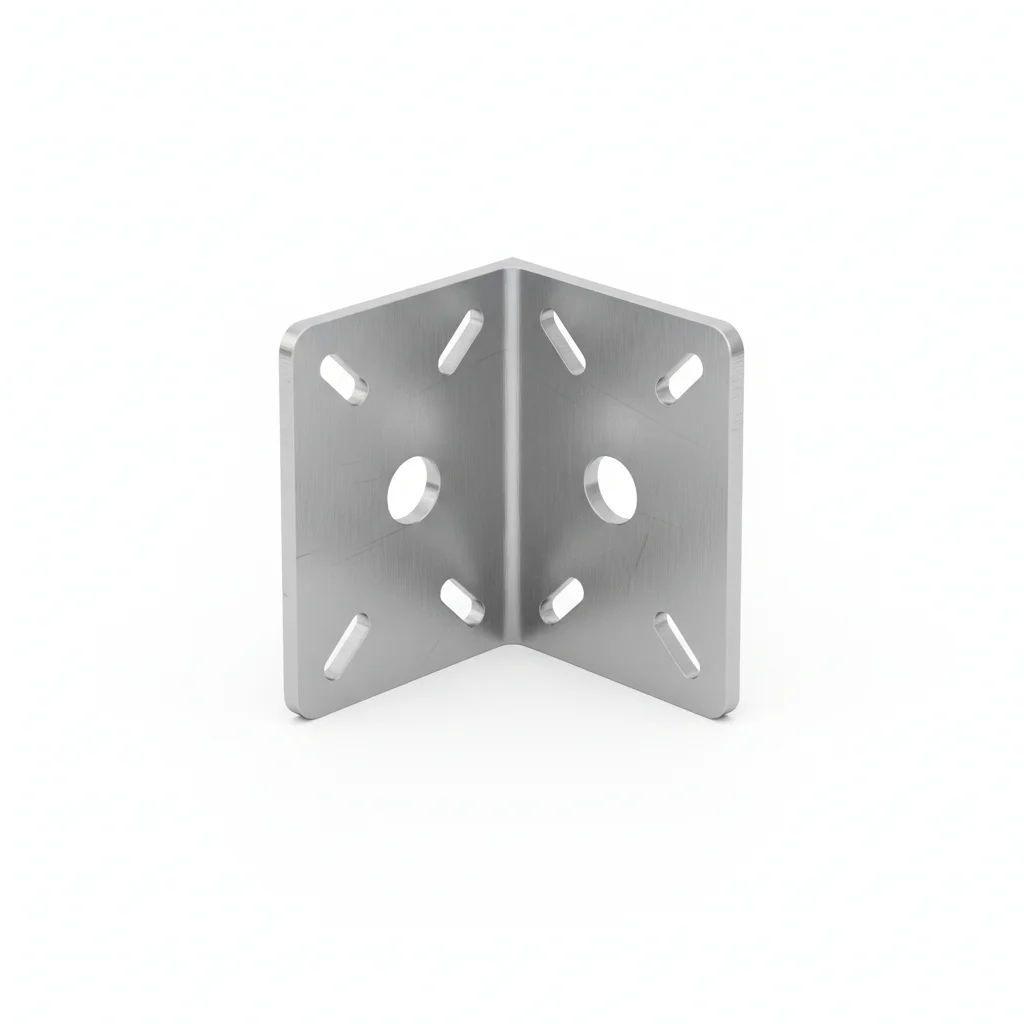
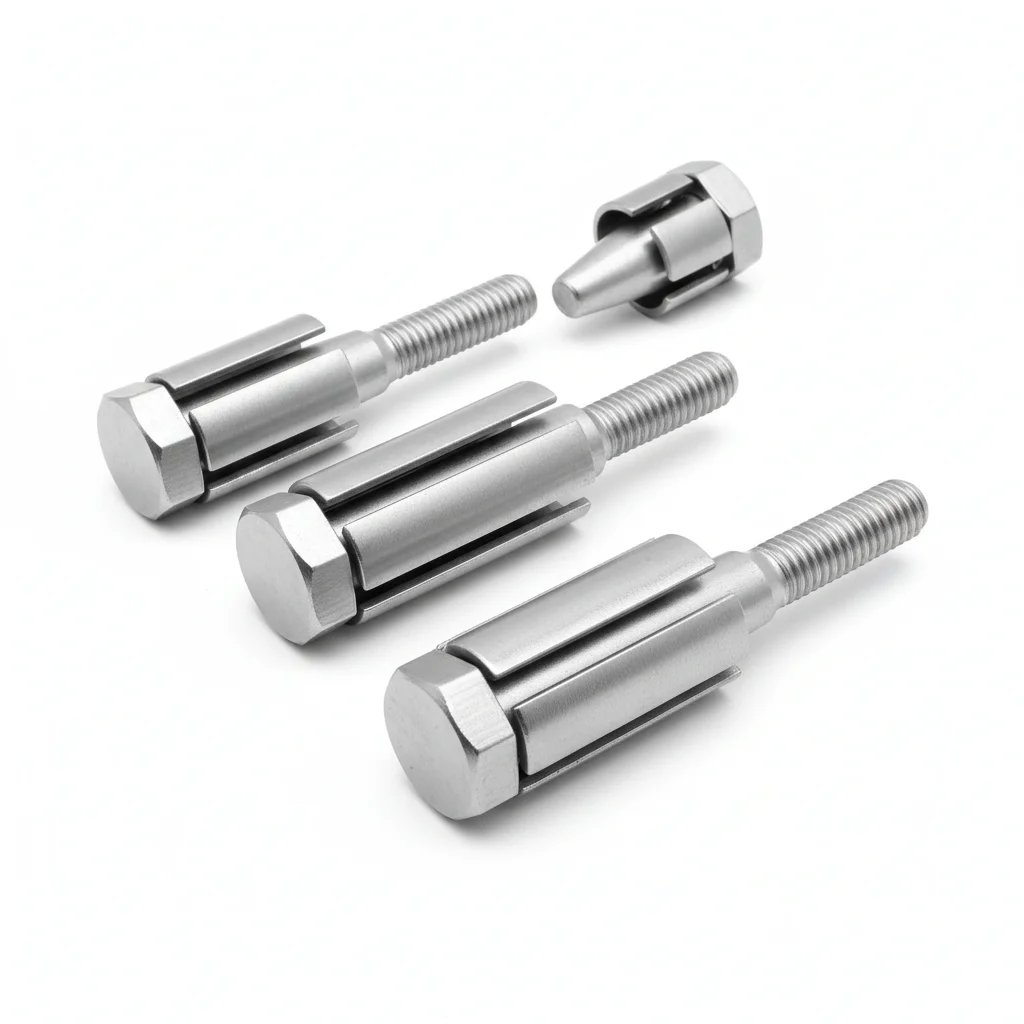
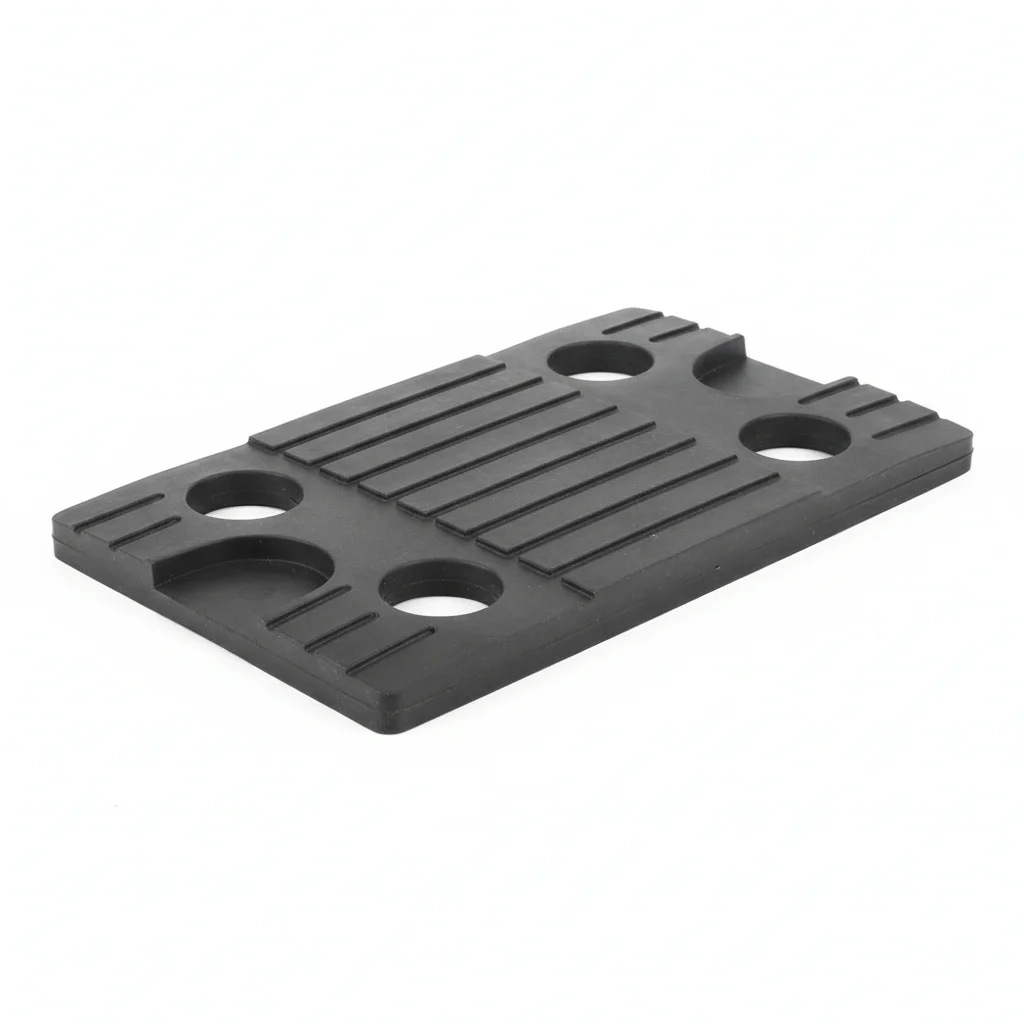
| L-кронштейн | U-образный хомут | Крепежный болт | Виброгасящая прокладка | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | 200×200×10 мм, сварка из Q235B + горячее цинкование | φ89-114 мм регулируемый, штамповка из Q235B | M12×80, класс прочности 8.8 с покрытием Dacromet | Резиновая прокладка, толщина 5 мм, твердость по Шору 60A | Литиевая смазка NLGI-2, наносится на соединительную поверхность для предотвращения прихватывания |
| Материал | Q235B | Q235B | — | — | — |
| Класс | — | — | Класс 8.8 | Твердость по Шору 60A | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Сварка из Q235B + горячее цинкование | Штамповка из Q235B | Класс 8.8 с покрытием Dacromet | Твердость по Шору 60A | Наносится на соединительную поверхность для предотвращения прихватывания |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1 мм на 100 мм.
- Нанести соединительный состав на контактные поверхности. Установить крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затянуть звездообразным рисунком. Момент затяжки 42 Н·м ±2 Н·м с использованием калиброванного ключа. Задокументировать в журнале QA.
- Осмотреть все крепежные элементы на правильную посадку. Измерить 5% выборки с помощью щупа.
- Нанесите метку краской для фиксации момента затяжки. Фотографируйте завершённую сборку с 3 углов для пакета документации по обеспечению качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение рассоединяется в эксплуатационных условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от указанного. Заменять крепеж при коррозии, поражающей >5% площади поверхности, или глубине ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все критические крепежные элементы вне зависимости от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимое снижение натяжения: 15%.
План B · Тяжелый кронштейн из нержавеющей стали 304
C4 Агрессивный по ISO 12944-2
| T-кронштейн | Усиленный хомут | Высокопрочный крепежный болт | Фторорганическая виброгасящая прокладка | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | 300×300×12 мм, 304 нержавеющая сталь точное литье | φ114-165 мм регулируемый, 304 нержавеющая сталь ковка | M16×100, 304 нержавеющая сталь закалка на воздухе | Материал FKM, толщина 8 мм, термостойкость 200°C | Покрытие PTFE, стойкость к соляному туману 1000 ч |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 | FKM | PTFE |
| Класс | — | — | — | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 304 нержавеющая сталь точное литье | 304 нержавеющая сталь ковка | 304 нержавеющая сталь закалка на воздухе | Термостойкость 200°C | Стойкость к соляному туману 1000 ч |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный состав для соединений с температурным диапазоном -20 до 150°C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание по спецификации. Затягивать в крестообразной последовательности. Проверить 10% с помощью инструмента верификации. Зарегистрировать с данными об окружающей среде.
- Провести испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые элементы ниже порога приемки.
- Нанести атмосферостойкое защитное покрытие. Установить контрольный образец коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение рассоединяется в эксплуатационных условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от указанного. Заменять крепеж при коррозии, поражающей >5% площади поверхности, или глубине ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все критические крепежные элементы вне зависимости от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимое снижение натяжения: 15%.
План C · Экстремальный кронштейн из композита GFRP
C5-M Экстремальный по ISO 12944-2
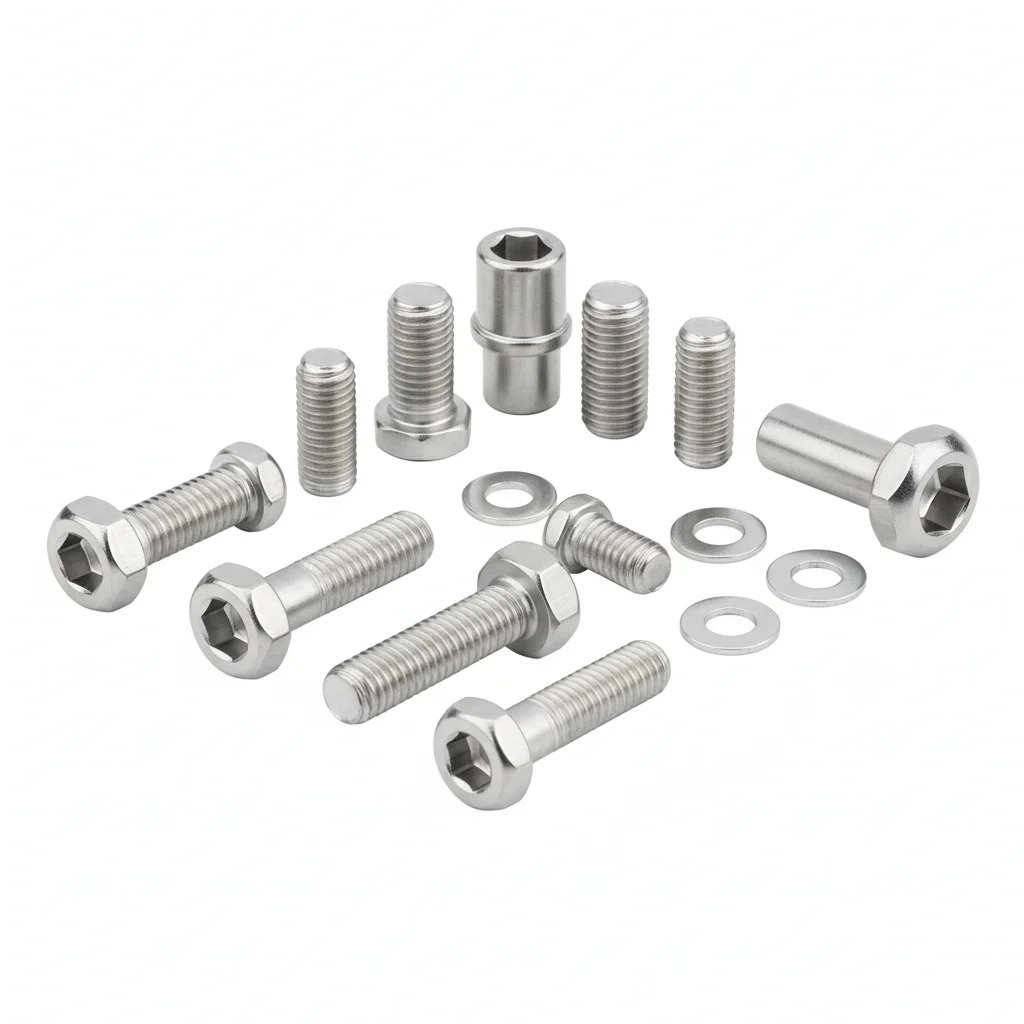
| Цельный кронштейн | Специальный сплав, хомут | Интеллектуальная метка мониторинга | Специальный монтажный инструмент | Запасные крепежные элементы | |
|---|---|---|---|---|---|
| Спецификация | 400×400×15 мм, экструзия из GFRP, грузоподъемность ≥500 кг | φ165-219 мм регулируемый, Inconel 625 точное литье | Чип RFID, записывает время установки и результаты осмотра | Гидравлический динамометрический ключ, контроль предварительного натяжения ±3% | Запасные части той же спецификации, обеспечивают быструю замену |
| Материал | FRP | — | EPDM резина | — | — |
| Класс | — | — | — | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Грузоподъемность ≥500 кг | Inconel 625 точное литье | Записывает время установки и результаты осмотра | Контроль предварительного натяжения ±3% | Обеспечивают быструю замену |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозионный состав с температурным диапазоном -50 до 200°C. Использовать шайбы в PTFE-оболочке.
- Проверить выравнивание до 0.3 мм. Затягивать с помощью гидравлического натяжителя. Проверить PMI 10% выборки. Задокументировать для аудита соответствия.
- Провести неразрушающий контроль 10% выборки с помощью дефектоскопии. Заменить любые элементы с признаками трещин.
- Нанести защитный герметик по спецификации. Установить постоянные средства мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение рассоединяется в эксплуатационных условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от указанного. Заменять крепеж при коррозии, поражающей >5% площади поверхности, или глубине ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все критические крепежные элементы вне зависимости от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимое снижение натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
Электрические приводы для систем автоматического управления промышленными процессами
Стандарт проектирования наружного водоснабженияСоединение привода клапана с многооборотным приводом
Соединение привода клапанаПромышленные арматуры - Соединение привода поворотного клапана
Соединение привода многооборотного клапанаМеханические свойства крепежа - Болты, винты и шпильки
Соединение привода поворотного клапанаСтандартный метод испытания на растяжение пластмасс
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →