
Фитинги труб для водоподготовки: выбор материала для обеспечения целостности соединений
Для водоснабжения с низким давлением (≤0.6 МПа) используйте UPVC; для среднего давления (0.6-2.5 МПа) или агрессивных сред используйте нержавеющую сталь 304; для высокого давления (>2.5 МПа) или сильной коррозии используйте дуплексную сталь 2205. Укажите сертификаты материалов, технологии сварки и критерии контроля соединений
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 04 ITEMS
Риск-01
Деформация фитингов UPVC от ползучести под длительным давлением воды
Корректирующие меры
Риск-02
Разрушение болтов подвесок труб на водопроводных станциях из-за коррозии блуждающими токами
Корректирующие меры
Риск-03
Коррозионное растрескивание под напряжением фитингов из нержавеющей стали в среде, содержащей хлориды
Корректирующие меры
Риск-04
Разрушение болтов подвесок труб на водопроводных станциях из-за коррозии блуждающими токами
Корректирующие меры
Особенности условий эксплуатации
Критические проверки при выборе материала фитингов для водоподготовки
Выбор неправильного материала фитингов может привести к ползучести, коррозионному растрескиванию под напряжением или гальванической коррозии в соединениях. Используйте эти проверки для согласования выбора материала с условиями эксплуатации и предотвращения преждевременного отказа
Что проверить
- 1Для фитингов UPVC в воде низкого давления (≤0.6 МПа, 20-40°C): проверить класс SDR17 и контроль зазора клеевого соединения (начальный 0.1 мм) для предотвращения утечек от ползучести через 5 лет
- 2Для фитингов из нержавеющей стали в хлорированной воде: избегать 304 при содержании хлоридов >50 ppm; использовать 316L или 2205 дуплекс для предотвращения коррозионного растрескивания под напряжением при температурах выше 60°C
- 3Для всех металлических фитингов на станциях водоподготовки с двигателями/насосами: Implement equipotential bonding and inspect support bolts annually for stray current corrosion (M16 bolt corrosion rate up to 2-5mm/year)
- 4For high-pressure process (>2.5MPa) or strong corrosion: specify 2205 duplex steel with PREN≥35 and PN40 flanges; include RFID tags for installation and inspection tracking
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Operating pressure and temperature | UPVC creep accelerates above 0.304 SCC risk above 60°C with chlorides | Design pressure ≤0.6MPa for UPVC; 304 for 0.6-2.5MPa; 2205 for >2.5MPa |
| Chloride concentration in water | 304 fails above 50ppm Cl⁻; 2205 duplex resists up to 1000ppm | Request material certificate with PREN≥35 for duplex; avoid 304 if Cl⁻ >50ppm |
| Stray current protection | Stray current from pumps/VFDs can corrode support bolts (M16 loses half diameter in 3 years) | Equipotential bonding for all pipes and supports; annual ultrasonic thickness check on bolts |
| Joint integrity and inspection | Adhesive joint gap expands from 0.1mm to 0.3-0.5mm over 5 years; weld defects cause leaks | Adhesive curing time 2h; argon arc welding for stainless; pressure test per ISO 4422 |
Material selection must be verified against actual water chemistry and operating conditions. Consult with a corrosion engineer for borderline cases
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Трубопроводная арматура в трех уровнях: назначение, параметры материалов и крепеж соединений
От водоснабжения низкого давления до технологических процессов высокого давления выбор трубопроводной арматуры сводится к трем уровням: пластиковые детали — для низкого давления, 304 — для передачи среды среднего давления, и 2205 — для высокого давления и сильно коррозионных условий. Каждый уровень предполагает различный крепеж соединений и пределы приемки; в таблице приведены верифицируемые параметры и жесткие запретительные границы, чтобы покупатель мог сопоставить их со своими условиями эксплуатации.
| Уровень по назначению | Ключевые параметры (подтвержденная основа) | Крепеж соединений | Границы и жесткие запреты |
|---|---|---|---|
| Водоснабжение низкого давления (окружающая среда 20-40°C) | Пластиковые детали рассчитаны на ≤500 N; температурные пределы PP ≤80°C, PVDF ≤150°C (выше — переход на более высокий класс) | Пружинные шайбы компенсируют релаксацию напряжений | Пластиковые детали запрещены для несущей службы и вибрационных нагрузок; ползучесть/релаксация в раструбных соединениях накапливается годами — проверяйте соединения периодически даже на линиях низкого давления |
| Передача среды среднего давления (трубопровод 10-20 bar) | 304 начинает питтинг выше 200 ppm Cl⁻ (значение из инженерного опыта); 316 PREN 24-26 с 2-3% Mo | Болты фланцев M16 при 150-200 N·m; преднатяг на 50-60% от предела текучести | 304 при прямом контакте с хлорсодержащим дезинфектантом — жесткий запрет — начинайте с 316 |
| Технологический процесс высокого давления (класс RO 70 bar) | 2205 PREN≥35; CPT 35-40°C; предел текучести 450-550 MPa (около 1.5-2× от аустенитных) | Фланец M24 преднатяг ≈200 kN; закалка на раствор 1050-1100°C с закалкой в воде | Содержание феррита после сварки должно находиться в пределах 40-60%; для проектов с морской водой/высоким содержанием хлоридов — переход на более высокий класс материала |
Порог риска питтинга Cl⁻>200 ppm является значением из инженерного опыта; преднатяг M24 около 200 kN и предел текучести около 1.5-2× от аустенитных сталей являются оценками порядка величины.
Технический справочник отрасли
Цепочка ползучести раструбного соединения UPVC: от длительного давления к просачиванию стыка
Пластиковое раструбное соединение разрушается не внезапно — под длительным давлением оно медленно теряет посадку, так как ползучесть, релаксация напряжений и водопоглощение расширяют зазор стыка год за годом. Проследите цепочку, чтобы понять, почему раструбные соединения требуют периодических проверок даже на линиях водоснабжения низкого давления.
- 1Длительное давление в сочетании с температурой окружающей среды (20-40°C) переводит пластиковые детали в зону ползучести и релаксации напряжений — пример из KB: держатель pH-датчика из nylon-66 в системе чистой воды фармацевтического производства сместился после 6 месяцев релаксации напряжений.
- 2Водопоглощение усиливает размерные изменения: PA66 при 23°C поглощает 2.5% за 24 h и 8.5% при насыщении, а предел прочности при растяжении падает на 30-40% после водопоглощения — разбухание плюс ползучесть расширяют зазор стыка год за годом.
- 3Посадка раструба переходит от натяга к зазору: диаметр фитинга медленно увеличивается, уплотнение теряет натяг, и стык начинает подтекать; после обратной засыпки утечку трудно локализовать, а стоимость аварийного ремонта удваивается.
- 4Компенсация и жесткие ограничения: пружинные шайбы компенсируют релаксацию; пластиковые детали рассчитаны на ≤500 N и запрещены для несущей службы и вибрационных нагрузок — выход за пределы просто приближает отказ соединения.
- 5Переход на более высокий класс и приемка: когда условия выходят за пределы применения пластика, переходите на более высокий класс по температурному пределу марки (PP ≤80°C, PVDF ≤150°C, PTFE ≤260°C, PEEK ≤250°C); проблема стыка — в посадке, а не в стенке трубы.
Случай релаксации напряжений 6 месяцев является иллюстративным; оценки порядка величины не используются.
Технический справочник отрасли
Опоры трубопроводов водоочистных сооружений: класс коррозионной стойкости, толщина покрытия и гальваническая изоляция
Крепеж опор не контактирует с водой, но эксплуатируется в условиях высокой влажности и брызг, а на канализационных очистных сооружениях добавляется H₂S. Срок службы определяется классом материала и толщиной покрытия — эти шесть пунктов дают ориентировочные и приемочные значения для проверки.
- Для наружной среды C3-C4 требуется горячее цинкование: резьбовые детали ≥40 μm (GB/T 5267.3), класс для толстостенных деталей 85 μm+ (GB/T 13912); для болтов — ASTM A153 Class B2 ≥53 μm.
- Баланс срока службы (порядок величины): промышленная атмосфера 20-30 лет против среды с H₂S (50-200 ppm) 3-5 лет — не закладывайте 20 лет для опор над аэротенками.
- В среде с H₂S сразу переходите на 316/2205: расход покрытия около 15 μm/год (порядок величины) — повторное нанесение покрытия не успевает.
- Подкрашивайте нарезанную резьбу цинкнаполненной краской (цинк ≥92%); конструктивно исключайте карманы, задерживающие воду.
- Гальваническая изоляция: нейлоновые шайбы разделяют разнородные металлы; изолируйте болты опор от трубопровода — в зонах блуждающих токов это дополнительный уровень защиты.
- Жесткие запреты: углеродистая сталь во влажной среде, цинкование для сред с pH<6 или pH>12; на постоянно погруженных деталях цинк корродирует со скоростью >0.1 mm/год (порядок величины), поэтому оцинковку не применять.
Срок службы 20-30 лет в промышленной атмосфере, 3-5 лет в среде с H₂S, расход покрытия около 15 μm/год и коррозия в погруженном состоянии >0.1 mm/год являются оценками порядка величины; толщина покрытия — по GB/T 5267.3, GB/T 13912 и ASTM A153.
Технический справочник отрасли
Стандарты на покрытия фитингов и опор и соответствие материалов
Помимо пластиковых фитингов, металлический крепеж опор и фитинги из нержавеющей стали подчиняются ряду стандартов на покрытия и материалы. Только для навигации — за деталями обращайтесь к действующим текстам.
Стандарты приведены только для навигации при закупке и приемке; обращайтесь к действующим текстам — данные пунктов стандартов не воспроизводятся.
Технический справочник отрасли
Замкнутый цикл коррозии фитингов из нержавеющей стали: пассивация, закалка на твердый раствор и испытания
Коррозионная стойкость фитингов из нержавеющей стали наполовину определяется маркой стали, наполовину — состоянием поверхности и термообработкой. В хлорированной воде питтинговая и щелевая коррозия на сталях 304/316L начинается с поверхностных дефектов и зон сварки: для 304 риск питтинга возникает уже выше 200 ppm Cl⁻ (опытно-инженерное значение), а сталь 316 (PREN 24-26) лишь отсрочивает, а не исключает его; пассивация (ASTM A967) в сочетании с электрополировкой до Ra<0.8 μm снижает зарождение питтингов и на том же основании применяется к сварным швам. Для дуплексной стали 2205 добавляется контроль закалки на твердый раствор: закалка на твердый раствор при 1050-1100°C с закалкой в воде защищает от сигма-фазы, содержание феррита после сварки контролируется выборочно на уровне 40-60% каждые 6 месяцев, а ежегодное испытание потенциала питтингообразования (ASTM G61) замыкает цикл. При приемке требуйте сертификат на материал вместе с протоколами этих обработок — это надежнее, чем одно название марки; в сегменте среднего давления для болтов фланцев и приварных фитингов встык из стали 304 после закалки на твердый раствор применяется та же верификация протоколов закалки/пассивации при поставке и после сварки.
Порог начала риска питтинга Cl⁻>200 ppm — опытно-инженерное значение; пассивация — по ASTM A967, испытания потенциала питтингообразования — по ASTM G61.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартные фитинги UPVC | B · План Б · Усиленные фитинги из нержавеющей стали 304 | C · План В · Экстремальные фитинги из дуплексной стали 2205 | |
|---|---|---|---|
| 1. ОТВОД | |||
| Спецификация | DN20-DN400, 90°/45°, литье под давлением | DN25-DN600, 90°/45°, ковка из 304 | DN50-DN600, 90°/45°, ковка из 2205, вакуумного плавления |
| Материал | PVC | 304 | 2205 |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 2. ТРОЙНИК | |||
| Спецификация | DN20-DN400, проходной/переходный, литье под давлением | DN25-DN600, проходной/переходный, ковка из 304 | DN50-DN600, проходной/переходный, 2205, вакуумного плавления |
| Материал | PVC | 304 | 2205 |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 3. ПЕРЕХОД | |||
| Спецификация | DN20-DN400, концентричный/эксцентричный, литье под давлением | DN25-DN600, PN25, ковка из 304 с растворенным отжигом | DN50-DN600, PN40, ковка из 2205, вакуумного плавления |
| Материал | PVC | 304 | 2205 |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 4. КЛЕЙ | |||
| Спецификация | Клеящий состав на основе растворителя, время отверждения 2 ч | M12-M24, 304 с растворенным отжигом | RFID-чип, записывает время монтажа и данные осмотра |
| Материал | PVC | 304 | EPDM резина |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 5. ОЧИСТИТЕЛЬ | |||
| Спецификация | На основе ацетона, для очистки поверхности склеивания | Эпоксидная цинконаполненная грунтовка + полиуретановое верхнее покрытие, сопротивление солевому туману 1000 ч | Автоматическая аргонодуговая сварочная машина, контроль качества сварного шва |
| Материал | — | Полиуретан | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
План А · Стандартные фитинги UPVC
C3 Стандарт по ISO 12944-2
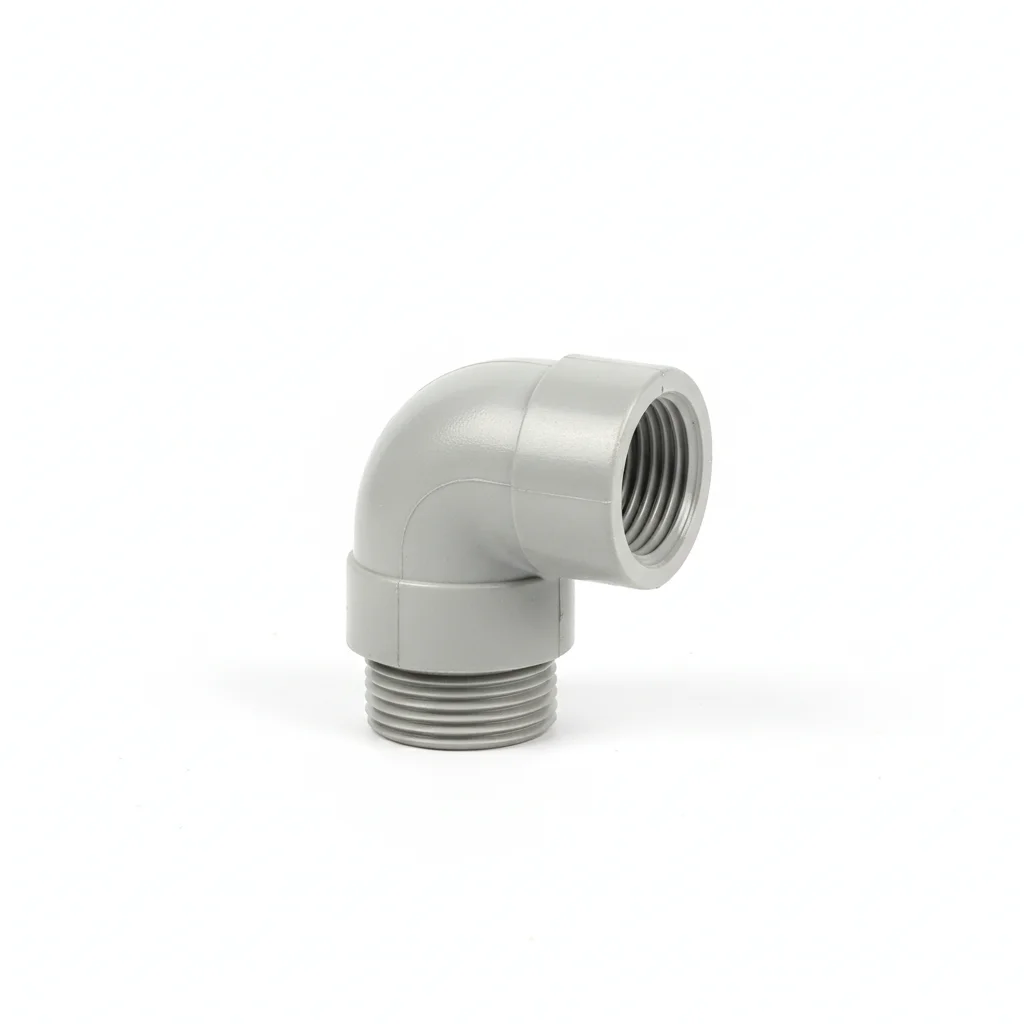
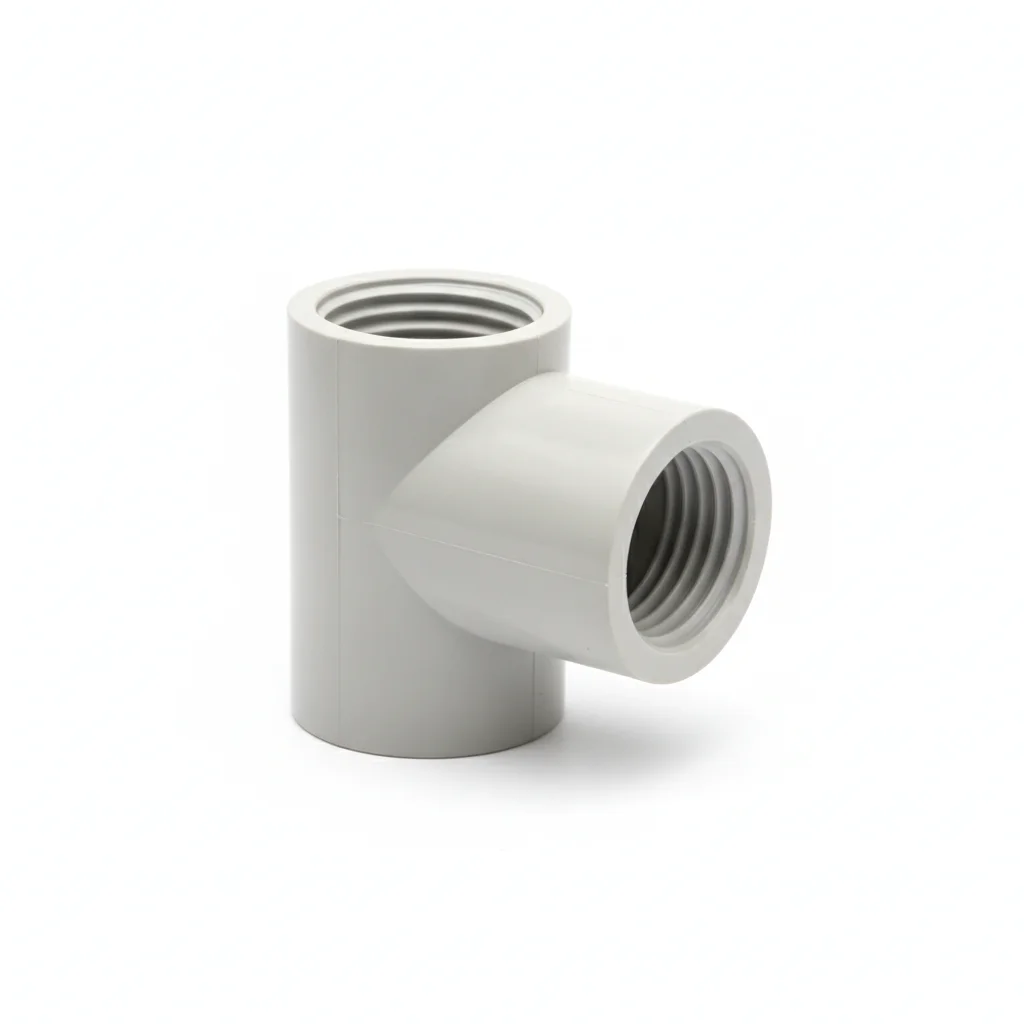
| Отвод | Тройник | Переход | Клей | Очиститель | |
|---|---|---|---|---|---|
| Спецификация | DN20-DN400, 90°/45°, литье под давлением | DN20-DN400, проходной/переходный, литье под давлением | DN20-DN400, концентричный/эксцентричный, литье под давлением | Клеящий состав на основе растворителя, время отверждения 2 ч | На основе ацетона, для очистки поверхности склеивания |
| Материал | PVC | PVC | PVC | PVC | — |
| Класс | — | — | — | — | — |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Литье под давлением | Литье под давлением | Литье под давлением | Время отверждения 2 ч | Очистка поверхности склеивания |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести герметик для соединений на контактные поверхности. Установить крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверить соосность в пределах 0.5 мм. Затянуть звездообразным способом. Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Задокументировать в журнале QA.
- Проверить все крепежные элементы на правильную посадку. Замерить 5% образца щупом.
- Нанести краску-герметик для фиксации момента. Сфотографировать смонтированную сборку с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте откалиброванный динамометрический ключ с допуском +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Перетянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Усиленные фитинги из нержавеющей стали 304
C4 Агрессивная по ISO 12944-2
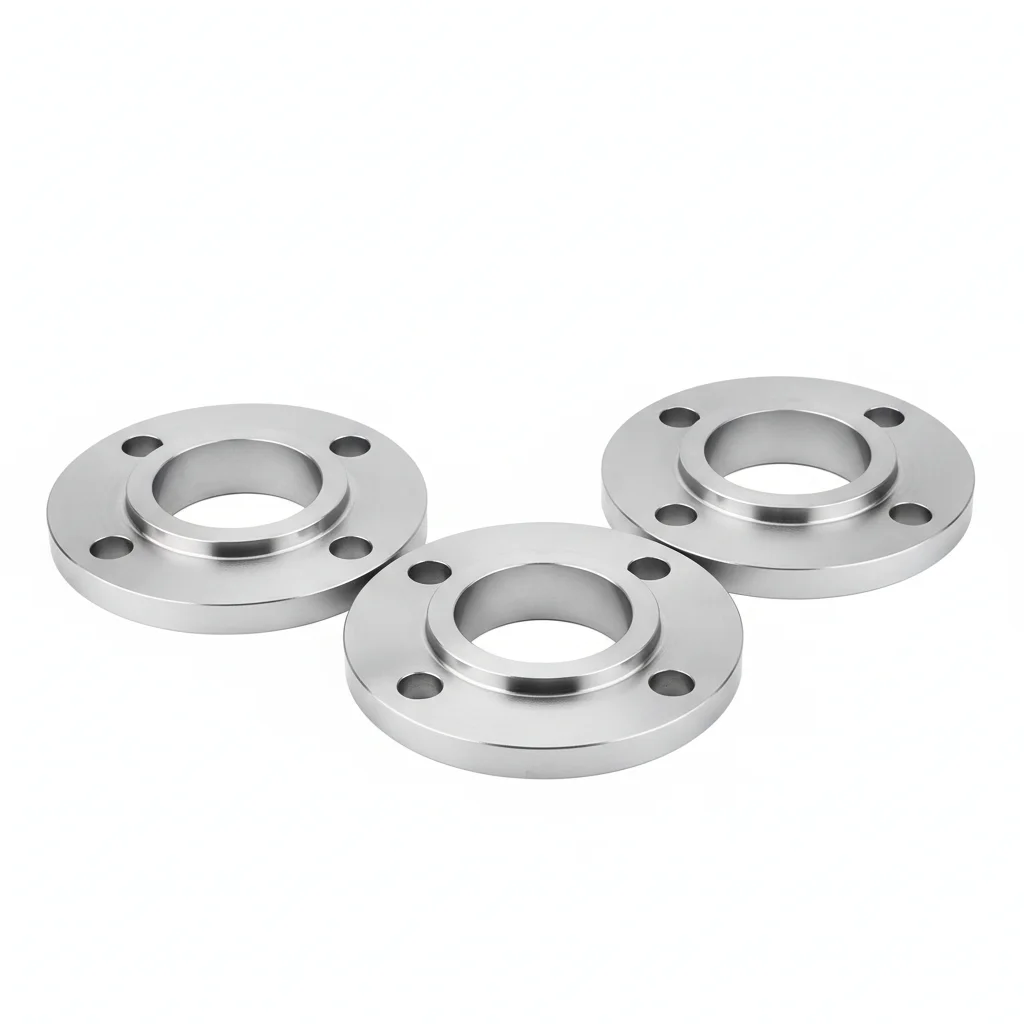
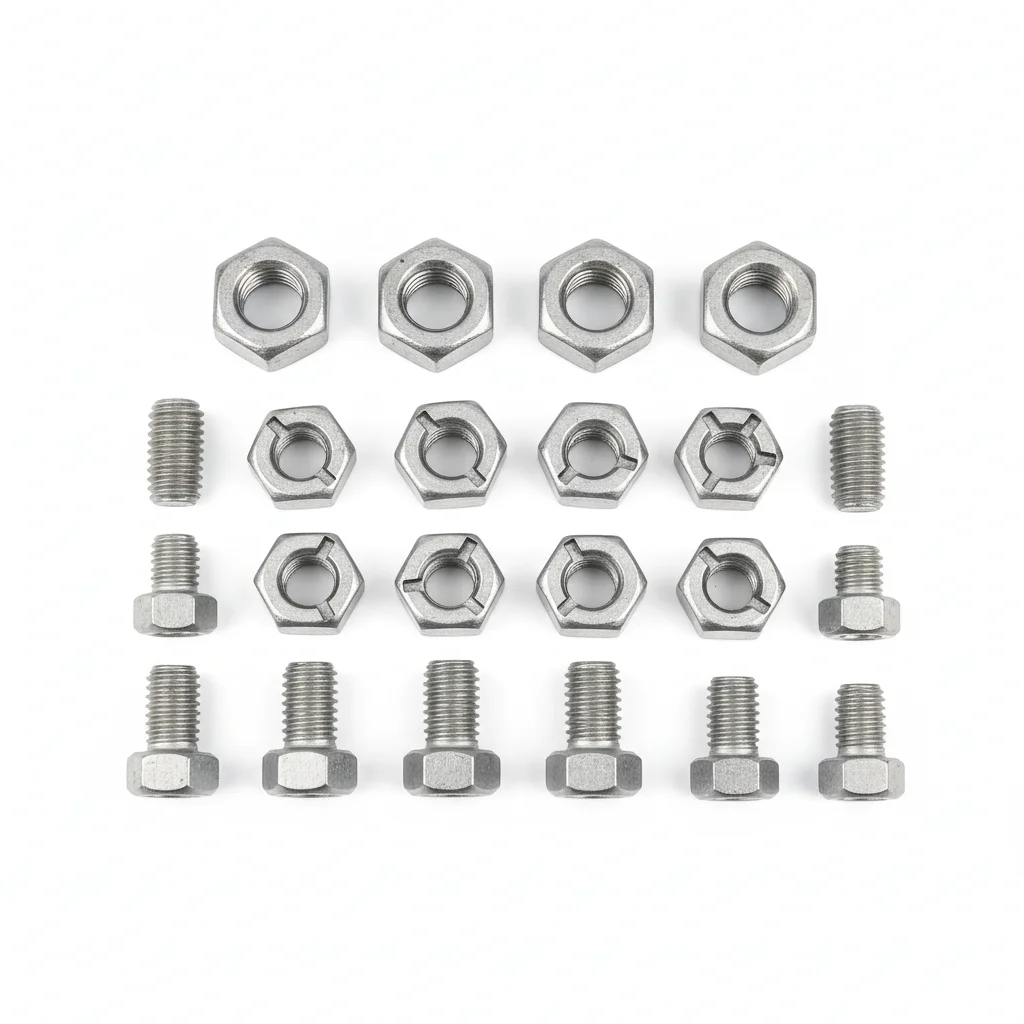
| Стыковой сварной отвод | Стыковой сварной тройник | Фланец | Болт и гайка | Антикоррозийное покрытие | |
|---|---|---|---|---|---|
| Спецификация | DN25-DN600, 90°/45°, ковка из 304 | DN25-DN600, проходной/переходный, ковка из 304 | DN25-DN600, PN25, ковка из 304 с растворенным отжигом | M12-M24, 304 с растворенным отжигом | Эпоксидная цинконаполненная грунтовка + полиуретановое верхнее покрытие, сопротивление солевому туману 1000 ч |
| Материал | 304 | 304 | 304 | 304 | Полиуретан |
| Класс | — | — | — | — | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Ковка из 304 | Ковка из 304 | Ковка из 304 с растворенным отжигом | 304 с растворенным отжигом | Сопротивление солевому туману 1000 ч |
Порядок монтажа
- Обезжирить поверхности растворителем ацетон. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозийный герметик для соединений с рабочим диапазоном температур -20 до 150°C. Использовать шайбы с ПТФЭ покрытием.
- Проверить соосность по спецификации. Затянуть крестообразной последовательностью. Проверить 10% образцов с помощью поверочного инструмента. Занести в журнал с данными об окружающей среде.
- Провести испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Заменить все элементы, не прошедшие порог приемки.
- Нанести атмосферостойкое защитное покрытие. Установить куплон для мониторинга коррозии вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа на соответствие спецификации. Используйте откалиброванный динамометрический ключ с погрешностью +/-3%. Запишите все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Перетянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Экстремальные фитинги из дуплексной стали 2205
C5-M Экстремальная по ISO 12944-2
| Стыковой сварной отвод | Стыковой сварной тройник | Фланец | Метка интеллектуального мониторинга | Специализированный сварочный кондуктор | |
|---|---|---|---|---|---|
| Спецификация | DN50-DN600, 90°/45°, ковка из 2205, вакуумного плавления | DN50-DN600, проходной/переходный, 2205, вакуумного плавления | DN50-DN600, PN40, ковка из 2205, вакуумного плавления | RFID-чип, записывает время монтажа и данные осмотра | Автоматическая аргонодуговая сварочная машина, контроль качества сварного шва |
| Материал | 2205 | 2205 | 2205 | EPDM резина | — |
| Класс | — | — | — | — | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Ковка из 2205, вакуумного плавления | 2205, вакуумного плавления | Ковка из 2205, вакуумного плавления | Записывает время монтажа и данные осмотра | Контроль качества сварного шва |
Порядок монтажа
- Обезжирить растворителем МЭК. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозийный герметик с рабочим диапазоном температур -50 до 200°C. Использовать шайбы с ПТФЭ покрытием.
- Проверить соосность в пределах 0.3 мм. Затянуть гидравлическим натяжителем. Провести PMI-проверку 10% образца. Задокументировать для аудита соответствия.
- Провести неразрушающий контроль (НК) 10% образца с помощью цветной дефектоскопии. Заменить все элементы с обнаруженными трещинами.
- Нанести защитный герметик по спецификации. Установить штатные приборы мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Перетянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение по фитингам для водоподготовки на основании давления?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Водоснабжение низкого давления (≤0.6MPa)/Обычное муниципальное водоснабжение | План A · Стандартные трубные фитинги из UPVC (наиболее экономичный вариант) | Литье под давлением UPVC (SDR17, PN10), расчетный срок службы 30-50 лет при низком давлении (≤0.6MPa) |
| Передача воды среднего давления (0.6-2.5MPa)/Коррозионная среда/Температура ≤200°C | План B · Усиленные трубные фитинги из нержавеющей стали 304 (коррозионностойкие, с длительным сроком службы) | Точное литье из нержавеющей стали 304 + аргонодуговая сварка, класс C4 Harsh по ISO 12944-2 |
| Технологический процесс высокого давления (>2.5MPa)/Сильная коррозия/Требование сверхдлительного срока службы | План C · Экстремальные трубные фитинги из дуплексной стали 2205 (безопасные и надежные) | Дуплексная нержавеющая сталь 2205 + вакуумная плавка, PREN≥35 с фланцами PN40, класс C5-M Extreme по ISO 12944-2 |
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Фитинги PVC-U для водоснабжения
Стандарт проектирования наружного водоснабженияЗаводские кованые стыковые сварные фитинги
PE трубы для водоснабженияСтальные стыковые сварные фитинги - Типы и параметры
PE трубопроводные системыСтыковые сварные фитинги - Часть 2: Углеродистые и ферритные сплавные стали с особыми требованиями к контролю
HDPE трубы для муниципальной канализацииСтандартная спецификация для кованых аустенитных нержавеющих стальных фитингов
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Дуплексные стальные болтыСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Трубы и фитинги PVCПохожая тема
Фланцы из нержавеющей сталиЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →