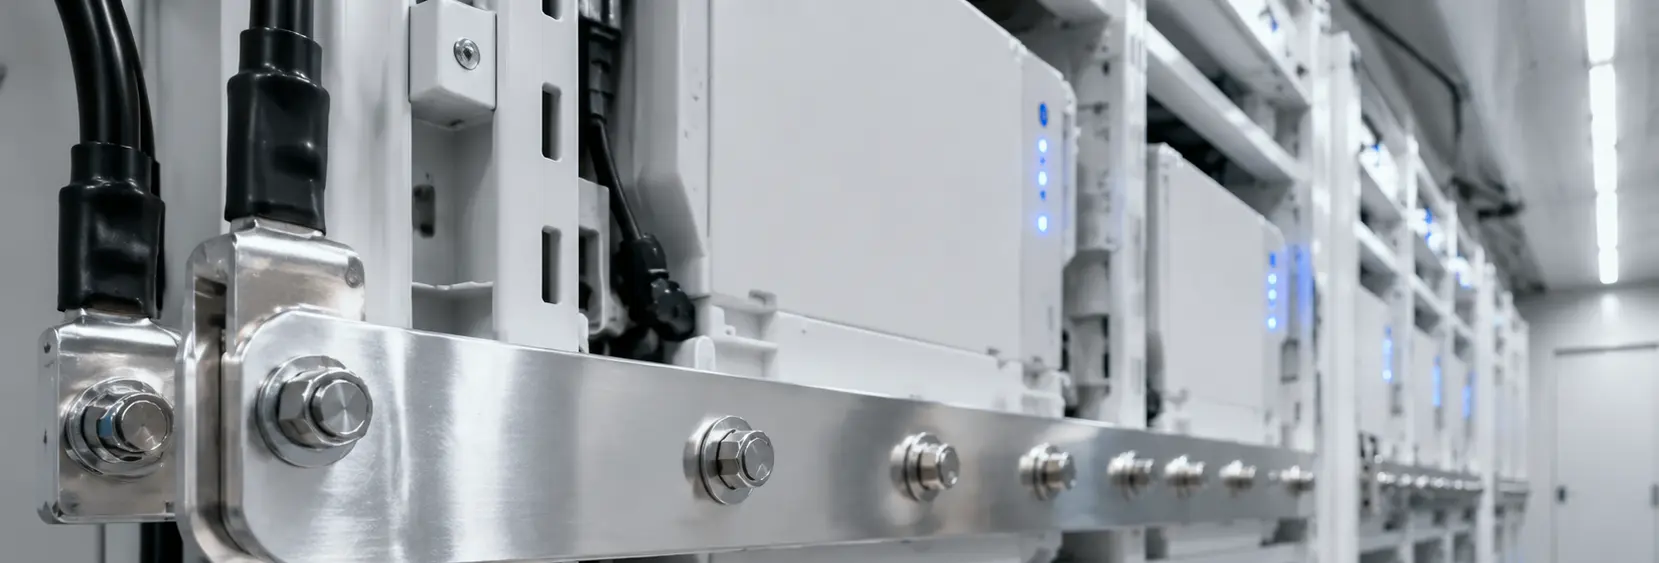
Выбор соединителей шин аккумуляторных систем: материалы, покрытия и риски
Соединения шин критически важны для передачи энергии в системах аккумуляторного хранения. Эта страница сравнивает три решения для коммерческих/промышленных помещений (≤800A, DC 1000V) и наружных контейнерных приложений (≤1600A, DC 1500V), включая оловянно-медные шины, классы болтов и изоляционные проставки. Основные риски включают падение напряжения из-за контактного сопротивления, гальваническую коррозию между медью и алюминием, а также разрушение по утечке. Критерии выбора согласно IEC 61439 и GB/T 5585
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Чрезмерное падение напряжения в стыках шин приводит к потере эффективности системы
Корректирующие меры
Риск-02
Гальваническая коррозия от контакта между разнородными металлами
Корректирующие меры
Риск-03
Недостаточное расстояние изоляции приводит к утечке
Корректирующие меры
Особенности условий эксплуатации
Чек-лист рисков соединения шин для инженеров по закупкам
В соединениях шин аккумуляторных систем наиболее игнорируемое инженерное отличие — это комбинированный эффект контактного сопротивления, потенциала гальванической коррозии и расстояния утечки под напряжением постоянного тока. Номинальный ток и напряжение являются основными спецификациями, но фактическая цепь отказа часто начинается на интерфейсе стыка
Что проверить
- 1Контактное сопротивление в стыках шин: укажите ≤10μΩ согласно IEC 61439-1; более высокие значения вызывают падение напряжения и нагрев, ускоряя окисление
- 2Риск гальванической коррозии: при контакте медной шины с алюминиевыми выводами разность потенциалов составляет 2.0V; укажите оловянное покрытие на меди и используйте биметаллические переходные элементы или изоляционные шайбы
- 3Расстояние утечки для DC 1500V: минимум 25мм согласно GB/T 14048.1 для степени загрязнения 3; проверьте толщину изоляционных проставок и поверхностное отслеживание
- 4Консистентность предварительного натяжения болтов: используйте затяжку с контролем момента и укажите интервалы перетяжки; потеря натяжения более 15% требует замены крепежа
- 5Коррозионная агрессивность среды: подберите покрытие (толщину оловянного покрытия, класс болтов и тип покрытия) по категории коррозионной агрессивности ISO 12944-2 (C3, C4, C5-M)
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Контактное сопротивление в стыке | Превышает 10μΩ → падение напряжения → нагрев → окисление → увеличение сопротивления → риск теплового разгона | Требуйте ≤10μΩ согласно IEC 61439-1; проверяйте микроомметром при FAT |
| Защита от гальванической коррозии | Контакт меди и алюминия во влажной среде ускоряет коррозию, увеличивая сопротивление | Оловянное покрытие медной шины; используйте биметаллические шайбы или переходные элементы; избегайте прямого контакта |
| Расстояние утечки для напряжения постоянного тока | Недостаточное расстояние приводит к пробою по утечке, особенно в пыльных/влажных условиях | Минимум 25мм для 1500V DC, степень загрязнения 3 согласно GB/T 14048.1 |
| Класс болтов и покрытие | Класс 8.8 vs 10.9 vs 12.9 влияет на зажимную силу; покрытие влияет на коррозионную стойкость | Выбирайте класс по требованиям момента; покрытие по категории агрессивности среды (например, дакромет для C5-M) |
| Материал и толщина изоляционных проставок | SMC/DMC должны выдерживать напряжение постоянного тока и отслеживание; толщина влияет на расстояние утечки | Проверьте диэлектрическую прочность и толщину по напряжению системы; запрашивайте испытательные отчёты |
Все значения и стандарты взяты из общедоступных источников. Фактические спецификации проекта должны быть проверены с проектировщиком системы и применимыми местными нормами
Уровень доказательности: поддержано стандартами
Технический справочник отрасли
Поверхности нахлёсточных соединений шин: лужение или серебрение
Непокрытые медные нахлёсты окисляются с образованием высокоомной плёнки, поэтому покрытие обязательно — выбор между оловом и серебром по классу тока.
| Обработка поверхности | Примечания | Где применяется |
|---|---|---|
| Медь без покрытия (непокрытая) | Поверхность окисляется с образованием высокоомной плёнки Cu₂O | Перед соединением внахлёст обязательно лужение или серебрение |
| Лужение | Покрытие около 5–15 μm (ориентировочная величина), защита от окисления | Стандартные токонесущие нахлёсточные соединения |
| Серебрение | Покрытие для ответственных соединений | Ответственные соединения свыше 200 A |
Покрытие оловом 5–15 μm — ориентировочная величина.
Технический справочник отрасли
Три приёмочных проверки сильноточных нахлёстов
Контактное сопротивление, длина пути утечки и соединения Cu-Al — каждый параметр имеет проверяемый критерий приёмки.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартный тип для коммерческих и промышленных систем аккумуляторного хранения | B · План Б · Улучшенный тип для контейнерных систем аккумуляторного хранения | C · План В · Улучшенный тип для контейнерных систем аккумуляторного хранения | |
|---|---|---|---|
| 1. ОЛОВЯННО-МЕДНАЯ ШИНА | |||
| Спецификация | 30×5 ~ 80×10 mm | 30×5 ~ 80×10 mm | 30×5 ~ 80×10 mm |
| Материал | Медь T2 + оловянное покрытие ≥8μm | Медь T2 + оловянное покрытие ≥8μm | Медь T2 + оловянное покрытие ≥8μm |
| Покрытие | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 |
| 2. ИЗОЛЯЦИОННАЯ ПРОСТАВКА | |||
| Спецификация | толщиной 3 мм/5 мм | толщиной 3 мм/5 мм | толщиной 3 мм/5 мм |
| Материал | SMC/DMC | SMC/DMC | SMC/DMC |
| Покрытие | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 |
| 3. КОМПЛЕКТ ШЕСТИГРАННЫХ БОЛТОВ | |||
| Спецификация | M10×30 ~ M12×40 | M10×30 ~ M12×40 | M10×30 ~ M12×40 |
| Материал | Углеродистая сталь класс 8.8 + оцинкование | Углеродистая сталь класс 8.8 + оцинкование | Углеродистая сталь класс 8.8 + дакромет + верхнее покрытие |
| Класс | 8.8 | 10.9 | 12.9 |
| Покрытие | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 |
Руководство по выбору
Не уверены, какой план выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| DC 1000V и ниже, внутри помещения | План A · Стандарт для коммерческого и промышленного применения | Медная шина с оловянным покрытием (лужение меди T2 ≥8μm, 30×5~80×10mm) + изоляционная прокладка SMC/DMC + болты класса прочности 8.8; C3 по ISO 12944-2; по IEC 61439 и GB/T 5585 |
| DC 1500V, наружное исполнение/контейнер | План B · Усиленный для контейнерных систем хранения энергии | Контейнер наружного исполнения с номинальным током ≤1600A; утолщенное оловянное или серебряное покрытие, повышенная выдерживаемая нагрузка изоляционной прокладки; C4 по ISO 12944-2; болты класса прочности 10.9 |
| Номинальный ток ≤800A | Медная шина с оловянным покрытием | Оловянное покрытие ≥8μm защищает медь от окисления в течение 10-15 лет в атмосферных условиях |
| Номинальный ток >800A | Медная шина с серебряным покрытием | Серебряное покрытие ≥5μm обеспечивает наилучшую проводимость и стойкость к окислению, снижает переходное сопротивление |
План А · Стандартный тип для коммерческих и промышленных систем аккумуляторного хранения
Стандарт C3 согласно ISO 12944-2
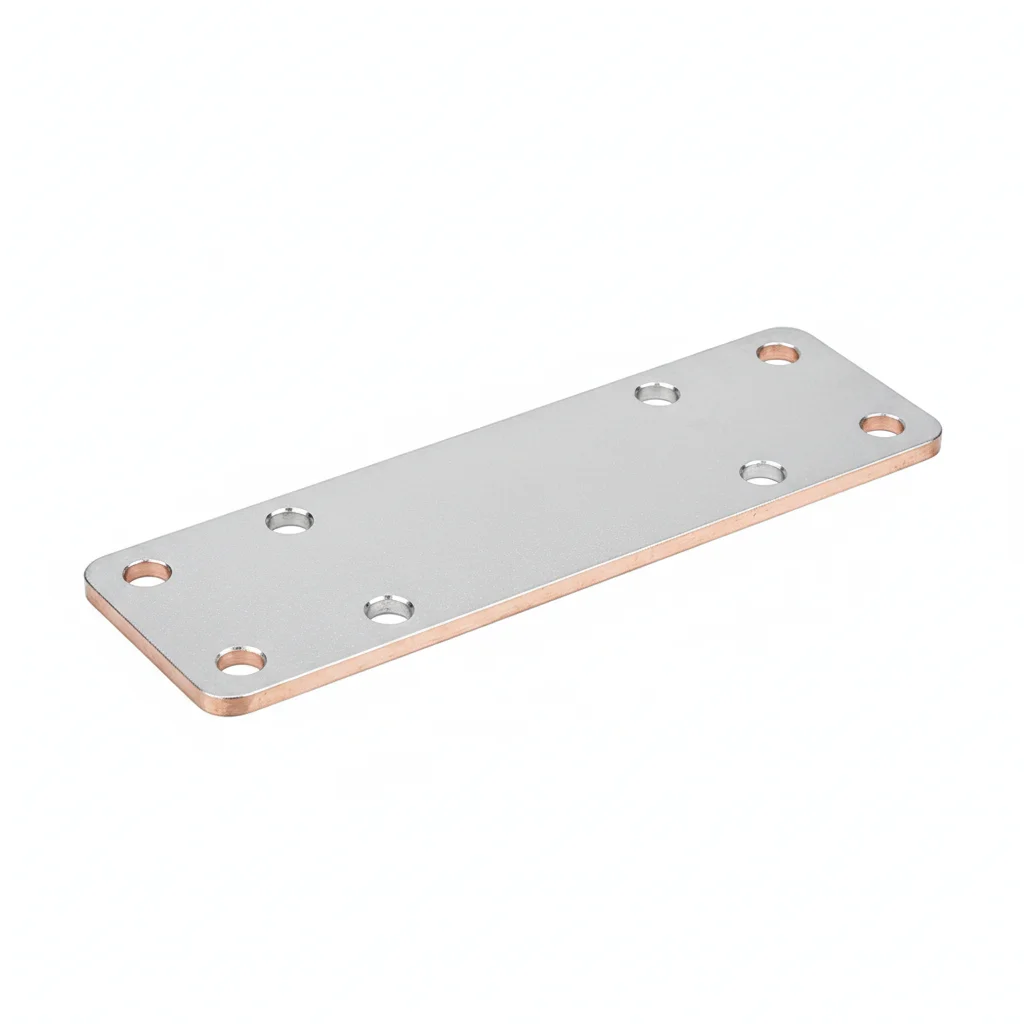
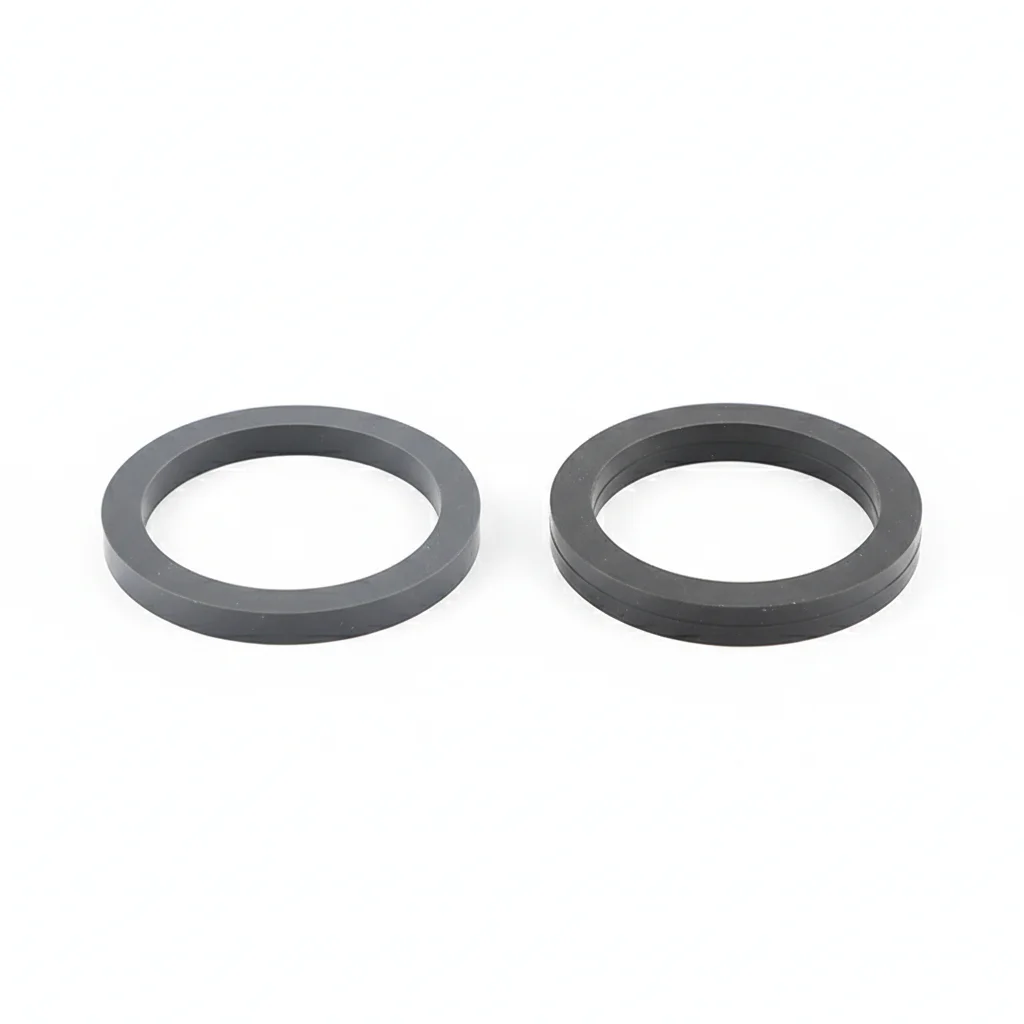
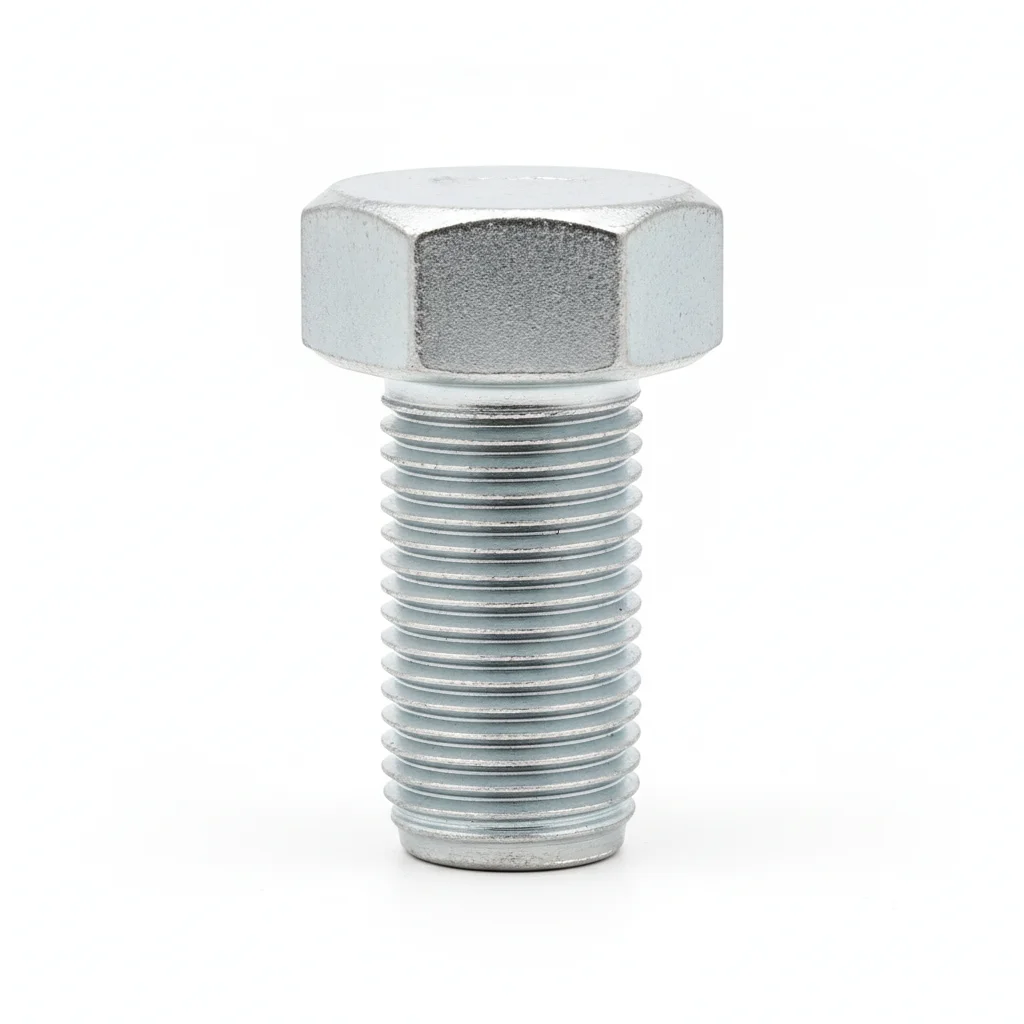
| Оловянно-медная шина | Изоляционная проставка | Комплект шестигранных болтов | |
|---|---|---|---|
| Спецификация | 30×5 ~ 80×10 mm | толщиной 3 мм/5 мм | M10×30 ~ M12×40 |
| Материал | Медь T2 + оловянное покрытие ≥8μm | SMC/DMC | Углеродистая сталь класс 8.8 + оцинкование |
| Класс | — | — | 8.8 |
| Покрытие | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основная цепь проводности | Изоляция положительных и отрицательных полюсов | Крепление стыков шин |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1мм на 100мм.
- Нанесите контактную смазку на поверхности контакта. Расположите крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5мм. Затяните в звездообразной последовательности. Момент затяжки 42 Нм ±2 Нм с помощью откалиброванного ключа. Документируйте в журнале QA.
- Проверьте все крепёжные элементы на правильную установку. Измерьте 5% образца щупом.
- Нанесите метку-пасту момента затяжки. Сфотографируйте собранную сборку с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатягивайте любой крепеж ниже 80% указанного момента. Заменяйте крепеж с коррозией, затрагивающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Улучшенный тип для контейнерных систем аккумуляторного хранения
Агрессивная среда C4 согласно ISO 12944-2
| Оловянно-медная шина | Изоляционная проставка | Комплект шестигранных болтов | |
|---|---|---|---|
| Спецификация | 30×5 ~ 80×10 mm | толщиной 3 мм/5 мм | M10×30 ~ M12×40 |
| Материал | Медь T2 + оловянное покрытие ≥8μm | SMC/DMC | Углеродистая сталь класс 8.8 + оцинкование |
| Класс | — | — | 10.9 |
| Покрытие | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основная цепь проводности | Изоляция положительных и отрицательных полюсов | Крепление стыков шин |
Порядок монтажа
- Обезжирьте поверхности ацетоном. Проверьте шероховатость поверхности Ra <3.2мкм.
- Нанесите антикоррозийную контактную смазку с рабочим диапазоном от -20 до 150°C. Используйте шайбы с ПТФЭ покрытием.
- Проверьте выравнивание по спецификации. Затяните в крестообразной последовательности. Проверьте 10% инструментом для проверки. Журналируйте с данными об окружающей среде.
- Проведите испытание на растяжение 5% случайной выборки до 80% пробной нагрузки. Замените любые, не соответствующие порогу принятия.
- Нанесите атмосферостойкое защитное покрытие. Установите образец-свидетель коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатягивайте любой крепеж ниже 80% указанного момента. Заменяйте крепеж с коррозией, затрагивающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Улучшенный тип для контейнерных систем аккумуляторного хранения
Экстремальная среда C5-M согласно ISO 12944-2
| Оловянно-медная шина | Изоляционная проставка | Комплект шестигранных болтов | Набор инструментов для осмотра и техобслуживания | |
|---|---|---|---|---|
| Спецификация | 30×5 ~ 80×10 mm | толщиной 3 мм/5 мм | M10×30 ~ M12×40 | Аксессуар |
| Материал | Медь T2 + оловянное покрытие ≥8μm | SMC/DMC | Углеродистая сталь класс 8.8 + дакромет + верхнее покрытие | — |
| Класс | — | — | 12.9 | — |
| Покрытие | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 | Горячее цинкование ≥55мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основная цепь проводности | Изоляция положительных и отрицательных полюсов | Крепление стыков шин | Периодическая проверка момента затяжки |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6мкм.
- Нанесите морскую антикоррозийную смазку с рабочим диапазоном от -50 до 200°C. Используйте шайбы с ПТФЭ-оболочкой.
- Проверьте выравнивание в пределах 0.3мм. Затяните гидравлическим натяжителем. Проверьте 10% образца методом PMI. Документируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% образца с использованием капиллярного метода. Замените любые с указаниями на трещины.
- Нанесите защитный герметик по спецификации. Установите постоянные приборы мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатягивайте любой крепеж ниже 80% указанного момента. Заменяйте крепеж с коррозией, затрагивающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Медные, алюминиевые и их сплавы шины для электротехнических целей
Требования безопасности для промышленных аккумуляторовНизковольтные распределительные устройства и комплектные устройства управления
Низковольтные распределительные устройстваНизковольтные распределительные устройства и комплектные устройства управления
Стандарт безопасности аккумуляторного храненияМедные и медные сплавы шины Часть 2
Низковольтные комплектные распределительные устройстваНизковольтные распределительные устройства и комплектные устройства управления
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →