Крепёжные изделия для батарейных стеллажей: изолированные болты и дисковые пружинные шайбы
Крепление стойки ESS имеет два различных риска: электрическая изоляция вокруг модулей аккумуляторов и удержание зажимной нагрузки при вибрации или тепловом движении. Болт, шайба и покрытие должны быть указаны как одна система крепежа.
Аудит рисков // Инженерная диагностика
Руководство по ловушкам при закупках
"На производственном фронте это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Изоляция стеллажей аккумуляторов приводит к утечке постоянного тока
Корректирующие меры
Риск-02
Высокие требования к герметичности систем терморегулирования
Корректирующие меры
Риск-03
Риск нагрева в точках соединения шин
Корректирующие меры
Особенности условий эксплуатации
Разделение рисков изоляции и удержания зажимного усилия
Руководство Lee Spring по шайбам Belleville описывает вибрацию, тепловое расширение, релаксацию и ползучесть болтов как причины использования дисковых пружинных шайб. В стеллажах СХЭ это не заменяет проверки изоляции; это добавляет отдельное требование к крепежу
Что проверить
- 1Используйте изолированные болты или втулки там, где соединение должно обеспечивать электрическую изоляцию
- 2Используйте дисковые пружинные шайбы там, где соединение должно поддерживать зажимную силу при движении или релаксации
- 3Не позволяйте выбору покрытия скрывать требование по изоляции; покрытие и изоляция — это разные проверки
- 4Запрашивайте у поставщика документы, которые совместно показывают тип шайбы, класс прочности болта, покрытие и последовательность установки
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Электрическая изоляция | Механически плотное соединение все еще может быть неправильным, если оно создает непреднамеренный проводящий путь | Изолированный болт, втулка, стек шайб и необходимый испытательный документ |
| Удержание зажимного усилия | Термическое движение и релаксация могут уменьшать натяжение даже при правильном начальном моменте затяжки | Тип дисковой пружинной шайбы, метод предварительного натяжения и регламент осмотра |
| Совместимость покрытия | Покрытие влияет на антикоррозийную защиту, трение и поведение шайбы в том же соединении | Покрытие болта, покрытие шайбы и основаны ли значения момента затяжки на данном состоянии поверхности |
Руководство поставщика по шайбам поддерживает функцию дисковых пружин; значения изоляции и момента затяжки проекта все еще требуют проверки проектом или поставщиком
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Точки крепления стеллажа: схема, размер и цикл проверки
Крепление стеллажа разделяется на три схемы по месту установки, каждая со своим диапазоном размеров и циклом проверки — сверяйте приемку по данной таблице.
| Точка крепления | Схема | Размер | Ключевые параметры | Цикл проверки |
|---|---|---|---|---|
| Болты крепления модулей | 304 SS + нейлоновые изоляционные шайбы, для предотвращения случайного контакта с шинами | M8–M12 | Предусмотреть зазор под циклическое расширение LFP (~3–5%); длина пути утечки по уровням IEC 61439 | Ежегодно |
| Анкерные болты стеллажа | Эпоксидные химические анкеры вместо распорных болтов — лучшие характеристики при сейсмике и термоциклировании | M12–M16 | Номинальный момент затяжки M16 ≈160 N·m; предварительный натяг снижается на 5–8% в год при термоциклировании | Раз в полгода |
| Защита от самоотвинчивания | Двойные гайки / нейлоновые стопорные гайки + клиновые стопорные шайбы | По размеру болта | Применяется совместно с указанными выше точками крепления | Вместе с точкой крепления |
«Циклическое расширение LFP ~3–5%» и «спад предварительного натяга 5–8%/год» являются оценочными значениями порядка величины по данным технической литературы.
Технический справочник отрасли
Термоциклирование год за годом снижает предварительный натяг — выдержит ли конструкция землетрясение?
Пример: анкерные болты стеллажа M12–M16 с эпоксидными химическими анкерами в сейсмической зоне (Япония, Калифорния, Чили).
- 1Термоциклирование при заряде/разряде заставляет стеллаж расширяться и сжиматься в диапазоне 20–55°C
- 2Расширение и сжатие снижают предварительный натяг анкеров примерно на 5–8% в год (оценка порядка величины)
- 3Жесткость соединения падает, и точки крепления модулей начинают ослабевать
- 4В сейсмических зонах проверять по IEEE 693: для болтов крепления модулей требуется коэффициент запаса на срез ≥4 (рекомендуется)
- 5При недостаточном предварительном натяге пределы по срезу превышаются и модули смещаются — применяйте эпоксидные химические анкеры вместо распорных болтов и выполняйте повторную затяжку каждые шесть месяцев
«Спад предварительного натяга 5–8%/год» является оценкой порядка величины; коэффициент запаса на срез ≥4 — рекомендуемое значение.
Технический справочник отрасли
Варианты защиты от самоотвинчивания: шайбы, стопорные гайки и анкеры
Подберите три семейства деталей под точку крепления вместо опоры только на начальный момент затяжки.
- Крепление модулей: болты 304 SS + нейлоновые изоляционные шайбы, с двойными гайками или нейлоновыми стопорными гайками для стойкости к самоотвинчиванию
- Анкеры: эпоксидные химические анкеры вместо распорных болтов — лучшие характеристики при сейсмике и термоциклировании
- Точки с высокой температурой или подверженные вибрации: клиновые стопорные шайбы, применяются совместно с указанными выше схемами
- Регламент: повторная затяжка анкеров каждые шесть месяцев; проверка болтов крепления модулей ежегодно
Руководство по выбору
Помощь в выборе
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Соединение должно обеспечивать электрическую изоляцию (крепление батарейного модуля, система 500-1500V DC) | Изолированный комплект болт/втулка с шайбой из поликарбоната или эпоксидной смолы (выдерживаемое напряжение ≥2kV) | UL 1973 (сопротивление изоляции ≥100kΩ для системы 1000V) |
| Соединение должно сохранять усилие зажима при вибрации и тепловых перемещениях | Тарельчатая пружинная шайба Belleville (51CrV4, компенсирует тепловую деформацию 0.2-0.5mm) | IEC 62619 / GB/T 36276 (безопасность батарей накопления энергии) |
| Фитинг трубопровода жидкостного охлаждения с высокими требованиями к герметичности | Обжимной фитинг из нержавеющей стали 304/316L с уплотнительным кольцом EPDM; испытание давлением 1.5× рабочего давления | UL 1973 / IEC 62619 |
| Риск нагрева в точке соединения медных шин | Луженая поверхность шины, монтаж с рекомендуемым моментом затяжки, регулярный инфракрасный контроль температуры | GB/T 36276 |
| Антикоррозионная защита, среда C3/C4 (ISO 12944-2) | Покрытие болта и покрытие шайбы указывать совместно; покрытие и изоляция — отдельные пункты приемочного контроля | ISO 12944-2 |
① Изолированный болт
Стандарт C3 по ISO 12944-2
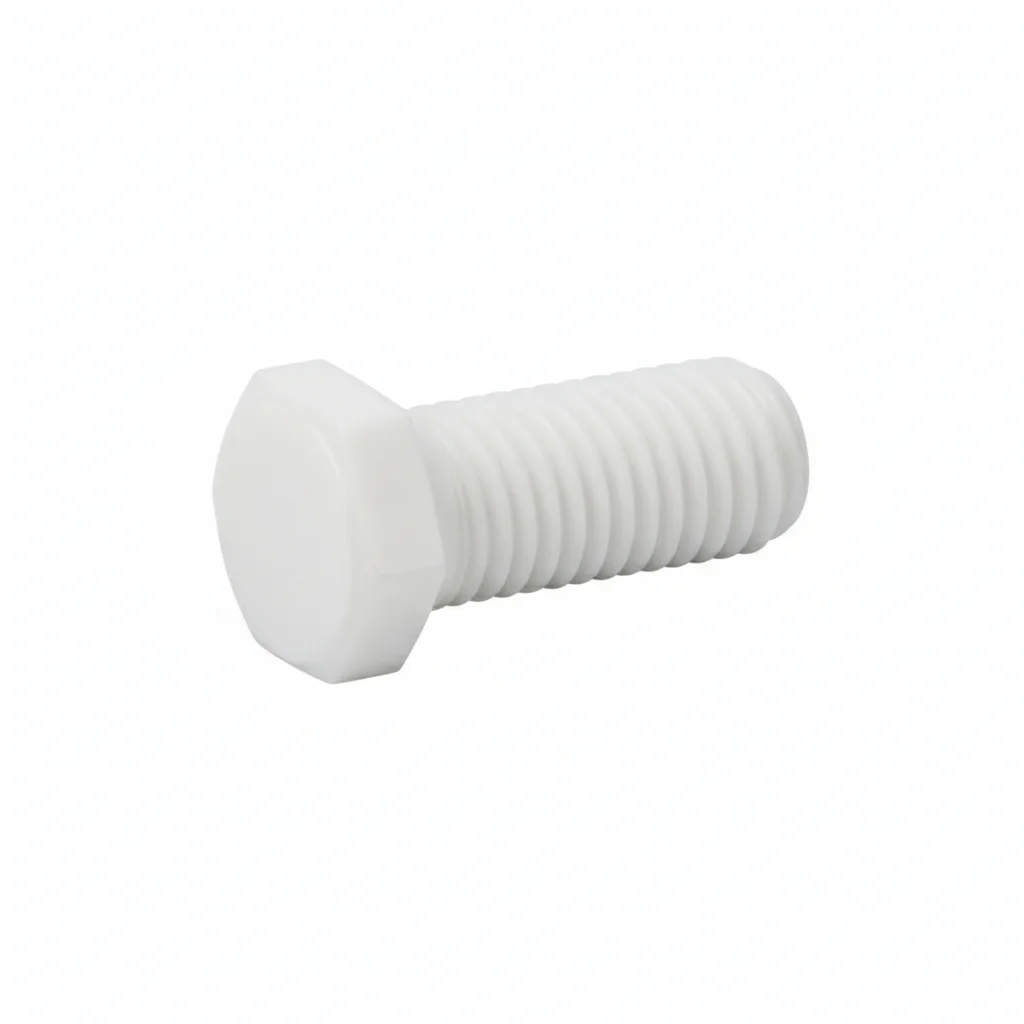

| Изолированный болт | Изолированный болт (увеличенный) | Плоская шайба | |
|---|---|---|---|
| Спецификация | M8×25, выдерживаемое напряжение 1500VDC | M12×40, выдерживаемое напряжение 2000VDC | M10-M12 |
| Материал | PA66+GF30% | PA66+GF30% | Нержавеющая сталь 304 |
| Класс | V0 | V0 | A2 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг |
| MOQ | 100 шт | 100 шт | 500 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 |
| Применение | Крепление батарейного модуля | Крепление модулей контейнерных систем хранения энергии | Распределение нагрузки |
Порядок монтажа
- Очищайте поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1mm на 100mm.
- Нанести соединительный состав на контактные поверхности. Установить крепеж с шайбой Belleville под головкой и гайкой.
- Проверить выравнивание в пределах 0.5mm. Затянуть в звездообразном порядке. Затянуть с моментом 42 Nm +/-2 Nm с помощью калиброванного ключа. Задокументировать в журнале контроля качества.
- Проверить все крепежные элементы на правильность посадки. Измерить 5% выборки с помощью щупа.
- Нанести метку моментным лаком. Сфотографировать собранную конструкцию с 3 ракурсов для документального пакета ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть все крепёжные изделия, у которых момент затяжки ниже 80% от указанного значения. Заменить крепёжные изделия, если коррозия поражает более 5% площади поверхности или глубина язвенной коррозии превышает 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все критические крепёжные изделия, независимо от их состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
② Дисковая пружина Belleville
C4 Агрессивный по ISO 12944-2
| Дисковая пружина | Плоская шайба | Плоская шайба | |
|---|---|---|---|
| Спецификация | D25мм, нагрузка 2000Н | M10-M12 | M10-M12 |
| Материал | 51CrV4 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | A2 | A2 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картон | Пластиковый пакет | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Компенсация болтов батарейного модуля | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить поверхности ацетоном. Проверить шероховатость поверхности Ra <3.2μm.
- Нанести антикоррозийный соединительный состав для диапазона -20 до 150С. Использовать шайбы с ПТФЭ покрытием.
- Проверить соосность по спецификации. Затяжка в крестообразной последовательности. Проверить 10% с использованием контрольного инструмента. Занести в журнал с данными об окружающей среде.
- Провести испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые элементы, не соответствующие порогу приемки.
- Нанести атмосферостойкое защитное покрытие. Установить образец мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать калиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть все крепёжные изделия, у которых момент затяжки составляет менее 80% от указанного. Заменить крепёжные изделия с коррозией, затрагивающей более 5% площади поверхности, или с глубиной питтинговой коррозии более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепёжные изделия независимо от их состояния. Документировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая база и эталонные стандарты
Стандарт безопасности систем хранения энергии
Требования безопасности для промышленных батарейТребования безопасности промышленных литиевых батарей
Сейсмостойкость подстанцийКласс огнестойкости пластика
Безопасность систем хранения энергииМеханические свойства крепежных изделий - болты, винты и шпильки
Спецификация систем хранения энергииКоррозионные испытания в искусственных атмосферах - испытания солевым туманом
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →