
Крепёж для гидротурбин: 316L против 2205 дуплексной стали для песчаной/кислой воды
Выбор правильного материала крепежа для гидротурбин в песчаной или кислой воде (pH < 6, песок > 5 кг/м³) критически важен для предотвращения щелевой коррозии и усталостного разрушения. В этом сравнении 316L (A4-70) и дуплексной нержавеющей стали 2205, со ссылкой на ISO 3506 и IEC 60193 для коррозионной стойкости и усталостных характеристик.
Особенности условий эксплуатации
Контрольные точки выбора материала для крепежа турбин в песчаной/кислой воде
Когда pH воды опускается ниже 6 или содержание песка превышает 5 кг/м³, стандартные крепежные изделия из 316L могут подвергаться ускоренной щелевой коррозии и снижению усталостного ресурса. Переход на 2205 дуплексную нержавеющую сталь улучшает стойкость, но требует проверки твердости и предварительного натяжения для предотвращения водородного охрупчивания. Используйте таблицу ниже для указания правильного материала и критериев контроля
Что проверить
- 1Для pH < 6: Укажите 2205 дуплексную нержавеющую сталь (PREN ≥ 35) для стойкости к щелевой коррозии; 316L (PREN ~ 25) может покрыться ямками в течение 3 лет
- 2Для песка > 5 кг/м³: Перейдите на 2205 для увеличения твердости и снижения абразивного износа; 316L может быстрее терять площадь сечения
- 3Усталостный ресурс: 2205 дуплекс имеет более высокую усталостную прочность; запросите данные испытания на усталость при 10^7 циклов по IEC 60193
- 4Риск водородного охрупчивания: Для высокопрочных болтов в кислой воде укажите твердость ≤ HRC 22 по NACE MR0175; дуплексная нержавеющая сталь в целом не подвержена этому
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| pH воды и содержание песка | pH < 6 или песок > 5 кг/м³ ускоряют щелевую коррозию и износ, снижая срок службы крепежа ниже расчетного | Запросите отчет об анализе воды; если pH < 6 или песок > 5 кг/м³, укажите 2205 дуплекс вместо 316L |
| PREN материала (число эквивалентное стойкости к питтинговой коррозии) | PREN > 35 указывает на лучшую стойкость к питтинговой коррозии; 316L имеет PREN ~ 25, 2205 имеет PREN ~ 35 | Требуйте сертификат на материал с расчетом PREN по ASTM G48; минимальный PREN 35 для кислой воды |
| Сертификация испытания на усталость | IEC 60193 требует отсутствия разрушения при 10^7 циклов; 2205 имеет более высокий предел выносливости, чем 316L | Запросите данные испытания на усталость при 10^7 циклов для материала болтов рабочего колеса |
| Твердость и водородное охрупчивание | Твердость > HRC 22 в кислой воде создает риск водородного охрупчивания по NACE MR0175 | Для высокопрочных болтов (≥10.9) в кислой воде укажите твердость ≤ HRC 22 и подтвердите отчетом об испытании |
Все классы материалов и стандарты взяты из данных страницы. Фактическая производительность зависит от конкретного химического состава воды и условий эксплуатации; для окончательного выбора проконсультируйтесь с инженером-материаловедом
Уровень доказательности: Подтверждено стандартами
Аудит рисков // Инженерная диагностика
Руководство по ошибкам при закупке
"Эти вещи происходят каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Щелевая коррозия подводных болтов приводит к внезапному разрушению
Корректирующие меры
Риск-02
Усталостное разрушение болтов лопатей рабочего колеса
Корректирующие меры
Риск-03
Водородное охрупчивание в кислой речной воде
Корректирующие меры
Технический справочник отрасли
Крепеж опор турбины: масштаб станции определяет типоразмерный ряд
От микро- до средних станций размеры основных и фланцевых болтов увеличиваются, а номенклатура поставки сужается — проверьте типоразмер перед заказом.
| Масштаб станции | Диаметр рабочего колеса | Размеры основных болтов | Фланцевые болты | Что можем поставить |
|---|---|---|---|---|
| Микро (<100 kW) | 0.3–0.8 m | M8–M16 | M12–M20 | Полный ассортимент |
| Малая (100 kW–10 MW) | 0.8–3 m | M12–M30 | M20–M36 | Большинство позиций |
| Средняя (10–50 MW) | 3–6 m | M24–M48 | M36–M48 | Только вспомогательные детали |
Градация по масштабу станций (<100 kW / 100 kW–10 MW / 10–50 MW) — подтвержденные отраслевые нормы; диаметры рабочего колеса и размеры болтов — оценочные порядковые величины.
Технический справочник отрасли
Коррозия от конденсата: от поверхностной пленки до заклинивания тяг направляющего аппарата
Пример: тяги направляющего аппарата и болты крышки турбины в подземном здании ГЭС.
- 1Воздух в здании ГЭС — особенно в подземных машинных залах — круглый год держится на уровне 80–95% RH, поэтому на металлических поверхностях постоянно образуется конденсат
- 2Незащищенная углеродистая сталь сильно корродирует в течение шести месяцев; ржавчина накапливается в резьбе болтов и шарнирах тяг
- 3Продукты коррозии проникают в зазоры, фреттинг на сопрягаемых поверхностях усиливается, и регулировка направляющего аппарата становится тугой
- 4При несвоевременном обслуживании конечное состояние — потеря преднатяга, заклинивание шарниров или ослабление
- 5Меры: для открытых метизов задавайте 304/316L или горячее цинкование + герметизирующую смазку; для кислой воды (pH 4–6) сразу переходите на 316L или выше
Технический справочник отрасли
Номенклатура поставки болтов для турбинных проектов от микро- до средних
Согласуйте масштаб станции с номенклатурой поставки перед заказом, чтобы при поставке ничего не оказалось некомплектным.
Микростанции (<100 kW) закрываются полностью; малые станции (100 kW–10 MW) закрываются в основном — в номенклатуру входят болты крепления сороудерживающих решеток, фланцевые болты напорных трубопроводов малых станций, фланцевые болты арматуры и вспомогательные болты турбины. Средние станции (10–50 MW) — только вспомогательные детали: корпуса крупных турбин, обечайки напорных трубопроводов и генераторные блоки исключены. Для удаленных станций закладывайте крепеж критичных узлов с запасом по размеру и держите на площадке комплект запасных частей.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартный тип для гидростанций с чистой водой | B · План Б · Улучшенный тип для песчаной/кислой воды | C · План В · Улучшенный тип для песчаной/кислой воды | |
|---|---|---|---|
| 1. БОЛТ РАБОЧЕГО КОЛЕСА | |||
| Спецификация | M20-M36 | М24-М36 | М12×40 ~ М30×120 |
| Материал | 316L | Дуплексная нержавеющая сталь 2205 | Нержавеющая сталь 316L |
| Класс | A4-70 | — | A4-70 |
| Покрытие | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 |
| 2. БОЛТ ДЛЯ КРЫШКИ ГОЛОВКИ | |||
| Спецификация | M30-M48 | М36-М56 | М16 ~ М36 |
| Материал | 35CrMo | 42CrMoA | Нержавеющая сталь 316L |
| Класс | Класс 10.9 | Класс 12.9 | A4-80 |
| Покрытие | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 |
| 3. ШАЙБА СТОПОРНАЯ КЛИНОВАЯ | |||
| Спецификация | NL20-NL36 | NL24-NL36 | Соответствующий |
| Материал | EN 1.7182 | 316L | — |
| Класс | Дакромет | — | — |
| Покрытие | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 |
План А · Стандартный тип для гидростанций с чистой водой
Стандарт C3 по ISO 12944-2
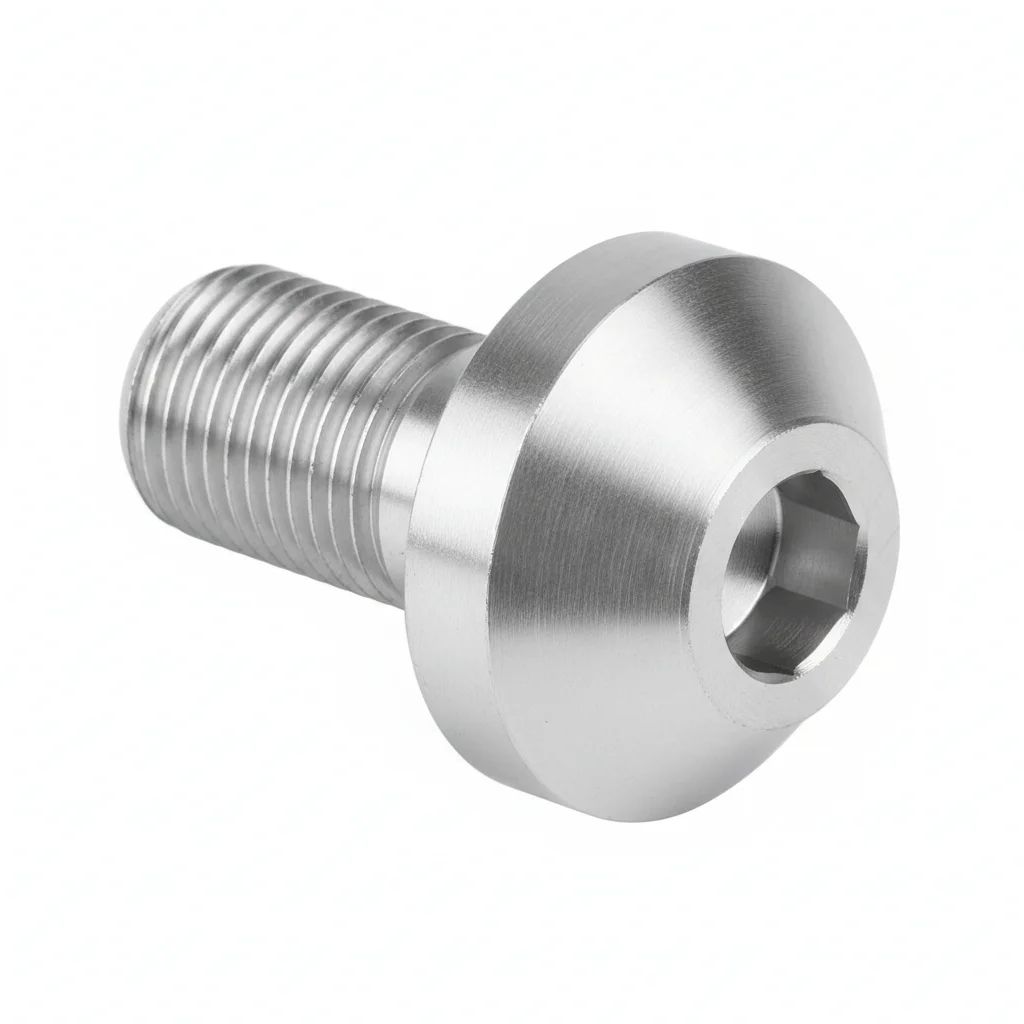
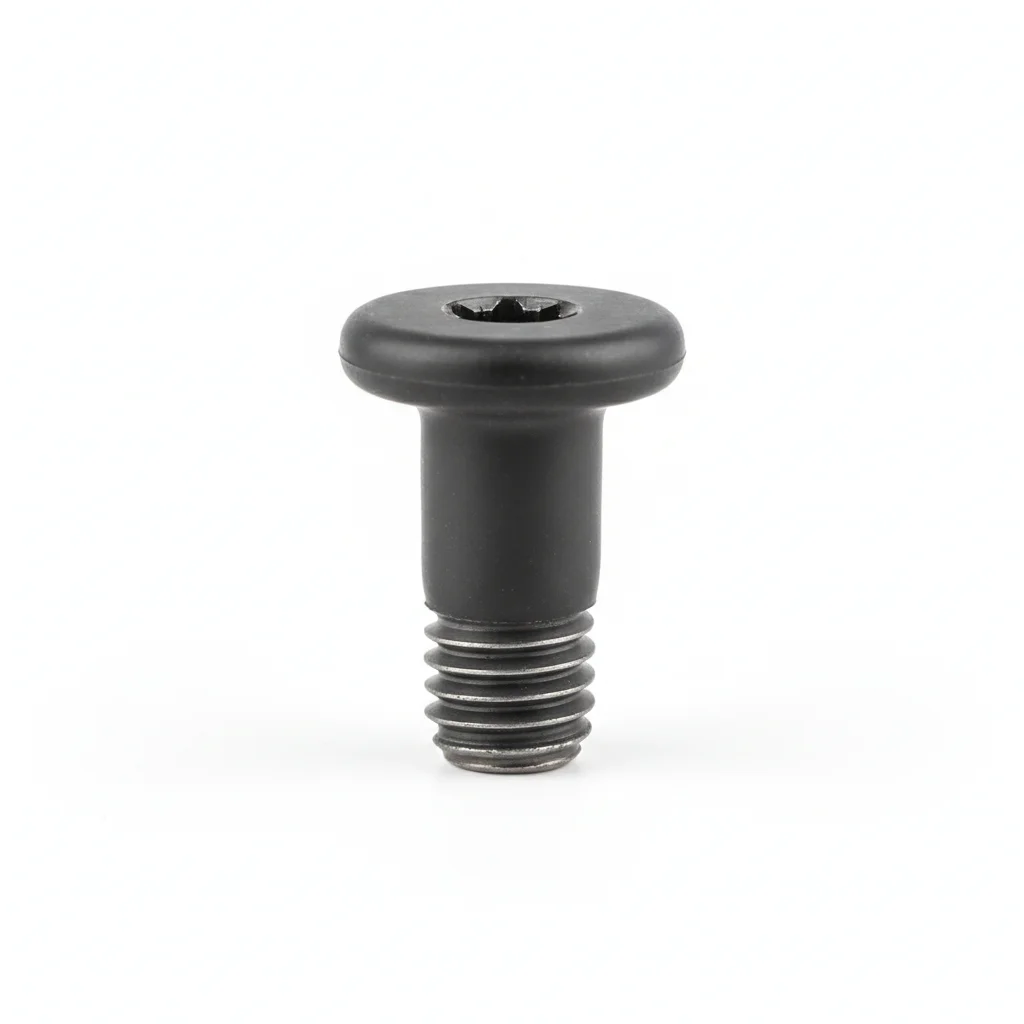
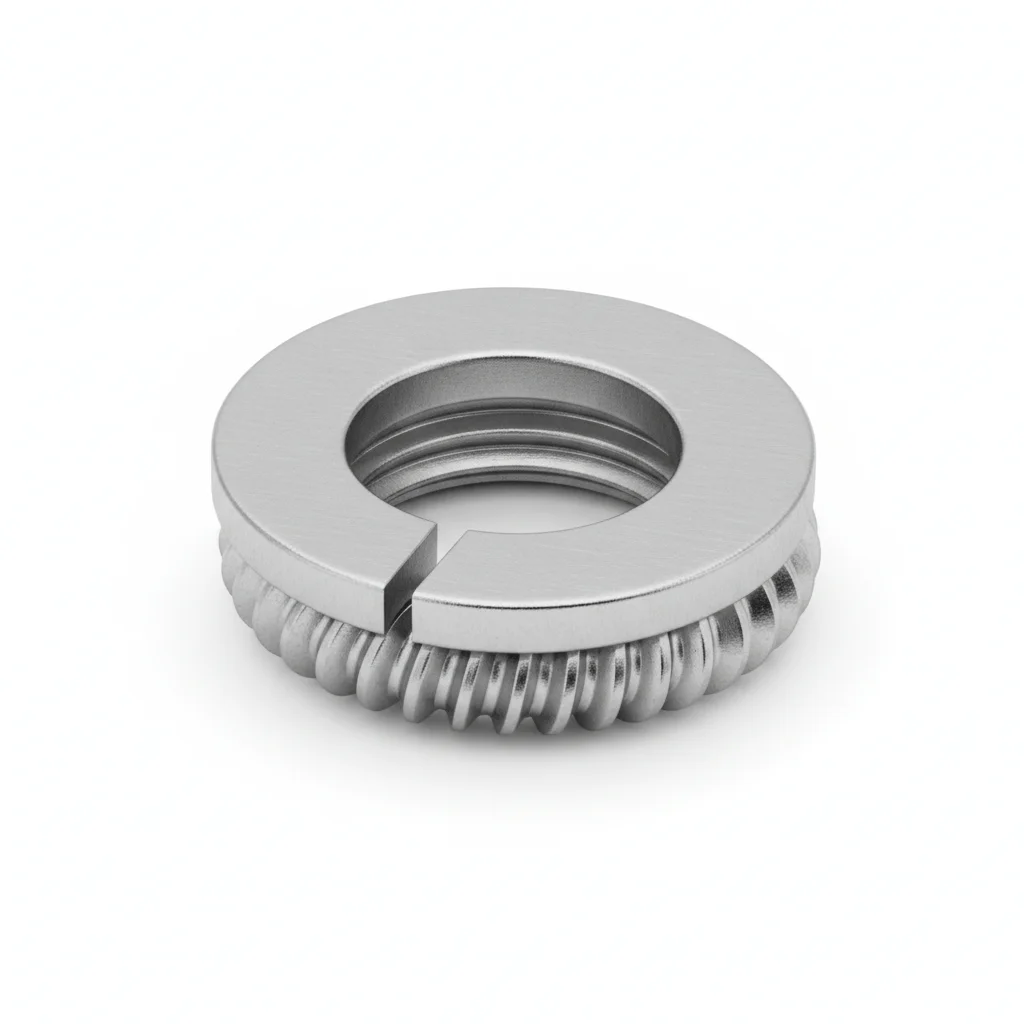
| Болт рабочего колеса | Болт для крышки головки | Шайба стопорная клиновая | |
|---|---|---|---|
| Спецификация | M20-M36 | M30-M48 | NL20-NL36 |
| Материал | 316L | 35CrMo | EN 1.7182 |
| Класс | A4-70 | Класс 10.9 | Дакромет |
| Покрытие | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20С до +80С | -20С до +80С | -20С до +80С |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Соединение лопастей рабочего колеса | Крепление крышки | Антиотвинчивание для ответственных болтов |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите состав для соединения на контактные поверхности. Установите крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затягивайте звездообразно. Момент затяжки 42 Н·м ±2 Н·м с использованием откалиброванного ключа. Документируйте в журнале контроля качества.
- Проверьте все крепежные изделия на правильность установки. Проверьте 5% выборки щупом.
- Нанесите защитную краску-индикатор момента затяжки. Сфотографируйте готовую сборку с 3 ракурсов для документального пакета контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перемотайте любой крепеж, момент затяжки которого ниже 80% от нормативного. Заменяйте крепеж, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все ответственные крепежные изделия, независимо от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План Б · Улучшенный тип для песчаной/кислой воды
C4 Агрессивная среда по ISO 12944-2
| Болт рабочего колеса | Болт для крышки головки | Шайба стопорная клиновая | |
|---|---|---|---|
| Спецификация | М24-М36 | М36-М56 | NL24-NL36 |
| Материал | Дуплексная нержавеющая сталь 2205 | 42CrMoA | 316L |
| Класс | — | Класс 12.9 | — |
| Покрытие | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20С до +80С | -20С до +80С | -20С до +80С |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Рабочее колесо высокого напора | Большая крышка головки устройства | Антиотвинчивание под водой |
Порядок монтажа
- Обезжирьте поверхности ацетоном. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный состав для соединений, рассчитанный на диапазон -20 до 150С. Используйте шайбы с покрытием PTFE.
- Проверьте соосность по спецификации. Затягивайте крестообразно. Проверьте 10% с помощью инструмента верификации. Заносите в журнал с данными об окружающей среде.
- Проведите испытание на разрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые, не соответствующие порогу приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон для мониторинга коррозии вблизи ответственных соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перемотайте любой крепеж, момент затяжки которого ниже 80% от нормативного. Заменяйте крепеж, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все ответственные крепежные изделия, независимо от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План В · Улучшенный тип для песчаной/кислой воды
C5-M Экстремальная среда по ISO 12944-2
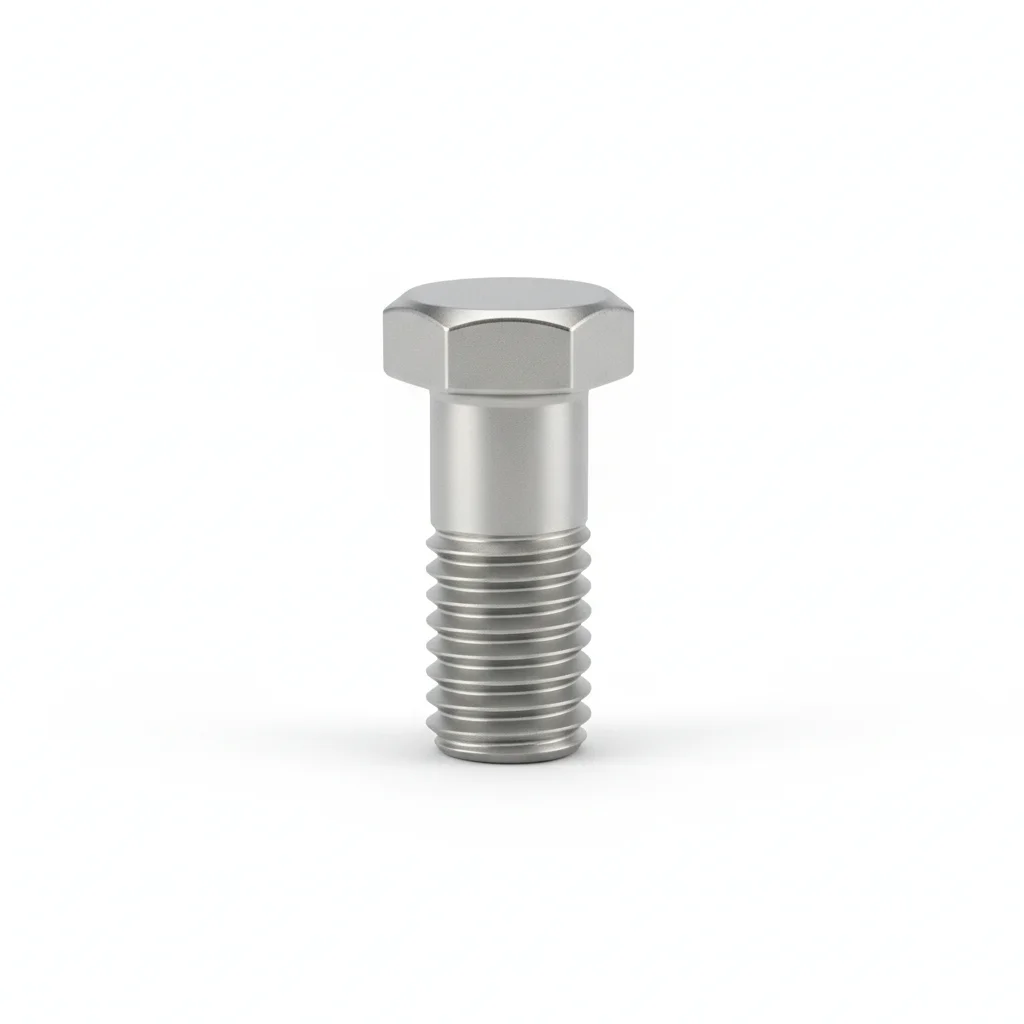
| Болт с шестигранной головкой | Шпилька двусторонняя | Набор инструментов для осмотра и техобслуживания | |
|---|---|---|---|
| Спецификация | М12×40 ~ М30×120 | М16 ~ М36 | Соответствующий |
| Материал | Нержавеющая сталь 316L | Нержавеющая сталь 316L | — |
| Класс | A4-70 | A4-80 | — |
| Покрытие | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 | Горячее цинкование (ГЦ) ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20С до +80С | -20С до +80С | -20С до +80С |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Структурное соединение турбины | Фланцевое соединение | Периодическая проверка момента затяжки |
Порядок монтажа
- Обезжирьте растворителем МЭК (метилэтилкетон). Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав, рассчитанный на диапазон -50 до 200С. Используйте шайбы в оболочке PTFE.
- Проверьте соосность в пределах 0.3 мм. Затягивайте с использованием гидравлического натяжителя. Выполните PMI проверку 10% выборки. Документируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% выборки проникающим веществом. Замените любые с обнаруженными признаками трещин.
- Нанесите защитный герметик по спецификации. Установите постоянно действующую аппаратуру для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перемотайте любой крепеж, момент затяжки которого ниже 80% от нормативного. Заменяйте крепеж, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все ответственные крепежные изделия, независимо от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Не уверены, какой план выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Решение | Основание |
| Чистая вода (pH 6-8, низкое содержание песка), 3-летний цикл обслуживания | План A — болты рабочего колеса из стали 316L (A4-70, M20-M36) | ISO 3506, IEC 60193 |
| Вода с содержанием песка (> 5 kg/m³) или кислая вода (pH < 6), 5-летний цикл | План B — болты рабочего колеса из дуплексной стали 2205 (M24-M36); болты крышки турбины из стали 42CrMoA класса 12.9 (M36-M56) | ISO 3506, IEC 60193 |
| Содержание песка > 5 kg/m³ | Повысить марку материала и нанести износостойкое покрытие | IEC 60193 |
| Кислая вода (pH < 6) | Применять дуплексную сталь 2205 (PREN ≥ 35); сталь 316L (PREN ~ 25) может дать питтинг в течение 3 лет | ASTM G48 |
| Высокопрочные болты (≥ класса 10.9) в кислой воде | Контролировать твердость ≤ HRC 22 и применять покрытие Dacromet; дуплексная нержавеющая сталь устойчива к водородному растрескиванию | NACE MR0175 |
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Гидроплотности шандорСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →