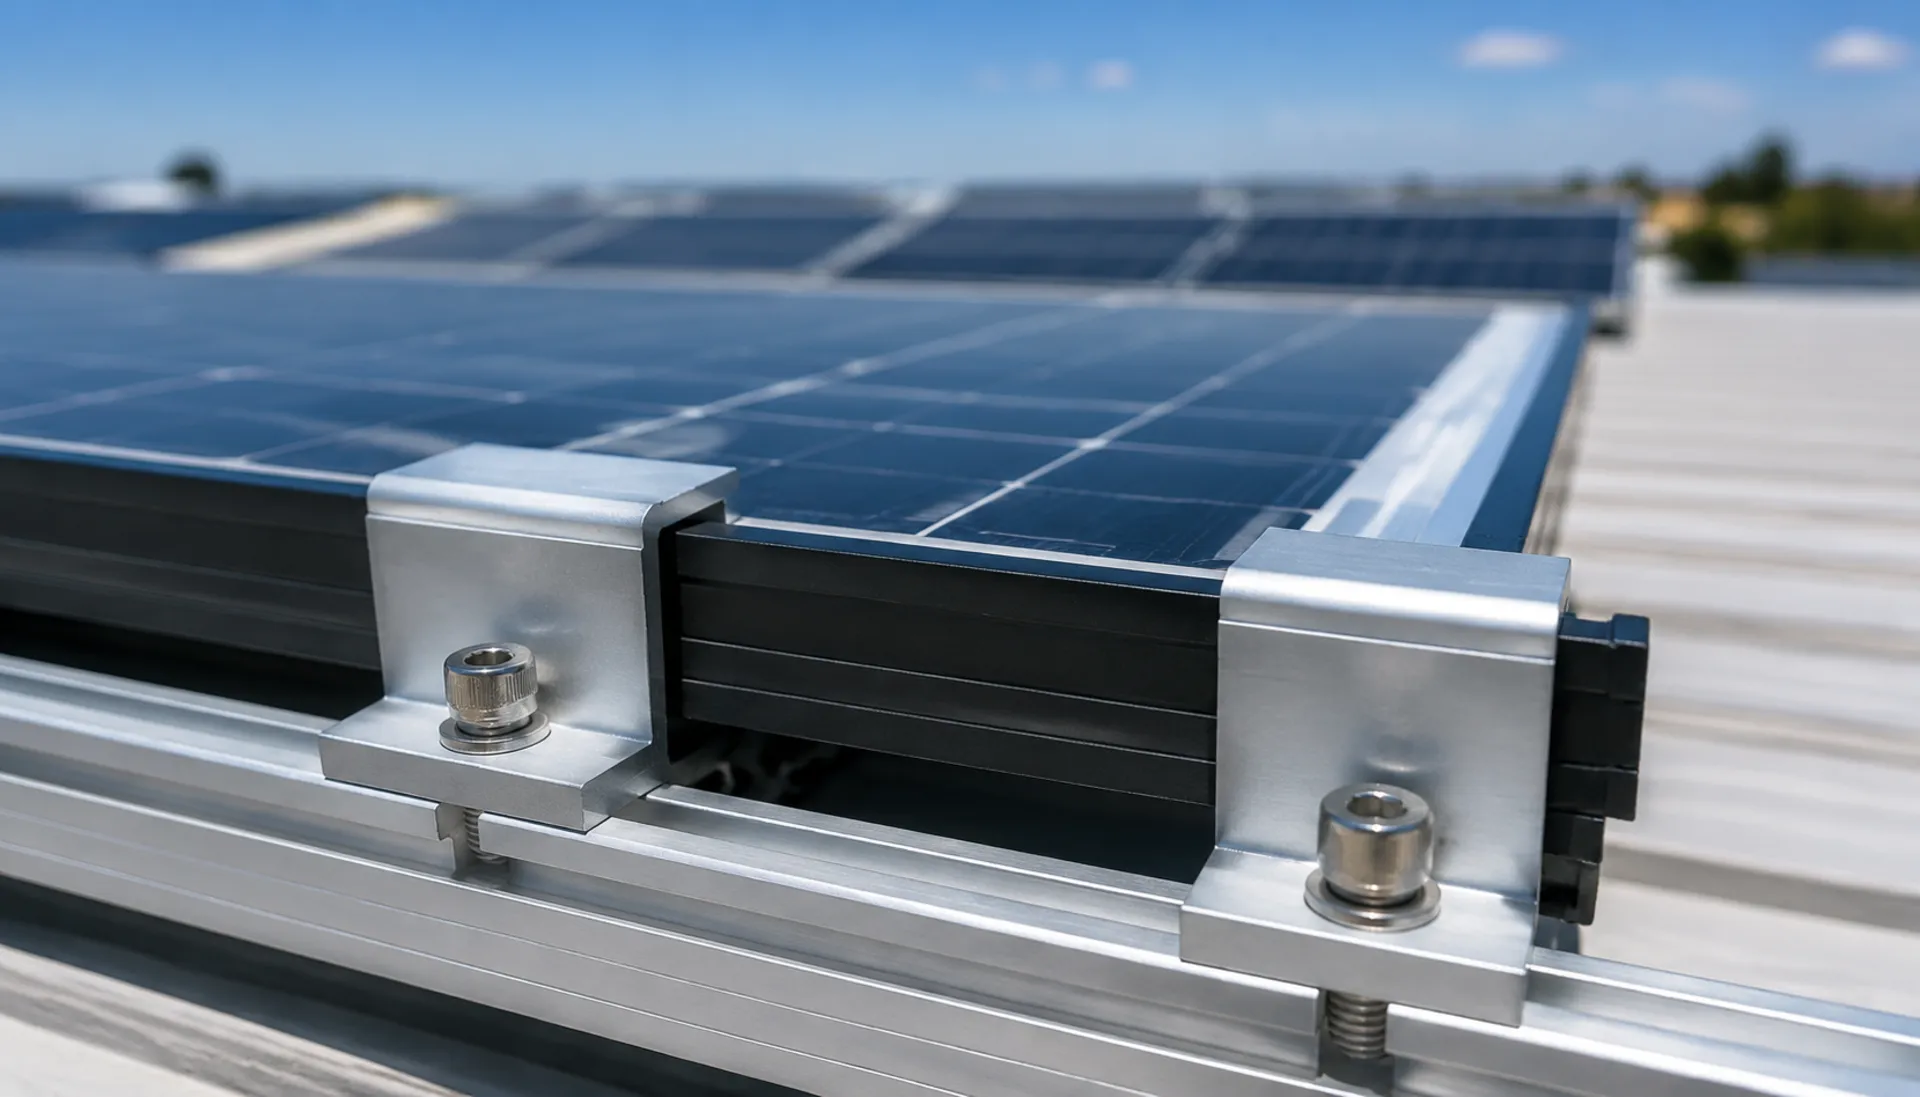
Крышные солнечные зажимы: алюминий против нержавеющей стали
Выбор правильного типа и материала зажима критически важен для долгосрочной надежности. Алюминиевые зажимы обеспечивают легкую конструкцию, но подвергаются деградации в прибрежных условиях; нержавеющая сталь устойчива к коррозии, но увеличивает нагрузку на крышу. Сравните средние и концевые зажимы для крепления модулей и поймите такие риски, как снижение прочности, термическая деформация и скрытые трещины
Аудит рисков // Инженерная диагностика
Руководство по избежанию подводных камней закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Снижение прочности алюминиевых зажимов в среде солевого тумана
Корректирующие меры
Риск-02
Деформационный отказ тонкостенных зажимов при тепловом расширении и сжатии модуля
Корректирующие меры
Риск-03
Отсутствие амортизирующей прокладки между контактной поверхностью зажима и рамы модуля приводит к скрытым трещинам
Корректирующие меры
Особенности условий эксплуатации
Материал и конструкция зажимов: ключевые различия для закупок
Выбор между алюминиевыми и стальными зажимами влияет не только на коррозионную стойкость, но и на нагрузку на крышу, поведение при тепловом расширении и долговременную зажимающую силу. Алюминиевые зажимы (6063-T5) легкие, но подвержены питтингу в средах C4-C5; нержавеющая сталь (304/316) устраняет коррозионную деградацию, но весит в 2.8 раза больше. Кроме того, тонкостенные зажимы могут деформироваться при тепловых циклах, а отсутствие амортизирующих прокладок может привести к трещинам стекла
Что проверить
- 1Алюминиевые зажимы 6063-T5: предел прочности на растяжение ≥175МПа, анодный слой ≥15μm, подходят для сред C3
- 2Зажимы из нержавеющей стали 304/316: предел прочности на растяжение ≥500МПа, нет коррозионной деградации, требуются для сред C5; вес ~2.8 раза больше алюминия, необходимо проверять несущую способность крыши
- 3Тонкотипные зажимы (длина 40mm) для рам 28-35mm: риск пластической деформации после 10,000 тепловых циклов (диапазон 80°C), снижающий зажимную силу более чем на >30%
- 4Амортизирующие прокладки между зажимом и рамой модуля предотвращают контактные напряжения >50МПа и скрытые трещины стекла; укажите в закупке
- 5Средние зажимы крепят средние части модулей; концевые — края массива. Оба типа необходимо использовать совместно для предотвращения скольжения модулей
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и класс коррозии | Анодный слой алюминия деградирует в средах C4-C5; нержавеющая сталь устойчива, но добавляет вес | Укажите 6063-T5 + анодирование ≥15μm для C3; 304/316 нержавеющую сталь для C4-C5. Включите класс коррозии ISO 12944-2 |
| Длина зажима и совместимость с рамой | Неправильная длина вызывает плохую посадку или деформацию при тепловых циклах | Стандартный тип: 50мм для рам 30-40мм; тонкий тип: 40мм для рам 28-35мм. Проверьте толщину рамы |
| Требование амортизирующей прокладки | Контакт металл-металл приводит к микротрещинам стекла и потере мощности | Требуйте прокладку EPDM или силиконовую прокладку между зажимом и рамой. Укажите жесткость и толщину прокладки |
| Момент затяжки и график техобслуживания | Ослабленные зажимы снижают зажимающую силу; чрезмерная затяжка повреждает раму | Укажите значение момента затяжки (напр |
Все данные о производительности взяты из содержимого страницы. Для конкретных значений момента затяжки и расчетов нагрузок обращайтесь к проектной документации по конструкции
Уровень доказательности: источник-только-страница
Технический справочник отрасли
Как гальваническая коррозия истончает алюминиевый прижим
Пример: распространенное сочетание анодированных алюминиевых прижимов с Т-болтами из стали 304. Первым выходит из строя не болт — алюминий.
- 1Алюминиевый прижим и Т-болт из нержавеющей стали 304 находятся в одном отверстии: алюминий — анод, сталь — катод — гальваническая пара
- 2Во влажном прибрежном воздухе (осаждение Cl⁻ от S2 по ISO 9223 и выше требует гальванической защиты) алюминий растворяется быстрее
- 3Эффективная толщина прижима в нагруженном сечении продолжает уменьшаться, и вместе с ней падает сила прижима
- 4При недостаточной силе прижима модуль начинает скользить вдоль направляющей под действием ветровой вибрации
- 5После достаточного проскальзывания модуль выходит из зацепления прижима — алюминиевый прижим отказывает раньше модуля
Данная цепочка не содержит оценочных численных значений; истончение эффективной толщины → потеря силы прижима соответствует механизму из KB (§2.2 L30); S2 — граница осаждения Cl⁻ по ISO 9223 (KB §1 L18).
Технический справочник отрасли
Материал прижима в зависимости от среды: анодированный алюминий vs нержавеющая сталь
Сначала оцените среду, затем материал — прибрежная зона или нет — это первая строка при выборе материала прижима.
| Среда | Материал прижима | Соответствующая спецификация |
|---|---|---|
| Внутриконтинентальная, обычная среда (осаждение Cl⁻ ниже S2 по ISO 9223) | Анодированный алюминиевый прижим (M8–M10) | Алюминиевый прижим с болтом 304 — стандартное сочетание; достаточно обычной антикоррозионной защиты |
| Прибрежная, влажная среда (осаждение Cl⁻ от S2 по ISO 9223 и выше) | Прижим из нержавеющей стали 304 + изолирующая прокладка EPDM (≥1 mm) | Жесткое требование для прибрежной зоны: изоляция 304 + EPDM для разрыва гальванической пары |
S2 — граница осаждения Cl⁻ по ISO 9223 (KB §1 L18); 304+EPDM для прибрежной зоны — жесткое требование к закупкам согласно KB (§4 L68); EPDM ≥1 mm соответствует рекомендации KB (§2.2 L32); размеры M8–M10 — из KB §5 L76.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · ① Алюминиевый средний зажим | B · ② Алюминиевый концевой зажим | C · ③ Зажим из нержавеющей стали (высококоррозионная среда) | |
|---|---|---|---|
| 1. АЛЮМИНИЕВЫЙ СРЕДНИЙ ЗАЖИМ (СТАНДАРТНЫЙ ТИП) | |||
| Спецификация | Длина 50мм, подходит для рам 30-40мм | Длина 50мм, подходит для рам 30-40мм | Длина 50мм, подходит для рам 30-40мм |
| Материал | 6063-T5 + Анодирование ≥15μm | 6063-T5 + Анодирование ≥15μm | 304 Нержавеющая сталь (A2-70) |
| Класс | AA15 | AA15 | A2-70 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55ум по ISO 1461 |
| 2. АЛЮМИНИЕВЫЙ СРЕДНИЙ ЗАЖИМ (ТОНКИЙ ТИП) | |||
| Спецификация | Длина 40мм, подходит для рам 28-35мм | Длина 40мм, подходит для рам 28-35мм | Длина 50мм, подходит для рам 30-40мм |
| Материал | 6063-T5 + Анодирование | 6063-T5 + Анодирование | 316 Нержавеющая сталь (A4-80) |
| Класс | AA10 | AA10 | A4-80 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55ум по ISO 1461 |
| 3. СРЕДНИЙ ЗАЖИМ | |||
| Спецификация | Длина 50мм | Длина 50мм | Длина 50мм |
| Материал | 304 Нержавеющая сталь | 304 Нержавеющая сталь | 304/316 Нержавеющая сталь |
| Класс | A2-70 | A2-70 | A2-70/A4-80 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55ум по ISO 1461 |
① Алюминиевый средний зажим
Стандарт C3 по ISO 12944-2
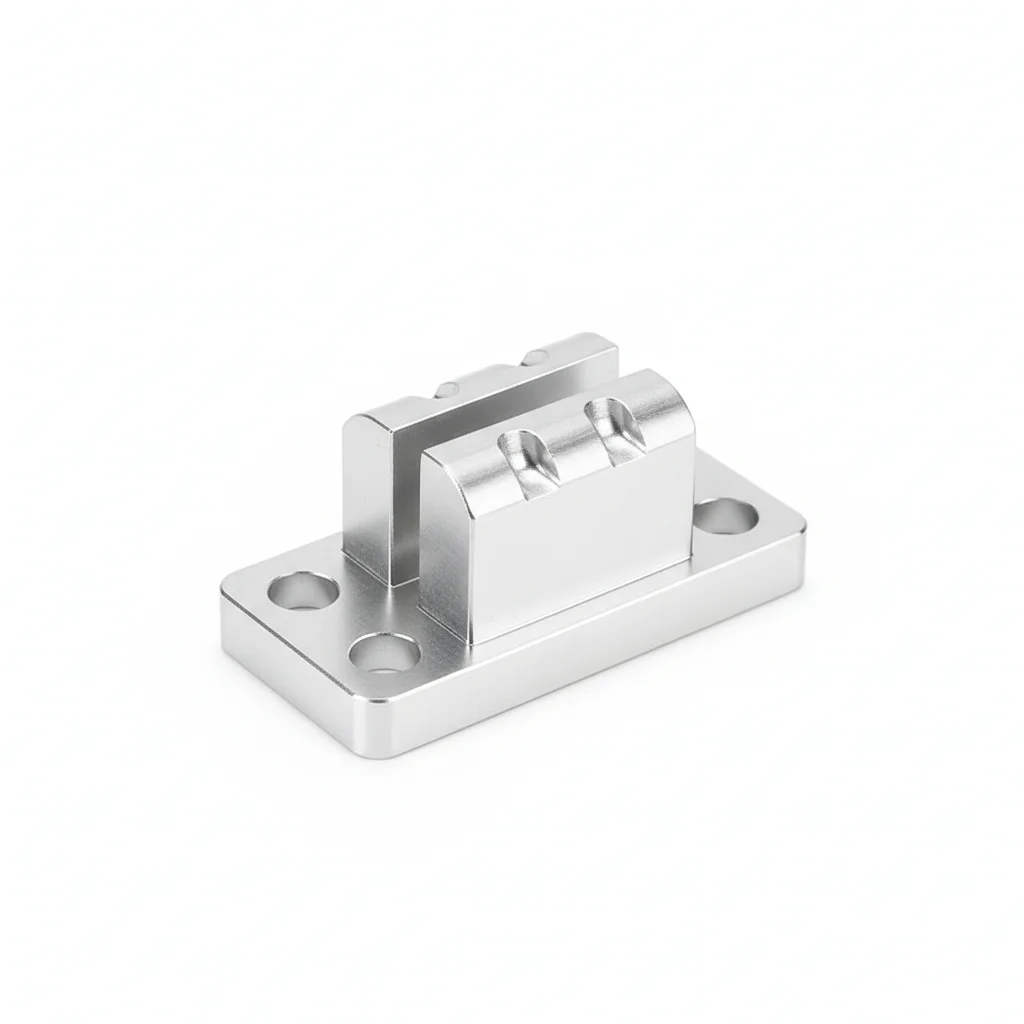
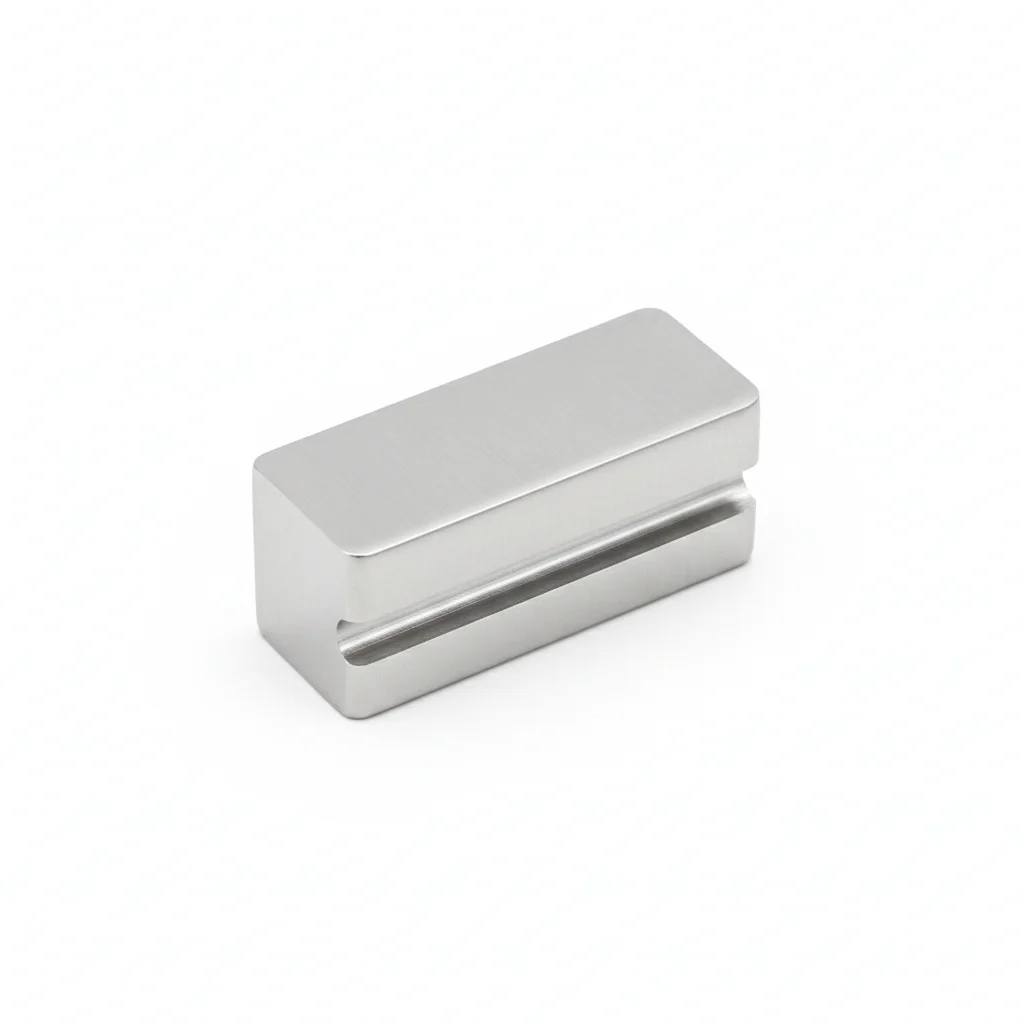
| Алюминиевый средний зажим (стандартный тип) | Алюминиевый средний зажим (тонкий тип) | Средний зажим | |
|---|---|---|---|
| Спецификация | Длина 50мм, подходит для рам 30-40мм | Длина 40мм, подходит для рам 28-35мм | Длина 50мм |
| Материал | 6063-T5 + Анодирование ≥15μm | 6063-T5 + Анодирование | 304 Нержавеющая сталь |
| Класс | AA15 | AA10 | A2-70 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Стандартное крепление средней части модуля | Специально для модулей с тонкой рамой | Крепление модулей в прибрежных/высококоррозионных зонах |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1мм на 100мм.
- Нанесите соединительный состав на контактные поверхности. Установите крепеж с пружинной шайбой под головкой и гайку.
- Проверьте соосность в пределах 0.5мм. Затяните в звездообразном порядке. Момент затяжки 42 Нм +/-2 Нм с откалиброванным ключом. Задокументируйте в журнале ОТК.
- Проверьте все крепежные элементы на правильность посадки. Измерьте 5% выборки щупом.
- Нанесите метку момент затяжки краской. Сфотографируйте готовую сборку под 3 углами для пакета документации ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежей независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
② Алюминиевый концевой зажим
C4 Агрессивная среда по ISO 12944-2
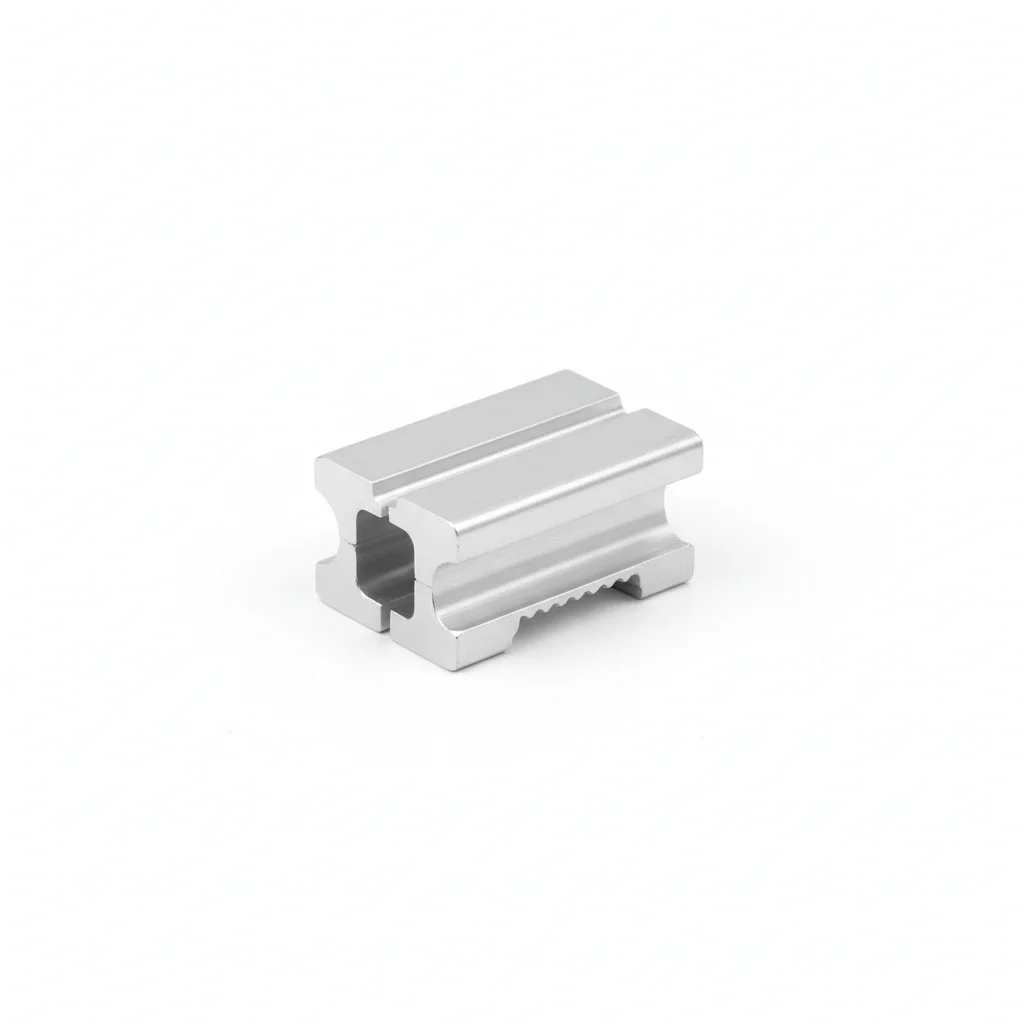
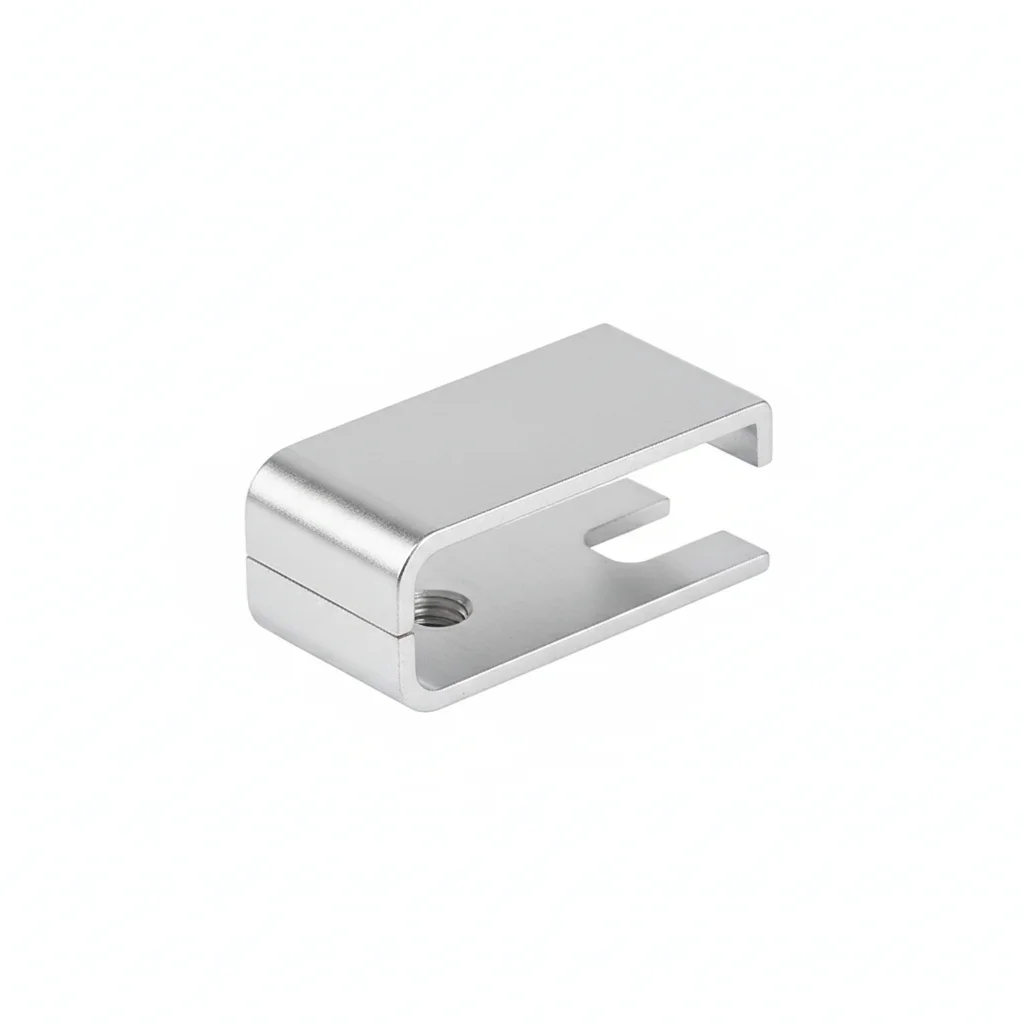
| Алюминиевый концевой зажим | Алюминиевый концевой зажим (тонкий тип) | Концевой зажим | |
|---|---|---|---|
| Спецификация | Длина 50мм, подходит для рам 30-40мм | Длина 40мм, подходит для рам 28-35мм | Длина 50мм |
| Материал | 6063-T5 + Анодирование ≥15μm | 6063-T5 + Анодирование | 304 Нержавеющая сталь |
| Класс | AA15 | AA10 | A2-70 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление модуля на краю массива | Крепление края модуля с тонкой рамой | Крепление края в прибрежных/высококоррозионных зонах |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный состав класса -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность по спецификации. Затяните в крестообразном порядке. Проверьте 10% с помощью инструмента контроля. Запишите с данными об окружающей среде.
- Проведите испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые элементы ниже порогового значения приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон мониторинга коррозии вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежей независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
③ Зажим из нержавеющей стали (высококоррозионная среда)
C5-M Экстремальная среда по ISO 12944-2
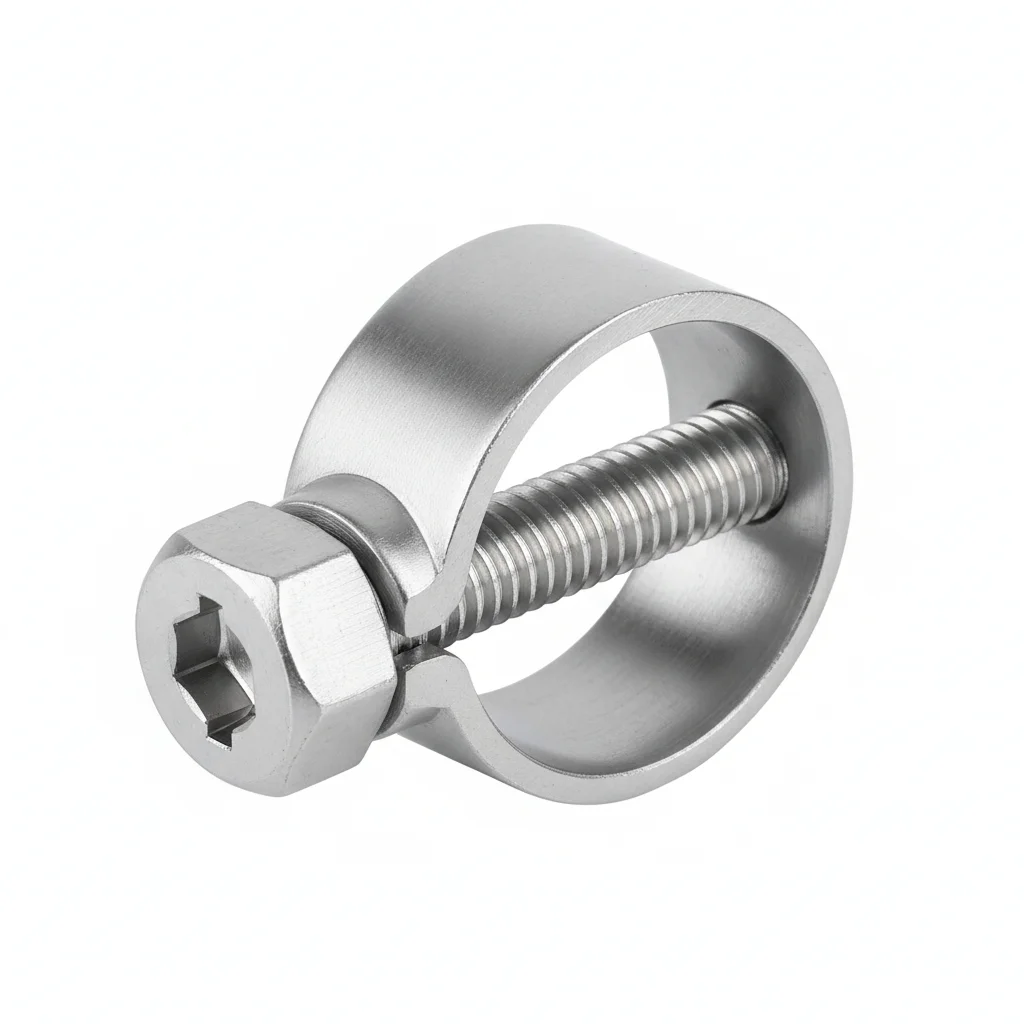
| Средний зажим | Средний зажим | Концевой зажим | |
|---|---|---|---|
| Спецификация | Длина 50мм, подходит для рам 30-40мм | Длина 50мм, подходит для рам 30-40мм | Длина 50мм |
| Материал | 304 Нержавеющая сталь (A2-70) | 316 Нержавеющая сталь (A4-80) | 304/316 Нержавеющая сталь |
| Класс | A2-70 | A4-80 | A2-70/A4-80 |
| Покрытие | Горячее цинкование >=55ум по ISO 1461 | Горячее цинкование >=55ум по ISO 1461 | Горячее цинкование >=55ум по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление средней части модуля в среде C4 | Крепление модуля в среде C5/морская среда | Крепление края массива в высококоррозионных зонах |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6ум.
- Нанесите морской антикоррозионный состав класса -50 до 200C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте соосность в пределах 0.3мм. Затяните с помощью гидравлического натяжителя. Проверьте 10% выборки с помощью ПМК. Задокументируйте для аудита по соответствию.
- Проведите неразрушающий контроль 10% выборки с помощью дефектоскопии проникающими веществами. Замените любые элементы с указаниями на наличие трещин.
- Нанесите защитный герметик по спецификации. Установите приборы постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежей независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать правильную продукцию?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Крепление средней части модулей, подходит для всех кровельных солнечных систем (C3) | Алюминиевый средний прижим (6063-T5, анодирование ≥15 μm / AA15) | C3 по ISO 12944-2 при анодировании ≥15 μm по AA15; стандартный тип 50 mm для рамки 30-40 mm, тонкий тип 40 mm для рамки 28-35 mm; легкий вес с хорошей коррозионной стойкостью |
| Крепление модулей по краям массива | Алюминиевый концевой прижим (6063-T5, анодирование ≥15 μm / AA15) | Должен использоваться совместно со средними прижимами чтобы модули не сползали; C4 harsh по ISO 12944-2; стандартный тип 50 mm для рамки 30-40 mm |
| В пределах 3 km от побережья, вблизи химических заводов, коррозионные среды C4-C5 | Прижим из нержавеющей стали (304 A2-70 / 316 A4-80) | 304 рекомендуется для сред C4; 316 (A4-80) для C5/морских условий; весит ~2.8x алюминия, поэтому проверьте нагрузку на кровлю; длина 50 mm для рамки 30-40 mm |
Ссылочные стандарты
Техническая основа и справочные стандарты
Стандарт проектирования фотоэлектрических электростанций
Процедуры испытаний фотоэлектрических системПрофили алюминиевых сплавов для строительства — Анодные оксидные покрытия
Профили алюминиевых сплавов для строительстваСпецификация по проектированию несущих конструкций фотоэлектрических систем
Безопасная квалификация фотоэлектрических модулейВозможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Кабельный менеджмент на крышеСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →