Сравнение кронштейнов и крепежа для инверторов
Выбор правильного кронштейна и крепежа для солнечных инверторов критически важен для предотвращения ослабления болтов из-за вибрации, отказа теплоотвода и рисков возгорания. Сравните напольные (20-60кВт) и напольные (60-500кВт) конфигурации, включая материалы, покрытия и антивибрационное оборудование
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"Эти ситуации происходят каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Недооценка веса инвертора, приводящая к перегрузке кронштейна
Корректирующие меры
Риск-02
Ветровая вибрация и отвод тепла вызывают ослабление болтов
Корректирующие меры
Риск-03
Вибрация от вентилятора передается на постоянные клеммы, вызывая ослабление, дуговую сварку и возгорание
Корректирующие меры
Особенности условий эксплуатации
Критические проверки крепежа для монтажа инверторов
Отказы монтажа инверторов часто связаны с недооцененной вибрацией и коррозией. В таблице ниже выделены ключевые пункты проверки для закупки и установки
Что проверить
- 1Настенные кронштейны для инверторов 20-60кВт требуют грузоподъемности ≥80кг; проверять материал кронштейна Q235B горячее цинкование ≥65мкм по ISO 1461
- 2Напольные кронштейны для инверторов 60-500кВт требуют грузоподъемности ≥1500кг; использовать Q345B горячее цинкование ≥85мкм и высокопрочные болты M16 класса 10.9
- 3Вибрация от вентиляторов инвертора (5-20Гц) может ослабить обычные болты; использовать nylon-гайки или клиновые шайбы для поддержания преднатяжения
- 4В прибрежных средах C5 рекомендуется переход на болты из нержавеющей стали 316L и виброгасители из FFKM для предотвращения коррозии и поддержания гашения вибрации
- 5Ослабление болтов постоянных клемм увеличивает сопротивление контакта, вызывая локальный нагрев и риск возгорания; требовать антивибрационное оборудование и периодическую проверку момента затяжки
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Грузоподъемность кронштейна vs вес инвертора | Недооценка веса приводит к усталости сварных швов и обрушению | Коэффициент безопасности ≥2.5; проверять грузоподъемность в паспорте |
| Материал и покрытие болта | Коррозия снижает прочность болта; гальваническая коррозия с кронштейном | Горячее цинкование ≥65мкм для C3; 316L для C5 |
| Функция предотвращения самоотвинчивания | Вибрация снижает преднатяжение на 30-50% после 10⁴ циклов (оценка порядка величины) | Nylon-гайка или клиновая шайба; указывать тип с фиксирующим моментом |
| Твердость виброгасителя | Слишком мягкий виброгаситель вызывает чрезмерное движение; слишком жесткий передает вибрацию | Твердость по Шору 50-55 для настенных; 60-65 для напольных |
| Момент затяжки болтов постоянных клемм | Ослабление клеммы вызывает дуговой разряд и возгорание | Момент затяжки по спецификации производителя; использовать клиновые шайбы; периодическая повторная затяжка |
Все спецификации крепежа должны быть проверены в соответствии с руководством по установке производителя инвертора. Значения момента затяжки и интервалы проверок являются специфичными для проекта
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
От недотянутого болта основания до дуги постоянного тока
Проблема момента затяжки на болте основания проходит по пути вибрации до стороны постоянного тока и заканчивается дугой.
- 1Анкерные болты основания инвертора (M12) затягиваются на 50-60 N·m (паспортный номинал для нержавеющей стали) — недотяжка проявляется в первую очередь как смещение от ветровой вибрации
- 2Смещение натягивает кабели постоянного тока, ослабляя подключенные к ним коннекторы MC4
- 3Незафиксированный MC4 → повышение переходного сопротивления → нагрев → окисление → усиление нагрева → оплавление
- 4Дуга постоянного тока не имеет перехода через ноль и не самогасится → возгорание
- 5Устраните причину заранее: 304 SS с самоконтрящимися гайками с нейлоновым кольцом; фиксируйте MC4 до щелчка, затем проверяйте натяжением; ежегодно проводите ИК-термографию и считайте любую горячую точку выше 10 °C аномалией (рекомендуемое значение)
Значение M12 50-60 N·m — паспортный номинал нержавеющего анкерного болта (подтверждено в KB §2.4, не расчетная оценка); >10 °C — рекомендуемое значение; цепочка механизма от MC4 до дуги соответствует KB §2.6.
Технический справочник отрасли
Анкерные болты основания инвертора: не применяйте значения момента для стали
Для одного и того же M12 нержавеющий анкерный болт и стальной класса 8.8 требуют существенно разного монтажного момента затяжки — сверяйтесь с этой таблицей при заказе и монтаже.
| Позиция / размер | Момент или характеристика | Примечания |
|---|---|---|
| Анкерный болт основания инвертора, нержавеющий (M12) | 50-60 N·m | Паспортный номинал для нержавеющей стали — следуйте спецификации производителя, а не значениям для стали |
| Анкерный болт стальной класса 8.8 (M12, для справки) | 96-110 N·m | Номинал для стали, заметно выше — не путайте два материала |
| Болты крепления основания (антивибрационное исполнение) | M8-M12, 304 SS + самоконтрящиеся гайки с нейлоновым кольцом | Распространенные размеры для оснований; основной отказ — ослабление от ветровой вибрации |
Оба значения 50-60 и 96-110 N·m — подтвержденные данные из KB §2.4 (паспортный номинал нержавеющего анкерного болта против стали 8.8), не расчетные оценки; M8-M12/304 согласно KB §5.
Технический справочник отрасли
Болты основания инвертора: выбор стопорения и контроль момента
Ветровая вибрация — главный враг болтов основания — выберите правильный стопорящий крепеж, затем проводите ежегодный контроль; не пропускайте ни то, ни другое.
- Ослабление от ветровой вибрации — основной отказ болтов основания — устанавливайте самоконтрящиеся гайки с нейлоновым кольцом плюс пружинные шайбы, а не обычные плоские шайбы
- Контроль момента: ежегодно проверяйте выборку 10% болтов; при падении момента более чем на 20% перетягивайте всю партию
- Материал — по условиям площадки: 8.8 HDG ≥85 μm внутри материка (или по градациям GB/T 13912); Dacromet или 304 вблизи побережья
- ИК-сканирование раз в год: горячая точка выше 10 °C на основании инвертора или на клеммах считается аномалией (рекомендуемое значение)
Выборка 10% и полная перетяжка партии при >20% соответствует KB §2.2 (база — анкерные/U-образные болты, распространено на основания инверторов); ≥85 μm согласно §2.2; >10 °C — рекомендуемое значение (§2.4); Dacromet — согласно вариантам §2.2/§2.3. Без оценочных величин.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Настенная стандартная конфигурация (20-60кВт) | B · План Б · Напольная усиленная конфигурация (60-500кВт) | C · План В · Экстремальная среда/Морская конфигурация | |
|---|---|---|---|
| 1. НАСТЕННЫЙ КРОНШТЕЙН ДЛЯ ИНВЕРТОРА | |||
| Спецификация | Для инвертора 20-60кВт (грузоподъемность ≥80кг) | Для 60-500кВт, грузоподъемность ≥1500кг | Индивидуальный, грузоподъемность ≥2000кг |
| Материал | Q235B Горячее цинкование ≥65мкм | Q345B Горячее цинкование ≥85мкм | Нержавеющая сталь 316L |
| Класс | Горячее цинкование | Горячее цинкование + антикоррозионная краска | Электрополированная |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 2. ХИМИЧЕСКИЙ АНКЕР M12 | |||
| Спецификация | M12×160мм | M16×200мм закладного типа | M16×200мм |
| Материал | Углеродистая сталь оцинкованная + картридж с эпоксидной смолой | 42CrMoA Горячее цинкование | Нержавеющая сталь 316L + эпоксидная смола |
| Класс | Растягивающая прочность ≥18кН | Класс прочности 10.9 | A4-80 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 3. МОНТАЖНЫЙ БОЛТ | |||
| Спецификация | M10×30мм | M16×40мм | M16×40мм |
| Материал | Нержавеющая сталь 304 A2-70 | 42CrMoA | Нержавеющая сталь 316L |
| Класс | Без покрытия | Класс прочности 10.9 | A4-80 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 4. NYLON-ГАЙКА С ФИКСАЦИЕЙ | |||
| Спецификация | M10 | NL16 | NL16sp |
| Материал | Углеродистая сталь оцинкованная + Nylon-вставка | Углеродистая сталь закаленная + Dacromet | Нержавеющая сталь 316L |
| Класс | Горячее цинкование | Dacromet | Электрополированная |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 5. ВИБРОГАСИТЕЛЬ ИЗ НАТУРАЛЬНОГО КАУЧУКА | |||
| Спецификация | 50×50×10мм | 80×80×12мм | 80×80×12мм |
| Материал | Натуральный каучук NR | Натуральный каучук NR | FFKM перфторэластомер |
| Класс | Твердость по Шору 50-55 | Твердость по Шору 60-65 | Термостойкость -40~250°C |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
Руководство по выбору
Не уверены, какой план выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Струнный инвертор <60kW, настенный монтаж на бетонную/кирпичную стену | План A Настенный: кронштейн Q235B горячего цинкования ≥65μm (нагрузка ≥80kg) + химический анкер M12 (растяжение ≥18kN) + болты 304 A2-70 + нейлоновая стопорная гайка | GB 50017-2017, GB/T 5783/ISO 4017, GB/T 889.1/ISO 7040 |
| Центральный/струнный инвертор >60kW или напольный монтаж | План B Напольный: кронштейн Q345B горячего цинкования ≥85μm (нагрузка ≥1500kg) + высокопрочные болты M16 класса 10.9 + клиновая стопорная шайба | GB 50017-2017, SS-EN 14399, ISO 12944-2 C4 |
| В пределах 3km от побережья / морская платформа | План C Полностью 316L: напольный кронштейн 316L (нагрузка ≥2000kg) + крепеж A4-80 + клиновая стопорная шайба 316L | ISO 12944-2 C5-M |
План А · Настенная стандартная конфигурация (20-60кВт)
Стандартная среда C3 по ISO 12944-2
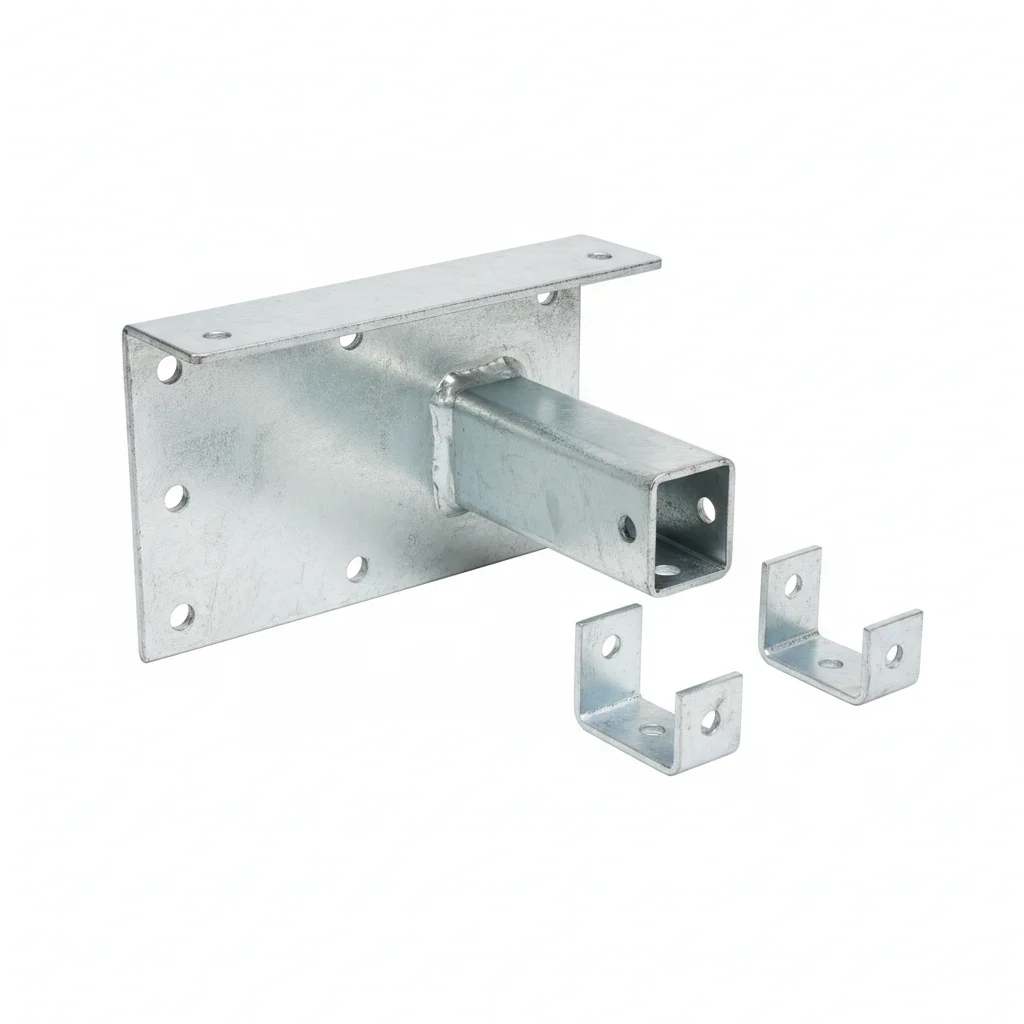
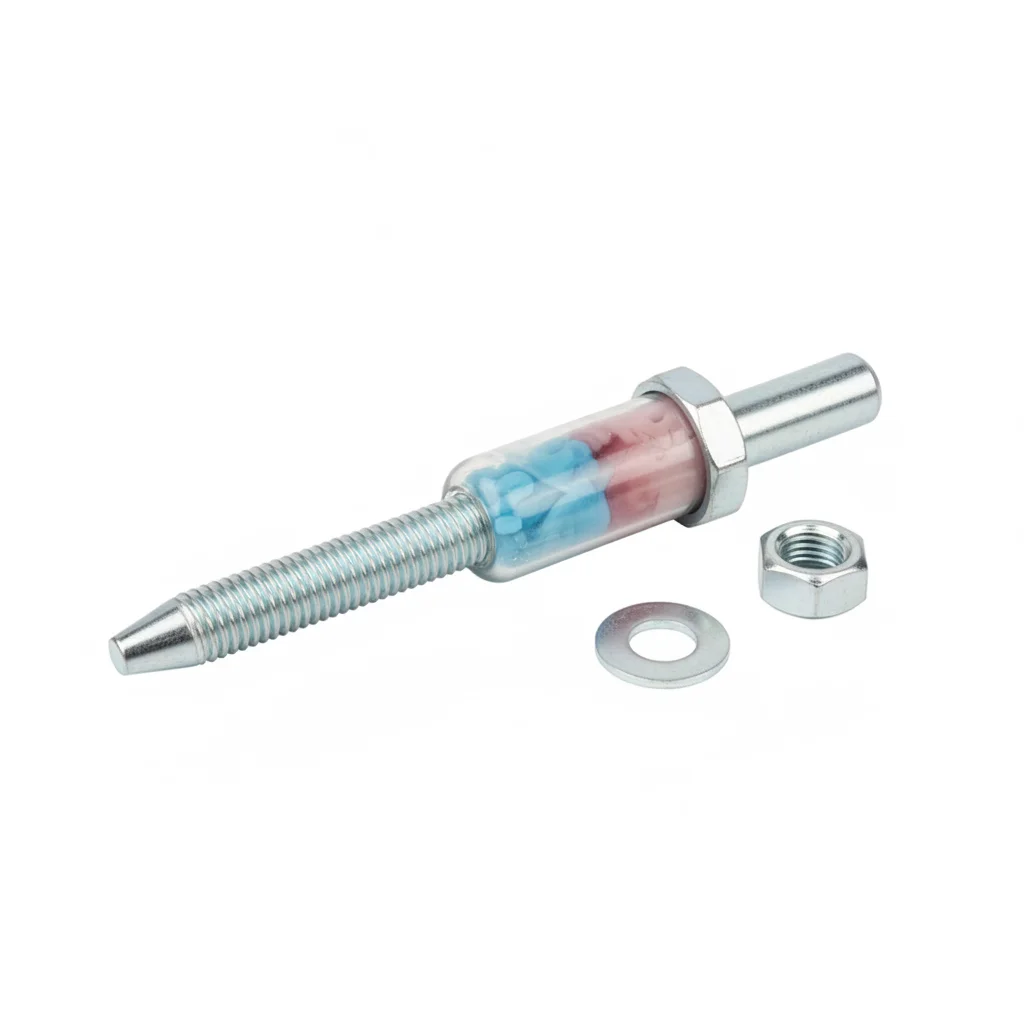
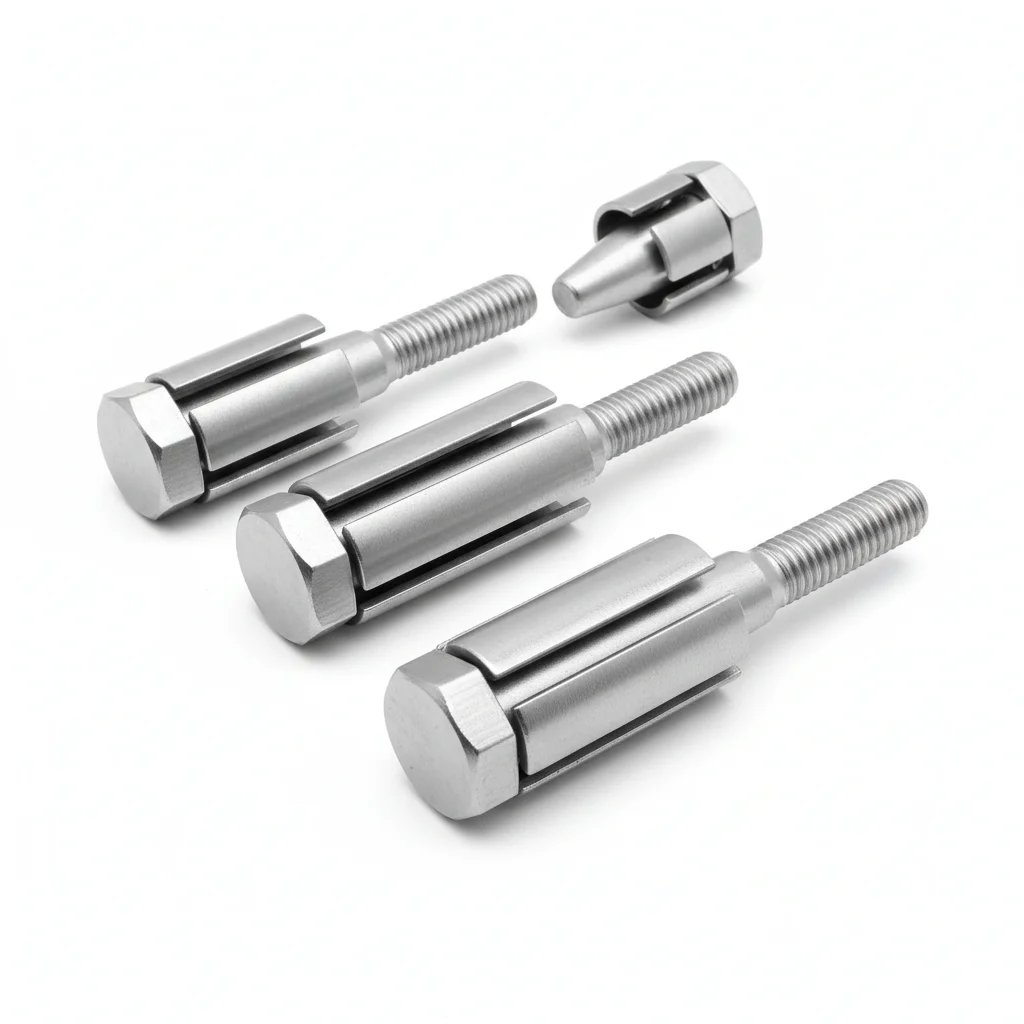
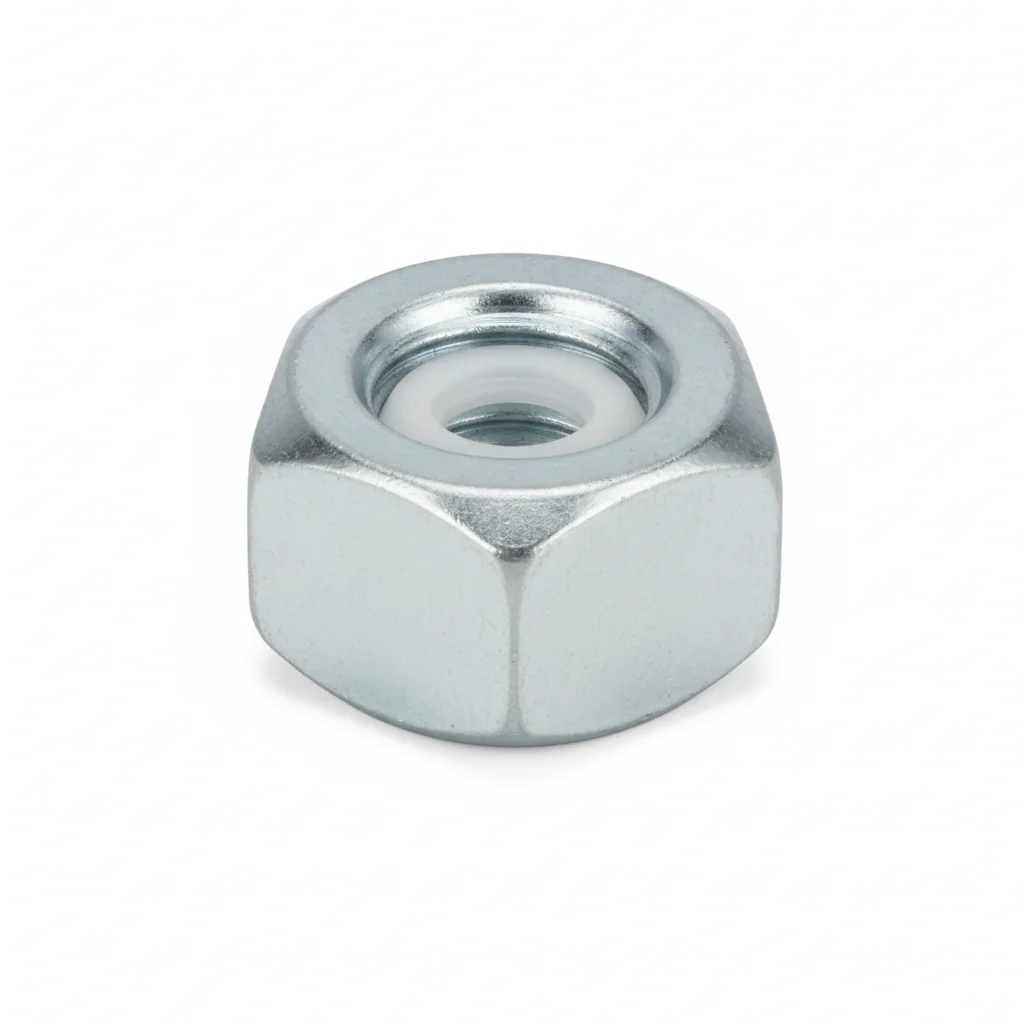
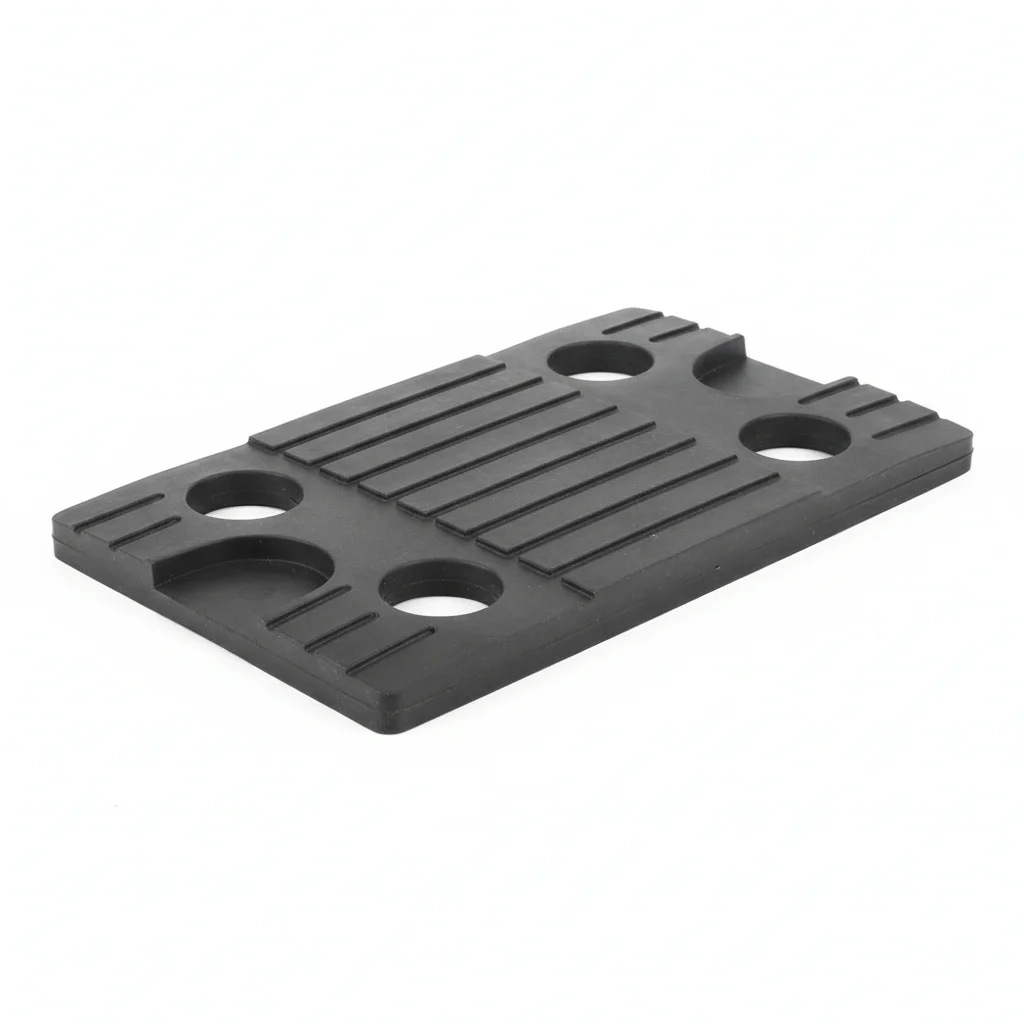
| Настенный кронштейн для инвертора | Химический анкер M12 | Монтажный болт | Nylon-гайка с фиксацией | Виброгаситель из натурального каучука | |
|---|---|---|---|---|---|
| Спецификация | Для инвертора 20-60кВт (грузоподъемность ≥80кг) | M12×160мм | M10×30мм | M10 | 50×50×10мм |
| Материал | Q235B Горячее цинкование ≥65мкм | Углеродистая сталь оцинкованная + картридж с эпоксидной смолой | Нержавеющая сталь 304 A2-70 | Углеродистая сталь оцинкованная + Nylon-вставка | Натуральный каучук NR |
| Класс | Горячее цинкование | Растягивающая прочность ≥18кН | Без покрытия | Горячее цинкование | Твердость по Шору 50-55 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Настенный монтаж инвертора | Крепление кронштейна к бетонной стене | Соединение инвертора с кронштейном | Используется с монтажным болтом | Гашение вибрации между кронштейном и инвертором |
Порядок монтажа
- Очистить поверхности с помощью изопропилового спирта (99.9%). Проверить плоскостность в пределах 0.1mm на 100mm.
- Нанести герметик на контактные поверхности. Установить крепеж с шайбой типа Belleville под головкой и гайкой.
- Проверить выравнивание в пределах 0.5mm. Затянуть в звездообразном порядке. Затянуть моментом 42 Nm +/-2 Nm с помощью калиброванного ключа. Документировать в журнале QA.
- Осмотреть все крепежные элементы на правильность посадки. Проверить 5% образца с помощью щупа.
- Нанести герметик-контроль момента затяжки. Сфотографировать готовую сборку с 3 ракурсов для документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разрушается в эксплуатационных условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит первым). Повторно затянуть любой крёпёж, если момент затяжки ниже 80% от указанного момента затяжки. Заменить крёпёжные изделия, если коррозия затрагивает >5% площади поверхности или глубина язв >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крёпёжных изделий независимо от состояния. Документировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План Б · Напольная усиленная конфигурация (60-500кВт)
Агрессивная среда C4 по ISO 12944-2
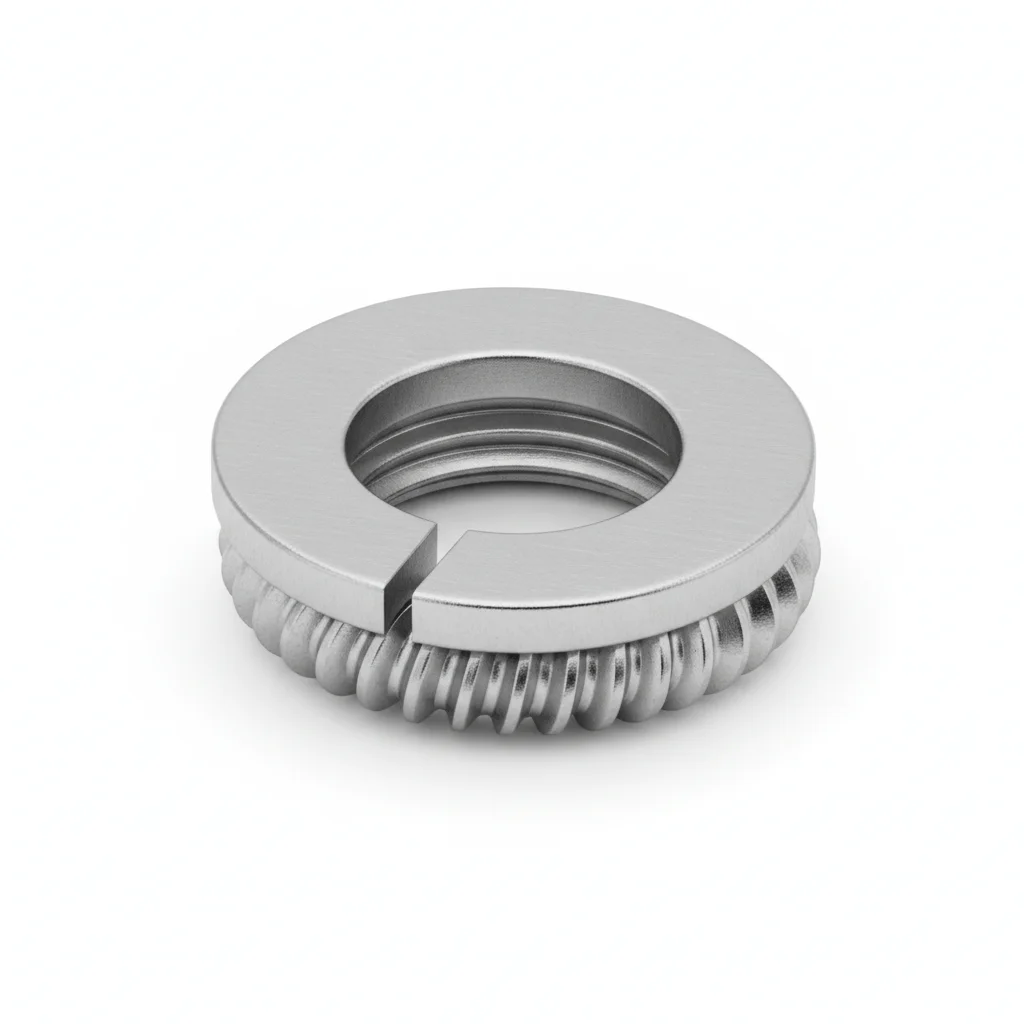
| Напольный кронштейн для инвертора | Анкерный болт M16 | Высокопрочный болт M16 | Клиновая шайба | Усиленный виброгаситель | |
|---|---|---|---|---|---|
| Спецификация | Для 60-500кВт, грузоподъемность ≥1500кг | M16×200мм закладного типа | M16×40мм | NL16 | 80×80×12мм |
| Материал | Q345B Горячее цинкование ≥85мкм | 42CrMoA Горячее цинкование | 42CrMoA | Углеродистая сталь закаленная + Dacromet | Натуральный каучук NR |
| Класс | Горячее цинкование + антикоррозионная краска | Класс прочности 10.9 | Класс прочности 10.9 | Dacromet | Твердость по Шору 60-65 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 |
| Применение | Напольный монтаж крупных инверторов | Крепление кронштейна к бетонному фундаменту | Соединение инвертора с кронштейном | Заменяет обычную пружинную шайбу | Гашение вибрации крупных инверторов |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2um.
- Нанести антикоррозионный герметик для температуры -20 до 150С. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание по спецификации. Затягивать по крестообразной схеме. Проверить 10% с помощью инструмента. Зарегистрировать с данными об окружающей среде.
- Растягивающий тест 5% случайной выборки до 80% пробной нагрузки. Заменить любые, не прошедшие порог приемки.
- Нанести влагозащитное покрытие. Установить контрольный образец коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разрушается в эксплуатационных условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепёжные изделия с коррозией, поражающей более 5% площади поверхности, или с глубиной язвенной коррозии более 0.3mm. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Документировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План В · Экстремальная среда/Морская конфигурация
Экстремальная среда C5-M по ISO 12944-2
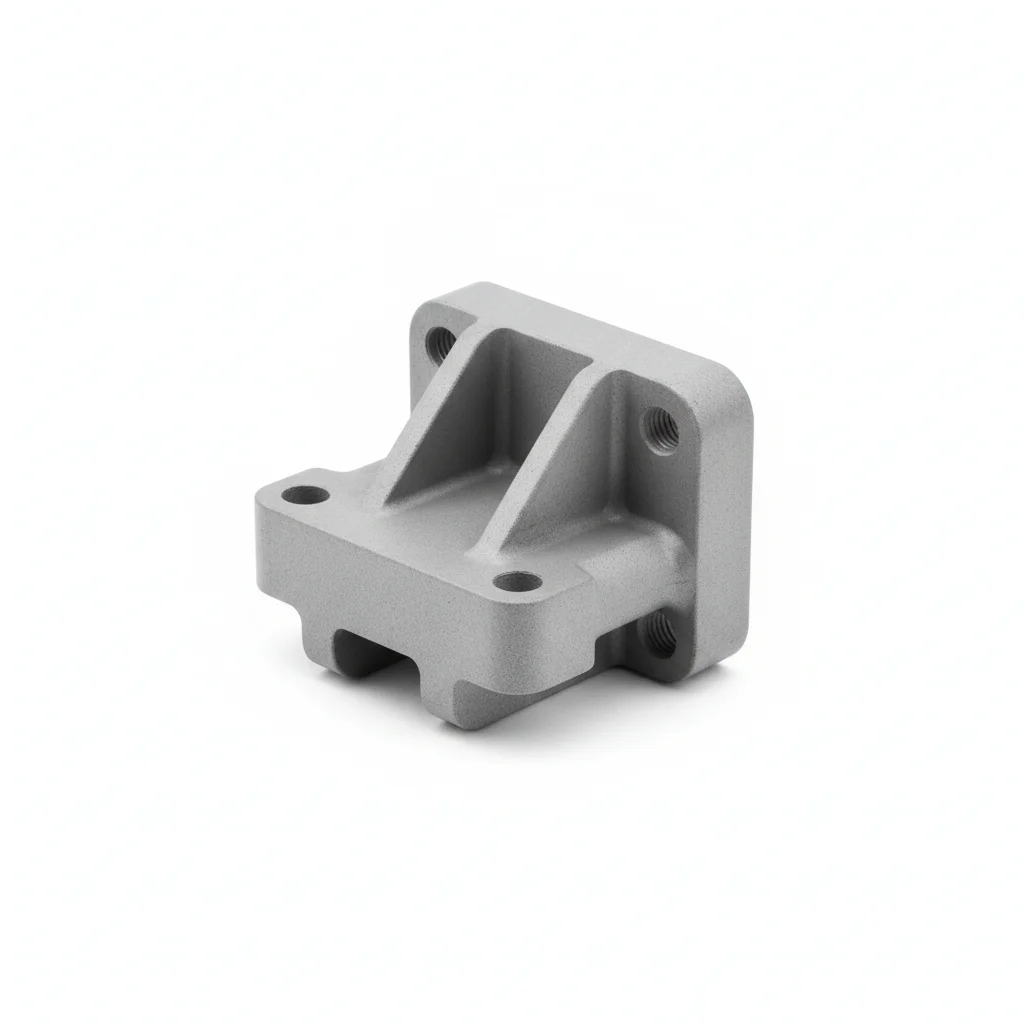
| Напольный кронштейн | Химический анкер | Высокопрочный болт | Клиновая шайба | Виброгаситель | |
|---|---|---|---|---|---|
| Спецификация | Индивидуальный, грузоподъемность ≥2000кг | M16×200мм | M16×40мм | NL16sp | 80×80×12мм |
| Материал | Нержавеющая сталь 316L | Нержавеющая сталь 316L + эпоксидная смола | Нержавеющая сталь 316L | Нержавеющая сталь 316L | FFKM перфторэластомер |
| Класс | Электрополированная | A4-80 | A4-80 | Электрополированная | Термостойкость -40~250°C |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 | ISO 898-1, ГОСТ 3098.1 |
| Применение | Установка инверторов в среде C5-M | Крепление оснований в прибрежной/морской среде | Соединение инвертора с кронштейном | Наивысший уровень защиты от самоотвинчивания для морской среды | Экстремальная среда на морских платформах |
Порядок монтажа
- Обезжирить с растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морской антикоррозионный герметик для температуры -50 до 200С. Использовать шайбы с оболочкой PTFE.
- Проверить выравнивание с точностью до 0.3mm. Затянуть с помощью гидравлического натяжителя. PMI проверка 10% образца. Документировать для аудита соответствия.
- Проверить неразрушающим методом 10% образца с использованием капиллярного контроля. Заменить любые с признаками трещин.
- Нанести защитный герметик по спецификации. Установить постоянные приборы мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разрушается в эксплуатационных условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит первым). Повторно затянуть любой крепёж, если момент затяжки ниже 80% от указанного. Заменить крепёж с коррозией, поражающей более 5% поверхности, или глубиной ямок более 0.3 мм. Каждые 3 года: полная разборка и проверка 20% образца. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Использованные стандарты и авторитетные источники
Основа для расчета несущей способности и устойчивости конструкции кронштейна.
Болты с шестигранной головкой — Классы точности А и ВСтандарт на размеры и механические свойства болтов общего назначения с шестигранной головкой.
Шестигранные гайки с фиксирующим моментом (с неметаллической вставкой)Требования к nylon-гайкам с фиксацией.
Высокопрочные болтовые соединения для предварительного натяженияЕвропейский стандарт на клиновые шайбы, используемые с высокопрочными болтами для предотвращения самоотвинчивания.
Защита от молнии — Часть 3: Физический ущерб конструкциям и опасность для жизниСтандарт-основа для проектирования заземления от молнии кронштейнов инверторов.
Безопасность силовых преобразователей для использования в фотоэлектрических энергетических системахВозможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →