
Крепёжные изделия навески: сравнение материалов и покрытий для наземных и морских установок
Крепёж внутри навески подвержен высокочастотной вибрации и воздействию солевого тумана. Эта страница сравнивает План A (наземная установка, нержавеющая сталь 304, клиновые стопорные шайбы) и Планы B/C (морская установка, нержавеющая сталь 316, гайки Spiralock) на основе ISO 898-1 и VDI 2230. Акцент: предотвращение отвинчивания, коррозионная стойкость и интервалы технического обслуживания
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупке
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Усталостное ослабление болтов навески при наложении вибраций от нескольких источников
Корректирующие меры
Риск-02
Щелевая коррозия болтов крыши навески в условиях солевого тумана и конденсата
Корректирующие меры
Риск-03
Смешение спецификаций крепежа в навеске, приводящее к низкой эффективности обслуживания
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия между планами крепежа навески для наземных и морских установок
Основное инженерное различие между Планом A (наземная установка) и Планами B/C (морская установка) заключается в повышении материала с нержавеющей стали 304 до 316 и изменении антивибрационного механизма с клиновых стопорных шайб на гайки Spiralock. Морские планы также предусматривают покрытие Dacromet на компонентах из углеродистой стали. Таблица ниже выделяет критерии подбора
Что проверить
- 1Материал: нержавеющая сталь 304 (План A) vs 316 (Планы B/C) — 316 обеспечивает более высокую стойкость к язвенной коррозии, эквивалент PREN >25, что критично для морских условий C4-C5
- 2Антивибрационные свойства: клиновые стопорные шайбы (План A) vs гайки Spiralock (План C) — Spiralock обеспечивает вибрационную стойкость до 5000 циклов в тесте Junker vs <10% потери натяжения для клиновых стопорных
- 3Покрытие: HDG >=55µm по ISO 1461 является общим для всех планов; План C добавляет Dacromet на углеродистую сталь для дополнительной антикоррозионной защиты
- 4Ожидаемый срок службы: План A ориентирован на 15-20 лет; План B — 20-25 лет; План C — 20-30 лет, что отражает долговечность материала и покрытия
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс материала | Коррозионная стойкость в условиях солевого тумана; нержавеющая сталь 316 выдерживает >100мг/м2д хлоридов, в то время как 304 ограничена классом C3 | Указывайте нержавеющую сталь 316 (A4-70) для морских навесок; 304 (A2-70) для наземных |
| Устройство предотвращения отвинчивания | Предотвращает усталостное ослабление при вибрации от нескольких источников (0.5-50Гц); клиновые стопорные шайбы и гайки Spiralock имеют разную способность удерживать момент | Выбирайте клиновые стопорные шайбы для систем поворота (yaw); гайки Spiralock для соединений редуктора и генератора |
| Покрытие поверхности | HDG обеспечивает барьерную защиту; Dacromet добавляет жертвенную защиту. Морские условия требуют обоих для предотвращения коррозии резьбы | Требуйте HDG >=55µm по ISO 1461 для всего крепежа; добавляйте Dacromet для углеродистой стали в морских планах |
| Интервал обслуживания | Доступ к морским установкам ограничен окнами благоприятной погоды; более длинные интервалы снижают эксплуатационные расходы, но увеличивают риск необнаруженной коррозии | — |
Все данные взяты из содержимого страницы. Реальные характеристики зависят от конкретных условий среды и момента затяжки при установке. Проверяйте по сертификатам испытаний от поставщика
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Что усталость поражает в гондоле в первую очередь
Усталость внутри гондолы распределена неравномерно — сначала определите зоны повышенного риска, затем подбирайте класс прочности и материал.
80–100 м — согласно принятой в БЗ высоте обслуживания.
Технический справочник отрасли
Вспомогательный крепеж гондолы и внутри башни: размер, материал, условия работы
Подбирайте размер и материал под конкретное место установки вспомогательного крепежа гондолы и внутри башни — сверьтесь с этой таблицей перед заказом.
| Место установки | Размер | Материал | Ключевой параметр |
|---|---|---|---|
| Болты кабельных лотков гондолы/внутри башни | M6–M12 | 304/316L | Влажность + вибрация |
| Болты шкафов блочного трансформатора/шин | M8–M16 | Горячее цинкование/медь | Прилагается протокол коэффициента закручивания |
| Стопорные шайбы (клиновые) | Размер под фланец | Легированная сталь | Расходуются при каждой повторной затяжке |
| Мелкие детали для морских условий | — | 316L/2205 | Нагрузка по соли C5-M; корродируют ≈5–10× быстрее, чем на суше (оценочный порядок величины) |
Размеры — по отраслевой таблице спецификаций для сценариев (БЗ §7); сверяйте с проектом. Соотношение 5–10× для морской коррозии — оценочный порядок величины.
Технический справочник отрасли
Как гайка самоотвинчивается
На примере вибрационной нагрузки гондолы — отвинчивание происходит не постепенно, а поперечная вибрация срывает гайку шаг за шагом.
- 1Источники вибрации суммируются: циклирование ветровой нагрузки плюс постоянная вибрация редуктора/привода — поперечная вибрация отвинчивает гайку оборот за оборотом (механизм Junker)
- 2Каждый оборот отвинчивания снижает преднатяг — соединение переходит в ослабленное состояние
- 3Ослабленное соединение нагружается неравномерно и амплитуда напряжений растет — трещины зарождаются у корня резьбы или в поверхностных дефектах
- 4Одна из трещин достигает критического размера и происходит хрупкое разрушение без предупреждения (без пластической деформации в изломе)
- 5Мера перехвата: клиновые стопорные шайбы вместо обычных пружинных шайб; выполняйте раннюю повторную затяжку и ежегодные проверки по руководству OEM (отраслевая практика)
В этом блоке нет оценочных числовых значений; механизм Junkertest и практика повторной затяжки — согласно БЗ.
Технический справочник отрасли
Назначайте тип стопорения по месту установки — не одно решение для всех
Характер нагрузки различается по зонам гондолы — подбирайте решение стопорения соответственно.
- Система рыскания: доминирует вращающаяся знакопеременная нагрузка — применяйте клиновые стопорные шайбы, а не обычные пружинные шайбы
- Усталостно-опасные зоны, такие как тормоз рыскания и муфта главного вала: на первом месте периодический контроль UT/MT — стопорная шайба саму трещину не остановит
- Электрические соединения шкафов/шин: M8–M16 с протоколом коэффициента закручивания — управляйте преднатягом по коэффициенту закручивания, не копируйте значения момента затяжки с других мест
- Стопорные шайбы расходуются циклами повторной затяжки (новый комплект при каждой затяжке) — держите запас по количеству точек соединения в гондоле
M8–M16 — по отраслевой таблице спецификаций для сценариев (БЗ §7); сверяйте с проектом.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартная наземная установка | B · План B · Улучшенная морская установка | C · План C · Улучшенная морская установка | |
|---|---|---|---|
| 1. ВИНТ С ЦИЛИНДРИЧЕСКОЙ ГОЛОВКОЙ ПОД ВНУТРЕННИЙ ШЕСТИГРАННИК | |||
| Спецификация | M8-M16 | M8-M16 | M8×20 ~ M20×80 |
| Материал | 42CrMoA | Нержавеющая сталь 316 | Нержавеющая сталь 316L A2-70 |
| Класс | Класс 12.9 | A4-70 | Класс 70 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 2. АНТИВИБРАЦИОННАЯ ШАЙБА | |||
| Спецификация | M8-M16 | NL8-NL16 | M8 ~ M20 |
| Материал | Пружинная сталь | 316 | Углеродистая сталь + Dacromet |
| Класс | Dacromet | — | Класс 10 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 3. САМОКОНТРЯЩАЯСЯ ГАЙКА С НЕЙЛОН-ВКЛАДЫШЕМ | |||
| Спецификация | M8-M16 | M8-M16 | Аксессуар |
| Материал | Углеродистая сталь | 316 | — |
| Класс | Класс 8 | — | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
Руководство по выбору
Не уверены, какой план выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
| Гондола наземной турбины, C2-C3, внутриконтинентальная зона | План A: стандартный для суши — винт с цилиндрической головкой и внутренним шестигранником (42CrMoA, M8-M16, класс 12.9) + стопорная шайба (пружинная сталь, Dacromet) / клиновой замок + самоконтрящаяся гайка с нейлоновым вкладышем класса 8 | C3 (ISO 12944-2); внутренняя среда гондолы относительно мягкая; нержавеющая сталь 304 подходит для большинства точек крепления |
| Гондола морской турбины, C4-C5 | План B: усиленный для моря — винт с внутренним шестигранником из нержавеющей стали 316 (M8-M16, A4-70) + клиновая стопорная шайба (316, NL8-NL16) + контргайка 316 | C4 (ISO 12944-2); сталь 316 обеспечивает стойкость к питтинговой коррозии, эквивалентную PREN >25, что критично для насыщенной солью морской среды |
| Морская гондола, C5-M + особые требования (вибрация редуктора/генератора) | План C: винт 316L (M8×20~M20×80) + стопорная гайка Spiralock (углеродистая сталь + Dacromet, класс 10) + комплект инструмента для контроля/обслуживания | C5-M (ISO 12944-2); гайка Spiralock выдерживает вибрацию до 5000 циклов в испытании Junker для опор редуктора и генератора |
| Защита от самоотвинчивания при многоисточниковой вибрации (редуктор 0.5-50Hz, лопасть 0.15-0.3Hz, резонанс 3P) | Опоры редуктора/генератора: болты класса 10.9S + клиновые стопорные шайбы; корпус главного подшипника/редуктор рыскания: класс 12.9 + двойные гайки; гидравлические натяжители для преднатяга ±3%; повторная затяжка ежеквартально в 1-й год, затем ежегодно | Предел усталости болта M20 класса 10.9 падает до 35-40% от номинального значения после 10⁷ циклов; Junker: пружинная шайба >80% потери преднатяга после 1000 циклов, клиновой замок <10% после 5000 циклов |
| Коррозия + эффективность обслуживания (500-1000 болтов/гондола, 15-20 типоразмеров) | Применять покрытие цинк-алюминий 500 (>2000h в соляном тумане) или сплав цинк-никель + уплотняющий антикоррозионный воск + герметик для фланцев; сформировать BOM крепежа на одну установку и специализированный ящик с инструментом; контроль момента затяжки каждые 3-5 лет на суше / 1-2 года на море ультразвуковым измерителем напряжений | Морской соляной туман >100mg/m²d вызывает щелевую коррозию в зазорах фланцев 0.1-0.5mm (Dacromet выходит из строя за 2-3 года); неправильные/неподходящие по размеру запасные части приводят к потере времени на полный подъем на башню от часов на суше до дня на море |
План A · Стандартная наземная установка
Стандарт C3 по ISO 12944-2
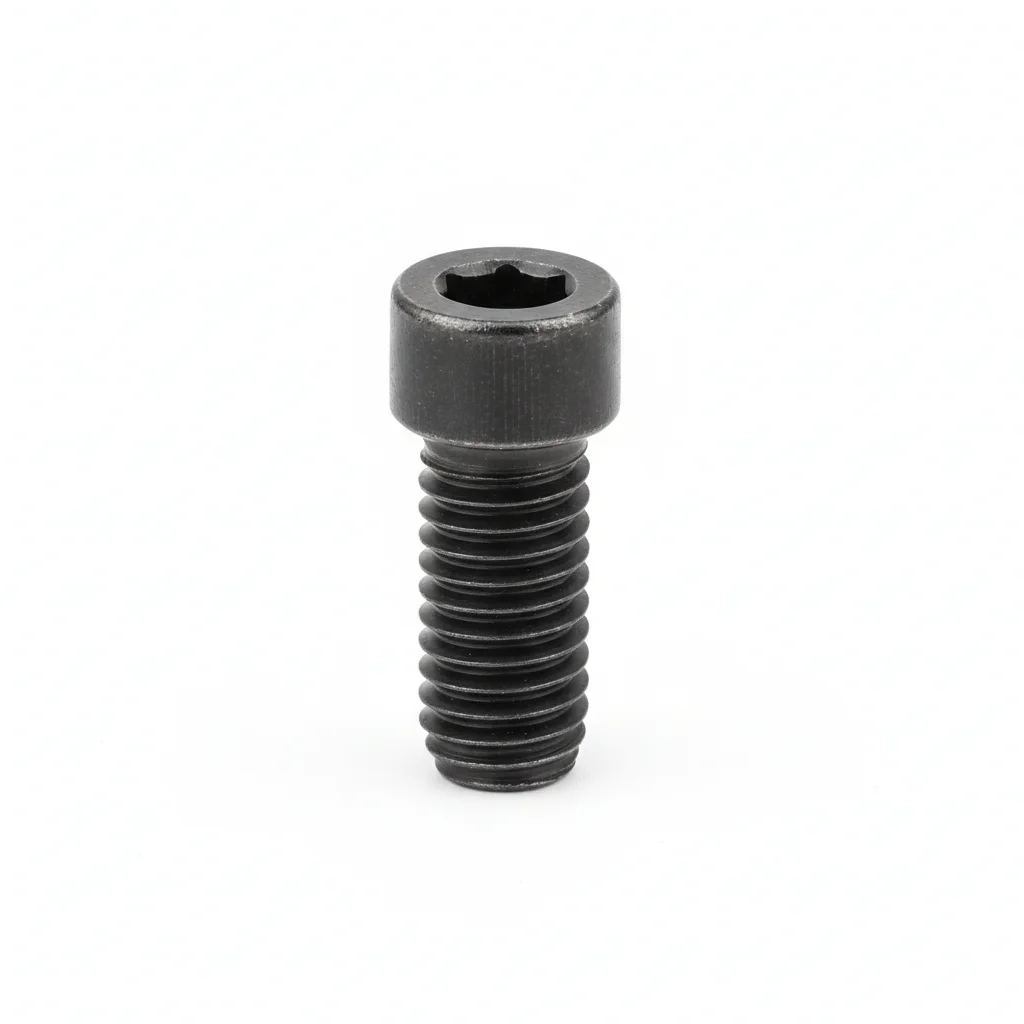
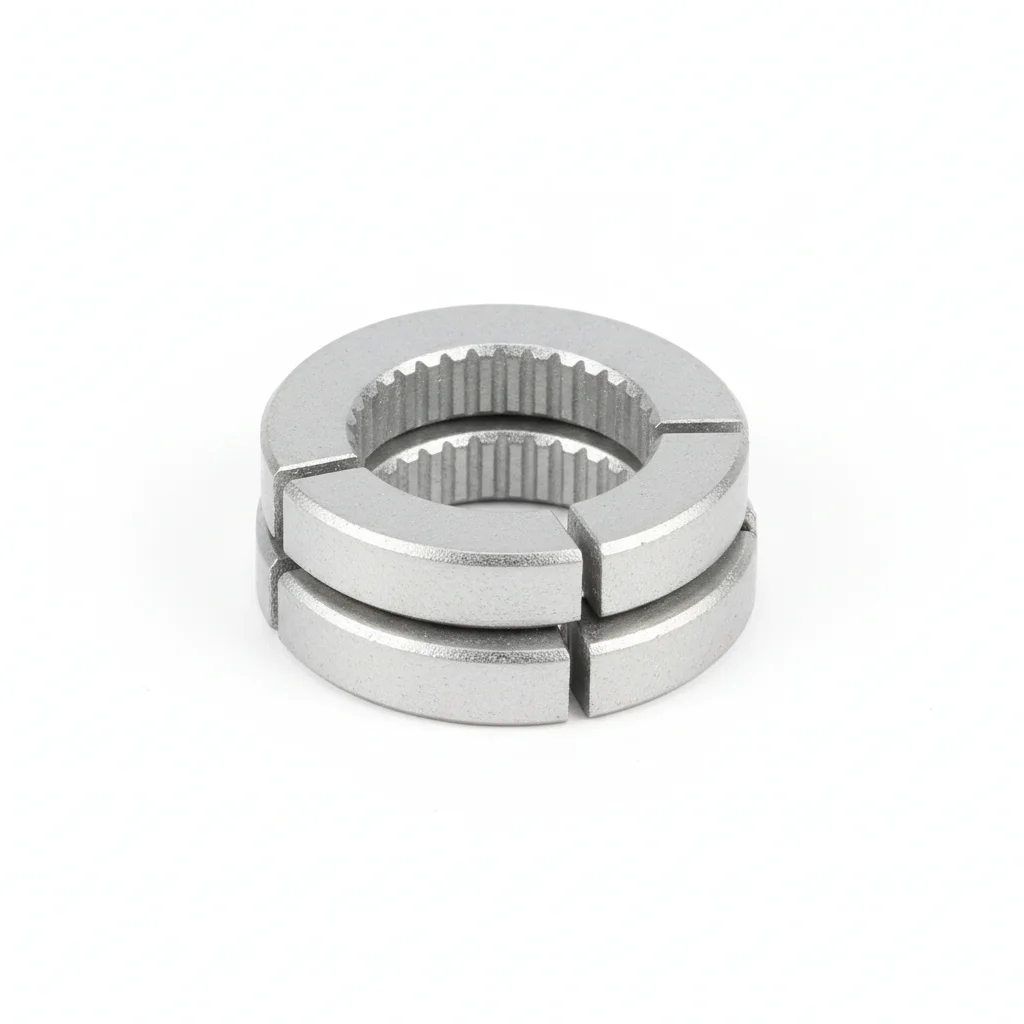
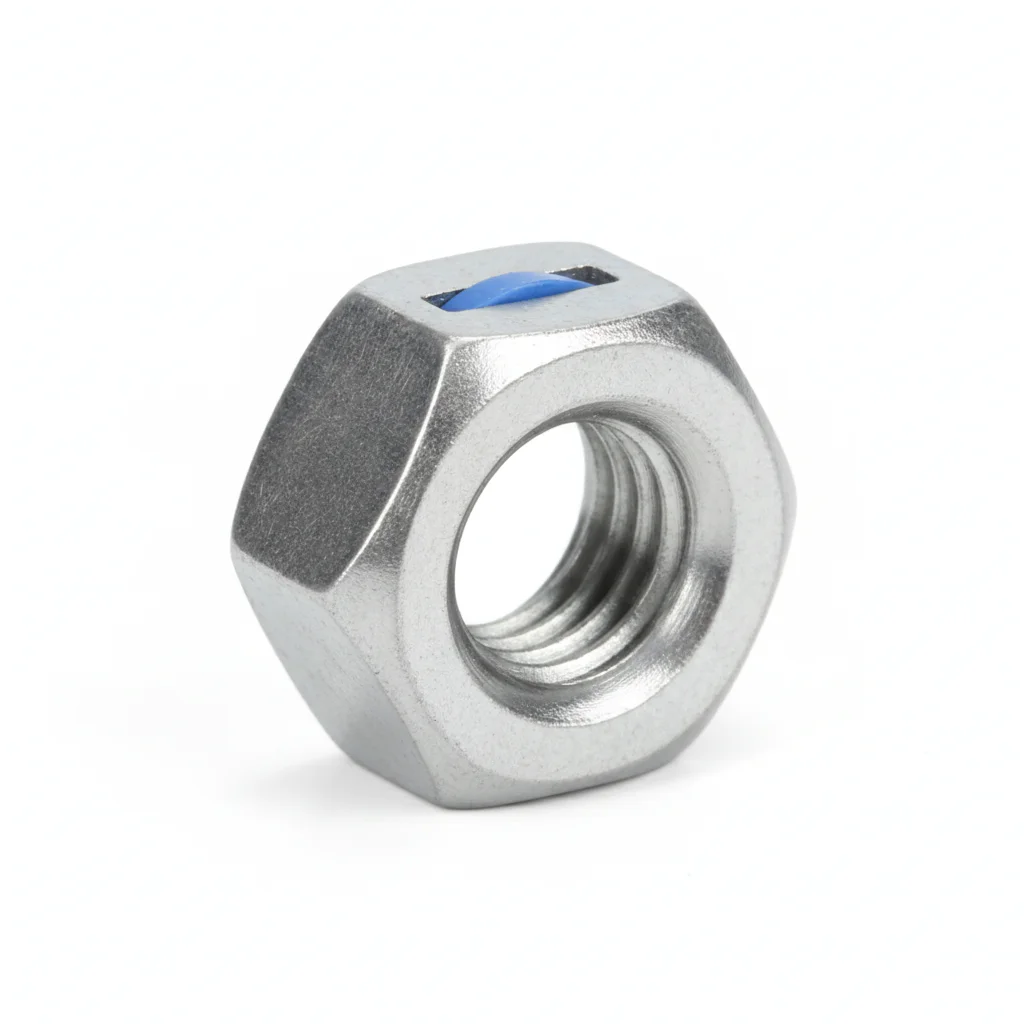
| Винт с цилиндрической головкой под внутренний шестигранник | Антивибрационная шайба | Самоконтрящаяся гайка с нейлон-вкладышем | |
|---|---|---|---|
| Спецификация | M8-M16 | M8-M16 | M8-M16 |
| Материал | 42CrMoA | Пружинная сталь | Углеродистая сталь |
| Класс | Класс 12.9 | Dacromet | Класс 8 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Структурное соединение навески | Клиновая стопорная шайба / Шайба Бельевилля | Используется с антивибрационной шайбой |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1мм на 100мм.
- Нанести состав для соединения на контактирующие поверхности. Установить крепёж с шайбой Бельевилля под головкой и гайку.
- Проверить соосность в пределах 0.5мм. Затягивать по звёздчатой схеме. Момент затяжки 42 Нм +/-2 Нм калиброванным ключом. Задокументировать в журнале QA.
- Осмотреть все крепёжные элементы на правильность посадки. Измерить 5% выборки щупом.
- Нанести контролирующую метку (краска-маркер контроля затяжки). Сфотографировать сборку с 3 ракурсов для документационного пакета QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Затянуть заново любой крепёж с моментом ниже 80% от указанного. Заменять крепежные элементы, если коррозия поражает более 5% площади поверхности или глубина ямок превышает 0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План B · Улучшенная морская установка
Суровая среда C4 по ISO 12944-2
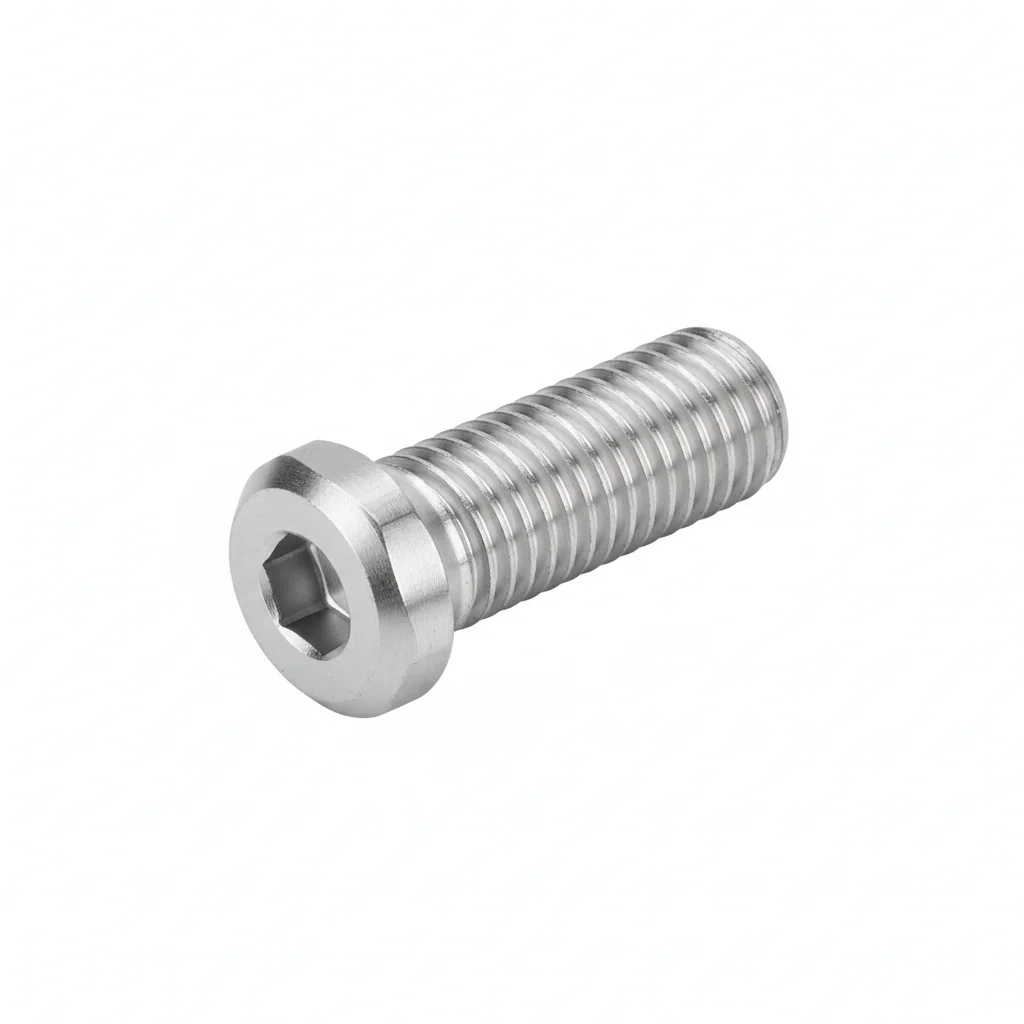
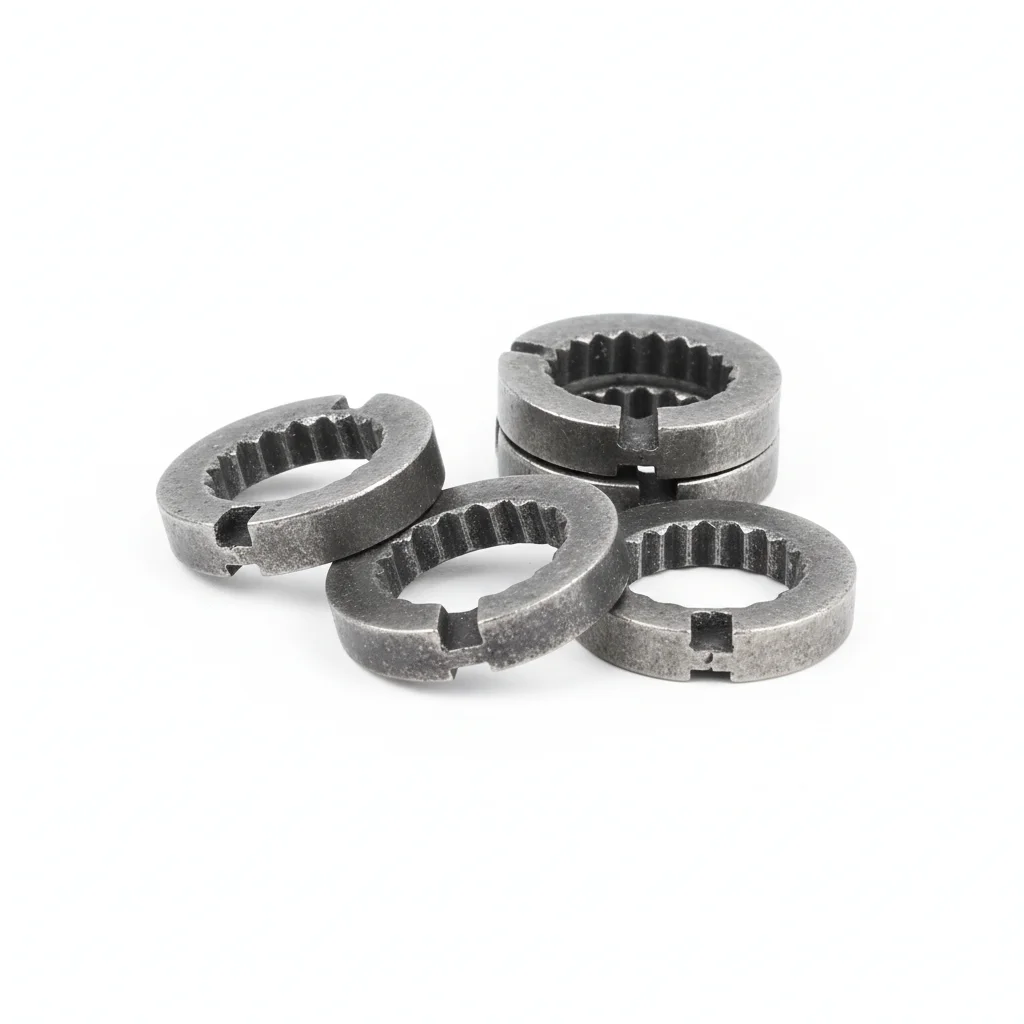

| Винт с цилиндрической головкой под внутренний шестигранник | Клиновая стопорная шайба | Самоконтрящаяся гайка | |
|---|---|---|---|
| Спецификация | M8-M16 | NL8-NL16 | M8-M16 |
| Материал | Нержавеющая сталь 316 | 316 | 316 |
| Класс | A4-70 | — | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Участки с высокой коррозией | Антивибрационная для морских навесок | Используется с болтами из стали 316 |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2um.
- Нанести антикоррозионный соединительный состав диапазоном рабочих температур от -20 до 150C. Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затягивать крестообразно. Контролировать 10% крепежа инструментом проверки. Вести журнал с указанием данных о среде.
- Проверить 5% случайной выборки нагрузкой на растяжение до 80% от пробной нагрузки. Заменять любые элементы, не соответствующие порогу приемки.
- Нанести атмосферостойкое защитное покрытие. Установить купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Затянуть заново любой крепёж с моментом ниже 80% от указанного. Заменять крепежные элементы, если коррозия поражает более 5% площади поверхности или глубина ямок превышает 0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План C · Улучшенная морская установка
Экстремальная среда C5-M по ISO 12944-2
| Винт с цилиндрической головкой под внутренний шестигранник | Самоконтрящаяся гайка Spiralock | Набор инструментов для проверки и обслуживания | |
|---|---|---|---|
| Спецификация | M8×20 ~ M20×80 | M8 ~ M20 | Аксессуар |
| Материал | Нержавеющая сталь 316L A2-70 | Углеродистая сталь + Dacromet | — |
| Класс | Класс 70 | Класс 10 | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Структурное соединение навески | Антивибрационная для узлов с вибрацией | Периодическая проверка момента затяжки |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морской антикоррозионный состав диапазоном рабочих температур от -50 до 200C. Использовать шайбы с оболочкой PTFE.
- Проверить соосность в пределах 0.3мм. Затягивать гидравлическим натяжителем. Выполнить PMI-контроль 10% выборки. Задокументировать для аудита соответствия.
- Провести неразрушающий контроль (НДК) 10% выборки методом цветной дефектоскопии. Заменять любые элементы с признаками трещин.
- Нанести защитный герметик по спецификации. Установить постоянное оборудование для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Затянуть заново любой крепёж с моментом ниже 80% от указанного. Заменять крепежные элементы, если коррозия поражает более 5% площади поверхности или глубина ямок превышает 0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Матрица спецификаций
Спецификации продукции для данного сценария
Спецификации из каталога продукции Yaxiio. Масса указана теоретическая (расчётная).
| Диаметр | Длина | Материал | Класс | Покрытие | SKU | Масса ед. |
|---|---|---|---|---|---|---|
| M12 | 30, 35, 40, 45, 50, 60, 70, 80 | Alloy Steel | 10.9S | Black Oxide | 8 | 42–86 g |
| M16 | 40–120 (10 размеров) | Alloy Steel | 10.9S | Black Oxide | 10 | 98–220 g |
| M20 | 45–160 (11 размеров) | Alloy Steel | 10.9S | Black Oxide | 11 | 180–460 g |
| M24 | 50–200 (12 размеров) | Alloy Steel | 10.9S | Black Oxide | 12 | 300–830 g |
| M30 | 60–240 (12 размеров) | Alloy Steel | 10.9S | Black Oxide | 12 | 570–1500 g |
Ссылочные стандарты
Техническая основа и нормативные документы
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →