风险审计 // 工程诊断
采购避坑指南
"台风区铝合金压块就是定时炸弹——风大时组件被吸起来,压块开口,组件飞走。用不锈钢的。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
铝合金压块在大风区变形导致组件松脱——风把组件从支架上拔下来了
[✅] Yaxiio 整改措施
不锈钢压块(304 材质,屈服 ≥ 205 MPa )替代铝合金。✓压块壁厚 ≥ 3mm,有效夹持深度 ≥ 8mm 。✓每年台风季前巡检 ——压块有无变形、组件有无松动。风险-02
压块螺栓在盐雾中腐蚀——海边光伏压块螺栓三年锈到拧不动
[✅] Yaxiio 整改措施
304 不锈钢 。✓安装时螺纹涂 防咬合润滑脂 。风险-03
边压块与中压块混用导致阵列边缘组件被风掀翻
[✅] Yaxiio 整改措施
"台风区光伏压块不能用铝合金——铝合金屈服强度不够,超强风一吸组件就飞了。台风区老老实实用不锈钢压块,壁厚3mm以上。省压块钱的结果是组件飞出去砸到人。"
"压块巡检不是看紧了没——是看有没有变形。铝合金压块在大风中开口会慢慢变大,大到组件能滑出来。变形的压块换掉,不要复紧继续用。"
工况差异
压块失效链与采购检查点
光伏压块最常见的失效模式是风致松动和腐蚀,但工程中常忽略边压块与中压块的夹持力差异以及防松垫圈的必要性。以下检查点帮助采购和验收时锁定关键参数。
判断要点
- 1边压块 vs 中压块:阵列边缘风吸力比中间大1.5-2倍,边压块单侧夹持力需比中压块高50-60%,不可混用。
- 2铝合金压块壁厚:劣质压块壁厚不足,在强风下安全系数需满足要求,否则塑性变形导致夹持力丧失。
- 3螺栓防松:沿海C4-C5环境或大风区,必须使用楔形防松垫圈,防止风振松动。
- 4盐雾腐蚀:碳钢镀锌螺栓在海边易锈死,应选用不锈钢螺栓或更高等级。
- 5缓冲垫片:EPDM垫片厚度按项目要求,防止压块与边框磨损,同时补偿热胀冷缩。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 压块材料与壁厚 | 壁厚不足的铝合金压块在强风下变形,组件夹持力丧失 | 要求壁厚满足项目风压要求,并提供材料屈服强度证明 |
| 边压块与中压块区分 | 阵列边缘用中压块替代边压块,夹持力不足导致组件掀翻 | 明确边压块用于边缘,中压块用于中间,采购清单分开标注 |
| 螺栓防松措施 | 无防松垫圈时,风振导致螺栓松动,压块位移 | 大风区指定楔形防松垫圈,扭矩按厂家要求 |
| 耐腐蚀等级 | 沿海盐雾腐蚀导致螺栓锈死,无法拆卸维护 | 沿海C4-C5环境选用不锈钢螺栓或达克罗涂层 |
| 缓冲垫片厚度与材质 | 垫片过薄或材质不当导致压块与边框磨损,降低夹持力 | EPDM垫片,厚度按项目要求,并提供硬度与耐老化测试报告 |
以上检查点基于GB/T 5237、ISO 3506及GB 50009标准,具体验收需结合项目风压和腐蚀等级。
证据等级: 有标准依据
行业技术参考
边压块与中压块:位置、受载与规格差
边缘是风载最集中的位置——边压块的夹持要求比中压块高 20–30%。阵列最外圈用中压块顶替,是边缘组件被掀翻的常见原因。
| 类别 | 夹持对象 | 夹持要求 | 规格对策 |
|---|---|---|---|
| 中压块 | 相邻两块组件的公共边(T 型螺栓滑入铝导轨槽) | 基准 | 标准规格(M8) |
| 边压块 | 阵列最外圈的单块组件边缘 | 比中压块高 20–30%(经验值) | 比中压块高一级规格(M8→M10) |
“高 20–30%”为经验值;“高一级规格(M8→M10)”为 KB 方案口径。
行业技术参考
大风区压块防松验收四件事
对象:铝压块 + 304 螺栓的压块配置;沿海/大风区按加强口径验收。
- EPDM 绝缘垫片 ≥1mm——阻断铝压块与钢螺栓的电偶对,顺带缓冲风振磨损
- 边压块比中压块高一级规格(M8→M10),最外圈禁止用中压块顶替
- 每季度手推板边检查:晃动超过 3mm 即复紧(建议值)
- 沿海项目材质硬要求:304+EPDM 绝缘;MW 级项目压块几千个/MW——边块与中块分开下单、单独验收,批量一致性靠同批次供货保证
“晃动 >3mm 即复紧”为建议值(每季度检查)。
行业技术参考
被遗忘的接地件:阳极氧化层是绝缘的
光伏板铝边框的阳极氧化层是绝缘的 Al₂O₃ 陶瓷层——光靠螺栓拧紧,并不天然接地。
接触电阻阈值 <0.1Ω 与每 2 年复测为 KB 验收口径。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · 方案A · 铝合金压块标准配置 | B · 方案B · 不锈钢压块加强配置 | C · 方案C · 轻量化塑料压块(非承重) | |
|---|---|---|---|
| 1. 铝合金中压块 | |||
| 规格 | 30-50mm组件厚度 | 30-50mm组件厚度 | 30-50mm |
| 材质 | 6063-T5铝 阳极氧化≥15μm | 304不锈钢 | 316L |
| 等级 | 阳极氧化 | A2-70 | 电解抛光 |
| 2. 铝合金边压块 | |||
| 规格 | 30-50mm组件厚度 | 30-50mm组件厚度 | 30-50mm |
| 材质 | 6063-T5铝 阳极氧化≥15μm | 304不锈钢 | Ti6Al4V |
| 等级 | 阳极氧化 | A2-70 | — |
| 3. 缓冲垫片 | |||
| 规格 | 0.8mm厚 | 1.0mm厚 | 1.0mm厚 |
| 材质 | EPDM | EPDM | EPDM+316L |
| 等级 | 黑色 | 黑色 | C5-M |
选型指引
如何根据沿海/大风区?选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 沿海C4-C5 / 大风区(基本风压≥0.5kN/m²) | 方案B:不锈钢压块(304 A2-70)+楔形防松垫圈 | 不锈钢2倍强度+耐盐雾;楔形防松垫圈(达克罗)防风振松动;按GB 50009核算荷载 |
| 内陆一般屋面(风速<30m/s,C3) | 方案A:铝合金压块(6063-T5 阳极氧化≥15μm) | 重量轻+不腐蚀+成本低;铝压块需接地处理(阳极氧化层绝缘);配M8×25mm 304不锈钢A2-70螺栓 |
| 临时/轻型结构(小型屋面/车棚/遮阳棚) | 方案C:轻量化塑料压块(非承重) | 轻量低成本,适用于临时结构;非承重场景需满足组件固定强度要求 |
方案A · 铝合金压块标准配置
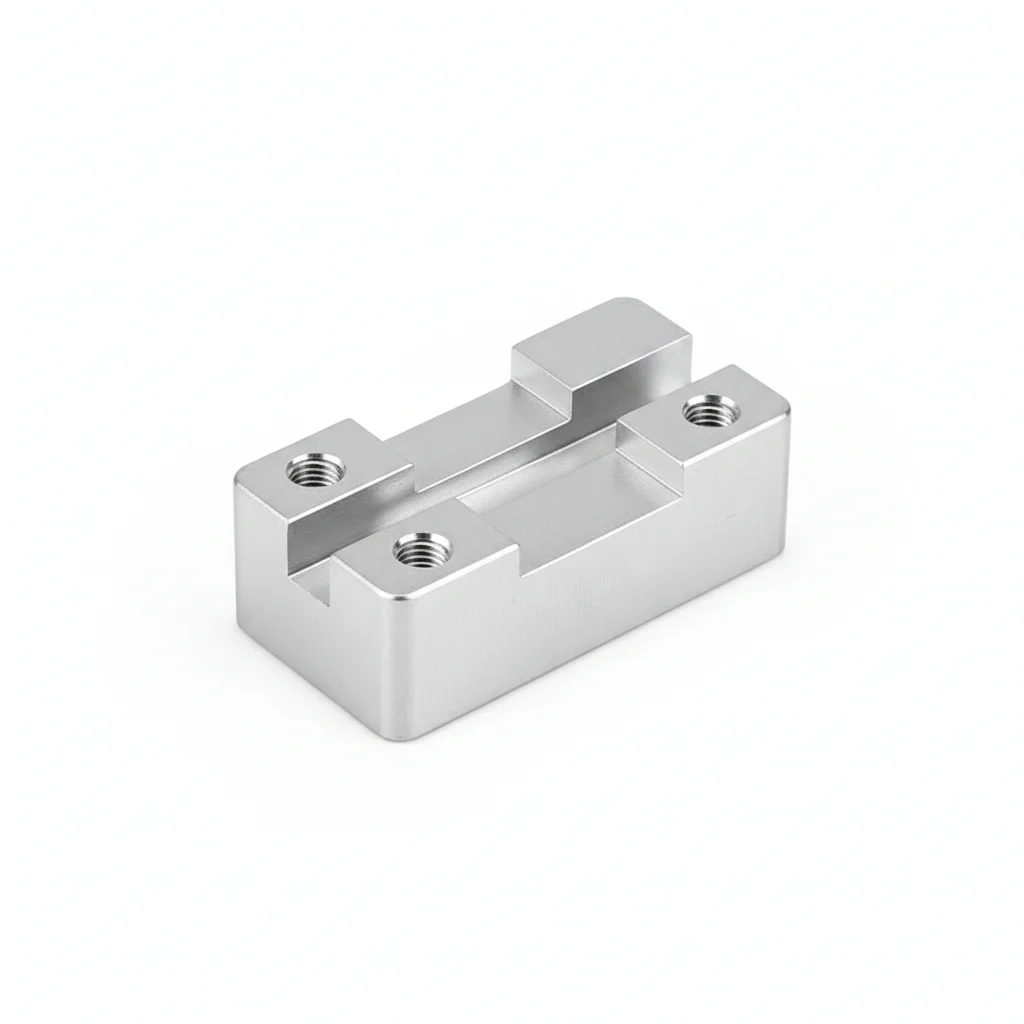
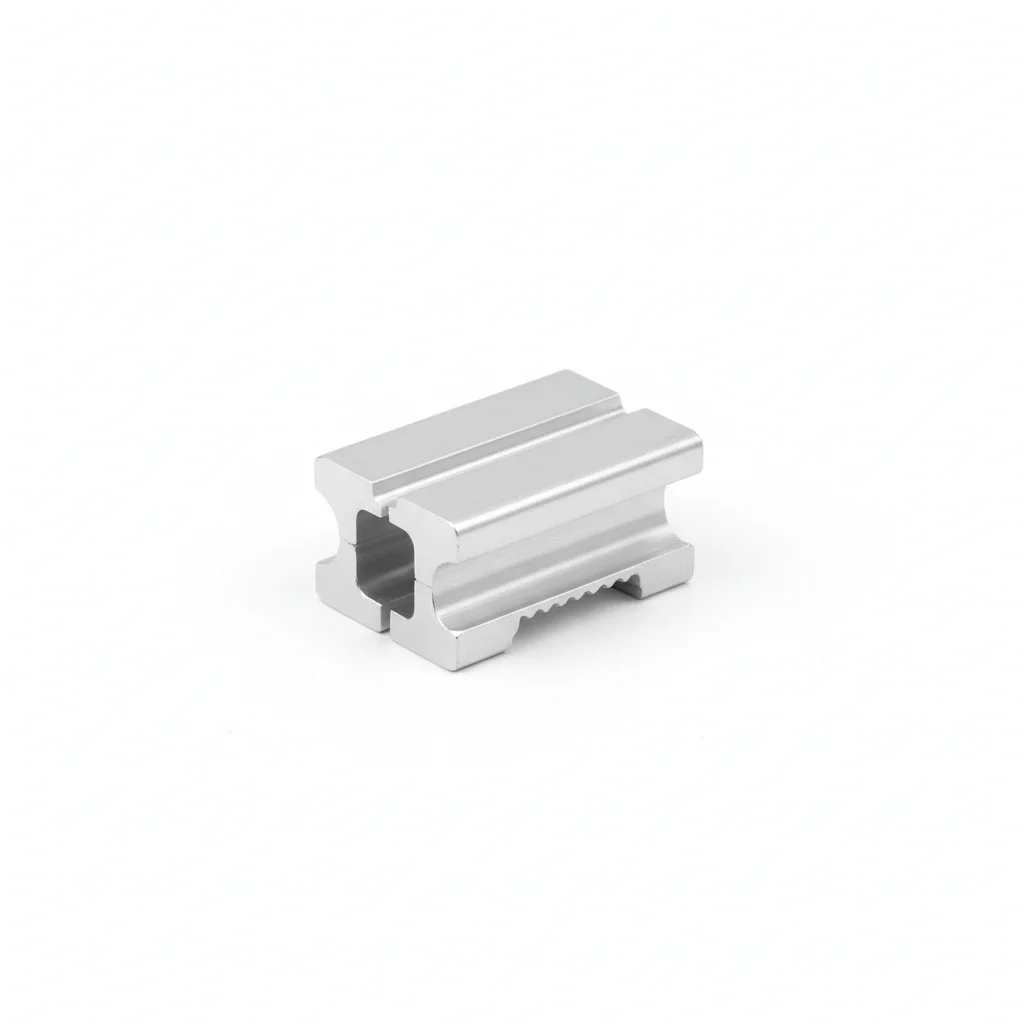
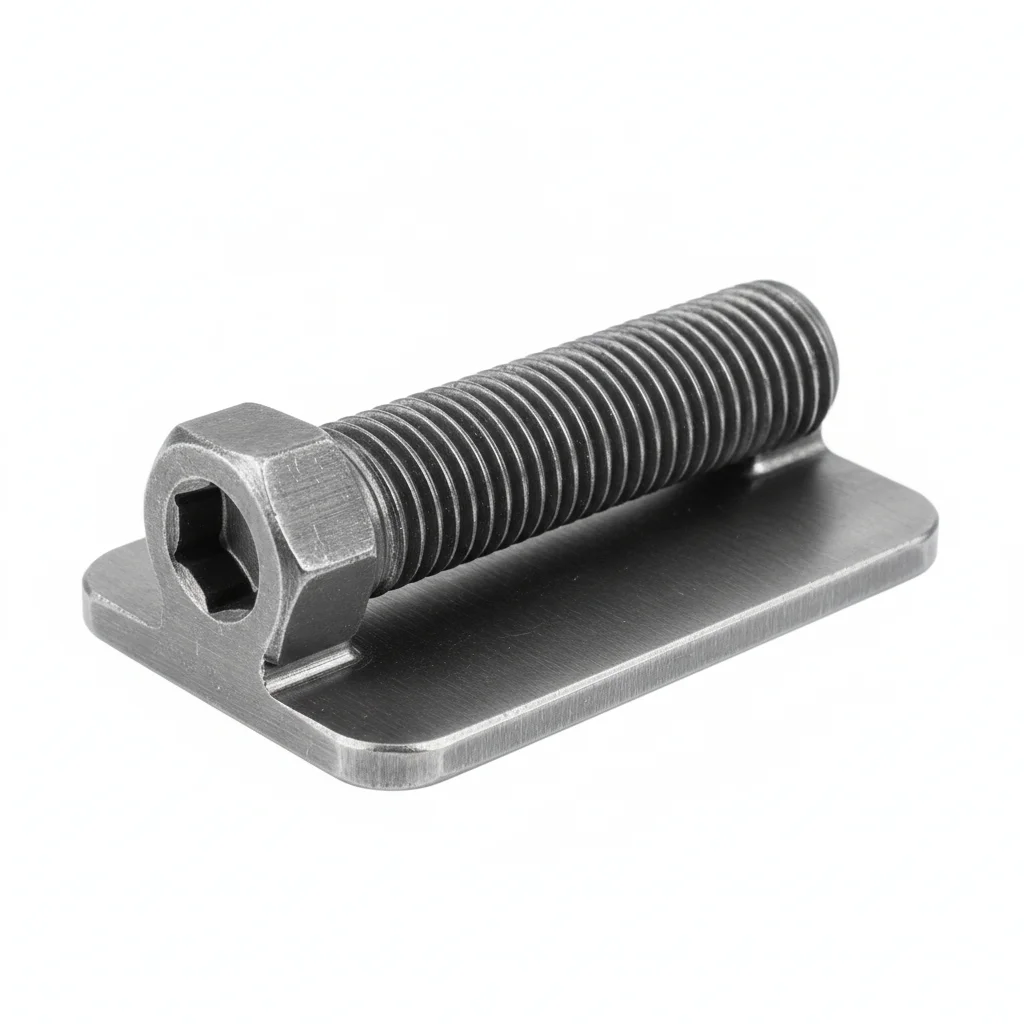
内陆地区,风速<30m/s,非沿海C4-C5腐蚀环境,选用6063-T5铝阳极氧化≥15μm压块,M8×25mm 304不锈钢A2-70螺栓,EPDM缓冲垫片0.8mm,设计寿命15-20年。
| 铝合金中压块 | 铝合金边压块 | 缓冲垫片 | M8不锈钢压块螺栓 | |
|---|---|---|---|---|
| 规格 | 30-50mm组件厚度 | 30-50mm组件厚度 | 0.8mm厚 | M8×25mm |
| 材质 | 6063-T5铝 阳极氧化≥15μm | 6063-T5铝 阳极氧化≥15μm | EPDM | 304不锈钢 |
| 等级 | 阳极氧化 | 阳极氧化 | 黑色 | A2-70 |
| 用途 | 固定两块相邻组件 | 固定最外侧组件 | 压块与边框之间的缓冲防磨 | 压块与导轨连接 |
安装步骤
- 安装前核对组件厚度在30-50mm范围内,清洁导轨表面,去除毛刺、油污及异物,确保压块安装面无锈蚀。
- 放置中压块于相邻两块组件边框之间,边压块置于阵列最外侧组件边框外侧,使压块夹持面完全贴合组件边框,避免倾斜或偏置。
- 将EPDM缓冲垫片(0.8mm厚)置于压块与组件边框接触面之间,垫片应平整覆盖夹持区域,防止铝合金压块直接磨损边框阳极氧化层。
- 穿入M8×25mm 304不锈钢A2-70螺栓,预拧至压块与导轨接触但未完全锁紧,确保压块位置可微调,使组件边框均匀嵌入压块槽内。
- 使用扭矩扳手按对角顺序分两次拧紧螺栓至规定扭矩(铝合金压块M8推荐15-18Nm),避免一次锁紧导致压块偏斜或边框受力不均。
- 安装完成后,检查压块与组件边框咬合深度≥8mm(组件边框厚度的1/3以上),确认无间隙、无翘曲,并在每个压块上标记紧固日期,便于后续巡检。
- 每块组件至少使用4个压块(两端各2个),大风区加密至6-8个,确保边缘组件使用边压块,不可用中压块替代。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 施工时用中压块代替边压块安装在阵列最外圈,认为中压块能同时固定两块组件更牢固。 | 中压块单侧夹持力仅为边压块的50-60%,边缘风吸力是中间区域的1.5-2倍,台风下(基本风压≥0.7kN/m²)组件从边缘逐排掀翻,形成连锁脱落。 | 阵列最外圈必须使用专用边压块(单侧夹持力≥300N),基本风压≥0.5kN/m²区域,边压块壁厚应比中压块厚0.5-1mm或改用不锈钢材质,屋脊和屋檐边缘第一排组件建议双螺栓固定。 |
| 铝合金压块安装时不放置EPDM缓冲垫片,认为压块与边框直接接触更紧密。 | 压块与边框金属直接接触,在风振下产生微动磨损,磨穿阳极氧化层,加速铝合金腐蚀;同时垫片缺失导致压块与边框间隙不均,夹持力下降,组件在风吸力下位移。 | 必须安装0.8mm厚EPDM缓冲垫片,垫片既能缓冲防磨,又能补偿热胀冷缩,确保压块长期夹持力稳定。 |
| 螺栓扭矩凭手感拧紧,未使用扭矩扳手,导致扭矩不足或过大。 | 扭矩过小,组件在大风中因夹持力不足而滑移甚至脱离;扭矩过大,可能压碎组件边框(铝边框抗压强度约200MPa,M8螺栓18Nm产生的夹紧力约8kN对应边框接触应力可达250MPa),导致边框局部凹陷,夹持力反而下降。 | 使用扭矩扳手按15-18Nm拧紧M8螺栓(铝合金压块),并定期校准扭矩扳手;每批次抽样做滑移试验,施加500N横向力组件不应滑移。 |
维护
本方案适用于内陆风速<30m/s的非腐蚀环境,铝合金压块阳极氧化层≥15μm可提供15-20年防护,但需按运行状况定期巡检。每年台风季前(建议结合当地气象规律)对全阵列压块进行专项检查:目视压块有无塑性变形(开口增大、翘边)、阳极氧化层有无磨穿或腐蚀斑点、EPDM垫片有无老化开裂或移位;用手按压组件边缘检查有无松动位移,重点检查阵列边缘、屋脊和屋檐部位(风吸力最大的区域)。发现变形的压块立即更换,严禁复紧后继续使用——铝合金压块一旦塑性变形即丧失夹持力,复紧无法恢复。同时检查M8×25mm 304不锈钢A2-70螺栓有无松动或锈蚀迹象,若发现螺纹损伤或锈斑,应更换同规格新螺栓并重新涂防咬合润滑脂。每批次安装时建议保留扭矩记录,大修窗口期可抽样拆检压块,测量壁厚(应≥3mm)和夹持深度(应≥8mm),验证是否仍满足设计要求。
方案B · 不锈钢压块加强配置
适用于沿海C4-C5腐蚀环境或基本风压≥0.5kN/m²的大风区,需满足GB 50009荷载要求。
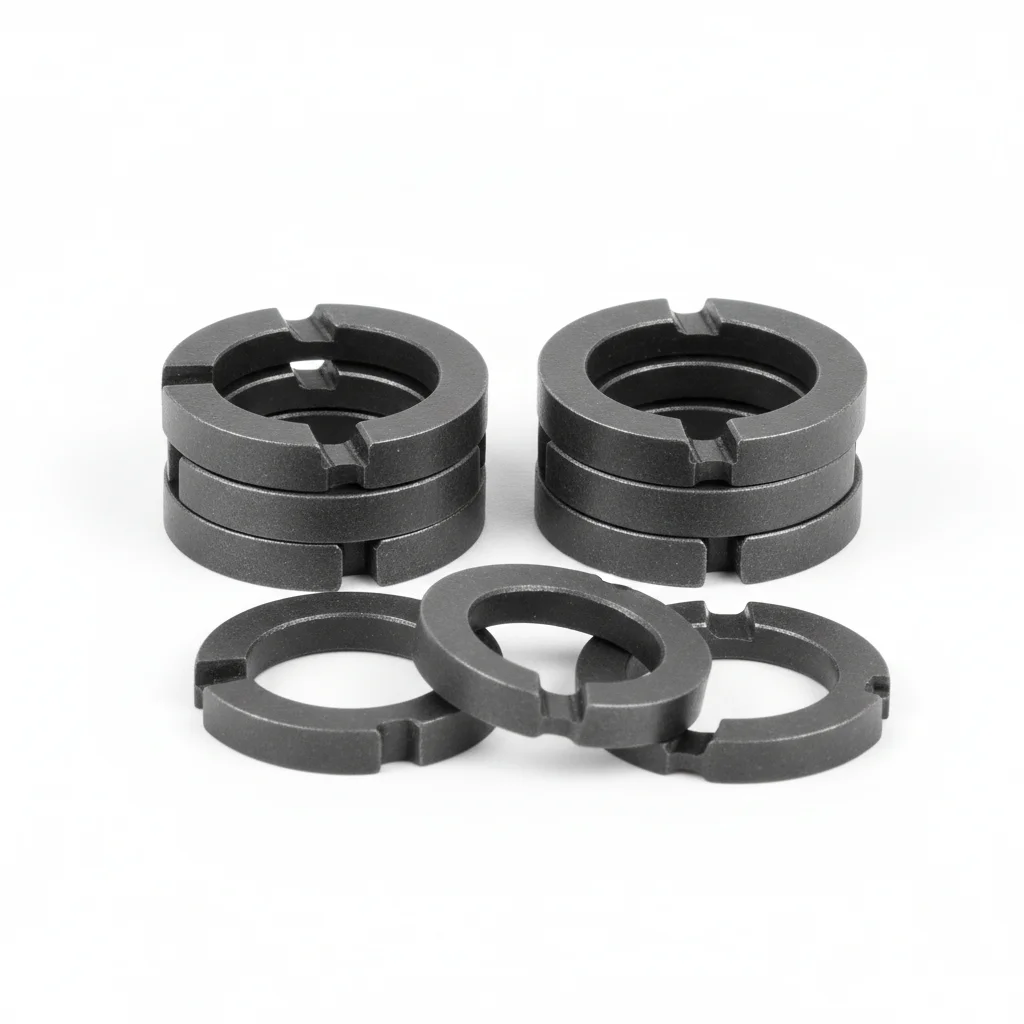
| 中压块 | 边压块 | 缓冲垫片(加厚) | 楔形防松垫圈防松垫圈 | |
|---|---|---|---|---|
| 规格 | 30-50mm组件厚度 | 30-50mm组件厚度 | 1.0mm厚 | NL8 |
| 材质 | 304不锈钢 | 304不锈钢 | EPDM | 碳钢淬火+达克罗 |
| 等级 | A2-70 | A2-70 | 黑色 | 达克罗 |
| 用途 | 大风区组件固定 | 大风区外侧组件固定 | 大风区加强缓冲 | 防止压块在风振下松动 |
安装步骤
- 1. 安装前核对压块材质为304不锈钢(A2-70),壁厚≥3mm,确认组件厚度在30-50mm范围内,并检查楔形防松垫圈(NL8,达克罗处理)无锈蚀或变形。
- 2. 清洁导轨安装面,去除油污、灰尘和氧化层,确保接触面平整,避免因异物导致压块倾斜或夹持力不均。
- 3. 将中压块或边压块按位置放置:中压块骑跨两块相邻组件边框,边压块扣住最外侧组件边框,确保压块卡爪完全咬合组件边框,咬合深度≥8mm(不少于边框厚度的1/3)。
- 4. 放入楔形防松垫圈,注意垫圈凸面朝向螺栓头或螺母,两片垫圈斜面相对,确保锁紧时能产生楔形自锁效果。
- 5. 用M8不锈钢螺栓(A2-70)穿过压块和导轨,预拧至螺栓头接触垫圈,再使用扭矩扳手按厂家推荐值(不锈钢M8约22-25Nm)分两次对称拧紧,避免单侧过载。
- 6. 安装完成后,用扭力扳手抽检螺栓扭矩,并施加500N横向力检查组件是否滑移,确认夹持稳固。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 将中压块错装在阵列最外圈,替代边压块使用。 | 中压块单侧夹持力仅为边压块的50-60%,边缘风吸力比中间大1.5-2倍,台风工况下组件易从边缘掀翻,引发连锁脱落。 | 阵列最外圈必须使用专用边压块(单侧夹持力≥300N),且基本风压≥0.5kN/m²区域边压块壁厚应加厚或采用不锈钢材质。 |
| 未使用楔形防松垫圈,仅用普通平垫圈或弹簧垫圈。 | 大风区风振导致螺栓松动,压块位移,夹持力下降,组件在风吸力下脱离导轨。 | 必须使用楔形防松垫圈(NL8,达克罗处理),利用楔形自锁原理防止螺栓在振动中回松。 |
| 螺栓拧紧扭矩不足或过大,未按规格分次拧紧。 | 扭矩不足时组件易松动;扭矩过大(超过25Nm)可能压碎铝边框(屈服强度约200MPa),导致夹持失效。 | 不锈钢压块M8螺栓推荐扭矩22-25Nm,使用扭矩扳手分两次对称拧紧,并每批次抽样做滑移试验(施加500N横向力组件不应滑移)。 |
维护
每年台风季前进行专项巡检,重点检查压块有无变形、裂纹,螺栓是否松动,楔形防松垫圈是否锈蚀失效。沿海C4-C5环境下,每半年检查一次螺栓和压块表面腐蚀情况,若发现点蚀或锈斑,及时更换并涂防咬合润滑脂。大风或台风过后,立即检查组件是否位移,压块咬合深度是否仍≥8mm。若发现压块变形(如开口变大),必须更换新压块,严禁复紧继续使用。
方案C · 轻量化塑料压块(非承重)
适用于小型屋面、车棚、遮阳棚或临时结构等非承重场景,环境腐蚀等级较低,但需满足组件固定强度要求。
| 中压块 | 钛合金边压块 | 缓冲垫片 | |
|---|---|---|---|
| 规格 | 30-50mm | 30-50mm | 1.0mm厚 |
| 材质 | 316L | Ti6Al4V | EPDM+316L |
| 等级 | 电解抛光 | — | C5-M |
| 用途 | 海上平台压块 | 固定组件边缘,连接轨道与组件 | 海上环境缓冲 |
安装步骤
- 1. 根据组件厚度(30-50mm)选择对应规格的塑料中压块或边压块,确认材质为316L不锈钢(电解抛光)或钛合金(Ti6Al4V),检查表面无毛刺或缺陷。
- 2. 清洁导轨和组件边框接触面,确保无油污、水分,防止安装后滑动。
- 3. 将中压块放置于两组件间隙,边压块置于外侧边缘,确保压块与边框完全贴合,避免悬空。
- 4. 使用配套不锈钢螺栓(建议304或316L)穿过压块中心孔,套上1.0mm厚EPDM缓冲垫片(含316L加强层),垫片应覆盖压块与边框接触区域。
- 5. 用扭矩扳手按厂家推荐值拧紧螺栓(参考M8扭矩15-25Nm),分次对称紧固,使缓冲垫片均匀受压且不挤出。
- 6. 安装后检查压块是否牢固,用手扳动组件无明显位移,并确认垫片无破损。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 将塑料压块用于承重结构或大风区屋顶,替代金属压块。 | 塑料压块强度低,在风吸力下易变形或断裂,组件可能飞出,造成安全事故。 | 塑料压块仅用于小型屋面、车棚、遮阳棚或临时结构,承重或大风区必须选用不锈钢压块。 |
| 安装时未使用缓冲垫片,或垫片厚度不足。 | 压块与铝边框直接接触,长期振动导致磨损,夹持力下降,且可能产生电化学腐蚀。 | 必须使用1.0mm厚EPDM缓冲垫片(含316L加强层),隔离不同金属,并补偿热胀冷缩。 |
| 螺栓拧紧过度,导致塑料压块开裂或组件边框压痕。 | 塑料压块脆性大,过紧扭矩(超过25Nm)可能使压块破裂,组件固定失效。 | 按厂家推荐扭矩拧紧(参考M8 15-25Nm),使用扭矩扳手,并定期检查压块有无裂纹。 |
维护
每季度或按运行状况检查压块有无老化、裂纹、变色,缓冲垫片是否磨损或脱落。由于塑料压块耐候性有限(设计寿命8-12年),建议每年检查一次固定扭矩,若发现松动及时复紧。在换季或大修窗口,清理压块表面积尘和腐蚀物,防止长期积水导致垫片老化。若压块出现明显变形或强度下降,立即更换,不可继续使用。
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读