
مثبتات ناقل الحبوب: براغي مصعد الدلاء، دبابيس السلسلة، براغي محمل الشماعات
تتطلب ثلاثة أنواع من الناقلات في معالجة الحبوب حلول تثبيت مختلفة: براغي مصعد الدلاء للرفع العمودي مع احتياجات مقاومة الارتخاء، ودبابيس سلسلة الناقل الكاشطة للأحمال الأفقية الثقيلة، وبراغي محمل الشماعات للناقل اللولبي في بيئات الغبار. قارن المواد والطلاءات والصيانة لتجنب الفشل المبكر
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"هذه الأشياء تحدث كل يوم على خط الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
التآكل الكاشط لمسامير سلسلة الكاشطة في غبار الحبوب
إجراءات التصحيح
الخطر-02
تآكل دبوس السلسلة يسبب تشوه لوحة السلسلة
إجراءات التصحيح
الخطر-03
تآكل براغي محمل التعليق يسبب ارتخاء القاعدة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
اختيار مثبتات الناقلات: مقاومة التآكل والتآكل السطحي والغبار
يحتوي غبار الحبوب على جزيئات SiO₂ كاشطة (صلابة موس 7) تسرع من تآكل دبابيس السلسلة والبراغي. لكل نوع من الناقلات أنماط فشل مميزة: براغي مصاعد الدلاء معرضة للارتخاء بسبب الاهتزاز، ودبابيس سلاسل الكاشطات تعاني من التآكل الكاشط، وبراغي محامل التعليق تتآكل وتترتخي. اختيار مادة المثبت والطلاء المناسب أمر بالغ الأهمية لتجنب التوقف غير المخطط له
ما يجب التحقق منه
- 1براغي مصاعد الدلاء: استخدم درجة 8
- 2دبابيس سلاسل الناقلات الكاشطة: اختر دبابيس من سبائك الصلب المقوى سطحيًا (مثل 20CrMnTi المعامل كربونيًا، HRC58-62) لمقاومة التآكل الكاشط من غبار الحبوب؛ الدبابيس غير المعالجة تتآكل أسرع بـ 5-8 مرات
- 3براغي محامل التعليق: في البيئات عالية الرطوبة، يوفر طلاء Dacromet مقاومة تآكل أفضل من الجلفنة بالغمس الساخن؛ حدد درجة 8.8 أو أعلى للحفاظ على قوة الشد
- 4استبدل المثبتات التي بها تآكل سطحي >5% أو حفر >0. أعد الربط إذا تجاوز فقدان الشد 15%
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| نوع الناقل والبيئة | يحدد نمط الفشل السائد: الارتخاء أو التآكل أو التآكل السطحي | رأسي/مغبر → براغي مصاعد الدلاء؛ أفقي/حمولة ثقيلة → دبابيس السلسلة؛ مسحوق/رطب → براغي محامل التعليق |
| مادة المثبت والصلادة | غبار الحبوب الكاشط يتطلب دبابيس مقواة سطحيًا (HRC58-62) لإطالة العمر | دبابيس السلسلة: 20CrMnTi معامل كربونيًا ومروى؛ البراغي: درجة 8.8 أو 10.9 |
| الطلاء والحماية من التآكل | — | Dacromet للبيئات C5-M |
| ميزات مقاومة الارتخاء | الاهتزاز في مصاعد الدلاء يمكن أن يرخي الصواميل القياسية، مما يسبب فشل البرغي | صواميل قفل بإدخال نايلون (PA66) أو صواميل عزم سائدة |
| جدول الصيانة | الفحص المنتظم يمنع الفشل الكارثي ويقلل تكاليف الإصلاح | افحص كل 250 ساعة؛ استبدال كامل كل 5 سنوات |
يجب التحقق من جميع مواصفات المثبتات وفقًا لرسومات الشركة المصنعة للمعدات ومتطلبات الخواص الميكانيكية ISO 898-1
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
سجل تآكل مسامير السلسلة: المعدلات والمعايير وحدود الاستبدال
لمسامير وجلب سلاسل المصاعد الدلوية وسلاسل الكاشطات. تعمل السلسلة دون تزييت، لذا يحدد التآكل عمر الخدمة — طابق المعدلات والتراكم والمعايير مع هذا الجدول.
| البند | القيمة | الأساس / الإجراء |
|---|---|---|
| معدل التآكل | 0.05–0.15 mm لكل 1,000 h | يتسلل غبار الحبوب إلى الخلوص بين المسمار والجلبة ويعمل كمادة كاشطة؛ تعمل السلسلة دون تزييت (الزيت يلوث الحبوب) |
| التراكم على مدى 3–6 أشهر من التشغيل المستمر (~2,000–4,000 h) | 0.1–0.6 mm | يزداد الخلوص ← يتمدد الطول الإجمالي للسلسلة |
| معيار الاستطالة | أعد الشد أو أزل حلقة فور تجاوز استطالة السلسلة 2% | قس الطول الإجمالي للسلسلة كل ربع سنة |
| معيار التآكل الشديد | فقدان قطر المسمار بمقدار 1–2 mm يعد تآكلاً شديداً — استبدل السلسلة كاملة | الفقد مقاس على القطر |
| مادة المسمار | 20CrMnTi مكربن ومقسى، صلادة السطح HRC 58–62 | الصلادة العالية تقاوم التآكل الكاشط |
التآكل التراكمي على مدى ~2,000–4,000 h من التشغيل هو تقدير تقريبي لمرتبة القيمة.
المرجع الفني للقطاع
من الغبار في الخلوص إلى قفز السلسلة على المسنن: فشل سلسلة ناقل الحبوب
مثال: سلسلة مصعد دلوي (0.5–1.5 m/s، الشد في حدود 10–50 kN). الغبار لا يكشط السطح فقط — بل يطحن داخل الخلوص.
- 1يتسلل غبار الحبوب (الصلادة بمقياس Mohs ~2–3) إلى الخلوص الانزلاقي بين المسمار والجلبة ويصبح المادة الكاشطة
- 2تعمل السلسلة دون زيت (مادة التشحيم تلوث الحبوب) — تطحن المادة الكاشطة بين الأسطح المعدنية مراراً وتكراراً
- 3يجري التآكل بمعدل 0.05–0.15 mm لكل 1,000 h؛ على مدى ~2,000–4,000 h من التشغيل المستمر، يصل التآكل التراكمي إلى 0.1–0.6 mm
- 4يزداد الخلوص ← يتمدد الطول الإجمالي للسلسلة ← تقفز السلسلة على المسنن ← يتعطل المصعد
- 5نافذة التدخل: أعد الشد أو أزل حلقة فور تجاوز الاستطالة 2%؛ استبدل السلسلة كاملة عند وصول فقدان قطر المسمار إلى 1–2 mm
فئات السرعة تتبع JB/T 3926-2014؛ الشد 10–50 kN والتآكل التراكمي على مدى ~2,000–4,000 h هما تقديران تقريبيان لمرتبة القيمة.
المرجع الفني للقطاع
طلب مسامير الدلاء: منع الارتخاء والعزم وحدود ملامسة الغذاء
لمثبتات الدلو بالسلسلة في المصاعد الدلوية. في بيئة الغبار والاهتزاز، تكون مجموعة القفل وشهادة المادة هي النقطة التي تنقسم عندها الاستفسارات غالباً.
- مجموعة القفل: مسامير درجة 8.8 أو أعلى مع صواميل قفل ببطانة نايلون (حلقات زنبركية اختيارية) — الصواميل العادية ترتخي تلقائياً تحت الاهتزاز
- العزم: اربط M10 درجة 8.8 بمفتاح عزم إلى 46–57 N·m (اعتمد 50 N·m)، وليس بالتقدير اليدوي
- مقاومة التآكل: اللولب مجلفن بالغمس الساخن ≥40 μm (GB/T 5267.3)؛ داخل الصومعة أو حيث يلامس الحبوب، انتقل إلى 304 (A2-70) — أيونات الزنك والحديد تلوث الغذاء
- الإحكام: اطلِ ثقوب المسامير مسبقاً بمانع تسرب من الدرجة الغذائية في المواضع الرطبة والمغبرة، أو ركّب حشيات EPDM/PTFE من الدرجة الغذائية
- الفحص: أسبوعياً أثناء التوقف، اطرق بالمطرقة — الصوت المكتوم يعني الارتخاء (اطلب قطع الغيار في الوقت نفسه)
لا تستخدم هذه الخانة أرقام تقديرات تقريبية لمرتبة القيمة؛ عزم M10 درجة 8.8 يتبع جدول العزم GB/T 3098.1.
المرجع الفني للقطاع
مسامير كرسي التعليق وجدار الصومعة: سجل عمر الزنك عبر مستويين من الطلاء
لمثبتات المواقع الرطبة لتخزين الحبوب — مسامير كراسي التعليق للناقل اللولبي، مسامير ألواح جدار الصومعة. يكوّن التكاثف الليلي غشاءً حمضيًا ضعيفًا (pH 4–5)؛ قيّم الطلاء حسب عمره أولًا.
| مستوى الطلاء | السماكة | العمر / الإجراء |
|---|---|---|
| زنك مطلي كهربائيًا (GB/T 5267.1) | اسمي 5–8 μm | ~0.5–1.6 سنة حتى اختراق الزنك (بحدود سنة واحدة) |
| زنك مجلفن بالغمس الساخن، الأجزاء الملولبة (GB/T 5267.3) | ≥40 μm | ~4–8 سنوات من الحماية |
| زنك مجلفن بالغمس الساخن، الأجزاء العامة (GB/T 13912) | 55–85 μm | 10+ سنوات عند المستوى الثقيل |
| فولاذ مقاوم للصدأ (A2-70) | — | التحوّل إلى 304 داخل الصومعة أو حيث يلامس الحبوب؛ تطلب مصانع الأغذية شهادة مادة 304 |
| الفحص | سنويًا، عندما تكون الصومعة فارغة | استبدال الدفعات الكاملة حيث يتجاوز فقدان الزنك 15% |
استهلاك الزنك بمقدار 5–10 μm/yr هو تقدير من حيث مرتبة الحجم؛ سنوات الاختراق هي إسقاطات من حيث مرتبة الحجم استنادًا إلى سماكة الطلاء ومعدل الاستهلاك.
المرجع الفني للقطاع
المعايير في لمحة: نقل الحبوب والحماية من التآكل
ارجع إلى هذه المعايير عند الاستفسار والاستلام (مدرجة للاسترشاد فقط؛ لا يُعاد إنتاج البنود الأصلية).
لا تستخدم هذه الخانة أرقام تقديرات مرتبة الحجم.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · براغي مصعد الدلاء | B · الخطة ب · مسامير سلسلة ناقل الكاشطة | C · الخطة ج · براغي محمل التعليق لناقل اللولب | |
|---|---|---|---|
| 1. برغي M10×40 برقبة مربعة | |||
| المواصفة | الدرجة 8.8، مجلفن بالغمس الساخن | Φ20×80، مقسى السطح | درجة 8.8، داكروميت |
| الدرجة | الدرجة 8.8 | — | درجة 8.8 |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 2. صامولة نايلون مقاومة للارتخاء | |||
| المواصفة | M10, PA66 | Φ4×30، مغلفن | ZCuSn10P1 |
| المادة | PA66 | — | CuSn10 |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 3. حلقة إحكام مطاطية | |||
| المواصفة | EPDM، درجة غذائية | M12×50، درجة 10.9 | درجة صناعية، مقاوم للغبار |
| المادة | مطاط EPDM | — | مطاط EPDM |
| الدرجة | — | درجة 10.9 | — |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
كيف تختار أدوات التثبيت بناءً على معدات النقل؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة الموصى بها | الأساس الرئيسي |
| الرفع العمودي في صوامع الحبوب المغبرة أو مطاحن الأعلاف (مصعد دلوي)؛ الفئة C3 حسب ISO 12944-2 مع التعرض للغبار والاهتزاز | الخطة A — مسامير مصعد الدلو: مسمار برقبة مربعة M10×40، درجة 8.8، مجلفن بالغمس الساخن، مع صامولة قفل M10 بحشوة نايلون PA66 وحشية إحكام مطاطية EPDM بدرجة غذائية | منع الارتخاء هو الأولوية تحت الاهتزاز؛ حشية EPDM المحكمة تمنع دخول الغبار إلى اللولبة؛ الدرجة 8.8 حسب الخواص الميكانيكية في ISO 898-1 |
| النقل الأفقي لسلاسل الكاشطة تحت حمل ثقيل وتآكل كاشط؛ الفئة C4 القاسية حسب ISO 12944-2 | الخطة B — مسامير سلسلة الناقل الكاشط: 20CrMnTi مكربن ومقسى، صلادة سطحية HRC58-62، طبقة كربنة 0.8-1.2 mm؛ مسمار ربط صفيحة السلسلة M12×50 درجة 10.9 | فولاذ إنشائي سبائكي حسب GB/T 3077؛ المسامير المكربنة والمقساة تدوم 5-8 مرات أطول من المسامير غير المعالجة ضد غبار الحبوب SiO₂ (الصلادة 7 حسب مقياس موس) |
| تراكم تآكل شديد على سلاسل الكاشطة: قطر المسمار ينخفض 0.1-0.2 mm لكل 1000 h وخطوة السلسلة تتمدد من 100 mm إلى 103-105 mm | قياس خطوة السلسلة كل 3 أشهر واستبدال السلسلة بالكامل عند تجاوز الاستطالة 3%؛ نظام التزييت الأوتوماتيكي يطيل عمر المسمار 3 مرات | عتبات الاستبدال: استطالة السلسلة >3%، وتآكل قطر المسمار >3% أو أخاديد ظاهرة على السطح (الفحص كل 3000 ساعة تشغيل) |
| نقل المواد المسحوقة/الحبيبية مع استبدال متكرر (محامل تعليق الناقل اللولبي)؛ الفئة C5-M القصوى حسب ISO 12944-2 | الخطة C — مسامير محمل التعليق: M12×60، درجة 8.8، Dacromet، مع جلبة نحاسية مقاومة للتآكل ZCuSn10P1 ولباد إحكام صناعي مضاد للغبار | فئة التآكل C5-M تتطلب حماية Dacromet؛ اختبار رذاذ الملح ≥480 h دون صدأ أحمر؛ محمل التعليق جزء استهلاكي، يجب الاحتفاظ بمخزون للاستبدال السريع |
| تخزين الحبوب برطوبة ≥70% أو اهتزاز مسبب للارتخاء (اهتزاز الآلة يصل إلى الدرجة C حسب ISO 2372، >11.2 mm/s) | استخدم الفولاذ المقاوم للصدأ 304 أو طلاء Dacromet مع لولبة دقيقة M12×1.25 وحشوة نايلون مانعة للارتخاء | المسامير المجلفنة العادية تظهر صدأ أحمر بعد 3 أشهر وتصل احتمالية فشل اللولبة إلى 30% بعد 6 أشهر؛ Dacromet يجتاز ≥480 h اختبار رذاذ الملح؛ معدل الاحتفاظ بالشد المسبق >85% لمدة 12 شهرا |
الخطة أ · براغي مصعد الدلاء
معيار C3 وفقًا لـ ISO 12944-2
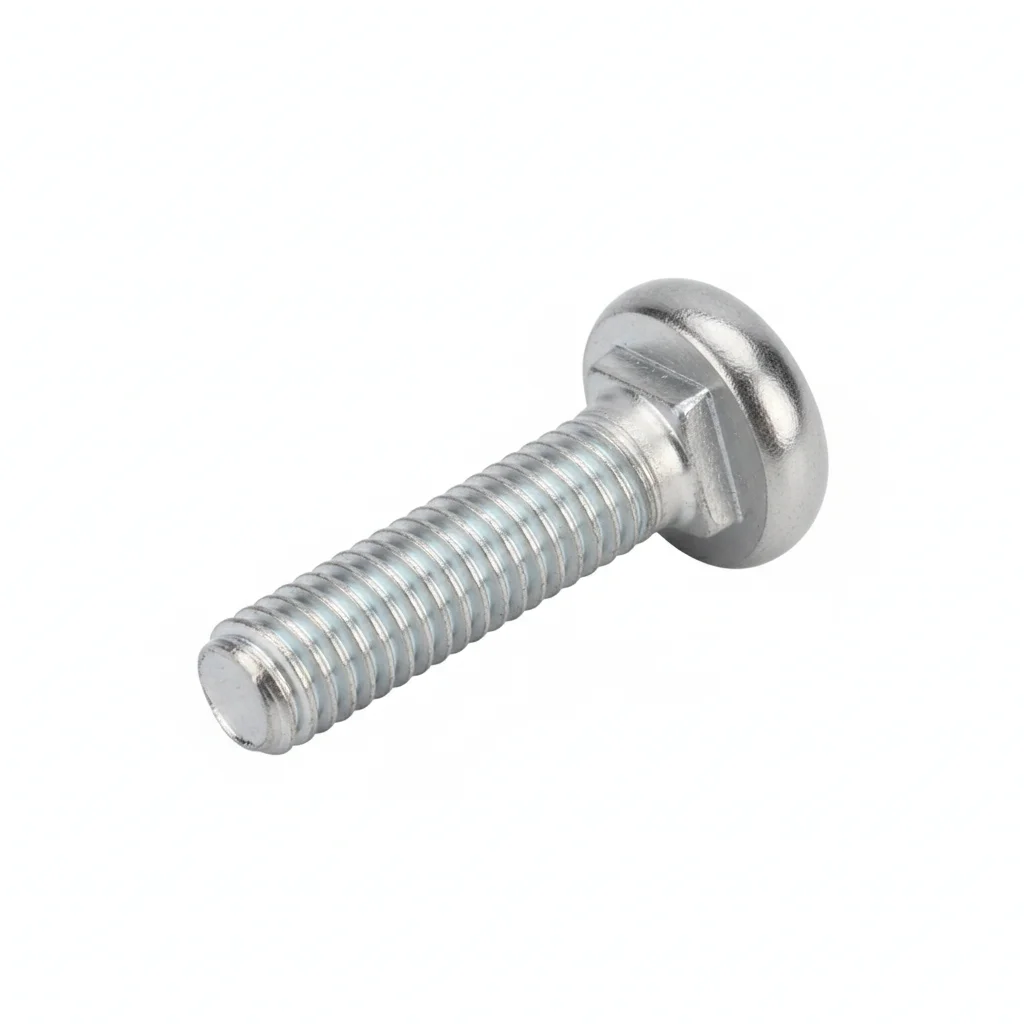
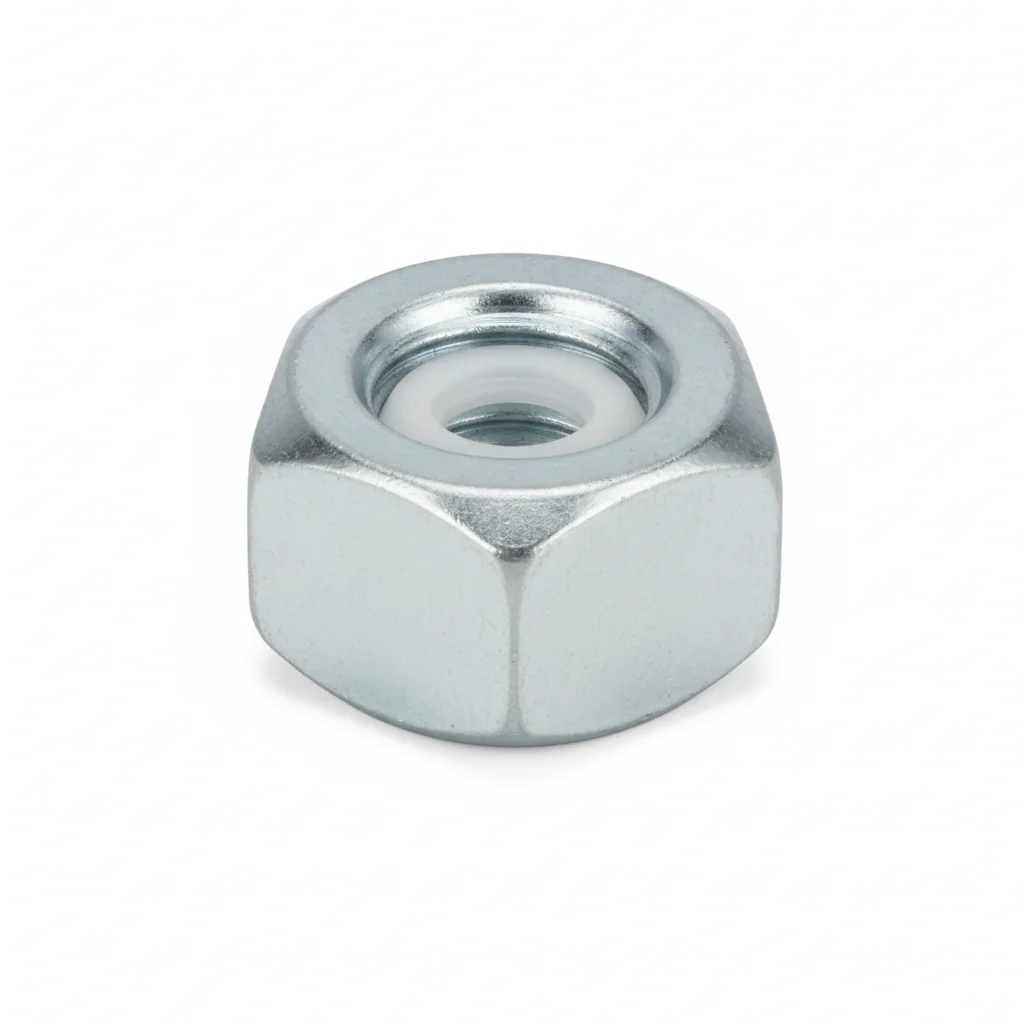
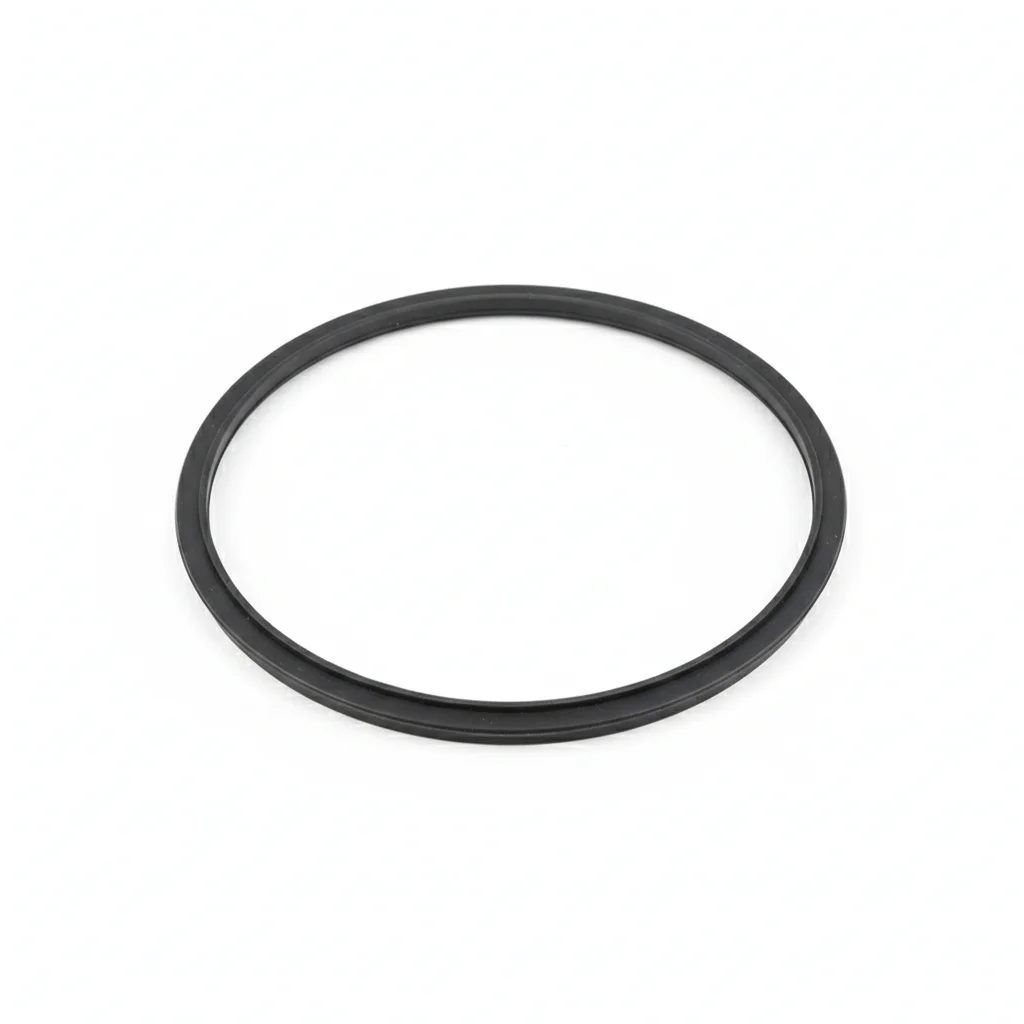
| برغي M10×40 برقبة مربعة | صامولة نايلون مقاومة للارتخاء | حلقة إحكام مطاطية | |
|---|---|---|---|
| المواصفة | الدرجة 8.8، مجلفن بالغمس الساخن | M10, PA66 | EPDM، درجة غذائية |
| المادة | — | PA66 | مطاط EPDM |
| الدرجة | الدرجة 8.8 | — | — |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | مغلفن بالغمس الساخن | PA66 | درجة غذائية |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة.
- ضع علامة طلاء الختم بعزم الربط. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · مسامير سلسلة ناقل الكاشطة
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
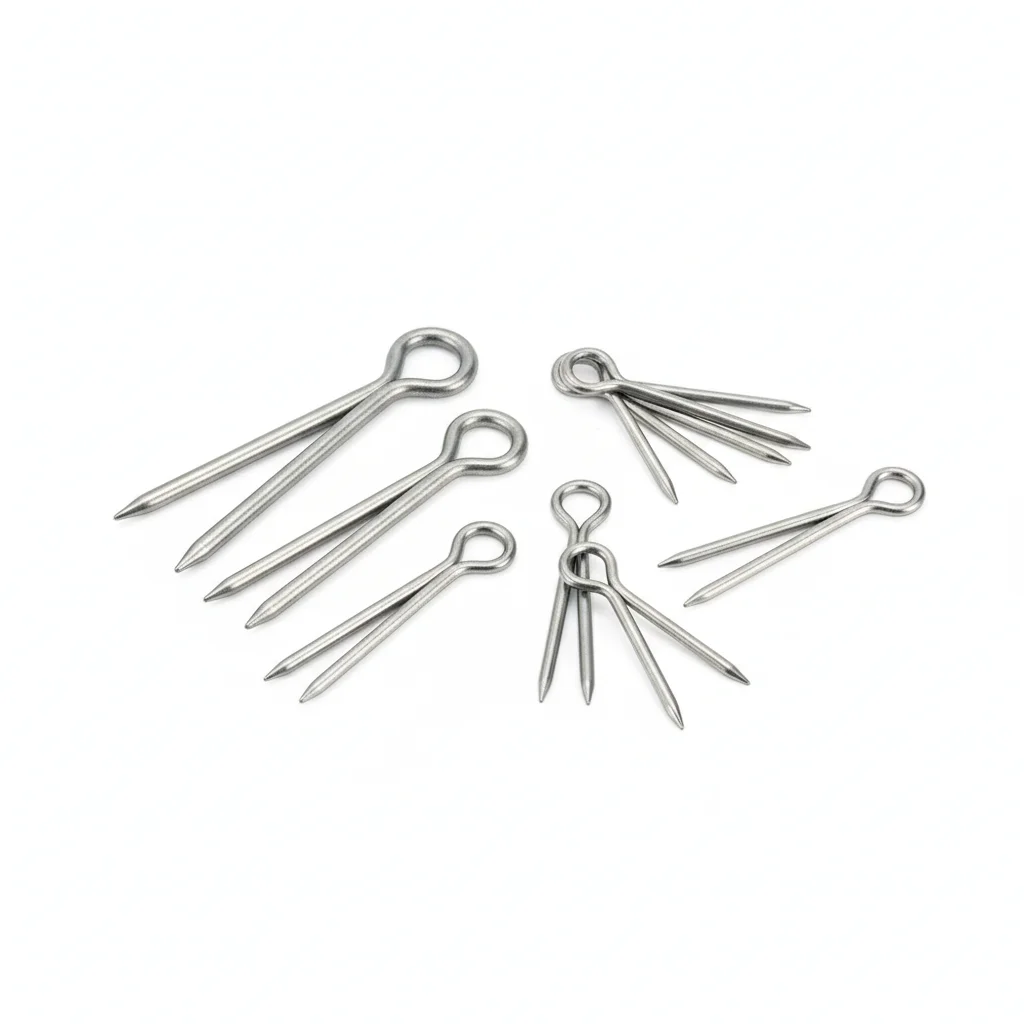
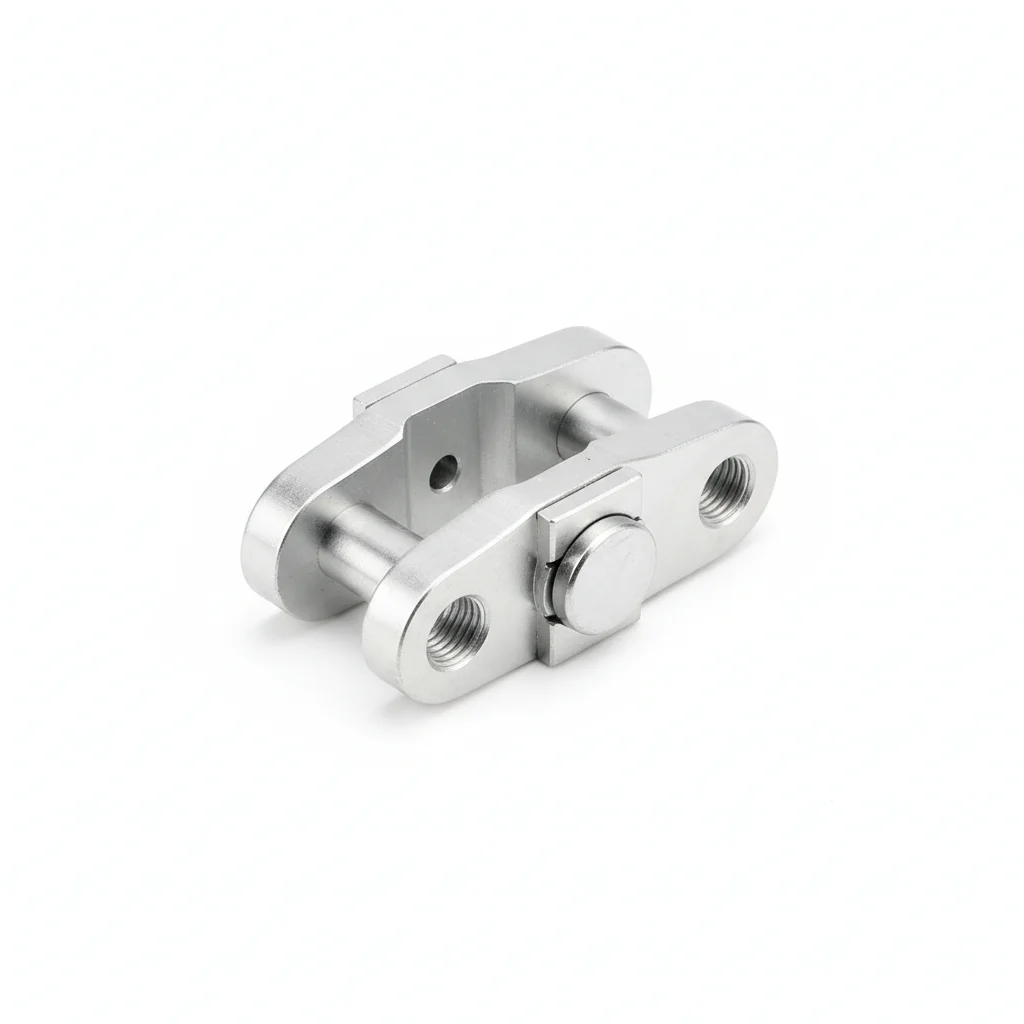
| مسمار السلسلة | مسمار كوتر | برغي توصيل لوحة السلسلة | |
|---|---|---|---|
| المواصفة | Φ20×80، مقسى السطح | Φ4×30، مغلفن | M12×50، درجة 10.9 |
| المادة | — | — | — |
| الدرجة | — | — | درجة 10.9 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | مقسى السطح | مغلفن | درجة 10.9 |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل للمفاصل بدرجة حرارة تشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر الشد لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قطعة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف التشغيل | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل في ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبتات | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · براغي محمل التعليق لناقل اللولب
C5-M بيئة قصوى وفقًا للمعيار ISO 12944-2
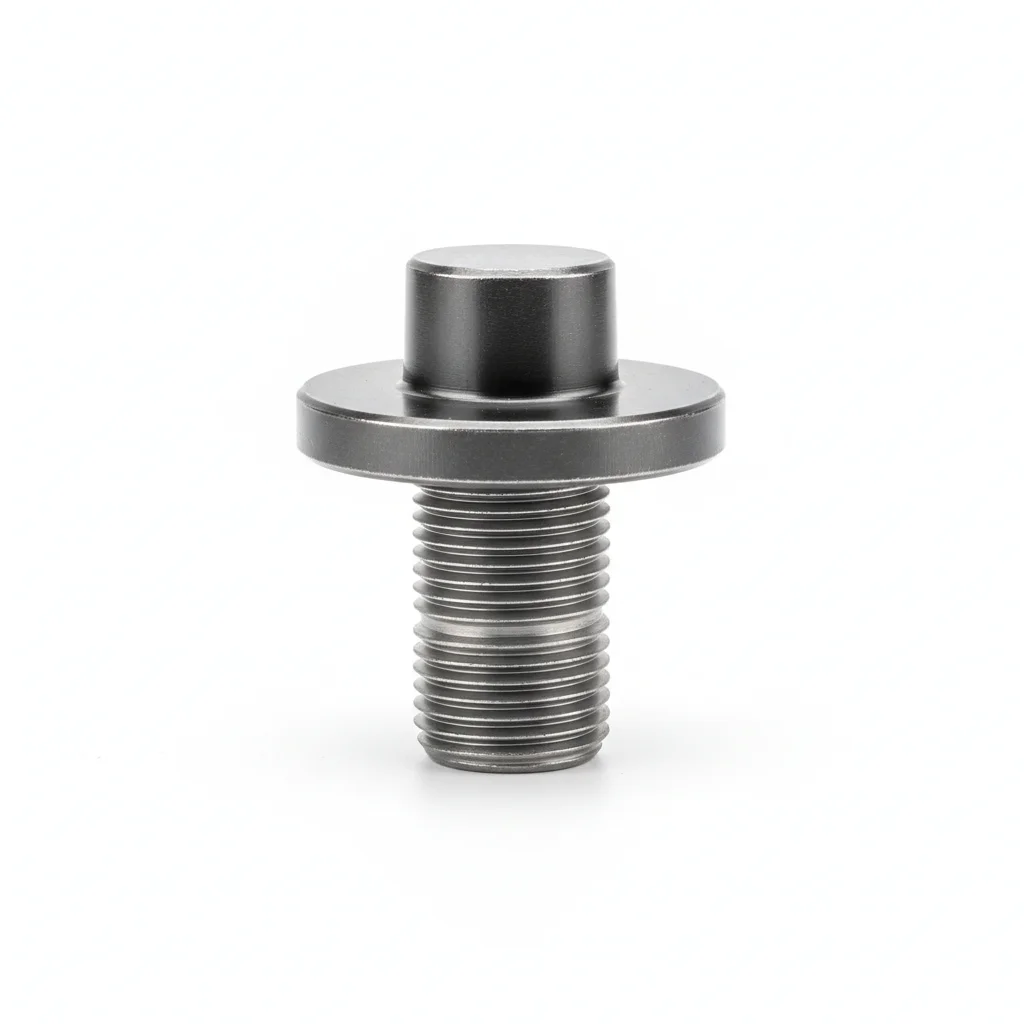
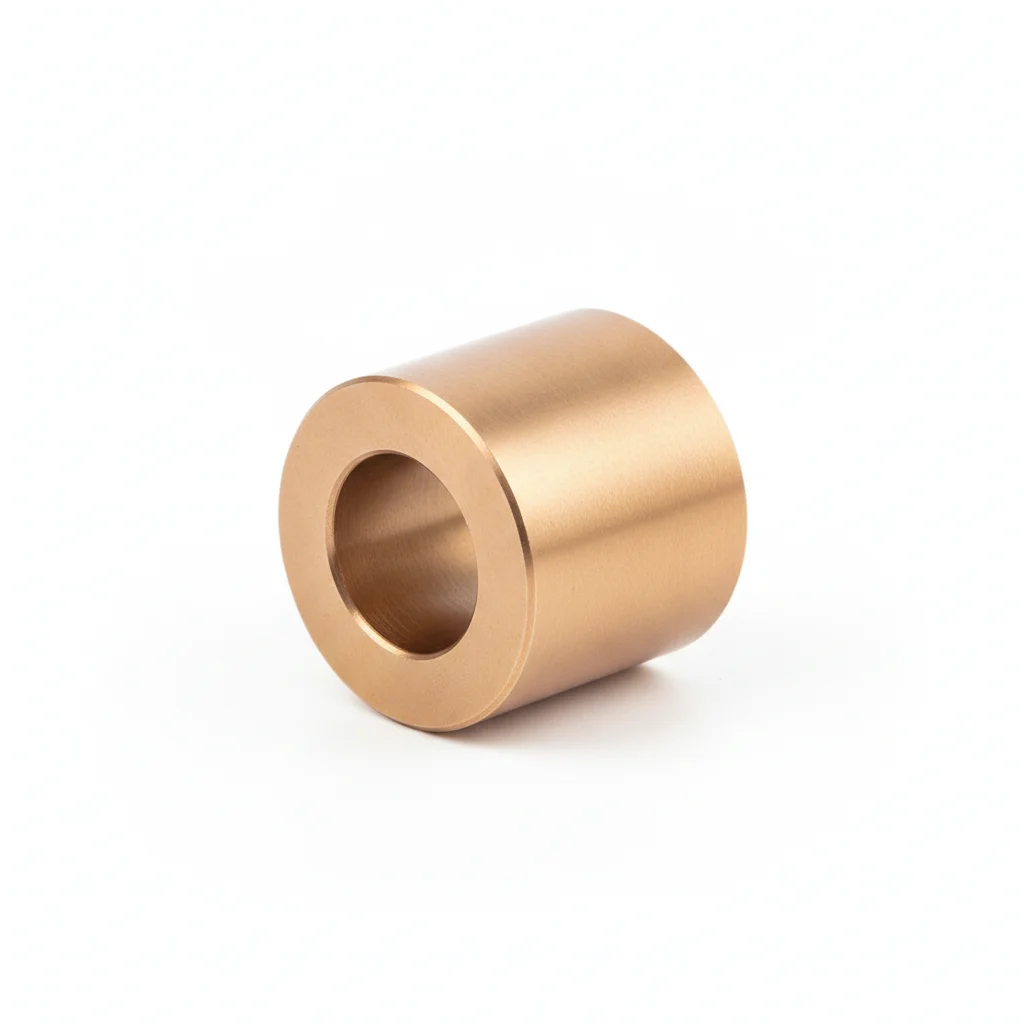
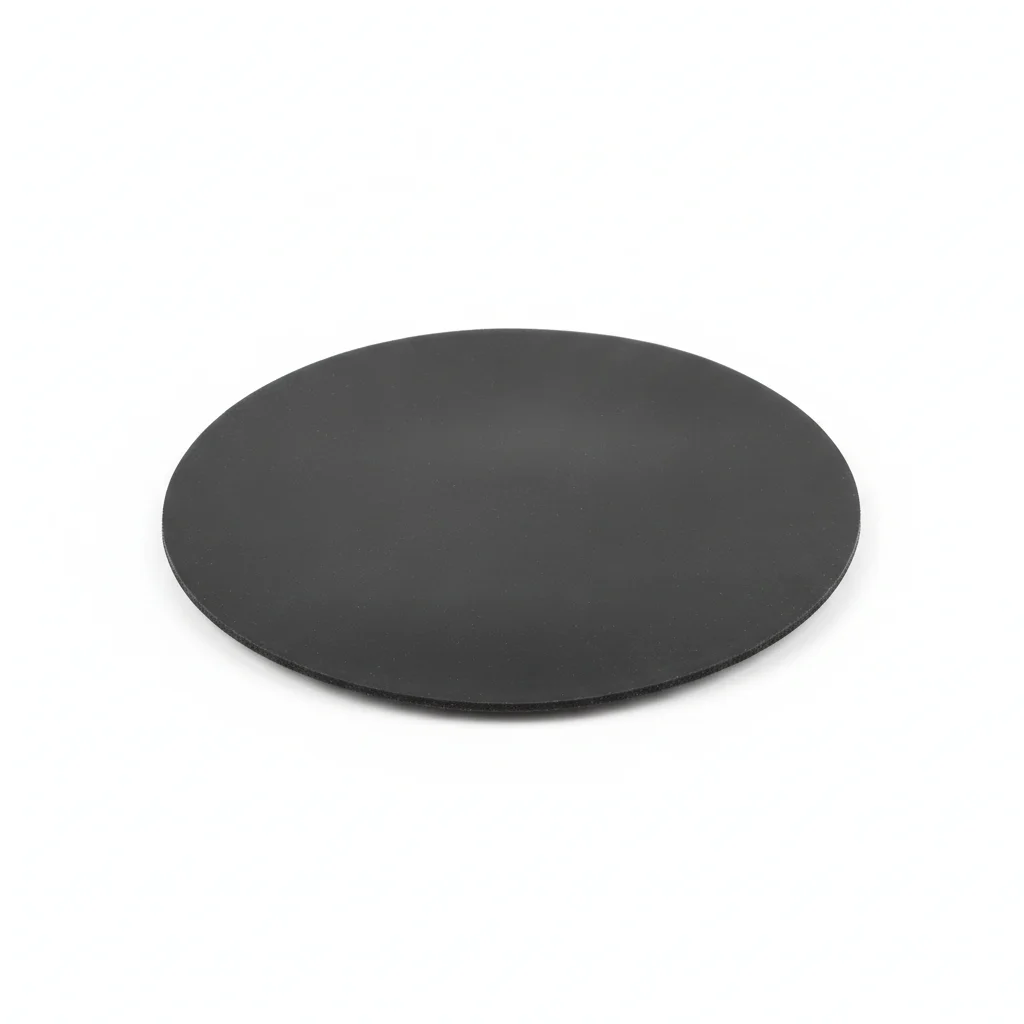
| برغي محمل التعليق M12×60 | جلبة نحاسية مقاومة للتآكل | لباد مانع للتسرب | |
|---|---|---|---|
| المواصفة | درجة 8.8، داكروميت | ZCuSn10P1 | درجة صناعية، مقاوم للغبار |
| المادة | — | CuSn10 | مطاط EPDM |
| الدرجة | درجة 8.8 | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | داكروميت | جلبة نحاسية مقاومة للتآكل | مقاوم للغبار |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية بدرجة حرارة تشغيل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI لعينة 10%. وثق لتدقيق الامتثال.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي قطعة تظهر عليها مؤشرات تشقق.
- ضع مادة مانعة للتسرب واقية وفقًا للمواصفات. ثبت أجهزة مراقبة دائمة للحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف التشغيل | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل في ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبتات | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
"مصاعد الدلاء لآلات الحبوب والنفط"
الخصائص الميكانيكية للمثبتات"المواصفات الفنية لتخزين الحبوب والنفط"
الصلب الهيكلي السبائكي"مصاعد الدلاء الرأسية"
صلب الكربنة"الخصائص الميكانيكية للمثبتات - البراغي"
مواد التشحيم الغذائية"لوائح التشغيل الآمن للآلات الزراعية"
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →