مثبتات بكرات النقل وأسرة الصدمات: مقارنة درجات البراغي والطلاءات ومخاطر التآكل
تآكل البطانة يعرض رؤوس البراغي التي تحتك بالجزء الخلفي من الحزام، مما يسبب أخاديد طولية وفشل الحزام. يمكن أن تتشوه براغي T الخاصة بقضبان الصدم بلاستيكيًا تحت الصدمات المتكررة، مما يؤدي إلى ثقب الحزام. تقارن هذه الصفحة حلول التثبيت من النوع A·القياسي (درجة 10.9/8.8، C3) والنوع B·الخدمة الشاقة (درجة 12.9/10.9، C4)، مع معايير الفحص والاستبدال لمنع التوقف غير المخطط له.
رؤى خاصة بظروف التشغيل
فحوصات حاسمة لاختيار وصيانة مثبتات الناقلات
الفرق الهندسي الأكثر إغفالًا بين الحلول القياسية A والحلول الثقيلة B هو متطلب عمق التجويف الغاطس والاحتفاظ بعزم الربط تحت الصدمات. بالنسبة لتغليف البكرات، يجب أن يكون عمق التجويف الغاطس ≥70% من سمك التغليف؛ وعندما ينخفض السمك المتبقي إلى أقل من 3 مم، يبرز رأس البرغي ويتلف الحزام. بالنسبة لمسامير T الخاصة بسرير الصدمات، يؤدي التشوه اللدن تحت أحمال الصدمات فوق حد المرونة إلى تكوّن فجوات وثقب الحزام. التآكل في البيئات ذات الحرارة والرطوبة العالية (80 درجة مئوية، رطوبة نسبية 95%، درجة حموضة 3-5) يمكن أن يدمر الطلاء المجلفن خلال 6 أشهر، مما يقلل قوة الشد بنسبة 50%
ما يجب التحقق منه
- 1عمق التجويف الغاطس ≥70% من سمك التغليف: قم بالقياس شهريًا عند نفس النقطة المرجعية لتحديد منحنى التآكل؛ استبدل التغليف عندما يكون السمك المتبقي أقل من 3 مم
- 2فحص عزم ربط برغي T كل 250 ساعة تشغيل أو 6 أشهر: أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد؛ استبدله إذا تم اكتشاف تشوه لدن أو استطالة
- 3فحص التآكل: استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم؛ في بيئات C5-M، فكر في درجة 12.9 مع حلقة قفل إسفينية ومحمل محكم بتصنيف IP65
- 4فحص تفكيك كامل لعينة 20% كل 3 سنوات؛ استبدل جميع المثبتات الحرجة كل 5 سنوات بغض النظر عن حالتها؛ وثق في نظام الصيانة المحوسب (CMMS) مع التاريخ ومعرف المفتش والإجراءات التصحيحية
- 5الحد الأقصى المسموح لفقدان الشد: 15%؛ إذا تم تجاوزه، تحقق من السبب الجذري واضبط فترة الصيانة
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| عمق التجويف الغاطس مقابل سمك التغليف | بروز رأس البرغي يخدش الجزء الخلفي من الحزام، مما يسبب أخاديد طولية وفشل الحزام | حدد عمق التجويف الغاطس ≥70% من إجمالي سمك التغليف؛ قم بالقياس شهريًا عند نفس النقطة المرجعية |
| الاحتفاظ بعزم ربط برغي T تحت الصدمات | التشوه اللدن يؤدي إلى فجوة بين قضيب الصدمات والإطار، مما يسبب ثقب الحزام | حدد فحص عزم الربط كل 250 ساعة تشغيل؛ أعد الربط إذا كان أقل من 80% من عزم الربط المحدد؛ استبدل إذا تشوه |
| مقاومة التآكل في البيئات القاسية | الطلاء المجلفن يُدمر خلال 6 أشهر عند 80 درجة مئوية / رطوبة نسبية 95% / درجة حموضة 3-5، مما يقلل قوة الشد بنسبة 50% | لبيئات C5-M، استخدم درجة 12.9 مع حلقة قفل إسفينية ومحمل محكم بتصنيف IP65 |
| فترات الفحص والاستبدال | يمنع الفشل غير المتوقع للمثبتات وتلف الحزام | تفكيك كامل لعينة 20% كل 3 سنوات؛ استبدل جميع المثبتات الحرجة كل 5 سنوات |
جميع فترات الفحص وحدود عزم الربط مبنية على الممارسة القياسية لأنظمة الناقلات. قد تتطلب الظروف الفعلية تعديلًا. ارجع دائمًا إلى إرشادات الشركة المصنعة للمعدات
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
تدقيق المخاطر // التشخيص الهندسي
دليل مخاطر الشراء
"على خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
بروز البرغي الغاطس بعد تآكل البطانة يخدش الحزام
إجراءات التصحيح
الخطر-02
براغي T لقضبان الصدمات تتشوه وتستطيل بشكل لدن تحت الصدمات
إجراءات التصحيح
الخطر-03
فشل التآكل المتسارع لأدوات التثبيت في درجات الحرارة والرطوبة العالية
إجراءات التصحيح
المرجع الفني للقطاع
من حرارة احتكاك الانزلاق إلى رأس مسمار يقطع السير
بروز رأس المسمار بعد تآكل التبطين ليس نقطة بداية فشل السير — الانزلاق يأتي أولاً. حرارة الاحتكاك تُرقّق التبطين وتستهلك عمق الغاطس، وعندها فقط يلامس المعدن البارز ظهر السير. تتبّع السلسلة لترى أين يجب أن تكون نقطة الاعتراض.
- 1الانزلاق يسبق التآكل: ثقل موازن صغير الحجم أو عالق، أو جهاز شد لولبي مرتخٍ، يقلل قوة الجر بين السير وبكرة القيادة — فيبدأ السير بالانزلاق
- 2حرارة الاحتكاك تحرق التبطين: احتكاك السير المنزلق بالبكرة قد يصل إلى 500°C على السطح (الحد الأقصى لاختبار احتكاك الأسطوانة)؛ كما يُعد انزلاق بكرة القيادة سبباً رئيسياً لتآكل الغطاء السفلي
- 3التآكل يصل إلى المسمار: مع ترقق التبطين يُستهلك عمق الغاطس تحت رأس المسمار ويرتفع الرأس فوق سطح المطاط — فيلامس المعدن البارز الآن ظهر السير
- 4البروز يحفر أخاديد في السير: ملامسة المعدن البارز تخدش أخاديد طولية في الظهر، وتنخفض متانة السير طبقة تلو الأخرى — يبدأ العد التنازلي للتمزق الطولي أو فشل الوصلة
- 5نقطة الاعتراض: تغيير السير يعني توقفاً لعدة أيام، لذا استبدل التبطين قبل ظهور أي رأس؛ يجب أن تكشف الخطوط تحت الأرض الانزلاق إلزامياً (30 CFR §75.1102)، ويُحجز شوط جهاز الشد بنسبة 1.5% (نسيجي) / 0.2% (حبل فولاذي) من طول السير لإيقاف الانزلاق قبل ارتفاع حرارته
لا تُستخدم أي تقديرات تقريبية لمرتبة القيمة في هذه الخانة.
المرجع الفني للقطاع
خريطة تآكل التبطين وغطاء السير: من يتآكل في الأسفل والأعلى ومنطقة الصدم
لا يتآكل التبطين وغطاء السير بشكل متساوٍ أبداً — لكل من الأسفل والأعلى ومنطقة الصدم محرك تآكل أساسي خاص به، ويرتبط كل منها برابط تثبيت مختلف. حدّد السبب حسب السطح المتآكل فتستقيم إجراءات الفحص وطلب العرض معاً.
| السطح / المنطقة المتآكلة | الأسباب الأساسية (قابلة للتتبع) | رابط التثبيت | المراقبة والاعتراض |
|---|---|---|---|
| التبطين السفلي (جانب تماس البكرة) | انزلاق بكرة القيادة، بكرات حاملة عالقة/متسخة، انحشار انسكاب الحافة الجانبية | مسامير التبطين الغاطسة — حرارة احتكاك الانزلاق تحرق التبطين ثم يظهر رأس المسمار | الانزلاق بند كشف إلزامي تحت الأرض (30 CFR §75.1102)؛ مرشات تعمل بالحرارة تحمي وحدة القيادة (§75.1101) |
| غطاء السير العلوي (جانب المادة) | مكاشط مشدودة بإفراط، عدم تطابق سرعة التلقيم | مسامير تثبيت كاشطات المنظف، مسامير حوامل لوح الحافة الجانبية | ضغط المنظف وخلوص الحافة الجانبية يُدرجان في الجولة الروتينية |
| منطقة صدم التلقيم (قضبان الصدم / بكرات الصدم) | صدم السقوط المركّز والتآكل الكاشط؛ تكثيف بكرات الصدم إلى واحدة لكل 0.3 m بقطر أسطوانة ≥6 in هو الأساس التصميمي للجيب | مسامير T لقضبان الصدم، مسامير هيكل بكرات الصدم | أعد الشد وإعادة فحص مثبتات منطقة الصدم بتكرار أعلى من باقي الخط |
| التآكل البيئي (مياه المنجم / الأوساط الكيميائية) | لا يُوصى صراحةً بالفولاذ الكربوني العادي للخدمة في الأحماض أو التآكل الكيميائي | المسامير والصواميل نفسها | اختيار السبيكة حسب الوسط بند قبول يحدده المصنّع الأصلي — أدرجه في طلب العرض |
لا تُستخدم أي تقديرات تقريبية لمرتبة القيمة في هذه الخانة.
المرجع الفني للقطاع
سلسلة إشارات فشل التبطين: الانزلاق أولًا وانكشاف البرغي أخيرًا
تآكل التبطين حتى ظهور رأس البرغي هو النتيجة وليس البداية. بترتيب الإشارات حسب تسلسل ظهورها يمكن للورشة التحرك قبل انكشاف أي رأس — وتحمل البنود الخمسة أدناه معايير قابلة للتحقق.
- الانزلاق أولًا والتآكل ثانيًا: انزلاق بكرة القيادة سبب رئيسي لتآكل الغطاء السفلي — ومع بقاء الانزلاق دون معالجة، فإن ترقق التبطين وانكشاف البرغي مسألة وقت فقط
- الحد الأحمر للحرارة عند الانزلاق: احتكاك السير المنزلق بالبكرة قد يصل إلى 500°C على السطح (الحد الأقصى لاختبار احتكاك الأسطوانة) — قراءة الحرارة غير الطبيعية تعني فحص جهاز الشد والتبطين أولًا، وليس الاكتفاء بتبديل البراغي
- مسطرة جهاز الشد: احتياطي الشوط = طول السير × الاستطالة (1.5% للأنوية النسيجية، 0.2% للحزام الفولاذي الحبلي؛ خط بطول 1000 m بنواة نسيجية يحتاج 15 m) — نفاد الشوط يعني وصول جهاز الشد إلى نهايته ووجوب جدولة تغيير السير
- افحص الجهة العلوية بشكل منفصل: شد المنظفات الزائد وعدم توافق سرعة التغذية يدفعان تآكل الغطاء العلوي — افحص ضغط المنظفات وخلوص التنورة إلى جانب تآكل الجهة السفلية، وليس جانب التبطين فقط
- القبول حسب فئة البيئة: لا يُنصح بالفولاذ الكربوني العادي في خدمة مياه المناجم أو الخدمة الكيميائية — حدد فئة المعدن حسب الوسط في طلب عرض السعر واجعله بند قبول، وليس مجرد ختم درجة
لا تُستخدم تقديرات تقريبية في هذه الخانة.
المرجع الفني للقطاع
التبطين رخيص وتغيير السير ليس كذلك: قدِّم نقطة الاعتراض
تقسيم تغيير سير واحد غير مخطط إلى عدة تغييرات تبطين مخططة هو الإجراء الصياني الأكثر اقتصادية على هذا الخط — وهذا تفصيل الحساب.
التبطين وقضبان الصدم هي الأجزاء الرخيصة سهلة الاستبدال التي تحسم مخاطر التوقف على الخط: تغيير السير يعني توقفًا لعدة أيام، بينما يبلغ متوسط التوقف غير المخطط في القطاع حوالي $125,000 لكل ساعة. لذا يجب تقديم نقطة الاعتراض — استبدل التبطين قبل أن يكشف التآكل رأس البرغي، واستبدل قضبان الصدم قبل اهترائها، وحوِّل تغيير سير واحد غير مخطط إلى عدة استبدالات صغيرة مخططة. إجماع الميدان يقول الشيء نفسه: الصيانة المخططة أرخص دائمًا من إصلاح الأعطال، وعندما تتجاوز الوحدة مرحلة "مجرد صيانتها جيدًا"، فإن الإصلاحات الصغيرة المتكررة تصبح استنزافًا متتاليًا — وحينها يحين اتخاذ قرار إعادة التأهيل أو الاستبدال. وبناءً عليه موقف الطلب: مشابك السير والأسطوانات الحاملة وبراغي التبطين تكلفتها شبه صفرية للقطعة الواحدة، لذا يُسعَّر على أساس مخاطر توقف النظام وليس سعر الوحدة، وتُدرَج قاعدة "اختيار المعدن حسب الوسط" التي تنص عليها الشركة المصنعة للمعدات الأصلية في طلب عرض السعر كبند قبول.
لا تُستخدم تقديرات تقريبية في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · A·قياسي | B · ب·منطقة التحميل الثقيل | C · الخطة ج · البيئة شديدة التحمل/المغبرة | |
|---|---|---|---|
| 1. برغي غاطس للبطانة | |||
| المواصفة | M10-M16 عمق الغاطس ≥70% من البطانة | M12-M16 | M12-M16 |
| المادة | 42CrMo | 42CrMoA | 42CrMoA |
| الدرجة | درجة 10.9 داكروميت | الدرجة 12.9 | درجة 12.9 |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرون وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 2. برغي T لقضيب الصدمات | |||
| المواصفة | M12-M16 | M16-M20 | M16-M20 |
| المادة | فولاذ كربوني | 42CrMo | 42CrMo |
| الدرجة | درجة 8.8 مغلفن | الدرجة 10.9 | درجة 10.9 |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرون وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
A·قياسي
C3 قياسي وفق ISO 12944-2
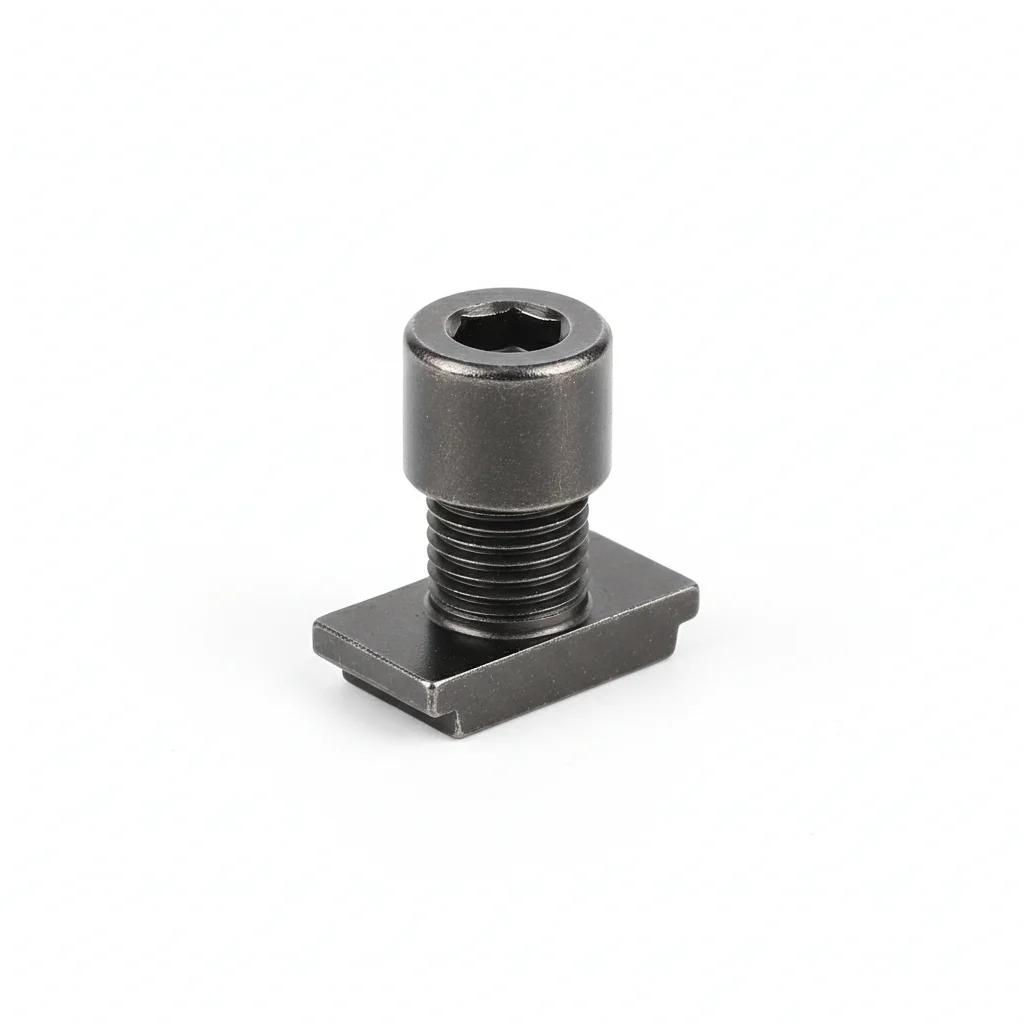
| برغي غاطس للبطانة | برغي T لقضيب الصدمات | |
|---|---|---|
| المواصفة | M10-M16 عمق الغاطس ≥70% من البطانة | M12-M16 |
| المادة | 42CrMo | فولاذ كربوني |
| الدرجة | درجة 10.9 داكروميت | درجة 8.8 مغلفن |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرون وفق ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرون وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت بطانة البكرة | تثبيت قضيب الصدمات |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر بمفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قم بقياس عينة 5% بمقياس محسس.
- ضع علامة طلاء مانع للعبث على العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي مقابل المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
ب·منطقة التحميل الثقيل
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
| برغي غاطس للتثبيت | برغي T | |
|---|---|---|
| المواصفة | M12-M16 | M16-M20 |
| المادة | 42CrMoA | 42CrMo |
| الدرجة | الدرجة 12.9 | الدرجة 10.9 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت بكرات الأحزمة الثقيلة | قضيب الصدمات الثقيل |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل يتحمل درجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البراغي لظروف التشغيل | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي مقابل المواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك وفحص كامل لعينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · البيئة شديدة التحمل/المغبرة
C5-M شديد وفقًا للمعيار ISO 12944-2
| برغي غاطس الرأس للتثبيت | برغي T | |
|---|---|---|
| المواصفة | M12-M16 | M16-M20 |
| المادة | 42CrMoA | 42CrMo |
| الدرجة | درجة 12.9 | درجة 10.9 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | ظروف قصوى / حماية قصوى | ظروف قصوى / حماية قصوى |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل من الدرجة البحرية يتحمل درجات حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق من PMI لعينة 10%. وثق النتائج لتدقيق الامتثال.
- اختبر عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. قم بتركيب أجهزة مراقبة دائمة للحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت مقابل المواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
دليل الاختيار
اختيار الموديل
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة الموصى بها | الأساس الرئيسي |
| تطبيق عام — بدون صدمات متكررة من مواد كبيرة الحجم، بيئة جافة أو محمية غير ساحلية | الخطة A · قياسي: مسمار غاطس للتبطين M10-M16 (42CrMo، درجة 10.9 Dacromet، عمق الغطس ≥70% من سماكة التبطين) + مسمار على شكل حرف T M12-M16 (فولاذ كربوني، درجة 8.8 مجلفن) | C3 حسب ISO 12944-2؛ مثبتات ISO 898-1؛ عمق الغطس ≥70% يمنع بروز رأس المسمار بعد التآكل |
| منطقة تحميل للخدمة الشاقة — قوة الصدم 5-10 أضعاف الحمل الساكن | الخطة B · للخدمة الشاقة: مسمار غاطس للتبطين M12-M16 (42CrMoA، درجة 12.9) + مسمار على شكل حرف T M16-M20 (42CrMo، درجة 10.9) + حلقة قفل إسفينية + حلقات زنبركية طبقية | ISO 898-1؛ C4 حسب ISO 12944-2؛ استبدال قضيب الصدم عندما يكون الارتفاع المتبقي <10mm أو الفجوة >3mm |
| ظروف قصوى — تعدين/ميناء للخدمة الشاقة + غبار (C5-M حسب ISO 12944-2) | الخطة C: مسمار غاطس للتبطين M12-M16 (42CrMoA، درجة 12.9) + مسمار على شكل حرف T M16-M20 (42CrMo، درجة 10.9) + حلقة قفل إسفينية + محمل محكم IP65 | ISO 12944-2 C5-M؛ مثبتات ISO 898-1 |
| حرارة/رطوبة عالية أو تلامس مع مواد أكالة (80°C، 95% RH، pH 3-5) | استخدم مثبتات من الفولاذ المقاوم للصدأ 316L بطلاء PTFE (مقاومة الحرارة 150°C، مقاومة التآكل pH 2-12، الاحتفاظ بالشد المسبق >95%) | يُدمر الطلاء المجلفن خلال 6 أشهر عند 80°C/95% RH/pH 3-5، وتنخفض قوة الشد إلى 50% |
| انكشاف المسمار الغاطس بعد تآكل التبطين وفترة فحص المثبتات — معدل التآكل 1-2mm/year؛ السماكة المتبقية <3mm تكشف رأس المسمار؛ بعد 24h تشغيل متواصل يظهر الجانب الخلفي للسير خدوش بعمق 1-2mm وتنخفض قوة السير من 100% إلى 60% | صمم عمق الغطس 70-80% من السماكة الإجمالية للتبطين؛ استبدل فوراً عند السماكة المتبقية <3mm؛ قس السماكة شهرياً عند نفس النقطة المرجعية لإنشاء منحنى التآكل؛ فحص عزم الدوران كل 250 ساعة تشغيل أو 6 أشهر؛ أعد شد أي مثبت أقل من 80% من عزم الدوران المحدد؛ فحص تفكيكي كامل لعينة 20% كل 3 سنوات؛ استبدل جميع المثبتات الحرجة كل 5 سنوات؛ الحد الأقصى المسموح لفقدان الشد 15% | ISO 3684 سيور ناقلة - بكرات؛ GB/T 7984 سيور ناقلة؛ مثبتات ISO 898-1 |
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
التالي: الاختيار وطلب عرض السعر
مثبتات وصلة السير وتغليف البكرةاتبع مسار الاختيار في هذه الصفحة للانتقال إلى صفحة طلب عرض السعر لنفس السيناريو.
موضوع ذو صلة
مثبتات وصلات الأحزمةموضوع ذو صلة
محامل البكراتما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →