مشابك حافة السير: الفولاذ الكربوني مقابل الفولاذ المقاوم للصدأ
براغي تثبيت لوح الحافة ومشابك دبوس السلسلة ضرورية لمنع تسرب المواد وكسر السلسلة. تقارن هذه الصفحة بين الفولاذ الكربوني القياسي (الدرجة 8.8 Dacromet) والفولاذ المقاوم للصدأ الثقيل (304)، مع التركيز على الارتخاء تحت الضغط الجانبي، وانزلاق مشابك الدبوس، ومقاومة التآكل
تدقيق المخاطر // التشخيص الهندسي
دليل مخاطر الشراء
"في أرض المصنع، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء براغي تثبيت لوح الحافة تحت الضغط الجانبي للمواد
إجراءات التصحيح
الخطر-02
انزلاق مشابك دبوس السلسلة تحت الشد الدوري
إجراءات التصحيح
الخطر-03
تأثير وتآكل لوحة التنورة من المواد عالية الحرارة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الرئيسية بين مشابك التنورة القياسية والخدمة الشاقة
الاختيار بين مشابك التنورة من الفولاذ الكربوني والفولاذ المقاوم للصدأ لا يؤثر فقط على مقاومة التآكل، بل أيضًا على خطر الارتخاء وفشل السلسلة. براغي M12 القياسية من الدرجة 8.8 بطلاء Dacromet مناسبة لبيئات C3، بينما يوصى بالفولاذ المقاوم للصدأ 304 لبيئات C4 القاسية أو ناقلات الأغذية/المواد الكيميائية. بالنسبة لدبابيس السلسلة، حلقات التثبيت 65Mn قياسية، لكن 50CrVA توفر قوة إجهاد أعلى للسلاسل الثقيلة
ما يجب التحقق منه
- 1M12 الدرجة 8
- 2براغي الفولاذ المقاوم للصدأ 304: مقاومة تآكل أفضل لبيئات C4 القاسية، لكن قوة شد أقل من الدرجة 8.8؛ تحقق من مواصفات عزم الربط
- 3حلقات تثبيت دبوسية 65Mn: قياسية للأحمال المعتدلة؛ عرضة للانبثاق تحت الشد الدوري إذا حدث تآكل في الأخدود
- 4حلقات تثبيت دبوسية 50CrVA: قوة إجهاد أعلى للسلاسل الثقيلة؛ تقلل من خطر تفكك السلسلة
- 5استبدل إذا تجاوز التآكل 5% من مساحة السطح أو عمق التنقر >0
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| المادة والطلاء | يحدد مقاومة التآكل وخطر الارتخاء | حدد فولاذًا كربونيًا بطلاء Dacromet لبيئة C3، و304 لبيئة C4، أو 316L لبيئة C5-M القصوى |
| تباعد المشابك | — | حدد تباعد المشابك ≤300 مم |
| آلية القفل | صواميل القفل النايلون تمنع الارتخاء تحت الاهتزاز | حدد صواميل قفل نايلون أو حلقات قفل إسفينية |
| مادة حلقة التثبيت | قد تنبثق 65Mn تحت الشد الدوري؛ توفر 50CrVA قوة إجهاد أعلى | حدد 50CrVA للسلاسل الثقيلة |
| فترة الفحص | الفحص المنتظم يمنع كسر السلسلة الكارثي | — |
جميع قيم عزم الربط والفحص تستند إلى إرشادات الصيانة القياسية. يجب تعديل الفترات الفعلية بناءً على ظروف التشغيل وتوصيات الشركة المصنعة
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
طريقتان لتآكل لوح التنورة لغطاء السير: الإفراط في الشد، أو التسريب
مِشبك التنورة هو حافة الإحكام لمزلق النقل، ودرجة إحكام ضبطه تحدد سرعة تآكل غطاء السير. مساران — تنورة مضغوطة بإفراط، وانحشار المتساقط — ينتهيان إلى نفس الفاتورة: تآكل الغطاء يعني استبدال السير وتوقف الإنتاج.
- 1المسار A — إفراط في الشد: يضغط المشبك الحافة السفلية للتنورة على السير، ويحمل الغطاء العلوي عبء احتكاك مستمر. الحدس القائل "أحكم الشد حتى لا يتسرب شيء" خاطئ هنا — التنورة المضغوطة بإفراط تعني تآكلاً مبكراً للغطاء العلوي
- 2المسار B — فشل المشبك/الختم: ترتخي براغي المشبك تحت الضغط الجانبي للمواد، أو يتآكل المطاط متجاوزاً حده، وتنفتح فجوة بين التنورة والسير — تتسرب الدقائق عبر الفجوة وتنحشر بين السير والأسطوانات الحاملة. المواد المتسربة من التنورة المحشورة تحت السير هي أحد الأسباب الرئيسية لتآكل الغطاء السفلي
- 3المساران يلتقيان: يتآكل الغطاءان العلوي والسفلي معاً. الغطاء هو خط الحماية الأول للسير — وما إن يرق حتى ينكشف الهيكل النسيجي، يصبح السير متجهاً نحو الاستبدال
- 4فاتورة تغيير السير: الناقل هو عنق الإنتاج المستمر، وتغيير السير يوقف الخط لأيام — في ممر النقل S11D التابع لـ Vale بطول 68 km، يتمتع سير ST8000 بعمر خدمة متوقع يبلغ حوالي 15 سنة، وتآكل الغطاء يستهلك هذا الأصل العمري مباشرة
- 5التدخل: اضبط المشبك بحيث تلامس الحافة السفلية للتنورة السير بالكاد؛ افحص فجوة التنورة وحالة الأسطوانات الحاملة في نفس الجولة؛ افحص عزم الشد المسبق لبراغي المشبك فور ظهور التسريب
لا تُستخدم في هذه الخانة أي تقديرات تقريبية للأحجام.
المرجع الفني للقطاع
دليل وضعية التنورة: كيف يستجيب غطاء السير، وماذا يجب فحصه
مِشبك التنورة هو حافة الإحكام لمزلق النقل، ووضعيته تحدد موضع تآكل غطاء السير. أربعة صفوف تربط الحالة والنتيجة على جانب السير وخط الفحص والإصلاح بحيث يمكن مطابقة الفحص وقبول التركيب مباشرة.
| حالة التنورة / التغذية | النتيجة على جانب السير | خط الفحص والإصلاح |
|---|---|---|
| التنورة مضغوطة على السير (إفراط في الشد عند التركيب) | تآكل مبكر للغطاء العلوي | اضبط الحافة السفلية لتلامس السير بالكاد؛ أعد فحص التلامس عند التركيب — لا مجال لمنطق "أحكم الشد حتى لا يتسرب شيء" |
| اتساع فجوة التنورة / ارتخاء براغي المشبك بفعل الحمل الجانبي | هروب الدقائق وانحشارها → أحد الأسباب الرئيسية لتآكل الغطاء السفلي | افحص التراكم والمتساقط عند حافة التنورة؛ ضع براغي المشبك ضمن جولة إعادة الشد الدورية |
| تغذية غير ممركزة (عدم محاذاة المزلق) | انحراف السير → احتكاك الحواف بالهيكل | صحح أولاً الأسطوانات الحاملة وأعد شد براغي الهيكل/المشبك — لا تتعجل استبدال السير |
| الغطاء رقيق بالفعل / الهيكل النسيجي مكشوف | تآكل مزمن يدفع السير نحو الاستبدال | أدرجه للاستبدال بمجرد انكشافه؛ وفي نفس جولة الفحص تتبع المدخلات العلوية والسفلية — ضغط المنظفة، ضغط التنورة، الأسطوانات الحاملة المتسخة، المتساقط المحشور |
لا تُستخدم في هذه الخانة أي تقديرات تقريبية للأحجام.
المرجع الفني للقطاع
ألواح التنورة (Skirt Boards) ومساميرها: ثلاثة محاور — التركيب، نقطة التغذية، الفحص
مسامير تثبيت التنورة ومسامير الهيكل منخفضة التكلفة للقطعة الواحدة، لكنها مُدخلات تؤثر على عمر غطاء السير. تُدرَج ثلاثة بنود رقمية في طلب عرض السعر (RFQ) وفي إجراء العمل.
- محور التركيب: يكفي أن تلامس الحافة السفلية للتنورة السير فقط — ضغطها للأسفل يعني تآكلًا مبكرًا للغطاء العلوي؛ أدرِج مسامير التثبيت ضمن جولة إعادة الشد الدورية إلى جانب مسامير هياكل الأسطوانات الحاملة (Idler)
- محور نقطة التغذية: كثّف تباعد الأسطوانات الحاملة الصدمية (Impact Idler) إلى 0.3 m بقطر أسطوانة ≥6 in — القاعدة الصدمية التي يعتمد عليها عمر التنورة، وتُدوَّن في قائمة مواد نقطة التغذية (BOM) مع فحص فجوة التنورة
- محور الفحص: مانع تسرب التنورة ومانع تسرب محمل الأسطوانة الحاملة يشكلان خط غبار واحد — دخول الغبار/الماء هو السبب الرئيسي لفشل محامل الأسطوانات الحاملة، والأسطوانة الحاملة المتوقفة (المحشورة) هي المصدر الأكثر شيوعًا للاشتعال في حرائق السيور الناقلة؛ عند ظهور الانسكاب عند حافة التنورة، افحص الشد المسبق لمسامير التثبيت وتآكل المطاط
لا تُستخدم في هذه الخانة أي تقديرات تقريبية.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ · قياسي | B · ب · الخدمة الشاقة/السعة العالية | C · الخطة C · الخدمة الشاقة/البيئة المتربة | |
|---|---|---|---|
| 1. برغي تثبيت لوح الحافة | |||
| المواصفة | M12 درجة 8.8 | M12-M16 | M12-M16 |
| المادة | فولاذ كربوني Dacromet | 304 | 316L |
| الدرجة | درجة 8.8 | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. مشبك دبوس | |||
| المواصفة | حسب خطوة السلسلة | حسب خطوة السلسلة | حسب خطوة السلسلة |
| المادة | 65Mn | 50CrVA | 50CrVA |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
اختيار الموديل
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة الموصى بها | الأساس الرئيسي |
| خدمة عامة — بيئة مغبرة مع متطلبات تآكل عامة | الخطة A · قياسية: مسمار مشبك لوح الحاجز الجانبي M12 (فولاذ كربوني Dacromet، درجة 8.8) + حلقة تثبيت مسمار السلسلة 65Mn (لكل خطوة سلسلة) | C3 حسب ISO 12944-2؛ مثبتات ISO 898-1؛ سلاسل صفائحية ISO 1977 |
| خدمة شاقة / سعة عالية — ناقلات الأغذية أو المواد الكيميائية | الخطة B · خدمة شاقة: مشبك لوح الحاجز الجانبي M12-M16 (فولاذ مقاوم للصدأ 304) + حلقة تثبيت المسمار 50CrVA (لكل خطوة سلسلة) | C4 حسب ISO 12944-2؛ سلاسل صفائحية ISO 1977؛ يوفر 50CrVA مقاومة كلال أعلى من 65Mn للسلاسل الشاقة |
| ظروف قصوى — خدمة شاقة للتعدين/الموانئ + غبار (C5-M حسب ISO 12944-2) | الخطة C: مشبك لوح الحاجز الجانبي M12-M16 (316L) + حلقة تثبيت مسمار السلسلة 50CrVA (لكل خطوة سلسلة) + درجة 12.9 مع حلقات إسفينية مانعة للارتخاء + محامل مغلقة IP65 | C5-M حسب ISO 12944-2؛ سلاسل صفائحية ISO 1977؛ حماية قصوى |
| ضغط جانبي للمادة على لوح الحاجز الجانبي (ضغط جانبي بعدة kN/m²؛ تتسع الفجوة من 1-2mm إلى 5-10mm وتتناثر المواد الناعمة) | استخدم مسامير تثبيت M12 أو أكبر + صواميل قفل نايلون، تباعد المشابك ≤300mm؛ فحص أسبوعي بمقياس الثغرات للفجوة بين لوح الحاجز والسير — اضبط المشبك إذا كانت >3mm | ناقلات لولبية CEMA 350؛ ناقلات سيور ISO 5048؛ GB/T 10595 |
| حلقات تثبيت مسامير السلسلة تحت شد دوري متراخٍ-مشدود وتآكل لوح الحاجز الجانبي في درجات حرارة عالية (حرارة المادة 100-150°C، ضغط الصدم 0.5MPa، غبار أكّال) | الطرف المفتوح لحلقة التثبيت باتجاه معاكس لاتجاه حركة السلسلة؛ فحص بصري ربع سنوي لكل حلقة تثبيت في كل حلقة سلسلة؛ استبدال كامل للسلسلة كل 2-3 سنوات؛ استخدم لوح حاجز جانبي مركب من البولي يوريثان مقاوم للحرارة العالية (200°C) بهيكل معدني — معدل تآكل 0.1mm/week وعمر 8 months مقابل 0.8mm/week وعمر 2 months للمطاط | سلاسل صفائحية ISO 1977؛ ناقلات سيور GB/T 10595 |
أ · قياسي
C3 قياسي وفق ISO 12944-2
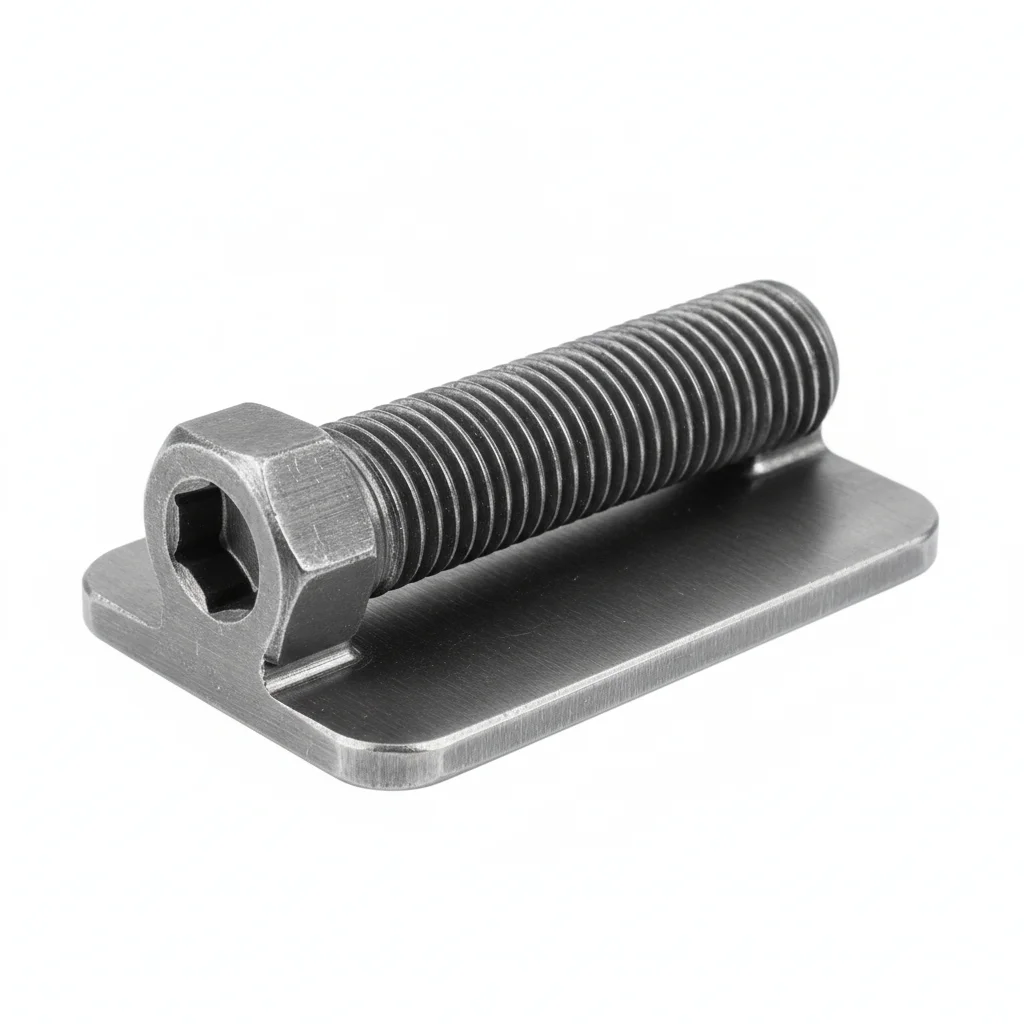
| برغي تثبيت لوح الحافة | مشبك دبوس | |
|---|---|---|
| المواصفة | M12 درجة 8.8 | حسب خطوة السلسلة |
| المادة | فولاذ كربوني Dacromet | 65Mn |
| الدرجة | درجة 8.8 | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت لوح الحافة | تثبيت دبوس السلسلة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ثبت المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. عزم الربط 42 نيوتن متر +/-2 نيوتن متر بمفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة.
- ضع علامة طلاء مانع للعبث. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
فحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدال جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
ب · الخدمة الشاقة/السعة العالية
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
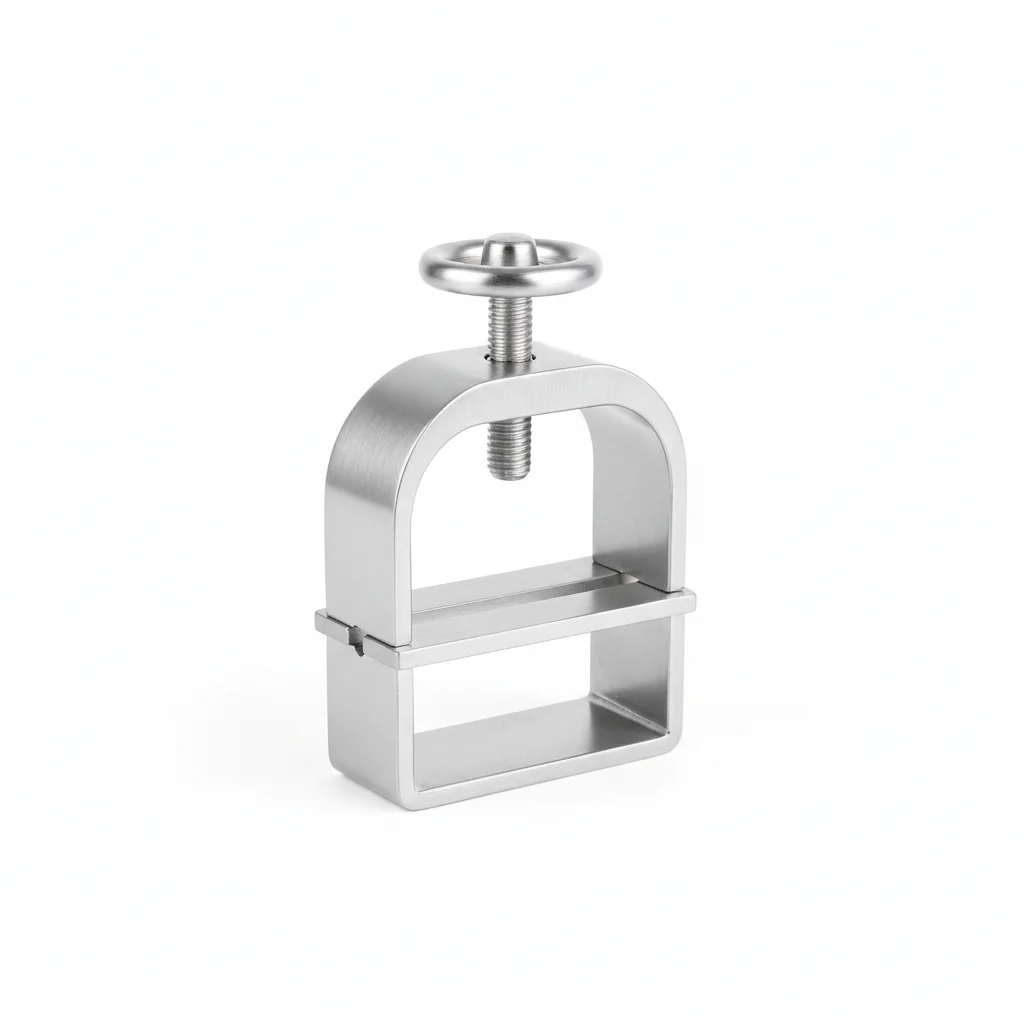
| مشبك لوح التنورة | دبوس حلقة تثبيت | |
|---|---|---|
| المواصفة | M12-M16 | حسب خطوة السلسلة |
| المادة | 304 | 50CrVA |
| الدرجة | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | سيور نقل الأغذية/المواد الكيميائية | سلاسل الخدمة الشاقة |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل مقاومًا لدرجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر شد عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يؤدي تلوث السطح إلى منع استقرار الوصلة بشكل صحيح. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 ملم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة C · الخدمة الشاقة/البيئة المتربة
C5-M شديد وفقًا لمعيار ISO 12944-2
| مشبك لوحة التنورة | حلقة تثبيت دبوسية | |
|---|---|---|
| المواصفة | M12-M16 | حسب خطوة السلسلة |
| المادة | 316L | 50CrVA |
| الدرجة | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الظروف القاسية / الحماية القصوى | الظروف القاسية / الحماية القصوى |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب واقية وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →