
مثبتات مقاومة للتآكل للحفر التعديني: مقارنة مسامير أسنان الجرافة، أزاميل الكسارة، وبراغي الجنزير
تواجه المثبتات في معدات الحفر التعديني الصدمات والتآكل والأحمال الثقيلة. تقارن هذه الصفحة ثلاثة حلول شائعة: مسامير أسنان الجرافة وبراغي البطانة للحفر في الصخور الصلبة المكشوفة، أزاميل الكسارة ومسامير التثبيت للتكسير الثانوي، وبراغي سلسلة الجنزير وعجلة القيادة للسير الثقيل. استخدم الجدول أدناه لمطابقة ظروف العمل
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب مزالق المشتريات
"هذه الأمور تحدث يوميًا في خط الإنتاج الأمامي."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل بيضاوي لثقوب مسمار لوحة الأذن للحفار تحت حمل لامركزي
إجراءات التصحيح
الخطر-02
فقدان الإجهاد المسبق للمثبتات بسبب الزحف عند درجات الحرارة العالية
إجراءات التصحيح
الخطر-03
فشل مبكر لبراغي الجنزير بسبب التآكل والتآكل الكيميائي
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الفروق الرئيسية في اختيار أدوات التثبيت المقاومة للتآكل لحفريات التعدين
قد يؤدي اختيار أداة التثبيت الخاطئة لحفريات التعدين إلى عطل مبكر وتوقف عن العمل ومخاطر تتعلق بالسلامة. تختلف الحلول الثلاثة في متطلبات المواد والمعالجة الحرارية والطلاء وفقًا لنوع الصدمات والبيئة. فيما يلي نقاط فحص حرجة للمشتريات
ما يجب التحقق منه
- 1مسامير أسنان الجرافة (42CrMo QT HRC45-50) مقابل مسامير تثبيت إزميل الكسارة (42CrMo QT HRC45-50): نفس المادة لكن بقطر وطول مختلفين؛ تحقق من الصلابة وسماكة الطلاء وفقًا للمواصفة ISO 1461
- 2تتطلب براغي عجلة قيادة الجنزير (درجة 12.9) قوة أعلى من براغي البطانات (درجة 10.9)؛ حدد الدرجة في أمر الشراء لتجنب الاستبدال
- 3تحدد جميع الحلول طلاءً بالغلفنة بالغمس الساخن بسماكة >=55 ميكرومتر وفقًا للمواصفة ISO 1461؛ في البيئات ذات المياه الحمضية (درجة الحموضة 4.5)، يُنصح بحماية إضافية من التآكل
- 4أعد ربط العزم إذا كان أقل من 80% من العزم المحدد؛ استبدل إذا تجاوز التآكل 5% من مساحة السطح أو كان التنقر أكبر من 0
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| المادة والصلابة | تحدد مقاومة التآكل وعمر التعب تحت أحمال الصدمات | حدد درجة المادة بدقة (مثل 42CrMo QT) ونطاق الصلابة (مثل HRC45-50) في أمر الشراء |
| سماكة الطلاء | يؤدي الطلاء غير الكافي إلى تآكل سريع في بيئات التعدين | اشترط طلاءً بالغلفنة بالغمس الساخن بسماكة >=55 ميكرومتر وفقًا للمواصفة ISO 1461؛ واطلب شهادة سماكة الطلاء |
| درجة القوة | توفر البراغي ذات الدرجة الأعلى (مثل 12.9) إجهادًا مسبقًا أعلى لكنها قد تكون أكثر هشاشة | حدد الدرجة (مثل 10.9 أو 12.9) وعزم الربط المقابل |
| معايير الفحص والاستبدال | تمنع العطل غير المتوقع وتطيل عمر المعدات | — |
تستند البيانات إلى المواصفات القياسية وظروف التعدين النموذجية. قد يختلف الأداء الفعلي؛ تحقق دائمًا من شهادات المواد والاختبارات الميدانية
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
مسامير بلاطة الجنزير: المواصفات وطريقة الشد وإيقاع الفحص
للمسامير التي تثبت بلاطات الجنزير بروابط السلسلة. هذه ليست وصلة شد بالعزم فقط — نطاق المقاس وطريقة الشد وإيقاع الفحص هي ثلاثة فحوص منفصلة، جميعها وفق ممارسة الشركة المصنعة للمعدة الأصلية (OEM).
| البند | القيمة / المواصفة | ماذا يعني / الأساس |
|---|---|---|
| نطاق المقاس | M16–M27؛ الفئات 10.9/12.9 بالتوازي (شد 1040–1220 N/mm²) | خمسة مقاسات عبر الآلات؛ 10.9 ليست الفئة الوحيدة |
| الصلادة | HRC 34–40 (1040 N/mm²) / 38–43 (1220 N/mm²) | فئات الخواص 10.9/12.9 وفق ISO 898-1 |
| طريقة الشد | العزم بالإضافة إلى الزاوية: شد إلى 590±60 N·m، ثم أضف 120°±10° (Komatsu D155A-6) | الشد بالعزم فقط يتأثر بالاحتكاك؛ مرحلة الزاوية توحد حمل الشد المسبق |
| مرجع عزم ما بعد البيع | M20=600–660، M24=990–1090، M27=1435–1585 ft-lb | على أساس كتيب الهيكل السفلي لما بعد البيع؛ أعد التحقق مقابل دليل الآلة |
| الفحص الأول والفحوص المتكررة | الفحص الأول عند 50–100 h على هيكل سفلي جديد، ثم كل 1,000 h | الفحص الأول يكشف ارتخاء الانغراس؛ بعد ذلك الاستمرار حسب ساعات التشغيل |
| الفحص العيني والفحص الكامل | افحص عينة 20–30 مسمارًا؛ إذا كان أحدها مرتخيًا، افحصها جميعًا | الاستمرار في التشغيل بمسمار مرتخٍ يكسر بلاطة الجنزير (حسب دليل الشركة المصنعة للمعدة الأصلية) |
قيم العزم بالإضافة إلى الزاوية تتبع دليل Komatsu D155A-6؛ الآلات الأخرى تتبع أدلة الشركات المصنعة للمعدة الأصلية الخاصة بها. أرقام العزم والصلادة الخاصة بقطع ما بعد البيع هي على أساس الشركة المصنعة/كتيب ما بعد البيع (موثوقية متوسطة).
المرجع الفني للقطاع
فقدان السن ليس النهاية: من فشل مسمار القفل إلى توقف الكسارة
تتبع تدفق الحفر إلى التكسير: يبلغ الخطر ذروته فقط بعد أن ينتقل السن المرتخي مع تيار الخام إلى الكسارة — وقعت الحادثتان المميتتان عند طرف الكسارة.
- 1تآكل مسمار القفل أو تجاوز حد إعادة استخدامه (مثل أكثر من 5 مرات) أو تركيبه بشكل غير صحيح ← يفقد السن تثبيته
- 2يسقط السن وينتقل مع تيار الخام إلى الكسارة — فقدان السن ليس النهاية؛ الكسارة هي النهاية
- 3حوادث مميتة مسجلة عند طرف الكسارة: MSHA 2013 #10 و 2007 #30 — قُتل أحد المشغلين بسن مقذوف، والآخر بحطام متطاير أثناء تحرير سن عالق
- 4أرقام خسائر التوقف في الصناعة: نحاس كازاخستان ~$0.65M/سنة، نحاس بيرو ~$5.73M/سنة، حديد البرازيل ~$3.65M/سنة (الحالات الأصلية مدفوعة بتغذية مفرطة الحجم؛ على أساس صناعة كشف المعادن)
- 5نقاط الاعتراض: فاصل مغناطيسي بالإضافة إلى كاشف معادن؛ حدد إعادة استخدام مسمار القفل (≤5)؛ استبدل مقعد الحامل عند تآكل 10%
أرقام الخسائر السنوية على أساس تطبيقات صناعة كشف المعادن (موثوقية متوسطة)؛ الحالات الأصلية كانت مدفوعة بتغذية مفرطة الحجم وصخور كبيرة، وليس صراحة بتلوث معدني. الحد الأقصى لإعادة استخدام مسمار القفل مأخوذ من نظام Komatsu Kmax؛ رقم تآكل مقعد الحامل 10% هو خبرة منتديات (موثوقية متوسطة). أرقام حوادث MSHA مأخوذة من التقارير الحكومية النهائية.
المرجع الفني للقطاع
قضبان تثبيت إزميل الكسارة وأزاميلها: الفحص والاستبعاد عند التآكل، وليس الاستبدال بفاصل زمني ثابت
لتثبيت إزميل الكسارة الهيدروليكية — قضبان/مسامير التثبيت — والإزميل نفسه. لا يوجد فاصل زمني ثابت للاستبدال؛ النظام المتبع هو الفحص والصقل والقلب والاستبعاد.
- افحص قضبان التثبيت أسبوعياً؛ وتحقق من النتوءات عند كل تغيير للإزميل وعلى الأقل كل 100 h — قم بالصقل أو القلب عند ظهور حواف حادة أو ثلمات أو تآكل، ولا تستبعدها إلا عندما يصبح كلا الوجهين غير صالح للاستخدام (Epiroc MB)
- استبدل عندما يتجاوز التآكل المجمع للإزميل والجلبة 4 mm؛ الحد الأقصى 15 s من التلامس المستمر على نقطة واحدة (Montabert)
- قطر استبعاد الإزميل يختلف حسب الطراز: 97–137 mm (Epiroc MB) — راجعه لكل طراز، ولا تقدّره بالنظر
- يُحظر الطرق على الفراغ: فهو يرتد بطاقة الصدم إلى قضبان التثبيت والمكبس وقضبان الشد وهو المحرك الرئيسي للفشل المبكر؛ ويُعد الرفع بالعتلة أحد أكثر أسباب كسر الإزميل شيوعاً
- التشحيم: شحّم الإزميل يدوياً كل 2 h تقريباً
- الخبرة في عمر الخدمة: 250–400 h للخدمة العادية، و150–250 h للخدمة الشاقة في المحاجر (على أساس مدونة الشركة المصنعة)
أرقام عمر الخدمة مأخوذة من مدونة الشركة المصنعة (موثوقية متوسطة). مادة الإزميل في السوق البديلة مذكورة على أنها 42CrMo، السن 55–62 HRC / القلب 32–48 HRC (موثوقية متوسطة)، وهي غير واردة في النص الرئيسي؛ ووفق حدود قاعدة المعرفة، فإن أجسام الأزاميل (خطوط الكربنة والمعالجة الحرارية بالحث المخصصة) تقع خارج نطاق توريد أدوات التثبيت.
المرجع الفني للقطاع
مسامير مفصل الدلو: إيقاع التشحيم وتصحيح الخلوص الجانبي
لمسامير وجلب مفصل الدلو-الذراع. يتم التشحيم حسب عدّاد الساعات ويُصحح الخلوص الجانبي بالرقائق المعايِرة — أدرج الأمرين في خطة الصيانة للحفاظ على استقرار عمر المسامير.
- شحّم كل مسمار مفصلي لمعدات العمل كل 100 h؛ وبعد العمل تحت الماء أو في الوحل، شحّم يومياً — يوصى بشحم ليثيوم EP2
- تكلفة تفويت التشحيم: تآكل جاف للمسمار والجلبة → يزداد الخلوص → يترنح الدلو وتنحرف الأسنان → يتلف طرف الذراع والوصلات وتتصاعد تكلفة الإصلاح
- صحح الخلوص الجانبي برقائق معايِرة مشقوقة 0.5/1.0 mm — المثال الوارد في الدليل يقلّص خلوصاً مقداره 3 mm إلى 0.5 mm
- مواد المسامير في السوق البديلة: 40Cr/40MnB/20CrMnTi، مقساة بالحث إلى HRC 52–60؛ وكذلك 40Cr مسقاة ومطوّعة عند HRC 38–42 (موثوقية متوسطة)
مواد المسامير معلنة من المورّد (موثوقية متوسطة)؛ يتبع إيقاع التشحيم وقيم ضبط الرقائق المعايِرة دليل التشغيل والصيانة لسلسلة Komatsu PC.
المرجع الفني للقطاع
لوالب السلسلة T ليست ضمن معايير السلسلة R: رسم خريطة معايير مثبتات أعمال الحفر
تُطابق مثبتات أعمال الحفر معايير دولية وصينية منفصلة — وقبل كل شيء، تخضع لوالب السلسلة T والسلسلة R لوثائق مختلفة. طابِق الموضوع قبل الاستشهاد بالرقم.
حالة سريان المعايير حسب قاعدة المعارف §3 (تم التحقق في 2026-08)؛ لم يتم التحقق من أرقام معايير API الدقيقة حرفًا بحرف (الفجوة موثقة في قاعدة المعارف) — أعد التحقق قبل الاستشهاد.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الحل أ · مسامير أسنان الجرافة وبراغي البطانة | B · الحل ب · أزاميل الكسارة ومسامير التثبيت | C · الحل ج · براغي سلسلة الجنزير وعجلة القيادة | |
|---|---|---|---|
| 1. مسمار سن الجرافة | |||
| المواصفة | Φ30-50 مم، الطول 150-300 مم | Φ100-175 مم، الطول 800-1500 مم | Φ50-80mm |
| المادة | 42CrMo مُخمد ومُعاد للصلادة HRC45-50 | 40CrNiMoA مكربن ومصلد HRC55-60 | 40CrNiMoA مقسى ومُخمر HRC40-45 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 |
| 2. برغي البطانة | |||
| المواصفة | M20-M30 | Φ40-60 مم | M24-M36 |
| المادة | 35CrMo مُخمد ومُعاد للصلادة درجة 8.8/10.9 | 42CrMo مقسى ومطوع HRC45-50 | 42CrMo مقسى ومُخمر درجة 10.9/12.9 |
| الدرجة | درجة 10.9 | — | درجة 12.9 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 |
| 3. صامولة قفل | |||
| المواصفة | M20-M30 | مطابقة لمواصفات الإزميل | M16-M24 |
| المادة | 35CrMo مُخمد ومُعاد للصلادة | فولاذ زنبركي 65Mn | 35CrMo مقسى ومُخمر درجة 10.9 |
| الدرجة | درجة 10 | — | درجة 10.9 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 |
دليل الاختيار
كيف تختار براغي مقاومة للتآكل بناءً على ظروف العمل؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| حفر الصخور الصلبة في الحفرة المفتوحة، حمل صدمي عالٍ | الحل A مسامير أسنان الجرافة ومسامير البطانة (مسمار سن الجرافة 42CrMo QT HRC45-50؛ مسمار البطانة Grade 10.9) | GB/T 25684؛ C3 وفقًا لـ ISO 12944-2 |
| التكسير الثانوي / الهدم، صدم عالي التردد | الحل B أزاميل الكسارة ومسامير التثبيت (إزميل الكسارة 40CrNiMoA carburized HRC55-60؛ مسمار التثبيت 42CrMo QT HRC45-50) | GB/T 25684؛ C4 Harsh وفقًا لـ ISO 12944-2 |
| سير المعدات المجنزرة للخدمة الشاقة، حمل متناوب | الحل C مسامير سلسلة الجنزير ومسامير عجلة القيادة (مسمار عجلة القيادة Grade 12.9؛ مسمار بلاطة الجنزير Grade 10.9) | GB/T 25684؛ C5-M Extreme وفقًا لـ ISO 12944-2 |
الحل أ · مسامير أسنان الجرافة وبراغي البطانة
فئة C3 وفقًا للمواصفة ISO 12944-2
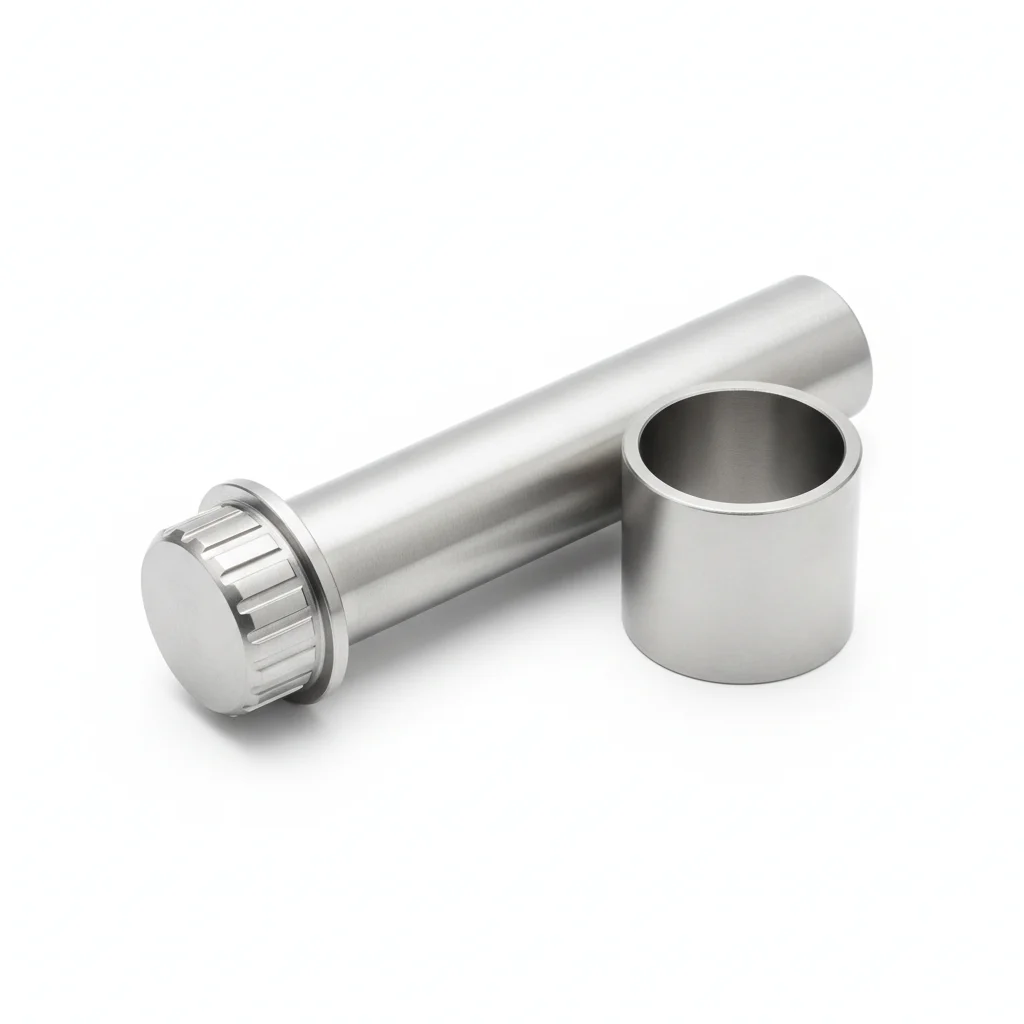
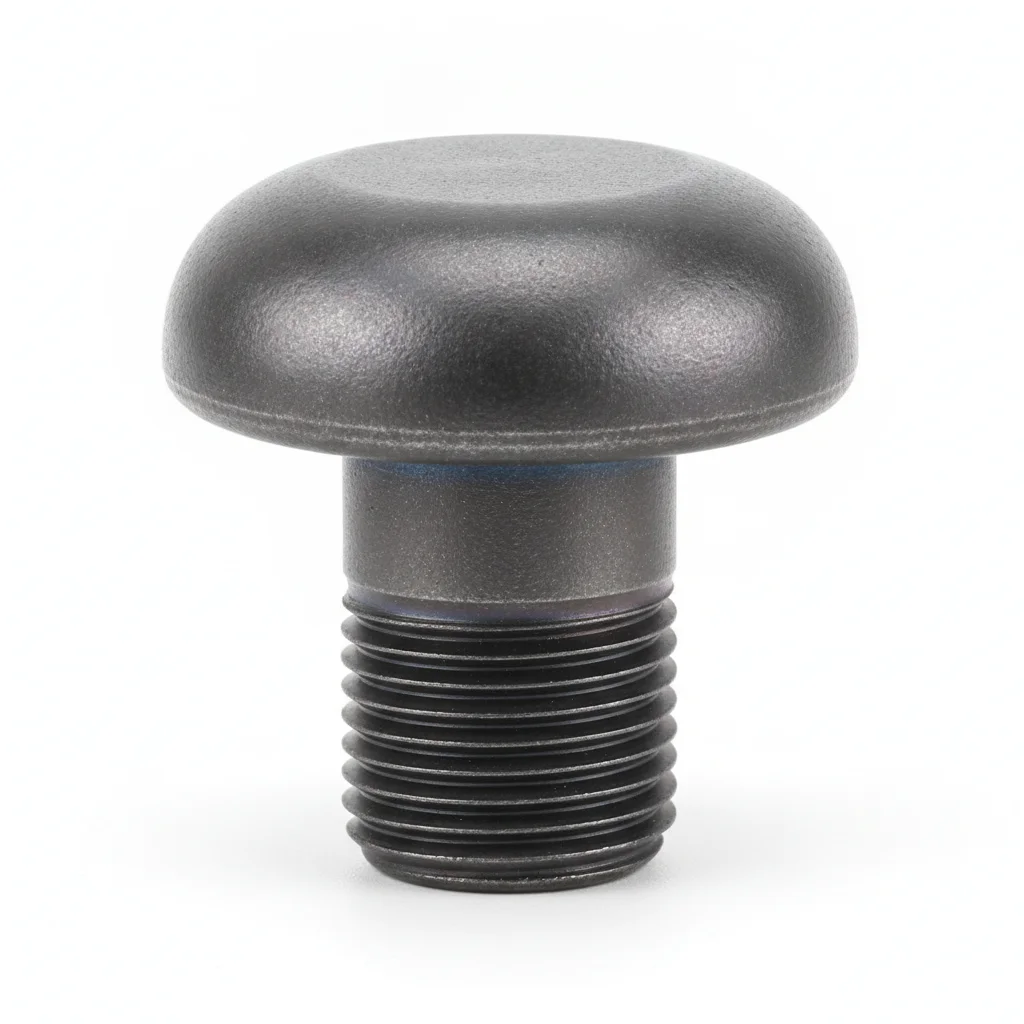

| مسمار سن الجرافة | برغي البطانة | صامولة قفل | |
|---|---|---|---|
| المواصفة | Φ30-50 مم، الطول 150-300 مم | M20-M30 | M20-M30 |
| المادة | 42CrMo مُخمد ومُعاد للصلادة HRC45-50 | 35CrMo مُخمد ومُعاد للصلادة درجة 8.8/10.9 | 35CrMo مُخمد ومُعاد للصلادة |
| الدرجة | — | درجة 10.9 | درجة 10 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | توصيل سن الجرافة والحامل | تثبيت بطانة الجرافة | قفل برغي البطانة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من الاستواء في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بيلفيل أسفل الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمي. عزم الربط 42 نيوتن متر ±2 نيوتن متر بمفتاح معاير. وثّق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس تحسسي.
- ضع علامة طلاء ختم عزم الربط. صوّر التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير ±3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يؤثر التآكل على أكثر من 5% من مساحة السطح أو عمق تنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثّق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الحل ب · أزاميل الكسارة ومسامير التثبيت
C4 قاسية حسب ISO 12944-2
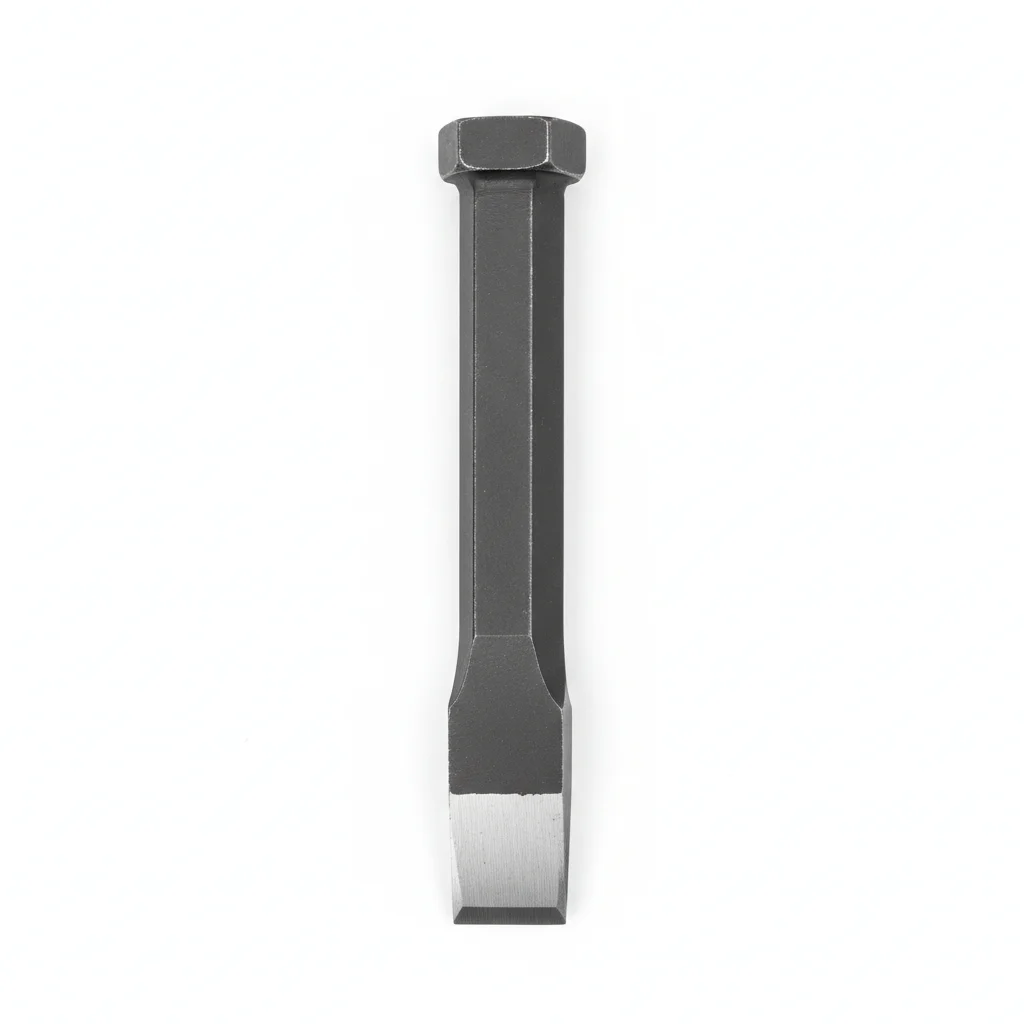
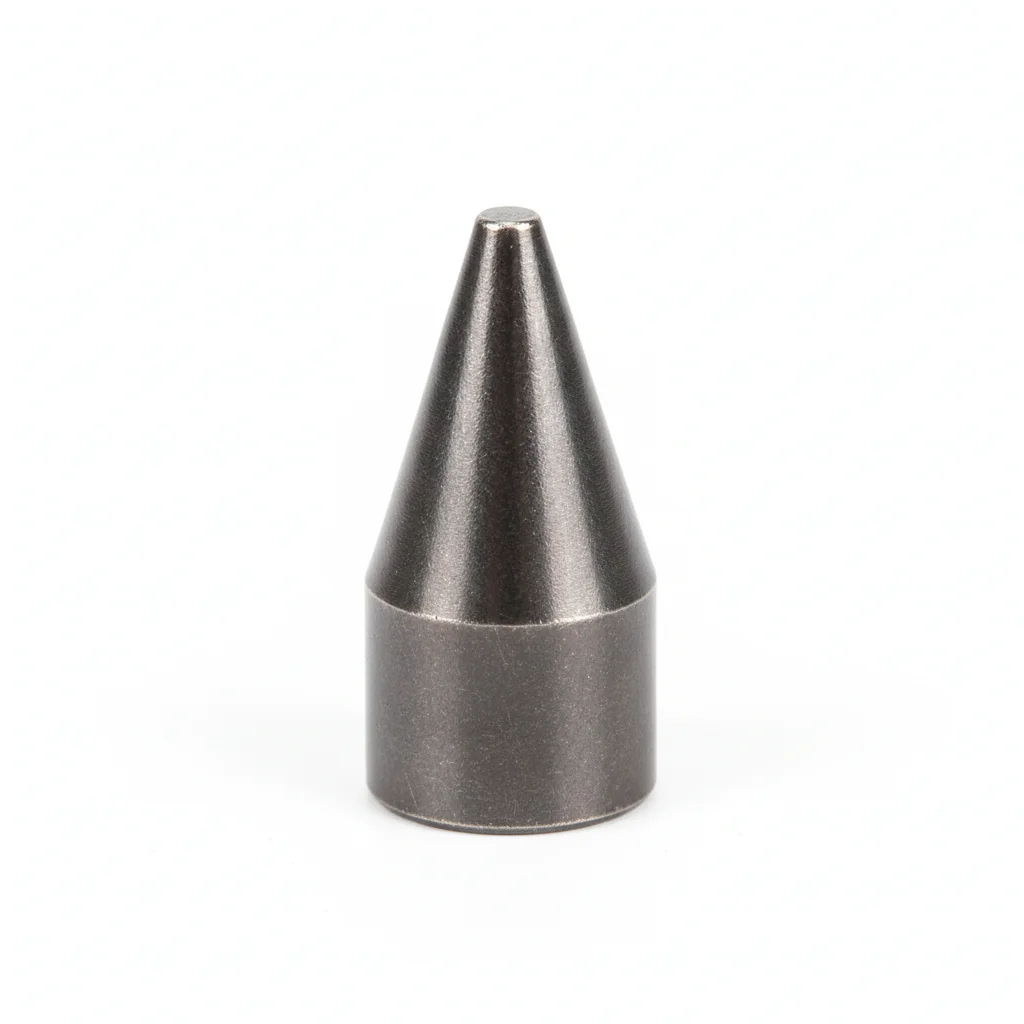
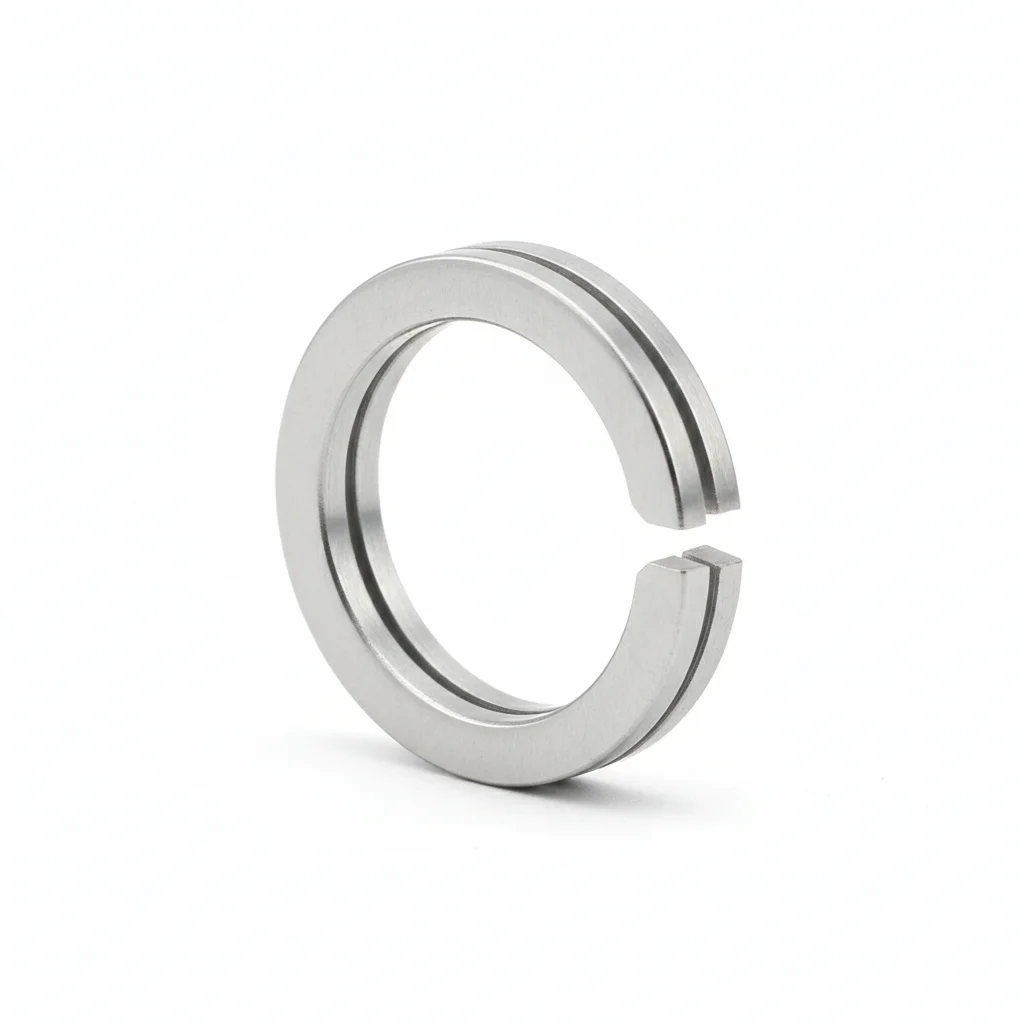
| إزميل الكسارة | مسمار تثبيت الإزميل | حلقة التثبيت | |
|---|---|---|---|
| المواصفة | Φ100-175 مم، الطول 800-1500 مم | Φ40-60 مم | مطابقة لمواصفات الإزميل |
| المادة | 40CrNiMoA مكربن ومصلد HRC55-60 | 42CrMo مقسى ومطوع HRC45-50 | فولاذ زنبركي 65Mn |
| الدرجة | — | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | رأس صدم الكسارة | توصيل الإزميل بالأسطوانة | تحديد موضع محوري لمسمار التثبيت |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2um.
- ضع مركب مانع للتآكل للمفاصل مصنف من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% بأداة تحقق. سجل مع البيانات البيئية.
- اختبر السحب لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قطعة أقل من عتبة القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ركب عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبتات غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | تلوث السطح يمنع الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يؤثر التآكل على أكثر من 5% من مساحة السطح أو عمق تنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الحل ج · براغي سلسلة الجنزير وعجلة القيادة
C5-M متطرف وفقًا للمواصفة ISO 12944-2
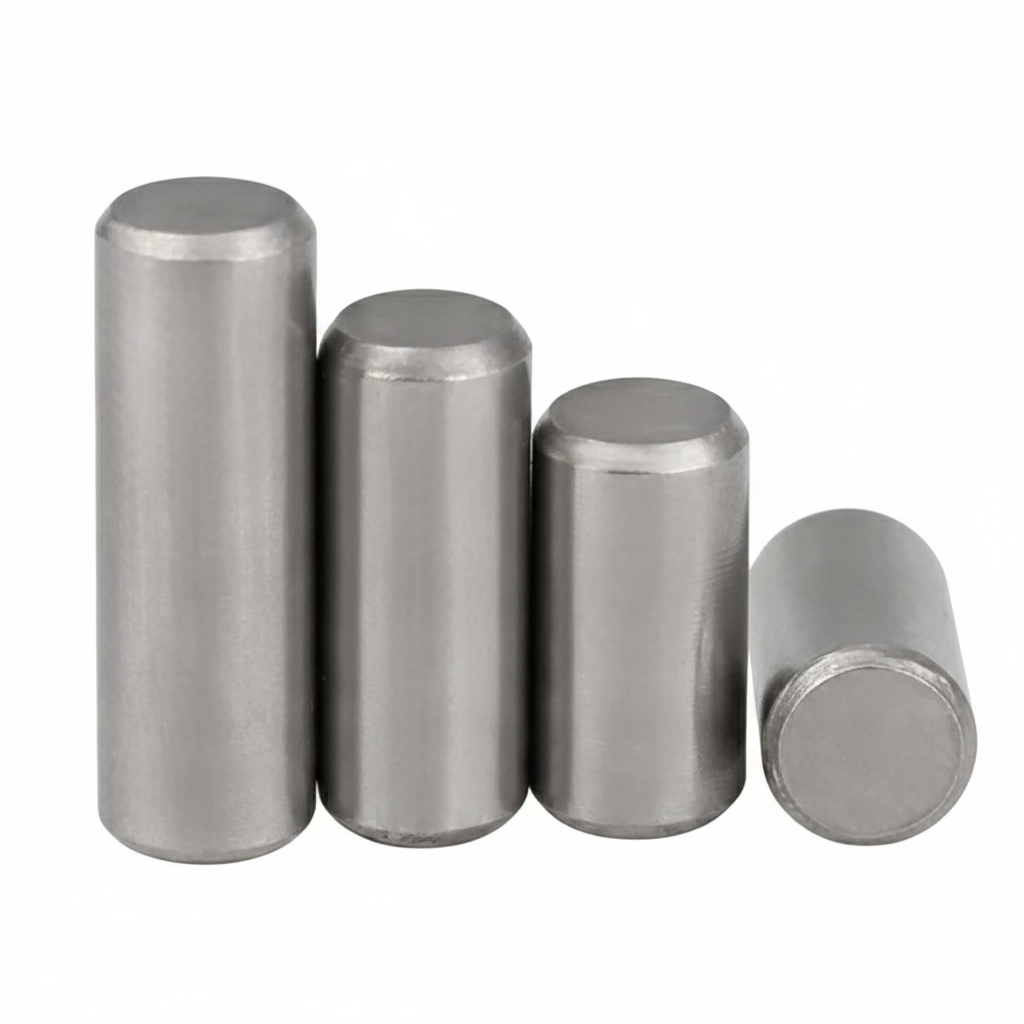
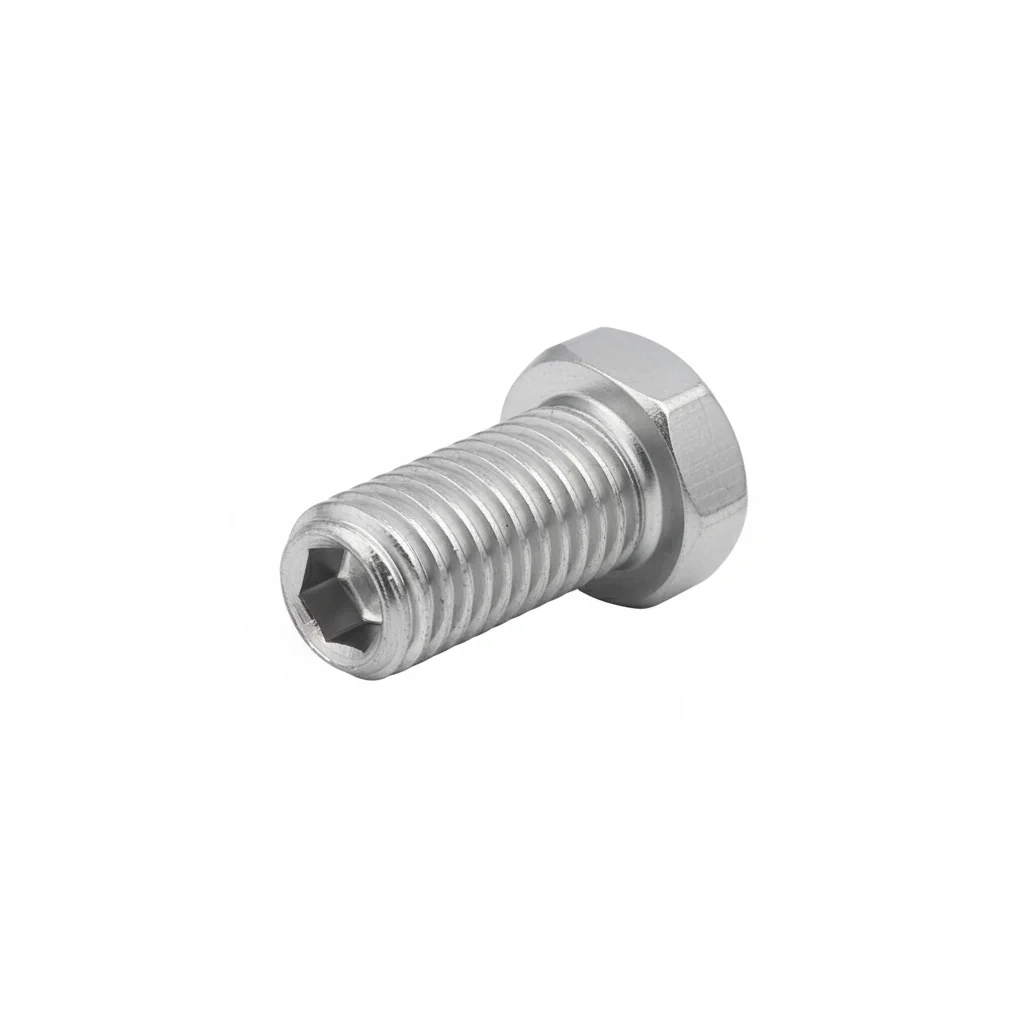
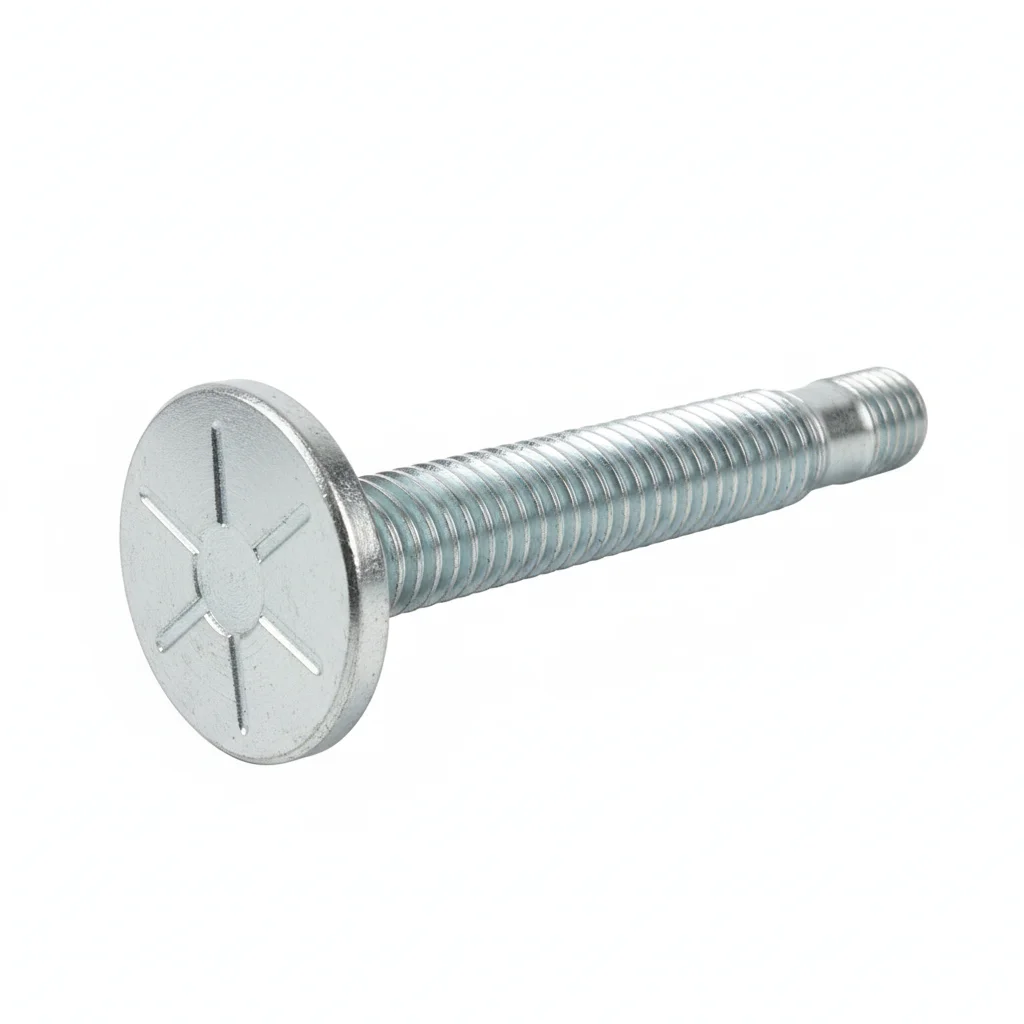
| مسمار سلسلة الجنزير | برغي تثبيت عجلة القيادة | برغي لوح الجنزير | |
|---|---|---|---|
| المواصفة | Φ50-80mm | M24-M36 | M16-M24 |
| المادة | 40CrNiMoA مقسى ومُخمر HRC40-45 | 42CrMo مقسى ومُخمر درجة 10.9/12.9 | 35CrMo مقسى ومُخمر درجة 10.9 |
| الدرجة | — | درجة 12.9 | درجة 10.9 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمواصفة ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تمفصل سلسلة الجنزير | توصيل عجلة القيادة ومحرك السير | تثبيت لوح الجنزير ووصلة السلسلة |
خطوات التركيب
- أزل الشحوم بمذيب MEK. تحقق من خشونة السطح Ra <1.6um.
- ضع مركبًا مضادًا للتآكل من الدرجة البحرية مُصنفًا لدرجات حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3mm. اربط باستخدام مشد هيدروليكي. تحقق بواسطة PMI من عينة 10%. وثّق للتدقيق على الامتثال.
- اختبر عينة 10% باختبار الاختراق بالسوائل. استبدل أي قطعة تظهر عليها مؤشرات شقوق.
- ضع مانع تسرب وقائي وفقًا للمواصفات. ركّب أجهزة مراقبة دائمة للحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. ينفصل الوصل خلال السنة الأولى من التشغيل. | تحقق من درجة البرغي مقابل المواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3mm. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن الحالة. وثّق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
آلات تحريك التربة — السلامة — الجزء 1: المتطلبات العامة
الخواص الميكانيكية للمثبتاتآلات تحريك التربة — الأنواع الأساسية — التعريف والمصطلحات والتعاريف
أسنان جرافات تحريك التربةالمواصفة القياسية لبراغي الفولاذ الكربوني المعالج حراريًا للهياكل الفولاذية عالية القوة
أسنان جرافة الحفارالخواص الميكانيكية للمثبتات — البراغي والمسامير والقضبان الملولبة
مسامير أسنان الجرافةآلات البناء — الشروط الفنية لأزواج توصيل البراغي عالية القوة
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →