
معدات دعم السلامة في المناجم: قارن بين لوحة التثبيت والشريط الفولاذي من النوع W والدبوس الهيدروليكي
اختيار معدات الدعم المناسبة أمر بالغ الأهمية لاستقرار الطريق وسلامة الأفراد. تقارن هذه الصفحة بين ثلاث خطط شائعة — مجموعة لوحة التثبيت والصامولة، والشريط الفولاذي من النوع W والبرغي المتصل، والدبوس الهيدروليكي والمشبك U — مع التركيز على مقاومة التآكل، وسعة التحميل، وملاءمة التركيب لمساعدتك في مطابقة ظروف منجمك.
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"في خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل وكسر سن اللولب في براغي التثبيت في الطرق الرطبة
إجراءات التصحيح
الخطر-02
قدرة تحمل غير كافية للوحة التثبيت تسبب تشوه السقف
إجراءات التصحيح
الخطر-03
عدم محاذاة الشريط الفولاذي من النوع W وثقوب التثبيت يسبب انخفاض كفاءة التركيب
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الرئيسية في اختيار معدات دعم المناجم
تستهدف كل خطة دعم حالة منجمية محددة: طريق دائم، صخور محيطة مكسورة، أو وجه ميكانيكي بالكامل. العامل الأكثر إغفالًا هو معدل التآكل على الخيوط في البيئات الرطبة وقدرة تحمل لوحات التثبيت تحت ضغط المناجم العميقة
ما يجب التحقق منه
- 1للمناجم العميقة >800 م، يمكن أن يتجاوز الضغط الأرضي الفعلي 250 كيلو نيوتن، مما يعرض لتشوه اللوحة وتقارب السقف
- 2الشريط الفولاذي من النوع W (عرض 280 مم، سماكة 3-4 مم) يقلل من كفاءة التركيب عندما يتجاوز انحراف تباعد ثقوب التثبيت ±5 مم، مما يسبب إعادة العمل وزيادة تكلفة العمالة
- 3دبابيس الدعم الهيدروليكي (Φ60-120 مم، 42CrMo HRC40-45) يجب أن تتحمل الأحمال المتناوبة
- 4تآكل سن اللولب في براغي التثبيت (M20-M24) في رطوبة >90% مع SO₂ يمكن أن يقلل المقطع العرضي بنسبة 30-40% على مدى 8-10 سنوات، مما يؤدي إلى الكسر عند سن اللولب
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| مستوى الحماية من التآكل | تآكل سن اللولب يقلل من قوة البرغي؛ في الطرق الرطبة، يتطلب الجلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 لتحقيق عمر 10 سنوات | حدد الجلفنة بالغمس الساخن وفقًا لمعيار ISO 1461 بسمك طبقة لا يقل عن 55 ميكرومتر لجميع الخيوط المكشوفة |
| قدرة تحمل لوحة التثبيت | في المناجم العميقة (>800 م)، يمكن أن يتجاوز الضغط الأرضي 250 كيلو نيوتن؛ قد تتشوه اللوحة المسطحة بسماكة 8 مم، مما يسبب تقارب السقف | تحقق من خلال اختبارات السحب |
| تفاوت تباعد الثقوب في الشريط من النوع W | الانحراف >±5 مم يقلل معدل المطابقة إلى 70%، مما يسبب إعادة العمل وتأخير التركيب | اشترط تفاوت تباعد الثقوب ≤±3 مم؛ فكر في الحفر المخصص بناءً على مواقع التثبيت الفعلية |
| صلابة الدبوس وفحص التآكل | دبابيس الدعم الهيدروليكي تحت الأحمال المتناوبة تحتاج HRC40-45؛ التآكل الزائد عن الحد يمكن أن يسبب فشل المفصل | حدد 42CrMo مقوى ومقسى إلى HRC40-45 |
جميع البيانات مبنية على المعايير العامة والأدبيات الفنية؛ الأداء الفعلي يعتمد على ظروف الموقع المحددة. تحقق دائمًا من شهادات المواد واختبارات السحب
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
ست حالات لمهام التدعيم: الأجهزة ومعايير القبول في لمحة
تنقسم أجهزة التدعيم إلى ستة خطوط مهام — يقترن كل خط بأجزاء مختلفة وأرقام رئيسية ومعايير قبول. طابق هذه الورقة قبل الطلب.
| مهمة التدعيم | الأجهزة المطابقة (نطاق المثبتات) | المعلمة الرئيسية / أساس القبول | المرتكز المعياري |
|---|---|---|---|
| التدعيم الأساسي للسقف (مسامير الصخور الراتنجية) | الصامولة + الصفيحة + الحلقة الكروية (ضمن النطاق)؛ ساق حديد التسليح 16–22 mm (خارج النطاق، خط مخصص) | شد التركيب ≥ 50% من الحد الأدنى (الخضوع، التثبيت) (أساس MSHA، الولايات المتحدة)؛ الحد الأدنى في الممارسة الصينية 100–120 N·m، الطبقات الرخوة 300–400 N·m (موثوقية منخفضة–متوسطة)؛ زمن دوران الراتنج 12–15 s، زمن التجلط 12–90 s | MT/T 146-2025; BS 7861-1 (نظام المملكة المتحدة) |
| التدعيم الثانوي للسقف / الطرق واسعة المقطع (مسامير الكابلات) | مشابك إسفينية + حلقة تثبيت (ضمن النطاق)؛ الجديلة الفولاذية مسبقة الإجهاد (خارج النطاق) | صلادة المشبك HRC 55–62 (أساس معهد اختبار)؛ قيمة القفل عند 0.75–0.9 × حمل التصميم المحوري (مستعارة من كود حفرة تأسيس مبنى)؛ أستراليا تشغّل كابل ثانوي 6–8 m (أساس مجتمعي) | MT/T 942-2025; GB/T 14370-2015; GB/T 5224-2023 |
| التدعيم الاحتكاكي السريع (Split Set) | الصفيحة المطابقة (ضمن النطاق)؛ الأنبوب المشقوق (خارج النطاق) | الأنواع SS-33/39/46؛ أنبوب SS-39 Ø39 mm؛ التثبيت الأولي الموصى به 3–6 short tons (≈27–53 kN)؛ الصفيحة تتحمل 10 short tons؛ مصنّع وفق ASTM F432-95 | ASTM F432-95 |
| التدعيم القابل للنفخ بالماء (Swellex) | أجزاء تركيب حقن الماء (ضمن النطاق) | قطر حفرة البئر 32–52 mm؛ الحد الأدنى لحمل الكسر Pm12 110 kN / Pm16 160 kN / Pm24 240 kN (سلسلة Mn 110/150/220 kN)؛ ضغط النفخ 240–300 bar | كتالوج الشركة المصنعة (Epiroc) |
| ضلع الفحم / طرق التطوير (المسامير الإسمنتية) | الصفيحة / الصامولة (ضمن النطاق) | نظام التثبيت الإسمنتي؛ التحقق من المعلمات باختبار السحب في الموقع | MT/T 218-2002; MT/T 219-2002 |
| التدعيم السطحي المتكامل (حزام W + شبكة) | مسامير الربط، سلك ربط الشبكة (ضمن النطاق) | طول التداخل / حجم المسمار / التباعد: لا يوجد أساس موثوق عام (فجوة مسجلة)؛ يصاب 400–500 عامل منجم أمريكي سنويًا بصخور بين المسامير (سلامة التغطية هي الفيصل) | MT/T 861-2000 (الحالة الحالية غير مؤكدة) |
مستويات عزم الدوران في الممارسة الصينية (100–120 / 300–400 N·m) هي مادة منخفضة–متوسطة الموثوقية (تقديرات حجمية)؛ رقم الكابل 6–8 m هو مصدر مجتمعي (تقدير حجمي)؛ HRC 55–62 هو أساس معهد اختبار (متوسط)؛ قيم Split Set/Swellex مأخوذة من TDS/كتالوجات الشركة المصنعة الرسمية؛ نطاق حديد التسليح 16–22 mm هو ممارسة صينية (منخفضة–متوسطة) وليس نصًا معياريًا. معاملات وصلة التداخل هي فجوة مسجلة في قاعدة المعرفة ولا يُستشهد بها.
المرجع الفني للقطاع
نافذة تصلب الراتنج: الثواني تحسم النجاح
كبسولة الراتنج مكون كيميائي — نافذتا التقليب والتجلط تقاسان بالثواني، ويتحدد التثبيت لحظة التركيب، ولا يمكن إعادة شد المسمار بعد تثبيته.
- 1التقليب الناقص → عدم اختلاط الكبسولة بالكامل → قصور التثبيت عن التصميم: زمن الدوران للكبسولات السريعة/البطيئة عند 25 °C حوالي 12–15 s
- 2التقليب المفرط → تمزيق الكتلة التي بدأت بالتجلط → تدهور التثبيت في الاتجاه الآخر: زمن التجلط قابل للاختيار في نطاق 12–90 s وتجاوزه يفسد التصلب
- 3عدم تطابق الأقطار — الحفرة مقابل القضيب مقابل الكبسولة — → ملء راتنج غير متجانس → فشل التثبيت
- 4تثبيت دون المستوى → يعمل المسمار بشكل سلبي → يفقد الدفاع ضد انفصال الطبقات
- 5الاعتراض: اضبط درجة الكبسولة وثواني التقليب على أساس خط 25 °C (دوران 12–15 s، بدون زمن تثبيت)؛ اختر درجة التجلط ضمن نطاق 12–90 s حسب حرارة الواجهة؛ التقليب الناقص أو المفرط يفشل المسمار ويستوجب إعادة التركيب
قيم الدوران/التجلط تتبع ورقة البيانات الفنية Minova Lokset وكتالوج Jennmar للصخور الصلبة (المرجع الرسمي)؛ 25 °C هي درجة الحرارة المرجعية في ورقة البيانات. مطابقة الأقطار الثلاثة هي آلية نوعية من قاعدة المعرفة (بدون رقم منشور). لا تحتوي هذه الخانة على أرقام تقديرية للمقدار.
المرجع الفني للقطاع
قبول قفل الكابل: لا تقيم المشابك بصلادة مفردة
يثبت القفل الجديلة داخل المخروط المرساة بنصفي المشبك — اللين جدا ينزلق، والقاسي جدا يعض الجديلة. طابق القبول مع هذه النقاط.
HRC 55–62 هو أساس معهد اختبار (متوسط، تقدير مقدار)؛ قيمة القفل 0.75–0.9 مقتبسة من كود حفرة مبنى (متوسط–مرتفع)؛ سريان MT/T 942-2025 وحالة "قيد المراجعة" لـ GB/T 14370-2015 تتبع منصة المواصفات الوطنية.
المرجع الفني للقطاع
خط توريد أجهزة الدعم: أين ينتهي
قبل الطلب، ارسم الحد بين القطع التي يمكن لمورد المثبتات تصنيعها والقطع التي تحتاج خطوط إنتاج مخصصة — الخطأ في تحديد الحدود يجعل البضاعة تصل غير قابلة للاستخدام.
ضمن النطاق: صواميل مسامير الصخور + الصفائح (بما في ذلك المقاعد الكروية)، أسافين قفل الكابل / حلقات التثبيت، مسامير ربط شريط W، سلك ربط الشبك، صفائح التزاوج Split Set، وتركيبات حقن الماء Swellex. خارج النطاق: ساق مسمار الصخور (حديد تسليح أيسر اللولبة، خط مخصص)، جديلة الكابل (فولاذ مسبق الإجهاد حسب GB/T 5224-2023)، كيماويات تثبيت الراتنج، ومنصات تدعيم السقف الكاملة. صفائح وصواميل مسامير الإسمنت ضمن النطاق.
تتبع قائمة الحدود KB L116؛ GB/T 5224-2023 هو مرجع مادة الجديلة من جدول مواصفات قاعدة المعرفة. لا تحتوي هذه الخانة على أرقام تقديرية للمقدار.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · مجموعة لوحة التثبيت والصامولة | B · الخطة ب · شريط فولاذي من النوع W وبرغي التوصيل | C · الخطة ج · دبوس الدعم الهيدروليكي ومشبك U | |
|---|---|---|---|
| 1. لوحة التثبيت | |||
| المواصفة | 150×150×8 مم مربعة/دائرية | العرض 280 مم، السماكة 3-4 مم | Φ60-120مم |
| المادة | Q235B مجلفن بالغمس الساخن ≥55μm | Q235B مغلفن بالغمس الساخن / مطلي بالبودرة | 42CrMo مقوى ومعتدل HRC40-45 |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 |
| 2. صامولة التثبيت | |||
| المواصفة | M20-M24 | M16-M20 | يتوافق مع مواصفات الدبوس |
| المادة | Q235B مجلفن بالغمس الساخن | 35CrMo مروي ومقسى درجة 8.8 | فولاذ 45# مقوى ومعتدل |
| الدرجة | — | الدرجة 8.8 | — |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 |
| 3. حلقة تقليل الاحتكاك | |||
| المواصفة | Φ40-50 مم | مناسبة لشريط فولاذي من النوع W | Φ6-10مم |
| المادة | Q235B مجلفن بالغمس الساخن | Q235B مغلفن بالغمس الساخن | Q235B |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 |
دليل الاختيار
كيف تختار خطة دعم السلامة بناءً على متطلبات الدعم؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الحل | الأساس |
| دعم الطريق الدائم، متطلب ثبات عالٍ | الخطة A · مجموعة صفيحة المرساة والصامولة | صفيحة Q235B بمقاس 150×150×8mm، مجلفنة بالغمس الساخن ≥55μm وفقًا لـ ISO 1461، صامولة M20-M24؛ اختبار السحب وفقًا لـ MT/T 146؛ العمق >800m: صفيحة مقعرة ≥12mm من Q460C، قدرة التحمل >300kN |
| تدعيم السقف على مساحة واسعة / الصخور المحيطة المتكسرة | الخطة B · شريط فولاذي من النوع W ومسمار الربط | عرض شريط W يبلغ 280mm، السماكة 3-4mm؛ التداخل ≥200mm مع 2× مسامير M16+ (الصخور المتكسرة: 300mm، 3 مسامير)؛ C4 Harsh وفقًا لـ ISO 12944-2 |
| الدعم الهيدروليكي لجبهة التعدين المؤتمتة بالكامل | الخطة C · مسمار الدعم الهيدروليكي ومشبك على شكل U | 42CrMo مسقّى ومرجّع HRC40-45، Φ60-120mm؛ C5-M Extreme وفقًا لـ ISO 12944-2 |
الخطة أ · مجموعة لوحة التثبيت والصامولة
C3 قياسي وفقًا لـ ISO 12944-2
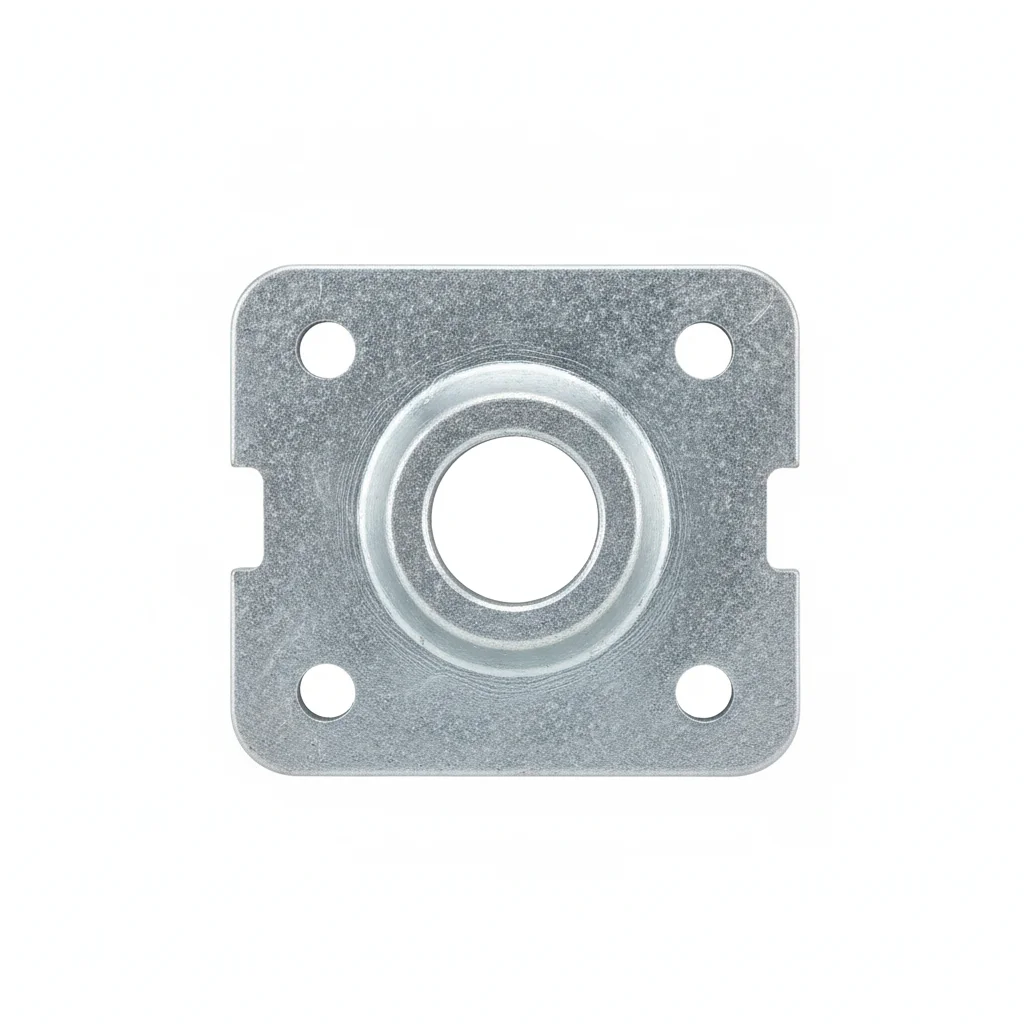
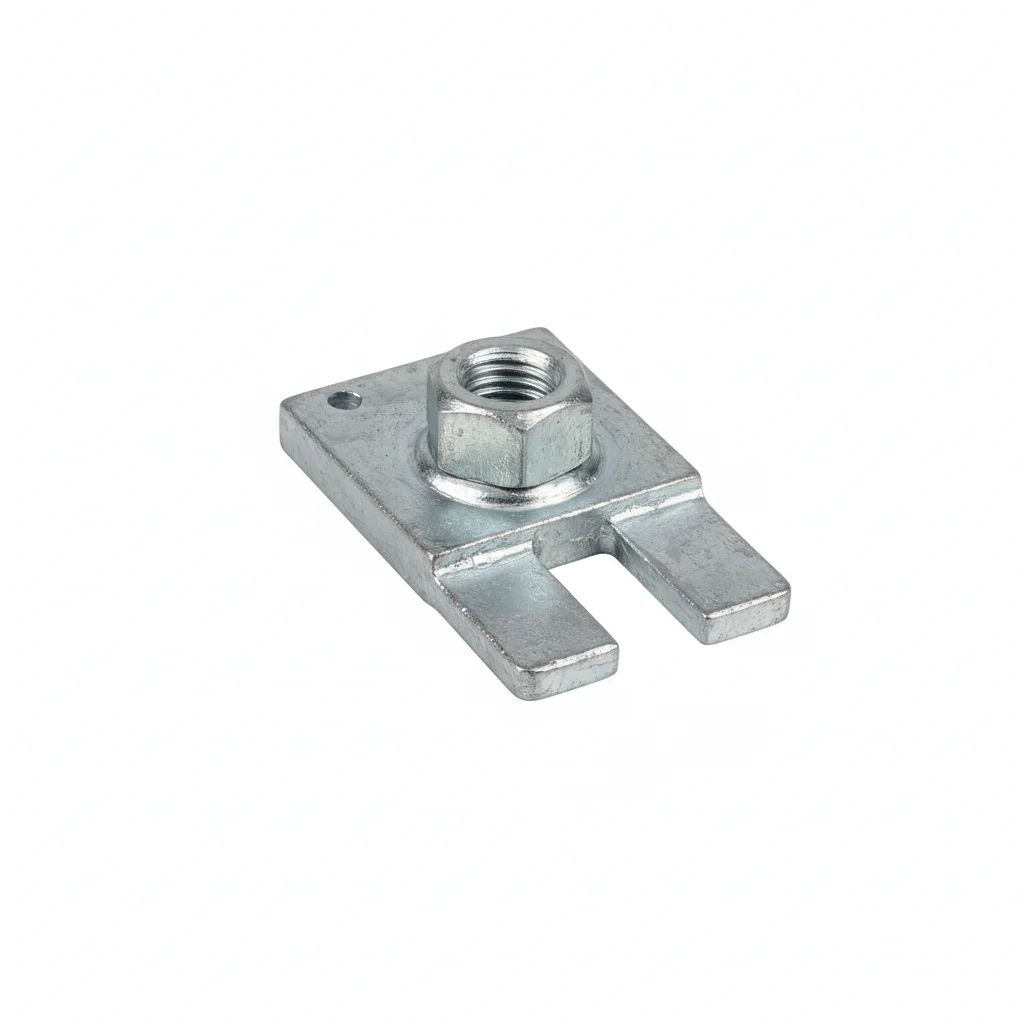
| لوحة التثبيت | صامولة التثبيت | حلقة تقليل الاحتكاك | |
|---|---|---|---|
| المواصفة | 150×150×8 مم مربعة/دائرية | M20-M24 | Φ40-50 مم |
| المادة | Q235B مجلفن بالغمس الساخن ≥55μm | Q235B مجلفن بالغمس الساخن | Q235B مجلفن بالغمس الساخن |
| الدرجة | — | — | — |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تحمل نهاية التثبيت | تثبيت التثبيت | توزيع ضغط اللوحة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط النجمة. عزم الربط إلى 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة.
- ضع علامة طلاء ختم عزم الربط. التقط صورًا للتجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل في ظل ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ب · شريط فولاذي من النوع W وبرغي التوصيل
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
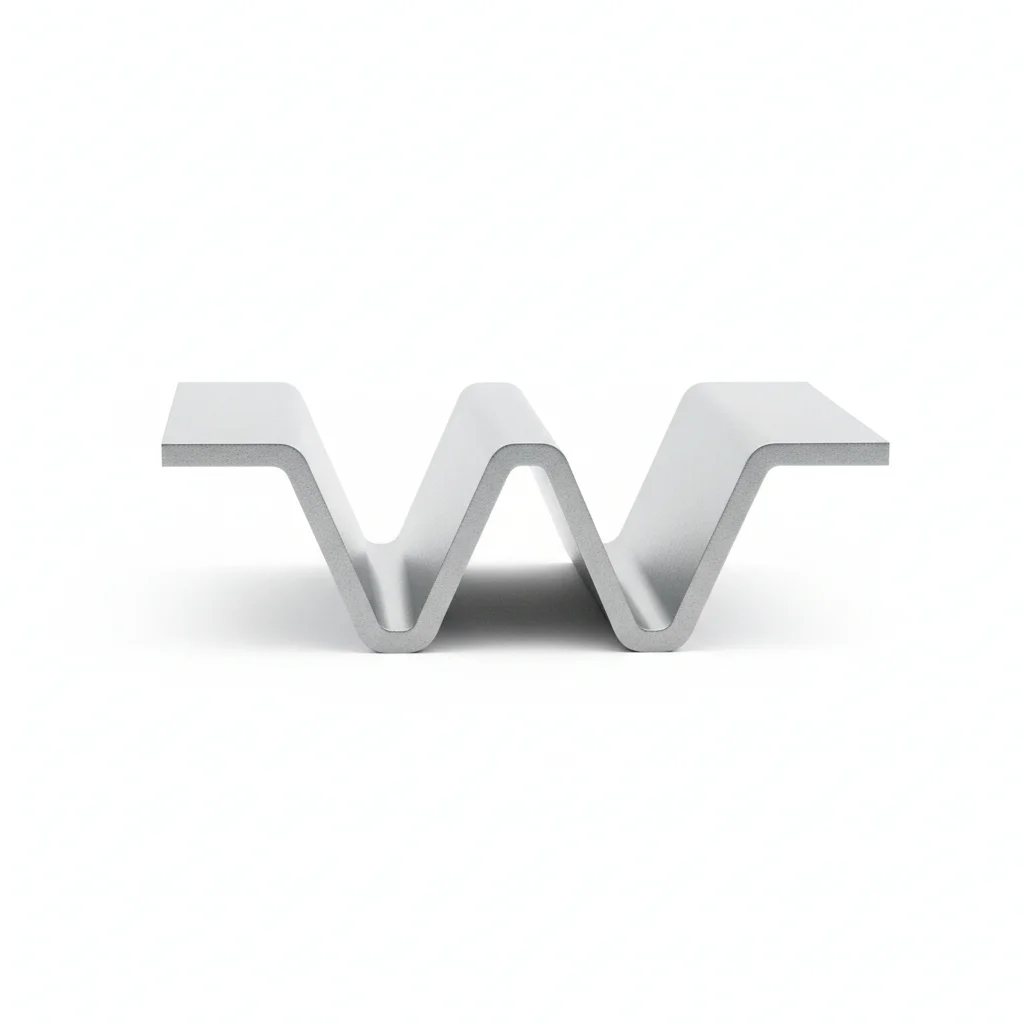
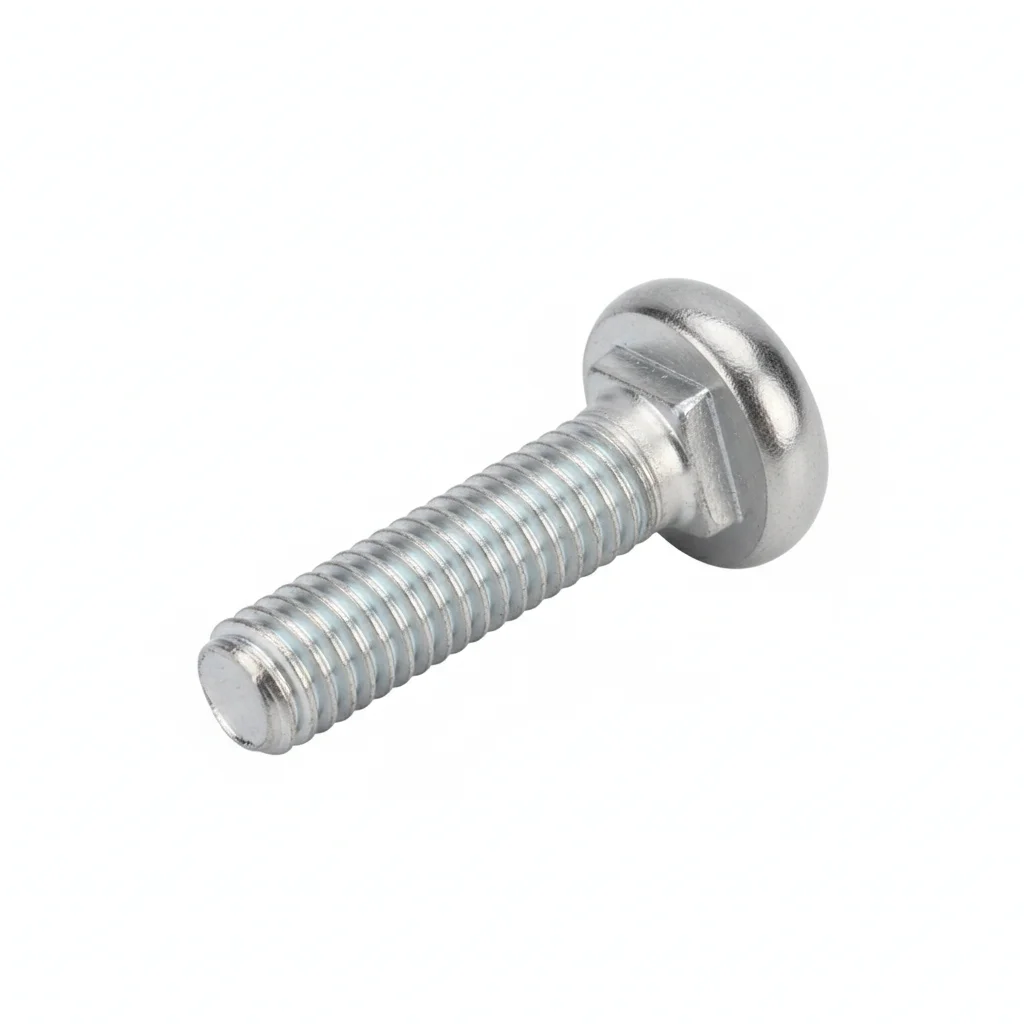
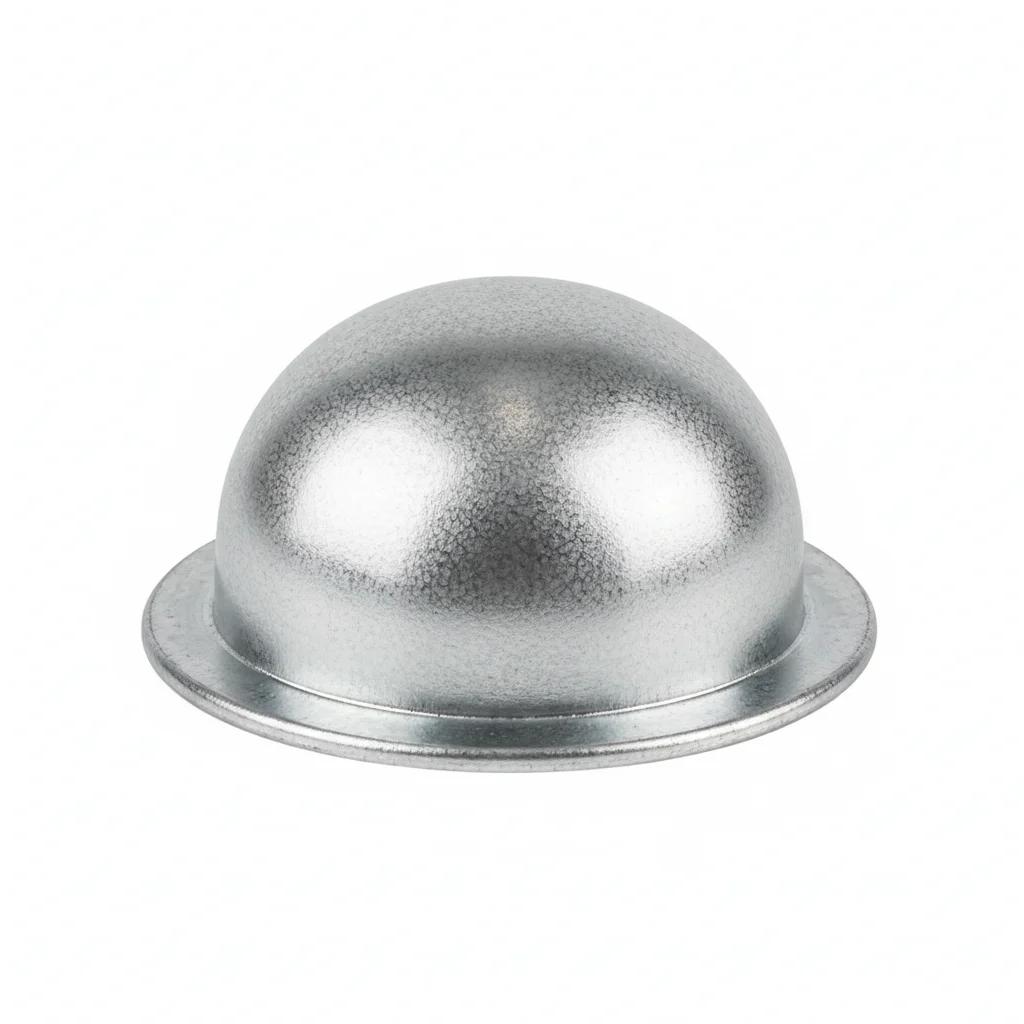
| شريط فولاذي من النوع W | برغي التوصيل | لوحة القبة | |
|---|---|---|---|
| المواصفة | العرض 280 مم، السماكة 3-4 مم | M16-M20 | مناسبة لشريط فولاذي من النوع W |
| المادة | Q235B مغلفن بالغمس الساخن / مطلي بالبودرة | 35CrMo مروي ومقسى درجة 8.8 | Q235B مغلفن بالغمس الساخن |
| الدرجة | — | الدرجة 8.8 | — |
| التشطيب | HDG >=55um وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | دعم مستمر للسقف | توصيل تداخل الشريط الفولاذي | توصيل المرساة بالشريط الفولاذي |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2um.
- ضع مركبًا مانعًا للتآكل مشتركًا بدرجة حرارة تتراوح من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- طبق طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع التلوث السطحي الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · دبوس الدعم الهيدروليكي ومشبك U
C5-M شديد وفقًا لمعيار ISO 12944-2
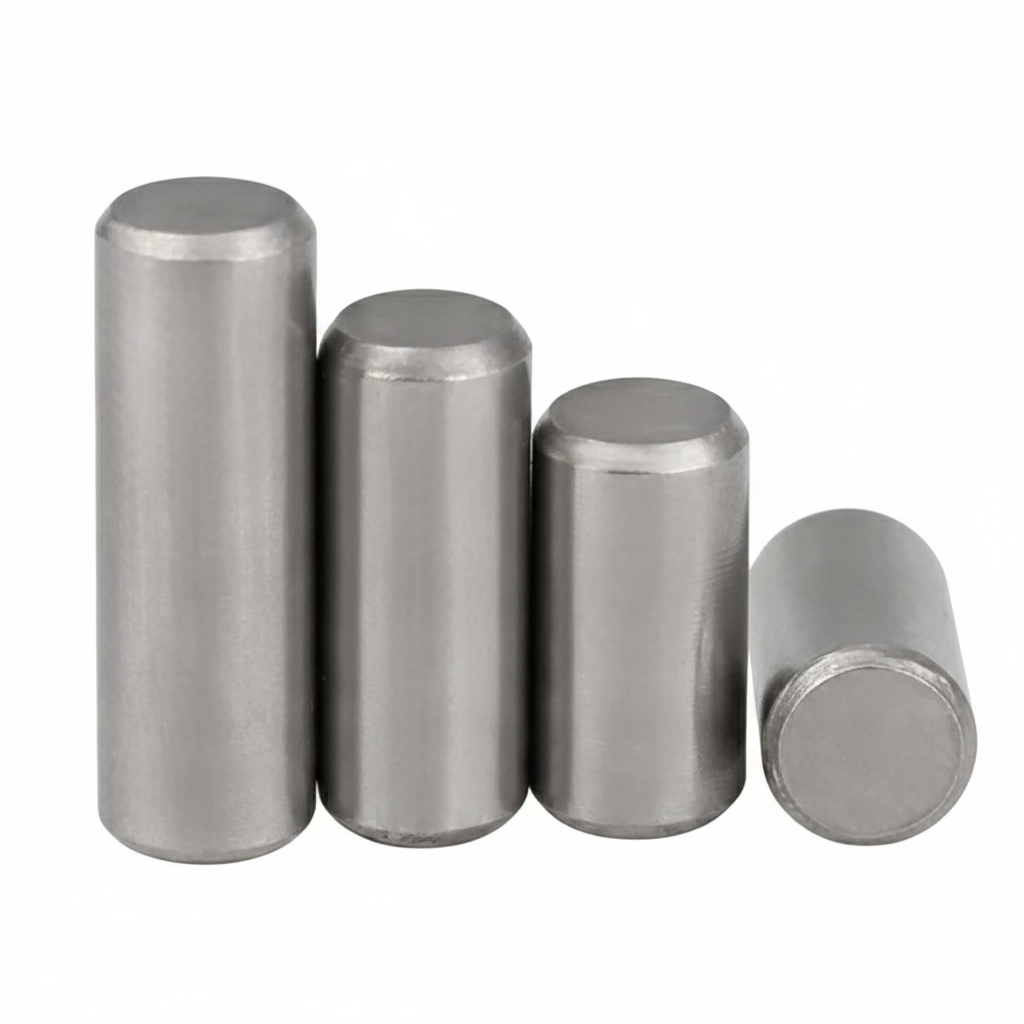
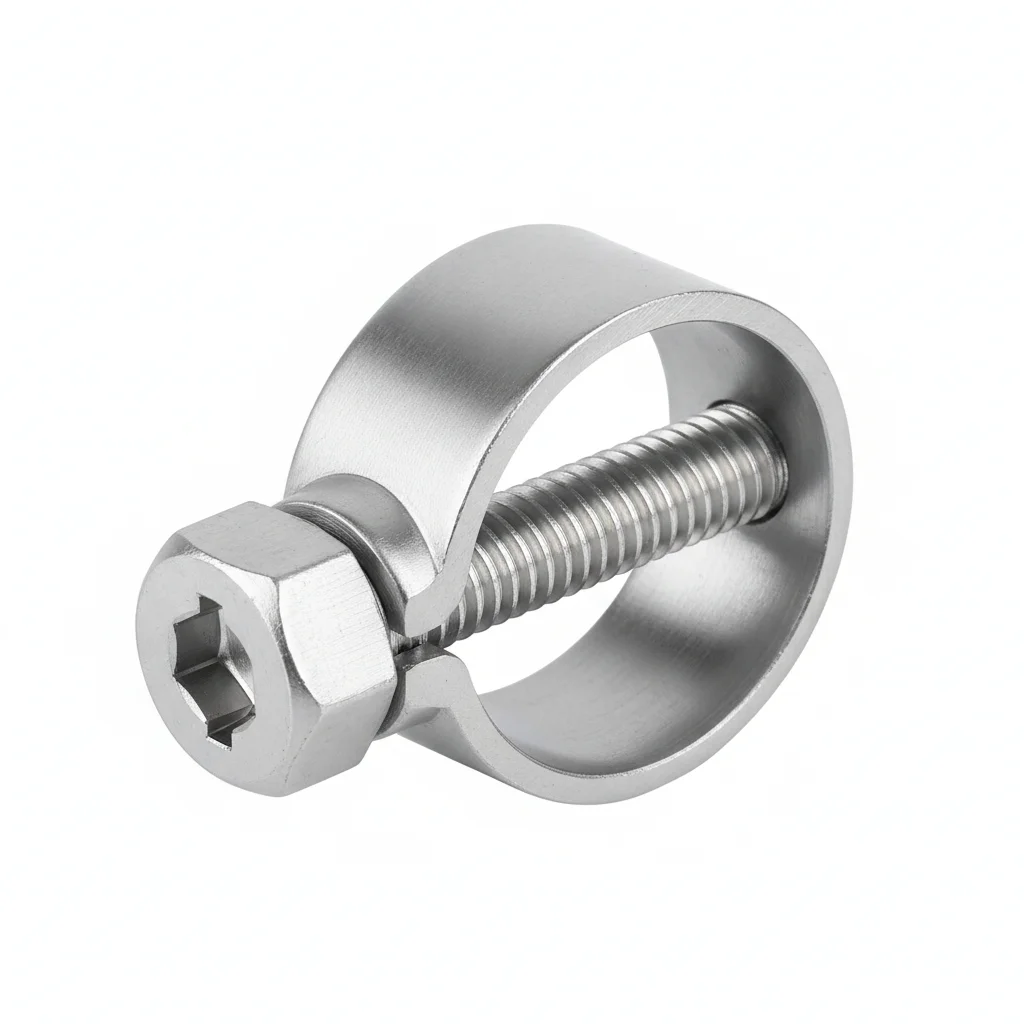
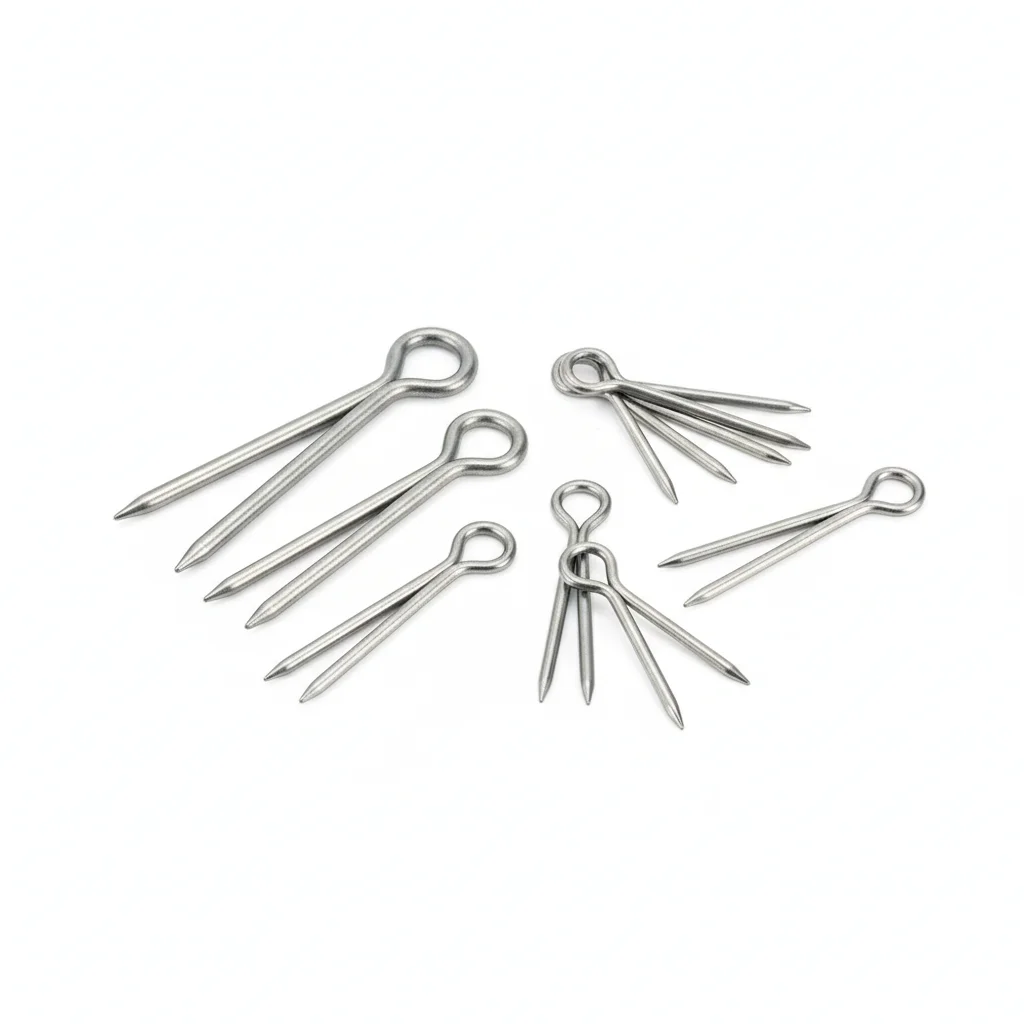
| دبوس الدعم الهيدروليكي | مشبك U | دبوس كوتر | |
|---|---|---|---|
| المواصفة | Φ60-120مم | يتوافق مع مواصفات الدبوس | Φ6-10مم |
| المادة | 42CrMo مقوى ومعتدل HRC40-45 | فولاذ 45# مقوى ومعتدل | Q235B |
| الدرجة | — | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | مفصل عمود الدعم إلى السقف | تثبيت محوري للدبوس | مضاد للارتخاء لمشبك U |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرون.
- ضع مركبًا مضادًا للتآكل من الدرجة البحرية بمعدل -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق من PMI لعينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. قم بتركيب أجهزة مراقبة دائمة لقياس الحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت حمل التصميم. ينفصل المفصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز تآكلها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
برغي صخور راتنجي الجزء 1: عامل التثبيت
برغي صخور مناجم الفحم والكابلالمواصفة الفنية لتثبيت الصخور في طرق مناجم الفحم
تثبيت الصخورالعلامة السلامة لمنتجات التعدين
برغي صخور راتنجيالمواصفة الفنية العامة للدعامات الهيدروليكية لمناجم الفحم
نظام برغي الصخورمواصفة قبول جودة أعمال مناجم الفحم والطرق
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →