
موصلات مقاومة للتآكل لمعالجة المعادن: قارن بين مثبتات بطانة المطحنة والشاشة ومضخة الملاط
تواجه الموصلات في معالجة المعادن تآكل الملاط، والصدمات، والتآكل. تقارن هذه الصفحة بين ثلاثة حلول شائعة—براغي وأوتاد بطانة المطحنة، وبراغي وقضبان شد الشاشة، ومثبتات أجزاء تدفق مضخة الملاط—بناءً على المواد، ومقاومة التآكل، ومتطلبات الصيانة لمساعدتك في اختيار العتاد المناسب لظروف عملك.
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"في خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل توسيع ثقوب براغي بطانات الطواحين في الملاط الحمضي
إجراءات التصحيح
الخطر-02
ارتفاع خطر كسر براغي بطانات الطواحين
إجراءات التصحيح
الخطر-03
ارتخاء متكرر لبراغي شد الغرابيل
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الرئيسية في اختيار الموصلات المقاومة للتآكل
بينما يجب أن تقاوم جميع أنواع الموصلات الثلاثة التآكل والتآكل، يختلف نمط الفشل السائد: تفشل براغي بطانات الطواحين بسبب كلال الصدمات، وبراغي شد الغرابيل بسبب الارتخاء الاهتزازي، ومثبتات مضخات الملاط بسبب التآكل الكيميائي. يجب أن يتوافق اختيار المواد وتكرار الصيانة مع البيئة المحددة.
ما يجب التحقق منه
- 1تتطلب براغي بطانات الطواحين (M24-M36، 42CrMo درجة 12.9) صلابة عالية لتحمل أحمال الصدمات
- 2تتطلب براغي شد الغرابيل (M12-M20، 304/316 SS) مقاومة للتآكل وقفلًا ضد الاهتزاز؛ حلقات الزنبرك ضرورية لمنع الارتخاء
- 3تتطلب مثبتات مضخات الملاط (M16-M30، 2205 دوبلكس أو Hastelloy) مقاومة شديدة للتآكل؛ استبدلها عندما يتجاوز عمق التنقر 0.3 مم
- 4تشترك جميع الحلول في جدول صيانة مشترك: أعد ربط العزم عند أقل من 80% من عزم الربط المحدد، واستبدل إذا تجاوز التآكل 5% من مساحة السطح
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| ظروف العمل | تحدد نمط الفشل السائد (صدمة، اهتزاز، أو تآكل) | طاحونة كرات / طاحونة SAG → الخطة أ؛ غربال اهتزازي → الخطة ب؛ مضخة ملاط → الخطة ج |
| درجة المادة | تؤثر على القوة والصلابة ومقاومة التآكل | 42CrMo 12.9 لبراغي البطانات؛ 304/316 SS لبراغي الغرابيل؛ 2205 دوبلكس لبراغي المضخات |
| التشطيب السطحي | طلاء الجلفنة بالغمس الساخن يوفر حماية من التآكل؛ السماكة وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لـ ISO 1461 |
| فاصل الصيانة | يمنع الأعطال غير المتوقعة والتوقف | استبدل كل 3-5 سنوات حسب الحالة |
البيانات مبنية على المعايير العامة والأدبيات الفنية. عمر الخدمة الفعلي يعتمد على كيمياء الملاط المحددة ودرجة الحرارة وشدة الصدمات.
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
المطحنة والغربال والمضخة: مقارنة أنماط الفشل والصيانة
تفشل كل عائلة من عائلات الوصلات الثلاث على خط معالجة المعادن وفق نمط سائد خاص بها — حدّد النمط أولاً، ثم طابق إجراءات الصيانة والقبول معه.
| عائلة الوصلات | نمط الفشل السائد | الآلية الرئيسية والأرقام | الصيانة والقبول |
|---|---|---|---|
| مسامير بطانة المطحنة | كسر كلال الصدم — ثم انزياح البطانة وتمدد ثقوب مسامير الغلاف بشكل دائم | تقع صدمات الخام والكرات كضربات مطرقية بزمن ميلي ثانية، لذا يتحمل المسمار شداً وانحناءً وقصاً متناوباً؛ يُعزى الكلال دائماً تقريباً إلى عدم كفاية التحميل المسبق | إعادة الشد مرة واحدة خلال 24-48h من إعادة التبطين؛ لا يوجد معيار مخصص — القبول حسب رسم ومواصفة الشركة المصنعة للمعدات الأصلية |
| مسامير شد الغربال ووصلات الهيكل | تآكل التحميل المسبق والارتخاء الناتج عن الاهتزاز | تتدرج سرعات الغربال من 750 إلى 2000+ rpm حسب الخدمة؛ يؤدي الاهتزاز عالي التردد إلى تآكل احتكاكي لأسطح الوصلة حتى تتعرض المسامير لكسر كلالي — السبب الجذري هو فقدان التحميل المسبق وليس فقدان جزء قفل | وتيرة رباعية المستويات: فحص بصري يومي، جهاز الإثارة أسبوعياً، مسامير الهيكل وشقوق اللحام شهرياً، الكتل اللامركزية فصلياً |
| مثبتات الأجزاء السارية لمضخة الطين | فشل المثبتات تحت التأثير المشترك للتآكل الكيميائي والتآكل الحتّي | انغمار طويل الأمد في طين حمضي غني بالكلوريد؛ يمكن لتصريف المناجم الحمضي أن ينخفض إلى ما دون pH 5، وتشترط قواعد التصريف في الولايات المتحدة المعادلة إلى pH 6-9 | إعادة الفحص عبر قياس التآكل و pH الطين؛ القيم الموثوقة الخاصة بالمضخة للعمر وعزم الشد ليست منشورة بعد (الفجوة مسجلة) |
صف المطحنة: آلية كلال الصدم ([^1]، ورقة Comminution '23)، يُعزى الكلال دائماً تقريباً إلى التحميل المسبق ([^10])، إعادة الشد خلال 24-48h ([^8])، القبول حسب الرسم دون معيار مخصص ونتيجة تمدد ثقوب الغلاف ([^11])؛ صف الغربال: فئات السرعة من أدبيات الشركات المصنعة (Nesans/GELEN، [^2])، آلية تآكل التحميل المسبق و"السبب الجذري هو التحميل المسبق" من حالات الشركات المصنعة للمعدات الأصلية ([^12])، وتيرة الفحص من جدول صيانة GELEN والممارسة الميدانية الصينية ([^14][^27])؛ صف المضخة: pH تصريف المناجم الحمضي AMD عبر Wikipedia نقلاً عن Nordstrom et al. 2000/USGS ([^5])، فجوة البيانات حسب KB §4 (السطر 104). لا شيء منها تقدير حجمي.
المرجع الفني للقطاع
كيف تشتري المناجم: من يفتح البوابة، ومن يحرس الاستخدام، وكيف يفرض مصنع المعدات الأصلي (OEM) احتكاره
قبل إرسال استفسار أو التخطيط لقطع الغيار، افهم مسار الشراء في المنجم وآلية احتكار مصنع المعدات الأصلي (OEM) — فهذه الحقائق هي التي تحدد كيف يدخل الموردون الجدد وكيف يُحكم على البدائل.
أدوار اتخاذ القرار ومسارات الدخول هي تأكيد ميداني من Reddit r/mining ([^36]، 2026-07، متوسط إلى متوسط-مرتفع)؛ واحتكار مصنع المعدات الأصلي (OEM) هو تأكيد بثلاث وجهات نظر ([^37]، 2026-06، مالك الأصل بالإضافة إلى مصنّع ما بعد البيع، متوسط-مرتفع)؛ واقتصاديات قطع الغيار هي نقل عن تقرير وساطة ([^38]، ثقة منخفضة، تأشيري فقط). لا شيء منها تقدير حجمي.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · براغي وأوتاد بطانة المطحنة | B · الخطة ب · براغي شد الشبكة والشرائح | C · الخطة ج · مثبتات أجزاء تدفق مضخة الملاط | |
|---|---|---|---|
| 1. برغي البطانة | |||
| المواصفة | M24-M36 | M12-M20 | M16-M24 |
| المادة | 42CrMo مروي ومقسى درجة 10.9/12.9 | 304/316 فولاذ مقاوم للصدأ أو 35CrMo | فولاذ مقاوم للصدأ مزدوج 2205 أو Hastelloy C276 |
| الدرجة | درجة 12.9 | A2-70 (304) / A4-80 (316) / الدرجة 8.8 (35CrMo) | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| 2. حلقة مطاطية | |||
| المواصفة | مطابقة لحجم البرغي | الطول حسب عرض الغربال | M12-M20 |
| المادة | مطاط NBR مقاوم للزيوت | Q235B مجلفن بالغمس الساخن أو 304 فولاذ مقاوم للصدأ | فولاذ مقاوم للصدأ 316L أو CD4MCu |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| 3. إسفين | |||
| المواصفة | مخصص وفقًا لفتحة البطانة | مطابقة لحجم البرغي | M16-M30 |
| المادة | فولاذ عالي المنغنيز ZGMn13 | 65Mn فولاذ زنبركي | فولاذ مقاوم للصدأ 316L أو 254SMO |
| الدرجة | — | — | A4-80 (316L) / A5-80 (254SMO) |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
دليل الاختيار
كيف تختار حل موصلات مقاوم للتآكل بناءً على ظروف العمل؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| تثبيت بطانة طاحونة الكرات / طاحونة SAG، حمل صدمي عالٍ | الخطة A مسامير وأوتاد بطانة الطاحونة: مسمار البطانة 42CrMo مسقى ومقسّى بدرجة 10.9/12.9 M24-M36، غسالة مطاطية NBR، إسفين ZGMn13 | ISO 12944-2 C3 مع تآكل صدمي وتآكل بالطين؛ مقاومة الشد ≥1200 MPa تطيل عمر الكلال لأكثر من 12 شهرًا |
| شد شبكة الغربال الهزاز / غربال نزح المياه، يتطلب قوة منتظمة | الخطة B مسامير شد الغربال وقضبان التثبيت: مسامير 304/316 SS أو 35CrMo M12-M20، قضيب تثبيت Q235B، غسالة زنبركية 65Mn | ISO 12944-2 C4؛ التحكم بعزم الربط عند القيمة الموصى بها ±5% يقلل الارتخاء إلى أقل من 5% |
| تثبيت الأجزاء المبللة لمضخة الطين، تآكلية عالية | الخطة C مثبتات الأجزاء المبللة لمضخة الطين: مسمار المروحة الدافعة 2205 duplex أو Hastelloy C276 M16-M24، مسمار البطانة 316L، مسمار الشفة 316L/254SMO | ISO 12944-2 C5-M؛ يتم الاستبدال عند تجاوز عمق التنقر 0.3mm |
الخطة أ · براغي وأوتاد بطانة المطحنة
معيار C3 وفقًا لـ ISO 12944-2
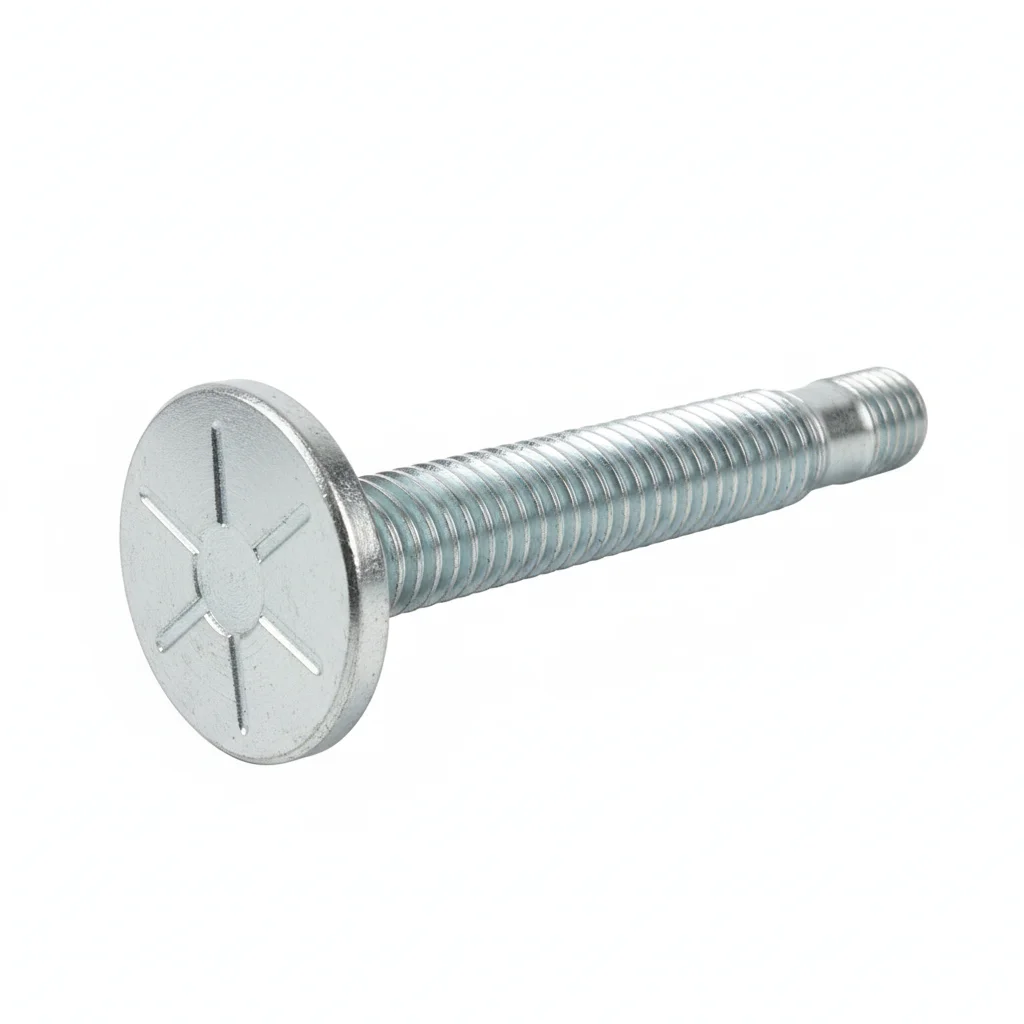
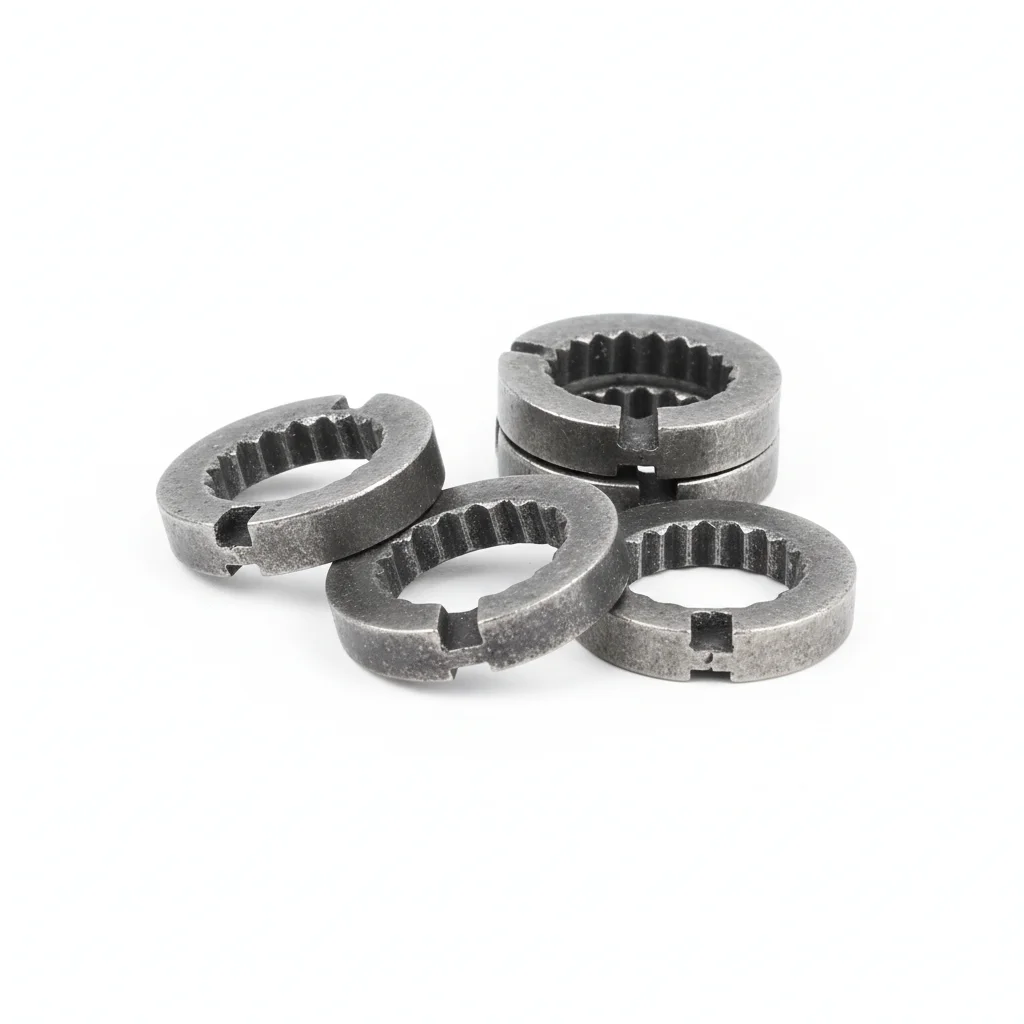
| برغي البطانة | حلقة مطاطية | إسفين | |
|---|---|---|---|
| المواصفة | M24-M36 | مطابقة لحجم البرغي | مخصص وفقًا لفتحة البطانة |
| المادة | 42CrMo مروي ومقسى درجة 10.9/12.9 | مطاط NBR مقاوم للزيوت | فولاذ عالي المنغنيز ZGMn13 |
| الدرجة | درجة 12.9 | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التوصيل بين البطانة والهيكل | إحكام إغلاق البرغي ومنع التسرب | تثبيت شعاعي للبطانة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة Belleville تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسوس.
- ضع علامة طلاء ختم العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من المثبت لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ب · براغي شد الشبكة والشرائح
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
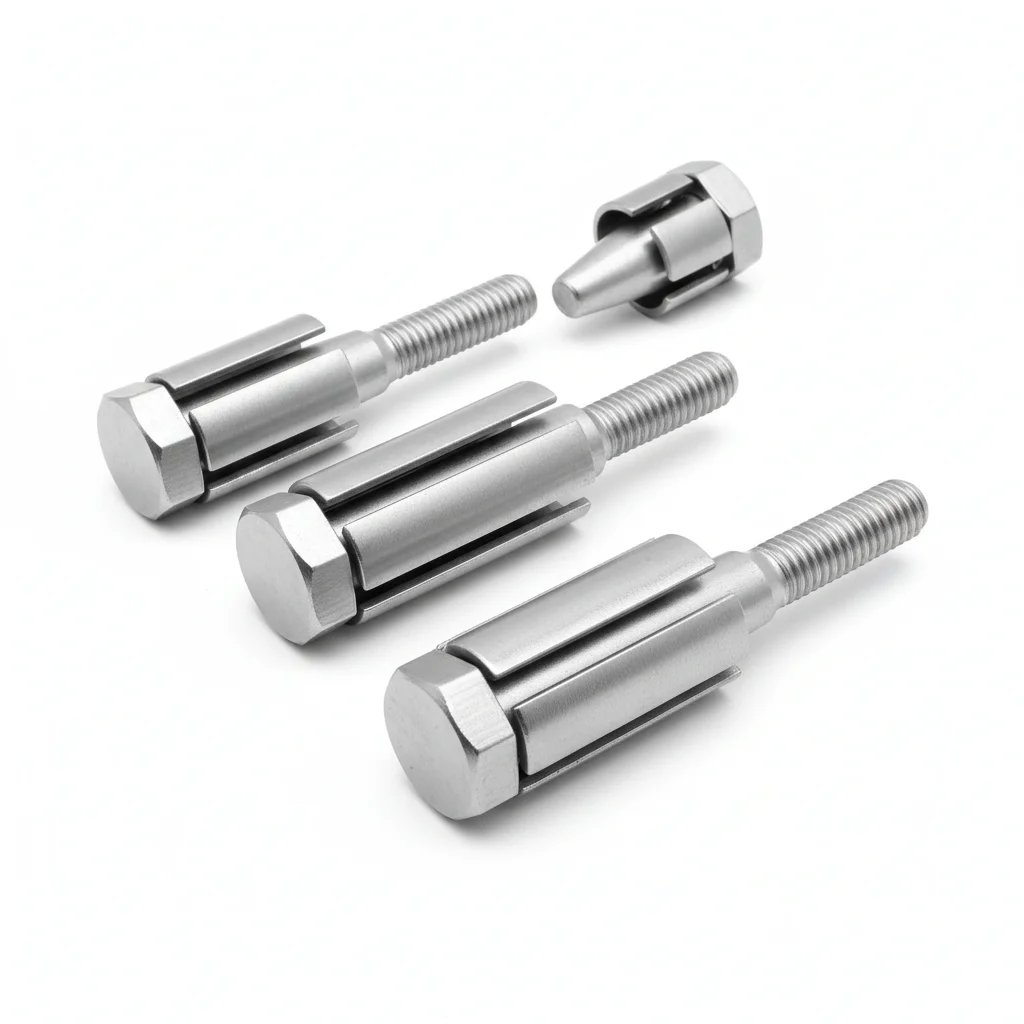
| برغي الشد | الشريحة | حلقة زنبركية | |
|---|---|---|---|
| المواصفة | M12-M20 | الطول حسب عرض الغربال | مطابقة لحجم البرغي |
| المادة | 304/316 فولاذ مقاوم للصدأ أو 35CrMo | Q235B مجلفن بالغمس الساخن أو 304 فولاذ مقاوم للصدأ | 65Mn فولاذ زنبركي |
| الدرجة | A2-70 (304) / A4-80 (316) / الدرجة 8.8 (35CrMo) | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | شد وتثبيت شبكة الغربال | توزيع متساوٍ لقوة الشد | منع فك البرغي |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل يتحمل درجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · مثبتات أجزاء تدفق مضخة الملاط
C5-M شديد وفق ISO 12944-2
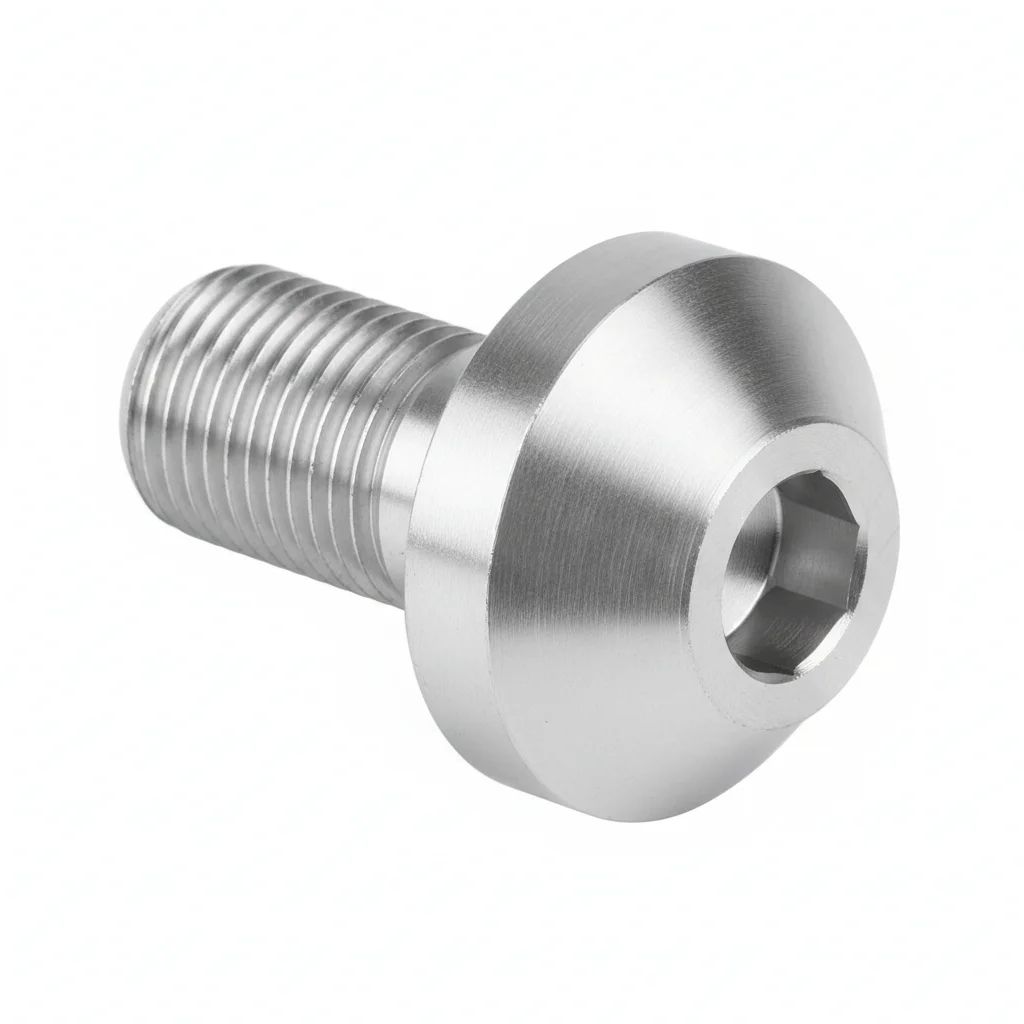
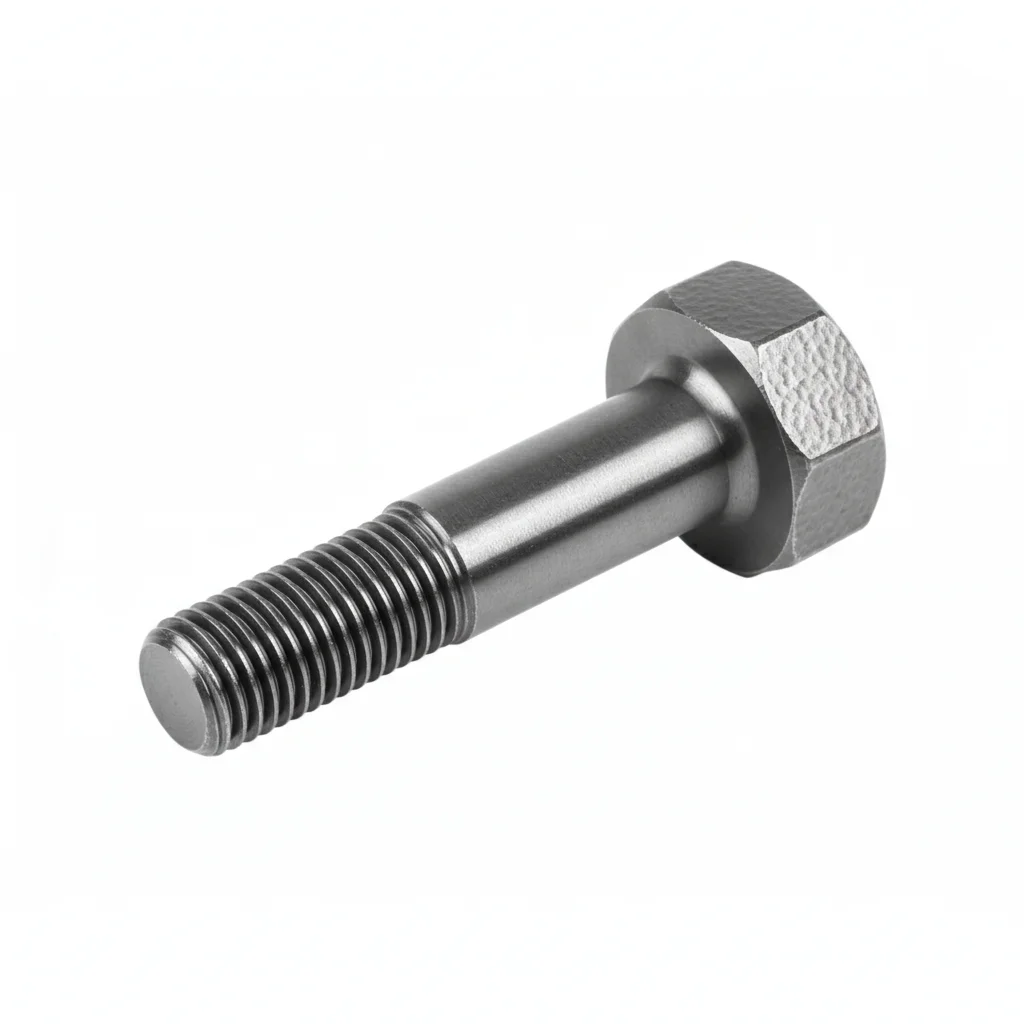
| برغي تثبيت الدفاعة | برغي البطانة | برغي الشفة | |
|---|---|---|---|
| المواصفة | M16-M24 | M12-M20 | M16-M30 |
| المادة | فولاذ مقاوم للصدأ مزدوج 2205 أو Hastelloy C276 | فولاذ مقاوم للصدأ 316L أو CD4MCu | فولاذ مقاوم للصدأ 316L أو 254SMO |
| الدرجة | — | — | A4-80 (316L) / A5-80 (254SMO) |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الوصلة بين الدفاعة والعمود | تثبيت بطانة غلاف المضخة | وصل شفاه مدخل ومخرج المضخة |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية مصنف من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق لأغراض تدقيق الامتثال.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها مؤشرات تشقق.
- طبق مادة مانعة للتسرب وفق المواصفات. ثبت أجهزة مراقبة حالة دائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البرغي لظروف التشغيل | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفق المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
بطانات مطاحن الكرات والقضبان
بطانة الكسارة المطرقيةطريقة تسمية الموديل لمنتجات آلات التعدين
JB/T 6388-2017مضخة الملاط الطرد المركزي أحادية الشفط أحادية المرحلة من النوع Y
HG/T 2579-2016الخراطيم المطاطية العامة وتجميعات الخراطيم - نوع هيدروليكي مقوى بضفيرة سلكية - المواصفات
YB/T 4115-2013تجميعات وصلات البراغي عالية القوة للمعدات المعدنية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →