
معدات لوحة الشاشة: ألواح التثبيت وخطافات الشد
قارن خيارات المواد لألواح تثبيت شبكة الشاشة وخطافات الشد في ظل ظروف المنخل الاهتزازي. قم بتقييم مقاومة التآكل، والحفاظ على قوة الشد المسبق، ومتطلبات الصيانة لمنع ارتخاء الشاشة وفشل التصنيف
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"هذه الأمور تحدث كل يوم في أرض الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
براغي سطح المنخل الاهتزازي ترتخي بسرعة تحت قوة الإثارة
إجراءات التصحيح
الخطر-02
تآكل لوحة تثبيت شبكة الشاشة وتآكلها معًا في رذاذ الملاط
إجراءات التصحيح
الخطر-03
انحلال الشد المسبق لخطاف الشد بسبب الاهتزاز يسبب ارتخاء شبكة الشاشة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الرئيسية بين Q235B والفولاذ المقاوم للصدأ 304 لمعدات الغربلة
في تطبيقات الغربلة الاهتزازية، يؤثر الاختيار بين فولاذ الكربون Q235B والفولاذ المقاوم للصدأ 304 لألواح التثبيت وخطافات الشد مباشرة على عمر الخدمة وتكرار الصيانة. الفروق الرئيسية هي مقاومة التآكل في الملاط الحمضي وقوة الكلال تحت التحميل الدوري.
ما يجب التحقق منه
- 1Q235B مع طلاء مجلفن بالغمس الساخن: مناسب للظروف العادية (C3 وفقًا لـ ISO 12944-2)، لكن تلف الطلاء يعرض المعدن الأساسي للتآكل، مما يسرع فقدان الشد المسبق.
- 2الفولاذ المقاوم للصدأ 304: يوفر مقاومة تآكل ذاتية للظروف القاسية (C4 وفقًا لـ ISO 12944-2)، لكنه قد يعاني من التشقق الناتج عن الإجهاد التآكلي في البيئات الغنية بالكلوريد.
- 3براغي من الدرجة 8؛ تتطلب خطافات الفولاذ المقاوم للصدأ 304 تحكمًا دقيقًا في عزم الربط لتجنب الالتصاق.
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| المادة والطلاء | يحدد مقاومة التآكل في رذاذ الملاط (الرقم الهيدروجيني 3-5) والتآكل الناتج عن تأثير جزيئات الخام. | الفولاذ المقاوم للصدأ 304 للظروف القاسية. |
| الحفاظ على الشد المسبق تحت الاهتزاز | فقدان الشد المسبق > 50% بعد 10^7 دورة يسبب ارتخاء الغربال وفشل التصنيف. | اشترط التحقق من الشد المسبق بعد 10^6 دورة. |
| معدل التآكل في الملاط الحمضي | يتآكل Q235B بمعدل 0.3-0.5 ملم/سنة في ملاط برقم هيدروجيني 3-5؛ يقاوم 304 التآكل لكنه قد يتعرض للتنقر في الكلوريدات. | للخام عالي الكبريت، اشترط الفولاذ المقاوم للصدأ 304 أو Q235B مع طلاء إيبوكسي إضافي. |
| هندسة خطاف الشد | يؤثر قطر الخطاف (φ6-12 ملم) ونصف قطر الانحناء على تركيز الإجهاد وعمر الكلال. | اشترط قطر الخطاف وفقًا لسمك شبكة الغربال؛ تجنب الانحناءات الحادة (نصف القطر ≥ 2 × قطر السلك). |
جميع فترات الصيانة وحدود الشد المسبق مبنية على التوصيات القياسية؛ الأداء الفعلي يعتمد على تردد الاهتزاز الخاص بالموقع وكيمياء الملاط ودرجة الحرارة.
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
مستويات الغرابيل: عدد الدورات في الدقيقة وقوة G تحددان الحمولة على التثبيتات
قبل طلب مثبتات الغربال، حدّد المستوى الذي يعمل فيه الغربال. عند 900 rpm ≈ 15 Hz يصل التشغيل المستمر إلى نحو 10⁸ دورة اهتزاز في السنة — تُختار المثبتات حسب عدد الدورات لتحديد الإحكام وإعادة الشد، وليس حسب القوة الساكنة. مرجع الشوط: الغرابيل الدائرية 6-12mm، الغرابيل الخطية/الموزية 8-15mm، الغرابيل عالية التردد 2-4mm.
| مهمة الغربلة | السرعة (rpm) | قوة G |
|---|---|---|
| الغربلة الثقيلة | 750-850 | 3-4G |
| الغربلة الرئيسية | 800-900 | 3.5-4.5G |
| الغربلة الدقيقة | 900-1050 | 4.5-6G |
| نزح المياه | 1000-1200 | 5-7G |
| الغربلة عالية التردد | 1200-2000+ | — |
مستويات RPM/G-force وقيم الأشواط تتبع الأدبيات الفنية لمصنّعي الغرابيل (Nesans/GELEN، [^2]؛ ليست تقديرات)؛ 900 rpm ≈ 15 Hz و~10⁸ دورة/سنة هي أرقام مستمدة من قاعدة المعرفة (السطر 26، تقدير مرتبة مقدارية)؛ لا تقدم قاعدة المعرفة قيمة G-force للغرابيل عالية التردد، لذا تُركت الخلية فارغة بدلاً من التخمين.
المرجع الفني للقطاع
كيف يرتخي مسمار شد الغربال وصولاً إلى تشقق العارضة المستعرضة
مثبتات الغربال ليست "أحكم الشد وانتهى" — من اضمحلال التحميل المسبق إلى تشقق العارضة المستعرضة، للسلسلة مسار واضح.
- 1قوة الإثارة تُبقي المثبتات تحت حمل متناوب طوال السنة — تتدرج سرعات الغربال من 750 إلى 2000+ rpm حسب المهمة (900 rpm ≈ 15 Hz، نحو 10⁸ دورة في السنة عند التشغيل المستمر).
- 2تحت الاهتزاز عالي التردد تحتك سطوح التلامس في اللولب، ويتضاءل التحميل المسبق خطوة بخطوة — السبب الجذري هو فقدان التحميل المسبق، وليس "نقص قطع الإحكام".
- 3بمجرد انخفاض التحميل المسبق دون المستوى الحرج، تفقد شبكة الغربال شدّها، وترتخي وتنحرف، وتنخفض معها كفاءة التصنيف.
- 4الشبكة المرتخية ومسامير الشد تطرق شبكة العارضة المستعرضة بشكل متكرر تحت الإثارة — خط إنتاج رمل برجي حقيقي اتبع هذه السلسلة بالضبط: بعد ارتخاء مسامير شد الشبكة، طرقت النوابض اللولبية شبكة العارضة المستعرضة حتى تشققت العارضة.
- 5يمكن التقاط السلسلة قبل الكسر — يظهر ارتخاء مسمار المُثير وكسره في مراقبة الاهتزاز (تجاوز RMS G) قبل أن تلتقطه العين، كما تم قياسه في منجم خام حديد في غرب أستراليا.
- 6نقطة الفحص الروتينية: أعد الشد مرة واحدة بعد 4-8h من تركيب قماش غربال جديد، وافحص بشكل متكرر خلال الأسبوع الأول.
الآلية وعبارة "السبب الجذري هو فقدان التحميل المسبق" تتبعان حالات مصنّعي المعدات الأصلية ([^12])؛ سلسلة تشقق العارضة المستعرضة هي حالة ميدانية صينية (Zhihu، [^29]، موثوقية متوسطة)؛ تجاوز RMS G هو حالة ميدانية في غرب أستراليا ([^12])؛ نافذة إعادة الشد 4-8h تتبع جدول صيانة GELEN ([^14])؛ أرقام السرعة/الدورات كما في الخانة 1 (10⁸ دورة/سنة هو تقدير مرتبة مقدارية).
المرجع الفني للقطاع
دورات استبدال الغرابيل: المنسوجة والبولي يوريثان والمطاط
حدّد شكل التثبيت أولاً: قضبان التثبيت + مسامير J/U، أو أسافين الشد (مسامير الأسافين) — أصبحت مسامير J هي السائدة حالياً (مسامير U صعبة الفك)، وتحل مسامير الأسافين بسرعة محل المسامير والصواميل العادية. تتغير أشكال التثبيت، لكن دورات الاستبدال ومراحل إعادة الشد بعد التركيب تبقى كما يلي:
| نوع الغربال | دورة الاستبدال | إعادة الشد بعد التركيب |
|---|---|---|
| شبكة سلكية منسوجة | 4-12 أسبوعًا | إعادة الشد بعد 4-8h من التركيب؛ افحص بشكل متكرر خلال الأسبوع 1 |
| ألواح بولي يوريثان | 12-24 شهرًا | نفس ما سبق |
| ألواح مطاطية | 6-18 شهرًا | نفس ما سبق |
دورات الاستبدال هي رقم من مصدر واحد (GELEN، حسب الملاحظة [^14]: wovenwire.com مصدر واحد — يجب التحقق قبل النشر)؛ وأساس شكل التثبيت من المصدر نفسه ([^14])؛ ومراحل إعادة الشد بعد التركيب كما في الخانة 3. ليست تقديرات حجمية، بل بيانات من مصدر واحد.
المرجع الفني للقطاع
التحكم في الارتخاء للشبكة والهيكل: مساران جنباً إلى جنب واختبار واحد للاختيار
اختر حلول منع الارتخاء بناءً على الأدلة — حدّد الموقع، واختر المسار، ثم قارن ببيانات اختبار الاهتزاز المستعرض.
ثلاثي حلول المنع في المواقع الصينية مصدره مجتمع Zhihu ([^27][^28]، ثقة متوسطة)؛ بيانات Huck تتبع كتيب Howmet ومواقع الشركات المصنعة الأصلية ([^13]، ليست تقديرات)؛ معايير اختبار Junker مأخوذة من المواد الفنية لـ Bossard/HEICO/Vibrationmaster ([^19]، أرقام مواصفات قابلة للتحقق علناً، دون إعادة إنتاج بيانات البنود)؛ وبيان السبب الجذري يتبع حالات الشركات المصنعة الأصلية ([^12]).
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ·القياسية | B · الخطة ب·المعززة | C · الخطة ج·الممتازة | |
|---|---|---|---|
| 1. لوحة تثبيت شبكة الغربال | |||
| المواصفة | مواصفات متعددة | φ6-12 مم | M12-M20 |
| المادة | Q235B | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 304 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
الخطة أ·القياسية
فئة C3 القياسية وفقًا لمعيار ISO 12944-2
| لوحة تثبيت شبكة الغربال | |
|---|---|
| المواصفة | مواصفات متعددة |
| المادة | Q235B |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- نظّف الأسطح باستخدام كحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ثبّت أداة التثبيت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمي. اضبط عزم الربط على 42 نيوتن متر ±2 نيوتن متر باستخدام مفتاح عزم معاير. وثّق في سجل ضمان الجودة.
- افحص جميع أدوات التثبيت للتأكد من الجلوس الصحيح. قس عينة 5% باستخدام مقياس السماكة.
- ضع علامة طلاء مانع للعبث على العزم. التقط صورًا للتجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أداة التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت مقابل المواصفات. استخدم مفتاح عزم معاير بدقة ±3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع التلوث السطحي الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظّف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن الحالة. وثّق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب·المعززة
C4 قاسية وفقًا لمعيار ISO 12944-2
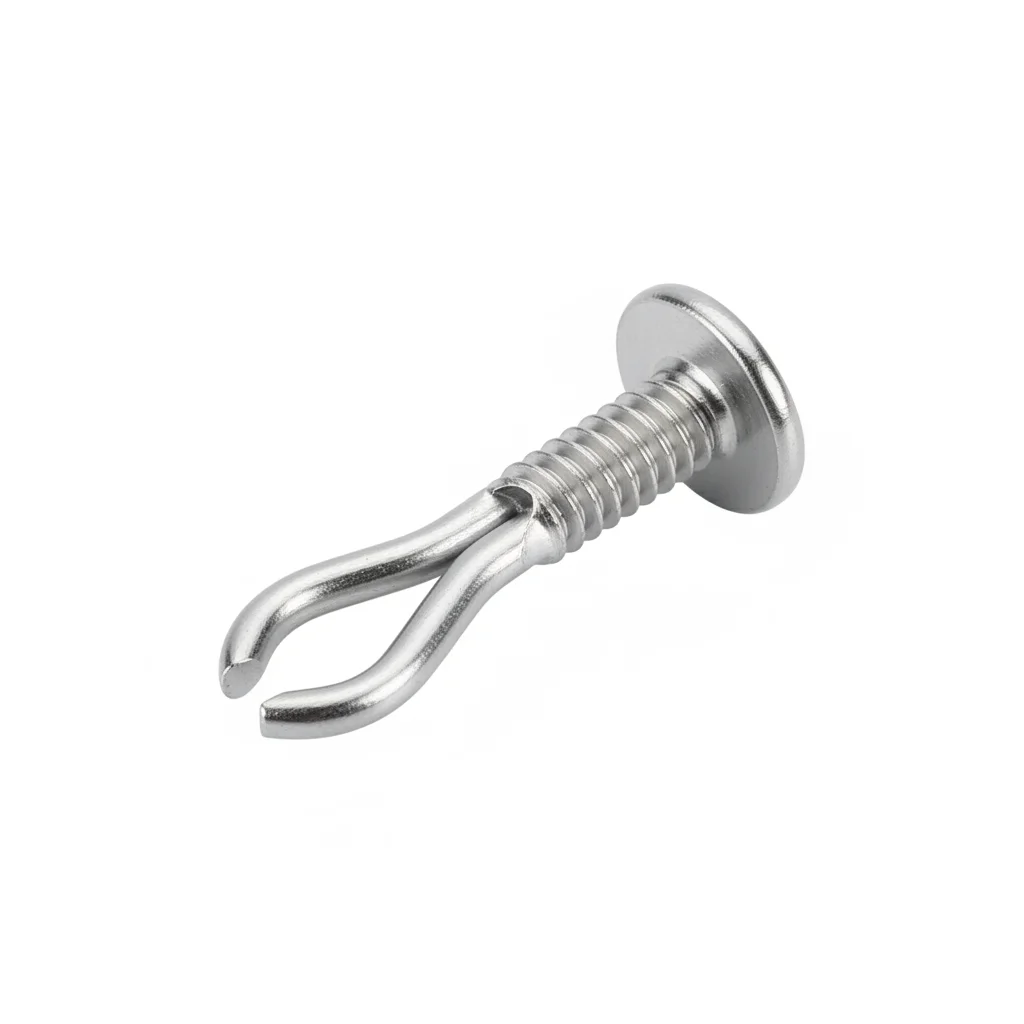
| خطاف شد شبكة الغربال | |
|---|---|
| المواصفة | φ6-12 مم |
| المادة | فولاذ مقاوم للصدأ 304 |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركب وصلات مضاد للتآكل بدرجة حرارة تشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات بيئية.
- اختبر الشد لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من عتبة القبول.
- ضع طبقة حماية مقاومة للطقس. ثبّت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أداة التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت مقابل المواصفات. استخدم مفتاح عزم معاير بدقة ±3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع التلوث السطحي الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظّف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن الحالة. وثّق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج·الممتازة
C5-M قصوى وفقًا لمعيار ISO 12944-2
| برغي شد شبكة الغربال | |
|---|---|
| المواصفة | M12-M20 |
| المادة | فولاذ مقاوم للصدأ 304 |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركب مضاد للتآكل بدرجة بحرية بدرجة حرارة تشغيل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق من العينة 10% باستخدام PMI. وثّق لتدقيق الامتثال.
- اختبر العينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب وفقًا للمواصفات. ثبّت أجهزة مراقبة دائمة للحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أداة التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت مقابل المواصفات. استخدم مفتاح عزم معاير بدقة ±3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع التلوث السطحي الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظّف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن الحالة. وثّق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
دليل الاختيار
كيف تختار المنتج المناسب؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| ظروف التشغيل العادية | الخطة A·القياسية: لوحة تثبيت شبكة الغربلة، Q235B | C3 (ISO 12944-2)؛ يتآكل Q235B بمعدل 0.3-0.5mm/year في رذاذ الملاط ذي pH 3-5 |
| ظروف التشغيل القاسية | الخطة B·المعززة: خطاف شد شبكة الغربلة، فولاذ مقاوم للصدأ 304، φ6-12mm | C4 Harsh وفقًا لـ ISO 12944-2؛ الفولاذ المقاوم للصدأ 304 يقاوم تآكل الملاط الحمضي، مع ضرورة التحكم الدقيق في عزم الشد لتجنب التآكل الالتصاقي |
| ظروف التشغيل القصوى | الخطة C·الممتازة: مسمار شد شبكة الغربلة، فولاذ مقاوم للصدأ 304، M12-M20 | C5-M Extreme وفقًا لـ ISO 12944-2؛ يضمحل الحمل المسبق بنسبة >50% بعد 10^7 دورة، يجب التحقق من الحمل المسبق بعد 10^6 دورة |
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
التالي: الاختيار وطلب عرض السعر
برغي بطانة الكسارةاتبع مسار الاختيار في هذه الصفحة للانتقال إلى صفحة طلب عرض السعر لنفس السيناريو.
موضوع ذو صلة
معايير قياس واستبدال تآكل دبابيس دلو حفارة التعدينموضوع ذو صلة
ورقة بيضاء حول الحماية من التآكل للمثبتات في أنابيب أنظمة الصرف والتهوية في المناجمما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →