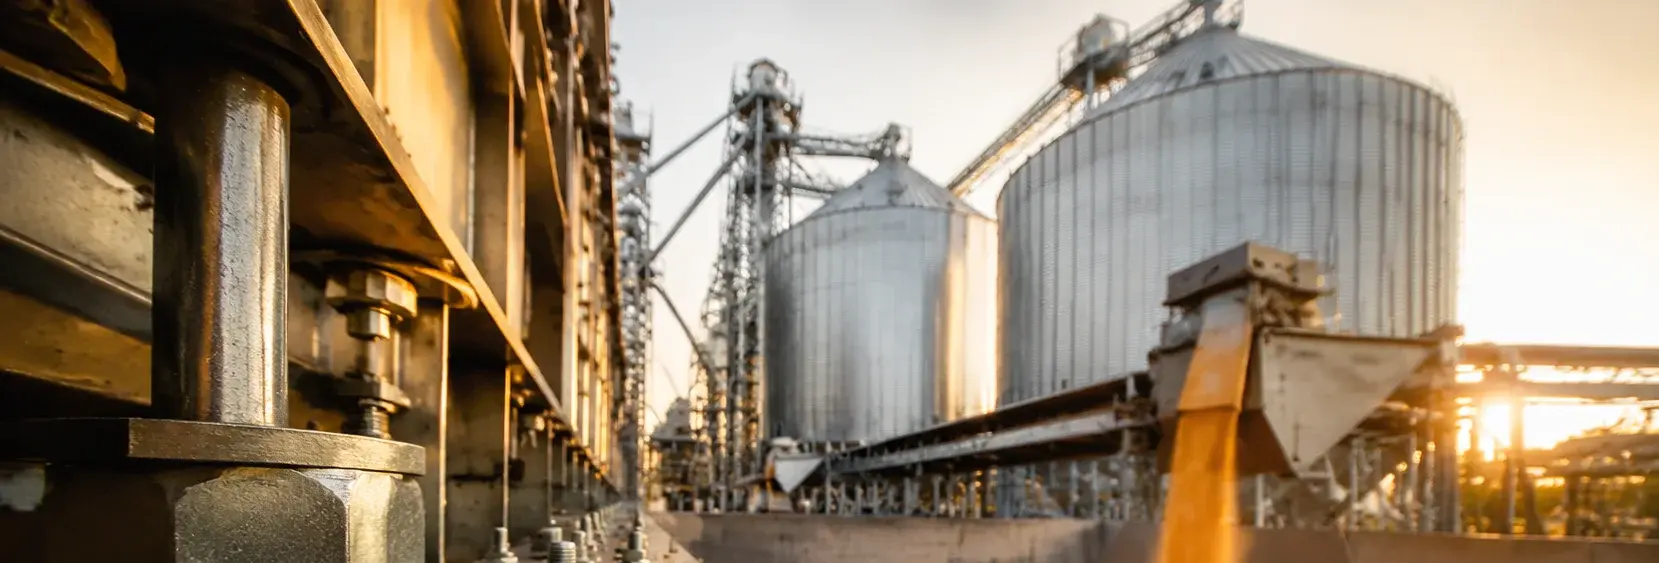
Предотвращение отказов зерновых элеваторов: износ и ослабление крепежа
В ковшовых элеваторах штифты работают в условиях несмазываемого износа + абразивное воздействие зерновой пыли — скорость износа 0.05-0.15 мм/тысяча часов. Через 3-6 месяцев износ диаметра штифта M16 достигает 1-2 мм → удлинение цепи 2-3% → проскальзывание звездочки → обрыв цепи. Болты ковшей при ударных + центробежных нагрузках ослабляются за 2-3 месяца → отрыв ковша → заклинивание оборудования дальше по линии. Ослабление болтов ножей шнека сокращает зазор с 5 мм до 2 мм → зерно заклинивает → перегорает двигатель. Выбирайте материал штифта и класс болтов в соответствии с интенсивностью вашей эксплуатации.
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Быстрый износ штифтов цепи в условиях несмазываемого износа + абразивное воздействие зерновой пыли → удлинение цепи → проскальзывание звездочки → заклинивание элеватора
Корректирующие меры
Риск-02
Болты ковшей ослабляются при ударе зерна + вибрации → отрыв ковша → заклинивание оборудования дальше по линии → вся линия обездвижена
Корректирующие меры
Риск-03
Ослабление болтов крепления ножей шнека → уменьшение зазора между ножом и стенкой кожуха → заклинивание зёрен → перегрузка и перегорание двигателя
Корректирующие меры
Особенности условий эксплуатации
Критические контрольные точки закупки крепёжных изделий для зерновых элеваторов
Наиболее часто упускаемое из виду инженерное различие в крепёжных изделиях для зерновых элеваторов — это баланс между поверхностной твёрдостью штифта и его сердцевинной вязкостью. Цементированные штифты (HRC58-62) устойчивы к абразивному износу, но могут трескаться при ударах; нитрированные штифты (HV1000+) обеспечивают более высокую поверхностную твёрдость, но с более тонкой зоной. Для болтов вёдер метод блокировки (нейлоновая вставка vs. момент затяжки) определяет удержание при вибрации. Укажите твёрдость штифта, класс болта и функцию блокировки на основе типа зерна и рабочих часов.
Что проверить
- 1Штифт цепи: укажите поверхностную твёрдость ≥HRC58 для устойчивости к абразивному износу; для непрерывной эксплуатации требуйте нитрирование (HV1000+) для продления срока службы более 5 лет.
- 2Болт ведра: используйте Grade 8.8 с нейлоновой блокировкой для общего конвейерного транспортирования; переходите на A4-70 (316L) с химическим фиксатором резьбы для условий мойки или высокой влажности.
- 3Болт лопасти шнека: потайная головка должна быть заподлицо с поверхностью лопасти, чтобы избежать скопления зерна; укажите момент затяжки + фиксатор резьбы для предотвращения ослабления при вибрации.
- 4Смазка: пищевая автоматическая смазка NSF H1 (0.5 мл/8 ч) снижает износ штифта без загрязнения зерна; ручная смазка рискует недостаточной смазкой и ускоренным износом.
- 5Мониторинг: для 24-часовой эксплуатации установите онлайн-датчик удлинения цепи (лазерное измерение) с сигнализацией PLC для запуска отключения перед возникновением проскока цепи.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Поверхностная твёрдость штифта | Определяет скорость износа под действием абразивной пыли зерна; недостаточная твёрдость приводит к быстрой потере диаметра и удлинению цепи. | Укажите HRC58-62 для цементированных штифтов или HV1000+ для нитрированных штифтов; требуйте отчёт о испытании твёрдости для каждой партии. |
| Механизм блокировки болта | Удары и вибрация вызывают потерю предварительного натяга; ослабленные болты приводят к отсоединению ведра или отклонению лопасти. | Укажите гайку с нейлоновой вставкой (ISO 2320) или химический фиксатор резьбы (средней прочности); требуйте испытание на момент затяжки. |
| Материал болта для коррозионной стойкости | Пыль зерна + влажность вызывают коррозию углеродистой стали; ржавчина снижает прочность болта и загрязняет зерно. | Для среды C4 или выше укажите нержавеющую сталь 304 (A2-70) или 316L (A4-70); проверьте по ISO 3506-1. |
| Допуск на зазор лопасти шнека | Ослабление болта лопасти уменьшает зазор с 5 мм до 2 мм, вызывая заклинивание зерна и перегрузку двигателя. | Укажите момент затяжки болта + фиксатор резьбы; требуйте проверку зазора после установки (5-8 мм в соответствии с проектом). |
Все скорости износа и сроки отказов основаны на типичной эксплуатации зернового элеватора (скорость цепи 1.5-2.5 м/с, натяжение 10-50 кН). Реальная производительность зависит от типа зерна, влажности и частоты технического обслуживания. Проверьте спецификации штифтов и болтов с OEM-изготовителем вашего оборудования.
Уровень доказательности: только со страницы источника
Технический справочник отрасли
Выбор цепи ковшового элеватора: уровни скорости для цепного и ленточного типов
Скорость цепи не произвольна — сначала согласуйте уровень с типом цепи, затем переходите к пальцам и болтам ковшей. Уровень задает темп износа, поэтому указывайте его сразу при запросе.
| Тип цепи | Уровень скорости | Применение / примечание |
|---|---|---|
| Элеватор цепного типа (пластинчатая цепь) | 0.5 m/s | Стандартный уровень (JB/T 3926-2014) |
| Элеватор цепного типа, высокоскоростной вариант | ≥1.0 m/s | Высокоскоростной уровень (JB/T 3926-2014) |
| Элеватор ленточного типа | 1–2.5 m/s | Ленточный тип для транспортировки зерна (JB/T 3926-2014) |
| Натяжение цепи | 10–50 kN, порядок величины | Ориентировочный диапазон для проверки пальца и звеньев |
Уровни скорости — по JB/T 3926-2014; натяжение 10–50 kN — оценочное значение порядка величины.
Технический справочник отрасли
Когда цепь должна работать всухую: микро-дозирование смазки с циклом 8 часов
Цепи элеваторов по умолчанию работают всухую: смазочный материал, контактирующий с зерном, — это инцидент загрязнения. Решение не в том, чтобы отказаться от смазки, — переходите на пищевой допуск и дозируйте малыми порциями по циклу.
- Почему эти цепи работают всухую: палец работает на трении скольжения внутри втулки, а обычный смазочный материал при контакте с зерном вызывает загрязнение — поэтому цепи по умолчанию работают без масла, и пыль проникает в зазор, напрямую шлифуя металл
- Решение — не отказываться от смазки: установите автоматический блок микро-дозирования с подачей один раз в 8 часов пищевым смазочным материалом — он смазывает без попадания в зерно (NSF H1 — один из сертификатов пищевого допуска)
- Сначала обеспечьте пальцу износостойкую основу: сталь 20CrMnTi, цементация с закалкой до HRC 58–62 на поверхности — смазка изолирует абразив, а твердость определяет срок службы пальца
- Следите за общей длиной цепи, чтобы выявить отказ смазки: измеряйте каждый квартал и выполняйте перенатяжение или удаление звена при удлинении свыше 2% — при отказе блока смазки удлинение является первым видимым признаком
В этом блоке нет оценочных значений порядка величины.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Общая транспортировка зерна | B · План B · Высокая вместимость / Твёрдые зёрна | C · План C · Портовый трансфер / 24-часовая непрерывная работа | |
|---|---|---|---|
| 1. ЦЕМЕНТИРОВАННЫЙ И ЗАКАЛЁННЫЙ ПИН ЦЕПИ | |||
| Спецификация | M16, HRC58-62 | M16, HRC60-64 + хромированное покрытие | M16, поверхность HV1000+ |
| Материал | 20CrMnTi + цементирование и закалка | 20CrMnTi + цементирование + хромирование | 38CrMoAl + газовое азотирование |
| Класс | HRC58-62 | HRC60-64 | HV1000+ |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм согласно ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 2. БОЛТ ДЛЯ КОВША | |||
| Спецификация | M10×35mm | M10×35mm | M12×40mm |
| Материал | Углеродистая сталь + горячее цинкование | Нержавеющая сталь 304 | Нержавеющая сталь 316L |
| Класс | Класс 8.8 | A2-70 | A4-70 |
| Покрытие | HDG >=55um per ISO 1461 | ГЦ >=55 мкм согласно ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 3. ПОТАЙНОЙ БОЛТ ДЛЯ ЛОПАСТИ ШНЕКА | |||
| Спецификация | M10×30mm | M10×30mm | M12×35mm |
| Материал | Углеродистая сталь + горячее цинкование | Нержавеющая сталь 304 | Нержавеющая сталь 316L |
| Класс | Класс 8.8 | A2-70 | A4-70 |
| Покрытие | HDG >=55um per ISO 1461 | ГЦ >=55 мкм согласно ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 4. ПИЩЕВАЯ АВТОМАТИЧЕСКАЯ СМАЗКА (NSF H1) | |||
| Спецификация | NLGI 2 | Таймер и дозировка 0.5 мл/8 ч | Лазерное измерение расстояния + ПЛК сигнализация |
| Материал | Пищевое смазочное масло | — | EPDM резина |
| Класс | Сертифицировано NSF H1 | — | IP67 |
| Покрытие | HDG >=55um per ISO 1461 | ГЦ >=55 мкм согласно ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
Руководство по выбору
Как выбрать крепежное решение на основе условий транспортировки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | Рекомендуемый план | Ключевое основание |
| Общее зерноперерабатывающее производство — мягкие зерновые (рис/пшеница), прерывистый режим работы | План A — цементированные и закаленные пальцы (20CrMnTi, поверхность HRC 58-62) + болты класса 8.8 (гайка с нейлоновым стопором) + ручная смазка пищевой смазкой NSF H1 (NLGI 2) | DIN 8187; GB/T 12718; ISO 3506-1; ISO 12944-2 (C3) |
| Цех высокой производительности / твердые зерновые (кукуруза/соя) | План B — цементированные + хромированные твердым хромом пальцы (20CrMnTi, HRC 60-64) + болты 304 (A2-70) + автоматическая микросмазка (0.5 ml/8 h) | ISO 3506-1; DIN 8187; ISO 12944-2 (C4) |
| Перевалочный склад в порту / круглосуточная непрерывная работа 24 часа | План C — азотированные пальцы (38CrMoAl, поверхность HV1000+) + болты 316L (A4-70) + онлайн-мониторинг удлинения цепи (лазерная дальнометрия + сигнализация PLC) + резервированная смазка | ISO 3506-1; DIN 8187; ISO 12944-2 (C5-M) |
| Пальцы цепи элеватора без смазки + абразивный износ зерновой пылью (твердость пыли по Моосу 2-3): скорость износа 0.05-0.15 mm/1000 h; через 3-6 месяцев износ пальца M16 1-2 mm → удлинение цепи 2-3% → проскок звездочки → обрыв цепи | Цементация + закалка 20CrMnTi (поверхность HRC 58-62, вязкая сердцевина); автоматическая микросмазка (пищевая NSF H1, 0.5-1 ml каждые 8 h); еженедельная проверка длины цепи — регулировать натяжение при удлинении >1%, удалять звенья при >2% | DIN 8187; GB/T 12718 |
| Болты ковшей под ударной + знакопеременной центробежной нагрузкой (ослабление через 2-3 месяца → отрыв ковша → заклинивание на входе шнека → остановка всей линии примерно на 1 день); ослабление болтов лопасти шнека → зазор между лопастью и корпусом 5 mm→2 mm (проектный 5-8 mm) → заклинивание зерна → перегорание двигателя | Болты ковшей: M10 класса 8.8 + гайка с нейлоновым стопором + пружинная шайба + фиксатор резьбы средней прочности (синий), момент затяжки 20-25 N·m динамометрическим ключом; болты лопасти шнека: M10 класса 8.8 потайные + гайки с нейлоновым стопором, момент 25-30 N·m; еженедельные проверки — биение >3 mm → подтянуть, минимальный зазор <3 mm → отрегулировать лопасть; всегда заменять болты вместе с ковшами, повторное использование запрещено | ISO 2320; ISO 3506-1; DIN 8187 |
План А · Общая транспортировка зерна
Стандарт C3 согласно ISO 12944-2
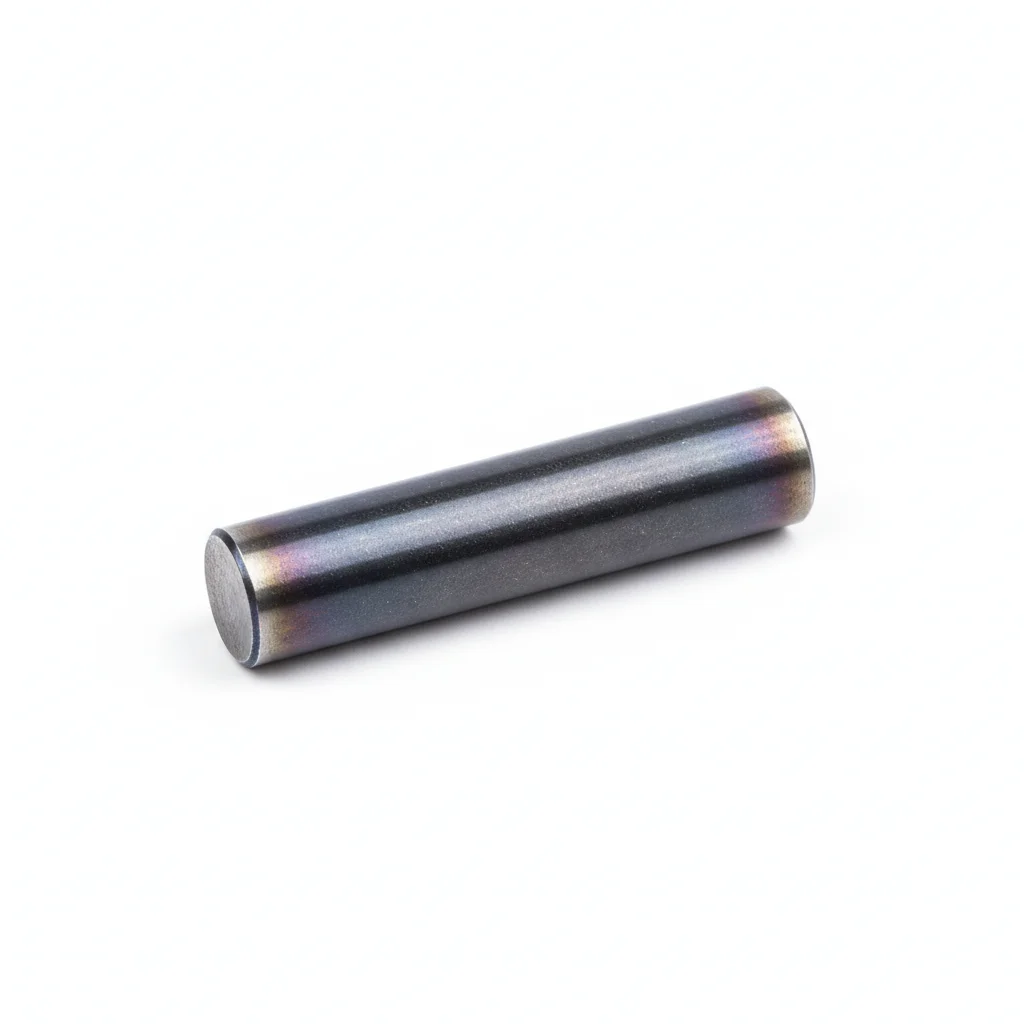
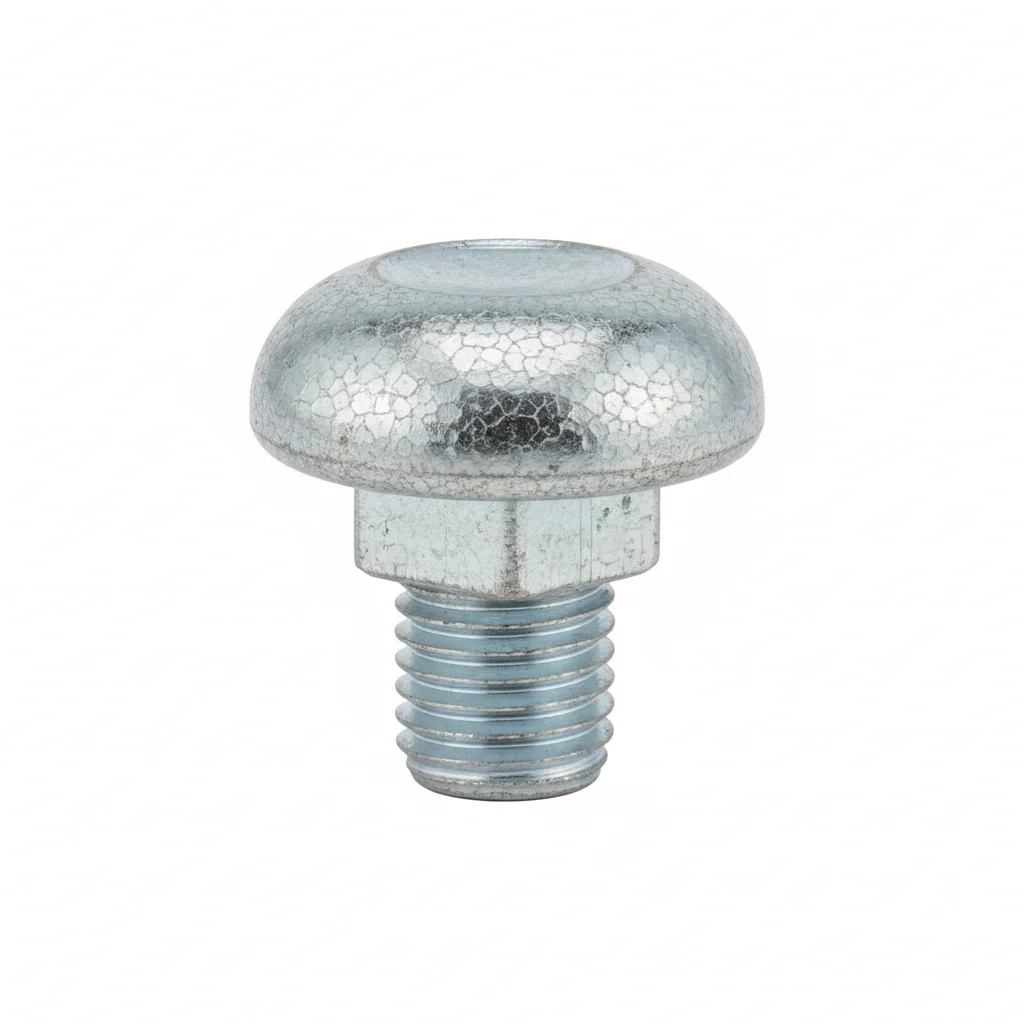
| Цементированный и закалённый пин цепи | Болт для ковша | Потайной болт для лопасти шнека | Пищевая автоматическая смазка (NSF H1) | |
|---|---|---|---|---|
| Спецификация | M16, HRC58-62 | M10×35mm | M10×30mm | NLGI 2 |
| Материал | 20CrMnTi + цементирование и закалка | Углеродистая сталь + горячее цинкование | Углеродистая сталь + горячее цинкование | Пищевое смазочное масло |
| Класс | HRC58-62 | Класс 8.8 | Класс 8.8 | Сертифицировано NSF H1 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Пин для элеваторной цепи + износостойкость против абразивного износа | Соединение между ковшом и пластиной крепления цепи | Соединение между лопастью шнека и центральным валом | Микросмазка пинсов + не загрязняет зерно |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1 мм на 100 мм.
- Нанести герметик на контактные поверхности. Установить крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затянуть звёздочным узором. Момент затяжки 42 Нм +/-2 Нм с использованием калиброванного ключа. Документировать в журнале контроля качества.
- Проверить все крепежи на правильную посадку. Измерить 5% выборки с помощью щупа.
- Нанести метку краски для контроля момента затяжки. Фотографировать готовую сборку с 3 ракурсов для пакета документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный моментный ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Перезатянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепежи с коррозией, затрагивающей >5% площади поверхности, или глубиной ямковой коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Высокая вместимость / Твёрдые зёрна
C4 Жёсткий согласно ISO 12944-2
| Цементированный и закалённый + хромированный пин | Болт ковша | Потайной болт лопасти шнека | Система автоматической микро-смазки | |
|---|---|---|---|---|
| Спецификация | M16, HRC60-64 + хромированное покрытие | M10×35mm | M10×30mm | Таймер и дозировка 0.5 мл/8 ч |
| Материал | 20CrMnTi + цементирование + хромирование | Нержавеющая сталь 304 | Нержавеющая сталь 304 | — |
| Класс | HRC60-64 | A2-70 | A2-70 | — |
| Покрытие | ГЦ >=55 мкм согласно ISO 1461 | ГЦ >=55 мкм согласно ISO 1461 | ГЦ >=55 мкм согласно ISO 1461 | ГЦ >=55 мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | от -20C до +80C | от -20C до +80C | от -20C до +80C | от -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Элеватор высокой вместимости + экстремальная износостойкость | Предотвращение ржавчины ковша во влажных / моющихся цехах | Предотвращение ржавчины шнека во влажных условиях | Автоматическая смазка пинов + снижение трудозатрат |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный состав для соединений, рассчитанный на -20 до 150C. Используйте шайбы с ПТФЭ покрытием.
- Проверьте выравнивание по спецификации. Затяните в последовательности крест-накрест. Проверьте 10% с помощью инструмента для проверки. Запишите с данными об окружающей среде.
- Проведите испытание на отрыв 5% случайной выборки до 80% от пробной нагрузки. Замените любые, не соответствующие порогу принятия.
- Нанесите атмосферостойкое защитное покрытие. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любых крепежных элементов с моментом ниже 80% от указанного. Замена крепежных элементов с коррозией, поражающей >5% поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Портовый трансфер / 24-часовая непрерывная работа
C5-M Экстремальная по ISO 12944-2
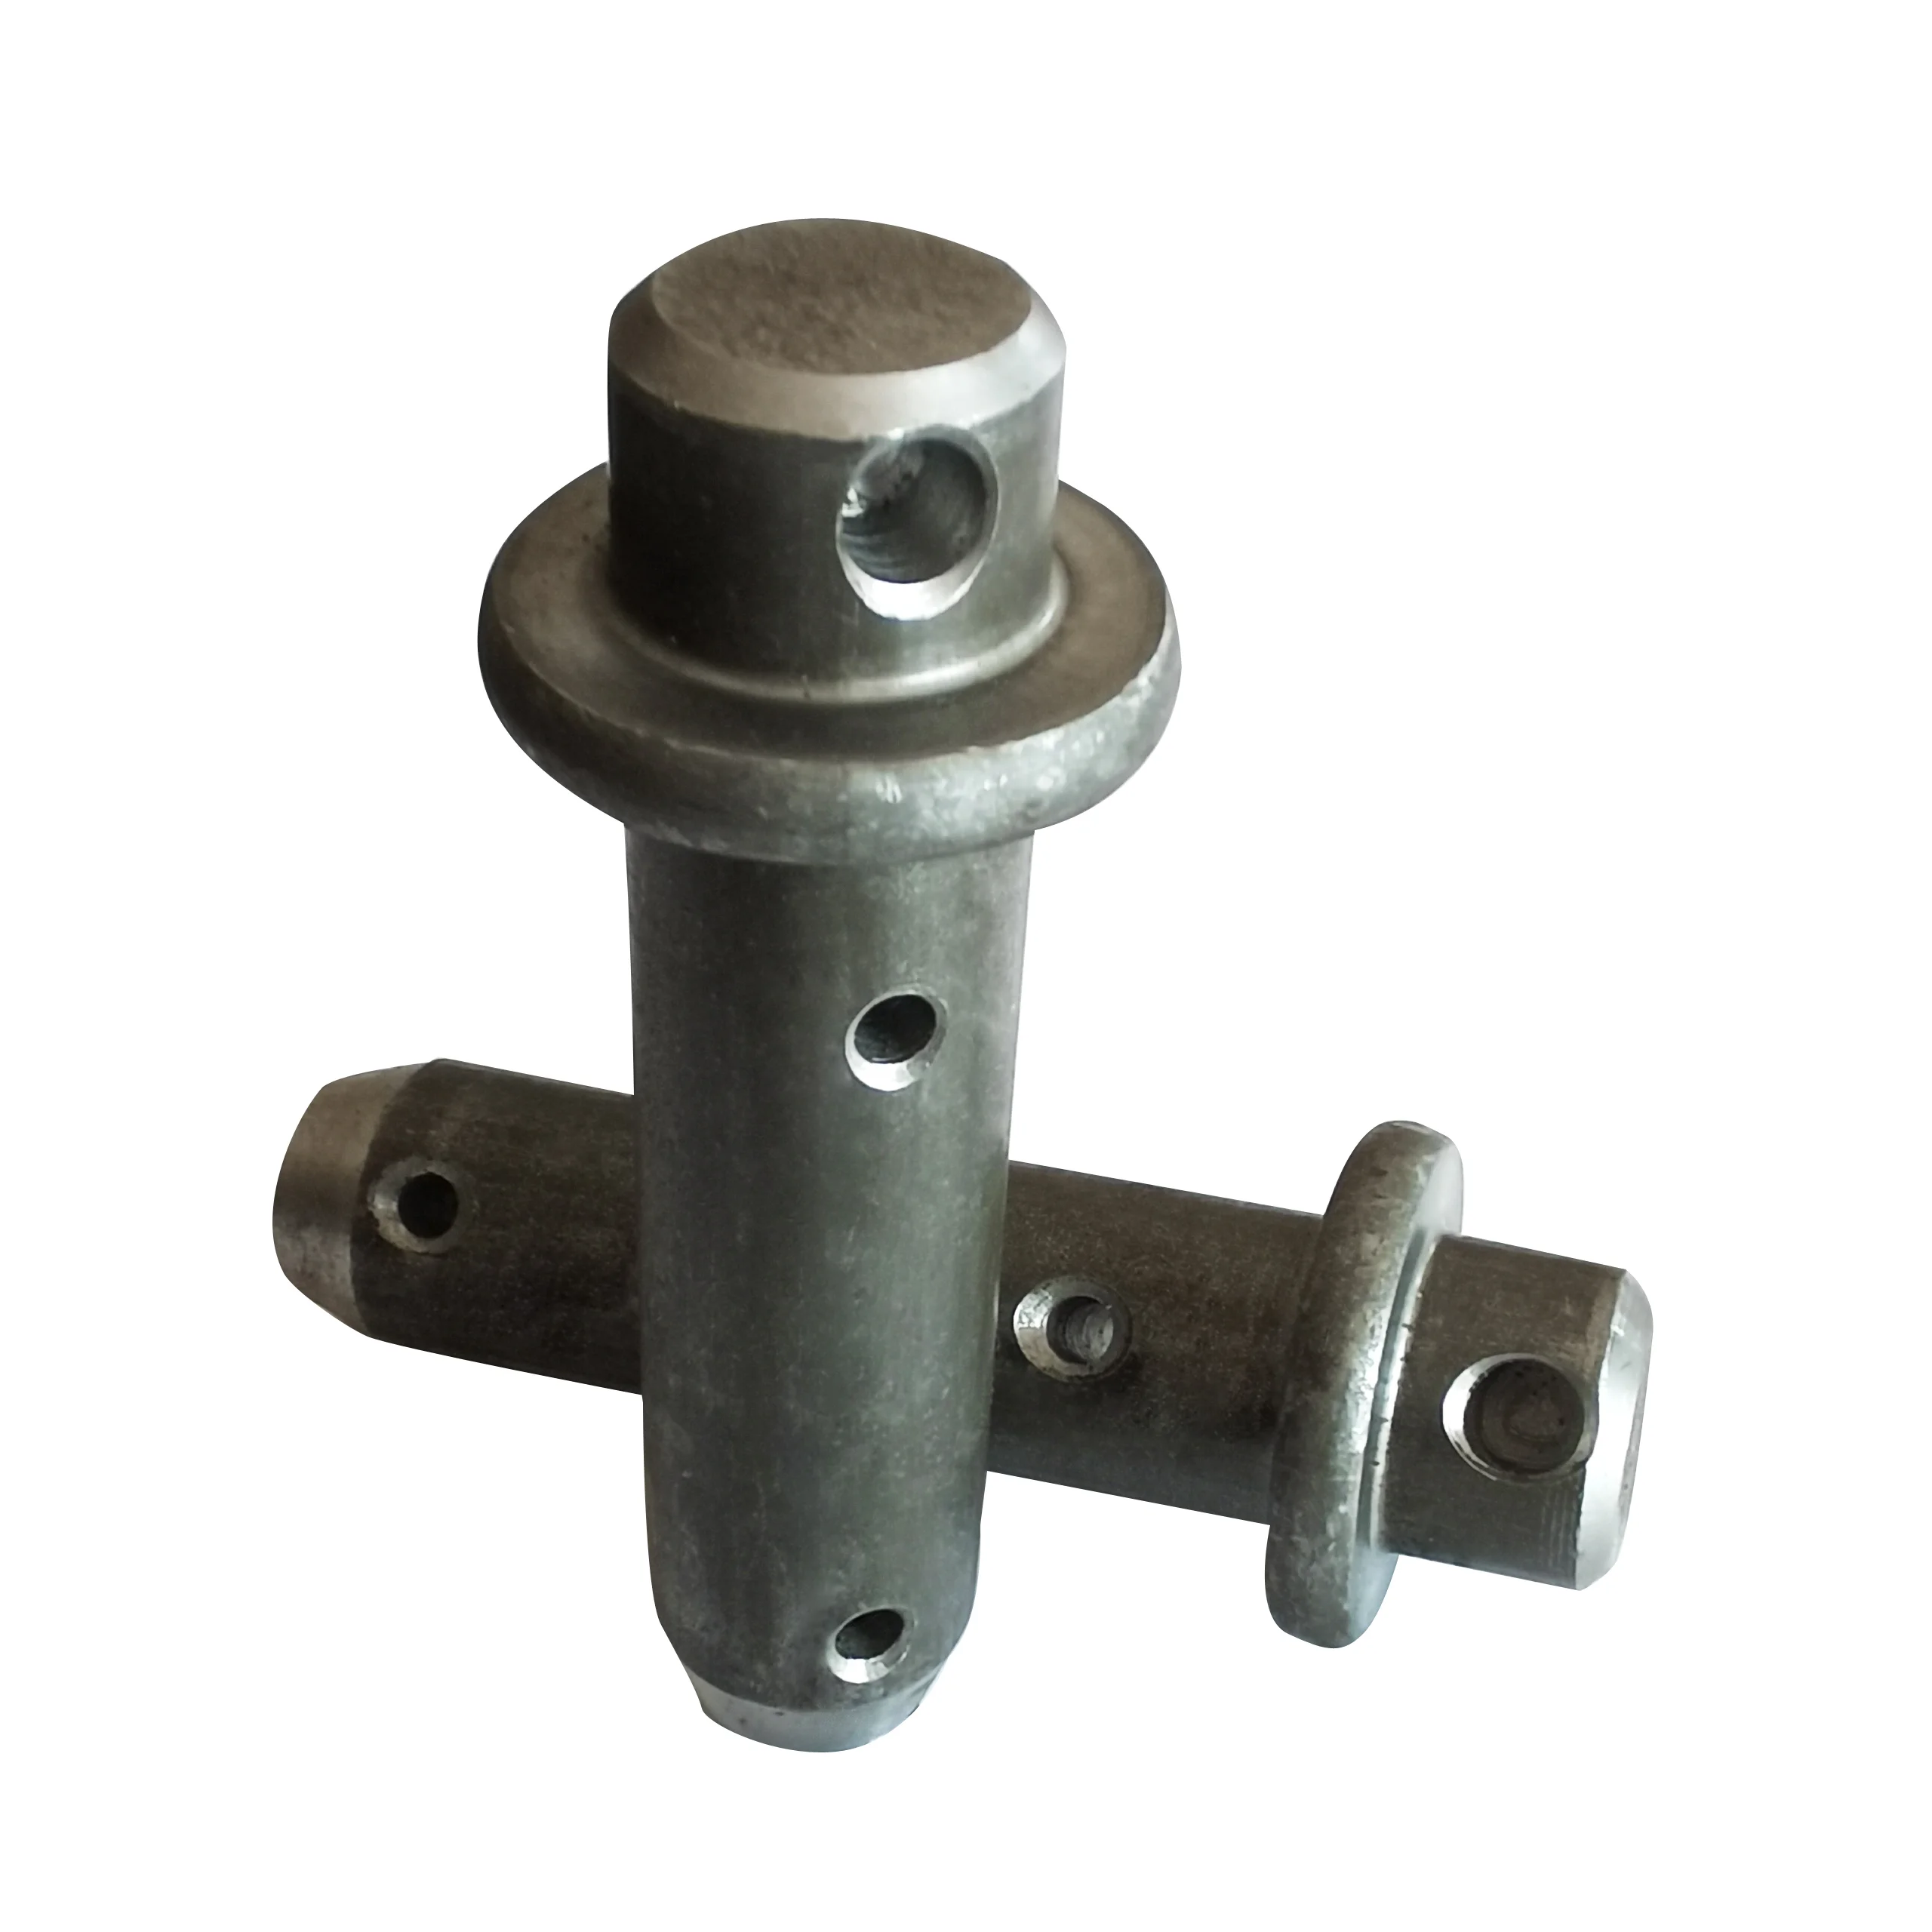
| Палец из азотированной легированной стали | Болт ковша | Болт для конусного шнека с потайной головкой | Датчик онлайн мониторинга удлинения цепи | |
|---|---|---|---|---|
| Спецификация | M16, поверхность HV1000+ | M12×40mm | M12×35mm | Лазерное измерение расстояния + ПЛК сигнализация |
| Материал | 38CrMoAl + газовое азотирование | Нержавеющая сталь 316L | Нержавеющая сталь 316L | EPDM резина |
| Класс | HV1000+ | A4-70 | A4-70 | IP67 |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Непрерывная работа элеватора + максимальный срок службы | Непрерывная работа + дублированная блокировка + высокая коррозионная стойкость | 24-часовая непрерывная работа шнека + высокая коррозионная стойкость | Мониторинг в реальном времени удлинения цепи + автоматическое отключение при превышении предела |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозионный состав для температур от -50 до 200°C. Использовать шайбы с ПТФЭ покрытием.
- Проверить соосность в пределах 0.3 мм. Затянуть с помощью гидравлического натяжителя. Проверить PMI 10% образцов. Документировать для аудита соответствия.
- Провести неразрушающий контроль 10% образцов с использованием проникающего красителя. Заменить любые с обнаружением трещин.
- Нанести защитный уплотнитель в соответствии со спецификацией. Установить постоянное оборудование мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в первые годы эксплуатации. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж ниже 80% от указанного момента затяжки. Заменять крепеж с коррозией, поражающей >5% площади поверхности или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: заменить весь критический крепеж независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
Основа для выбора нержавеющей стали для болтов ведра и шнека
Стандарт цепи подъемника ведерСтандарт для размеров штифтов и допустимых пределов износа для цепей подъемника
Высокопрочные круглозвенные цепи для горнодобычиСтандарт испытаний на долговечность при усталости и прочность при растяжении для штифтов цепи—используется для оценки цепей подъемника
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →