
Хомуты и шарнирные соединения для системы полива
Хомуты — мелкие, но многочисленные элементы: в большой системе полива может быть тысячи хомутов. Один ослабший хомут → шланг соскакивает с фитинга → полная потеря воды на этом участке → смежные посевы смываются. Качество соединителей напрямую определяет равномерность полива
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Хрупкость корпуса червячного хомута из-за УФ-излучения
Корректирующие меры
Риск-02
Ослабление резьбы адаптера из-за гидроудара
Корректирующие меры
Риск-03
Коррозия оцинкованного покрытия резьбы распылителя
Корректирующие меры
Особенности условий эксплуатации
3 риска разрушения, определяющих выбор хомута
В системах ирригации хомуты и разъемы для поливочных шлангов подвержены трем основным видам разрушения: одностороннее старение от УФ-излучения полимерных корпусов, послабление резьбы от гидравлического удара и гальваническая коррозия покрытий. Каждый из этих факторов указывает на необходимость выбора определенного материала и конструктивного решения
Что проверить
- 1Корпус червячного хомута из PA66 без УФ-стабилизатора теряет прочность после наружной эксплуатации → риск трещин при затяжке
- 2Удары гидроудара при пуске/остановке насоса могут открутить резьбу адаптера распылителя после нескольких сезонов → наклон распылителя → зоны отсутствия полива
- 3Распылители из горячеоцинкованной углеродистой стали в кислой воде: цинковый слой истончается со временем → красная ржавчина на резьбе → растёт вероятность схватывания
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| УФ-стойкость корпуса | PA66 без УФ-стабилизатора становится хрупким на солнце, вызывая разрушение хомута при затяжке | PA66 с УФ-стабилизатором или полностью металлический хомут |
| Функция фиксации резьбы | Гидроудар отвинчивает стандартные резьбы, вызывая наклон распылителя | Стопорная гайка или гайка с нейлоновым стопорным кольцом на адаптере распылителя |
| Коррозионная стойкость для химического состава воды | Кислая или солёная вода ускоряет потерю покрытия и схватывание резьбы | Нержавеющая сталь 304 или 316L для воды с низким pH или высоким содержанием хлоридов |
Все данные о разрушениях получены из полевых наблюдений; проверьте для вашего конкретного химического состава воды и уровня УФ-излучения
Уровень доказательности: только исходная страница
Технический справочник отрасли
Цепочка УФ-охрупчивания: от трещины до срыва шланга
Корпус хомута для наружного полива постоянно находится под УФ-излучением — пластиковые и нейлоновые корпуса становятся хрупкими в течение 2-3 лет. Отказ наступает не внезапно; цепочка начинается именно здесь.
- 1Открытое поле не дает тени — пластиковый или нейлоновый корпус хомута получает УФ-излучение весь день, день за днем
- 2За 2-3 года корпус становится хрупким: теряет вязкость и появляются трещины — тот же интервал 2-3 года перекрестно подтвержден в файлах по животноводству, аквакультуре и каркасным сооружениям
- 3Хрупкий корпус ломается при затяжке — усилие зажима хомута мгновенно падает до нуля
- 4Давление в линии срывает шланг с фитинга — данная линия теряет воду и посевы остаются без полива
- 5Решение: для улицы применять исполнение полностью из нержавеющей стали 304 (без пластиковых деталей) или убедиться, что корпус содержит УФ-стабилизатор, и планировать замену из расчета срока службы 2-3 года — не дожидаться разрушения
Оценочные значения величин не используются.
Технический справочник отрасли
Как заклинивает многократно затягиваемый червячный хомут, шаг за шагом
Нержавеющий червячный хомут выглядит прочным, но его слабое место — многократная затяжка: каждая замена шланга и повторная затяжка нагружает одни и те же поверхности контакта, пока трение не сварит их холодом. Эта цепочка показывает, как происходит переход от «еще крутится» к «заклинило».
- 1Каждая замена шланга и каждая сезонная перетяжка притирает резьбу червяка к зубьям ленты — одни и те же контактные поверхности нагружаются снова и снова
- 2Под давлением нержавеющая сталь при трении о нержавеющую сталь холодно сваривает микровершины резьбы — это задир (галлинга)
- 3После заклинивания червяк не проворачивается; попытка силой приводит лишь к срыву шлица или разрыву ленты
- 4Хомут теряет регулируемость, усилие зажима выходит из-под контроля — давление в линии ослабляет его и соединение начинает подтекать
- 5Решение: покрыть резьбу червяка медной противозадирной пастой, чтобы предотвратить схватывание металлов, и затягивать моментом около 3-5 N·m для червяка M6 (оценочное значение) — перетяжка пережимает шланг, никогда не прикладывать силу к заклинившему винту
Момент затяжки около 3-5 N·m для червяка M6 является оценочным значением величины.
Технический справочник отрасли
Матрица приемки червячного хомута: материал, смазка, момент и замена
В системе полевого дождевания хомуты стоят повсюду, и один отказ легко скрывается — зафиксируйте базу приемки на этапе заказа и применяйте эту же таблицу при входном контроле и осмотрах.
| Контролируемый параметр | База приемки | Примечание |
|---|---|---|
| Материал червяка и ленты | Нержавеющая сталь 304 (A2-70 по GB/T 3098.6) | Нержавеющие червячные хомуты — стандартный выбор для полива |
| Смазка резьбы червяка | Медная противозадирная паста | Предотвращает заклинивание от задира после многократных затяжек |
| Момент затяжки | Около 3-5 N·m для червяка M6 (оценочное значение) | Перетяжка пережимает шланг и вызывает течь; не ориентироваться на ощущения |
| Корпус (пластиковые детали) | На открытом УФ становится хрупким за 2-3 года; замена по этому циклу или переход на полностью нержавеющее исполнение | Хрупкий корпус ломается и шланг срывает |
| Интервал замены | Зависит от УФ-старения | — |
Момент затяжки около 3-5 N·m для червяка M6 является оценочным значением величины; соответствие марки A2-70 для стали 304 — по GB/T 3098.6.
Технический справочник отрасли
Стопорение резьбы дождевателей: момент затяжки, гидроудар и повторная проверка
Соединения дождевателей держатся на резьбе — а стопорение резьбы начинается с правильного преднатяга, затем с удержания от гидроудара. Соблюдайте эти три пункта, и большинство ослаблений будет выявлено заранее.
- Затяжка: накидные гайки и адаптеры дождевателей затягивать инструментом с моментом по инструкции производителя — никогда вручную; отклонение при ручной затяжке достигает ±40% (оценочное значение), и недостаточный преднатяг — это начало любого последующего ослабления
- Учитывайте бросок давления: пик гидроудара составляет 2-3× от нормального давления (уравнение Жуковского) — каждый пуск и останов насоса бьет по резьбовой паре, и недотянутое соединение отворачивается виток за витком под ударами: сначала уходит направление распыла, затем дождеватель отсоединяется
- Повторная проверка: обходите соединения дождевателей одно за другим с фиксированной периодичностью и следите за направлением распыла — отворачивание всегда проявляется до отрыва дождевателя; не ждите отсоединения
Отклонение ±40% при ручной затяжке является оценочным значением величины; пик гидроудара 2-3× следует из уравнения Жуковского.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Общий полив | B · B · Крупный дождевой полив | C · Вариант C · Опресненная/Вода вторичного использования | |
|---|---|---|---|
| 1. ЧЕРВЯЧНЫЙ ХОМУТ | |||
| Спецификация | DN15-DN50 | DN20-DN75 | DN20-DN75 |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 (все) | Нержавеющая сталь 316L (все) |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. БЫСТРОСЪЁМНЫЙ ШАРНИРНЫЙ ФИТИНГ | |||
| Спецификация | DN15-DN32 | 3/4"-2" | 3/4"-2" |
| Материал | PP+EPDM | Нержавеющая сталь 304 | Нержавеющая сталь 316L |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Руководство по выбору
Руководство по выбору
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
| Полив малой площади, приусадебный участок (DN15-DN50) | Вариант A: червячный хомут из нержавеющей стали 304 + быстроразъемный штуцер для шланга из PP (DN15-DN32) | Наименьшая стоимость для мелкомасштабных систем капельного и дождевального полива; лента 304 по ASTM A666; класс C3 по ISO 12944-2 |
| Дождевальный полив большой площади, фермерский уровень (DN20-DN75) | Вариант B: хомут полностью из нержавеющей стали 304 + адаптер для дождевателя с контргайкой (3/4"-2"); обмотать резьбу соединения дождеватель-стояк лентой PTFE + резьбовым герметиком и затянуть ключом с рекомендуемым моментом затяжки | Контргайка предотвращает ослабление от гидравлического удара — стандартная резьба ослабевает после 2-3 сезонов полива, вызывая наклон дождевателя и появление неполиваемых зон; затяжка вручную не обеспечивает достаточного предварительного натяга; класс C4 harsh по ISO 12944-2 |
| Морская вода/оборотная вода/вода с высокой соленостью и щелочностью, экспортные стандарты | Вариант C: хомут полностью из нержавеющей стали 316L + адаптер для дождевателя с контргайкой (3/4"-2") | Класс C5-M extreme по ISO 12944-2; 316L для воды с высоким содержанием хлоридов; крепеж по ISO 3506-1:2020 |
| Хомуты для дождевателей на открытом воздухе с воздействием УФ-излучения | Указать корпус из PA66 со стабилизацией к УФ (черный, с 2% сажи) или перейти на хомуты полностью из нержавеющей стали 304 (без пластиковых деталей) | Прочность при растяжении нестабилизированного PA66 падает с 80MPa до 40MPa после 2 лет эксплуатации на открытом воздухе и растрескивается при затяжке ключом; стабилизированный PA66 сохраняет >80% прочности после 3 лет; цельнометаллический 304 имеет срок службы 15+ лет |
| Кислая вода (pH 5.5) с дождевателями из горячеоцинкованной стали | Использовать дождеватели из нержавеющей стали 304 или добавить антикоррозионные прокладки из нейлона для изоляции гальванической коррозии | Толщина цинкового слоя снижается с 85μm до 12μm и красная ржавчина появляется на 40% после 2 лет при pH 5.5; вероятность задира резьбы 35%; трудозатраты на ремонт 3×; один останов приводит к потере прибл. 200m³ воды |
A · Общий полив
Стандарт C3 по ISO 12944-2
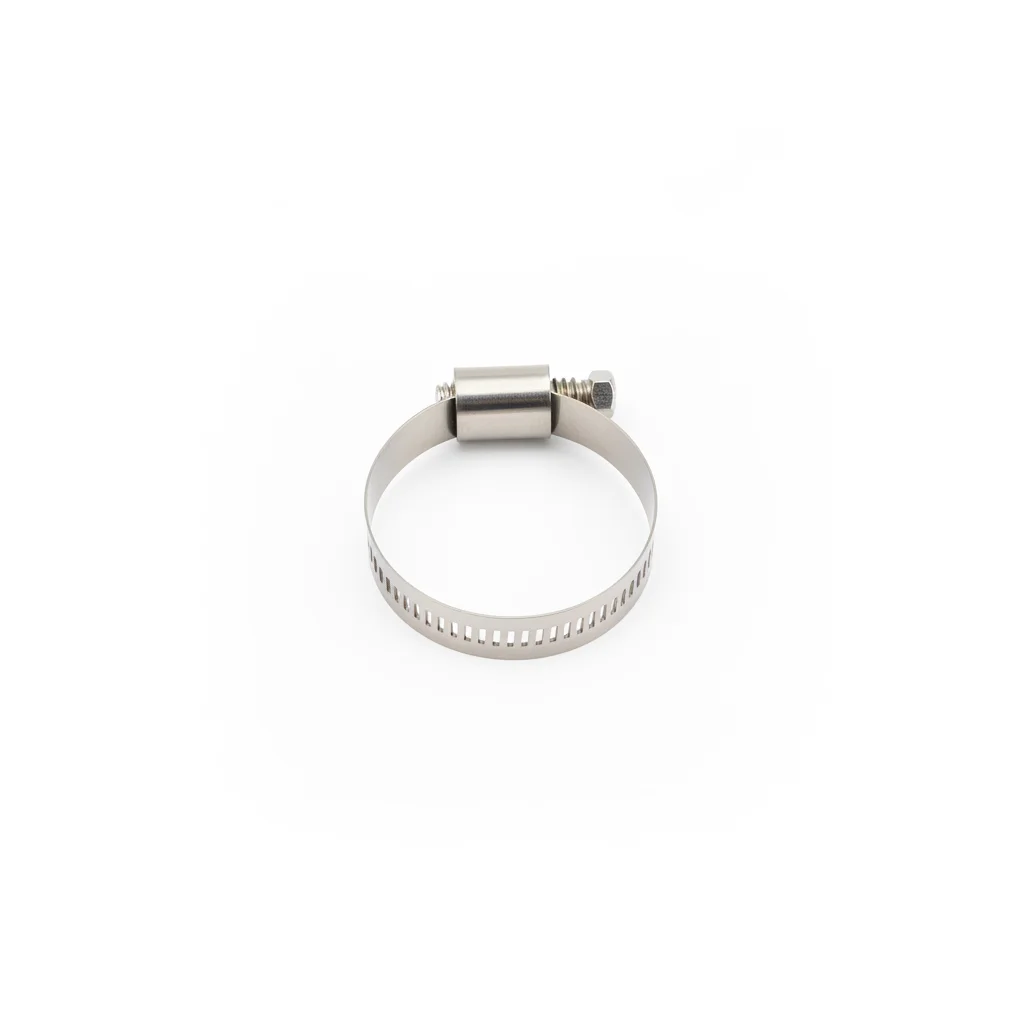
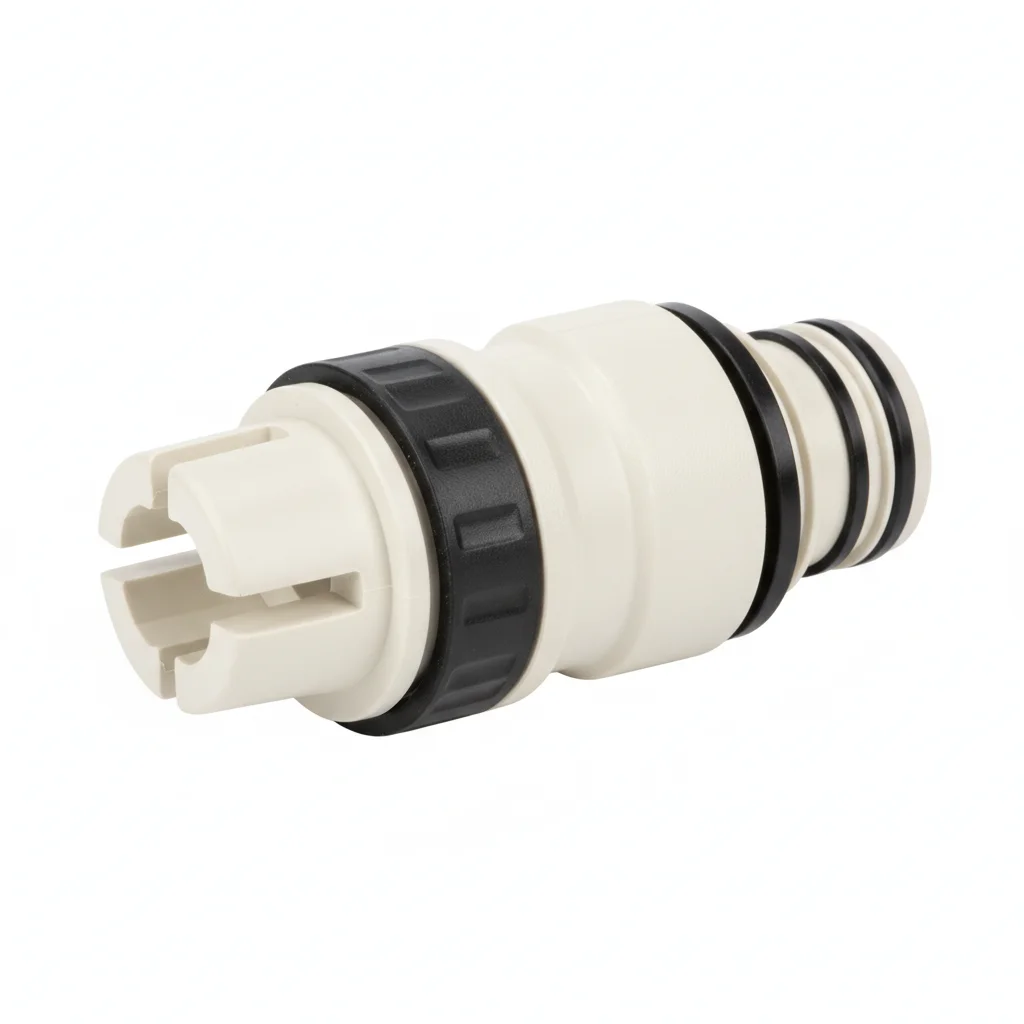
| Червячный хомут | Быстросъёмный шарнирный фитинг | |
|---|---|---|
| Спецификация | DN15-DN50 | DN15-DN32 |
| Материал | Нержавеющая сталь 304 | PP+EPDM |
| Класс | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление шланга | Быстрое подключение шланга |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1мм на 100мм.
- Нанести компаунд на контактные поверхности. Установить крепёж с шайбой Бельвилля под головку и гайку.
- Проверить соосность в пределах 0.5мм. Затягивать звездообразно. Момент затяжки 42 Нм +/-2 Нм с калиброванным ключом. Занести в журнал ОТК.
- Проверить все крепёжные изделия на правильную посадку. Проверить 5% выборки щупом.
- Нанести метку контроля затяжки. Сфотографировать сборку с 3 ракурсов для пакета документации ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа неверного класса для условий эксплуатации | Крепёж разрушается ниже проектной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Занести все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Дотянуть любой крепёж, у которого момент затяжки ниже 80% от спецификации. Заменить крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все ответственные крепежи независимо от состояния. Все находки заносить в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B · Крупный дождевой полив
Стандарт C4 (агрессивный) по ISO 12944-2
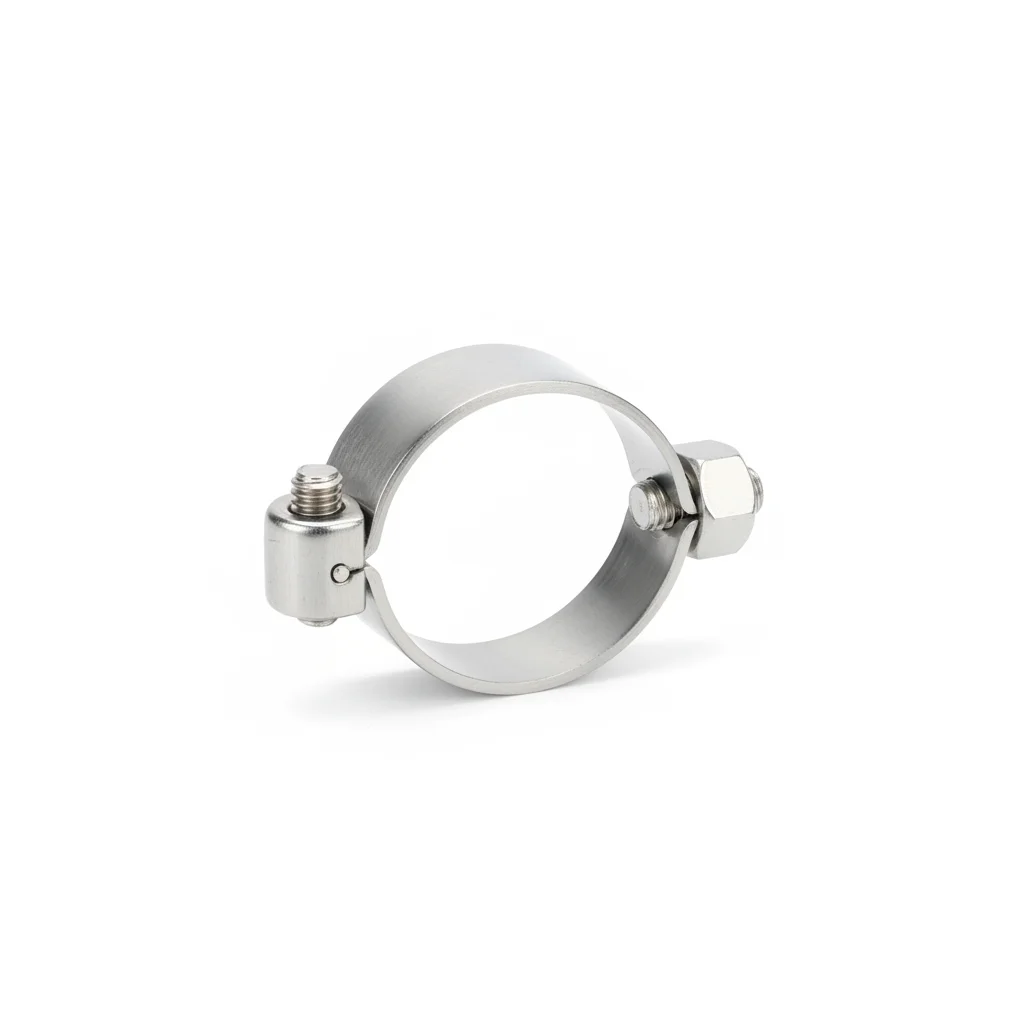

| Полностью нержавеющий хомут | Адаптер для распылителя с стопорной гайкой | |
|---|---|---|
| Спецификация | DN20-DN75 | 3/4"-2" |
| Материал | Нержавеющая сталь 304 (все) | Нержавеющая сталь 304 |
| Класс | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Шланги большого диаметра | Антиотвинчивающее соединение распылителя |
Порядок монтажа
- Обезжирить поверхности ацетоном. Проверить шероховатость поверхности Ra <3.2мкм.
- Нанести антикоррозионный компаунд для диапазона -20 до 150C. Использовать шайбы с ПТФЭ покрытием.
- Проверить соосность по спецификации. Затягивать крестообразно. Проверить 10% проверочным инструментом. Занести в журнал с данными об условиях.
- Провести испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые, не соответствующие порогу приемки.
- Нанести атмосферостойкое защитное покрытие. Установить элемент непрерывного мониторинга коррозии вблизи ответственных соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа неверного класса для условий эксплуатации | Крепёж разрушается ниже проектной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Занести все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Дотянуть любой крепёж, у которого момент затяжки ниже 80% от спецификации. Заменить крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все ответственные крепежи независимо от состояния. Все находки заносить в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Вариант C · Опресненная/Вода вторичного использования
Стандарт C5-M (экстремальный) по ISO 12944-2
| Полностью нержавеющий хомут | Адаптер для распылителя с стопорной гайкой | |
|---|---|---|
| Спецификация | DN20-DN75 | 3/4"-2" |
| Материал | Нержавеющая сталь 316L (все) | Нержавеющая сталь 316L |
| Класс | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Шланги большого диаметра | Антиотвинчивающее соединение распылителя |
Порядок монтажа
- Обезжирить растворителем МЭК. Проверить шероховатость поверхности Ra <1.6мкм.
- Нанести морской класс антикоррозионного компаунда для диапазона -50 до 200C. Использовать шайбы с ПТФЭ напылением.
- Проверить соосность в пределах 0.3мм. Затягивать гидравлическим натяжителем. Проверить PMI 10% выборки. Документировать для аудита соответствия.
- Провести неразрушающий контроль (НК) 10% выборки методом капиллярной дефектоскопии. Заменить любые с дефектами в виде трещин.
- Нанести защитный герметик по спецификации. Установить штатные средства мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа неверного класса для условий эксплуатации | Крепёж разрушается ниже проектной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Занести все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Дотянуть любой крепёж, у которого момент затяжки ниже 80% от спецификации. Заменить крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все ответственные крепежи независимо от состояния. Все находки заносить в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Частые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →