Предотвращение поломок крепежа impact bed и натяжного устройства
Болты футеровки импакт бед и зажимы для стального каната гравитационного натяжного устройства часто упускаются из виду в графике обслуживания. Пластическое удлинение болтов при повторных ударах и усталостное разрушение зажимов для стального каната при колебаниях являются основными цепями разрушения, ведущими к повреждению ленты и незапланированным простоям
Особенности условий эксплуатации
Критические режимы разрушения крепежа в ударных зонах конвейера
Болты футеровки импакт бед и зажимы для стального каната гравитационного натяжного устройства часто упускаются из виду в графике обслуживания. Пластическое удлинение болтов при повторных ударах и усталостное разрушение зажимов для стального каната при колебаниях являются основными цепями разрушения, ведущими к повреждению ленты и незапланированным простоям
Что проверить
- 1Болты футеровки (42CrMo класс 10.9) при ударе: пластическая деформация накапливается после повторных ударов, удлиняется и создает зазор, который позволяет проникновению мусора и ослаблению футеровки
- 2Зажимы для стального каната на гравитационном натяжении: колебания натяжения ленты вызывают осцилляцию; повторный изгиб на зажиме приводит к поломке проволок; когда сломанные проволоки превышают порог, происходит внезапное разрушение
- 3Коррозия при высокой температуре/влажности: оцинкованное покрытие корродирует с ускоренной скоростью, снижая срок службы; продукты коррозии вызывают налипание резьбы
- 4Интервал осмотра: каждые 250 рабочих часов или 6 месяцев; повторно затягивать любой крепеж с моментом ниже 80% от указанного; заменять крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной пitting >0.3 мм
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Удлинение болта футеровки | Пластическая деформация снижает зажимную силу, приводя к смещению футеровки и пробиванию ленты | Указать болты класса 10.9 или 12.9 с шайбами; требовать проверку момента после ударных циклов |
| Состояние зажима для стального каната | Усталостное разрушение вызывает падение груза и внезапное провисание ленты | Указать материал зажима (Q235B HDG или 304/316L) и осматривать на наличие сломанных проволок |
| Скорость коррозии | Ускоренная коррозия в горячих/влажных условиях снижает срок службы крепежа | Указать HDG >=55 мкм по ISO 1461; для сред C4/C5 использовать нержавеющую сталь 304 или 316L |
Данные основаны на входных параметрах страницы: эквивалент ударной силы, удлинение, амплитуда осцилляции, порог поломки проволок, скорость коррозии, снижение срока службы
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"На производственном этаже это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болты футеровки импакт бед подвергаются пластической деформации и удлинению при ударах
Корректирующие меры
Риск-02
Зажимы для стального каната гравитационного натяжного устройства подвергаются усталостному разрушению при повторных колебаниях
Корректирующие меры
Риск-03
Ускоренное коррозионное разрушение крепежа impact bed и натяжного устройства в условиях высокой температуры и высокой влажности
Корректирующие меры
Технический справочник отрасли
Пять источников износа ленты в зоне загрузки
Ударный стол устанавливается в зоне загрузки, чтобы снять удар материала с ленты — однако износ, как правило, предъявляет счет раньше, чем ударные повреждения. Понимание того, что изнашивает верхнюю и нижнюю обкладки, показывает, где нацелить регулировку крепежа и контроль.
| Место износа | Первопричина | Связь с крепежом и контроль |
|---|---|---|
| Верхняя обкладка | Слишком сильный прижим скребка | Давление болтов крепления ножа скребка — точка регулировки; повторно проверяйте настройку по мере износа ножа |
| Верхняя обкладка | Несоответствие скорости подачи (выгрузка не синхронизирована с лентой) | Выгрузка попадает прямо в зону ударного стола; проверяйте совместно с износом ударных брусьев / футеровки |
| Нижняя обкладка | Заклинившие или загрязненные роликоопоры | Ослабленный крепеж рамы и корпусов подшипников приводит к заклиниванию ролика → лента скользит по неподвижному ролику; заклинившие роликоопоры также являются наиболее частым источником воспламенения при пожарах на конвейерах — обход с прослушиванием / контролем температуры |
| Нижняя обкладка | Проскальзывание приводного барабана | Отказ натяжного устройства → недостаточное тяговое усилие → проскальзывание → фрикционный нагрев; датчик контроля проскальзывания является предписанным подземным страхующим устройством |
| Нижняя обкладка | Просыпь, зажатая у бортовых уплотнений | Крепеж бортов работает двояко: слишком слабая затяжка пропускает просыпь к истиранию низа, слишком сильная прижимает ленту к износу верхней обкладки |
В данном слоте оценки порядка величин не используются.
Технический справочник отрасли
Выбор материала при ударе и коррозии: подбор металла под условия работы
Металл для болтов футеровки ударного стола и зажимов каната натяжного устройства — вопрос не цены: сначала определите, разрушит ли его удар в зоне или корродирует ли среда, затем подбирайте марки по классам нагрузки OEM.
- Взрывоопасные пылевые среды (зерновые силосы / перегрузочные пункты): искробезопасный медно-кремниевый сплав (Everdur) — заявленный OEM вариант — закрытая ударная зона как раз является местом скопления пыли
- Шахтная вода / химическое воздействие: низкохромистая нержавеющая сталь (RustAlloy) — подходит для источников влаги и шахтной воды как в зоне загрузки, так и на натяжном устройстве
- Высокий абразивный износ без удара: износостойкий сплав (MegAlloy) — когда доминирует абразив, выбирайте износостойкость вместо простого повышения твердости
- Служба в кислой / химически-коррозионной среде: обычная углеродистая сталь прямо не рекомендуется — как только коррозия первой выведет деталь из строя, прочность уже ничего не значит
- Дилемма ударной зоны: слишком твердый → хрупкое разрушение при ударе; слишком мягкий → быстрый сквозной износ при абразивной работе — баланс определяется условиями работы, а не ценой
- Порядок и приемка: сначала зафиксируйте конструктивные параметры (ограничения по натяжению / толщине ленты / минимальному диаметру барабана), затем подбирайте металл под среду — подбор металла по условиям работы является заявленным пунктом приемки
Марки металлов и порядок выбора «сначала характеристики, затем среда» взяты из открытых материалов по подбору OEM (Flexco; подбор металла по условиям работы является заявленным пунктом приемки); области применения искробезопасных / стойких к шахтной воде / износостойких сплавов — из того же источника. Оценки порядка величин не используются.
Технический справочник отрасли
Гравитационное натяжное устройство: проектные параметры, сигналы отказа и проверки соответствия
Ход натяжного устройства, состояние груза и покрытие датчиками совместно определяют, дойдет ли цепочка проскальзывание → фрикционный нагрев → пожар до конца. Проектируйте по параметрам, принимайте по сигналам.
| Пункт проверки | Параметр или основание | Что это означает для отказа или соответствия |
|---|---|---|
| Запас хода натяжного устройства | Тканевые ленты: 1.5% длины ленты; ленты со стальным кордом: 0.2% длины ленты (линия с тканевой лентой 1000 m резервирует 15 m) | При исчерпании хода груз упирается в упор → потеря натяжения → недостаточное тяговое усилие → проскальзывание |
| Состояние груза | Груз недостаточной массы или заклинен | Недостаточное тяговое усилие → проскальзывание → фрикционный нагрев — начинается цепочка пожара |
| Граница проскальзывания | Испытания на трение барабана ограничивают температуру поверхности до 500°C | Нагрев при проскальзывании может приблизиться к точке воспламенения резины; датчик проскальзывания является предписанным подземным страхующим устройством (§75.1102) |
| Детектирование CO (под землей) | Шаг ≤1000 ft вдоль конвейерного штрека; уплотняется до ≤350 ft при скорости воздуха ниже 50 fpm (§75.1103) | Раннее предупреждение о пожаре, охватывающее секцию натяжного устройства и всю линию |
| Регламент обслуживания | Калибровка датчиков каждые ≤31 дней, функциональные испытания каждые ≤7 дней | Требование MSHA; как отсутствие показаний, так и ложные срабатывания устраняются по данному графику |
| Крепеж груза | Винт натяжного устройства / зажимы и пластины проволочного каната груза | Ослабленный крепеж груза мгновенно снижает натяжение → провисание ленты → риск проскальзывания — та же цепочка, что и для хода и датчиков |
В данном слоте оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A·Стандартный | B · B·Тяжелые условия | C · План C · Тяжелые условия/Запыленная среда | |
|---|---|---|---|
| 1. БОЛТ ФУТЕРОВКИ | |||
| Спецификация | M12-M16 | M16-M20 | M16-M20 |
| Материал | 42CrMo | 42CrMoA | 42CrMoA |
| Класс | Класс 10.9 | Класс 12.9 | Класс 12.9 |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| 2. ЗАЖИМ ДЛЯ СТАЛЬНОГО КАНАТА | |||
| Спецификация | По диаметру каната | Per rope diameter | Per rope diameter |
| Материал | Q235B, горячее цинкование | 304 | 316L |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
A·Стандартный
Стандарт C3 по ISO 12944-2
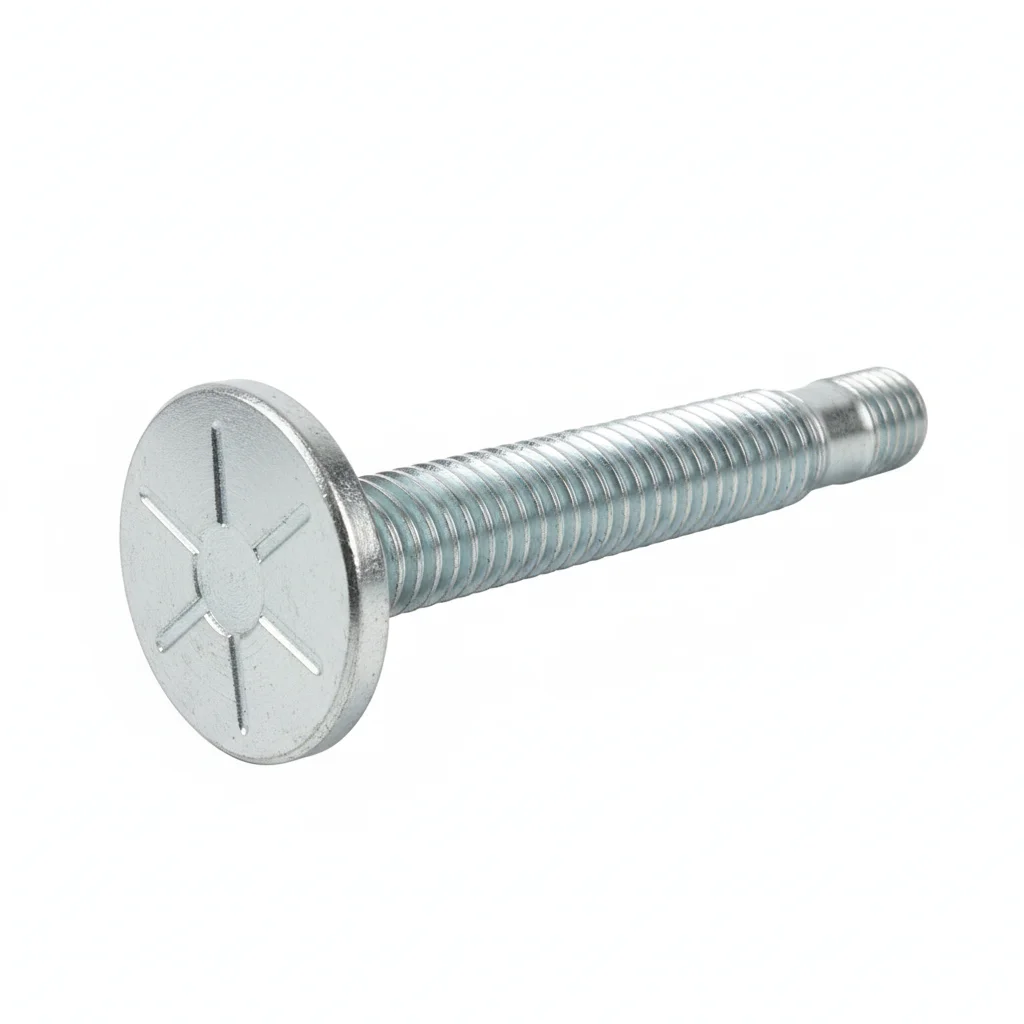
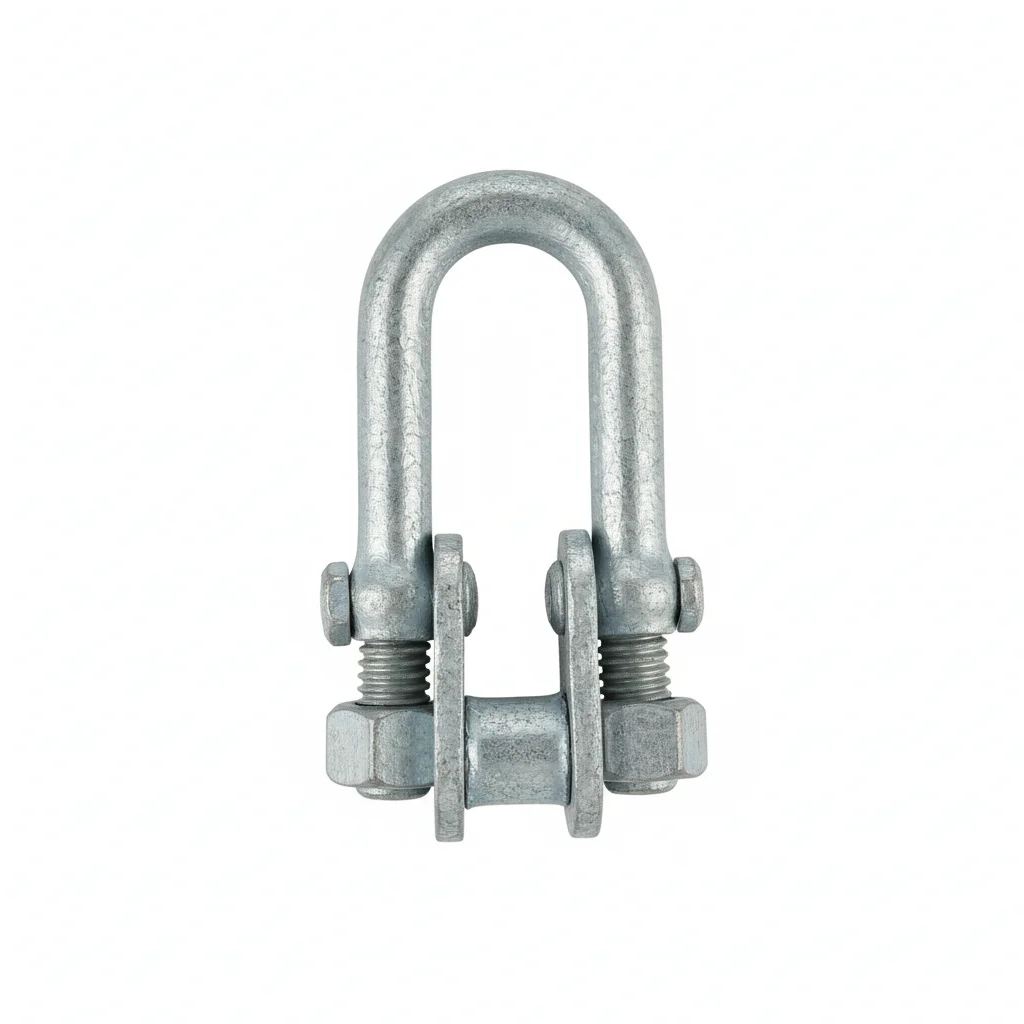
| Болт футеровки | Зажим для стального каната | |
|---|---|---|
| Спецификация | M12-M16 | По диаметру каната |
| Материал | 42CrMo | Q235B, горячее цинкование |
| Класс | Класс 10.9 | — |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление футеровки импакт бед | Стальной канат гравитационного натяжного устройства |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести состав для соединений на контактирующие поверхности. Позиционировать крепеж с шайбой Belleville под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затягивать в шахматном порядке. Момент затяжки 42 Nm +/-2 Nm с помощью откалиброванного ключа. Документировать в журнале QA.
- Проверить все крепежи на правильную посадку. Измерить 5% образца с помощью щупа.
- Нанести краску-герметик момента. Сфотографировать собранный узел с 3 углов для документационного пакета QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный моментный ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осматривать каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивать любой крепеж с моментом ниже 80% от указанного. Заменять крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменять все критические крепежи вне зависимости от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B·Тяжелые условия
C4 Суровый по ISO 12944-2
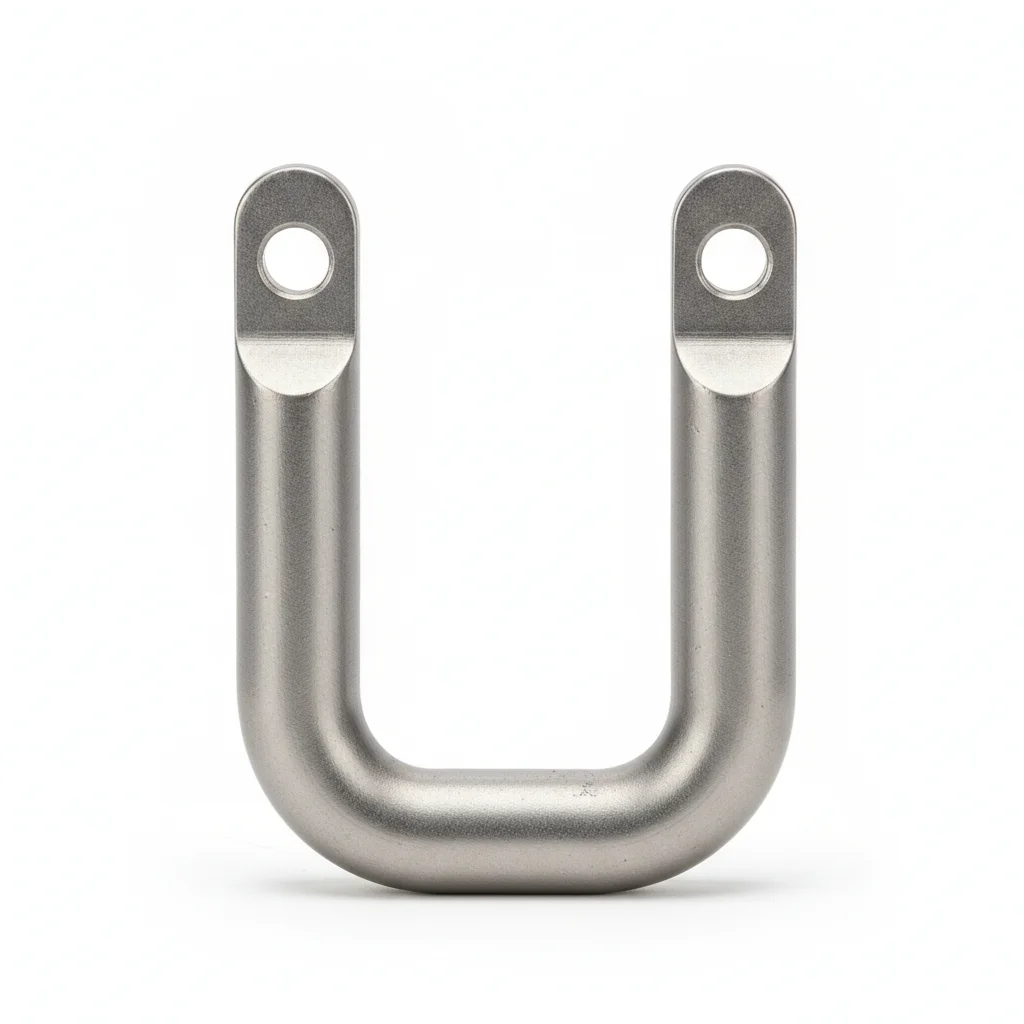
| Болт футеровки | Зажим для стального каната | |
|---|---|---|
| Спецификация | M16-M20 | Per rope diameter |
| Материал | 42CrMoA | 304 |
| Класс | Класс 12.9 | — |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Горнодобыча impacts bed для навалочных материалов | Прибрежная/высоковлажностная среда |
Порядок монтажа
- Обезжирить поверхности растворителем ацетона. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный состав для соединений, рассчитанный на -20 до 150С. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание в соответствии со спецификацией. Затягивать в крестообразной последовательности. Проверить 10% с помощью инструмента верификации. Логировать с данными об окружающей среде.
- Испытание на растяжение 5% случайного образца до 80% пробной нагрузки. Заменять любой ниже порога приемки.
- Нанести атмосферостойкое защитное покрытие. Установить купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный моментный ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осматривать каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивать любой крепеж с моментом ниже 80% от указанного. Заменять крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной пitting >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменять все критические крепежи вне зависимости от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Тяжелые условия/Запыленная среда
C5-M Экстремальный по ISO 12944-2
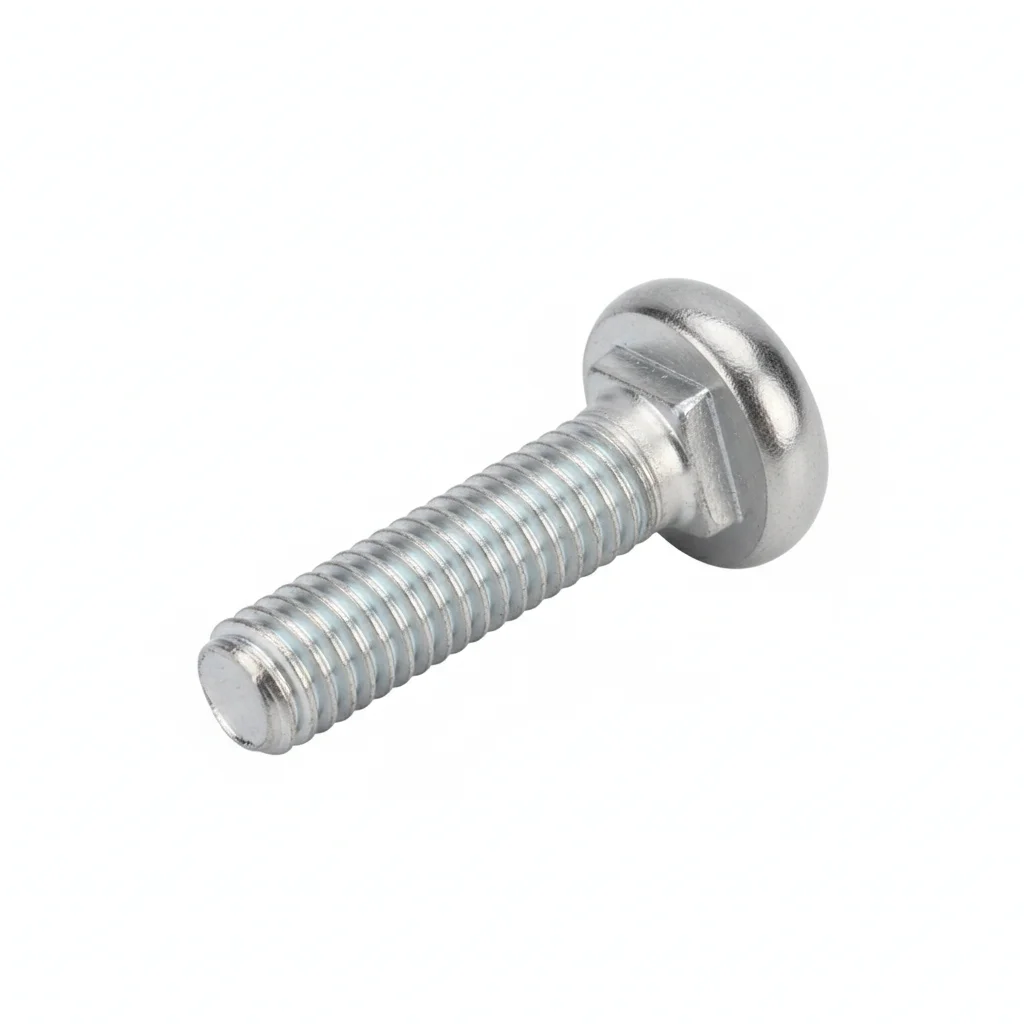
| Болт футеровки | Зажим для стального каната | |
|---|---|---|
| Спецификация | M16-M20 | Per rope diameter |
| Материал | 42CrMoA | 316L |
| Класс | Класс 12.9 | — |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозионный состав, рассчитанный на -50 до 200С. Использовать шайбы, инкапсулированные PTFE.
- Проверить выравнивание до 0.3 мм. Затягивать с помощью гидравлического натяжителя. PMI проверка 10% образца. Документировать для аудита соответствия.
- NDT испытание 10% образца с помощью капельного индикатора. Заменять любой с указаниями трещин.
- Нанести защитный уплотнитель в соответствии со спецификацией. Установить постоянное средство мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный моментный ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осматривать каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивать любой крепеж с моментом ниже 80% от указанного. Заменять крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной пitting >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменять все критические крепежи вне зависимости от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Руководство по выбору
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | Рекомендуемый план | Ключевое основание |
| Общее применение — C3 сухая среда внутри помещения или под навесом (ISO 12944-2) | План A — болты футеровки: M12-M16, 42CrMo класс 10.9 с пружинными тарельчатыми пружинами; зажимы каната: Q235B горячего цинкования (по диаметру каната); глубина зенковки ≥50% толщины футеровки для сохранения запаса на износ | Проектирование конвейеров по ISO 5048; горячее цинкование по ISO 1461; ISO 12944-2 C3 |
| Тяжелые условия — C4 агрессивная среда по ISO 12944-2, ударные столы для насыпных материалов в горной добыче | План B — болты футеровки: M16-M20, 42CrMoA класс 12.9 с тарельчатыми пружинами; зажимы каната: 304 для прибрежных зон/высокой влажности | ISO 12944-2 C4; проектирование конвейеров по ISO 5048; ленточный конвейер по DIN 22101 |
| Экстремальные условия — тяжелая эксплуатация в горной добыче/порту + пыль, C5-M по ISO 12944-2 | План C — болты футеровки: M16-M20, 42CrMoA класс 12.9, с клиновой стопорной шайбой + герметичным подшипником IP65; зажимы каната: 316L для максимальной защиты | ISO 12944-2 C5-M; ленточный конвейер по DIN 22101; проектирование конвейеров по ISO 5048 |
| Повторные удары по болтам футеровки (ударное растягивающее усилие превышает предел упругости на 1-2%, накапливается пластическая деформация, после 1000 ударов болт удлиняется на 0.5-1mm, футеровка ослабляется и кромка основания разрезает ленту) | Использовать болты класса 10.9 или 12.9 с пружинными тарельчатыми пружинами для поглощения энергии удара; осматривать ударный стол каждую смену; заменять футеровку при остаточной толщине <8mm или при короблении | Проектирование конвейеров по ISO 5048 |
| Зажимы каната грузового натяжного устройства при повторных колебаниях (амплитуда груза до ±200mm; обрывы проволок превышают 10% от общего количества → внезапный обрыв каната); коррозия в жарких/влажных условиях (60-80°C и >85% влажности, оцинкованное покрытие корродирует со скоростью 0.15mm/year, срок службы снижается с 5 лет до 1.8 лет) | Зажимы каната: не менее 3 шт., шаг ≥6 диаметров каната, U-болт устанавливается от рабочего конца к свободному концу; ежеквартальный осмотр на обрывы проволок и замена каната при обрывах >5%; для жарких/влажных условий использовать 316L или дуплексную нержавеющую сталь + графитовые уплотнительные прокладки + антикоррозионную смазку, срок службы более 4.5 лет; указать HDG ≥55µm по ISO 1461 | Ленточный конвейер по DIN 22101; горячее цинкование по ISO 1461; ISO 12944-2 C5-M |
Ссылочные стандарты
Нормативные документы
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Крепёж для соединений конвейерной ленты и футеровки шкивовСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Крепеж для стыков лентыПохожая тема
Крепеж для облицовки шкиваЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →