Болты поворотного подшипника: предотвращение потери предварительного натяга и коррозии
В тяжелом оборудовании болты класса 10.9 M24-M36 испытывают ударные нагрузки во время циклов запуска и остановки. После 2000 часов потеря предварительного натяга может вызвать зазор торца и плохое зацепление шестерен. Среда с грязью и песком ускоряет коррозию, расходуя покрытие HDG за несколько месяцев. Эта страница сравнивает стандартные и усиленные материалы болтов и стратегии технического обслуживания для обеспечения целостности соединения.
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок закупки
"На производственном фронте это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Потеря предварительного натяга в болтах поворотного подшипника при переменных нагрузках
Корректирующие меры
Риск-02
Износ и коррозия болтов кольца поворотного подшипника в среде грязи и песка
Корректирующие меры
Риск-03
Разборка болтов поворотного подшипника большого диаметра требует специальных гидравлических инструментов
Корректирующие меры
Особенности условий эксплуатации
Потеря предварительного натяга и коррозия: критические проверки для болтов поворотного подшипника
Болты поворотного подшипника сталкиваются с уникальными проблемами: переменные нагрузки вызывают постепенную потерю предварительного натяга, а среда с грязью и песком ускоряет коррозию. Стандартные покрытия HDG могут выйти из строя за несколько месяцев в суровых условиях. В таблице ниже приведены ключевые моменты проверки, которые следует указать в закупке и техническом обслуживании.
Что проверить
- 1Болты M24-M36 класса 10.9 при высоких годовых циклах: потеря предварительного натяга после 2000 часов; указывайте перетяжку каждые 250 часов
- 2Горячее цинкование по ISO 1461: в среде грязи/песка покрытие расходуется за несколько месяцев; рассмотрите более толстое покрытие или альтернативную защиту
- 3Коррозия углеродистой стали: уменьшение сечения со временем; заменяйте болты с глубиной ямок, превышающей допустимые пределы
- 4Болты M30-M36 требуют высокого момента предварительного натяга; необходимы гидравлические инструменты для правильной разборки/сборки, чтобы избежать поломки удлинителей
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Потеря предварительного натяга после 2000 часов | Потеря предварительного натяга увеличивает зазор и риски несоосности шестерен | Требуйте перетяжку каждые 250 часов; документируйте значения момента затяжки в CMMS |
| Состояние покрытия HDG в среде грязи/песка | Деградация покрытия обнажает сталь коррозии, снижая прочность болта | Укажите толщину HDG по ISO 1461; для суровых условий рассмотрите дуплексное покрытие или нержавеющую сталь |
| Глубина коррозионных ямок | Ямки уменьшают эффективное сечение, увеличивая концентрацию напряжений и риск разрушения | Проверяйте каждые 6 месяцев |
| Метод применения момента затяжки | Неправильная затяжка приводит к непоследовательному предварительному натягу и возможному разрушению болта | Требуйте гидравлический моментный ключ для установки; укажите значение момента затяжки по стандарту |
Потеря предварительного натяга и скорость коррозии зависят от фактических рабочих условий. Интервалы технического обслуживания на объекте должны корректироваться на основе данных CMMS
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Эксплуатационный фон болтов опорно-поворотного устройства: спектр циркулирующего опрокидывающего момента
Место установки этих болтов определяет их работу: между верхней и нижней рамами циркулирующий опрокидывающий момент накладывается на радиальный сдвиг. Изучите этот спектр нагрузок до обсуждения выбора — каждое отличие в характеристиках вытекает из него.
Поворотный стык связывает верхнюю раму с нижней; группа его болтов несет циркулирующий опрокидывающий момент плюс радиальный сдвиг — каждый поворот и каждое копание меняет направление момента на противоположное. Это признанная на машине группа болтов с наивысшим риском: после потери преднатяга растяжение переходит в сдвиг с изгибом, и трещины зарождаются у впадины резьбы. Кольцо, которое они стягивают, также не является обычной деталью: опорно-поворотные круги изготавливаются из сталей 50Mn/42CrMo с поверхностной закалкой по стандарту на продукцию JB/T 2300-2018. Именно поэтому отказ здесь почти никогда не означает «недостаточно прочный» — он означает «сначала ушел преднатяг». Покрытие анаэробным клеем, чистые резьбовые отверстия и соблюдение момента затяжки при сборке — это рубежи, определяющие ресурс данной группы болтов.
В данном блоке оценки порядка величины не используются.
Технический справочник отрасли
После ослабления всей группы: от разделения рам до капитального ремонта с полной разборкой
Пройдите по этой цепочке, и вы увидите, почему болты опорно-поворотного круга нельзя обслуживать как быстроизнашиваемые детали — характер отказа, процедура ремонта и ритм поставки запчастей различаются на порядки.
- 1Отправная точка записи: на одном экскаваторе все 36 болтов M22×75 класса прочности 10.9 из стали 40Cr, соединяющих нижнюю раму с опорно-поворотным кругом, разрушились после 1128 часов эксплуатации — 31 имел следы усталости, только 5 разрушились от мгновенной перегрузки
- 2Тяжесть последствий: стык верхней и нижней рам отказывает мгновенно — это одновременно и простой, и событие безопасности, двойной убыток для OEM и пользователя; это не ремонт заменой болтов, а инцидент уровня машины
- 3Ремонт эскалируется полностью: замена опорно-поворотного круга — это капитальный ремонт с полной разборкой — подъем верхней рамы, снятие гусеничной тележки по направляющим; стандартный пакет капитального ремонта — полная замена ходовой части (гусеничные цепи / поддерживающие и опорные катки / ведущие звездочки)
- 4Запчасти следуют ритму капремонта: болты опорно-поворотного круга и болты гусеничных башмаков — детали класса капремонта, закупаемые в составе пакета для капремонта или как OEM-детали — иная логика ценообразования, чем у расходников с нормой износа вроде зубьев ковша
- 5Ориентир простоя: средний незапланированный простой в отрасли составляет около $125,000/hour (опрос ABB/Sapio 2023 года среди 3,215 лиц, принимающих решения по техобслуживанию, на межотраслевой основе) — каждый час задержки решения о капремонте накапливается относительно этого ориентира
Итоговая строка о часах ожидания является выводом из ориентира ≈$125,000/hour, не содержащим новой цифры. В данном блоке оценки порядка величины не используются.
Технический справочник отрасли
Три уровня выбора: какие критерии подтверждены, а какие ожидают подтверждения
Три уровня нагружения — обычный, тяжелый/коррозионный и экстремальный — соответствуют трем уровням плана. Выложите для каждого уровня фокус отказа и источник подтверждения на стол: где есть доказательства — принимайте по доказательствам, неподтвержденные параметры сверяйте с нормами проекта — и никогда не приводите цифры без источника.
| Уровень нагружения | Фокус отказа | Прослеживаемые критерии | Позиции без публичного источника (зафиксированный пробел — подтверждать по проекту/OEM) |
|---|---|---|---|
| Обычный (класс экскаватора) | Усталостный излом при знакопеременной нагрузке | Подтвержденная записью комбинация: M22×75, класс прочности 10.9, 40Cr; класс прочности по GB/T 3098.1-2010, материал по GB/T 3077-2015 | Фиксированные интервалы повторного контроля (например, заявления типа 500 ч) не имеют авторитетного публичного значения — не планируйте по циркулирующим цифрам; следуйте регламенту контроля по руководству OEM |
| Тяжелый / коррозионный (класс портового крана) | Задир гаек, коррозия покрытия | Публичных данных параметрического уровня для данного уровня пока нет | Существующие параметры, такие как 35CrMoA, классы прочности 10/12 и часы солевого тумана, не имеют публичного источника — перед включением в запрос подтвердите по нормам проекта или спецификациям OEM |
| Экстремальный / специальный (класс высокотемпературной металлургии) | Фреттинг-износ шайбы | Публичных данных параметрического уровня для данного уровня пока нет | Пороги температуры, критерии толщины шайбы (типа 75%) и диапазоны твердости (типа HRC) не имеют публичного источника — не принимайте по единичным значениям; руководствуйтесь чертежами/спецификациями OEM |
Указанные в таблице ожидающие подтверждения параметры (35CrMoA, классы прочности 10/12, часы солевого тумана, сталь 45#, диапазоны HRC, толщина шайбы, повторные проверки через 500 часов) не имеют публично авторитетного обоснования — перед применением сверьте с нормами проекта/спецификациями OEM. GB/T 3098.1-2010 и GB/T 3077-2015 являются действующими стандартами. Оценочные порядковые величины в данном слоте не используются.
Технический справочник отрасли
Ссылки для опорно-поворотного соединения: стандарт на изделие, методика и граница, определяемая чертежом
Перед составлением коммерческого предложения выстройте три ссылки: кольцо — по стандарту на изделие, монтаж и обслуживание — по методике, а болты соединения — по чертежам OEM, каждый в своем контуре.
JB/T 2300-2018 является действующим публичным стандартом; при опоре на ASME SRB-1 сверьте с оригиналом документа. Номера стандартов приведены только для навигации при закупке с указанием их области применения, без воспроизведения положений стандартов. Оценочные порядковые величины в данном слоте не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартный тип | B · План B · Усиленный тип | C · План C · Премиум тип | |
|---|---|---|---|
| 1. БОЛТ ПОВОРОТНОГО ПОДШИПНИКА | |||
| Спецификация | Класс 10.9/12.9 M16-M42 | Класс 10/12 M16-M42 | M16-M42 |
| Материал | 42CrMo | 35CrMoA | Сталь 45# |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
План A · Стандартный тип
C3 Стандарт в соответствии с ISO 12944-2
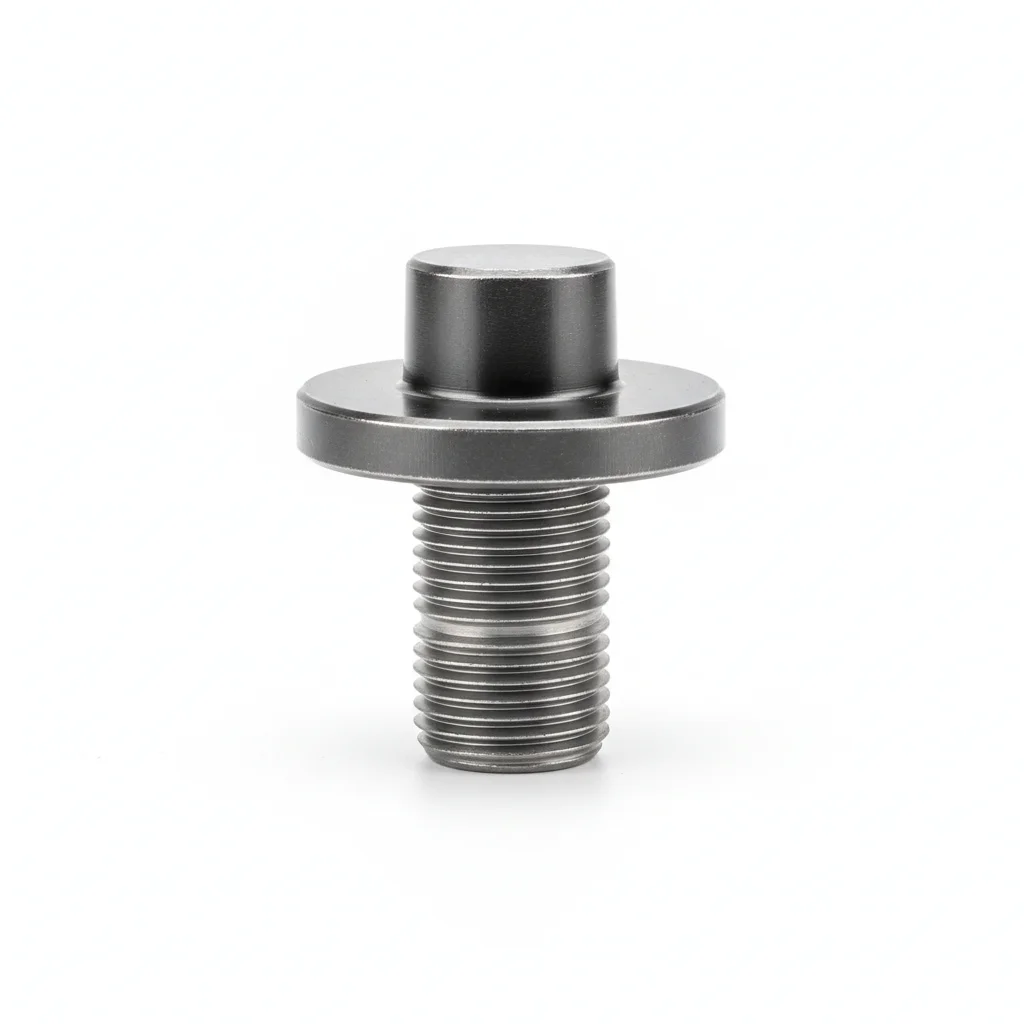
| Болт поворотного подшипника | |
|---|---|
| Спецификация | Класс 10.9/12.9 M16-M42 |
| Материал | 42CrMo |
| Класс | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/шт |
| MOQ | 100 шт |
| Упаковка | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Тяжелое оборудование |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите герметик на контактные поверхности. Установите крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затягивайте в звездообразном порядке. Момент затяжки 42 Нм +/-2 Нм с помощью калиброванного ключа. Задокументируйте в журнале контроля качества.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% образец с помощью щупа — максимально допустимый зазор 0.1 мм.
- Нанесите краску-печать момент затяжки на головку болта, шайбу и гайку. Сфотографируйте собранное изделие с 3 углов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепежный элемент выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированные простои. | Проверьте класс крепежа в соответствии с рабочей спецификацией. Используйте калиброванный моментный ключ с сертификатом точности +/-3%. Задокументируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуальным осмотром перед сборкой. Нанесите защитное покрытие в соответствии с условиями окружающей среды. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетягивайте любой крепеж ниже 80% от указанного момента затяжки. Заменяйте крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
План B · Усиленный тип
C4 Суровые условия в соответствии с ISO 12944-2
| Гайка поворотного подшипника | |
|---|---|
| Спецификация | Класс 10/12 M16-M42 |
| Материал | 35CrMoA |
| Класс | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/шт |
| MOQ | 100 шт |
| Упаковка | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Тяжелое оборудование |
Порядок монтажа
- Обезжирьте поверхности ацетоном. Проверьте шероховатость поверхности Ra <3.2 мкм с помощью профилометра.
- Нанесите антикоррозионный герметик для рабочей температуры -20 до 150C. Используйте шайбы с покрытием PTFE, если указано.
- Проверьте соосность в соответствии со спецификацией. Затягивайте в перекрестном порядке. Достигните целевого момента затяжки. Проверьте 10% с помощью инструмента для верификации. Запишите с данными об окружающей среде.
- Растягивающий тест 5% случайных образцов до 80% от пробной нагрузки. Замените любой крепеж ниже порога принятия. Документируйте результаты теста.
- Нанесите атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепежный элемент выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированные простои. | Проверьте класс крепежа в соответствии с рабочей спецификацией. Используйте калиброванный моментный ключ с сертификатом точности +/-3%. Задокументируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуальным осмотром перед сборкой. Нанесите защитное покрытие в соответствии с условиями окружающей среды. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетягивайте любой крепеж ниже 80% от указанного момента затяжки. Заменяйте крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
План C · Премиум тип
C5-M Экстремальные условия в соответствии с ISO 12944-2

| Шайба поворотного подшипника | |
|---|---|
| Спецификация | M16-M42 |
| Материал | Сталь 45# |
| Класс | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/шт |
| MOQ | 100 шт |
| Упаковка | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Тяжелое оборудование |
Порядок монтажа
- Обезжирьте MEK растворителем. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный герметик для диапазона -50 до 200C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность в пределах 0.3 мм. Затягивайте гидравлическим натяжителем до целевого предварительного натяга. PMI проверьте 10% образец. Документируйте для аудита соответствия.
- NDT тест 10% образца с помощью цветного дефектоскопа. Замените любой с трещинами.
- Нанесите защитное уплотнение в соответствии со спецификацией. Установите инструменты для мониторинга состояния. Подайте отчет о соответствии в регулирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепежный элемент выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированные простои. | Проверьте класс крепежа в соответствии с рабочей спецификацией. Используйте калиброванный моментный ключ с сертификатом точности +/-3%. Задокументируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуальным осмотром перед сборкой. Нанесите защитное покрытие в соответствии с условиями окружающей среды. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетягивайте любой крепеж ниже 80% от указанного момента затяжки. Заменяйте крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
Руководство по выбору
Не уверены, какой план выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Стандартные условия эксплуатации (C3 по ISO 12944-2) | План A · Стандартный тип: болт опорно-поворотного устройства класса прочности 10.9/12.9 M16-M42 (42CrMo) | ISO 898-1 (механические свойства крепежа); 42CrMo является стандартом для обычных условий; гидравлическое натяжение с предварительным натягом с точностью ±5%; полная повторная затяжка после первых 100 часов, затем каждые 500 часов |
| Тяжелая нагрузка / коррозионные условия (C4 жесткие по ISO 12944-2) | План B · Усиленный тип: гайка опорно-поворотного устройства класса прочности 10/12 M16-M42 (35CrMoA) | ISO 898-1 (механические свойства); оцинкованный слой 55μm изнашивается в течение 6 месяцев в грязи и песке; предусмотреть покрытие Dacromet или горячее цинкование ≥85μm; углеродистая сталь корродирует со скоростью 0.15mm/year |
| Экстремальные / особые условия (C5-M экстремальные по ISO 12944-2) | План C · Премиальный тип: шайба опорно-поворотного устройства M16-M42 (45# steel) | ISO 898-1 (механические свойства); момент предварительной затяжки M30-M36 1500-3000 Nm требует применения гидравлических натяжных устройств вместо ключей; нанести медную противозадирную пасту; повторный осмотр каждые 500 часов, провести investigation если потеря момента превышает 15% |
Ссылочные стандарты
Техническая основа и стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Частые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Стопорные гайки подшипников и штифтыСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Болты и прокладки трубных досок теплообменников: 3 основные причины нарушения уплотненияПохожая тема
Техническая документация по установке и горячей затяжке болтов промышленных трубных фланцев: Руководство по стадийной затяжке ASME PCC-1За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →