Стопорные гайки подшипников и штифты: цепочка отказов и их предотвращение
В ступичных редукторах и ходовых двигателях строительной техники стопорные гайки KM фиксируют внутреннее кольцо подшипника. Если внешний усик шайбы MB изогнут только на 30-40° вместо 90°, гайка ослабевает после 10³ циклов вибрации, увеличивая осевой зазор подшипника с 0.05mm до 0.3mm, что вызывает смещение зацепления шестерен и питтинг зубьев. Износ штифта на 0.05-0.1mm приводит к смещению корпуса, снижая срок службы подшипника на 50% на каждые 0.1mm смещения отверстия. После 3-5 циклов повторной сборки (20,000-30,000h) износ резьбы гайки KM на 0.05-0.1mm приводит к потере самозапирания, требуя замены.
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупке
"Такое происходит каждый день на производстве."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Неправильный изгиб язычковой шайбы, приводящий к ослаблению гайки
Корректирующие меры
Риск-02
Износ штифта, приводящий к рассогласованию корпуса
Корректирующие меры
Риск-03
Износ резьбы стопорной гайки KM, приводящий к отказу самозатяжения после многократной сборки-разборки
Корректирующие меры
Особенности условий эксплуатации
Критические проверочные точки для надёжности стопорных гаек и штифтов
Наиболее игнорируемое инженерное отличие в узлах стопорных гаек подшипников — это угол изгиба язычковой шайбы и предел износа резьбы после многократной сборки. Допуск посадки штифта напрямую управляет соосностью корпуса и сроком службы подшипника.
Что проверить
- 1Внешний язычок шайбы MB должен быть изогнут заподлицо (90°) в паз гайки KM; изгиб на 30-40° разгибается под вибрацией, теряя фиксацию после 10³ циклов.
- 2Износ резьбы гайки KM на 0.05-0.1 мм после 3-5 циклов повторной сборки (20,000-30,000 ч) увеличивает посадочный зазор с <0.02 мм до >0.1 мм, вызывая отказ самоблокировки.
- 3Износ штифта от микроподвижек на 0.05-0.1 мм допускает микро-смещение корпуса; каждые 0.1 мм рассогласования отверстия подшипника снижают его срок службы на 50%.
- 4Для агрессивных сред C4 укажите стопорные гайки KM из нержавеющей стали 304 (A2-70) и штифты 42CrMo (HRC50-55) для устойчивости к коррозии и износу.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Угол изгиба язычковой шайбы | Недостаточный изгиб (30-40°) приводит к ослаблению гайки под вибрацией, увеличивая осевой зазор подшипника с 0.05 мм до 0.3 мм. | Требуйте, чтобы внешний язычок был изогнут заподлицо (90°) в паз гайки согласно инструкции по сборке DIN 981. |
| Износ резьбы гайки KM после повторной сборки | После 3-5 циклов (20 000-30 000 ч) износ резьбы на 0.05-0.1 мм теряет самозатяжение, вызывая неконтролируемый зазор подшипника. | Заменяйте гайки KM после 3 циклов разборки или если зазор посадки резьбы превышает 0.1 мм. |
| Посадка и износ штифта | Износ на 0.05-0.1 мм вызывает рассогласование корпуса; смещение отверстия на 0.1 мм вдвое сокращает срок службы подшипника. | Используйте конические штифты 1:50 для самозатяжения; заменяйте при износе от микроподвижек более 0.05 мм. |
| Выбор материала для среды | Сталь 45# стандартная (C3) корродирует в агрессивных условиях C4; для подводных/химических сред требуется 304 или 316L. | Для условий C4 по ISO 12944-2 укажите гайки KM 304 (A2-70) и штифты 42CrMo (HRC50-55). |
Все значения момента затяжки и зазоров основаны на стандартной практике; уточняйте предельные значения у производителя оборудования.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Наполовину отогнутая стопорная шайба: от вибрационного ослабления к повреждению посадочного места подшипника
Отказ стопорной детали редко происходит внезапно: долги монтажа превращаются в ослабление под вибрацией; ослабление меняет траекторию нагружения; а корень резьбы в итоге получает излом. Вместе с износом штифта это формирует две независимые оси отказа, последствия которых суммируются на ресурсе подшипника. Прослеживание этой цепочки точно показывает, где должны находиться контрольные рубежи.
- 1Монтажный рубеж: неочищенное резьбовое отверстие, неравномерно нанесенный резьбовой фиксатор, момент затяжки ниже чертежного — некачественный монтаж является точкой зарождения эксплуатационного ослабления, общим началом анализов отказов соединений со стороны подшипника на тяжелой технике
- 2Ослабление в эксплуатации: монтажные долги реализуются под вибрацией и ударами; соединение переходит от посадки к люфту, и остаточное усилие зажима падает раньше, чем вырабатывается ресурс
- 3Смена траектории нагружения: как только преднатяг утрачен, деталь переходит от растяжения к сдвигу с изгибом — реверсивное нагружение является предпосылкой зарождения трещины
- 4Очаг усталости: усталостные трещины зарождаются у корня резьбы — отказ №1 для соединений со стороны подшипника, и излом говорит правду раньше любого прибора
- 5Накопление последствий: по мере дальнейшего падения остаточного усилия доказанный родственный случай — «недожатая торцевая крышка → излом крепежного болта → повреждение отверстия катка/тележки»; для стопорной гайки это читается как потеря осевой фиксации внутреннего кольца подшипника → внецентренное нагружение
- 6Учет простоя: при эскалации до капитального ремонта внеплановый простой в среднем составляет около $125,000/h — замена стопорной гайки и капитальный ремонт машины — величины несопоставимого порядка
В данном блоке оценки порядка величин не используются.
Технический справочник отрасли
Три вращающихся соединения: отказ стопорной детали и контроль монтажа
Стопорная деталь на машине никогда не работает в одиночку: соединение опорно-поворотного круга, торцевые крышки катка/поддерживающего катка и разъемная ведущая звездочка имеют каждый свою форму отказа и правила монтажа. Установите по этой таблице контрольные рубежи до монтажа и принимайте по ней после.
| Соединение | Форма отказа | Точки монтажа/контроля | Основание |
|---|---|---|---|
| Группа болтов соединения опорно-поворотного круга | Признана группой болтов наивысшего риска на машине: при потере преднатяга детали переходят от растяжения к сдвигу с изгибом, а усталостные трещины зарождаются у корня резьбы | Очистить резьбовые отверстия + равномерно нанести резьбовой фиксатор + затянуть моментом по чертежу | Кейс анализа отказов (Physical Testing & Chemical Analysis, 2017) |
| Крепежные болты торцевой крышки катка/поддерживающего катка | Недожатая крышка → излом крепежного болта → повреждение отверстия катка/тележки | Равномерно предварительно затянуть оба болта до окончательного момента; нанести противозадирную пасту; сохранить после сборки минимальный зазор торцевой крышки 0.13 mm, при нехватке пришлифовать крышку; размеры M16-M20 в зависимости от тоннажа | Caterpillar Undercarriage Management Guide |
| Болты разъемной ведущей звездочки | Неправильный монтаж — основная причина ослабления звездочки и повреждения сопряженных деталей | Сначала затянуть все гайки до начального момента, затем довернуть каждую на 1/3 оборота | Caterpillar Undercarriage Management Guide (практика монтажа OEM) |
В данном блоке оценки порядка величин не используются. Таблица является навигационной контрольной матрицей, а не заменой чертежных требований к моменту затяжки.
Технический справочник отрасли
Детали фиксации внутреннего кольца подшипника: пять пунктов монтажа и приемки
Приемка стопорной детали — это не «затянули и готово»: операции монтажа, чтение излома, проверка материала и класса прочности, а также учет простоев — закройте все пять пунктов сразу, одна сторона для поставщика, другая для контролера.
- Сначала выдержите три требования к монтажу: чистые резьбовые отверстия, равномерное нанесение резьбового фиксатора, затяжка моментом по чертежу — некачественный монтаж является источником ослабления в эксплуатации, общий вывод анализов отказов высокопрочных болтов на соединениях со стороны подшипника тяжелой техники
- Излом — отпечаток качества монтажа: болты с усталостным изломом извлекаются вручную, с изломом от перегрузки — требуют молотка и зубила — изучите поверхность излома, прежде чем обсуждать «эксплуатационные причины»
- Устанавливайте стопорные болты торцевой крышки по методу Cat: равномерно предварительно затяните оба болта перед окончательной затяжкой моментом, нанесите противозадирную пасту; сохраняйте минимальный зазор торцевой крышки 0.13 mm после сборки, при недостаточном зазоре прошлифуйте крышку
- Оценивайте материал и класс прочности по стандартам: 40Cr класса прочности 10.9 — проверенное сочетание на тяжелонагруженных подшипниковых соединениях (материал кейса анализа отказов); легированная конструкционная сталь по GB/T 3077-2015, класс прочности по GB/T 3098.1-2010, протоколы испытаний поставляются с продукцией
- Выносите учет простоев на первый план: средний незапланированный простой составляет около $125,000/h — замена стопорной гайки и капитальный ремонт машины — величины разного порядка
GB/T 3098.1-2010 и GB/T 3077-2015 — оба действующие стандарты; 40Cr класса прочности 10.9 — только материал болта и класс прочности рассматриваемой машины, никаких заявлений о твердости или обработке поверхности не делается. Оценочные расчеты порядка величин в данном слоте не используются.
Технический справочник отрасли
Справочник по приемке соединений со стороны подшипника: материал, класс прочности и стандарты на продукцию
Приемка опирается на действующие стандарты, а не на обещания: марочные обозначения легированных сталей для материала, классы механических свойств для прочности и стандарт на продукцию опорно-поворотных устройств для соединения со стороны подшипника — три действующих ориентира, которые нельзя путать.
Перечисленные стандарты (GB/T 3098.1-2010, GB/T 3077-2015, JB/T 2300-2018) являются действующими публичными стандартами, приведены только для навигации по приемочным ссылкам с указанием их области применения; приемочные значения — по действующим текстам стандартов. Оценочные расчеты порядка величин в данном слоте не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Стандарт | B · B · Тяжёлая эксплуатация | C · План C · Горнодобыча/Экстремальные условия | |
|---|---|---|---|
| 1. СТОПОРНАЯ ГАЙКА KM | |||
| Спецификация | KM10-KM20 | KM10-KM24 | KM10-KM24 |
| Материал | Сталь 45# | 304 | 316L |
| Класс | / | A2-70 | A2-70 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. КОНИЧЕСКИЙ ШТИФТ | |||
| Спецификация | φ8-16мм 1:50 | φ12-20мм | φ12-20мм |
| Материал | Сталь 45# закалённая | 42CrMo | 42CrMo |
| Класс | HRC45-50 | HRC50-55 | HRC50-55 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Руководство по выбору
Руководство по выбору
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Общие условия эксплуатации, C3 стандарт по ISO 12944-2 | Вариант A · стандарт 45# steel: стопорная гайка KM KM10-KM20 (45# steel) + конический штифт φ8-16mm 1:50 (45# steel закаленный, HRC45-50) | DIN 981 (KM lock nut); ISO 8734 (dowel pin) |
| Тяжелые / особые условия, C4 агрессивная среда по ISO 12944-2 | Вариант B · нержавеющая/легированная сталь: стопорная гайка KM KM10-KM24 (304, A2-70) + штифт φ12-20mm (42CrMo, HRC50-55) | ISO 12944-2 C4; ISO 2982 (стопорные гайки подшипников качения) |
| Внешний лепесток стопорной шайбы отогнут только на 30-40° вместо 90° заподлицо | Отогнуть внешний лепесток заподлицо (90°) в паз гайки специальным инструментом (клещи для отгиба лепестков); после отгиба внешний лепесток не должен пружинить при покачивании вручную; никогда не использовать повторно бывшие в употреблении стопорные шайбы (металл в месте гиба устает и склонен к излому при повторном гибе); заменять стопорную шайбу при каждой замене подшипника или сальника | Сборка по DIN 981; гайка отворачивается после 10³ циклов вибрации → осевой зазор подшипника увеличивается с 0.05mm до 0.3mm → несоосность зубчатого зацепления → питтинг на поверхностях зубьев |
| Гайка KM после многократной сборки/разборки (3-5 циклов ≈ 20,000-30,000h) | Проверять стопорные гайки KM резьбовым калибром-пробкой после каждой разборки/сборки; если проходной калибр GO проходит, гайка изношена и подлежит выбраковке; заменять стопорную гайку при капитальном ремонте, не дожидаясь превышения предельного износа резьбы | GB/T 812 (круглая гайка); износ резьбы 0.05-0.1mm → зазор посадки с валом увеличивается с <0.02mm до >0.1mm → свойство самоконтровки утрачивается |
| Фреттинг-износ штифта в корпусах редукторов | Применять конические штифты (конусность 1:50), которые самоцентрируются и компенсируют износ более глубокой забивкой; осмотр каждые 5000 часов работы (межремонтный цикл); если износ отверстия под штифт превышает 0.02mm, развернуть отверстие и установить новый штифт; никогда не заменять изношенные конические штифты цилиндрическими (несоответствие сопрягаемых поверхностей ускоряет износ) | ISO 8734 (dowel pin); фреттинг-износ 0.05-0.1mm → микросмещение корпуса; каждые 0.1mm несоосности расточки корпуса подшипника снижают ресурс подшипника на 50% |
A · Стандарт
Стандарт C3 по ISO 12944-2

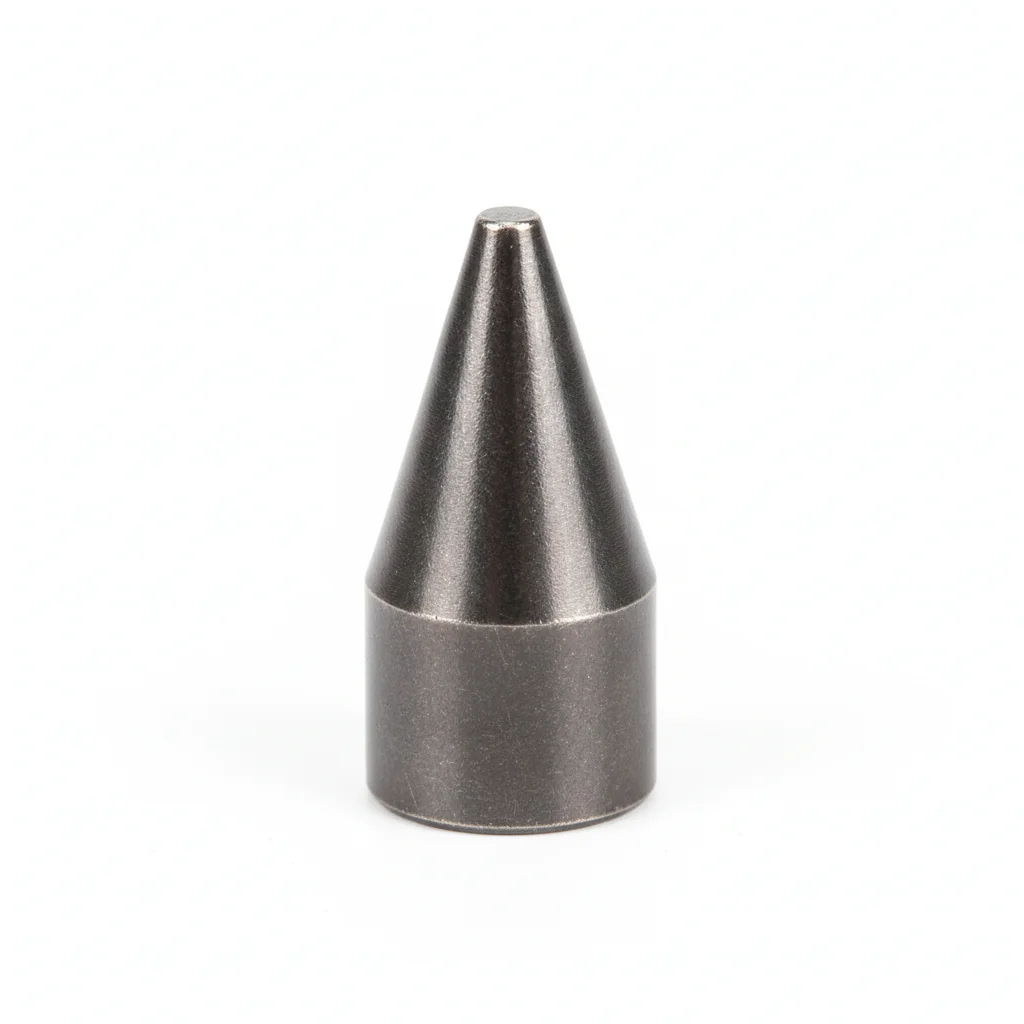
| Стопорная гайка KM | Конический штифт | |
|---|---|---|
| Спецификация | KM10-KM20 | φ8-16мм 1:50 |
| Материал | Сталь 45# | Сталь 45# закалённая |
| Класс | / | HRC45-50 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фиксация внутреннего кольца подшипника | Выравнивание корпуса |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите герметик на контактные поверхности. Установите крепёж с шайбой Бельвиля под головкой и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затяните в шахматном порядке. Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Документируйте в журнале контроля качества.
- Осмотрите все крепёжные изделия на наличие надлежащей посадки. Измерьте 5% выборки щупом — максимально допустимый зазор 0.1 мм.
- Нанесите метку-герметик (torque seal) через головку болта, шайбу и гайку. Сфотографируйте готовую сборку под 3 углами для документационного пакета контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в условиях эксплуатации в первый год, вызывая повреждение оборудования и незапланированные простоя. | Проверьте класс крепежа по спецификации для условий эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения крутящего момента в отчёте по монтажу. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует надлежащей посадке соединения. Коррозия начинается на контактных поверхностях через 6-12 месяцев. Разрушение соединения происходит в условиях максимальных нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, поражающей более 5% площади поверхности, или глубиной язвенной коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных изделий вне зависимости от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря затяжного усилия: 15%.
B · Тяжёлая эксплуатация
C4 Агрессивная среда по ISO 12944-2
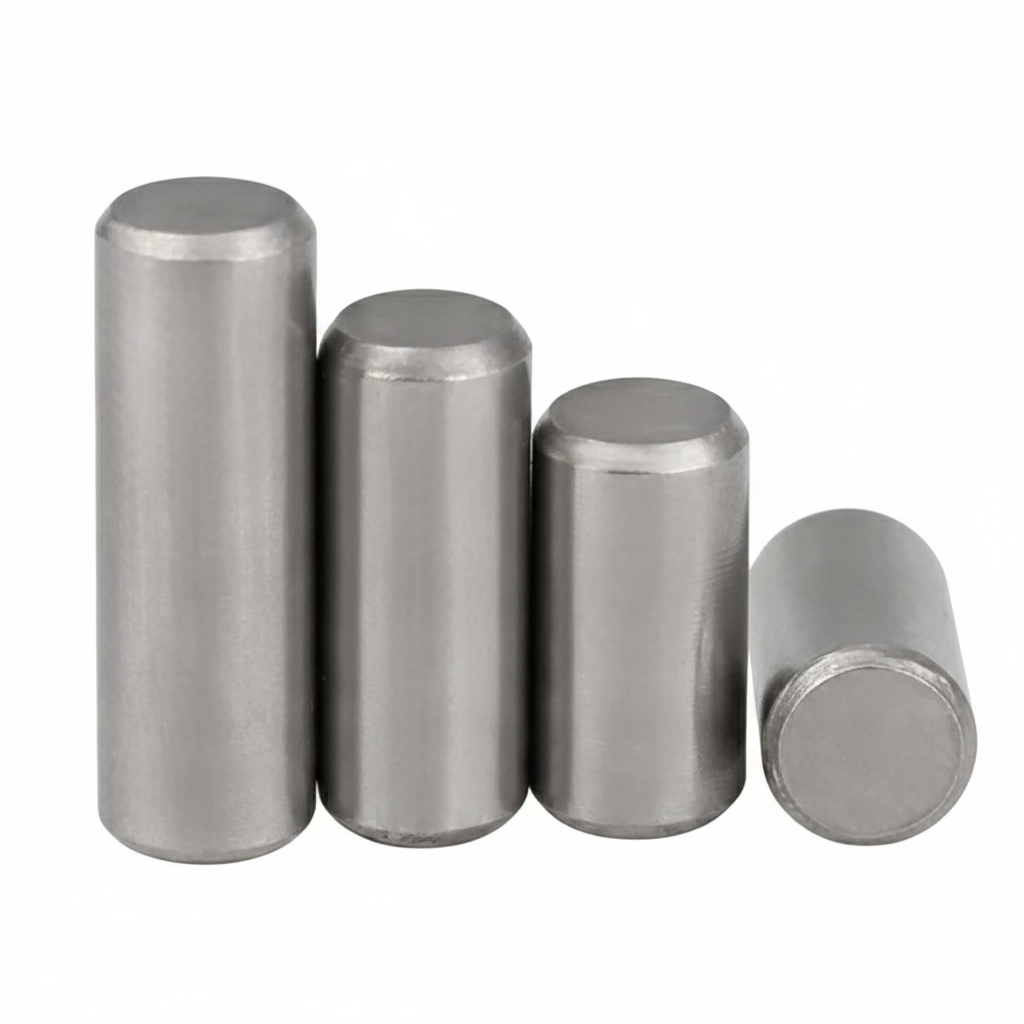
| Стопорная гайка KM | Штифт | |
|---|---|---|
| Спецификация | KM10-KM24 | φ12-20мм |
| Материал | 304 | 42CrMo |
| Класс | A2-70 | HRC50-55 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Водная/химическая среда | Тяжёлая эксплуатация коробки передач |
Порядок монтажа
- Обезжирьте поверхности ацетоном. Проверьте шероховатость поверхности Ra <3.2um с помощью профилометра.
- Применяйте антикоррозийный состав для соединений, рассчитанный на рабочую температуру от -20 до 150C. Используйте шайбы с PTFE-покрытием там, где указано.
- Проверьте выравнивание по спецификации. Затяните в крестообразном порядке. Момент затяжки до целевого значения. Проверьте 10% инструментом проверки. Внесите в журнал с данными об окружающей среде.
- Проведите испытание на отрыв 5% случайной выборки с нагрузкой 80% от пробной нагрузки. Замените любой крепёж с результатом ниже порога приёмки. Документируйте результаты испытаний.
- Нанесите атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установите датчик коррозионного мониторинга рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в условиях эксплуатации в первый год, вызывая повреждение оборудования и незапланированные простоя. | Проверьте класс крепежа по спецификации для условий эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения крутящего момента в отчёте по монтажу. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует надлежащей посадке соединения. Коррозия начинается на контактных поверхностях через 6-12 месяцев. Разрушение соединения происходит в условиях максимальных нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, поражающей более 5% площади поверхности, или глубиной язвенной коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных изделий вне зависимости от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря затяжного усилия: 15%.
План C · Горнодобыча/Экстремальные условия
C5-M Экстремальная по ISO 12944-2
| Стопорная гайка KM | Штифт | |
|---|---|---|
| Спецификация | KM10-KM24 | φ12-20мм |
| Материал | 316L | 42CrMo |
| Класс | A2-70 | HRC50-55 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирить с помощью растворителя MEK. Проверить шероховатость поверхности Ra <1.6um.
- Применяйте антикоррозийный состав морского класса, рассчитанный от -50 до 200C. Используйте шайбы в оболочке из PTFE.
- Проверьте выравнивание в пределах 0.3 мм. Затяните гидравлическим натяжным устройством до целевого усилия предварительной затяжки. Проверьте PMI 10% выборки. Документируйте для аудита соответствия.
- Проведите неразрушающий контроль (НК) 10% выборки жидким пенетрантом. Замените все детали с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите штатные средства мониторинга состояния. Подайте отчёт о соответствии в регулирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в условиях эксплуатации в первый год, вызывая повреждение оборудования и незапланированные простоя. | Проверьте класс крепежа по спецификации для условий эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения крутящего момента в отчёте по монтажу. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует надлежащей посадке соединения. Коррозия начинается на контактных поверхностях через 6-12 месяцев. Разрушение соединения происходит в условиях максимальных нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, поражающей более 5% площади поверхности, или глубиной язвенной коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных изделий вне зависимости от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря затяжного усилия: 15%.
Ссылочные стандарты
Нормативные документы
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →