Шарнирные болты доковых выравнивателей: Стандартные vs Тяжелые условия
Шарнирные болты язычка выравнивателя выдерживают сотни проездов погрузчика ежедневно: снижение предварительного натяга → фреттинг → усталостное разрушение → внезапный наклон платформы. Стопорные кольца роликового вала подвергаются электрохимической коррозии во влажных условиях → потеря сечения → расцепление → осевой биение → повреждение подшипника. Начиная с цепочки отказов, сравниваем План А (стандарт) vs План Б (тяжелые условия) по материалу, классу и защите от коррозии, с четким путем выбора.
Особенности условий эксплуатации
Контрольные точки усталости и коррозии шарнирных болтов доковых выравнивателей
Шарнирный болт — это самый критически важный крепежный элемент на доковом выравнивателе. Одно усталостное разрушение может привести к падению язычка и аварии с участием погрузчика. Ключевое различие между А·Стандарт и Б·Тяжелые условия заключается в материале (42CrMo vs 42CrMoA) и классе (10.9 vs 12.9), которые напрямую влияют на усталостный ресурс и коррозионную стойкость.
Что проверить
- 1Шарнирные болты M16-M20 (А) vs M20-M24 (Б): больший диаметр снижает изгибающие напряжения, но требует соответствующих отверстий шарнира
- 242CrMoA (Б) обеспечивает более высокую ударную вязкость при низких температурах (-30°C) по сравнению с 42CrMo (А), снижая риск хрупкого разрушения
- 3Класс 12.9 (Б) обеспечивает более высокое предварительное натяжение, но более подвержен водородному охрупчиванию; укажите покрытие Dacromet для снижения этого риска
- 4Во влажных/холодильных условиях стопорное кольцо 304 (Б) лучше противостоит коррозии, чем 65Mn (А), предотвращая осевое смещение вала
- 5Заново затягивать, если потеря натяжения превышает 15%
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и класс | 42CrMoA (Б) имеет более высокую усталостную прочность, чем 42CrMo (А); класс 12.9 (Б) обеспечивает более высокую зажимную силу, но требует тщательного контроля момента затяжки | Указать 42CrMoA класс 12.9 для тяжелых условий или низких температур; 42CrMo класс 10.9 для стандартных условий |
| Покрытие и коррозия | ГЦ >=55µm по ISO 1461 является стандартом; в условиях C4/C5 рассмотрите дополнительное покрытие Dacromet или нержавеющую сталь | Запросить сертификат толщины ГЦ; для пищевых/влажных условиях указать стопорные кольца 304 или 316L |
| Момент затяжки и предварительное натяжение | Недотянутые болты ослабляются при вибрации; перетянутые болты рискуют сорвать резьбу или сломаться | Указать значения моментов затяжки по ISO 898-1; использовать калиброванный динамометрический ключ; нанести метку на болты после затяжки |
| Интервалы осмотра | Поток погрузчиков вызывает постепенную потерю предварительного натяжения; раннее обнаружение предотвращает зазор в шарнире и наклон груза | Заменять, если предварительное натяжение падает ниже 80% от указанного момента затяжки |
Все интервалы обслуживания и значения моментов затяжки должны быть проверены в соответствии с руководством производителя оборудования. Представленные данные основаны на типичных условиях складской логистики.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"Это происходит каждый день на производственном этаже."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Усталость и ослабление шарнирных болтов доковых выравнивателей при повторяющихся проездах погрузчика
Корректирующие меры
Риск-02
Коррозионный отказ крепежа роликов
Корректирующие меры
Риск-03
Хрупкое разрушение при низких температурах
Корректирующие меры
Технический справочник отрасли
Выбор анкеров в зоне дока: несущая способность на плитах с трещинами и без трещин
Док-левеллеры, пороги уравнительных платформ и стойки стеллажей вдоль зоны погрузки крепятся анкерами в плиту дока, при этом класс анкера определяется совместно прочностью бетона плиты и состоянием трещин (RMI: анкерить каждую стойку согласно проектной документации). Таблица сводит цифры подбора в одном месте: найдите состояние вашей плиты по строкам, затем перепроверьте по техническому листу ETA производителя.
| Состояние плиты | Схема анкеровки | Рекомендуемое усилие на вырыв (fischer FAZ II 12, M12) | Технические примечания |
|---|---|---|---|
| Бетон без трещин C20/25 (распространенный класс плиты дока) | Клиновой анкер (наиболее распространенный, самый дешевый) | 8.5–10.5 kN (hef 50/70 mm) | Одноразовое применение; рекомендуемое усилие на срез от 11.3–12.2 kN |
| Конструкционная плита без трещин C50/60 | Клиновой анкер | 13.2–16.2 kN | Тот же класс анкера несет более высокую расчетную нагрузку |
| C20/25 с трещинами (ударные или температурные трещины) | Клиновой / химический анкер | 6.1–9.5 kN — снижение примерно на 30–40 % | Сначала проверьте состояние трещин, затем назначьте класс согласно проектной документации |
| Реконструкция / разъемные узлы | Винтовой анкер (съемный, многоразовый) | По техническому листу ETA производителя | Никогда не устанавливайте повторно разрушенный клиновой анкер в то же отверстие — отверстие повреждено; используйте резервное отверстие или выполните переанкеровку со смещением |
FAZ II 12 (M12): отверстие сверления 12 mm, момент затяжки при монтаже 60 N·m, рекомендуемые значения включают γL=1.4; распространенный диапазон — M12–M16 (1/2–5/8 in). В данном слоте оценки порядка величины не используются.
Технический справочник отрасли
Доки с высокой интенсивностью: периодичность осмотров с порогом 200 проездов/день
Проем дока с нагрузкой несколько сотен проездов в день точно попадает на границу высокой частоты по EN 15635 (>200 проездов/день). Режим трехуровневый, и его периодичность определяется интенсивностью работы, а не привычкой.
- Уровень 1 · ежедневный/еженедельный визуальный осмотр: выполняется обученным персоналом склада — деформация стоек, замки балок, состояние анкеров, защита от ударов и таблички нагрузок, охватывает проем дока и стеллажи в зоне погрузки
- Уровень 2 · экспертный осмотр: не реже чем каждые 12 месяцев как базовый интервал; сократить до каждых 6 месяцев в зонах высокой интенсивности, таких как загруженный проем дока (>200 проездов/день)
- Что включает и хранит экспертная проверка: измерение вертикальности, контроль прогиба балок, хранение отчетов ≥5 лет и назначенное ответственное лицо (PRSES) — эксплуатационная обязанность в большинстве юрисдикций, а не рекомендация
- По событию: после любого удара погрузчиком или нештатного нагружения немедленно проведите оценку конструкции — не ждите следующего планового цикла
В данном слоте оценки порядка величины не используются.
Технический справочник отрасли
Защитные отбойники в зоне доков: энергоемкость, высота и независимое анкерование
Зона ворот дока концентрирует старты, повороты и движение задним ходом погрузчиков — удар является внешней причиной №1: незащищенная стойка получает пластическую деформацию уже при ударе класса 6 kN. Проверяйте отбойник по нормированным требованиям DGUV 208-061 пункт за пунктом.
- Линия по энергии: отбойник поглощает не менее 400 J и не касается стойки во время удара (DGUV 208-061); для высотных складов на практике проектируют на диапазон 1500–3000 J
- Линия по геометрии: высота монтажа не менее 300 mm (рекомендуется 400 mm; в зоне грузовых колес ричтраков предлагается 600–1100 mm); сохранять зазор не менее 100 mm до стойки
- Линия по конструкции: отбойник конструктивно отделен от стеллажа/оборудования и имеет собственное анкерное крепление — без общих точек анкеровки — и маркировку желто-черными полосами
- Повторная проверка: после удара или нештатного события немедленно осмотреть отбойник и его анкеровку — при повреждении отбойника проверить также его анкеры
DGUV 208-061 — действующая редакция (2023-11, обновлена 2024-07, заменяет DGUV Regel 108-007/BGR 234); EN 15512 требует ≥400 N·m для угловых стоек и ≥150 N·m для проходных защитных гильз со стороны стеллажа. В данном слоте оценочные порядки величин не используются.
Технический справочник отрасли
Анкеровка трещиноватой плиты дока: сначала снижайте нагрузку, никогда не используйте выдернутое отверстие повторно
Плиты в зоне доков работают под ударами и температурными перепадами; образование трещин — не редкость. Несущая способность анкера крайне чувствительна к трещинам, поэтому первый шаг — подтвердить состояние трещиноватости плиты до выбора класса анкера по проектной документации.
Один и тот же клиновой анкер M12 дает рекомендуемое растягивающее усилие 8.5–10.5 kN в бетоне C20/25 без трещин, снижаясь до 6.1–9.5 kN после образования трещин в плите — снижение примерно на 30–40 %. Несущая способность определяется не только материалом анкера, а совместно прочностью бетона плиты и состоянием трещиноватости: выбор анкера напрямую ограничен классом бетона пола. Порядок принятия решения на трещиноватой плите: проверить ширину и картину трещин по проектной документации → выбрать тип анкера и глубину заделки → перепроверить рекомендуемые нагрузки по техническому паспорту ETA. Вырванный клиновой анкер нельзя устанавливать повторно в то же отверстие: бетон стенок отверстия уже разрушен и повторно держать не будет; правильное решение — использовать резервное отверстие или выполнить переанкеровку со смещением. Два отверстия в опорной плите обычно — одно рабочее, одно резервное — сверление обоих одновременно может нарушить краевые расстояния, поэтому следуйте чертежу. При приемке контролируйте два документа: проектную документацию на стеллаж/оборудование и технический паспорт ETA производителя анкеров. Анкеровка — частая зона предписаний OSHA, этап, который нельзя пропускать при приемке по чертежам.
В данном слоте оценочные порядки величин не используются.
Технический справочник отрасли
Неровная плита дока: как подкладки шаг за шагом тянут анкерное крепление вниз
Плита дока должна быть ровной, чтобы анкер нес расчетный преднатяг. Когда плита вне допуска и выравнивание выполняется подкладками, длительная эксплуатация превращает это в прогрессирующую цепочку отказов — и на каждом этапе есть точка перехвата при приемке.
- 1Плита дока не выровнена: отклонения по сетке превышают допуски по классам Class (зоны штабелеров для широких/узких проходов ±15 mm на сетке 3 m; перепад высот соседних точек E 2.25–4.0 mm, дифференцированный по высоте мачты/верхнего уровня)
- 2Подкладки выравнивают оборудование точечно при монтаже — и оказываются прямо в зоне сжатия анкера/опорной плиты
- 3При эксплуатации подкладки сминаются и утоньшаются под длительным давлением, и преднатяг анкера падает вместе с ними
- 4Потеря преднатяга → раскачивание стеллажа/оборудования → нагрузка на анкер усиливается при ударе погрузчика
- 5Перехват: принимайте плиту по допускам Class до установки анкеров; при первых признаках раскачивания проверьте подкладки и преднатяг (ежедневный/еженедельный визуальный осмотр включает анкерное крепление)
В системе EN 15620 нет выражения «±3 mm/2 m» — полы принимаются по классам Class. Оценки порядка величины в этом слоте не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · А·Стандарт | B · Б·Тяжелые условия | C · План В · Автоматизированная система хранения и извлечения (ASRS) | |
|---|---|---|---|
| 1. ШАРНИРНЫЙ БОЛТ | |||
| Спецификация | M16-M20 | M20-M24 | M20-M24 |
| Материал | 42CrMo | 42CrMoA | 42CrMoA |
| Класс | Класс 10.9 Dacromet | Класс 12.9 | Класс 12.9 |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| 2. СТОПОРНОЕ КОЛЬЦО РОЛИКОВОГО ВАЛА | |||
| Спецификация | По диаметру вала | По диаметру вала | По диаметру вала |
| Материал | 65Mn | 304 | 316L |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
А·Стандарт
C3 Стандартные условия по ISO 12944-2
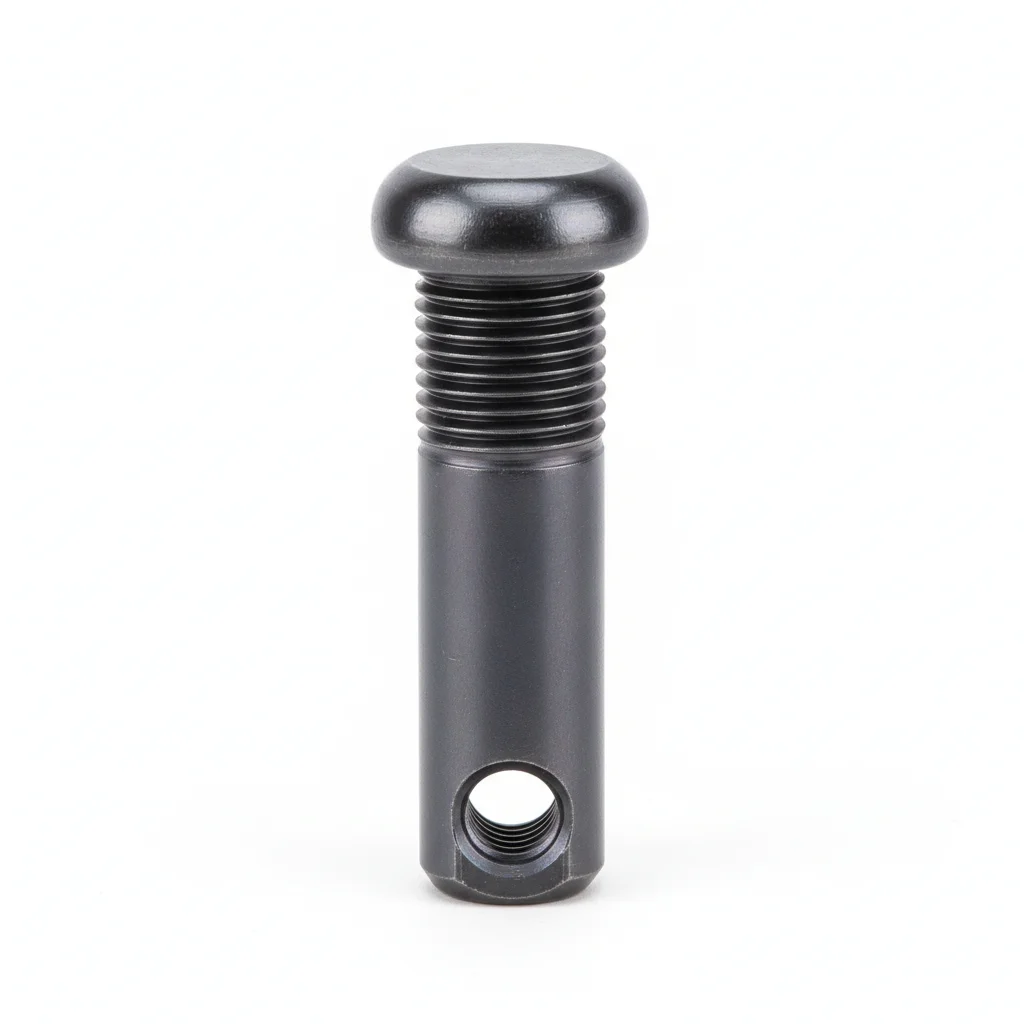
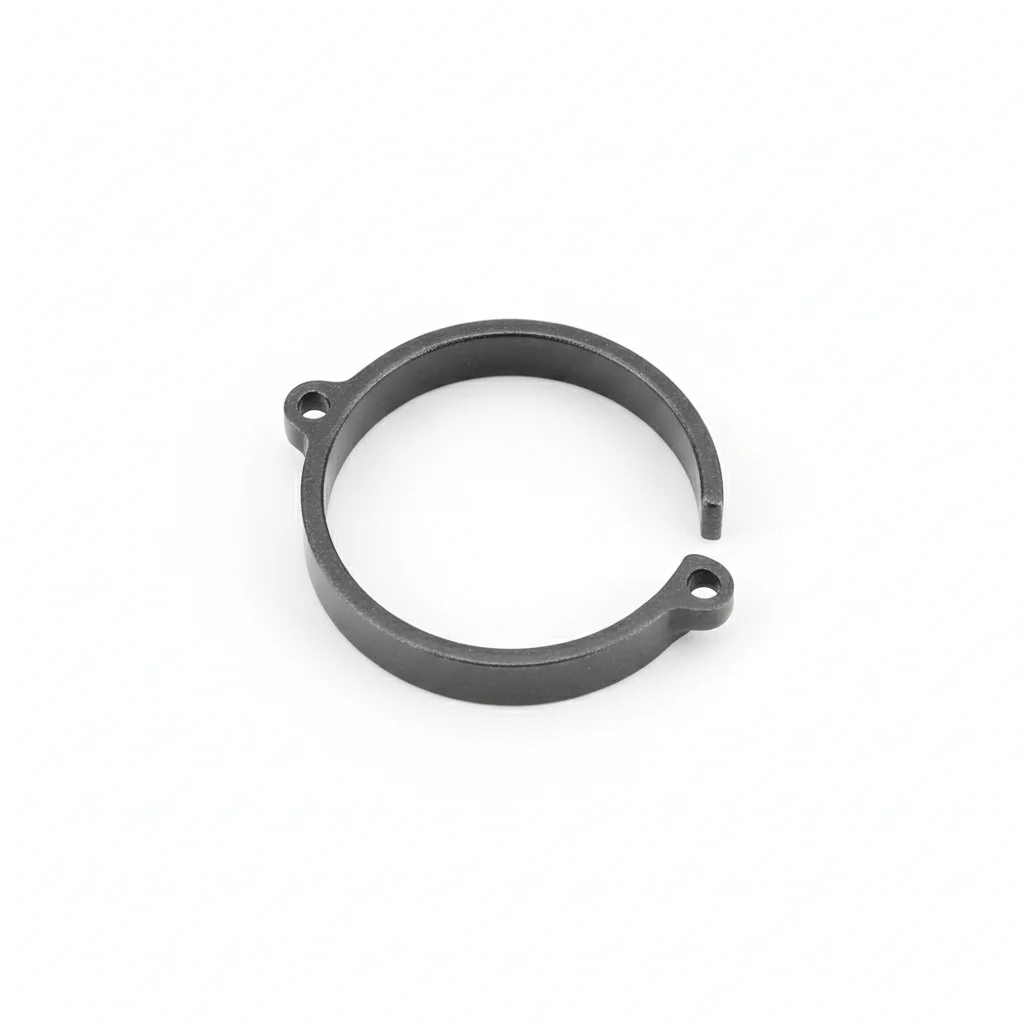
| Шарнирный болт | Стопорное кольцо роликового вала | |
|---|---|---|
| Спецификация | M16-M20 | По диаметру вала |
| Материал | 42CrMo | 65Mn |
| Класс | Класс 10.9 Dacromet | — |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Шарнир язычка докового выравнивателя | Ролик конвейера |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1мм на 100мм.
- Нанести состав для соединения на контактные поверхности. Установить крепеж с шайбой-клоппером (Бельвилл) под головкой и гайкой.
- Проверить соосность в пределах 0.5мм. Затягивать по звездообразной схеме. Затягивать моментом 42 Нм +/-2 Нм калиброванным ключом. Занести в журнал контроля качества (КК).
- Проверить все крепежные изделия на правильную установку. Измерить 5% образца щупом — максимально допустимый зазор 0.1мм.
- Нанести герметик-метку на головку болта, шайбу и гайку. Фотографировать собранное изделие с 3-х ракурсов для пакета документации КК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузках ниже расчетных. Соединение разрушается в первом году эксплуатации, вызывая повреждение оборудования и незапланированный простой. | Проверить класс крепежа в соответствии со спецификацией для условий эксплуатации. Использовать калиброванный динамометрический ключ с сертификатом точности +/-3%. Зфиксировать все значения моментов затяжки в отчете по установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях через 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуально перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Заново затянуть любой крепеж, у которого момент затяжки ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критически важные крепежные изделия независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Б·Тяжелые условия
C4 Агрессивные условия по ISO 12944-2
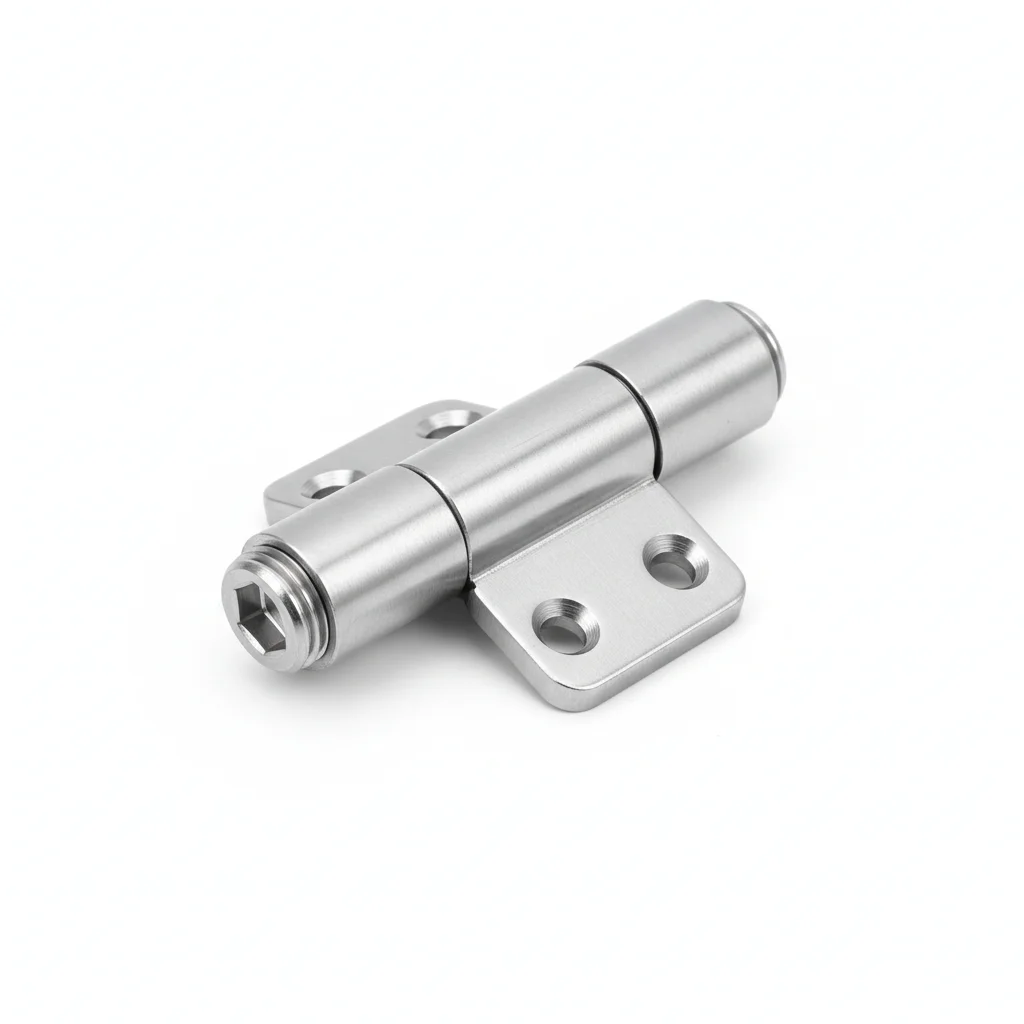
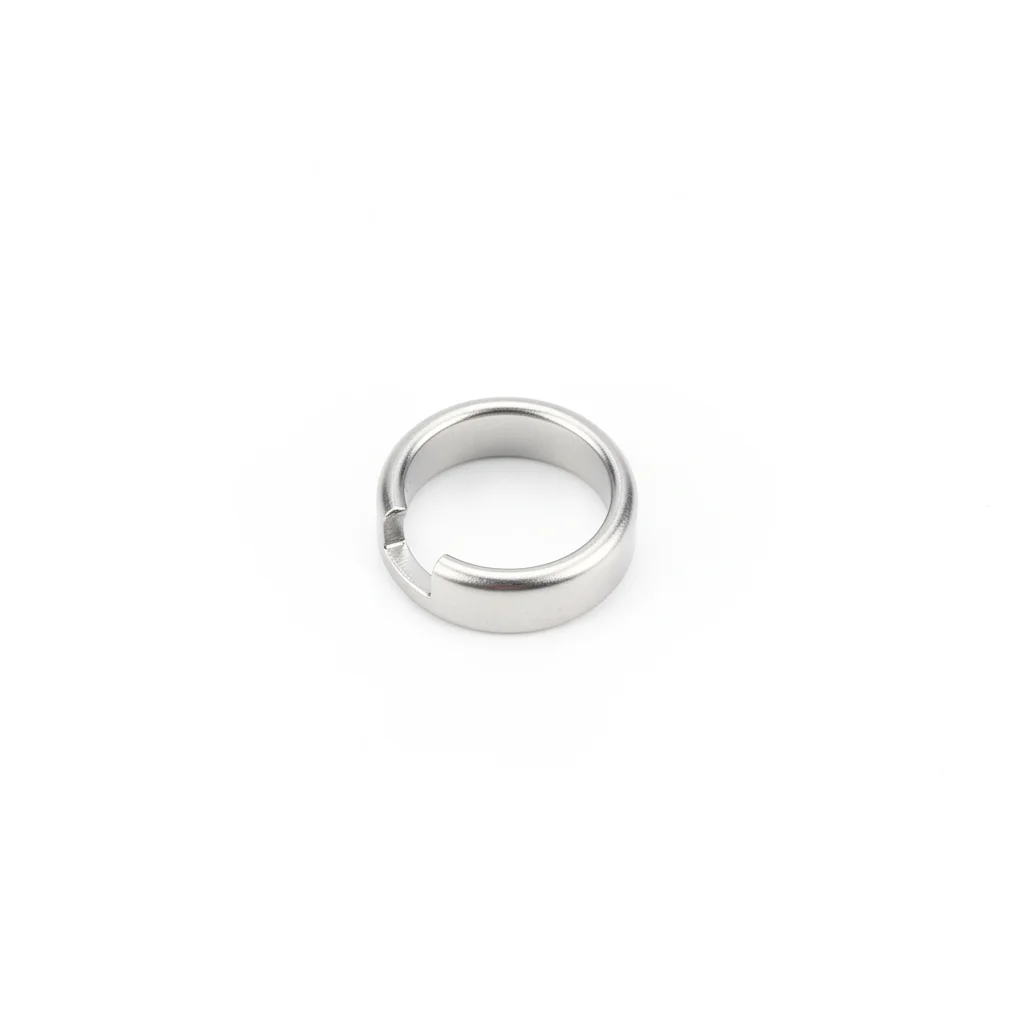
| Шарнирный болт | Стопорное кольцо | |
|---|---|---|
| Спецификация | M20-M24 | По диаметру вала |
| Материал | 42CrMoA | 304 |
| Класс | Класс 12.9 | — |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крупные доковые выравниватели | Влажные/Пищевые условия |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2мкм профилометром.
- Нанести антикоррозийный состав для соединения, рассчитанный на температуру эксплуатации от -20 до 150C. Использовать шайбы с покрытием PTFE, если указано.
- Проверить соосность по спецификации. Затягивать по крестообразной схеме. Затягивать до целевого значения. Проверить 10% с помощью инструмента контроля. Занести в журнал с данными об окружающей среде.
- Провести испытание на отрыв 5% случайного образца до 80% от пробной нагрузки. Заменить любой крепеж, не прошедший порог приемки. Документировать результаты испытаний.
- Нанести атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установить контрольные образцы коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузках ниже расчетных. Соединение разрушается в первом году эксплуатации, вызывая повреждение оборудования и незапланированный простой. | Проверить класс крепежа в соответствии со спецификацией для условий эксплуатации. Использовать калиброванный динамометрический ключ с сертификатом точности +/-3%. Зфиксировать все значения моментов затяжки в отчете по установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях через 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуально перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Заново затянуть любой крепеж, у которого момент затяжки ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критически важные крепежные изделия независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Автоматизированная система хранения и извлечения (ASRS)
C5-M Экстремальные условия по ISO 12944-2
| Шарнирный болт | Стопорное кольцо | |
|---|---|---|
| Спецификация | M20-M24 | По диаметру вала |
| Материал | 42CrMoA | 316L |
| Класс | Класс 12.9 | — |
| Покрытие | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 | Горячее цинкование (ГЦ) >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6мкм.
- Нанести морской антикоррозийный состав, рассчитанный на -50 до 200C. Использовать шайбы, изолированные PTFE.
- Проверить соосность в пределах 0.3мм. Затягивать гидравлическим натяжителем до целевого предварительного натяга. Контролировать 10% образцов методом PMI. Документировать для проверки соответствия.
- Провести неразрушающий контроль (НК) 10% образцов пенетрантом. Заменить любые с признаками трещин.
- Нанести защитный герметик по спецификации. Установить штатные средства мониторинга состояния. Подать отчет о соответствии в уполномоченный орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузках ниже расчетных. Соединение разрушается в первом году эксплуатации, вызывая повреждение оборудования и незапланированный простой. | Проверить класс крепежа в соответствии со спецификацией для условий эксплуатации. Использовать калиброванный динамометрический ключ с сертификатом точности +/-3%. Зфиксировать все значения моментов затяжки в отчете по установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях через 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуально перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Заново затянуть любой крепеж, у которого момент затяжки ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критически важные крепежные изделия независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Выбор модели
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | Рекомендуемый план | Ключевое основание |
| Общий режим эксплуатации (C3 умеренная коррозия по ISO 12944-2) | A·Стандарт: шарнирный болт M16-M20, 42CrMo, класс 10.9 Dacromet + стопорное кольцо оси ролика из 65Mn; комплектовать самоконтрящимися гайками + клиновыми стопорными шайбами | Уравнительная платформа по EN 1398; моменты затяжки по ISO 898-1; предварительный натяг падает до 20-30% от начального после 10⁵ проходов (прим. 3 месяца интенсивной эксплуатации) |
| Тяжелый режим, высоко-ударная эксплуатация (C4 жесткие условия по ISO 12944-2) | B·Усиленный: шарнирный болт M20-M24, 42CrMoA, класс 12.9 + стопорное кольцо 304 для влажных/пищевых сред; добавить клиновые стопорные шайбы | Нагрузка колеса на аппарель до 2-3 тонн за проход; 42CrMoA сохраняет более высокую ударную вязкость при -30°C, чем 42CrMo, снижая риск хрупкого разрушения |
| Экстремальные условия — высотные стеллажи ASRS >12m, полностью автоматические (C5-M по ISO 12944-2) | План C: шарнирный болт M20-M24, 42CrMoA, класс 12.9 + стопорное кольцо 316L (по диаметру вала) | Класс 12.9 обеспечивает более высокий предварительный натяг; указывать покрытие Dacromet для снижения водородного охрупчивания |
| Влажная / соленая среда (порты, холодильные склады) | Нержавеющая сталь 316 или покрытие горячим цинкованием + противоотвинчивающиеся шайбы; указывать стопорные кольца 304 или 316L для пищевых/влажных зон | Скорость коррозии болта 0.8mm/year, срок службы <6 месяцев; HDG ≥55µm по ISO 1461 |
| Низкотемпературное хранение (-30°C) | Низкотемпературная легированная сталь (напр., 20MnV) с отпуском; подтвердить ударную вязкость при низких температурах по согласованию | Ударная вязкость обычной углеродистой стали падает на 60%, прочность на излом снижается до 70% от расчетного значения; целевая энергия удара ≥27J при -40°C |
Ссылочные стандарты
Ссылки
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Крепёж для мезонинов и огражденийСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Крежеж для паллетных стеллажейПохожая тема
Крежеж для мезониновЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →