
Сравнение материалов футеровки роликов для оборудования конвейеров горнодобычи
Выберите подходящий материал для футеровки — натуральную резину, полиуретан или керамический композит — в зависимости от нагрузки, влажности и температуры. Каждый вариант имеет уникальную износостойкость, коэффициент трения и требования к склеиванию, которые влияют на срок службы ремня и время простоя для технического обслуживания
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Отслоение футеровки роликов вызывает проскальзывание и износ ремня
Корректирующие меры
Риск-02
Аномальный износ из-за неправильного выбора материала футеровки
Корректирующие меры
Риск-03
Внезапный сбой из-за отсутствия мониторинга износа
Корректирующие меры
Особенности условий эксплуатации
Выбор материала для футеровки: Ключевые различия в износе, трении и склеивании
Футеровка ролика предотвращает проскальзывание ремня и защищает ремень от износа. Три распространенных материала — натуральная резина (NR), полиуретан (PU) и керамический композит — различаются по твердости, коэффициенту трения, устойчивости к температуре и методу склеивания. Неправильный выбор материала может привести к преждевременному износу, отслоению или повреждению ремня
Что проверить
- 1NR 60A ромбовидный узор: коэффициент трения >0.4, подходит для сухих, легких условий нагрузки; срок службы 5000-8000 часов; клеящий состав для холодного склеивания с начальной адгезией ≥2 Н/мм
- 2PU 80A елочная канавка: износостойкость выше, чем у NR, коэффициент трения >0.5, срок службы 12000-18000 часов; требует клеящего состава для полиуретана с прочностью при сдвиге ≥8 МПа
- 3Керамический композит (пластины Al2O3 в матрице PU): коэффициент трения >0.6, устойчивость к температуре до 200°C, срок службы 25000-35000 часов; используются специальные болты из сплава (Inconel 625) и модульная монтажная база
- 4Риск отслоения футеровки: при остаточной толщине <3 мм, потайные болты обнажаются → царапины на задней стороне ремня → прочность падает с 100% до 60%. Заменять немедленно при <3 мм, а не при обнажении болтов
- 5Для влажных/липких материалов с содержанием влаги >10% рекомендуется PU или керамика; NR может вызвать проскальзывание и ускоренный износ
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Твердость материала (по Шору A) | Твердость влияет на скорость износа и трение; слишком мягкая быстро изнашивается, слишком твердая может повредить ремень | Указать дурометр по Шору A в соответствии с ASTM D2240; например, NR 60A, PU 80A |
| Коэффициент трения (сухой/влажный) | Определяет тяговое усилие привода ремня; недостаточное трение вызывает проскальзывание и износ ремня | Запросить данные испытаний коэффициента трения от производителя в ожидаемых условиях; минимум >0.4 сухой |
| Метод склеивания и прочность адгезии | Слабое склеивание приводит к отслоению футеровки, обнажению болтов и повреждению ремня | Для NR: клеящий состав для холодного склеивания с начальной адгезией ≥2 Н/мм. Для PU: клеящий состав для полиуретана с прочностью при сдвиге ≥8 МПа |
| Срок службы износа при фактической нагрузке | Недооценка износа приводит к незапланированному простою; переоценка увеличивает стоимость | Запросить ожидаемый срок службы в часах для вашего конкретного материала (например, железная руда, уголь). Использовать онлайн толщиномер для мониторинга |
Все оценки срока службы основаны на типичных условиях горнодобычи. Фактический срок службы зависит от абразивности материала, натяжения ремня и частоты технического обслуживания. Всегда проверять с помощью испытаний поставщика
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Детали крепления футеровки барабанов: рельсовые фиксирующие планки и стопорные гайки
Для крепежа футеровки приводных и отклоняющих барабанов. Сначала определите способ крепления и стопорные детали, затем материал футеровки — перечень крепежа обычно отсутствует в запросах.
| Деталь | Ключевые параметры / материал | Назначение | Обслуживание |
|---|---|---|---|
| Крепление охватывающей футеровки с рельсовым замком (тип Slide-Lag) | Резина на стальной основе, фиксируемая рельсовыми планками (альтернатива — приварной вариант); замена в полевых условиях без горячей вулканизации; натуральная или трудновоспламеняемая резина по условиям эксплуатации | Футеровка приводных и отклоняющих барабанов | Замена футеровки при достижении предельного износа |
| Цельнометаллическая стопорная гайка | Пружинные шайбы плохо стопорят при высокочастотной вибрации (на основе испытания Junkers), поэтому на ответственных точках их не применяют | Горячая зона вблизи приводного барабана | Ежеквартальная перетяжка в точках привода, натяжения и разгрузки |
| Стопорная гайка с нейлоновым кольцом | Температурный предел ниже 80°C | Участки ниже 80°C | В рамках планового осмотра |
| Болт крепления с потайной головкой | Предел прочности ≥800 MPa (класс прочности 8.8 и выше); головка не должна выступать над рабочей поверхностью | Там, где головка должна быть заподлицо | Замена вместе с циклом контроля износа футеровки |
Крепление футеровки с рельсовым замком (тип Slide-Lag), натуральная/трудновоспламеняемая резина по условиям эксплуатации и замена в полевых условиях без горячей вулканизации — по брошюре Holz Rubber Slide-Lag (KB §5 L109); градация стопорных деталей и ежеквартальная перетяжка — по Yaxiio CMS 155 (en, 2026-08, внутренний базовый документ, не внешний источник).
Технический справочник отрасли
Как ослабленное крепление футеровки рвет ленту, шаг за шагом
На примере футеровки приводного барабана: натяжение ленты, микровибрация роликов и ударная нагрузка приходятся на этот барабан. Разрыв никогда не бывает внезапным — проследите цепочку, чтобы найти точку перехвата.
- 1Вся нагрузка приходится на один барабан: натяжение ленты, высокочастотная вибрация роликов и удар в местах перегрузки (на тяжелых линиях ширина ленты до 3 m при скорости до 10 m/s)
- 2Преднатяг падает: при высокочастотной вибрации пружинная шайба плохо стопорит (на основе испытания Junkers), поэтому преднатяг продолжает снижаться
- 3Футеровка смещается относительно обечайки барабана и приподнимается по кромке; головки потайных крепежных болтов начинают выступать над рабочей поверхностью
- 4Выступающая головка царапает обратную сторону ленты, и риски становятся концентраторами напряжений → продольный разрыв — просыпь на холостой ветви усиливает процесс (около 30% замен возвратных роликов связывают с износом от просыпи)
- 5Порванная лента останавливает всю цепочку подачи материала: закупка оценивает простой в деньгах, а внеплановый простой в среднем по отрасли составляет около $125,000 в час
Цифра простоя — из общеотраслевого опроса ABB 2023 (3,215 лиц, принимающих решения по техобслуживанию); удельная стоимость $/ч для конвейеров не установлена (пробел зафиксирован в KB §4 L94). Доля возвратных роликов 30% — по Martin Engineering Foundations (KB §2 FM-2 L48); требование «головки не должны выступать» — базовое требование приемки по CMS 155 (KB §4 L95).
Технический справочник отрасли
Крепеж футеровки барабанов: контроль при приемке и в эксплуатации
Для входной приемки и эксплуатационного контроля креплений футеровки. Крепеж футеровки держится на осмотрах — стройте чек-лист на этом.
- Входная приемка: предел прочности крепежа ≥800 MPa (класс прочности 8.8 и выше); крепеж с потайной / плоской головкой не должен выступать над рабочей поверхностью
- Подбор стопорных деталей по температурной зоне: цельнометаллические стопорные гайки в горячей зоне вблизи приводного барабана, гайки с нейлоновым кольцом ниже 80°C — пружинные шайбы исключаются из перечня для ответственных точек
- Периодичность осмотров: ежеквартальная перетяжка ответственных точек привода, натяжения и разгрузки; периодическая повторная затяжка в точках удара (авторитетной кратности интервала нет — устанавливайте по измеренной кривой износа)
- Запасные части: держите запас крепежа ≥3 месяцев потребления плюс входная приемка — не ищите детали в авральном режиме после остановки
- Логика замены: заменяйте футеровку при достижении предельного износа и меняйте крепеж вместе с ней; материал крепежного болта выбирайте по доминирующему фактору — высокопрочная углеродистая сталь с покрытием, где доминирует абразивный износ потоком, нержавеющая сталь, где доминирует коррозия во влажной среде
Приемочные значения (≥800 MPa / класс 8.8, головки заподлицо, запас ≥3 месяцев), градация стопорных деталей по температуре и ежеквартальная перетяжка — по внутреннему базовому документу CMS 155 (KB §4 L95, §5 L108); для интервала повторной затяжки в точках удара авторитетной кратности нет (пробел зафиксирован в KB §2 FM-4 L62), поэтому устанавливайте его по измерениям; положение о доминирующем факторе материала — FM-6 (KB §2 L73-74).
Технический справочник отрасли
Стандарты на ленточные конвейеры и безопасность под землей — краткий обзор
Сверяйте запрос и приемку с этими нормами — оборудование конвейеров, безопасность под землей и огнестойкость относятся к разным документам.
Номера стандартов и актуальный статус — из KB §3 L80-L88 (магазин CEMA, портал полнотекстовых национальных стандартов и платформа национальных стандартов); пункт о защите от ослабления натяжения по MT 820 — выдержка из библиотеки (средняя достоверность); ошибочная маркировка JB/T 9015-2011 опровергнута (KB §3 L90). Только для навигации — положения стандартов не воспроизводятся.
Технический справочник отрасли
Где заканчивается объем поставки футеровки
Проведите границу до заказа: крепеж футеровки — это крепежные изделия; корпус шкива и лист футеровки — нет.
В объеме поставки: крепеж футеровки шкива — болты рельсового замка и планки рельсового замка (высокопрочный крепеж всех категорий) — плюс болты рам роликоопор той же линии, болты ударных столов, болты скребков очистителей, болты прижимов юбки/бортов уплотнения и болты стыковочных соединений ленты. Вне объема поставки: сама конвейерная лента, корпуса роликов, корпуса шкивов, очистители в сборе и конвейерные комплексы в сборе. Указывайте "крепеж футеровки" и "шкив / узлы листа футеровки" отдельными позициями в RFQ — материал футеровки может быть задан под условия эксплуатации, но шкивы и лента находятся вне объема поставки крепежных изделий.
Граница включено/исключено — по KB §5 L112 (болты рельсового замка футеровки — в объеме поставки; шкивы, конвейерные ленты и корпуса роликов — вне объема).
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартная футеровка из натуральной резины | B · План B · Тяжелая футеровка из полиуретана | C · План C · Экстремальная футеровка из керамического композита | |
|---|---|---|---|
| 1. РЕЗИНОВАЯ ПЛАСТИНА С РОМБОВИДНЫМ УЗОРОМ | |||
| Спецификация | Толщина 10-15 мм, NR 60A ромбовидный узор | Толщина 15-20 мм, PU 80A елочная канавка | Толщина 20-25 мм, керамические пластины Al2O3 + термостойкий PU |
| Материал | NR | PU | PU |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 2. КЛЕЯЩИЙ СОСТАВ ДЛЯ ХОЛОДНОГО СКЛЕИВАНИЯ | |||
| Спецификация | Двухкомпонентный неопрен, начальная адгезия ≥2 Н/мм | Клеящий состав для полиуретана, прочность при сдвиге ≥8 МПа | M16×60, Inconel 625 устойчивый к коррозии и высоким температурам |
| Материал | — | Полиуретан | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 3. СРЕДСТВО ДЛЯ ОБРАБОТКИ ПОВЕРХНОСТИ | |||
| Спецификация | Металлический грунт + резиновое покрытие, улучшает адгезию | Керамические пластины Al2O3, встроенные в матрицу PU, локальное улучшение износостойкости | Каркас из износостойкой стали NM400, сегментированный для легкой частичной замены |
| Материал | — | PU | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 4. УПЛОТНИТЕЛЬНАЯ КРОМОЧНАЯ ПОЛОСА | |||
| Спецификация | Устойчивая к атмосферным воздействиям резина EPDM, предотвращает проникновение влаги | Разъемная конструкция, замена без снятия ролика | Встроенный датчик, обратная связь в реальном времени об изменениях коэффициента трения |
| Материал | Резина EPDM | — | Горячее цинкование Сталь |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 5. НАБОР ИНСТРУМЕНТОВ ДЛЯ УСТАНОВКИ | |||
| Спецификация | Прессовальный валик + скребок + тепловая пушка | Ультразвуковой зонд, мониторинг оставшейся толщины футеровки в реальном времени | Гидравлическая система, поддерживает постоянное давление футеровки |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
Руководство по выбору
Как выбрать план футеровки на основе условий транспортировки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Транспортировка с легкой нагрузкой/сухая среда, нормальная температура, ширина ленты 500-1400mm | План A Стандартная футеровка из натурального каучука | NR 60A ромбовидный рисунок, коэффициент трения >0.4, ресурс 5000-8000 часов, клей холодного склеивания с начальной адгезией ≥2N/mm, C3 по ISO 12944-2 |
| Горнодобыча с тяжелой нагрузкой/влажные липкие материалы (влажность >10%)/высокое натяжение | План B Усиленная полиуретановая футеровка | PU 80A шевронные канавки, коэффициент трения >0.5, ресурс 12000-18000 часов, клей для полиуретана с прочностью на сдвиг ≥8MPa, C4 Harsh по ISO 12944-2 |
| Сверхвысокое натяжение/высокотемпературный шлак/сверхдлительный срок службы | План C Экстремальная керамико-композитная футеровка | Керамическая плитка Al2O3 + термостойкий PU, коэффициент трения >0.6, термостойкость 200°C, ресурс 25000-35000 часов, болты Inconel 625, C5-M Extreme по ISO 12944-2 |
| Износ футеровки приводного барабана до остаточной толщины <3mm | Немедленно заменить футеровку (не дожидаясь оголения болтов) | Оголение потайных болтов → царапание тыльной стороны ленты → падение прочности ленты на растяжение со 100% до 60%; заменять при остатке <3mm, а не при появлении болтов |
План A · Стандартная футеровка из натуральной резины
Стандарт C3 в соответствии с ISO 12944-2
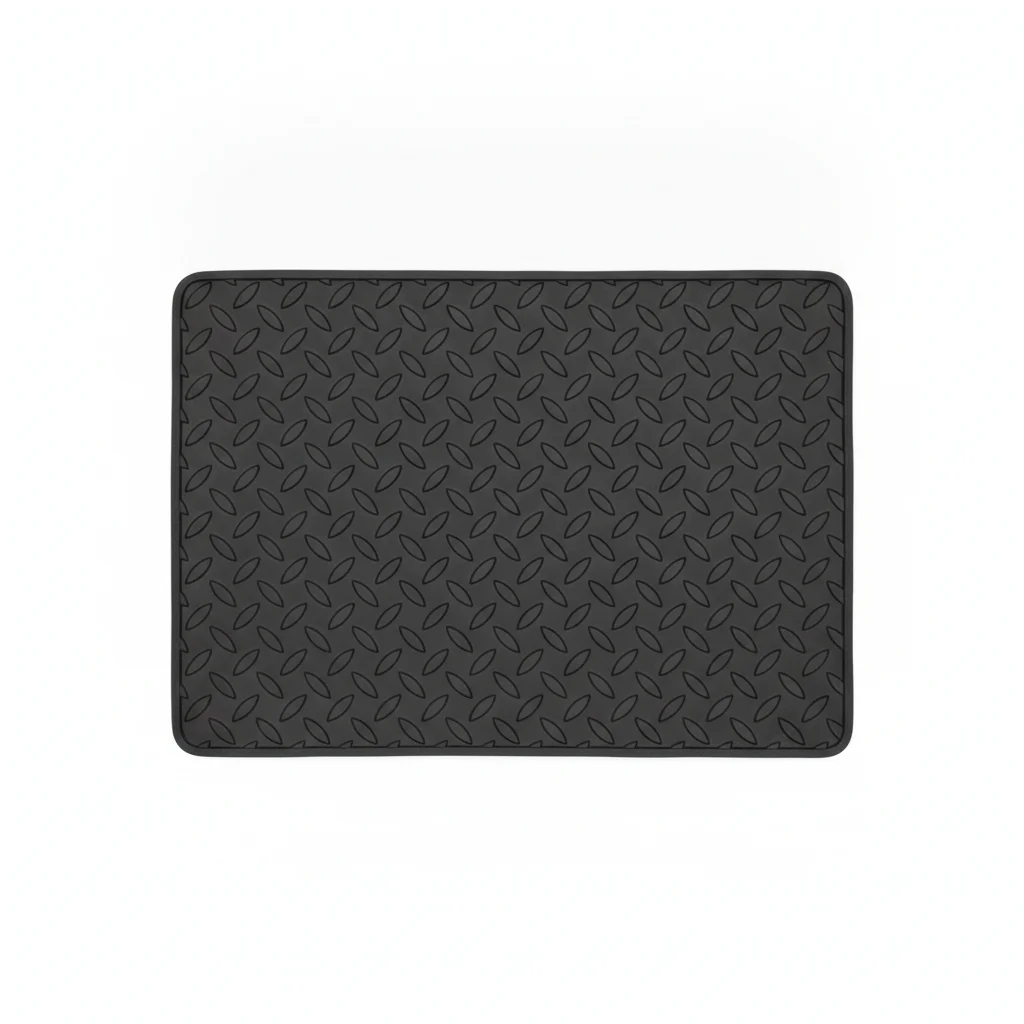
| Резиновая пластина с ромбовидным узором | Клеящий состав для холодного склеивания | Средство для обработки поверхности | Уплотнительная кромочная полоса | Набор инструментов для установки | |
|---|---|---|---|---|---|
| Спецификация | Толщина 10-15 мм, NR 60A ромбовидный узор | Двухкомпонентный неопрен, начальная адгезия ≥2 Н/мм | Металлический грунт + резиновое покрытие, улучшает адгезию | Устойчивая к атмосферным воздействиям резина EPDM, предотвращает проникновение влаги | Прессовальный валик + скребок + тепловая пушка |
| Материал | NR | — | — | Резина EPDM | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | NR 60A ромбовидный узор | Начальная адгезия ≥2 Н/мм | Улучшает адгезию | Предотвращает проникновение влаги | Набор инструментов для установки |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1 мм на 100 мм.
- Нанести соединительный состав на контактные поверхности. Расположить крепеж с пружинной шайбой (Belleville) под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затянуть по звездообразной схеме. Момент затяжки 42 Н·м +/-2 Н·м с помощью калиброванного ключа. Документировать в журнале качества.
- Осмотреть все крепежи на правильность посадки. Измерить 5% выборки с помощью щупа.
- Нанести метку момент-засечкой. Фотографировать готовую сборку с 3 ракурсов для пакета документации качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж с моментом затяжки ниже 80% от указанного. Заменить крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Тяжелая футеровка из полиуретана
C4 Агрессивная среда в соответствии с ISO 12944-2
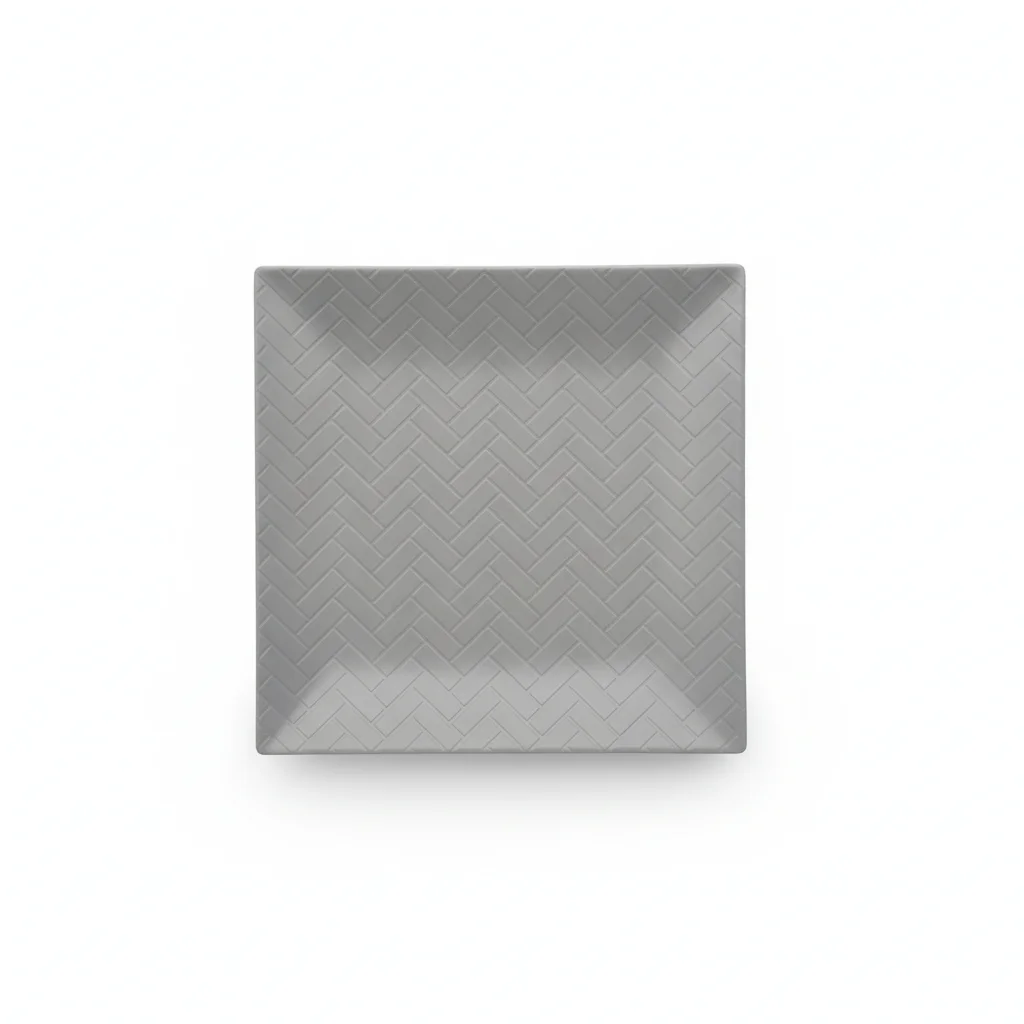
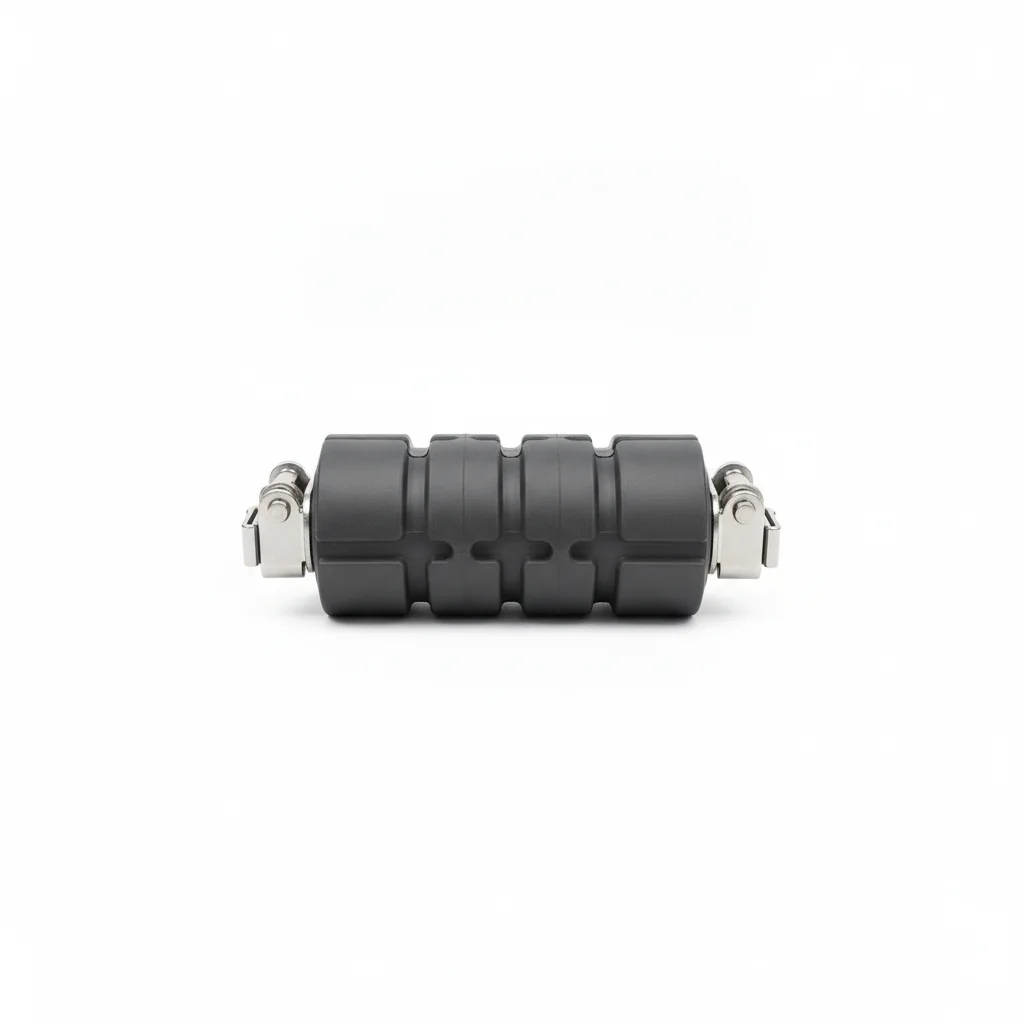
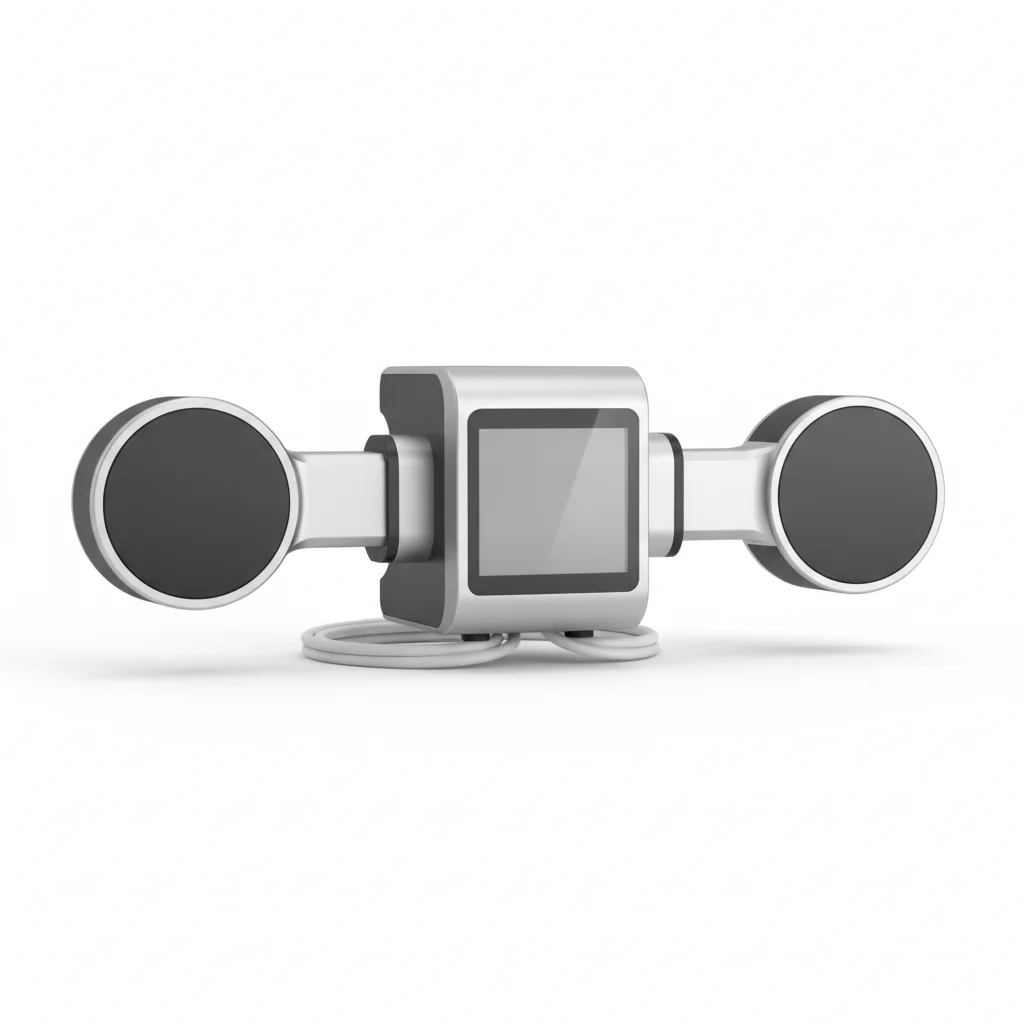
| Полиуретановая пластина с елочным узором | Высокопрочный клеящий состав | Керамическая вставка | Съемная втулка для футеровки | Онлайн толщиномер | |
|---|---|---|---|---|---|
| Спецификация | Толщина 15-20 мм, PU 80A елочная канавка | Клеящий состав для полиуретана, прочность при сдвиге ≥8 МПа | Керамические пластины Al2O3, встроенные в матрицу PU, локальное улучшение износостойкости | Разъемная конструкция, замена без снятия ролика | Ультразвуковой зонд, мониторинг оставшейся толщины футеровки в реальном времени |
| Материал | PU | Полиуретан | PU | — | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | PU 80A елочная канавка | Прочность при сдвиге ≥8 МПа | Локальное улучшение износостойкости | Замена без снятия ролика | Мониторинг оставшейся толщины футеровки в реальном времени |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный соединительный состав для диапазона -20 до 150C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание в соответствии со спецификацией. Затянуть в шахматном порядке. Проверить 10% с помощью контрольного инструмента. Журналировать с данными об окружающей среде.
- Провести испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые, не соответствующие порогу приемки.
- Нанести защитное покрытие, устойчивое к атмосферным воздействиям. Установить контрольные образцы коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж с моментом затяжки ниже 80% от указанного. Заменить крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Экстремальная футеровка из керамического композита
C5-M Экстремальная в соответствии с ISO 12944-2
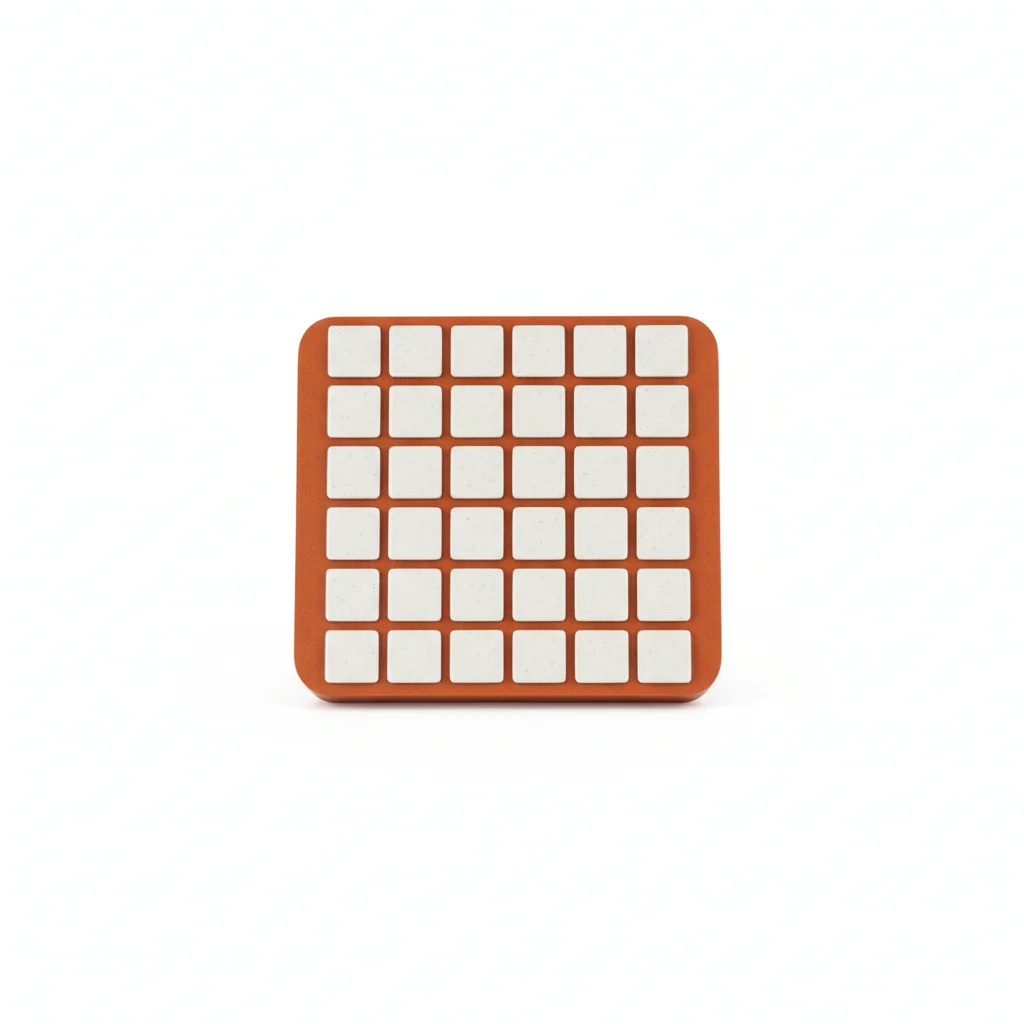
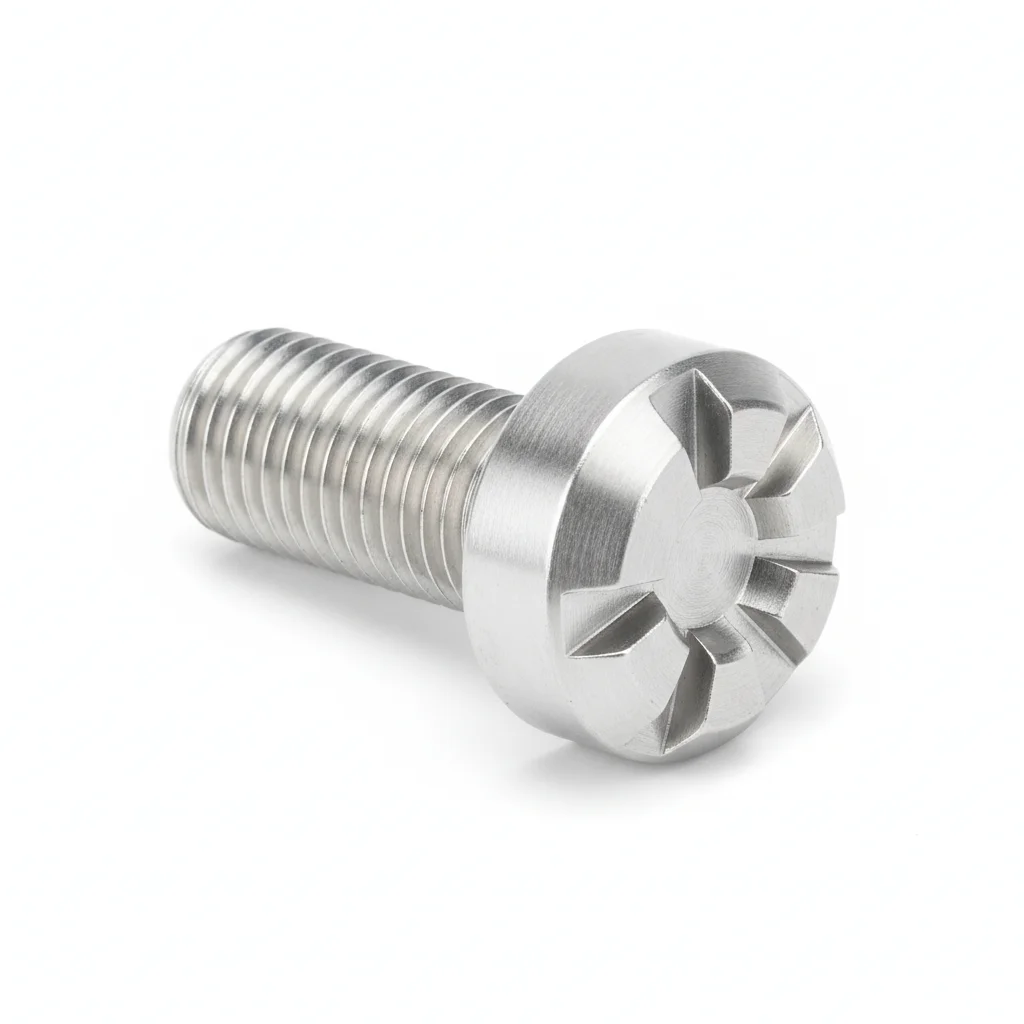
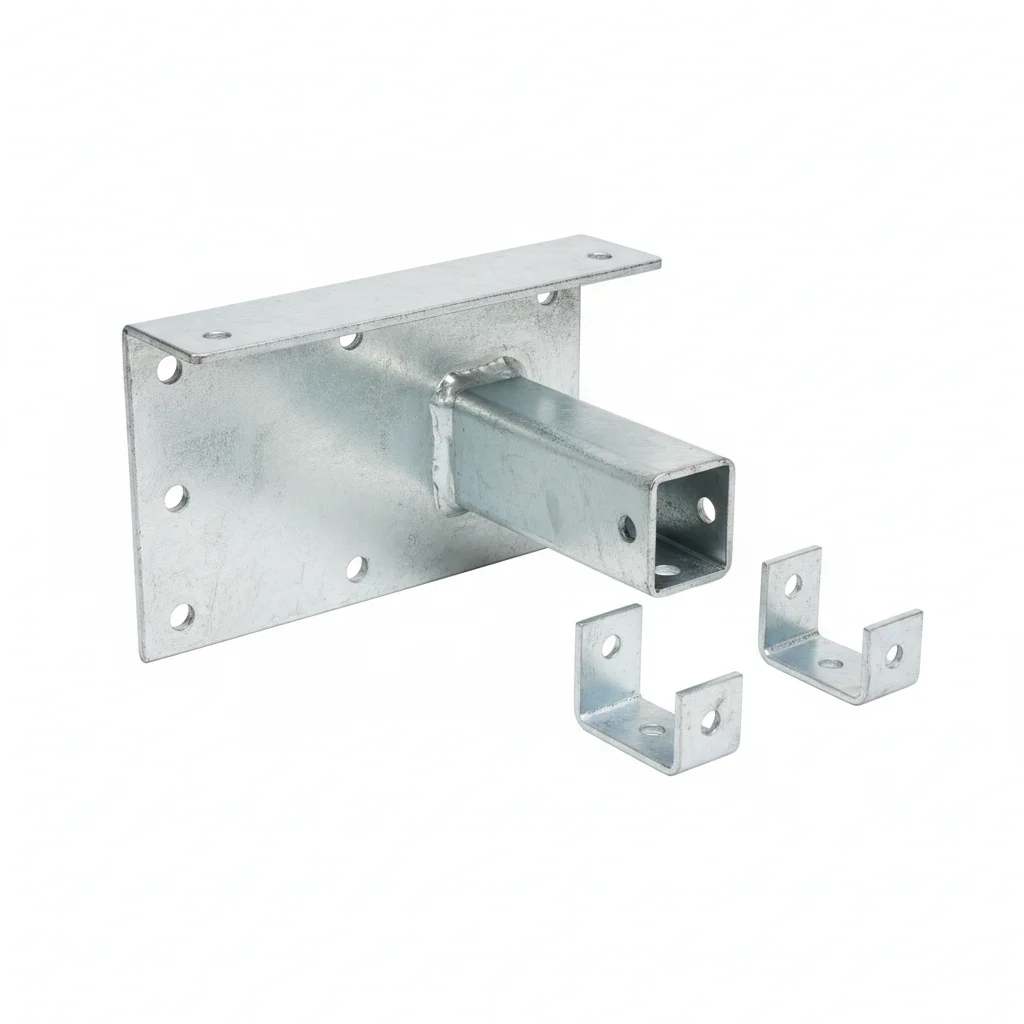
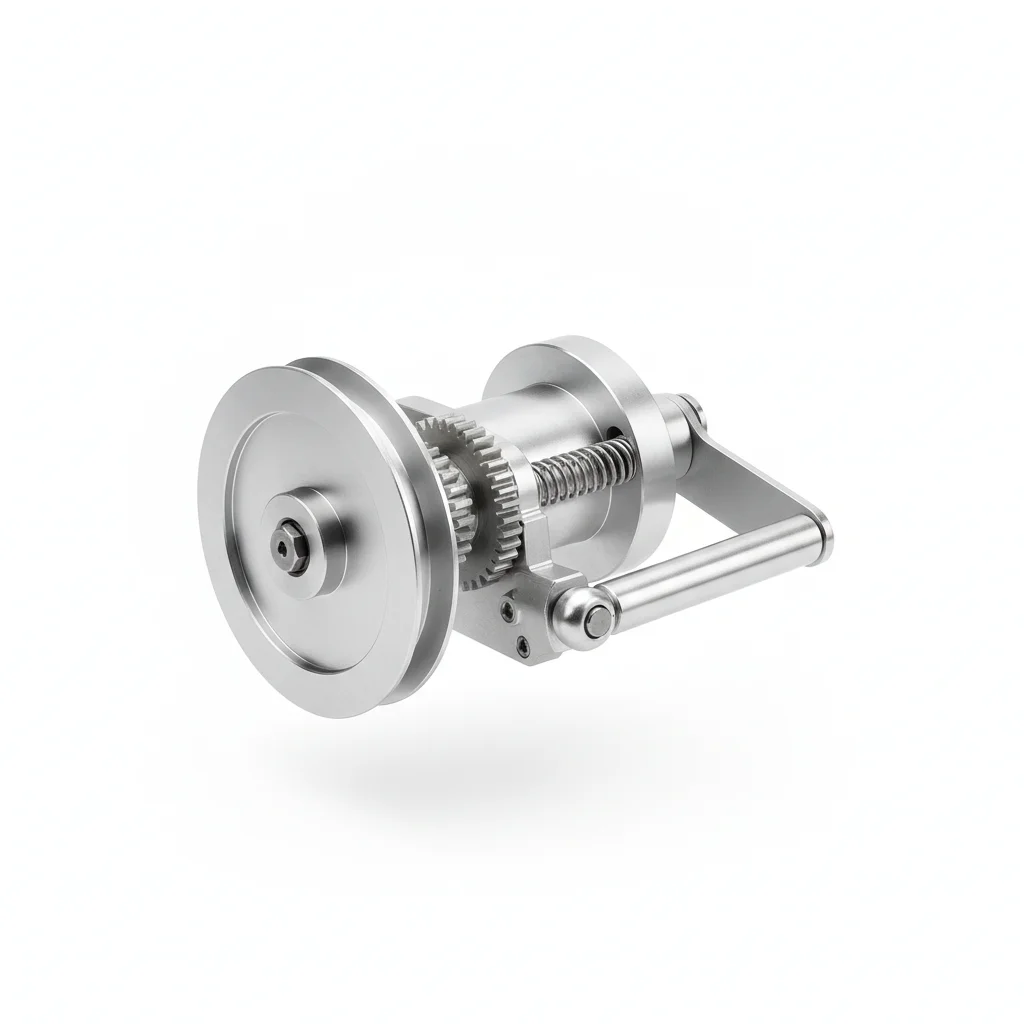
| Модуль полной керамической футеровки | Болт из специального сплава | Модульная монтажная база | Интеллектуальный мониторинг износа | Автоматическая компенсация натяжения | |
|---|---|---|---|---|---|
| Спецификация | Толщина 20-25 мм, керамические пластины Al2O3 + термостойкий PU | M16×60, Inconel 625 устойчивый к коррозии и высоким температурам | Каркас из износостойкой стали NM400, сегментированный для легкой частичной замены | Встроенный датчик, обратная связь в реальном времени об изменениях коэффициента трения | Гидравлическая система, поддерживает постоянное давление футеровки |
| Материал | PU | — | — | Горячее цинкование Сталь | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Керамические пластины Al2O3 + термостойкий PU | Inconel 625 устойчивый к коррозии и высоким температурам | Сегментированный для легкой частичной замены | Обратная связь в реальном времени об изменениях коэффициента трения | Поддерживает постоянное давление футеровки |
Порядок монтажа
- Обезжирить метилэтилкетоном (MEK). Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозионный состав для диапазона -50 до 200C. Использовать шайбы с оболочкой PTFE.
- Проверить выравнивание в пределах 0.3 мм. Затянуть гидравлическим натяжителем. Проверить 10% выборки методом PMI. Документировать для аудита соответствия.
- Провести НКК 10% выборки с помощью проникающего красителя. Заменить любые с признаками трещин.
- Нанести защитный герметик в соответствии со спецификацией. Установить постоянные средства мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж с моментом затяжки ниже 80% от указанного. Заменить крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
Конвейерные ленты
Знак безопасности продукции горнодобычиНепрерывное оборудование и системы для обращения с материалами - Правила проектирования ленточных конвейеров
Ленточный конвейерТехнические условия для ленточных конвейеров угольных шахт
Ролик конвейерной лентыКонвейерные ленты с тканым кордом общего назначения
Конвейерная лентаСтандартный метод испытаний свойств резины — Твердость по Шору
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →