
Арматура для водоотлива шахт: Сравнение материалов для кислых вод
Для фланцев, колен, тройников и болтов дренажа шахт три варианта материалов решают проблемы коррозии: Q235B горячее цинкование для нейтральных вод, 304 нержавеющая сталь для кислых вод pH3-5 и 2205 дуплексная сталь для условий с pH<3 и высоким содержанием песка. Ключевые точки отказа включают набухание прокладок, эрозию колен и гальваническую щелевую коррозию
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Набухание прокладок и утечка фланцев дренажных труб в кислых водах
Корректирующие меры
Риск-02
Эрозионная коррозия и пробой колен
Корректирующие меры
Риск-03
Гальваническая щелевая коррозия тройников
Корректирующие меры
Особенности условий эксплуатации
Критические проверки при выборе дренажной арматуры
В водоотливе шахт отказы арматуры часто возникают в болтовых соединениях и прокладках. Таблица ниже выделяет три распространенных механизма отказа и как специфицировать крепеж, чтобы избежать их
Что проверить
- 1Набухание прокладок в кислых водах: EPDM набухает в воде pH3-5; специфицируйте прокладки FKM или с покрытием PTFE для кислых условий
- 2Эрозионная коррозия колен: При высокой скорости потока и pH3-5 углеродистые колена быстро корродируют; используйте 304 или 2205 с керамической футеровкой
- 3Гальваническая щелевая коррозия: Разнородные металлы в хлоридной воде вызывают щелевую коррозию; используйте одинаковый тип материала или изолируйте прокладками
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| pH и температура воды | Определяет материал прокладки и скорость коррозии металла | Запросите анализ воды; специфицируйте материал прокладки (EPDM, FKM, PTFE) в зависимости от pH и температуры |
| Скорость потока и содержание твердых частиц | Высокая скорость плюс твердые частицы ускоряют эрозию колен | Для высокой скорости и твердых частиц специфицируйте 2205 дуплекс с керамической футеровкой или толщину стенки schedule 80 |
| Совместимость материалов фланцев и болтов | Разнородные металлы вызывают гальваническую коррозию в хлоридной воде | Сопоставьте материал фланцев и болтов; используйте антиприхватный состав |
| Твердость и сжатие прокладки | Неправильная твердость приводит к утечке под давлением | Специфицируйте твердость по Шору 70A для EPDM |
Все спецификации материалов и покрытий должны быть проверены в соответствии с фактической химией шахтной воды. Справочные стандарты: ISO 12944-2 для категорий коррозионной агрессивности, ASME B16.5 для размеров фланцев
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Начните с отчета по воде: четыре показателя перед закупкой
Выбор фланцев, прокладок и отводов начинается с одного шага: изучите четыре поля отчета по воде.
Диапазон pH — из открытых публикаций (via Nordstrom/USGS); шкала Cl⁻ и сдвиг хлоридной стойкости — из руководства производителя (AusPress TN.01, средняя достоверность по KB). Повторно проверьте по P0-15 перед публикацией.
Технический справочник отрасли
Потеря сечения болтов фланца: от кислой воды до струйной течи
Пример: болты фланца на магистральном трубопроводе водоотлива — проследите, как болт разъедается самой водой.
- 1Кислая вода плюс растворенный кислород вызывает равномерную коррозию углеродистой стали, и сечение по впадине резьбы продолжает утоньшаться — в кислой шахтной воде pH 2.9 образцы из углеродистой стали были почти полностью разрушены после 30 weeks
- 2Цинкование не спасет: оптимальное окно цинка — pH 5.5-12, кислая вода обеспечивает лишь несколько лет защиты, а при pH ниже 3 цинкование не рекомендуется
- 3После уменьшения сечения нагрузки от гидроудара и термоциклирования срезают или вырывают болт при напряжении значительно ниже расчетного
- 4Фланец дает струйную течь, и этот участок линии выбывает — норматив предусматривает резервирование насосов и трубопроводов, но болты фланцев в список резервирования не входят
- 5Решение: задавайте A4 (316L) или дуплексные марки (ISO 3506-1) для кислых и высокохлоридных участков — не рискуйте с цинкованием
30-недельное погружение — лабораторное испытание (кислая шахтная вода pH 2.9); окно цинка — по кривой pH AGA.
Технический справочник отрасли
Пределы по хлоридам внутри щели фланца: 304 / 316 / Duplex
Привалочные поверхности фланцев и отпечатки прокладок — это закрытые щели — та же вода разъедает эти места в первую очередь. При выборе марки исходите из наличия щели, а не свободной поверхности.
| Материал | Предел по Cl⁻ при наличии щели | Вывод для службы фланца |
|---|---|---|
| 304 (18-8) | ≈100 ppm | Хлориды шахтного AMD (pH 2-4.5) уже могут превышать этот предел — подбор по свободной поверхности завышает срок службы |
| 316 | ≈2000 ppm | Примерно в 20× выше предела 304 — пригодно для шахтной воды со средним/низким содержанием хлоридов; все равно сверяйте отчет с этим пределом |
| 2205 duplex | Выше 316 (ранжирование по хлоридам 2205 > 316 > 304) | Для высокохлоридных и теплонагруженных участков сразу переходите на дуплекс, следуя практике применения дуплекса для гиперсоленых шахтных вод |
100/2000 ppm — из инженерного бюллетеня производителя (Penflex EB #106; средняя достоверность по KB, значения еще не верифицированы на линии); показатель 20× — соотношение двух пределов; ранжирование по хлоридам — ориентировочное отраслевое значение. Повторно проверьте по P0-15 перед публикацией.
Технический справочник отрасли
Передвижные трубопроводы забойного водоотлива: рассматривайте крепеж соединений как расходник
Трубопроводы забойного и ярусного водоотлива перемещаются с каждой подвижкой забоя — крепеж соединений для них задается иначе, чем для стационарных трубопроводов.
- Типовая схема: труба HDPE (6″–16″) с желобковыми муфтами или соединениями с буртом и накидным фланцем — болты муфт и болты фланцев несут основную крепежную нагрузку передвижной линии
- Частый перемонтаж ставит скорость сборки на первое место — выбирайте болты муфт, с которыми быстро работать и которые легко инспектировать
- Накидные кольца и болты во влажных зонах по-прежнему нуждаются в защите от коррозии, но эксплуатируйте их в режиме расходника — передвижные элементы не работают по графику капремонта стационарной линии
- При каждом перемещении линии бегло осматривайте состояние соединений и уплотнений: заменяйте при деформации или подвороте, а не останавливайте линию при отказе соединения
HDPE 6″–16″ — полевая цифра из отраслевого сообщества (средняя достоверность по KB); в этом слоте точные значения не заявляются.
Технический справочник отрасли
Какой стандарт распространяется на крепеж дренажной арматуры: не заимствуйте насосный код
Сверьте номера стандартов перед заказом — насосный стандарт не является стандартом на крепеж.
Номера стандартов — из верифицированного списка KB; ст. 315 цитируется только по структурной роли, без воспроизведения данных пунктов.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартная дренажная арматура из Q235B | B · План B · Тяжелая дренажная арматура из нержавеющей стали 304 | C · План C · Экстремальная арматура из дуплексной стали 2205 | |
|---|---|---|---|
| 1. ПЛОСКИЙ ПРИВАРНОЙ ФЛАНЕЦ | |||
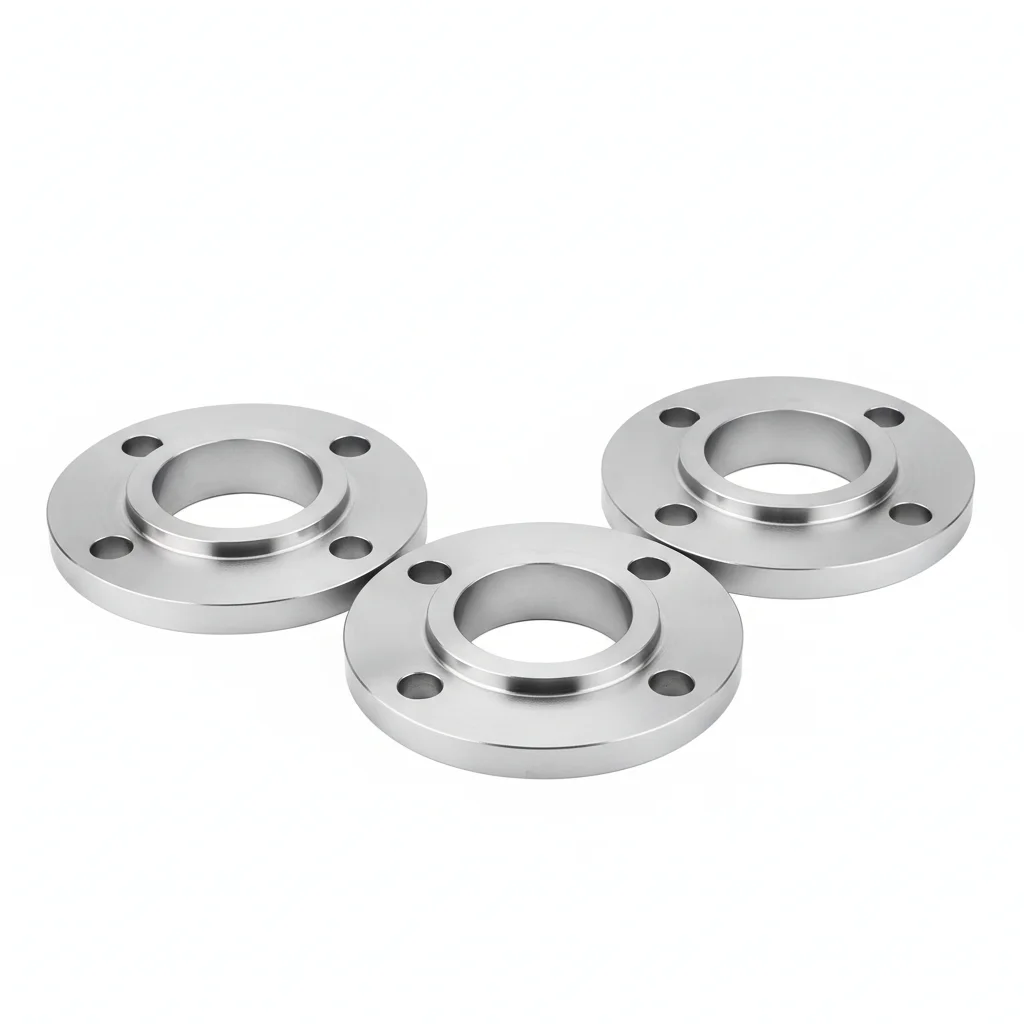
| Спецификация | DN50-DN300 PN16, Q235B горячего цинкования | DN50-DN300 PN25, 304 монолитная ковка | DN50-DN300 PN40, 2205 ковка + обработка |
| Материал | Q235B | 304 | 2205 |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 2. КОЛЕНО 90° | |||
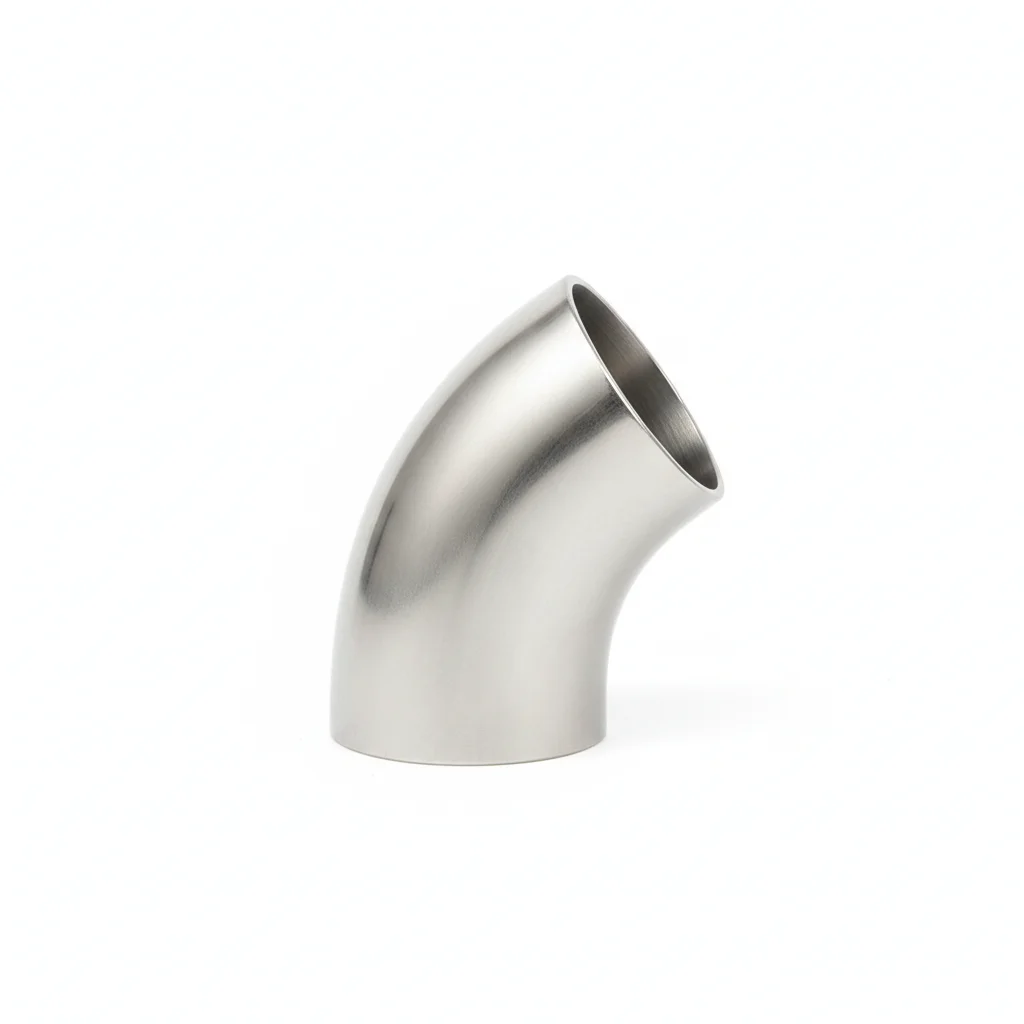
| Спецификация | DN50-DN300, Q235B бесшовное штампованное | DN50-DN300, 304 бесшовное холодное гибка | DN50-DN300, 2205+Al2O3 керамическая футеровка |
| Материал | Q235B | 304 | 2205 |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 3. РАВНОПРОХОДНЫЙ ТРОЙНИК | |||
| Спецификация | DN50-DN300, Q235B сварной формованный | DN50-DN300, 304 сварка + травление и пассивация | DN50-DN300, 2205 монолитная ковка + усиливающая пластина |
| Материал | Q235B | 304 | 2205 |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 4. ПРОКЛАДКА | |||
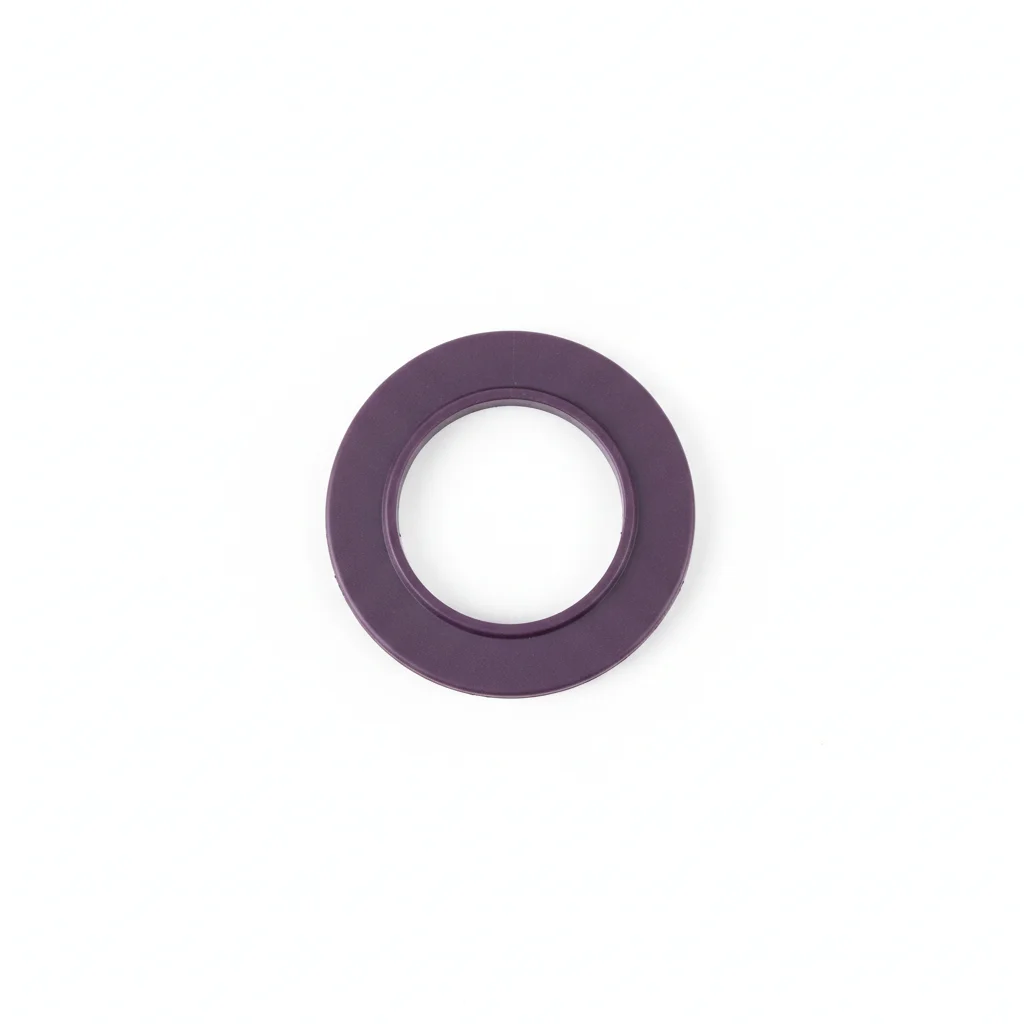
| Спецификация | Подходит для DN50-DN300, твердость по Шору 70A | Материал FKM, кислотостойкая, температуростойкая до 200°C | 316L + графит гибкий, давление до 10МПа |
| Материал | Резина EPDM | Резина EPDM | Резина EPDM |
| Класс | Твердость по Шору 70A | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 5. КОМПЛЕКТ ВЫСОКОПРОЧНЫХ БОЛТОВ | |||
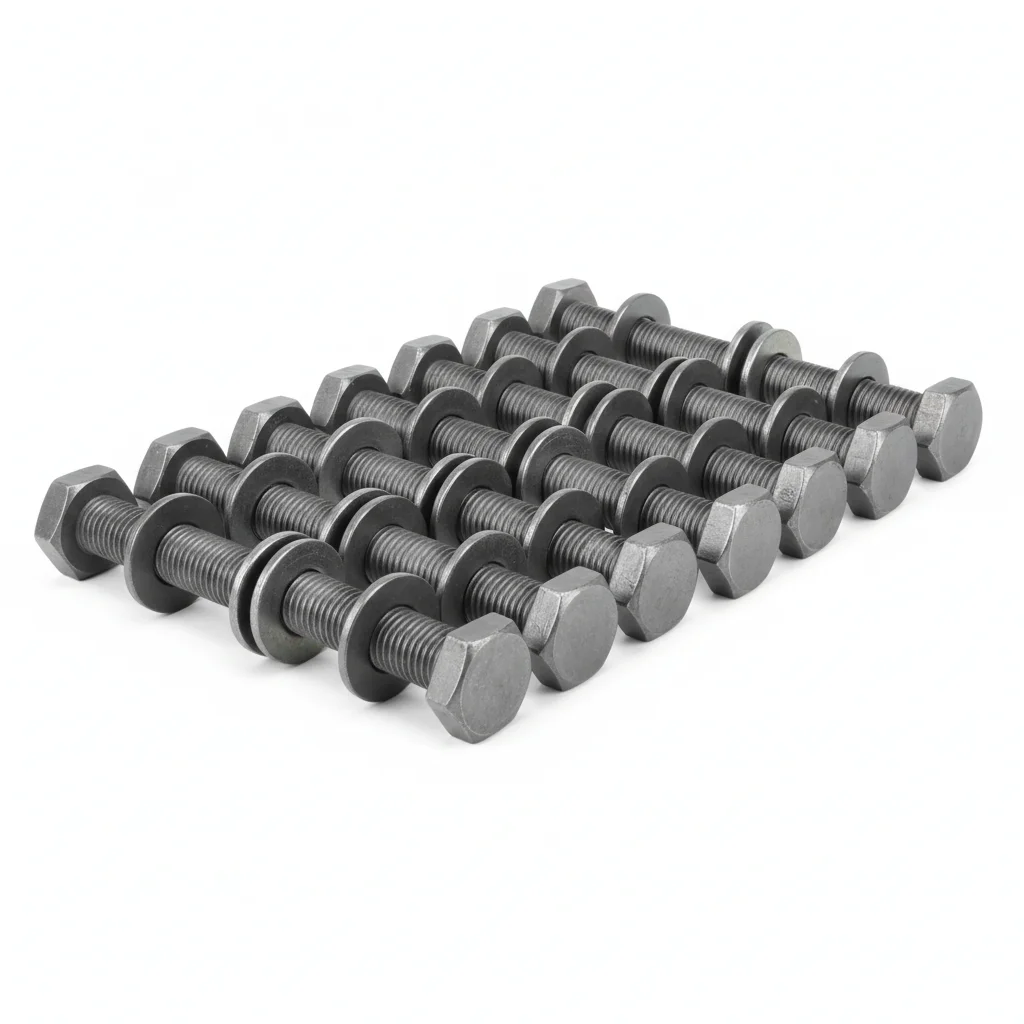
| Спецификация | M16-M24, класс прочности 8.8 с покрытием Dacromet | M16-M24, 304 нержавеющая сталь с антиприхватным покрытием | Inconel 625, коррозионностойкий и жаростойкий |
| Материал | — | 304 нержавеющая сталь | — |
| Класс | Класс прочности 8.8 | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
План A · Стандартная дренажная арматура из Q235B
Стандарт C3 в соответствии с ISO 12944-2
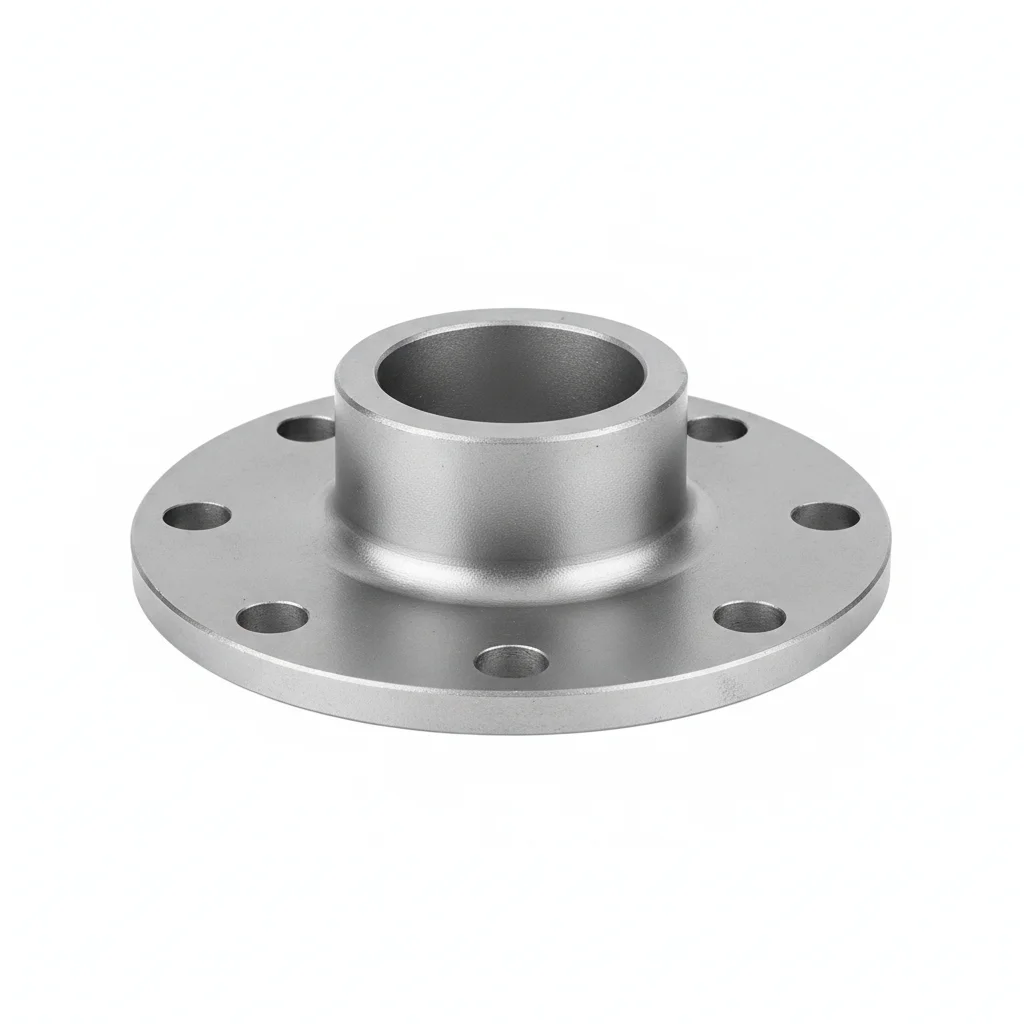
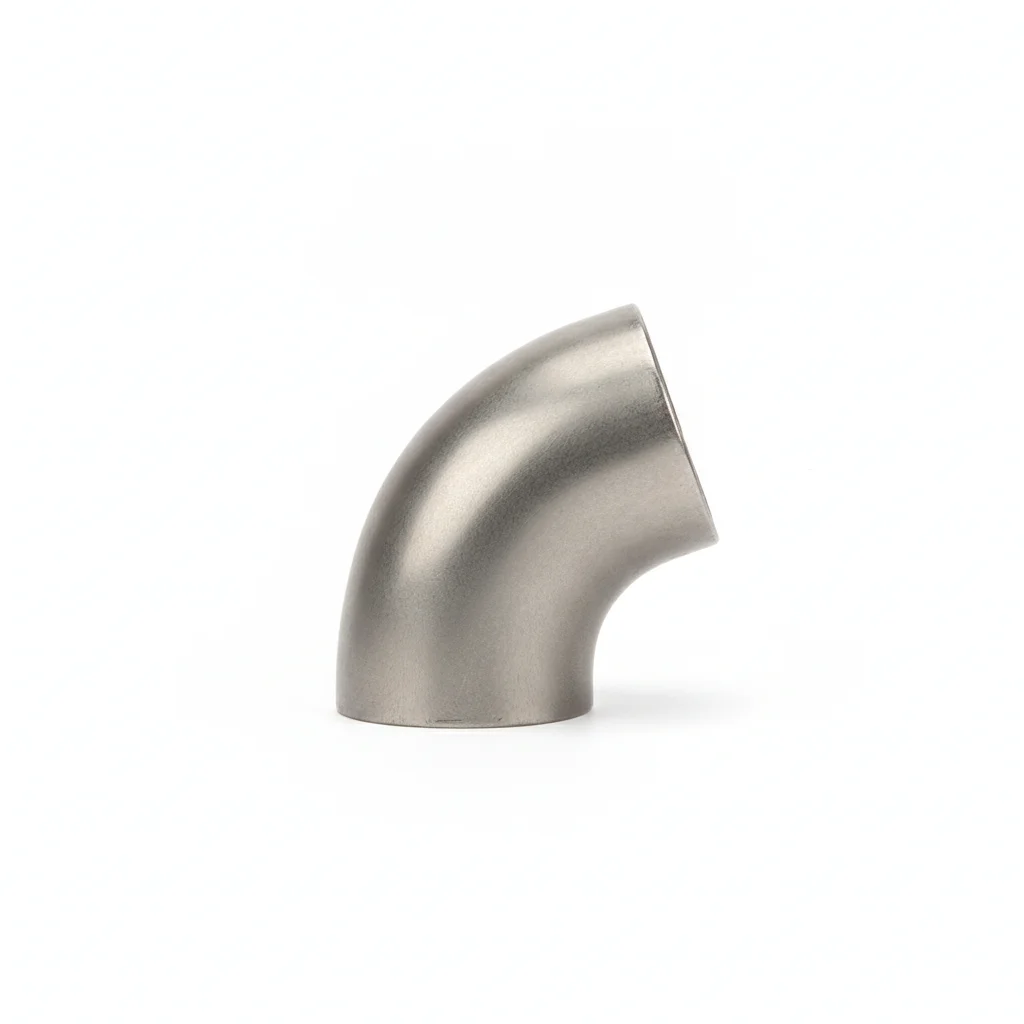
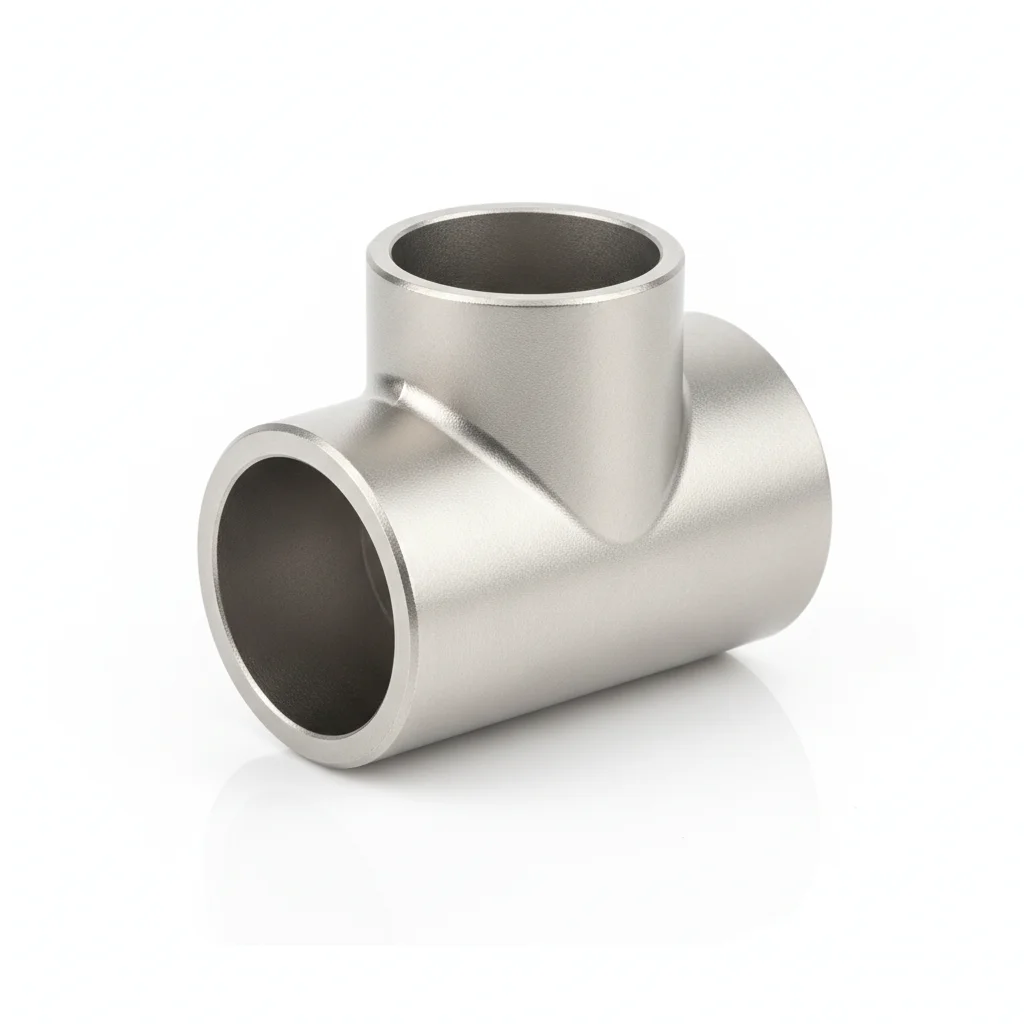
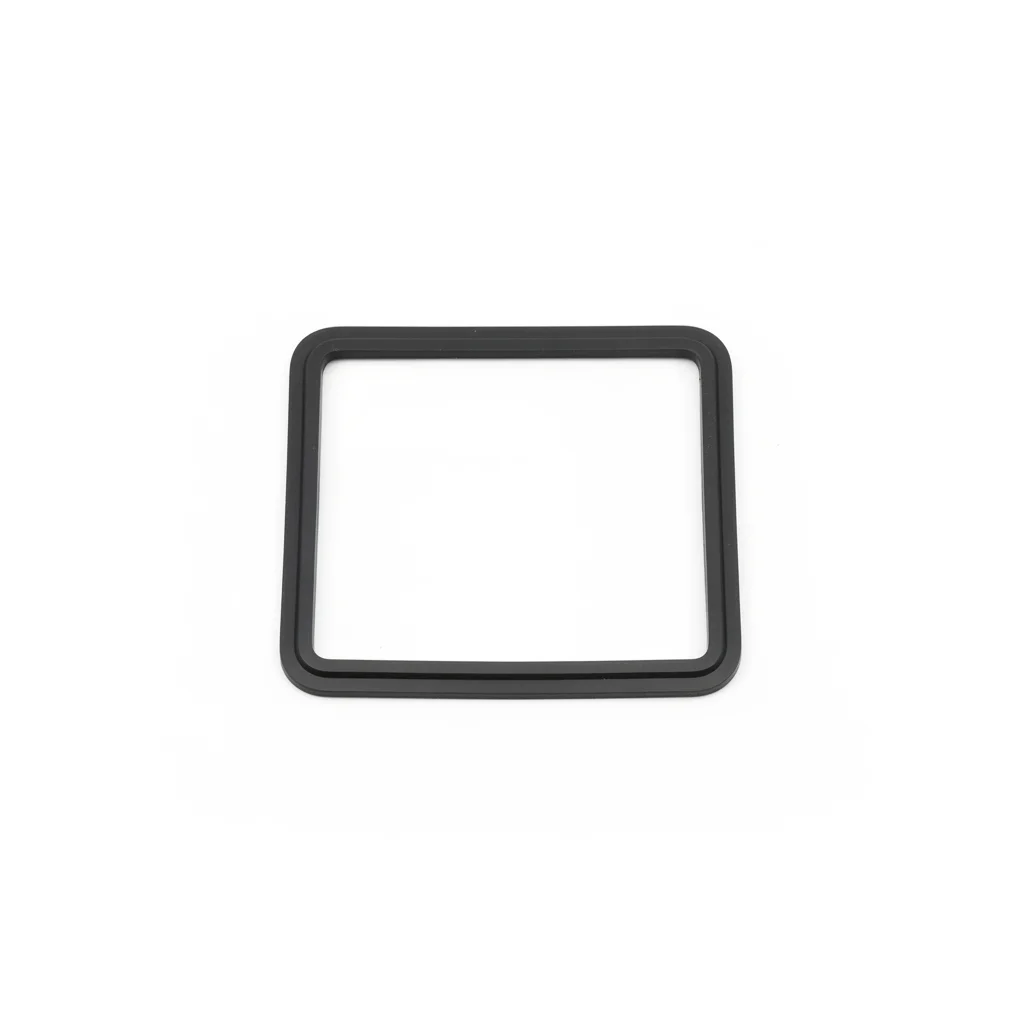
| Плоский приварной фланец | Колено 90° | Равнопроходный тройник | Прокладка | Комплект высокопрочных болтов | |
|---|---|---|---|---|---|
| Спецификация | DN50-DN300 PN16, Q235B горячего цинкования | DN50-DN300, Q235B бесшовное штампованное | DN50-DN300, Q235B сварной формованный | Подходит для DN50-DN300, твердость по Шору 70A | M16-M24, класс прочности 8.8 с покрытием Dacromet |
| Материал | Q235B | Q235B | Q235B | Резина EPDM | — |
| Класс | — | — | — | Твердость по Шору 70A | Класс прочности 8.8 |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Q235B горячего цинкования | Q235B бесшовное штампованное | Q235B сварной формованный | Твердость по Шору 70A | Класс прочности 8.8 с покрытием Dacromet |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите соединительный состав на контактные поверхности. Установите крепёж с шайбой Белвилла под головкой и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затяните звездообразным способом. Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Задокументируйте в журнале QA.
- Проверьте все крепёжные элементы на правильную установку. Измерьте 5% выборки с помощью щупа.
- Нанесите краску для контроля момента затяжки. Сфотографируйте собранный узел с 3 ракурсов для документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затяните любой крепёж ниже 80% указанного момента затяжки. Замените крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных элементов независимо от состояния. Задокументируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Тяжелая дренажная арматура из нержавеющей стали 304
C4 Агрессивная среда в соответствии с ISO 12944-2
| Фланец | Коррозионностойкое колено | Переходный тройник | Фторкаучуковая прокладка | Комплект болтов | |
|---|---|---|---|---|---|
| Спецификация | DN50-DN300 PN25, 304 монолитная ковка | DN50-DN300, 304 бесшовное холодное гибка | DN50-DN300, 304 сварка + травление и пассивация | Материал FKM, кислотостойкая, температуростойкая до 200°C | M16-M24, 304 нержавеющая сталь с антиприхватным покрытием |
| Материал | 304 | 304 | 304 | Резина EPDM | 304 нержавеющая сталь |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 304 монолитная ковка | 304 бесшовное холодное гибка | 304 сварка + травление и пассивация | Кислотостойкая, температуростойкая до 200°C | 304 нержавеющая сталь с антиприхватным покрытием |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный соединительный состав для диапазона -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность по спецификации. Затяните крестообразной последовательностью. Проверьте 10% с помощью инструмента для проверки. Задокументируйте с экологическими данными.
- Проведите испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые элементы ниже порога приемки.
- Нанесите защитное покрытие для атмосферных условий. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затяните любой крепёж ниже 80% указанного момента затяжки. Замените крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных элементов независимо от состояния. Задокументируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Экстремальная арматура из дуплексной стали 2205
C5-M Экстремальная в соответствии с ISO 12944-2
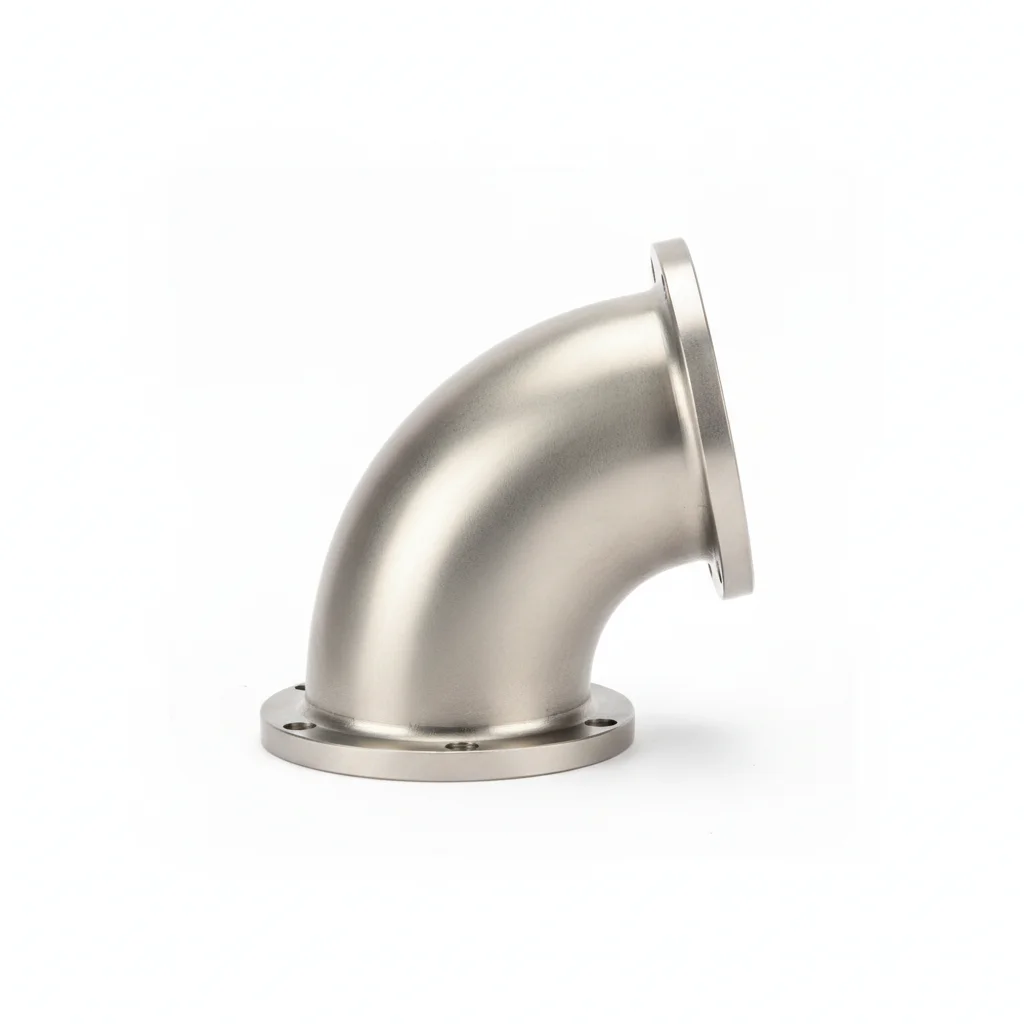
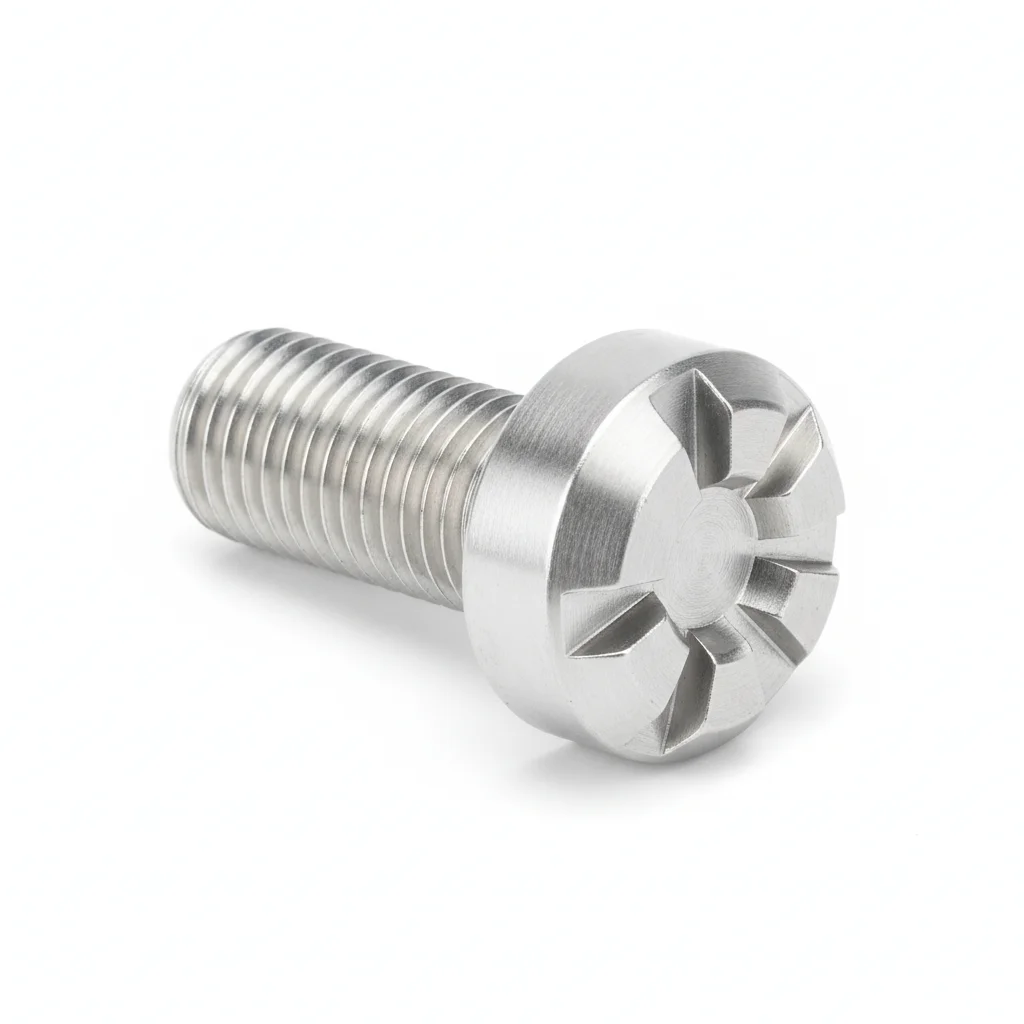
| Фланец | Износостойкое колено | Усиленный тройник | Спиральновитая прокладка | Специальный сплавовый болт | |
|---|---|---|---|---|---|
| Спецификация | DN50-DN300 PN40, 2205 ковка + обработка | DN50-DN300, 2205+Al2O3 керамическая футеровка | DN50-DN300, 2205 монолитная ковка + усиливающая пластина | 316L + графит гибкий, давление до 10МПа | Inconel 625, коррозионностойкий и жаростойкий |
| Материал | 2205 | 2205 | 2205 | Резина EPDM | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 2205 ковка + обработка | 2205+Al2O3 керамическая футеровка | 2205 монолитная ковка + усиливающая пластина | Давление до 10МПа | Коррозионностойкий и жаростойкий |
Порядок монтажа
- Обезжирьте метилэтилкетоном (MEK). Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав для диапазона -50 до 200C. Используйте шайбы с оболочкой PTFE.
- Проверьте соосность в пределах 0.3 мм. Затяните гидравлическим натяжителем. Проверьте 10% выборки методом PMI. Задокументируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% выборки проникающим красителем. Замените любые элементы с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите приборы для постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затяните любой крепёж ниже 80% указанного момента затяжки. Замените крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепёжных элементов независимо от состояния. Задокументируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение для дренажной арматуры на основе качества воды?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Чистая вода / нейтральное качество воды, нормальная температура | План A Фитинги стандартного дренажного трубопровода Q235B (наименьшая стоимость) | Q235B горячее цинкование + прокладка EPDM твердость по Шору 70A; DN50-DN300 PN16; C3 внутри помещений по ISO 12944-2 |
| Кислая шахтная вода pH3-5 / коррозионная среда | План B Фитинги для труб тяжелого типа из нержавеющей стали 304 (кислотостойкие, длительный срок службы) | Цельнокованые 304 + прокладка из фторкаучука FKM (кислотостойкая, температура 200°C); DN50-DN300 PN25; C4 жесткие условия по ISO 12944-2 |
| Сильная кислота pH<3 / высокое содержание песка / высокое давление | План C Экстремальные фитинги из дуплексной нержавеющей стали 2205 (минимизация потерь от простоя) | Дуплекс 2205 значение PREN >35 + керамическая футеровка Al2O3; DN50-DN300 PN40; спирально-навитая прокладка 316L (гибкий графит, 10MPa); C5-M экстремальные условия по ISO 12944-2 |
Ссылочные стандарты
Техническая основа и справочные стандарты
Плоские приварные стальные трубные фланцы
Марка безопасности горнодобывающей продукцииТруба для дренажа угольных шахт
Трубные фланцыСтальные приварные встык трубные фитинги, типы и параметры
Стальные трубные фланцыСтальные трубные фланцы (серия PN)
Стандарт фланцевСтандартная спецификация для хромированных и хромоникелевых нержавеющих стальных пластин, листов и лент (стандарт материала 304/2205)
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Трубные хомутыСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Опоры для трубПохожая тема
Компоненты для погружных насосовЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →