
Трубные хомуты для водоотлива шахт: сравнение материалов и покрытий
Выберите правильную опору для труб в соответствии с вашими условиями водоотвода: стандартные опоры Q235B для чистой воды, из нержавеющей стали 304 для кислой шахтной воды (pH 3-5), или усиленные опоры NM400 для сильных кислот (pH<3) и высокого содержания песка. Сравните несущую способность, коррозионную стойкость и срок службы
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Анкерные болты подземных трубных хомутов вырываются при вибрации
Корректирующие меры
Риск-02
Коррозия приводит к деградации несущей способности подвесного стержня
Корректирующие меры
Риск-03
Износ антикоррозионного покрытия приводит к ржавчине трубного хомута и деградации несущей способности
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия в выборе трубных хомутов для водоотлива шахт
Выбор между трубными хомутами из Q235B, нержавеющей стали 304 и NM400 зависит от химического состава воды и механической нагрузки. Хотя коррозионная стойкость важна, вибрация от пуска/остановки насоса может привести к вырыванию анкерных болтов и деградации несущей способности. В таблице ниже выделены наиболее часто упускаемые из виду инженерные различия
Что проверить
- 1Оцинкованные подвески из Q235B: подходят для чистой воды/нейтрального pH, но скорость коррозии достигает 0.0т до 1
- 2Подвески из нержавеющей стали 304: устойчивы к кислой шахтной воде (pH 3-5) со сроком службы 10-15 лет, но требуют болтовых комплектов с антиприлипающим покрытием для предотвращения схватывания
- 3Износостойкая сталь NM400 с керамической футеровкой: разработана для pH<3 и высокого содержания песка, но материал болтов должен быть Inconel 625 для предотвращения коррозии
- 4Риск вырыва анкерных болтов: при вибрации (1-5Гц) болты M12 могут ослабнуть после 10^4 циклов (3-6 месяцев); указывайте класс 8.8 с покрытием Dacromet и регулярную повторную затяжку
- 5Износ покрытия трубных хомутов: после 2 лет износ покрытия может достигать 30%, снижая несущую способность с 40кН до 28кН; указывайте резиновые или полиуретановые прокладки для гашения вибрации
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| pH воды и концентрация H2S | Определяет скорость коррозии и выбор материала; Q235B быстро выходит из строя в кислых средах или средах с H2S | Запрашивайте анализ качества воды; указывайте класс материала на основе уровня pH и H2S |
| Частота и амплитуда вибрации | Вызывает вырыв анкерных болтов и ослабление крепежа; влияет на интервалы технического обслуживания | — |
| Толщина и износостойкость покрытия | Тонкие или мягкие покрытия быстро изнашиваются, обнажая основной металл для коррозии и снижая несущую способность | Указывайте HDG >=55µm по ISO 1461; для абразивных условий рассмотрите керамические или полиуретановые футеровки |
| Класс болтов и антикоррозионное покрытие | Болты класса 8.8 с покрытием Dacromet устойчивы к коррозии и сохраняют предварительное натяжение при вибрации | Указывайте класс болтов (например, 8.8) и покрытие (Dacromet или антиприлипающее для нержавеющей стали) |
Оценки срока службы основаны на типичных условиях; фактический срок службы зависит от конкретной химического состава воды, температуры и частоты обслуживания на площадке
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Оцинкованные подвесы: окно ресурса при pH 5.5–12
Горячее цинкование по Plan A — это не «нанес и забыл» — у цинка есть четкий рабочий диапазон pH и ограничения по хлоридам, поэтому перед утверждением схемы противокоррозионной защиты стали сделайте анализ шахтной воды.
Окно pH для цинка и соотношение ресурса ~5× при pH 3.5 против 2.5 взяты из кривой pH American Galvanizers Association (прослежено); формулировка «всего несколько лет при pH 3–5.5» — качественная формулировка источника, без указания количества лет.
Технический справочник отрасли
От гидроудара при пуске-останове насоса до каскадного отказа подвесов
Удары при пуске-останове насосов и гидроудары заставляют трубы водоотлива постоянно вибрировать; цепочка идет от трубного хомута до вырыва анкера.
- 1Погружные насосы подвешены в зумпфе и качаются при каждом пуске-останове; центробежные насосы главной водоотливной работают непрерывно — ударные нагрузки при пуске-останове и гидроудары заставляют дренажный трубопровод вибрировать
- 2Вибрация передается через U-образный хомут и тягу подвеса на анкеры, установленные в бетоне — хомут является первым звеном в цепи передачи
- 3Анкер работает возвратно-поступательно относительно стенок отверстия, несущая способность год за годом падает, и обычные распорные анкеры выходят из строя первыми при длительной вибрации
- 4Отказ одного подвеса удваивает нагрузку на соседние → каскадный вырыв → весь участок трубы теряет опору
- 5Насосы имеют нормативное резервирование (рабочие насосы откачивают 24-часовой нормальный приток за 20 h, резервная мощность ≥70%, сдвоенные трубопроводы), а трубные стыки резерва не имеют — потерянный пролет подвесов означает фактически потерянный путь водоотлива
Количественные спектры вибрации (частота/амплитуда) для подземных трубопроводов в открытой литературе не найдены и зафиксированы как пробел в БЗ; числовые значения в данной цепочке не приводятся; шаги 3–4 — качественное описание механизма.
Технический справочник отрасли
Подвесы из 304: четыре слабых места — щелевая коррозия, высокие хлориды, задир, гальванопара
Plan B из стали 304 — это не «установил и забыл» — зона охвата трубы хомутом и впадины резьбы являются щелевыми участками, а высокие хлориды, задир и гальванопара добавляют еще три ловушки.
- Щелевая коррозия на первом месте: лента хомута вокруг трубы и впадины резьбы являются закрытыми щелями — 304 в щели выдерживает примерно 100 ppm хлоридов, а 316 — около 2000 ppm (данные бюллетеня производителя); марку стали необходимо выбирать исходя из наличия щели, а не свободной поверхности
- Граница по хлоридам и температуре: при 60 °C и 250 ppm Cl⁻ сталь 316 еще держит, а 304 — нет — Plan B ограничен обычной кислой водой; для шахтной воды с высоким содержанием хлоридов переходите сразу на 316L или дуплекс
- Задир: резьбы из аустенитной нержавеющей стали свариваются на холодную при высоком контактном давлении, после чего их невозможно ни затянуть, ни демонтировать — под землей это почти всегда означает резку с разрушением; для подвесов из 304 используйте противозадирную пасту или ставьте гайки из алюминиевой бронзы
- Смешение по гальванике: болты/хомуты из 304 на тягах или фланцах из углеродистой стали делают стальную сторону анодом, и она корродирует первой — обратное сочетание (болты из углеродистой стали на деталях из нержавеющей стали) является ошибкой подбора; проверенное сочетание — гайки из алюминиевой бронзы на шпильках из нержавеющей стали
Предельные значения хлоридов для щели (304 ≈100 ppm, 316 ≈2000 ppm) взяты из инженерного бюллетеня производителя, средняя достоверность, дословная сверка с оригиналом не проводилась; граница 60 °C/250 ppm — ориентировочное отраслевое значение, средняя достоверность.
Технический справочник отрасли
Резервирование водоотлива распространяется только на насосы — принимайте подвесы как нерезервируемые
Нормативное резервирование в шахтном водоотливе распространяется исключительно на насосы и магистральные трубопроводы; подвесы и стыки ни в одном перечне резервирования не фигурируют — принимайте и закупайте исходя из этой предпосылки.
Правила безопасности в угольных шахтах требуют, чтобы рабочие насосы откачивали 24-часовой нормальный приток за 20 h, резервная мощность составляла ≥70%, ремонтные насосы — ≥25%, плюс два комплекта трубопроводов; на одной польской главной водоотливной установке наблюдалось 10 насосов при нормативе 7. Подвесы и трубные стыки ни в одном перечне резервирования не фигурируют — один отказавший подвес удваивает нагрузку на соседние и может обрушить пролет, а один потерянный путь водоотлива может вывести время откачки за нормативное окно. Практика закупщика сводится к трем правилам: чувствительность к качеству стыков выше чувствительности к цене; подбор начинается с протокола анализа воды (pH, Cl⁻, TDS, твердые включения) до фиксации уровня материала (8.8 HDG ↔ 316L ↔ дуплекс); контроль подвесов/стыков привязывается к окну ревизии насосов — насосы, эксплуатируемые свыше 20,000 h без капремонта, теряют 20–27% эффективности, поэтому экономика цикла задокументирована — при этом щелевые участки проверяются выборочно по графику, не дожидаясь протечки.
Нормативные показатели (20 h / ≥70% / ≥25% / сдвоенные трубопроводы) взяты из статьи 315 Правил безопасности в угольных шахтах (вступает в силу 2026-02-01); данные по 7 против 10 насосов в Польше и показатели 20,000 h / 20–27% эффективности — из энергетической статьи AGH по насосным станциям — все прослежено, количественные оценки масштаба в данном слоте отсутствуют.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартные трубные опоры из Q235B | B · План Б · Тяжелые опоры из нержавеющей стали 304 | C · План В · Экстремальные опоры из износостойкой стали NM400 | |
|---|---|---|---|
| 1. ПОДВЕСНОЙ СТЕРЖЕНЬ | |||
| Спецификация | M10-M20, Q235B горячее цинкование | M12-M24, 304 полная резьба | M16-M30, сплошная закалка + отпуск при низкой температуре |
| Материал | Q235B | 304 | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 2. U-ОБРАЗНЫЙ ТРУБНЫЙ ХОМУТ | |||
| Спецификация | DN50-DN300, Q235B штампованный | DN50-DN300, 304 точное литье | DN50-DN300, NM400 + Al2O3 керамическая футеровка |
| Материал | Q235B | 304 | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 3. ПОПЕРЕЧНАЯ БАЛКА | |||
| Спецификация | L50×5-L100×10, Q235B уголковая сталь | [10-[16, 304 швеллерная сталь, сварная | Двутавр HW150×150, NM400 сварная |
| Материал | Q235B | 304 | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 4. РЕЗИНОВАЯ ВИБРОГАСЯЩАЯ ПРОКЛАДКА | |||
| Спецификация | EPDM жесткость по Шору 60A, толщина 10мм | Полиуретан 80A, устойчивый к кислотам и маслам | ZrO2 toughened alumina, коэффициент трения <0.1 |
| Материал | EPDM | Полиуретан | — |
| Класс | Жесткость по Шору 60A | — | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 5. АНКЕРНЫЙ БОЛТ | |||
| Спецификация | M12-M16, Класс 8.8, покрытие Dacromet | M12-M20, 304 нержавеющая сталь с антиприлипающим покрытием | Inconel 625, устойчивый к коррозии и высоким температурам |
| Материал | — | 304 нержавеющая сталь | — |
| Класс | Класс 8.8 | — | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
Руководство по выбору
Как выбрать решение для опоры на основе условий водоотлива?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Чистая вода / нейтральное качество воды, нормальная температура | План A Стандартные трубные опоры Q235B (самая низкая стоимость) | Q235B горячее цинкование + резиновая прокладка EPDM твердость по Шору 60A; подходит для обычных дренажных трубопроводов DN50-DN300; C3 по ISO 12944-2 |
| Кислая шахтная вода pH 3-5 / влажная коррозионная среда | План B Усиленные опоры из нержавеющей стали 304 (длительный кислотостойкий срок службы) | Полная резьба 304 + полиуретановая прокладка 80A (кислото- и маслостойкая); несущая способность на 30% выше, чем у углеродистой стали; C4 Высокая по ISO 12944-2 |
| Сильная кислота pH<3 / высокое содержание песка / высокое давление | План C Экстремальные опоры из износостойкой стали NM400 (минимизация потерь от простоев) | Износостойкая сталь NM400 + керамический вкладыш Al2O3; прокладка из упрочненного оксида алюминия ZrO2, коэффициент трения <0.1; C5-M Экстремальная по ISO 12944-2 |
План А · Стандартные трубные опоры из Q235B
Стандарт C3 по ISO 12944-2
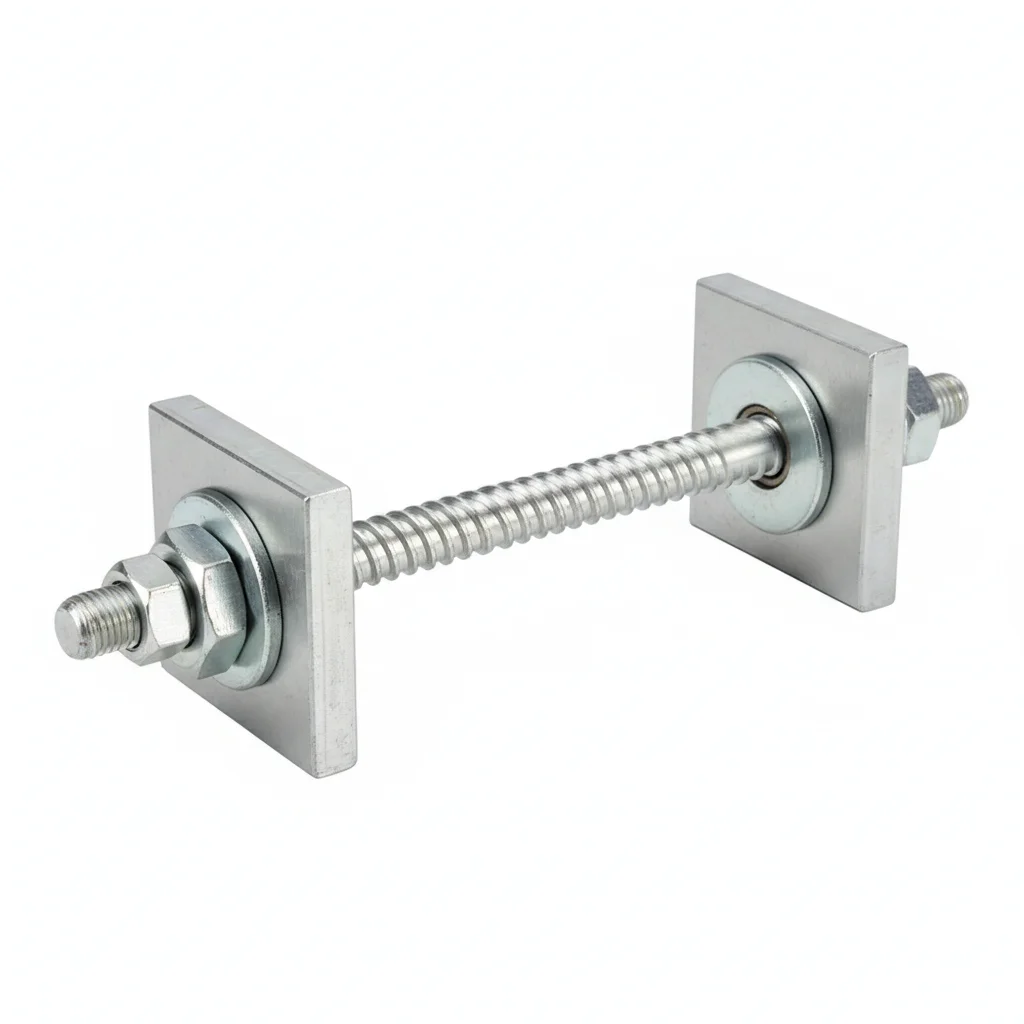
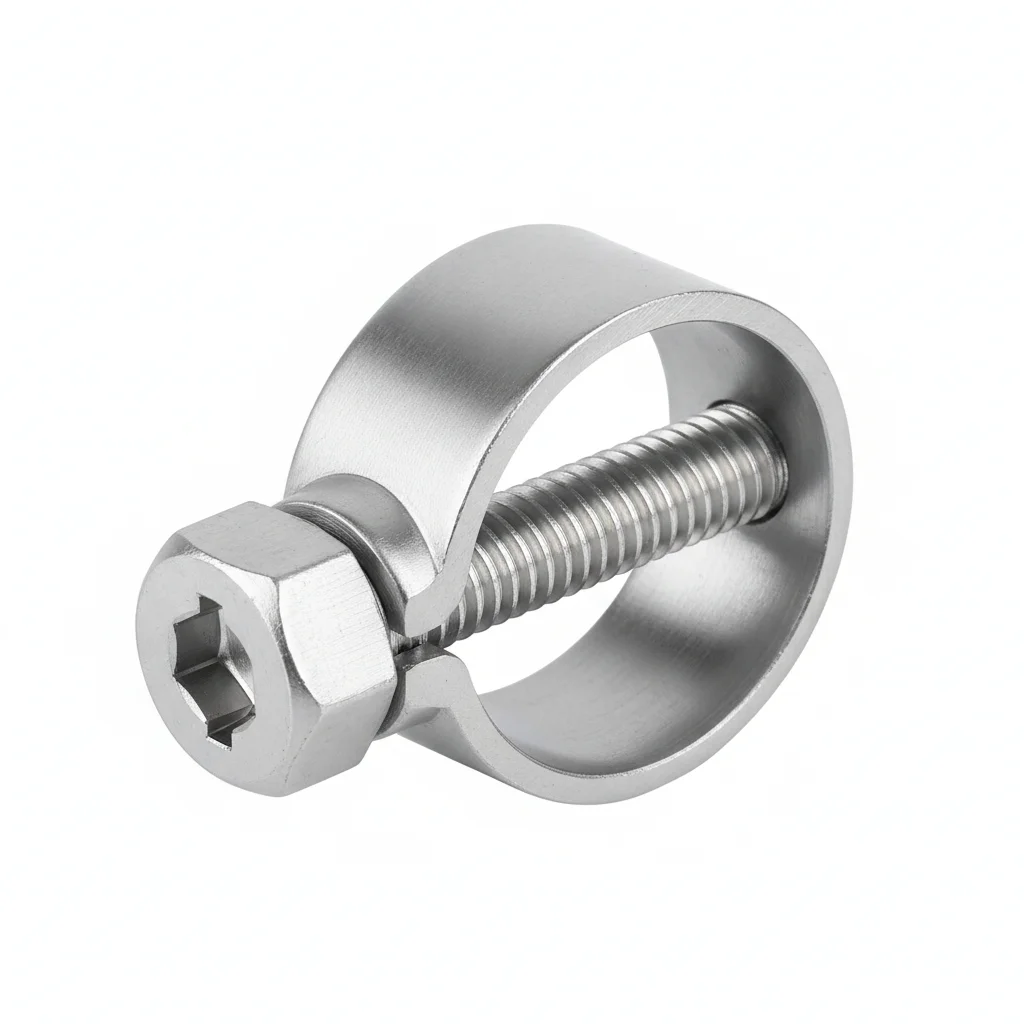
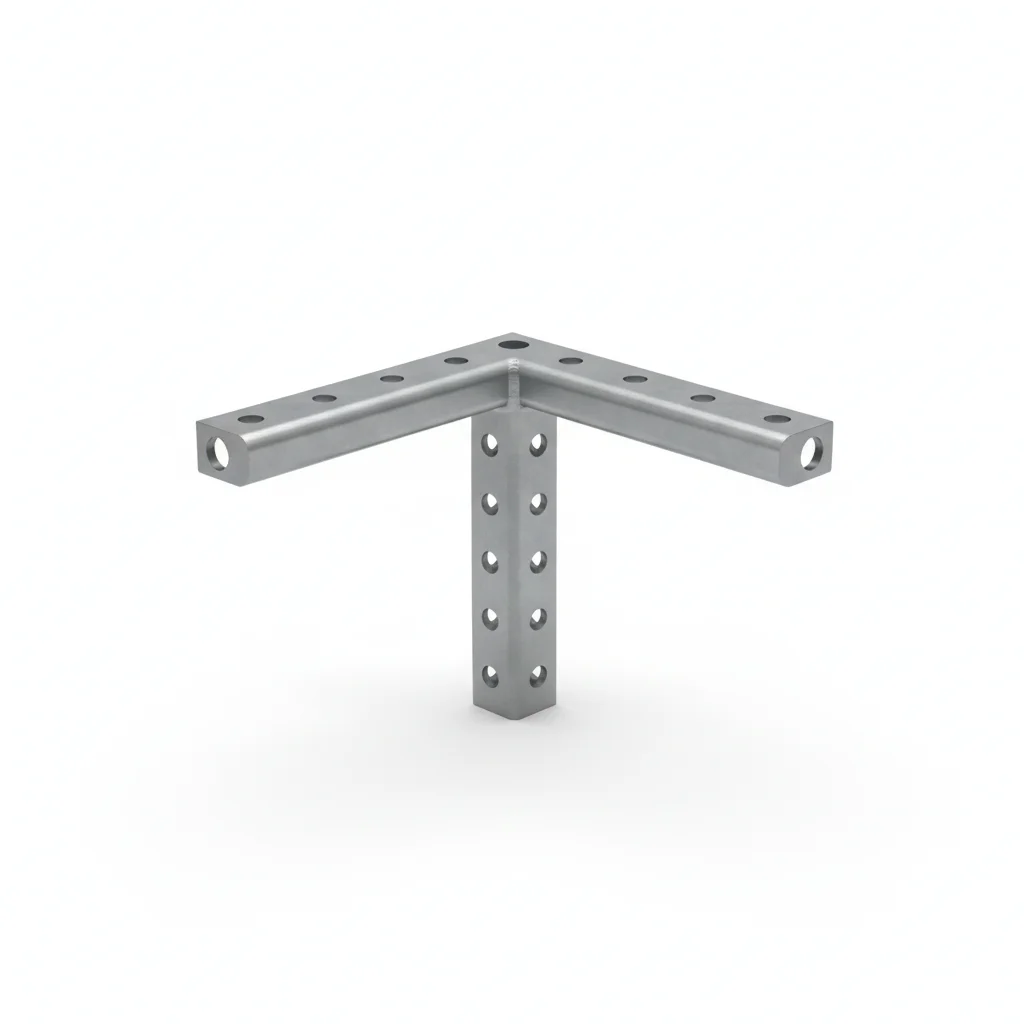
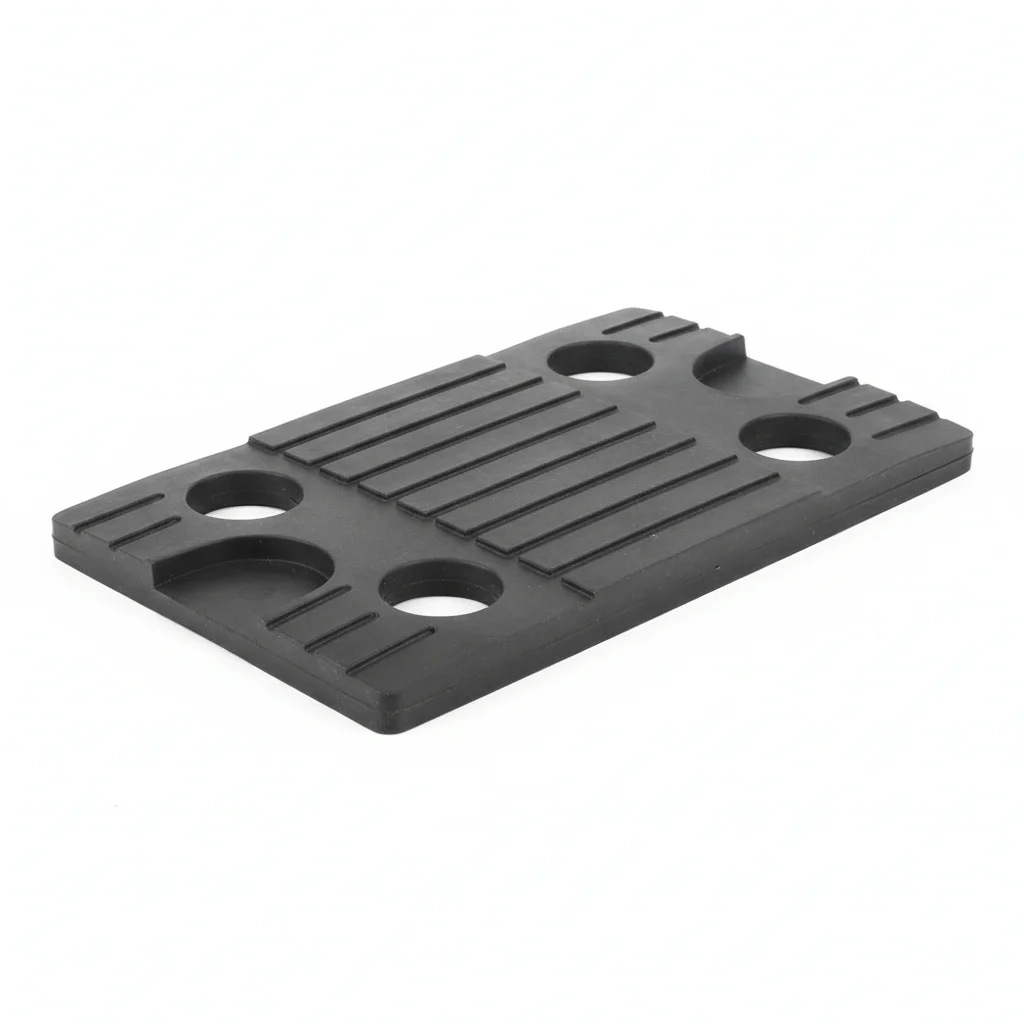
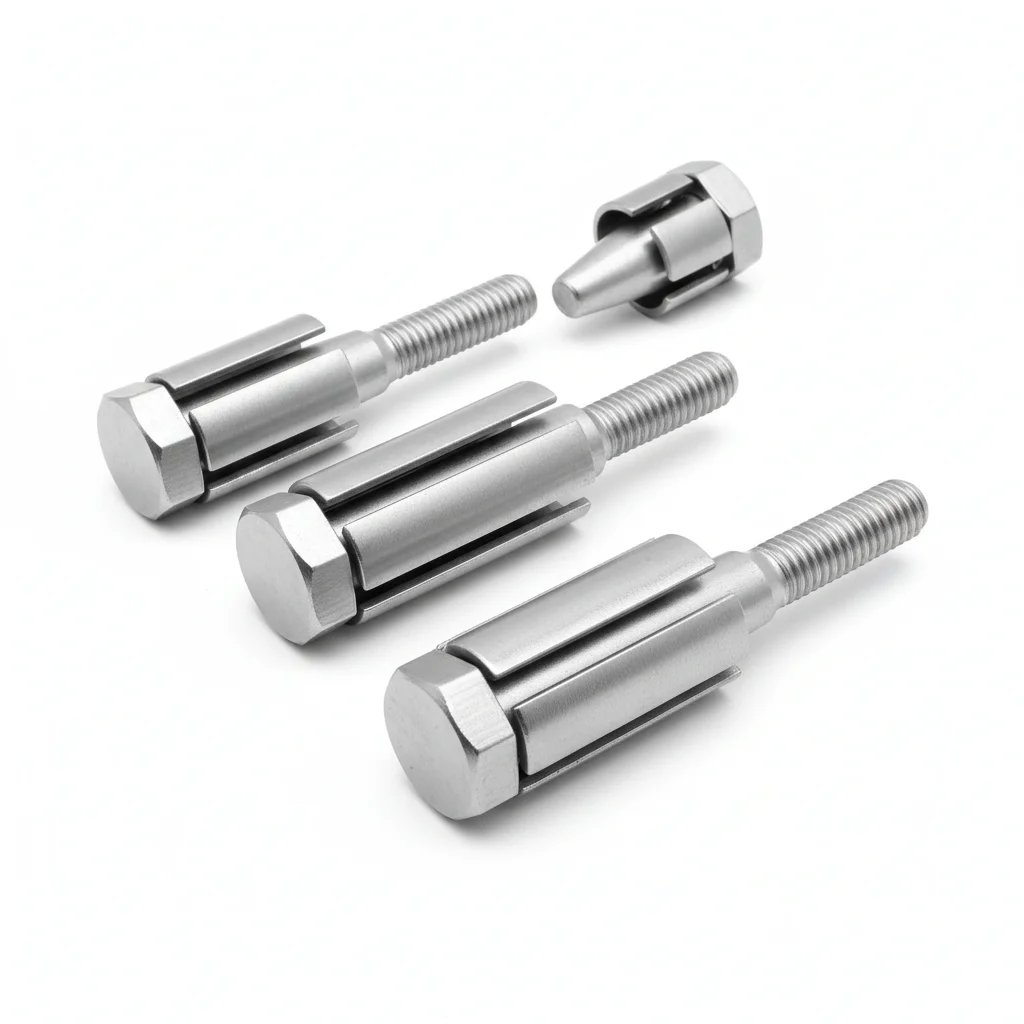
| Подвесной стержень | U-образный трубный хомут | Поперечная балка | Резиновая виброгасящая прокладка | Анкерный болт | |
|---|---|---|---|---|---|
| Спецификация | M10-M20, Q235B горячее цинкование | DN50-DN300, Q235B штампованный | L50×5-L100×10, Q235B уголковая сталь | EPDM жесткость по Шору 60A, толщина 10мм | M12-M16, Класс 8.8, покрытие Dacromet |
| Материал | Q235B | Q235B | Q235B | EPDM | — |
| Класс | — | — | — | Жесткость по Шору 60A | Класс 8.8 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Q235B горячее цинкование | Q235B штампованный | Q235B уголковая сталь | Толщина 10мм | Класс 8.8, покрытие Dacromet |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1мм на 100мм.
- Нанесите соединительную пасту на контактные поверхности. Установите крепеж с пружинной шайбой под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5мм. Затяните в шахматном порядке. Момент затяжки 42 Н·м +/-2 Н·м с помощью калиброванного ключа. Задокументируйте в журнале качества.
- Проверьте все крепежные элементы на надлежащее положение. Измерьте 5% образца щупом.
- Нанесите метку герметиком момента затяжки. Сфотографируйте собранную конструкцию с 3 ракурсов для пакета документации качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет надлежащим образом установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж с моментом ниже 80% от указанного. Замените крепеж с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Тяжелые опоры из нержавеющей стали 304
C4 Агрессивная среда по ISO 12944-2
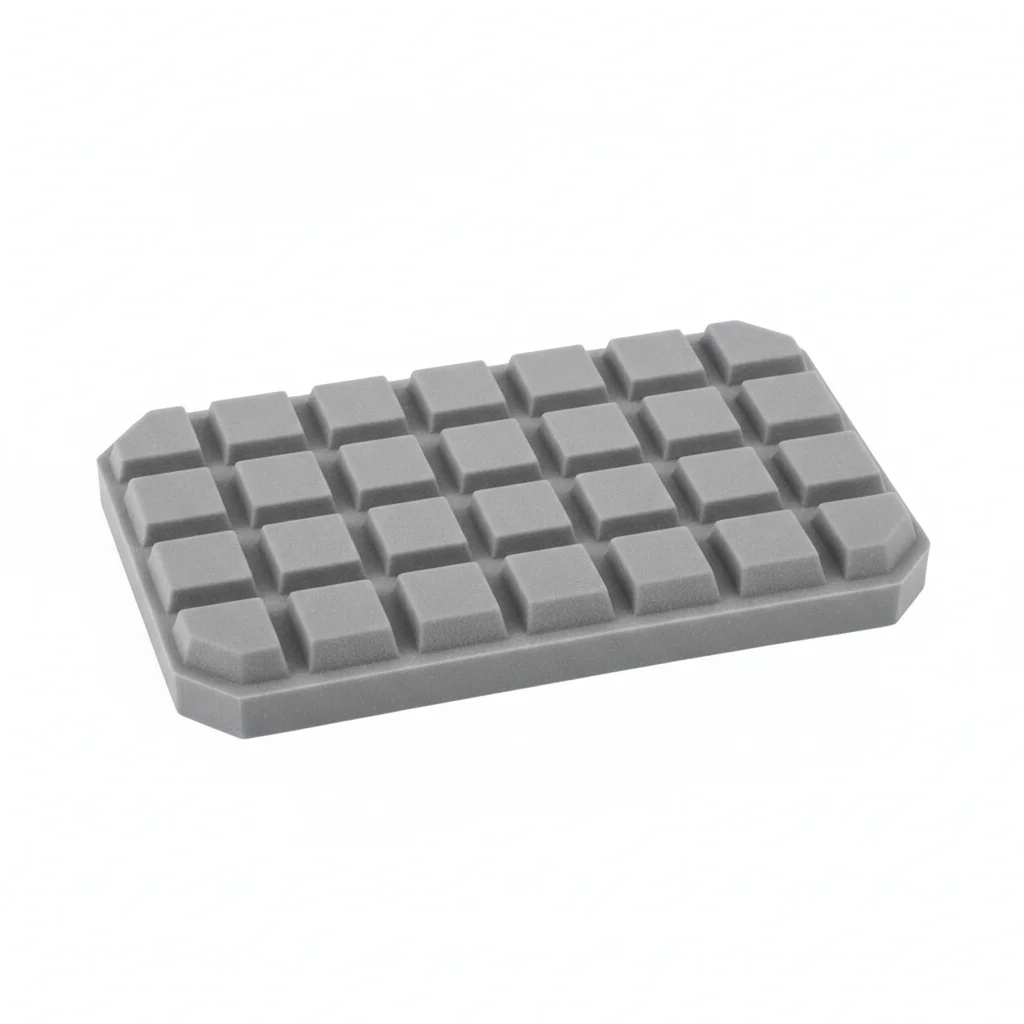
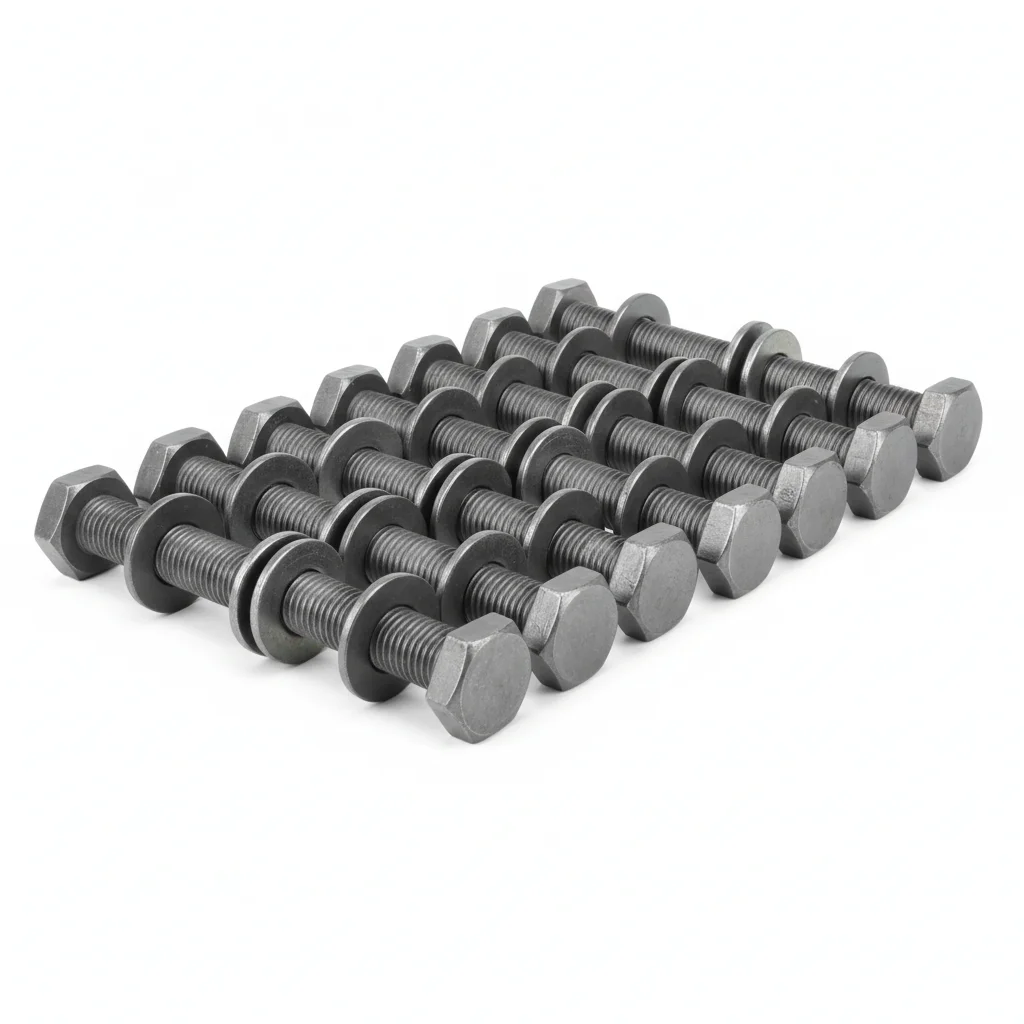
| Подвесной стержень | Коррозионностойкий трубный хомут | Усиленная поперечная балка | Виброгасящая прокладка | Набор болтов | |
|---|---|---|---|---|---|
| Спецификация | M12-M24, 304 полная резьба | DN50-DN300, 304 точное литье | [10-[16, 304 швеллерная сталь, сварная | Полиуретан 80A, устойчивый к кислотам и маслам | M12-M20, 304 нержавеющая сталь с антиприлипающим покрытием |
| Материал | 304 | 304 | 304 | Полиуретан | 304 нержавеющая сталь |
| Класс | — | — | — | — | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 304 полная резьба | 304 точное литье | 304 швеллерная сталь, сварная | Устойчивый к кислотам и маслам | 304 нержавеющая сталь с антиприлипающим покрытием |
Порядок монтажа
- Обезжирите поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозионную соединительную пасту с рабочим диапазоном -20 до 150C. Используйте шайбы с ПТФЭ покрытием.
- Проверьте выравнивание по спецификации. Затяните в крестообразной последовательности. Проверьте 10% с помощью инструмента. Задокументируйте с данными об окружающей среде.
- Проведите испытание на вырыв 5% случайной выборки до 80% пробной нагрузки. Замените любые элементы ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет надлежащим образом установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж с моментом ниже 80% от указанного. Замените крепеж с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Экстремальные опоры из износостойкой стали NM400
C5-M Экстремальная среда по ISO 12944-2
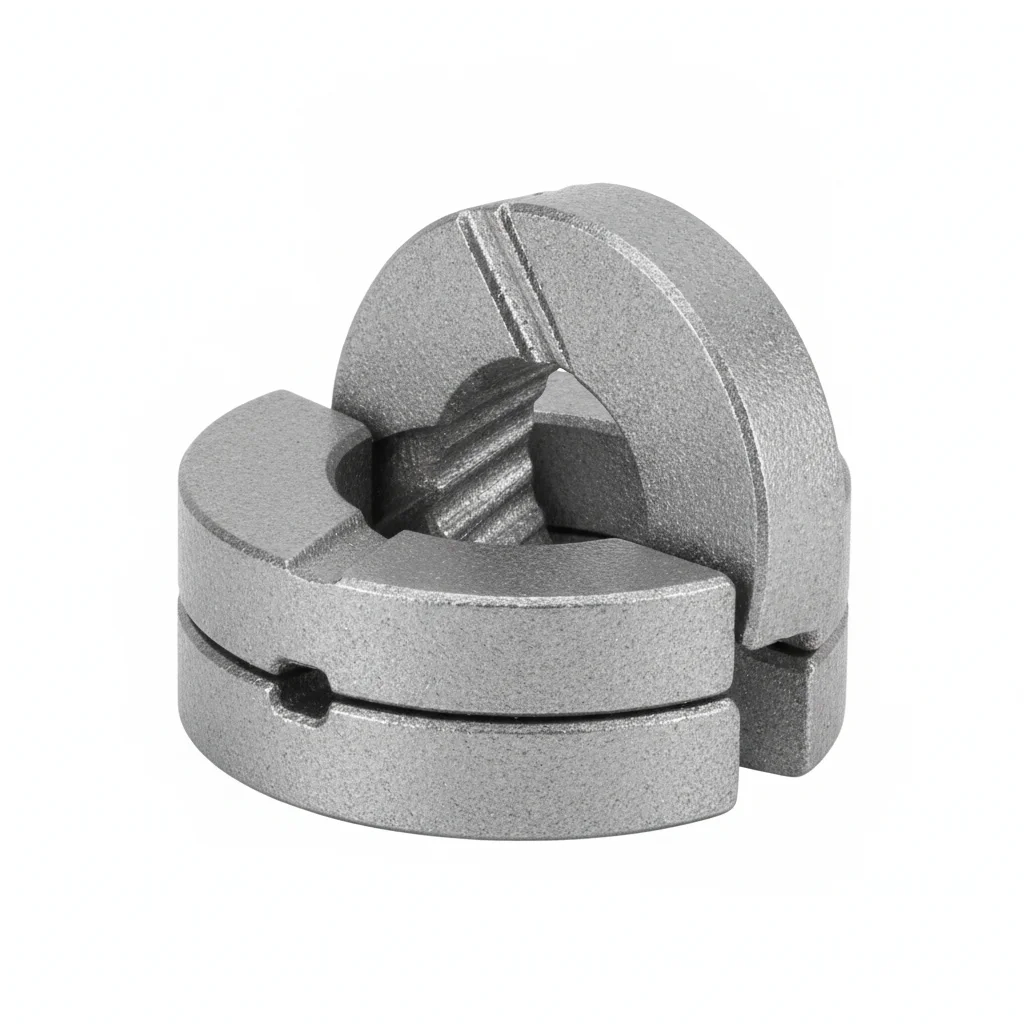
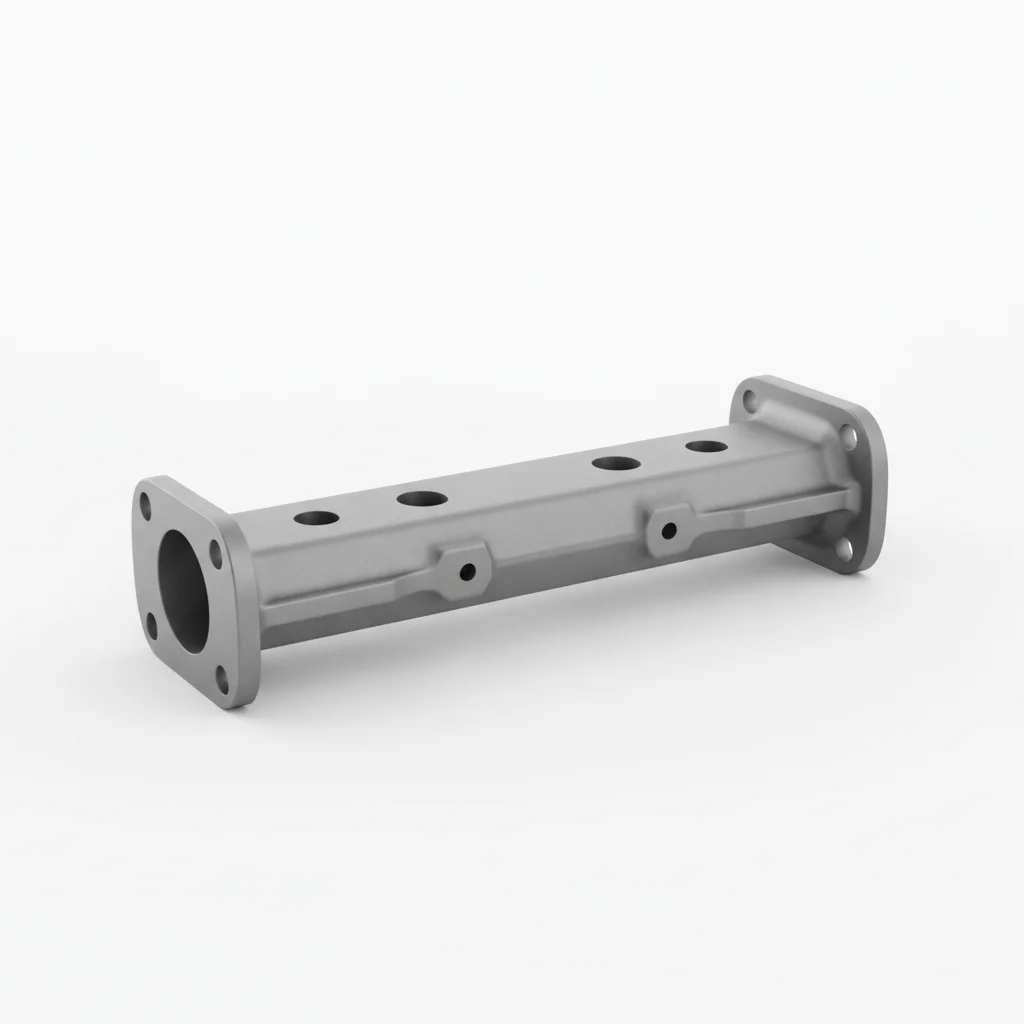
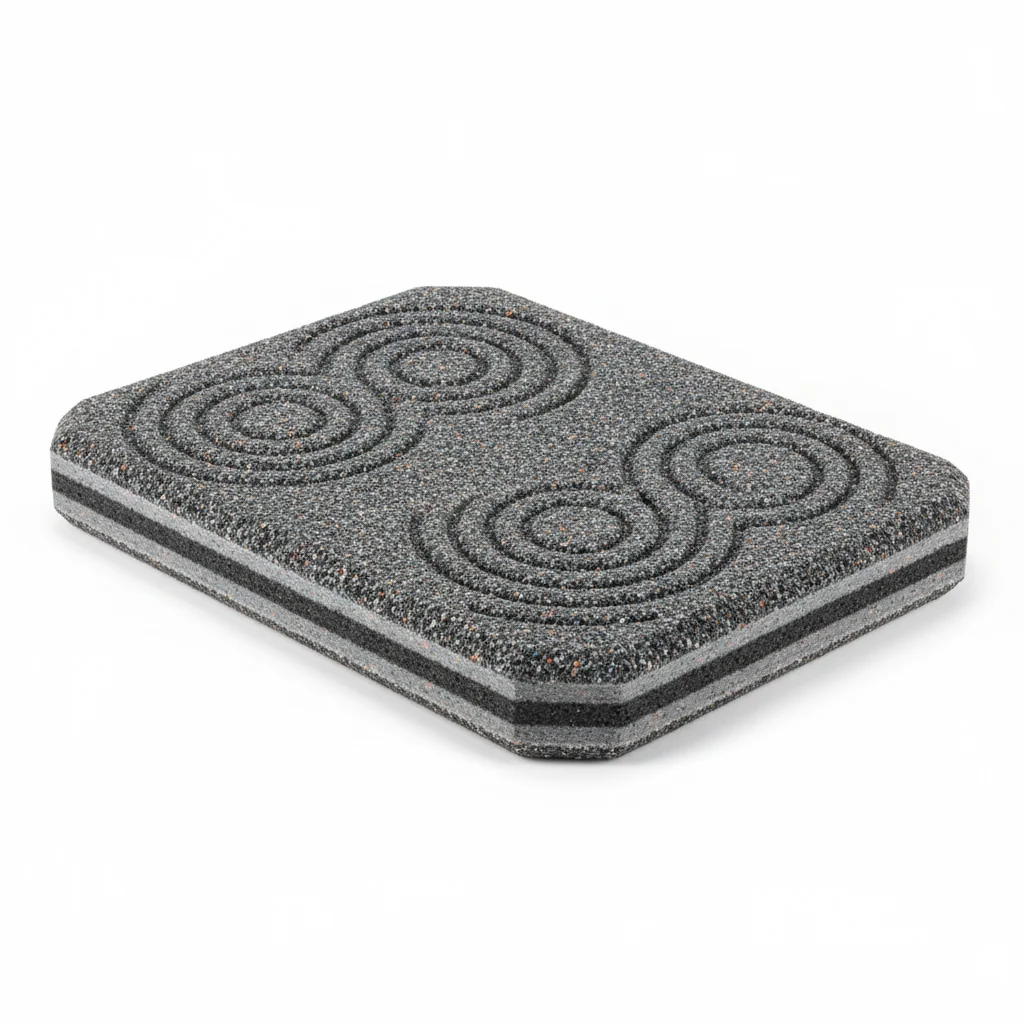
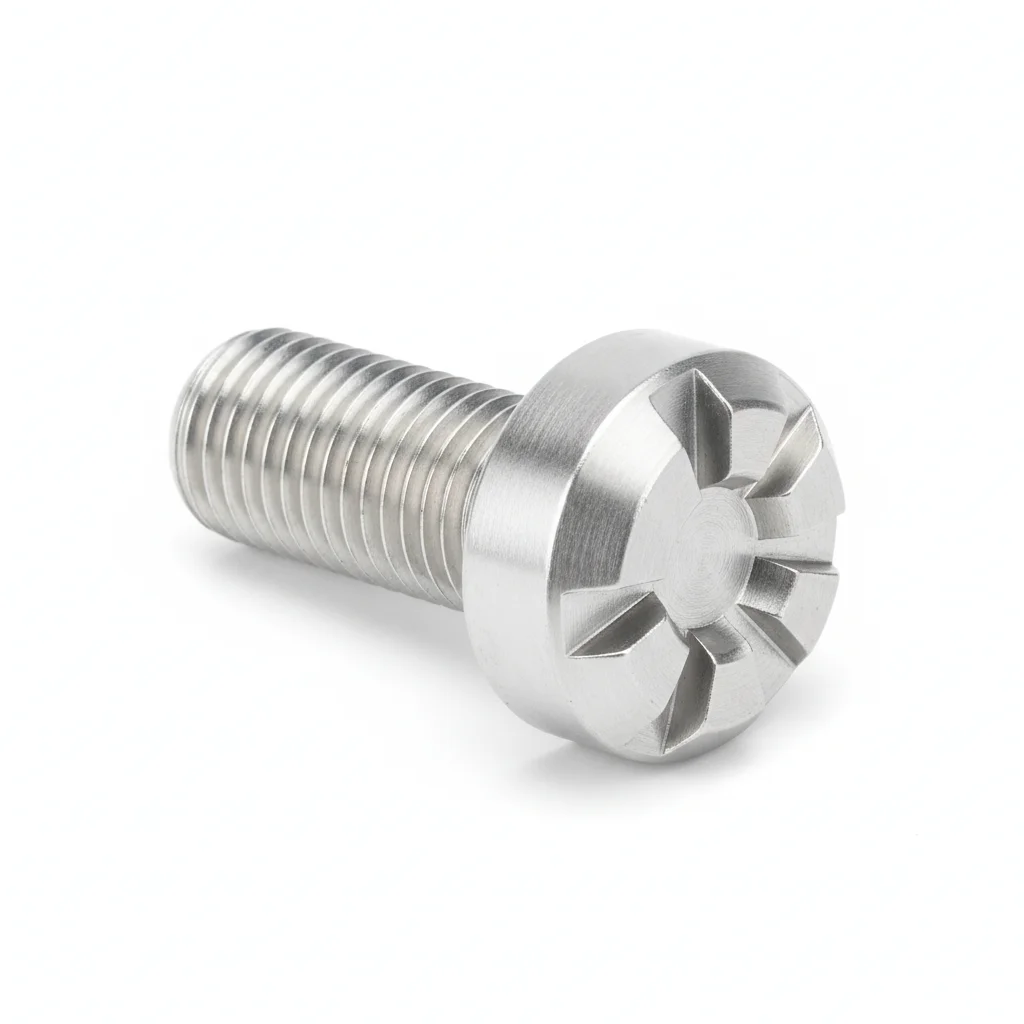
| Подвесной стержень | Износостойкий трубный хомут | Тяжелая поперечная балка | Керамическая композитная прокладка | Специальный сплавовый болт | |
|---|---|---|---|---|---|
| Спецификация | M16-M30, сплошная закалка + отпуск при низкой температуре | DN50-DN300, NM400 + Al2O3 керамическая футеровка | Двутавр HW150×150, NM400 сварная | ZrO2 toughened alumina, коэффициент трения <0.1 | Inconel 625, устойчивый к коррозии и высоким температурам |
| Материал | — | — | — | — | — |
| Класс | — | — | — | — | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Сплошная закалка + отпуск при низкой температуре | NM400 + Al2O3 керамическая футеровка | NM400 сварная | Коэффициент трения <0.1 | Устойчивый к коррозии и высоким температурам |
Порядок монтажа
- Обезжирите растворителем MEK. Проверьте шероховатость поверхности Ra <1.6um.
- Нанесите морскую антикоррозионную пасту с рабочим диапазоном -50 до 200C. Используйте шайбы в оболочке из ПТФЭ.
- Проверьте выравнивание до 0.3мм. Затяните с помощью гидравлического натяжителя. PMI-проверка 10% образца. Задокументируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% образца красящей дефектоскопией. Замените любые элементы с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите постоянное оборудование для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте калиброванный моментный ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет надлежащим образом установить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж с моментом ниже 80% от указанного. Замените крепеж с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Опоры и подвески для труб. Часть 1: Технические условия
Знак безопасности продукции для шахтДренажные трубы для угольных шахт
Опоры и подвески для трубФланцы стальных труб (справочное значение расстояния между опорами)
Опоры и подвески для трубТиповые чертежи для опор труб
Металлические промышленные трубопроводыСтандартная спецификация для пластин, листов и полос из хромированной и хромоникелевой нержавеющей стали (материал 304)
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →