
Дренажные решётки: Чугунные vs Композитные vs Нержавеющая сталь
Выберите подходящую дренажную решётку на основе класса нагрузки и условий эксплуатации. Сравните чугун (HT250) для тротуаров, SMC композит для дорог и нержавеющую сталь 304 для участков с высокими нагрузками. Ключевые факторы: несущая способность, коррозионная стойкость и плоскостность рамы для предотвращения преждевременного разрушения
Аудит рисков // Инженерная диагностика
Руководство по ошибкам при закупках
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Разрушение чугунного люка под нагрузкой тяжелого транспортного средства
Корректирующие меры
Риск-02
Снижение несущей способности композитной дренажной решётки в условиях высокой температуры
Корректирующие меры
Риск-03
Язвенная коррозия нержавеющей дренажной решётки в прибрежной среде с высоким содержанием солевого тумана
Корректирующие меры
Особенности условий эксплуатации
Ключевые проверки при закупке крепежа для дренажных решёток
При выборе дренажных решёток класс нагрузки и среда определяют выбор материала. Однако плоскостность рамы и однородность поверхности контакта часто упускаются из виду, что приводит к преждевременному разрушению при эксцентрических нагрузках
Что проверить
- 1Проверить класс материала: HT250 для пешеходных зон, SMC композит для дорог, 304 Нержавеющая сталь для прибрежных или тяжелых условий
- 2Убедиться в совместимости антивандального замкового механизма с инструментами обслуживания
- 3Указать антиосадочную прокладку (резиновая прокладка) для снижения вибрации и шума
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс нагрузки | Определяет толщину крышки и прочность материала; несоответствие приводит к растрескиванию или обрушению | A15-B125 для тротуаров, C250-D400 для дорог, E600-F900 для аэропортов |
| Плоскостность рамы | Неровная рама вызывает отскок крышки под нагрузкой, увеличивая ударную силу | Допуск плоскостности по EN 1433 или CJ/T 511 |
| Антикоррозийная защита | Соляной туман или высокая влажность снижают срок службы; 304 Нержавеющая сталь может покрыться язвами в прибрежных районах | Горячее цинкование по ISO 1461 или 304 Нержавеющая сталь для прибрежных условий |
| Антивандальный замок | Предотвращает несанкционированное снятие; треугольный цилиндр требует специального ключа | Треугольный цилиндр с антивандальным дизайном |
| Момент затяжки при установке | Неправильный момент затяжки приводит к ослаблению или повреждению рамы под транспортным потоком | Момент затяжки по спецификации производителя; повторная затяжка через 6 месяцев |
Испытание нагрузки по EN 1433 или CJ/T 511 требуется для приемки. Проверьте сертификаты материалов для HT250, SMC или 304 Нержавеющей стали
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Чугун или 304: разграничительная линия для решеток во влажных каналах
Материал решетки определяет, как крышка выдерживает постоянное увлажнение. Для придорожного оборудования многократно подтвержденная слабость чугуна — «корневое ржавление там, где скапливается вода» — прецедент — чугунные ножки парковых скамеек: на улице, под солнцем и дождем в первую очередь корродируют детали, контактирующие с землей или многократно замокающие. Дренажные решетки работают в более тяжелых условиях — вода течет по каналу круглый год, чередуются дождевые и сточные воды, крышка постоянно замокает. Крышки и рамы из чугуна HT250 имеют ту же микросреду застойной воды на контактных поверхностях и в местах накопления ила. Дифференцируйте выбор по условиям площадки: на обычных участках чугунная крышка допустима, но ответный крепеж и любой металл, контактирующий с водой, следует задавать из стали 304 (архивный прецедент для уличных условий с застойной водой — анкерный болт из 304); на прибрежных участках с солевым туманом, противогололедными солями и длительным стоянием воды сразу повышайте крышку и раму до 304 или выше — не допускайте, чтобы экономия «чугун дешевле» обернулась повторными заменами.
Корневое ржавление чугунных ножек в застойной воде — известный механизм отказа уличного чугуна (тот же прецедент — парковые скамейки); назначайте циклы замены исходя из условий обводнения площадки и результатов контроля коррозии.
Технический справочник отрасли
Цепочка питтинга стали 304 на прибрежных решетках: от накопления солей к локальному обрушению
Отказ прибрежной решетки редко проявляется сначала на поверхности — питтинг начинается в зазорах между крышкой и рамой и в карманах с илом, а несущее сечение незаметно утоняется. Проследите цепочку, чтобы увидеть, на каких объектах необходимо повышать класс всего комплекта.
- 1Соли концентрируются в канале: прибрежный солевой туман и противогололедные соли с дождевой водой попадают в водосток; застойная вода концентрирует хлориды в зазорах между крышкой и рамой и в карманах с илом, формируя хлорсодержащую среду
- 2Инициируется питтинг стали 304: гипохлорит / остаточный хлор вызывает питтинг стали 304 (подтвержденный химический механизм) — первые очаги — участки крышки с повышенным содержанием хлоридов, сварные швы рамы и щелевые зазоры болтов
- 3Питтинги углубляются, несущее сечение утоняется: питтинги растут скрыто, сечение крышки и рамы уменьшается, локальная прочность падает, хотя поверхность еще выглядит целой
- 4Многократные колесные нагрузки вызывают локальное обрушение: тяжелый транспорт многократно проезжает по утоненному участку — крышка в целом выглядит целой, отказ начинается без предупреждения в одной утоненной точке
- 5Мера противодействия: на прибрежных / хлорсодержащих объектах повышайте класс всего комплекта — крышка, рама, замки и анкеры в одном материальном классе (например, 316L) одновременно, чтобы не получилось, что крышка upgraded, а крепеж отстает
Питтинг стали 304 гипохлоритом / остаточным хлором — установленный химический механизм; переход на 316L — общепринятый выбор материала для работы в хлорсодержащих средах. Концентрация хлоридов, глубина питтинга и срок службы в годах здесь не количественно нормированы; итоговую марку определяйте по проектному коррозионному обследованию.
Технический справочник отрасли
Защита решетки от хищения: три рубежа по конструкции и материалу
Легкие реечные решетки — одни из самых легко извлекаемых целиком и сдаваемых в лом муниципальных металлических изделий. Защита от хищения — это не один замок — выстраивайте эти три рубежа в комплексе:
- Конструкция с защитой от хищения: фиксируйте решетку болтами с внутренним шестигранником и центральным штифтом — центральный штифт перекрывает гнездо шестигранника, поэтому обычный ключ-шестигранник не входит в зацепление; отворачивание возможно только специальным инструментом, точка для поддевания отсутствует
- Сопряжение с замком: комплектуйте замок крышки выделенным ключом (тип с треугольным сердечником) и управляйте ключами совместно с инструментом для обслуживания — без спецключа бригада не вскроет замок, что исключает ситуацию «крышка без замка; замок без ключа»
- Материальный рубеж: заказывайте детали с защитой от хищения из стали 304 — реализуемая по архиву комплектация для болтов ящика — «анкер 304 + болт с защитой от хищения»; в коррозионной среде сама противовандальная конструкция не должна ржаветь, иначе прикипевшая деталь с защитой от хищения станет препятствием для обслуживания
Конструкция с внутренним шестигранником и центральным штифтом и комплектация «анкер 304 + болт с защитой от хищения» — распространенная практика муниципальных закупок; замок с треугольным сердечником приведен как пример ответной фурнитуры.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант А · Чугунный решётка HT250 Стандартная крышка | B · Вариант Б · SMC Композитная крышка для тяжелых условий | C · Вариант В · Нержавеющая сталь 304 Экстремальная крышка | |
|---|---|---|---|
| 1. ЧУГУННАЯ КРЫШКА | |||
| Спецификация | 500×500×40мм, HT250 Серый чугун, Несущая способность ≥125кН | 600×600×50мм, SMC+Стальная рама, Несущая способность ≥400кН | 800×800×60мм, 304 Нержавеющая сталь цельная ковка, Несущая способность ≥900кН |
| Материал | T2 | — | 304 Нержавеющая сталь |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. ЧУГУННАЯ РАМА | |||
| Спецификация | 500×500×50мм, HT250+Горячее цинкование | 600×600×60мм, Q235B Сварная+Горячее цинкование | 800×800×80мм, Inconel 625 Точное литье |
| Материал | T2 | Q235B | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 3. АНТИОСАДОЧНАЯ ПРОКЛАДКА | |||
| Спецификация | Резиновая прокладка, Толщина 10мм, Виброзащита и шумоподавление | Корундовая антискольжащая полоса, Ширина 30мм, Коэффициент трения ≥0.6 | RFID-чип + датчик перемещений, Мониторинг состояния в реальном времени |
| Материал | — | — | Оцинкованная сталь |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 4. АНТИВАНДАЛЬНЫЙ ЗАМОК | |||
| Спецификация | Треугольный цилиндр, Специальный ключ | Ручной гидравлический насос, Сила открытия ≤50кг | Inconel 625 Точное литье, Антивандальный и антикоррозийный |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 5. АНТИКОРРОЗИЙНАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, Нанесение на поверхность контакта для предотвращения заклинивания | Эпоксидный цинконаполненный грунт + полиуретановое покрытие, Стойкость к соляному туману 1000ч | Гидравлическая синхронная система подъема, Точность ±1мм |
| Материал | — | Полиуретан | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Руководство по выбору
Как выбрать решение для дренажной решётки на основе класса нагрузки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Пешеходная зона/Зеленая зона (A15-B125) | План A · Стандартная крышка из чугуна HT250 | Наименьшая стоимость; крышка из серого чугуна HT250 500×500×40mm, нагрузка ≥125kN; рама горячего цинкования ≥55μm по ISO 1461; C3 Standard по ISO 12944-2 |
| Проезжая часть/Парковка (C250-D400) | План B · Тяжелая крышка из композита SMC | Композит SMC формовочный + стальная рама 600×600×50mm, нагрузка ≥400kN; легкий вес и высокая прочность, длительный срок службы; C4 Harsh по ISO 12944-2 |
| Тяжелая нагрузка/Аэропорт (E600-F900) | План C · Экстремальная крышка из нержавеющей стали 304 | Цельнокованая крышка из нержавеющей стали 304 SS 800×800×60mm, нагрузка ≥900kN; отличная коррозионная стойкость; C5-M Extreme по ISO 12944-2 |
| Проверка плоскостности рамы | Проверить плоскостность рамы и контактную поверхность перед приемкой | Неровная рама (зазор >2mm) вызывает подпрыгивание крышки и ударную нагрузку 2-3× от статической; допуск плоскостности по EN 1433 или CJ/T 511 |
| Прибрежная среда с высоким содержанием солей | Улучшить материал или добавить антикоррозионную защиту | Сталь 304 SS может подвергаться питтинговой коррозии при содержании хлоридов >500mg/L; использовать 316L или дуплексную нержавеющую сталь с пассивацией или эпоксидным цинкнаполненным покрытием, стойкость к соляному туману ≥2000h (ASTM B117) |
Вариант А · Чугунный решётка HT250 Стандартная крышка
C3 Стандартная по ISO 12944-2
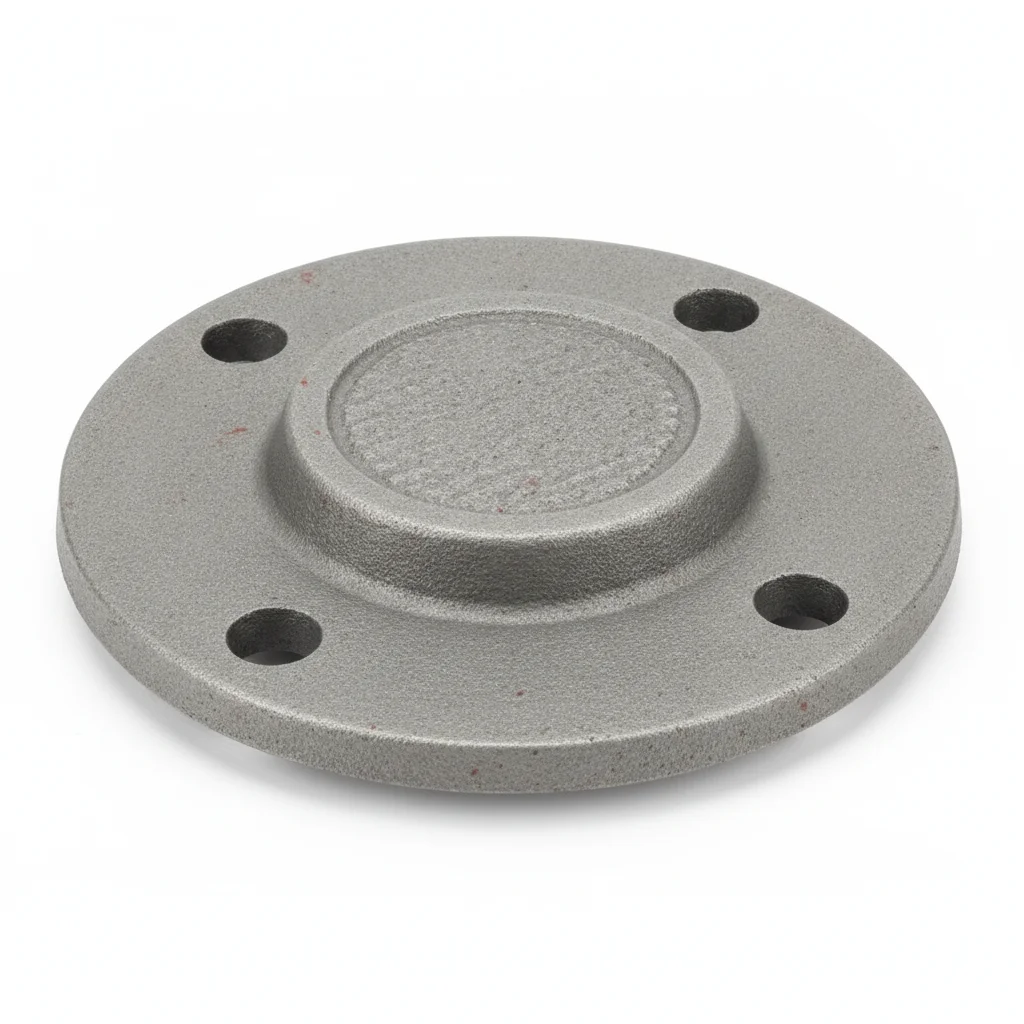
| Чугунная крышка | Чугунная рама | Антиосадочная прокладка | Антивандальный замок | Антикоррозийная смазка | |
|---|---|---|---|---|---|
| Спецификация | 500×500×40мм, HT250 Серый чугун, Несущая способность ≥125кН | 500×500×50мм, HT250+Горячее цинкование | Резиновая прокладка, Толщина 10мм, Виброзащита и шумоподавление | Треугольный цилиндр, Специальный ключ | Литиевая смазка NLGI-2, Нанесение на поверхность контакта для предотвращения заклинивания |
| Материал | T2 | T2 | — | — | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Несущая способность ≥125кН | HT250+Горячее цинкование | Виброзащита и шумоподавление | Специальный ключ | Нанесение на поверхность контакта для предотвращения заклинивания |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести состав для стыков на поверхности контакта. Установить крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверить соосность в пределах 0.5 мм. Затягивать по звездчатой схеме. Момент затяжки 42 Н·м +/-2 Н·м динамометрическим ключом. Записать в журнал QA.
- Проверить все крепежные элементы на правильность посадки. Проверить 5% выборки щупом.
- Нанести метку герметиком-индикатором момента затяжки. Сфотографировать готовую сборку с 3 ракурсов для документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа с неверным классом прочности для условий эксплуатации | Крепеж разрушается ниже расчетной нагрузки. Соединение расслаивается в рабочих условиях в первый год. | Проверить класс крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть любой крепёж, у которого момент затяжки ниже 80% от указанного. Заменить крепёж с коррозией, затрагивающей >5% поверхности, или глубиной ямочной коррозии >0.3мм. Каждые 3 года: полная разборка и проверка 20% крепежа. Каждые 5 лет: заменить все критические крепежные изделия независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимальная допустимая потеря натяжения: 15%.
Вариант Б · SMC Композитная крышка для тяжелых условий
C4 Агрессивная среда по ISO 12944-2
| Крышка | Усиленная рама | Антискольжащая полоса | Гидравлическое устройство для открытия | Антикоррозийное покрытие | |
|---|---|---|---|---|---|
| Спецификация | 600×600×50мм, SMC+Стальная рама, Несущая способность ≥400кН | 600×600×60мм, Q235B Сварная+Горячее цинкование | Корундовая антискольжащая полоса, Ширина 30мм, Коэффициент трения ≥0.6 | Ручной гидравлический насос, Сила открытия ≤50кг | Эпоксидный цинконаполненный грунт + полиуретановое покрытие, Стойкость к соляному туману 1000ч |
| Материал | — | Q235B | — | — | Полиуретан |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Несущая способность ≥400кН | Q235B Сварная+Горячее цинкование | Коэффициент трения ≥0.6 | Сила открытия ≤50кг | Стойкость к соляному туману 1000ч |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2um.
- Нанести антикоррозийный состав для стыков с диапазоном -20 до 150C. Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затягивать по перекрестной схеме. Проверить 10% инструментом контроля. Логировать с данными об окружающей среде.
- Испытание на вырыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые элементы, не соответствующие порогу приемки.
- Нанести атмосферостойкое защитное покрытие. Установить купон мониторинга коррозии вблизи критических стыков.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа с неверным классом прочности для условий эксплуатации | Крепеж разрушается ниже расчетной нагрузки. Соединение расслаивается в рабочих условиях в первый год. | Проверить класс крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Инспекция каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж с моментом затяжки менее 80% от указанного. Заменить крепёж с коррозией, затрагивающей более 5% площади поверхности, или глубиной питтинга более 0.3mm. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все критические крепежи независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант В · Нержавеющая сталь 304 Экстремальная крышка
C5-M Экстремальная по ISO 12944-2
| Крышка | Рама из специального сплава | Система смарт-мониторинга | Замок из специального сплава | Специальный монтажный инструмент | |
|---|---|---|---|---|---|
| Спецификация | 800×800×60мм, 304 Нержавеющая сталь цельная ковка, Несущая способность ≥900кН | 800×800×80мм, Inconel 625 Точное литье | RFID-чип + датчик перемещений, Мониторинг состояния в реальном времени | Inconel 625 Точное литье, Антивандальный и антикоррозийный | Гидравлическая синхронная система подъема, Точность ±1мм |
| Материал | 304 Нержавеющая сталь | — | Оцинкованная сталь | — | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Несущая способность ≥900кН | Inconel 625 Точное литье | Мониторинг состояния в реальном времени | Антивандальный и антикоррозийный | Точность ±1мм |
Порядок монтажа
- Обезжирить с помощью растворителя MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морской антикоррозийный состав с диапазоном -50 до 200C. Использовать шайбы, капсулированные PTFE.
- Проверить выравнивание в пределах 0.3mm. Затянуть с помощью гидравлического натяжителя. PMI проверить 10% образец. Документировать для аудита соответствия.
- Выполнить неразрушающий контроль (НК) 10% выборки пенетрантом. Заменить любые элементы с указанием на трещины.
- Нанести защитный герметик по спецификации. Установить постоянное средство мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа с неверным классом прочности для условий эксплуатации | Крепеж разрушается ниже расчетной нагрузки. Соединение расслаивается в рабочих условиях в первый год. | Проверить класс крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Инспекция каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепёж, если момент затяжки ниже 80% от указанного. Заменить крепёжные изделия, если коррозия затрагивает более 5% площади поверхности или глубина ямочной коррозии более 0.3 мм. Каждые 3 года: полная разборка и инспекция 20% образца. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
«Люки»
Детали проектирования средств обеспечения безопасности дорожного движения на автодорогахДренажные решётки и крышки люков для транспортных и пешеходных зон - Часть 1: Определения, классификация, общие требования к испытаниям, требования к характеристикам и маркировка
Спецификация проектирования городских дорог«Люки из переработанного полимерного композита»
Дренажные решётки«Механические свойства крепежа - Болты, винты и шпильки»
Холоднокатаный лист из нержавеющей сталиСтандартная спецификация для отливок из серого чугуна
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →