
Старение и шум резинового кольца люка – Как решить?
Резиновые кольца EPDM между чугунным люком и седлами твердеют после 5-8 лет на улице, увеличивая твердость Шора с 60 до 80+ и снижая скорость восстановления сжатия с >90% до <50%. Это вызывает металлический шумовой удар до 80-90 дБ при проезде транспортных средств. Для муниципальных инженеров по техническому обслуживанию указание материала, твердости и интервалов замены резинового кольца критически важно для избежания жалоб на шум и дорогостоящих вызовов.
Аудит рисков // Инженерная диагностика
Руководство по избежанию подводных камней закупки
"На производственной линии фронта эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Старение резиновых колец люковых крышек, вызывающее шумовое беспокойство при проезде транспортных средств
Корректирующие меры
Риск-02
Неоднозначные стандарты классификации материалов, ведущие к ошибкам выбора
Корректирующие меры
Риск-03
Отсутствие динамического мониторинга и данных по обслуживанию для управления нагрузкой
Корректирующие меры
Особенности условий эксплуатации
Старение резинового кольца: скрытый источник шума
Резиновое кольцо между крышкой люка и седлом часто упускается из виду при закупке, однако его старение напрямую вызывает шум и вибрацию. Резина EPDM со временем твердеет и теряет эластичность, что приводит к ударному шуму. Указание правильного состава резины и графика замены является необходимым.
Что проверить
- 1Резиновые кольца EPDM: твердость по Шору увеличивается с 60 до 80+ после 5-8 лет на улице → упругость восстановления падает с >90% до <50% → риск шума
- 2Стоимость замены резинового кольца невелика (несколько десятков юаней), но стоимость урегулирования жалоб может достигать нескольких сотен юаней за инцидент
- 3Включите замену резинового кольца в график технического обслуживания каждые 5 лет или когда твердость по Шору превышает 75
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал резинового кольца | EPDM без УФ-стабилизаторов твердеет быстрее, вызывая шум | — |
| Твердость по Шору через 5 лет | Твердость >75 указывает на потерю эластичности, риск шума | Заменить резиновое кольцо, если твердость по Шору превышает 75 |
| Коэффициент восстановления сжатия | Восстановление <50% означает, что кольцо больше не герметизирует должным образом | Минимальный коэффициент восстановления >90% при установке, заменить, если <50% |
| Тест уровня шума | Ударный шум >70дБ вызывает жалобы | Проверить шум после установки; если >70дБ, проверить состояние резинового кольца |
Данные основаны на типичном старении EPDM; фактическая производительность зависит от местного УФ-излучения и температуры. Всегда проверяйте отчеты испытаний поставщика.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Рамы люков и крепеж: ресурс по коррозии в зависимости от дорожного покрытия
Крышка несет нагрузку; рама и крепеж определяют срок службы. Вода в швах тротуаров и распыление от поливомоечных машин — наиболее частые условия увлажнения для металлических деталей люков; выбирайте класс материала по условиям среды, и выбор рамы, опорного кольца и замка перестанет быть гаданием.
| Класс материала | Ресурс: вода в швах + распыление полива | Где применяется | Стоимость замены |
|---|---|---|---|
| Непокрытая углеродистая сталь (без покрытия) | От месяцев до 1 года | Не рекомендуется для крепежа на длительно увлажняемых поверхностях | Приржавевшие детали требуют вскрытия мощения |
| Горячеоцинкованная сталь (углеродистая сталь + цинк) | 5-8 лет | Болты опорного кольца и рамы; оцинкованные детали в комплектациях A/B | Плановая замена по достижении ресурса |
| Нержавеющая сталь 304 | Во влажных условиях сразу переходите на 304 | Замки и петли; крышка полной комплектации C | Разовое решение без повторного мощения |
Приведенные в таблице показатели ресурса (непокрытая углеродистая сталь: от месяцев до 1 года; горячеоцинкованная сталь: 5–8 лет) являются оценками порядка величины и зависят от частоты застоя воды и циклов полива; маркировка материала по GB/T 3098.6, покрытие по GB/T 5267.3.
Технический справочник отрасли
Цепочка коррозии крепежа: от воды в швах до вскрытия мощения
После установки крышки люка ее крепеж редко осматривают снова, и коррозия развивается скрыто. Проследите цепочку, чтобы понять, почему нельзя заменять болты и замки на непокрытую углеродистую сталь.
- 1Вода в швах и распыление от полива длительно удерживают опорное кольцо, раму и крепежные болты во влажном состоянии; цинковый или антикоррозионный слой начинает истощаться.
- 2Непокрытая углеродистая сталь ржавеет за период от месяцев до 1 года: продукты коррозии расширяются и приваривают болты к бетону, а сердечник замка — к корпусу.
- 3Заклинившие замки и петли: крышка не открывается для осмотра или не садится плотно, а обслуживание постоянно откладывается.
- 4Замена приржавевшего крепежа требует вскрытия и перекладки мощения — затраты, далеко превышающие стоимость самого крепежа.
- 5Мера противодействия: сразу закупайте крепежные болты и замки из стали 304 и планируйте замену оцинкованных деталей по достижении отметки 5-8 лет.
Временная шкала коррозии использует оценки порядка величины для уличных условий с увлажнением швов (непокрытая углеродистая сталь: от месяцев до 1 года; горячеоцинкованная сталь: 5–8 лет).
Технический справочник отрасли
Вспомогательное оборудование люков: четыре правила закупки по коррозии и защите от хищений
В ведомости заказа люков болты рамы и замки — мелкие позиции, но именно они определяют бесперебойность обслуживания. Зафиксируйте эти четыре правила прежде чем обсуждать цену.
- Выбирайте нержавеющую сталь для противокражных замков и антивандальных деталей: коррозия не должна заклинивать их в полуоткрытом или полузакрытом положении.
- Закрывайте головки открытых болтов колпачками из нержавеющей стали: защита от вскрытия и от ржавчины в одном решении, при этом скрывается точка поддевания.
- Детали HDG не вечны: планируйте их замену по достижении отметки 5-8 лет вместо ожидания сквозной коррозии.
- На маршрутах с частой мойкой и дезинфекцией силами коммунальных служб: также проверяйте сталь 304 на точечную коррозию и рассматривайте 316L для деталей при длительном контакте с хлорированными средами.
Показатель 5–8 лет для горячего цинкования является оценкой порядка величины; правило по 316L применяется к деталям при длительном контакте с хлорированными средами, тогда как стали 304 достаточно на обычных маршрутах.
Технический справочник отрасли
Стандарты для крепежа люков: соответствие маркировки и покрытия
Сама крышка имеет стандарт по нагрузке; ее крепеж подчиняется этим двум. Согласуйте маркировку материала и покрытие перед заказом.
Номера стандартов (GB/T 3098.6, GB/T 5267.3) приведены только как справочная маркировка; для деталей обращайтесь к действующим текстам стандартов.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · QT450-10 Стандартный люк из ковкого чугуна | B · План B · SMC композитный материал тяжелонагруженный люк | C · План C · Крышка канализационного люка из нержавеющей стали 304 Экстремальная | |
|---|---|---|---|
| 1. ЧУГУННЫЙ ЛЮК | |||
| Спецификация | φ700×50мм, QT450-10, несущая способность ≥125кН | φ800×60mm, SMC+Стальной каркас, несущая нагрузка ≥400kN | φ900×80мм, цельная ковка из нержавеющей стали 304, несущая способность ≥900кН |
| Материал | QT450 | — | 304 нержавеющая сталь |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | HDG >=55um в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 |
| 2. ОПОРА ЧУГУННОГО ЛЮКА | |||
| Спецификация | φ700×80мм, QT450-10+горячее цинкование | φ800×100mm, Q235B сварная+горячее цинкование | φ900×120мм, прецизионное литье из сплава Inconel 625 |
| Материал | QT450 | Q235B | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | HDG >=55um в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 |
| 3. АНТИОСАДОЧНАЯ ПРОКЛАДКА | |||
| Спецификация | Резиновая прокладка, толщина 10мм, снижение вибрации и шума | Корундовая противоскользящая полоса, ширина 30mm, коэффициент трения ≥0.6 | Чип RFID + датчик смещения, мониторинг состояния в реальном времени |
| Материал | — | — | Оцинкованная сталь |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | HDG >=55um в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 |
| 4. АНТИВОРОВСКИЙ ЗАМОК | |||
| Спецификация | Трехугольный замок, операция специальным ключом | Ручной гидравлический насос, сила открывания ≤50kg | Прецизионное литье из сплава Inconel 625, противоотжимное и антикоррозионное |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | HDG >=55um в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносить на контактные поверхности для предотвращения заклинивания | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, устойчивость к соляному туману 1000h | Гидравлическая синхронная система подъема, точность ±1мм |
| Материал | — | Полиуретан | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | HDG >=55um в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 |
Руководство по выбору
Как выбрать решение для крышки канализационного люка на основе класса нагрузки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Пешеходная зона/Зеленая зона (A15-B125) | План A · Стандартная крышка люка из высокопрочного чугуна QT450-10 | Самая низкая стоимость; QT450-10 φ700×50mm, нагрузка ≥125kN; седло с горячим цинкованием; C3 Стандарт по ISO 12944-2 |
| Проезжая часть/Парковка (C250-D400) | План B · Композитная крышка люка тяжелого типа SMC | Легкий вес и высокая прочность, длительный срок службы; рама SMC+сталь φ800×60mm, нагрузка ≥400kN; C4 Суровый по ISO 12944-2 |
| Сверхтяжелая нагрузка/Аэропорт (E600-F900) | План C · Экстремальная крышка люка из нержавеющей стали 304 | Цельнокованая 304 SS φ900×80mm, нагрузка ≥900kN; седло Inconel 625; C5-M Экстремальный по ISO 12944-2 |
| Выбор резинового кольца EPDM | Указывайте EPDM вместо NBR и проверяйте упругость после сжатия | Срок службы EPDM при старении в 2-3× больше NBR; твердеет после 5-8 лет на открытом воздухе (Shore 60→80+, упругость >90%→<50%); замените кольцо, если твердость по Shore превышает 75 |
| Соответствие класса нагрузки для разных материалов | Указывайте в закупке класс по EN 124/GB/T 23858 и испытательную нагрузку | D400=400kN, C250=250kN, SUS304 индивидуальная нагрузка ≥300kN; избегайте крышек с маркировкой 'heavy-duty' без четких данных о нагрузке |
| Мониторинг деградации несущей способности | Добавьте интеллектуальный мониторинг и ежегодный выборочный контроль | Датчики давления ±1kN с пороговой сигнализацией ниже 80% от проектного значения; выборка 5% на тысячу крышек для проверки по EN124 |
План А · QT450-10 Стандартный люк из ковкого чугуна
Стандарт C3 по ISO 12944-2
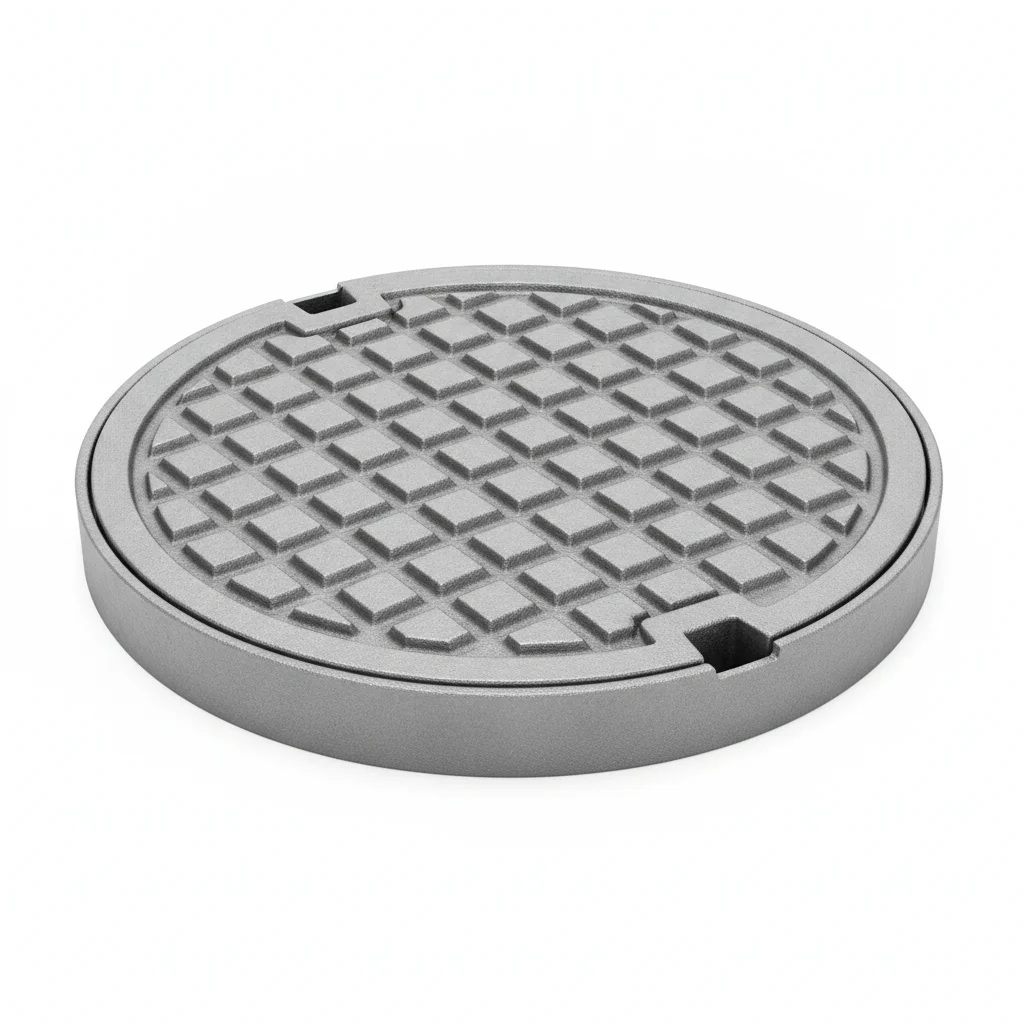
| Чугунный люк | Опора чугунного люка | Антиосадочная прокладка | Антиворовский замок | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | φ700×50мм, QT450-10, несущая способность ≥125кН | φ700×80мм, QT450-10+горячее цинкование | Резиновая прокладка, толщина 10мм, снижение вибрации и шума | Трехугольный замок, операция специальным ключом | Литиевая смазка NLGI-2, наносить на контактные поверхности для предотвращения заклинивания |
| Материал | QT450 | QT450 | — | — | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Несущая способность ≥125кН | QT450-10+горячее цинкование | Снижение вибрации и шума | Операция специальным ключом | Наносить на контактные поверхности для предотвращения заклинивания |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1мм на 100мм.
- Нанести состав для соединения на контактные поверхности. Установить крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверить выравнивание в пределах 0.5мм. Затянуть звездообразным способом. Момент затяжки 42 Нм +/-2 Нм с калиброванным ключом. Документировать в журнале QA.
- Проверить все крепежи на правильную установку. Измерить 5% образец с помощью щупа.
- Нанести маркировку краской момент-затяжки. Фотографировать собранную сборку с 3 ракурсов для документационного пакета QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный ключ момент-затяжки +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж ниже 80% от указанного момента затяжки. Заменить крепежи с коррозией, затрагивающей >5% площади поверхности или глубиной питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · SMC композитный материал тяжелонагруженный люк
C4 суровый в соответствии с ISO 12944-2
| Крышка люка | Усиленная основа для люка | Противоскользящая полоса | Гидравлическое устройство для открывания | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | φ800×60mm, SMC+Стальной каркас, несущая нагрузка ≥400kN | φ800×100mm, Q235B сварная+горячее цинкование | Корундовая противоскользящая полоса, ширина 30mm, коэффициент трения ≥0.6 | Ручной гидравлический насос, сила открывания ≤50kg | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, устойчивость к соляному туману 1000h |
| Материал | — | Q235B | — | — | Полиуретан |
| Класс | — | — | — | — | — |
| Покрытие | HDG >=55um в соответствии с ISO 1461 | HDG >=55um в соответствии с ISO 1461 | HDG >=55um в соответствии с ISO 1461 | HDG >=55um в соответствии с ISO 1461 | HDG >=55um в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Несущая нагрузка ≥400kN | Q235B сварная+горячее цинкование | Коэффициент трения ≥0.6 | Сила открывания ≤50kg | Устойчивость к соляному туману 1000h |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозионный состав для соединений, рассчитанный от -20 до 150C. Используйте шайбы с покрытием из PTFE.
- Проверьте выравнивание в соответствии со спецификацией. Затяните в крестообразной последовательности. Проверьте 10% с помощью инструмента контроля. Запишите данные с учетом окружающей среды.
- Проведите испытание на растяжение 5% случайной выборки до 80% пробной нагрузки. Замените любые, ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте калиброванный ключ для затяжки с моментом +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит первым). Пере затяните любой крепеж ниже 80% указанного момента затяжки. Замените крепеж с коррозией, затрагивающей >5% площади поверхности или глубиной питтинга >0.3mm. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Задокументируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Крышка канализационного люка из нержавеющей стали 304 Экстремальная
C5-M Экстремальная в соответствии с ISO 12944-2
| Крышка канализационного люка | Специальное сплавное седло для люка | Система интеллектуального мониторинга | Специальный сплавной замок | Специальный инструмент для монтажа | |
|---|---|---|---|---|---|
| Спецификация | φ900×80мм, цельная ковка из нержавеющей стали 304, несущая способность ≥900кН | φ900×120мм, прецизионное литье из сплава Inconel 625 | Чип RFID + датчик смещения, мониторинг состояния в реальном времени | Прецизионное литье из сплава Inconel 625, противоотжимное и антикоррозионное | Гидравлическая синхронная система подъема, точность ±1мм |
| Материал | 304 нержавеющая сталь | — | Оцинкованная сталь | — | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 | Горячее цинкование >=55мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 штук | 100 штук | 100 штук | 100 штук | 100 штук |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Несущая способность ≥900кН | Прецизионное литье из сплава Inconel 625 | Мониторинг состояния в реальном времени | Противоотжимное и антикоррозионное | Точность ±1мм |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6мкм.
- Нанести морской антикоррозионный состав для температур от -50 до 200°C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание в пределах 0.3мм. Затянуть гидравлическим натяжителем. Проверить PMI 10% образцов. Документировать для аудита соответствия.
- Провести неразрушающий контроль 10% образцов с использованием дефектоскопической жидкости. Заменить любые с обнаружением трещин.
- Нанести защитный герметик в соответствии со спецификацией. Установить инструменты для постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный ключ для затяжки моментом с погрешностью +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Перезатянуть любой крепёж, момент затяжки которого ниже 80% от указанного. Заменить крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
"Крышки канализационных люков"
Руководства по проектированию дорожных объектов безопасностиЛюки и крышки для транспортных и пешеходных зон - Часть 1: Определения, классификация, общие требования к испытаниям, требования к производительности и маркировка
Крышки канализационных люков"Крышки канализационных люков из композитного материала на основе переработанных смол"
Крышки канализационных люков и смотровые отверстия"Чугунные отливки"
Чугунные крышки канализационных люковСтандартная спецификация для отливок из ковкого чугуна
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →