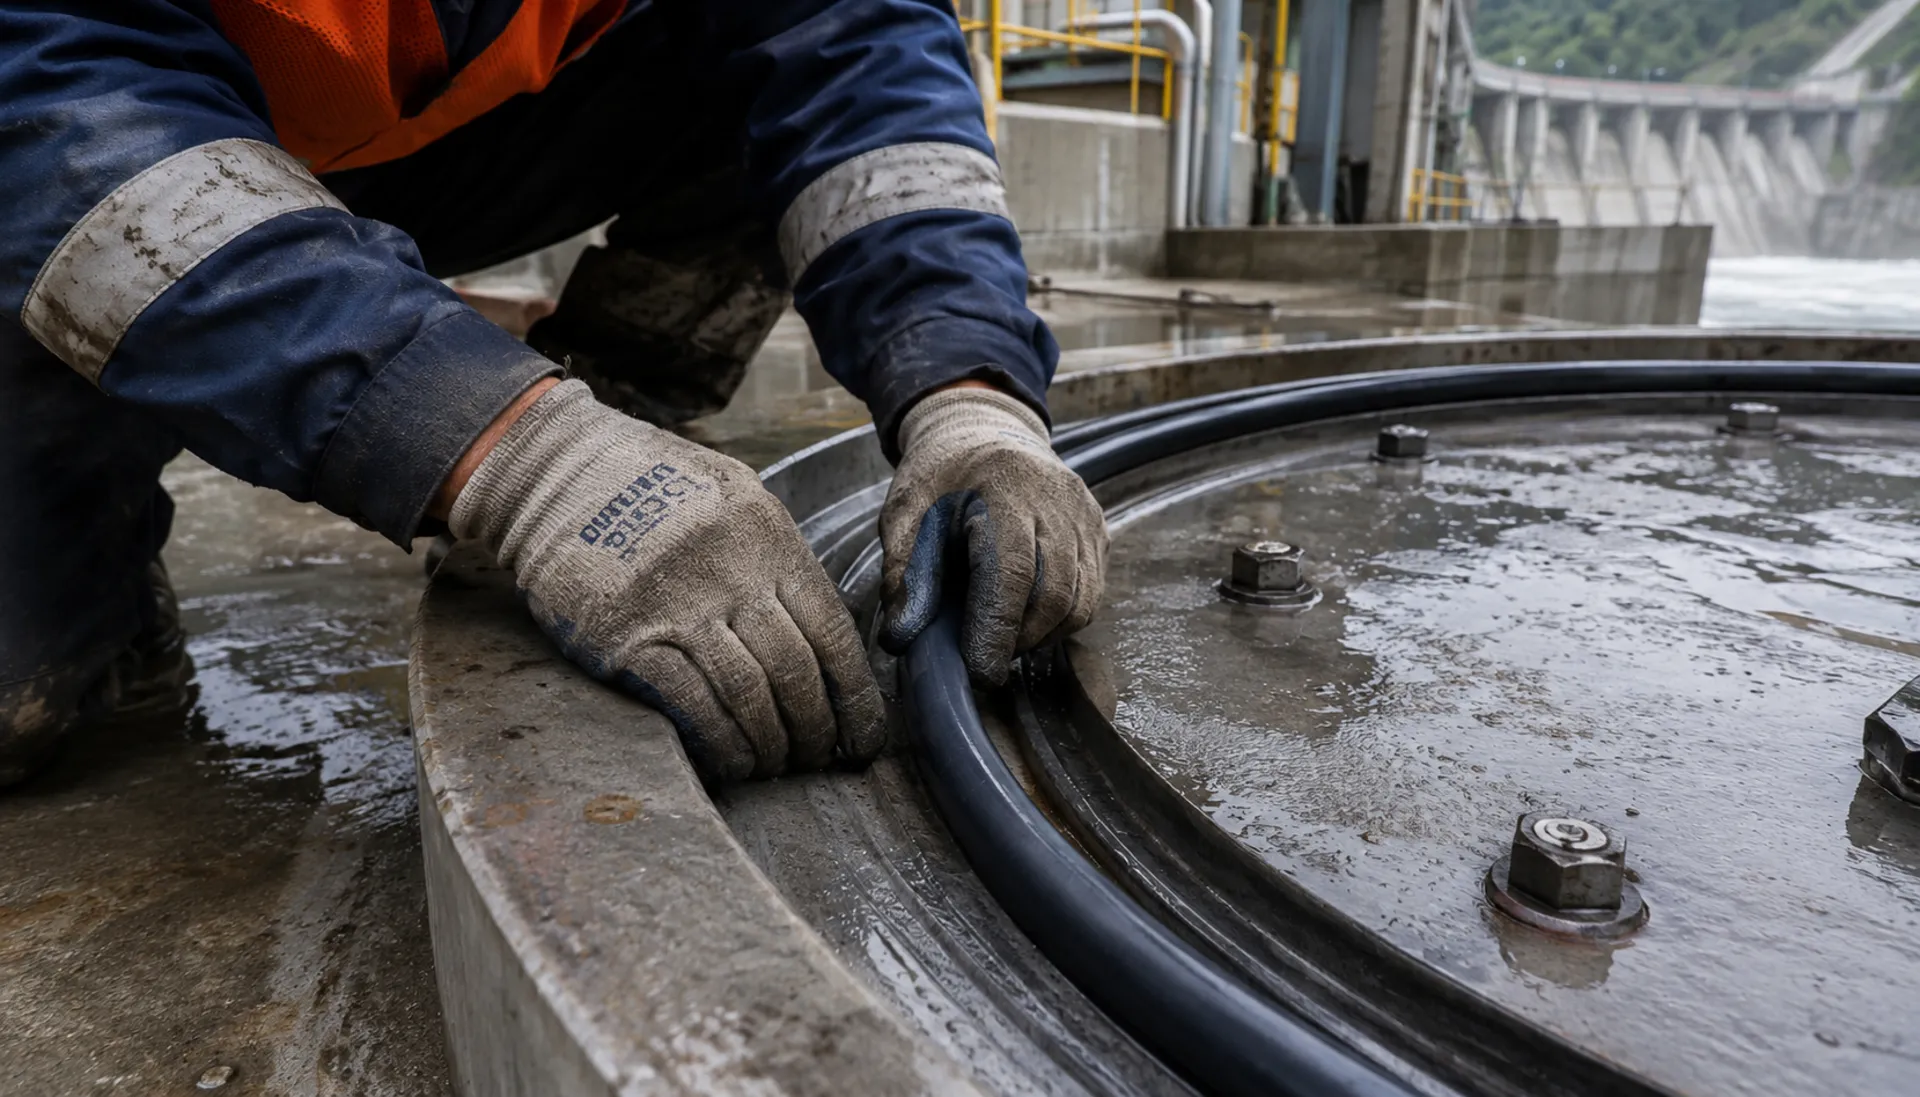
Подводная щелевая коррозия болтов: предотвращение с применением крепежа 316L
Щелевая коррозия в резьбовых зазорах может уменьшить поперечное сечение болта за 5-8 лет. Нержавеющая сталь 316L (PREN≥24) обеспечивает повышенную стойкость. На этой странице описаны механизмы разрушения и критерии выбора крепежа для подводных применений в гидроэнергетике
Аудит рисков // Инженерная диагностика
Руководство по Избежанию Ошибок Закупки
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Щелевая Коррозия Подводных Болтов, Приводящая к Внезапному Разрушению
Корректирующие меры
Риск-02
Негерметичность Высоконапорных Трубопроводов
Корректирующие меры
Риск-03
Усталостное Разрушение Рабочего Колеса Турбины
Корректирующие меры
Особенности условий эксплуатации
Подводная Щелевая Коррозия Болтов: Контрольные Точки Закупки
Щелевая коррозия подводных болтов часто остается незамеченной. Резьбовой зазор между болтом и гайкой создает зону обеднения кислородом, приводящую к концентрации Cl⁻ и снижению pH, вызывая разрушение пассивной пленки. 316L с PREN≥24 снижает этот риск по сравнению с 304
Что проверить
- 1Указывать нержавеющую сталь 316L (PREN≥24) для подводных болтов для стойкости к щелевой коррозии; избегать 304 (PREN≥18)
- 2Требовать сертификат материала, подтверждающий значение PREN; проверять на соответствие категории коррозии проекта (C3-C5)
- 3Осматривать болты на глубину питтинга или коррозию, затрагивающую площадь поверхности; заменять при обнаружении
- 4Перезатягивать крепеж, если потеря натяжения превышает указанный момент при периодическом осмотре
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Сорт Материала | 304 подвержена щелевой коррозии в статичной воде; 316L обеспечивает более высокий PREN | Нержавеющая сталь 316L, PREN≥24, с сертификатом материала |
| Покрытие/Отделка | ГЦ обеспечивает жертвенную защиту; толщина должна соответствовать ISO 1461 | ГЦ покрытие по ISO 1461 |
| Геометрия Резьбы | Резьбовые зазоры являются местами возникновения щели; крупная резьба уменьшает объем зазора | Предпочтительно крупная резьба (например, M20); избегать мелкой резьбы |
| Интервал Осмотра | Щелевая коррозия развивается медленно; периодические проверки выявляют ранние повреждения | Осматривать каждые 6 месяцев; заменять при питтинге или коррозии, превышающей критерии |
Данные основаны на отраслевом анализе разрушений; фактическая скорость коррозии зависит от химического состава воды и температуры. Проверять при помощи коррозионного тестирования для конкретного проекта
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Кислая или высокосульфидная вода: подбор подводных болтов и уплотнений
Химия воды — первая переменная для подводного крепежа — сначала определите воду, затем марку.
| Тип воды | Риск для подводного крепежа | Указать в заказе |
|---|---|---|
| Тропическая торфяная вода (pH 4–6) | Коррозия заметно ускоряется | 316L и выше; углеродистую сталь не применять |
| Вода с высоким содержанием сульфидов / хлоридов | Высокий риск локальной коррозии | 316L и выше; углеродистую сталь не применять |
Технический справочник отрасли
Траектория прокладки: от герметичности к просачиванию
Пример: уплотнительные шайбы и фланцевые прокладки на трубных фланцах.
- 1Прокладки при длительном сжатии год за годом теряют упругое восстановление — релаксация при ползучести
- 2Когда восстановления недостаточно, прокладка поглощает предварительную затяжку фланца и в стыке открывается волосной зазор
- 3Зазор сильнее подтекает при колебаниях давления, а вода под высоким давлением в свою очередь размывает уплотнительную поверхность
- 4Мера: превентивно заменять фланцевые прокладки и уплотнительные шайбы по циклу 5–8 лет — не дожидаясь протечки
Цикл замены 5–8 лет — оценочный порядок величины по данным исследований.
Технический справочник отрасли
Закупка подводных уплотнений: проверьте перед заказом
Замена подводных уплотнений означает простой — согласуйте материал и покрытие одним заказом.
- Воздух в подземном здании ГЭС круглый год держится на уровне 80–95% RH, на металлических поверхностях постоянно конденсируется влага — незащищенная углеродистая сталь сильно корродирует в течение шести месяцев, поэтому для болтов люков и фланцевых поверхностей указывайте 304/316L или горячее цинкование + герметизирующий воск
- В зоне переменного уровня воды (сработка в сухой сезон, подъем в паводок) циклическое увлажнение-высушивание корродирует сильнее полного погружения — предусматривайте защиту уплотнений для зоны переменного смачивания
- Прописывайте материал прокладки / O-кольца (EPDM/NBR/PTFE) в заказе, чтобы исключить пересортицу на объекте
Руководство по выбору
Помощник в Выборе Решения
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Подтвердите рабочие условия проекта и технические параметры | Определите тип воды, давление, температуру, диаметр вала и рабочую среду | ISO 3601 (O-ring); класс давления фланцев по ASME B16.5 |
| Выберите класс исполнения по стандартам | Выберите марку материала и тип прокладки по ISO 3506 / ASME B16.20 / ISO 12944-2 | ISO 3506; прокладки по ASME B16.20 |
| Определите схему антикоррозионной защиты | Болты для подводной эксплуатации: 316L (PREN≥24) с противозадирной пастой + герметиком резьбы; HDG по ISO 1461 | 316L PREN≥24 против 304 PREN≥18; ISO 1461 |
① Механическое Уплотнение 316L
Стандарт C3 по ISO 12944-2
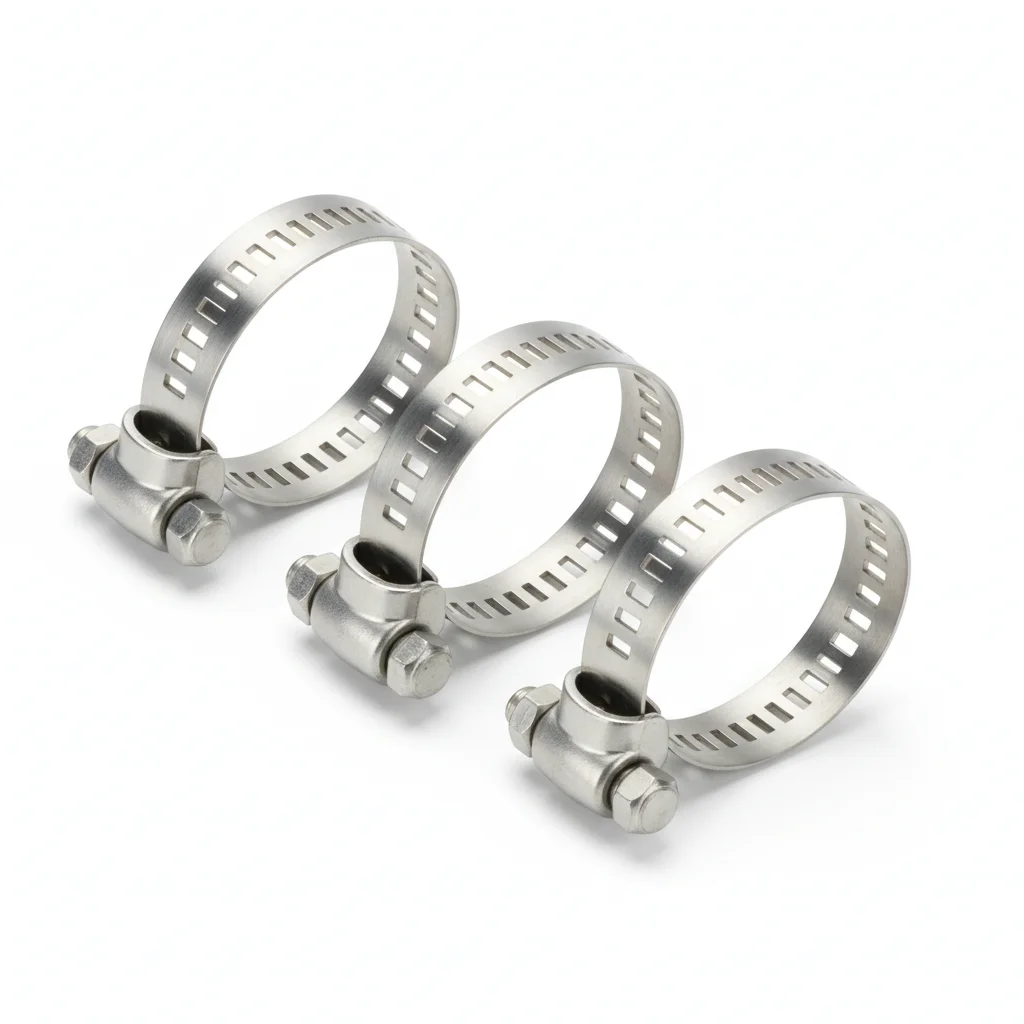
| Болт для Крышки Люка | Уплотнительный Шнур | Хомут | |
|---|---|---|---|
| Спецификация | M20-M30 | φ10-30мм | DN50-DN200 |
| Материал | 316L | EPDM резина | 316L |
| Класс | A4-70 | — | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Подводная Крышка Люка | Общее Уплотнение | Крепление Уплотнительного Шнура |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность до 0.1мм на 100мм.
- Нанести герметик на контактные поверхности. Установить крепёж с пружинной шайбой Белвилла под головкой и гайкой.
- Проверить соосность до 0.5мм. Затянуть в звёздообразном порядке. Затянуть моментом 42 Нм +/-2 Нм с помощью откалиброванного ключа. Задокументировать в журнале QA.
- Проверить все крепежные элементы на правильную установку. Проверить 5% выборки щупом.
- Нанести герметик-индикатор момента. Фотографировать готовую сборку с 3 ракурсов для документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного сорта крепежа для условий эксплуатации | Крепёж разрушается ниже расчётной нагрузки. Соединение рассоединяется в рабочих условиях в первый год. | Проверить сорт крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильную установку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепёж ниже 80% от указанного момента. Заменить крепёж с коррозией, охватывающей >5% площади поверхности или глубиной питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежные элементы независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
② Прокладка Крышки Люка
C4 Агрессивная Среда по ISO 12944-2
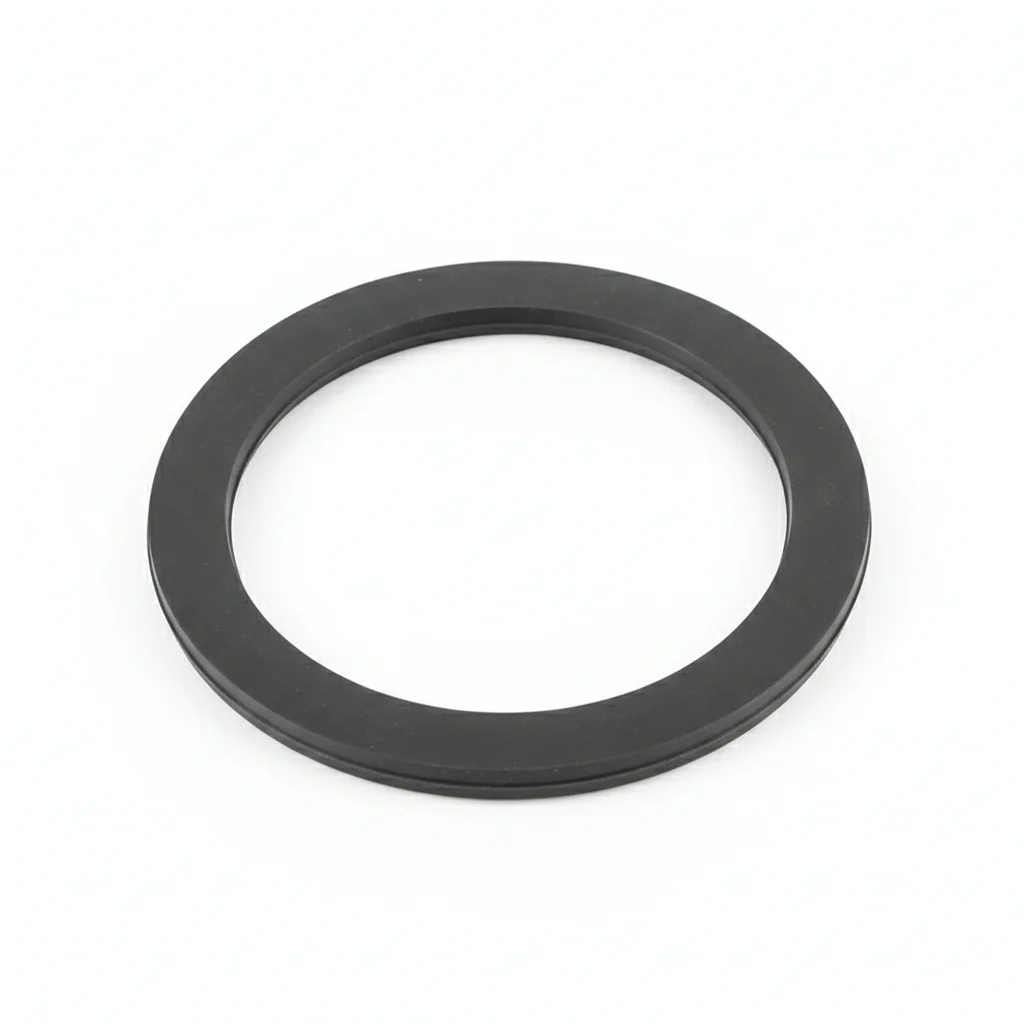
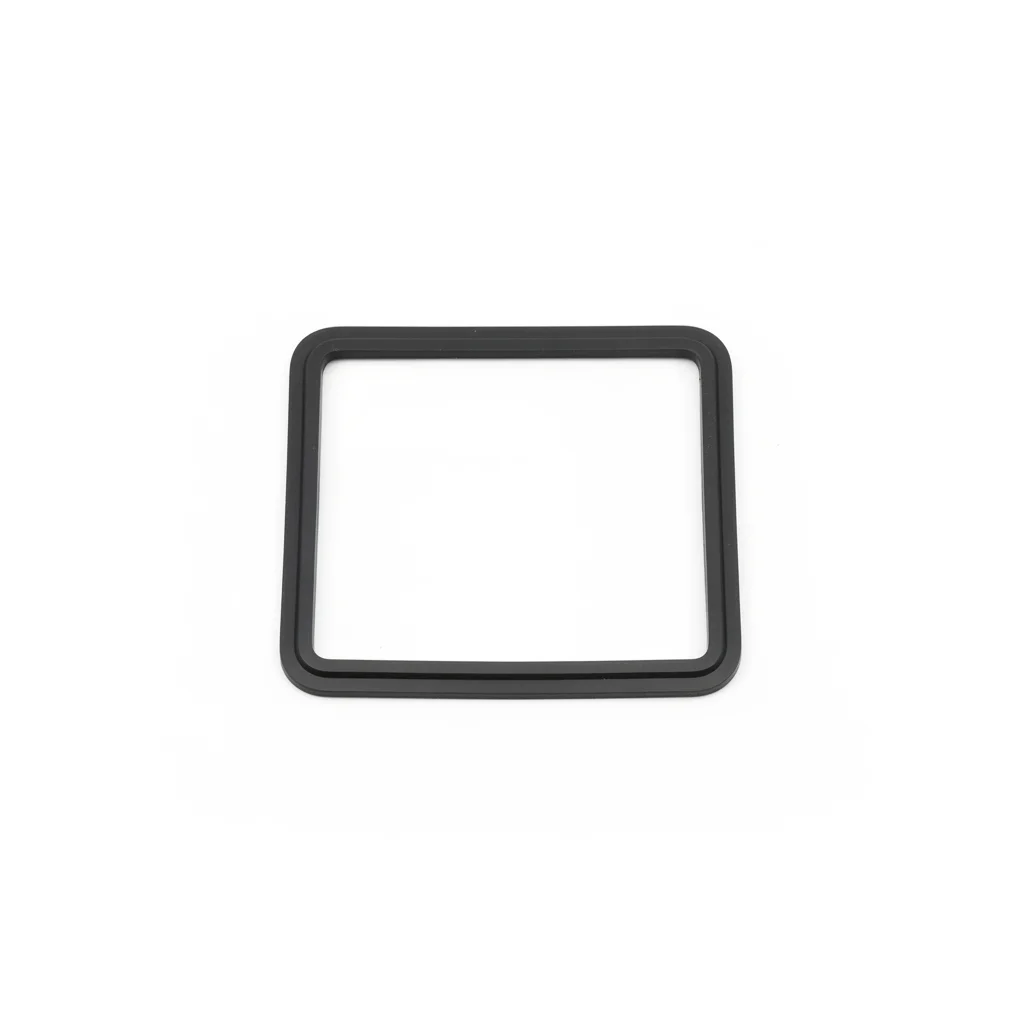
| Прокладка | Прокладка | Прокладка | |
|---|---|---|---|
| Спецификация | Φ500×10мм | Φ500×10мм | Φ500×10мм |
| Материал | EPDM резина | EPDM резина | EPDM резина |
| Класс | — | — | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | Не применимо (полимер) | Не применимо (полимер) | Не применимо (полимер) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крышка Люка в Среде Пресной Воды | Уплотнение Масляных Сред | Уплотнение Высокотемпературных/Химических Сред |
Порядок монтажа
- Обезжирить поверхности растворителем ацетон. Проверить шероховатость поверхности Ra <3.2мкм.
- Нанести антикоррозионный герметик для диапазона -20 до 150C. Использовать шайбы с ПТФЭ покрытием.
- Проверить выравнивание по спецификации. Затянуть в крестообразном порядке. Проверить 10% инструментом проверки. Задокументировать с данными о среде.
- Провести испытание на вырыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые ниже порога приемки.
- Нанести атмосферостойкое защитное покрытие. Установить контрольный образец коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного сорта крепежа для условий эксплуатации | Крепёж разрушается ниже расчётной нагрузки. Соединение рассоединяется в рабочих условиях в первый год. | Проверить сорт крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильную установку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепёж ниже 80% от указанного момента. Заменить крепёж с коррозией, охватывающей >5% площади поверхности или глубиной питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежные элементы независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая Основа и Ссылочные Стандарты
Механические Уплотнения для Центробежных Насосов
Спецификация Электромеханического Проектирования ГидроэлектростанцийПрокладки для Трубных Фланцев
Размеры и Допуски Уплотнительных КолецМеханические Свойства Крепежных Изделий из Нержавеющей Стали
Номенклатура РезинВозможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто Задаваемые Вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →