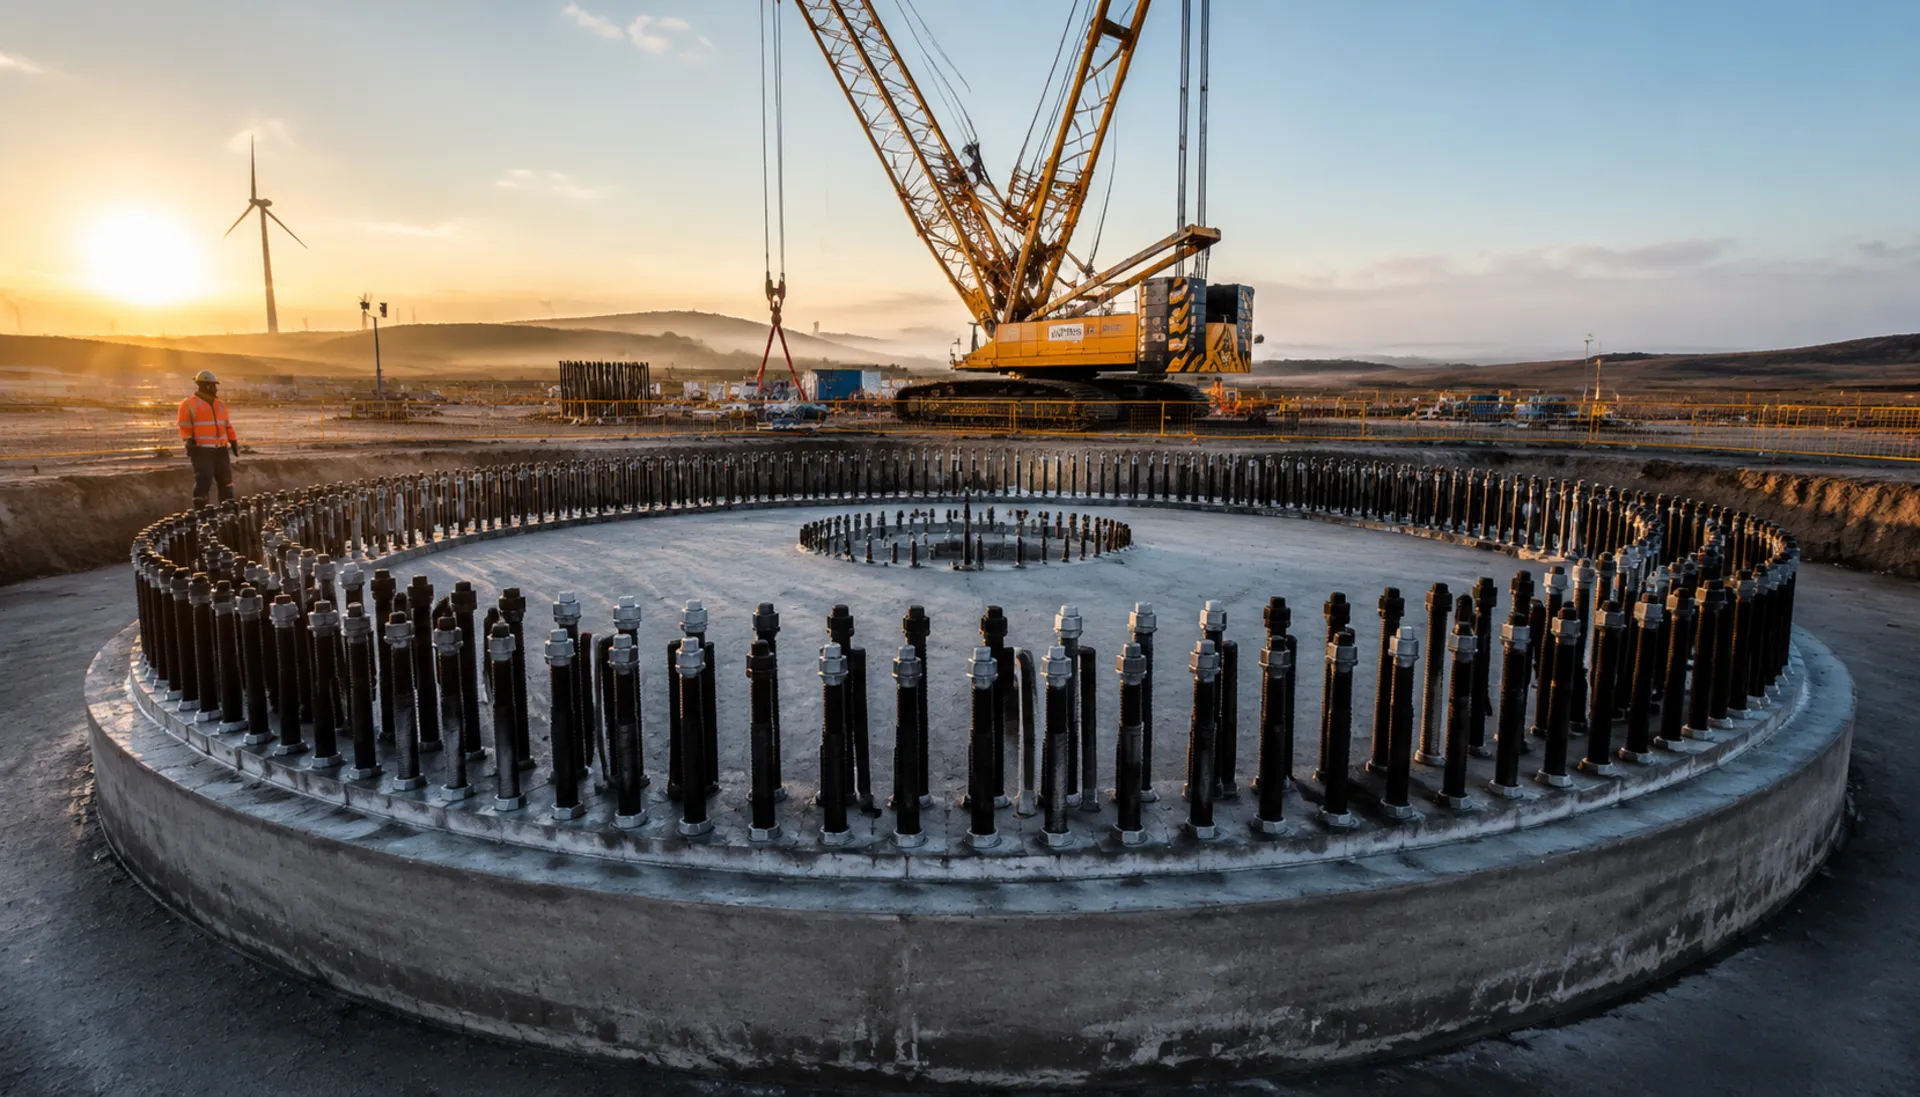
Анкерная клетка ветряной турбины: выбор для наземных и морских установок
Анкерные клетки фиксируют башню на бетонных фундаментах, противостоя моменту опрокидывания и срезу. Наземные клетки используют болты 42CrMoA с горячим цинкованием ≥85μm; морские клетки используют 34CrNiMo6 с термическим напылением алюминия + эпоксидная смола ≥320μm. Сравните материалы, покрытия и коррозионную защиту для соответствия условиям вашего проекта
Особенности условий эксплуатации
Анкерная клетка: материалы и покрытия — критические различия для закупок
Анкерные клетки наземных и морских установок различаются по материалу болтов, системе покрытия и стратегии коррозионной защиты. Наземные используют 42CrMoA с горячим цинкованием ≥85 мкм; морские используют 34CrNiMo6 с термическим напылением алюминия + эпоксидная смола ≥320μm. Неправильный выбор может привести к преждевременной коррозии или отказу болта
Что проверить
- 1Анкерные болты наземных установок: 42CrMoA, горячее цинкование ≥85 мкм, подходят для среды C3 по ISO 12944-2
- 2Анкерные болты морских установок: 34CrNiMo6, термическое напыление алюминия + эпоксидная смола ≥320μm, для суровой среды C4
- 3Болты морских установок крупнее (M56-M72 vs M48-M64) и длиннее (3-7м vs 2-5м) для восприятия волновых нагрузок
- 4Морские установки требуют защитных коррозионных муфт (PE/HDPE) на открытых частях болтов; наземные не требуют
- 5Предварительно напряженные анкерные клетки (для турбин >8МВт) создают начальное натяжение 200-400кН/болт и требуют 100% контроля УЗК
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и класс болта | Наземные 42CrMoA 10.9S vs морские 34CrNiMo6 10.9S; сплав для морских установок обеспечивает лучшую вязкость в холодной, агрессивной морской среде | Укажите марку материала и механические свойства по ISO 898-1 |
| Система покрытия и толщина | горячее цинкование ≥85 мкм для наземных; термическое напыление алюминия + эпоксидная смола ≥320μm для морских. Недостаточная толщина покрытия приводит к ранней коррозии | Укажите покрытие по ISO 1461 (горячее цинкование) или ISO 2063 (термическое напыление) плюс эпоксидная смола; требуйте отчет об измерении толщины |
| Коррозионная защита открытой резьбы | Болты морских установок над бетоном нуждаются в муфтах PE/HDPE для защиты от воздействия хлоридов; болты наземных установок полностью заделаны | Для морских установок требуйте материал (PE100) и способ монтажа защитной коррозионной муфты |
| Контроль предварительного натяга | Морские установки должны учитывать волновые нагрузки; предварительно напряженные клетки требуют начального натяга 200-400кН/болт. Неправильный предварительный натяг вызывает усталость | Укажите момент затяжки для предварительного натяга по EN 14399 или DNV-ST-0126; для предварительно напряженных требуйте контроль УЗК 100% болтов |
Все значения толщины покрытия и марки материалов взяты из данных страницы. Уточните с учетом категории коррозионной среды и расчетного срока службы проекта
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупках
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Отклонение заделки анкерной клетки приводит к несоосности
Корректирующие меры
Риск-02
Расширение коррозии арматуры анкерной клетки и растрескивание бетона после карбонизации
Корректирующие меры
✅ Перед монтажом нанести на резьбовой участок консистентную смазку или покрыть антикоррозионным маслом и надеть пластиковый защитный колпак.2. ✅ Сразу после бетонирования промыть открытую резьбу струёй воды под высоким давлением (<30 минут).3. ✅ Применять анкерные болты со сплошной резьбой (класс прочности 10.9 по GB/T 3098.1) для уменьшения глухих зон засорения.4. ✅ Анкерные болты закладывать заодно с бетонированием фундамента (установка в опалубку до заливки бетона); при необходимости последующего монтажа заполнить отверстия готовой безусадочной смесью (pre-mixed non-shrink grout), исключив повторное попадание раствора в резьбу.Риск-03
Болты фундаментного кольца ослабляются от ударных нагрузок при пусках-остановках турбины
Корректирующие меры
Технический справочник отрасли
Три проверки перед подъемом: положение, плоскостность, пробная сборка
Выполните эти три проверки до подъема башни, и большинство проблем стыка фундамента выявится до начала работы крана.
- Плоскостность торца фланца ≤0.5 mm/m (по GB/T 19072) — неплоскостность означает неравномерное нагружение болтов; измеряется при приемке
- Шероховатость поверхности Ra 6.3–12.5 μm, сдвиг передается за счет трения — при неправильной шероховатости сдвиг не удержится, как бы сильно ни затягивали
- Повторно выполните съемку анкерной группы тахеометром и проведите пробную установку каждого болта до подъема — исправление сверхдопускных отклонений на башне означает рассверливание отверстий по месту или переделку
Технический справочник отрасли
Детали основания морской башни: элементы зоны заплеска и подводной части
Анкерная корзина — лишь часть основания морской башни — для элементов зоны заплеска и подводной части, подверженных коррозии, см. данную таблицу, при этом типоразмер и материал определяют, что откажет первым в течение срока службы 25–30 лет.
| Деталь | Типоразмер | Материал | Ключевые требования |
|---|---|---|---|
| Болты площадки обслуживания переходной секции | M16–M24 | 2205 | Самые тяжелые условия в зоне заплеска |
| Крепеж J-труб подводного кабеля | M12–M20 | 316L | Подводная зона катодной защиты |
| Болты крепления жертвенного анода | M16–M20 | 316L | Подлежат периодической замене |
| Подводная часть основания башни | — | — | Требуется катодная защита: жертвенные аноды или наложенный ток |
Типоразмеры и материалы — по отраслевой таблице спецификаций по сценариям применения; срок службы 25–30 лет — отраслевая ориентировочная величина; проверяйте по чертежам проекта и DNV-ST-0126.
Технический справочник отрасли
От отклонения при замоноличивании до усталостного излома
Отказы анкерной корзины редко начинаются с материала — не устраненное отклонение при замоноличивании проходит весь путь до излома.
- 1Боковое давление и вибрация при бетонировании смещают анкерные болты — отверстия фланца башни перестают совпадать
- 2Принудительная сборка нагружает болты внецентренным растяжением, концентрируя напряжения во впадине резьбы
- 3Под действием циклов ветровой нагрузки напряжения знакопеременны, и трещины зарождаются во впадине резьбы или в местах поверхностных дефектов
- 4Излом происходит без предупреждения, при этом анкерные болты замоноличены в бетоне — невидимы при рядовом визуальном осмотре
- 5Предотвращение: повторная съемка и пробная сборка до подъема, затем регламентный контроль UT/MT в эксплуатации
Приведенные на странице цифры допусков на замоноличивание (>5 mm по оси, >10 mm по высотной отметке, допуск ±2 mm) не имеют подтверждения в базе знаний и не используются; цепочка опирается только на механизмы, подтвержденные базой знаний.
Технический справочник отрасли
Стандарты для фундаментов и башен ВЭУ
Ориентируйтесь на эти стандарты при задании требований и приемке анкерных корзин:
Стандарты приведены для навигации; критерии приемки — по официальным текстам.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · ① Анкерная клетка наземной установки | B · ② Анкерная клетка морской установки | C · ③ Предварительно напряженная анкерная клетка | |
|---|---|---|---|
| 1. АНКЕРНЫЙ БОЛТ | |||
| Спецификация | M48-M64, L=2-5м | M56-M72, L=3-7м | M48-M64, L=2-5м |
| Материал | 42CrMoA, горячее цинкование ≥85μm | 34CrNiMo6, термическое напыление алюминия + эпоксидная смола ≥320μm | 42CrMoA, горячее цинкование ≥85μm |
| Класс | 10.9S | 10.9S | 10.9S |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | ГЦ >=55мкм по ISO 1461 |
| 2. ВЕРХНЯЯ АНКЕРНАЯ ПЛАСТИНА | |||
| Спецификация | t=40-80мм | t=60-120мм | t=40-80мм |
| Материал | Q345B, горячее цинкование | Q345B, термическое напыление алюминия + эпоксидная смола | Q345B, горячее цинкование |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | ГЦ >=55мкм по ISO 1461 |
| 3. НИЖНЯЯ АНКЕРНАЯ ПЛАСТИНА | |||
| Спецификация | t=30-60мм | PE/HDPE | t=30-60мм |
| Материал | Q345B | PE100 | Q345B |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | ГЦ >=55мкм по ISO 1461 |
| 4. РЕГУЛИРОВОЧНАЯ НОЖКА | |||
| Спецификация | M30-M42, регулировка ±50мм | M10-M12 | M30-M42, регулировка ±50мм |
| Материал | 42CrMoA | Нержавеющая сталь 304 | 42CrMoA |
| Класс | 8.8 | A2 | 12.9 |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | Пассивация | ГЦ >=55мкм по ISO 1461 |
| 5. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | Аксессуар |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | — |
| Класс | A2 | A2 | — |
| Покрытие | Пассивация | Пассивация | ГЦ >=55мкм по ISO 1461 |
① Анкерная клетка наземной установки
Стандарт C3 по ISO 12944-2
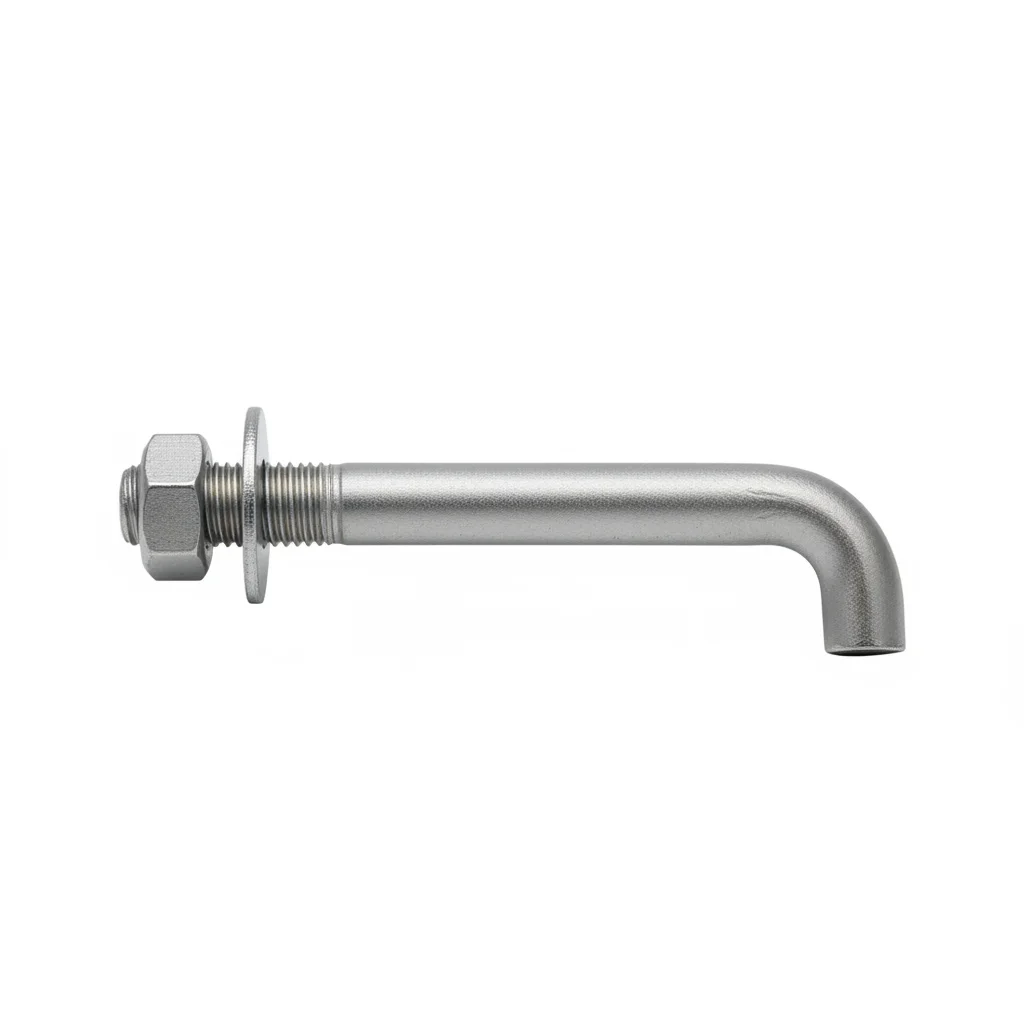
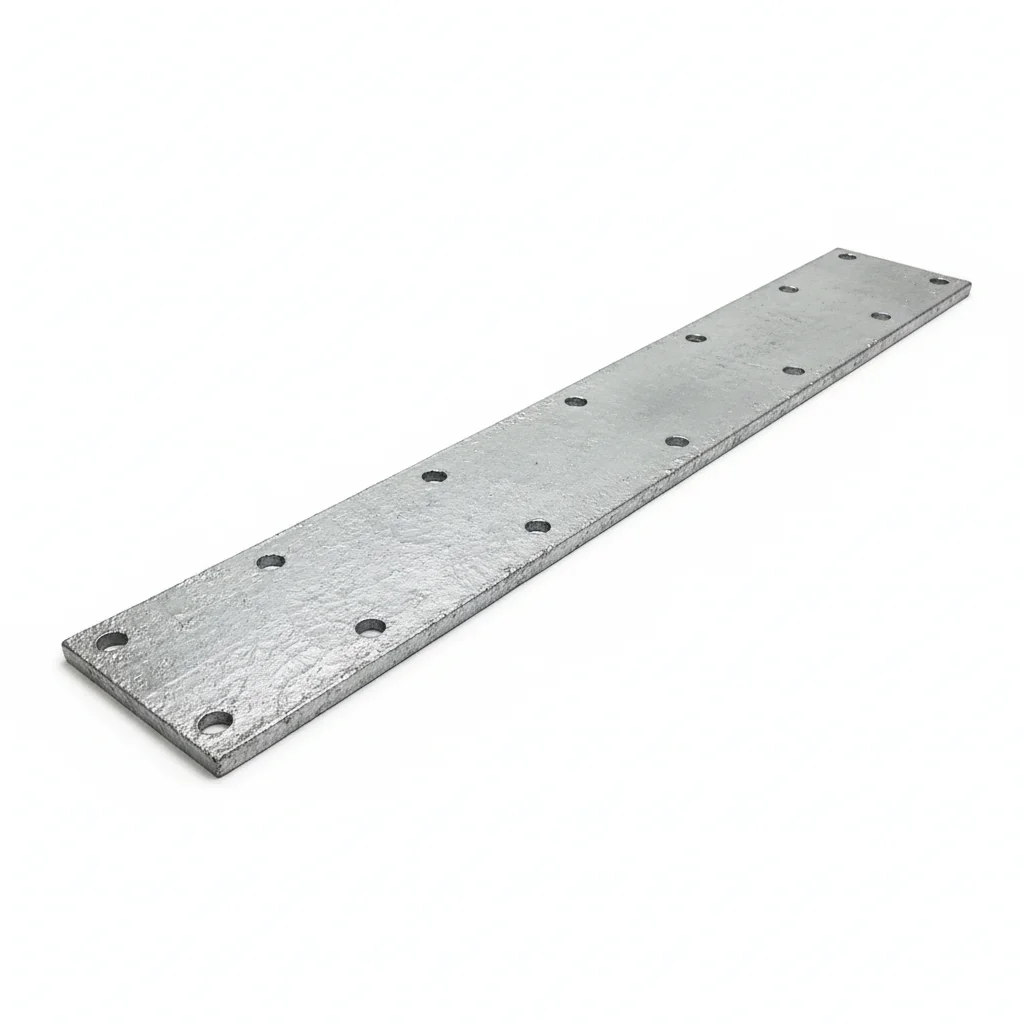
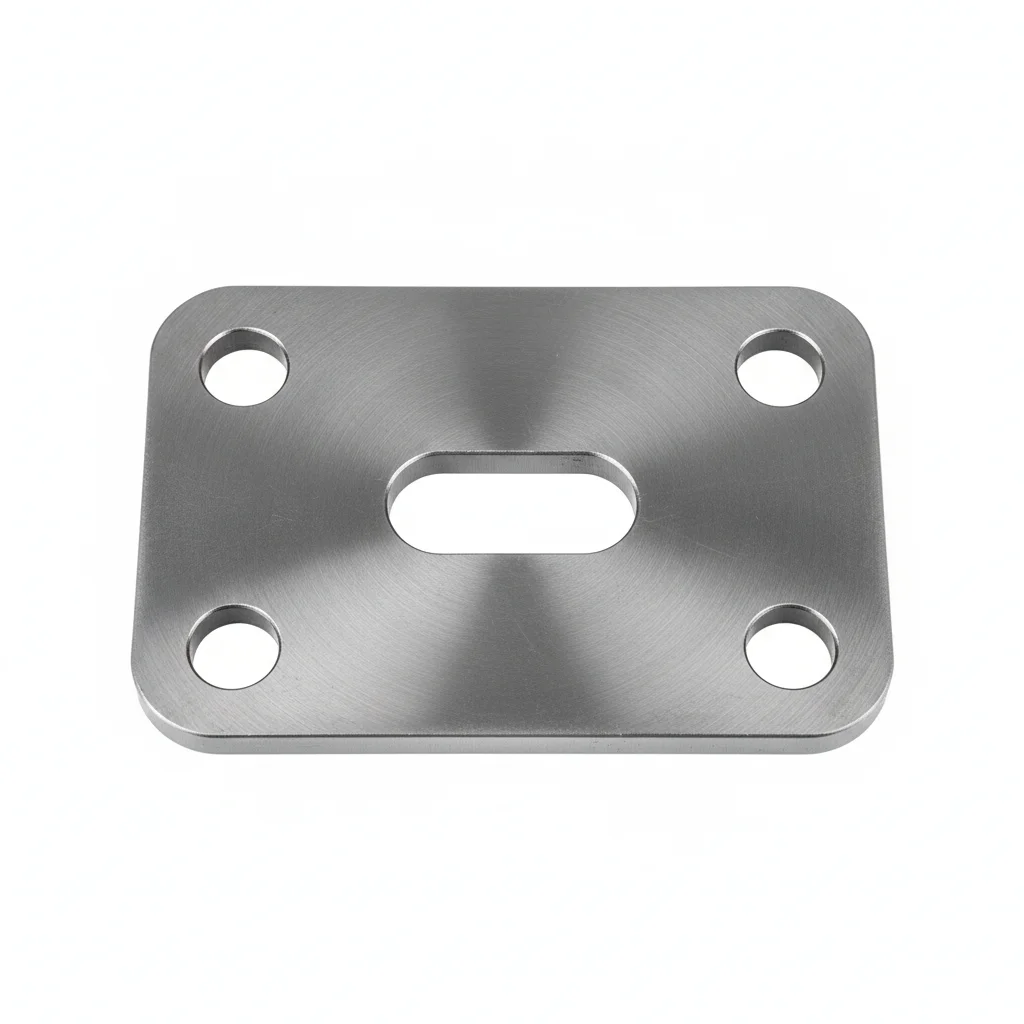
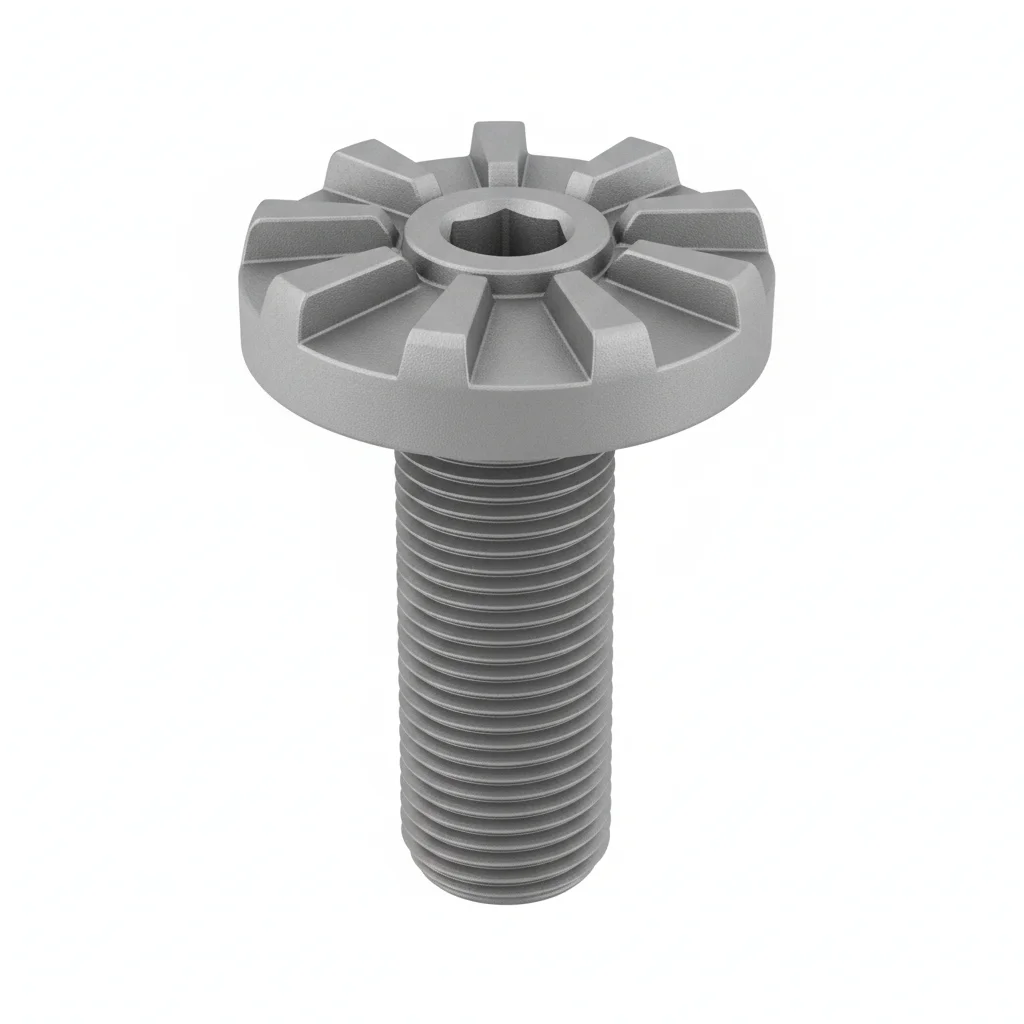

| Анкерный болт | Верхняя анкерная пластина | Нижняя анкерная пластина | Регулировочная ножка | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | M48-M64, L=2-5м | t=40-80мм | t=30-60мм | M30-M42, регулировка ±50мм | M10-M12 |
| Материал | 42CrMoA, горячее цинкование ≥85μm | Q345B, горячее цинкование | Q345B | 42CrMoA | Нержавеющая сталь 304 |
| Класс | 10.9S | — | — | 8.8 | A2 |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 500 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 |
| Применение | Фиксация фундамента башни | Опора под фланцем башни | Нижнее крепление фундамента | Регулировка вертикальности башни | Распределение нагрузки |
Порядок монтажа
- Очистите поверхности с изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите состав для соединений на контактные поверхности. Установите крепёж с шайбой Белвилла под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затянуть в звёздообразном порядке. Затянуть моментом затяжки 42 Nm +/-2 Nm с помощью откалиброванного ключа. Задокументировать в журнале QA.
- Проверьте все крепёжные элементы на правильную посадку. Проверьте 5% выборки щупом.
- Нанесите контрольную метку момент-пломбы. Сфотографируйте готовую сборку с 3 ракурсов для пакета документации по КК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа в соответствии со спецификацией. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть любой крепёж, у которого момент затяжки ниже 80% от указанного момента затяжки. Заменить крепёжные изделия с коррозией, поражающей более 5% поверхности, или с глубиной ямочной коррозии более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
② Анкерная клетка морской установки
Суровый C4 по ISO 12944-2
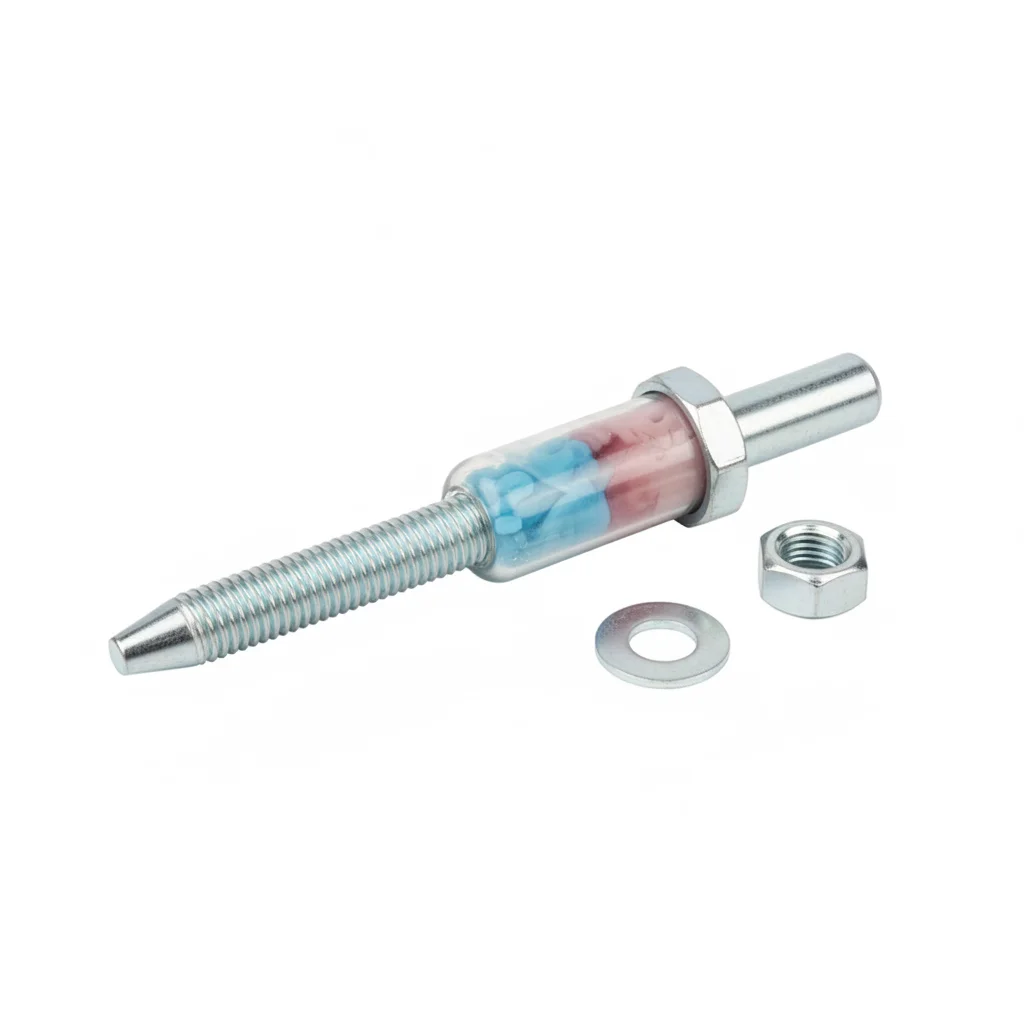
| Анкерный болт | Верхняя анкерная пластина | Защитная коррозионная муфта | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | M56-M72, L=3-7м | t=60-120мм | PE/HDPE | M10-M12 | M10-M12 |
| Материал | 34CrNiMo6, термическое напыление алюминия + эпоксидная смола ≥320μm | Q345B, термическое напыление алюминия + эпоксидная смола | PE100 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | 10.9S | — | — | A2 | A2 |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | Пластиковый пакет | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Фундамент морской башни | Опора под фланцем башни | Защита от коррозии открытой части болта | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный состав для соединений с диапазоном рабочих температур -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность в соответствии со спецификацией. Затягивайте в крестообразном порядке. Проверьте 10% с помощью контрольного инструмента. Запишите данные с учетом окружающей среды.
- Проведите испытание на вырыв 5% случайной выборки до 80% от пробной нагрузки. Замените любые элементы, не прошедшие порог приемки.
- Нанесите защитное покрытие, устойчивое к атмосферным воздействиям. Установите образцы-свидетели (купоны) для контроля коррозии вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа в соответствии со спецификацией. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть любое крепёжное изделие, если момент затяжки ниже 80% от указанного. Заменить крепёжные изделия, если коррозия поражает >5% площади поверхности или глубина язвенной коррозии >0.3мм. Каждые 3 года: полная разборка и проверка 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Документировать все результаты в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
③ Предварительно напряженная анкерная клетка
Экстремальный C5-M по ISO 12944-2
| Анкерный болт | Верхняя анкерная пластина | Нижняя анкерная пластина | Регулировочная ножка | Набор инструментов для осмотра и технического обслуживания | |
|---|---|---|---|---|---|
| Спецификация | M48-M64, L=2-5м | t=40-80мм | t=30-60мм | M30-M42, регулировка ±50мм | Аксессуар |
| Материал | 42CrMoA, горячее цинкование ≥85μm | Q345B, горячее цинкование | Q345B | 42CrMoA | — |
| Класс | 10.9S | — | — | 12.9 | — |
| Покрытие | ГЦ >=55мкм по ISO 1461 | ГЦ >=55мкм по ISO 1461 | ГЦ >=55мкм по ISO 1461 | ГЦ >=55мкм по ISO 1461 | ГЦ >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фиксация фундамента башни | Опора под фланцем башни | Нижнее крепление фундамента | Регулировка вертикальности башни | Периодическая проверка момента затяжки |
Порядок монтажа
- Обезжирить с помощью растворителя MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанесите морской антикоррозионный состав с диапазоном рабочих температур -50 до 200C. Используйте шайбы в оболочке PTFE.
- Проверить соосность в пределах 0.3 мм. Затянуть с использованием гидравлического натяжителя. Проверить методом PMI 10% образцов. Документировать для аудита соответствия.
- Проведите неразрушающий контроль 10% выборки красителем. Замените элементы с трещинами.
- Нанесите защитный герметик в соответствии со спецификацией. Установите постоянно действующие средства мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа в соответствии со спецификацией. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторный момент затяжки для всех крепёжных изделий, у которых момент ниже 80% от нормативного. Замена крепежа при коррозии, поражающей более 5% площади поверхности, или глубине ямочной коррозии более 0.3 мм. Каждые 3 года: полная разборка и проверка 20% выборки. Каждые 5 лет: замена всех критически важных крепёжных изделий независимо от их состояния. Все результаты заносятся в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря затяжного усилия: 15%.
Руководство по выбору
Помощник в выборе
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Наземная ветроэлектростанция | ① Анкерная обойма для наземных условий — 42CrMoA M48-M64 (L=2-5m), анкерные плиты Q345B, HDG ≥85μm по ISO 1461, класс 10.9S | C3 (ISO 12944-2); предварительное натяжение по EN 14399 |
| Морская ветроэлектростанция (зона заплеска C5-M) | ② Анкерная обойма для морских условий — 34CrNiMo6 M56-M72 (L=3-7m), газотермическое напыление алюминия + эпоксидное покрытие ≥320μm, защитная втулка PE100 от коррозии | C5-M (ISO 12944-2); покрытие по ISO 2063; сертифицировано по DNV-ST-0126 |
| Турбина высокой мощности (>8MW) | ③ Предварительно напряженная анкерная обойма — начальное натяжение 200-400kN/bolt, 100% UT-контроль | Нагрузка по EN 14399 или DNV-ST-0126 |
| Подтвердите условия проекта (наземное/морское исполнение, температурный диапазон, уровень вибрации) | Сначала зафиксируйте область применения, затем выберите категорию коррозионной активности и схему | Категория коррозионной активности по ISO 12944-2 |
| Расчет нагрузки и выбор типоразмера | Выберите типоразмер по стандартам EN 14399 или DNV | EN 14399, DNV-ST-0126 |
| Схема антикоррозионной защиты | Выберите систему покрытия по ISO 12944: HDG ≥85μm для наземных условий; газотермическое напыление алюминия + эпоксидное покрытие ≥320μm для морских условий | ISO 12944, ISO 1461 (HDG), ISO 2063 (газотермическое напыление) |
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Высокопрочные болтовые соединения
Требования к проектированию ветряной электростанции для системы ветряного генератораПроектирование конструкций морских ветряных турбин
Требования к проектированию башни и фундамента ветряной турбиныЗащита стальных конструкций покрасочными системами
Кодекс проектирования бетонных конструкцийВозможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Хомуты для фиксации кабелей башниСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Белая книга по решению проблемы различий стандартов при закупке энергетического оборудования за рубежом: GB vs ASTM vs ENЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →