Фиксация кабелей ветряной башни: риски отказов и выбор материалов
В башне мощностью 3 МВт прокладаны сотни метров вертикальных кабелей. Незакрепленные кабели бьются о стены башни при раскачивании, вызывая повреждение изоляции и короткие замыкания. Нейлоновые стяжки становятся хрупкими при температурах выше 60°C вблизи гондолы. Износ кабелей на изгибах и напряжение на выводах от собственного веса — распространенные цепочки отказов. Точка крепления каждые 2–3 м — это самый экономичный способ предотвращения.
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"Такое происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Чрезмерное напряжение на выводах от собственного веса кабелей
Корректирующие меры
Риск-02
Нейлоновые стяжки становятся хрупкими и ломаются в высокотемпературных зонах башни
Корректирующие меры
Риск-03
Сильный износ кабелей на изгибах кабельных лотков
Корректирующие меры
Особенности условий эксплуатации
Критические контрольные точки фиксации кабелей башни
Наиболее игнорируемое инженерное отличие при фиксации кабелей ветряной башни — температурный градиент: верхние секции башни у гондолы могут достигать высоких температур, тогда как основание холоднее. Использование стандартных нейлоновых стяжек в горячих зонах приводит к их хрупкости в течение 2 лет. Кроме того, кромки кабельных лотков на изгибах должны быть скруглены, чтобы предотвратить порез оболочки.
Что проверить
- 1Нейлоновые стяжки (PA66+термостабилизатор) подходят для секций башни с умеренными температурами; при более высоких используйте хомуты из нержавеющей стали (304 или 316), чтобы избежать хрупкости и разрушения.
- 2Радиус изгиба кабеля на переходах площадок должен соответствовать минимумам производителя; используйте изогнутые направляющие пластины для предотвращения растрескивания изоляции.
- 3Напряжение на выводах от собственного веса кабеля требует промежуточной фиксации каждые 2–3 м для снижения натяжения на верхних клеммах.
- 4В прибрежных/морских условиях переходите на нержавеющую сталь 316/316L, чтобы избежать коррозии, ослабляющей хомуты при длительном сроке службы.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Температура в точке крепления | Нейлоновые стяжки при высоких температурах становятся хрупкими, что приводит к их разрушению и освобождению кабелей | Использовать хомуты из нержавеющей стали (304 или 316) в верхних секциях башни |
| Обработка кромок кабельного лотка на изгибах | Острые кромки режут оболочку кабеля при раскачивании башни, вызывая повреждение изоляции | Требовать скругленные кромки или установку изогнутых направляющих пластин |
| Шаг фиксации | Большой шаг увеличивает напряжение на выводах и повреждения от ударов кабеля | Фиксировать каждые 2–3 м; проверять расчетом натяжения кабеля |
| Категория защиты от коррозии | Недостаточная защита от коррозии приводит к выходу из строя хомутов в прибрежных/морских условиях | Соответствовать коррозионной категории ISO 12944-2; использовать 316L для морских условий |
Все классы материалов и коррозионные категории должны проверяться в соответствии с конкретными условиями окружающей среды проекта и спецификациями производителя турбин.
Уровень доказательности: подтверждено стандартами
Технический справочник отрасли
Перечень эксплуатационных нагрузок для креплений кабелей башни
Крепления кабелей находятся внутри башни — определите нагрузки перед выбором материала и ресурса.
Расчетный срок службы 20–25/25–30 лет — отраслевая оценка порядка величины; температурный градиент верхней секции носит качественный характер, без указания численных значений температуры.
Технический справочник отрасли
Справочник мелких деталей для крепления кабелей башни
Крепления кабелей — это мелкие детали кабельных лотков/настилов башни — сверяйте размер, материал и статус расходника по этой таблице.
| Компонент | Рекомендуемый размер | Материал | Назначение / примечания |
|---|---|---|---|
| Болты кабельных лотков башни | M6–M12 | 304/316L | Влажность плюс вибрация — расчетная нагрузка; обслуживаются в течение всего срока службы лотка |
| Корпус зажима крепления кабеля | По сечению кабеля | 304/hot-dip zinc внутри материка; 316L/2205 на шельфе | Подбирайте по классу коррозионной активности: C3–C4 внутри материка, C5-M/CX на шельфе |
| Клиновая стопорная шайба | По размеру болта | Легированная сталь | Один комплект расходуется при каждой перетяжке; пополняйте запас по плану перетяжек |
Классы C3–C4/C5-M/CX и правило по мелким деталям 304/горячий цинк против 316L/2205 взяты из базы знаний.
Технический справочник отрасли
Первые 100 часов: перетяжка и стопорение креплений кабелей
Зажимы и клипсы кабелей кажутся незначительными, но после потери преднатяга кабели начинают перетираться и хлестать. Соблюдайте регламент по следующим пунктам.
- Новые болты крепления теряют 10–15% преднатяга из-за смятия в первые 100 часов (оценка порядка величины) — не ждите первого ежегодного осмотра
- Выполните одну перетяжку через 72–100 часов после монтажа (рекомендовано); далее — ежегодный цикл осмотра и перетяжки согласно руководству OEM
- Поперечная вибрация башни сама отвинчивает гайки (механизм Яункера) — пружинные шайбы это не остановят; устанавливайте на крепления клиновые стопорные шайбы
- Не допускайте работу оцинкованных деталей на шельфе: горячий цинк ≥85 μm служит на шельфе всего 5–8 лет (оценка порядка величины); сразу переходите на 316L/2205
Посадка с потерей преднатяга 10–15% и срок службы цинка на шельфе 5–8 лет — оценки порядка величины; перетяжка через 72–100 ч рекомендована, ежегодный осмотр — отраслевая практика.
Технический справочник отрасли
Микронное проскальзывание: как фреттинг выращивает трещины
Каждый цикл ветровой нагрузки взаимно смещает контактные поверхности крепления. Со временем из питтингов вырастают трещины.
- 1Башня качается под ветровой нагрузкой, а лотки, зажимы и кабели совместно испытывают знакопеременные нагрузки
- 2Каждый цикл взаимно смещает контактные поверхности на микроны (фреттинг-износ)
- 3Скольжение вырабатывает питтинги на контактных поверхностях, а дно питтингов концентрирует напряжения
- 4В концентраторах напряжений зарождаются трещины — невидимые при обычном визуальном осмотре, поэтому требуется плановый контроль
- 5Два направления защиты: состояние контактных поверхностей плюс подбор стопорных шайб; затем плановый выборочный контроль UT/MT в эксплуатации
Механизм фреттинга и контроль UT/MT взяты из базы знаний; цепочка не содержит конкретных численных значений.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартная фиксация кабелей для наземных ветряных электростанций | B · План B · Улучшенная конфигурация для прибрежных/крупных турбин | C · План C · Наивысшая категория для морских ветряных электростанций | |
|---|---|---|---|
| 1. СТЯЖКА НЕЙЛОНОВАЯ (ТЕРМОСТОЙКАЯ) | |||
| Спецификация | 4.8×300 мм / 7.6×500 мм | 4.6×300 мм | 4.6×300 мм |
| Материал | PA66 + термостабилизатор | Нержавеющая сталь 316 | 316L |
| Класс | UL 94 V-2, черная | A4-70 | A4-80, электрополированная |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| 2. ХОМУТ КАБЕЛЬНЫЙ | |||
| Спецификация | Для кабелей 10–50 мм | Для кабелей 20–80 мм | Для 30–100 мм |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 316 | Нержавеющая сталь 316L |
| Класс | A2-70 | A4-70 | A4-80 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| 3. ЗАЩЕЛКА ДЛЯ КАБЕЛЬНОГО ЛОТКА | |||
| Спецификация | Для кабельных лотков | R≥100 мм | По индивидуальному заказу |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 316 | EPDM-резина |
| Класс | A2-70 | A4-70 | Огнестойкая, V0, IP68 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Стандартная наземная ветроэлектростанция (температура башни <50°C) | План A · Гибрид нейлон + нержавеющая сталь 304 — стяжки PA66+термостабилизатор (UL 94 V-2) для средней/нижней секций + кабельный зажим 304 (A2-70) для верхней части башни | C3 по ISO 12944-2; термостойкий нейлон (UL 94 V-2) для низкотемпературных секций |
| Прибрежная / крупная турбина (5MW+, высота башни >120m) | План B · Полностью нержавеющая сталь 316 — стяжки 316 и усиленный зажим (A4-70), изогнутая направляющая пластина R≥100mm | C4 суровые условия по ISO 12944-2 |
| Морская платформа (C5-M) | План C · 316L + огнестойкое уплотнение — стяжки 316L (A4-80 электрополированные), огнестойкое проходное уплотнение EPDM (V0, IP68) | C5-M экстремальные условия по ISO 12944-2 |
План A · Стандартная фиксация кабелей для наземных ветряных электростанций
Коррозионная категория C3 по ISO 12944-2
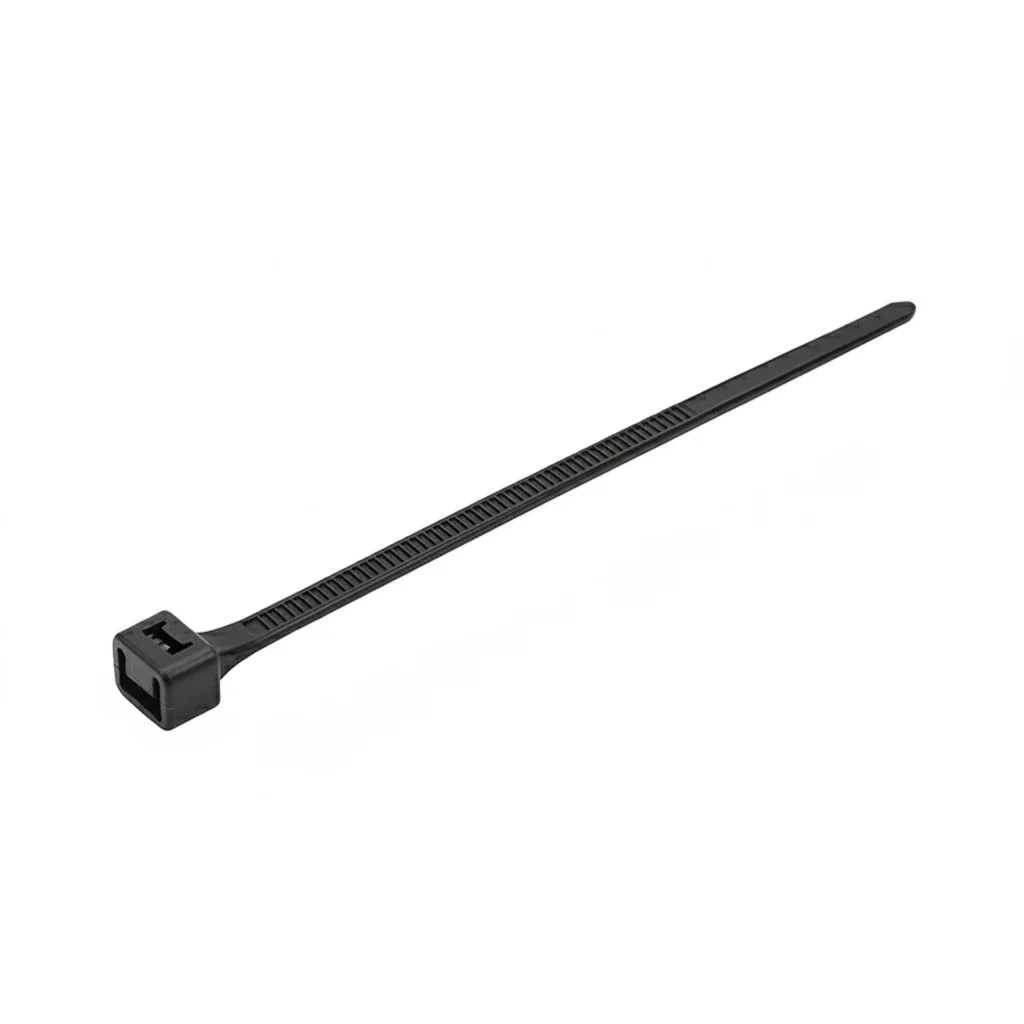
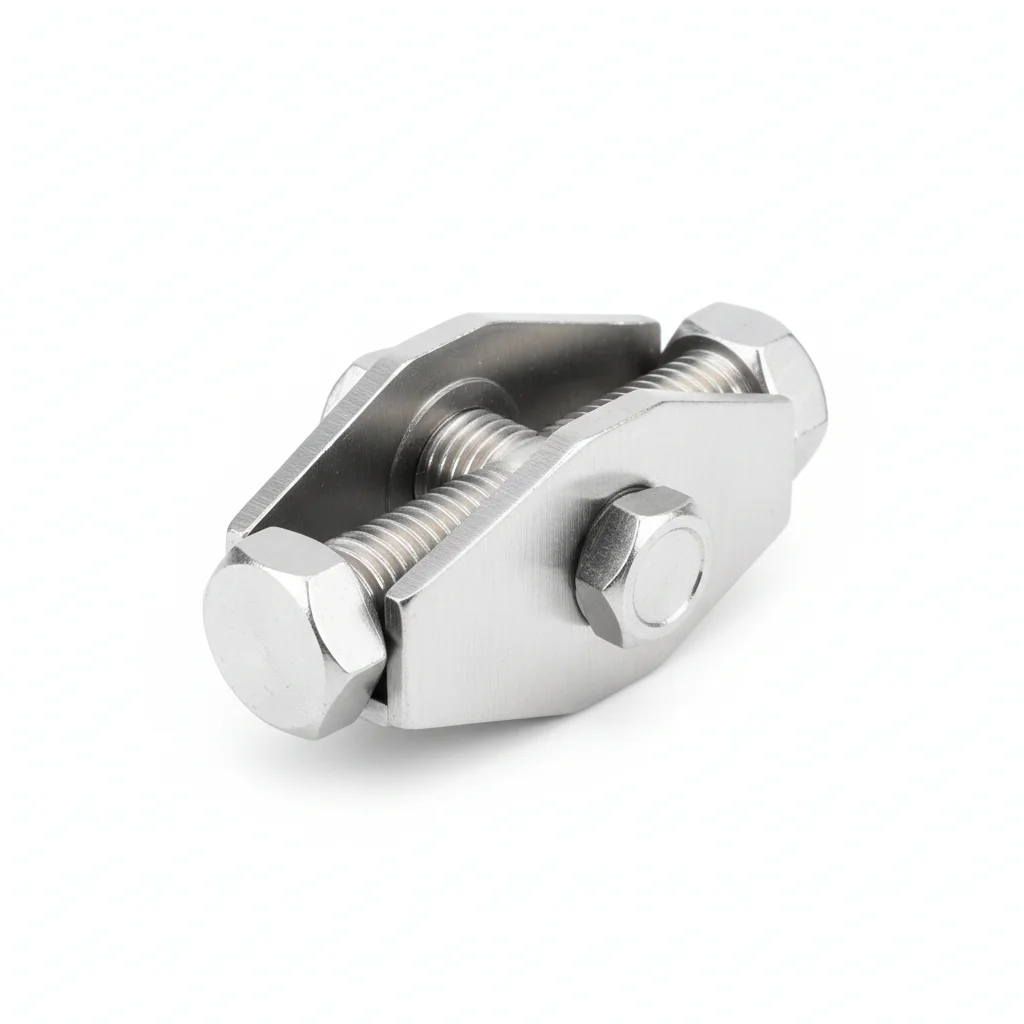
| Стяжка нейлоновая (термостойкая) | Хомут кабельный | Защелка для кабельного лотка | Защитная гофротруба для кабелей | |
|---|---|---|---|---|
| Спецификация | 4.8×300 мм / 7.6×500 мм | Для кабелей 10–50 мм | Для кабельных лотков | Нейлоновая гофротруба φ15–30 мм |
| Материал | PA66 + термостабилизатор | Нержавеющая сталь 304 | Нержавеющая сталь 304 | ПА6, огнестойкая |
| Класс | UL 94 V-2, черная | A2-70 | A2-70 | UL 94 V-0 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20 °C до +80 °C | -20 °C до +80 °C | -20 °C до +80 °C | -20 °C до +80 °C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Связывание и фиксация кабелей в средних и нижних секциях башни | Фиксация кабелей в высокотемпературной зоне верха башни | Группировка и фиксация кабелей внутри кабельных лотков | Дополнительная защита кабелей на изгибах |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести состав для герметизации на контактные поверхности. Установить крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверить соосность в пределах 0.5 мм. Затягивать «звездой». Момент затяжки 42 Н·м ±2 Н·м динамометрическим ключом. Занести в журнал ОТК.
- Проверить все крепежные элементы на правильность посадки. Измерить 5% выборки щупом.
- Нанести герметик-индикатор момента затяжки. Сфотографировать готовую сборку с 3 ракурсов для документационного пакета ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование некорректного класса крепежа для эксплуатационных условий | Крепеж выходит из строя до проектной нагрузки. Соединение разрушается в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Занести все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6–12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 моточасов или 6 месяцев (что наступит раньше). Затянуть заново любой крепеж с моментом ниже 80% от специфицированного. Заменять крепеж, если коррозия затрагивает >5% площади поверхности или глубина язв >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все ответственные крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря затяжного усилия: 15%.
План B · Улучшенная конфигурация для прибрежных/крупных турбин
Коррозионная категория C4 Агрессивная по ISO 12944-2
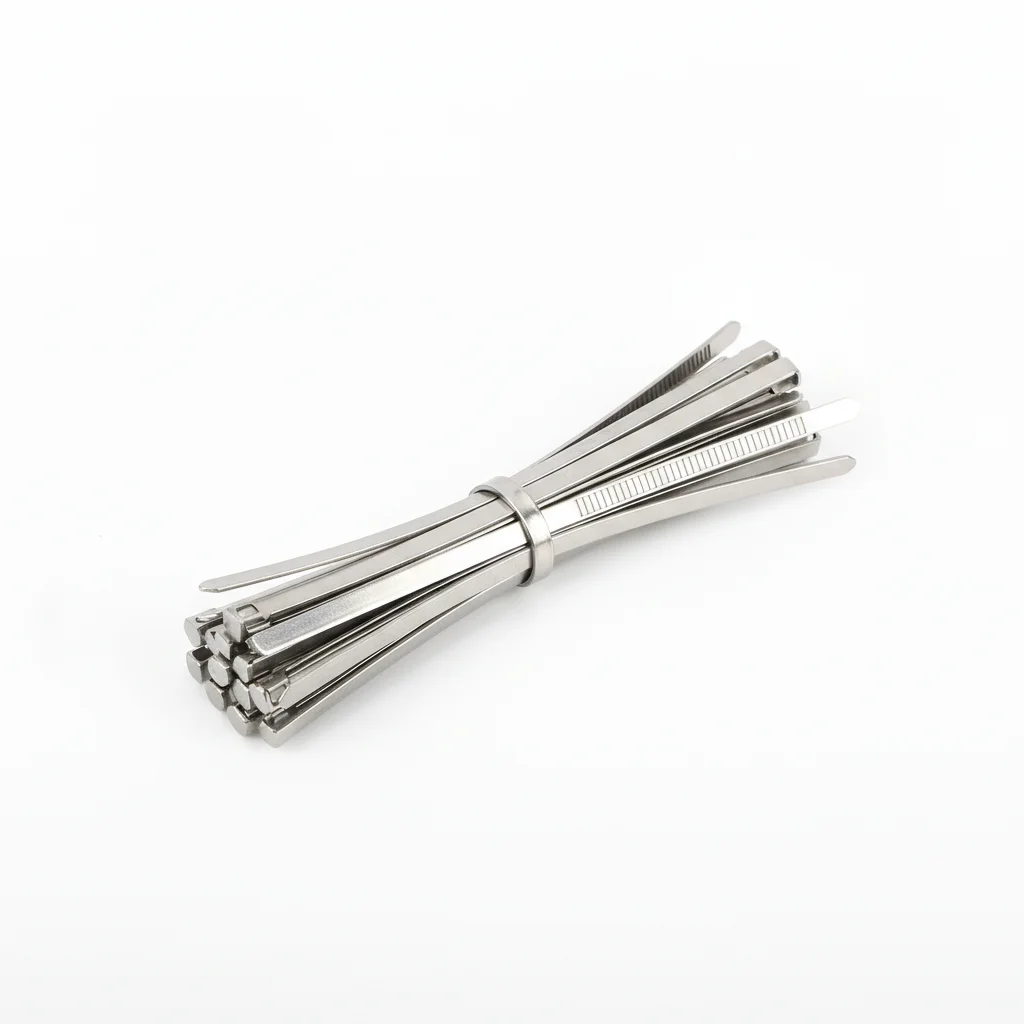
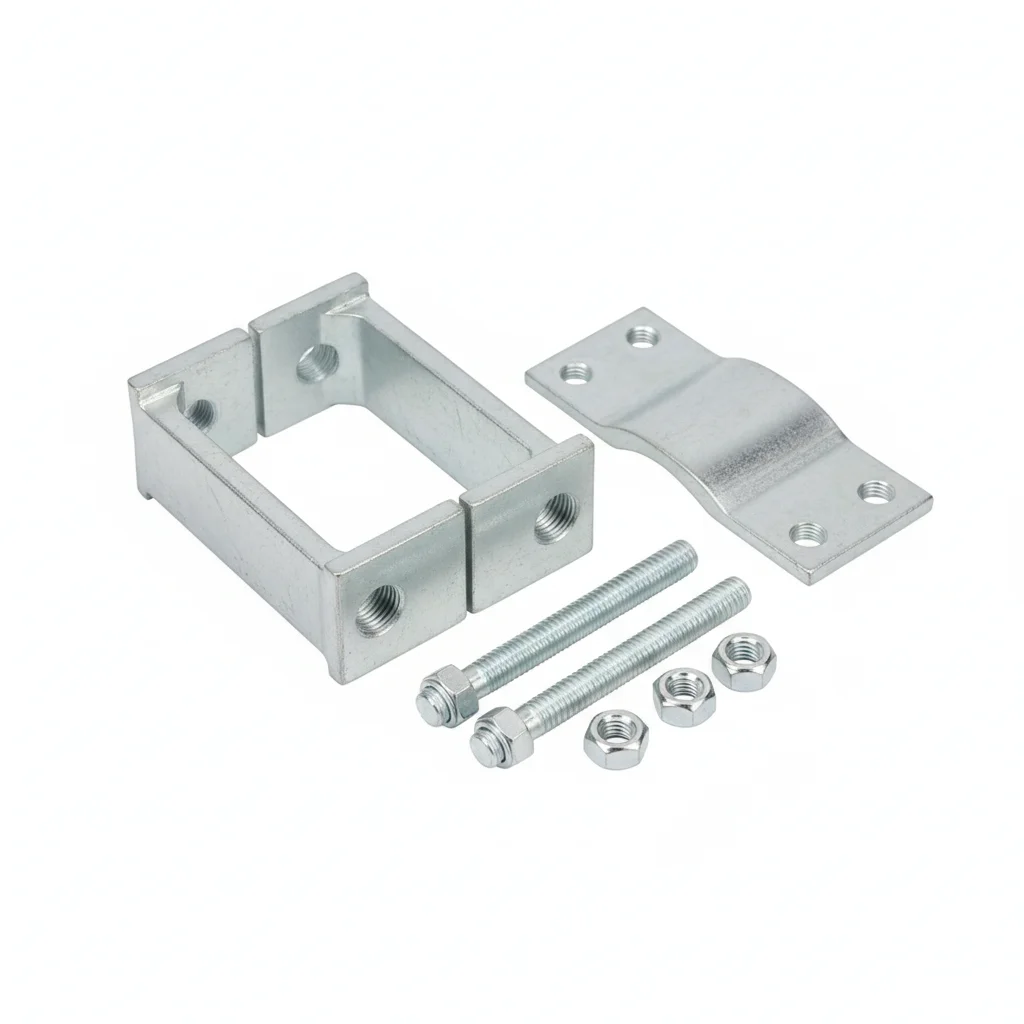
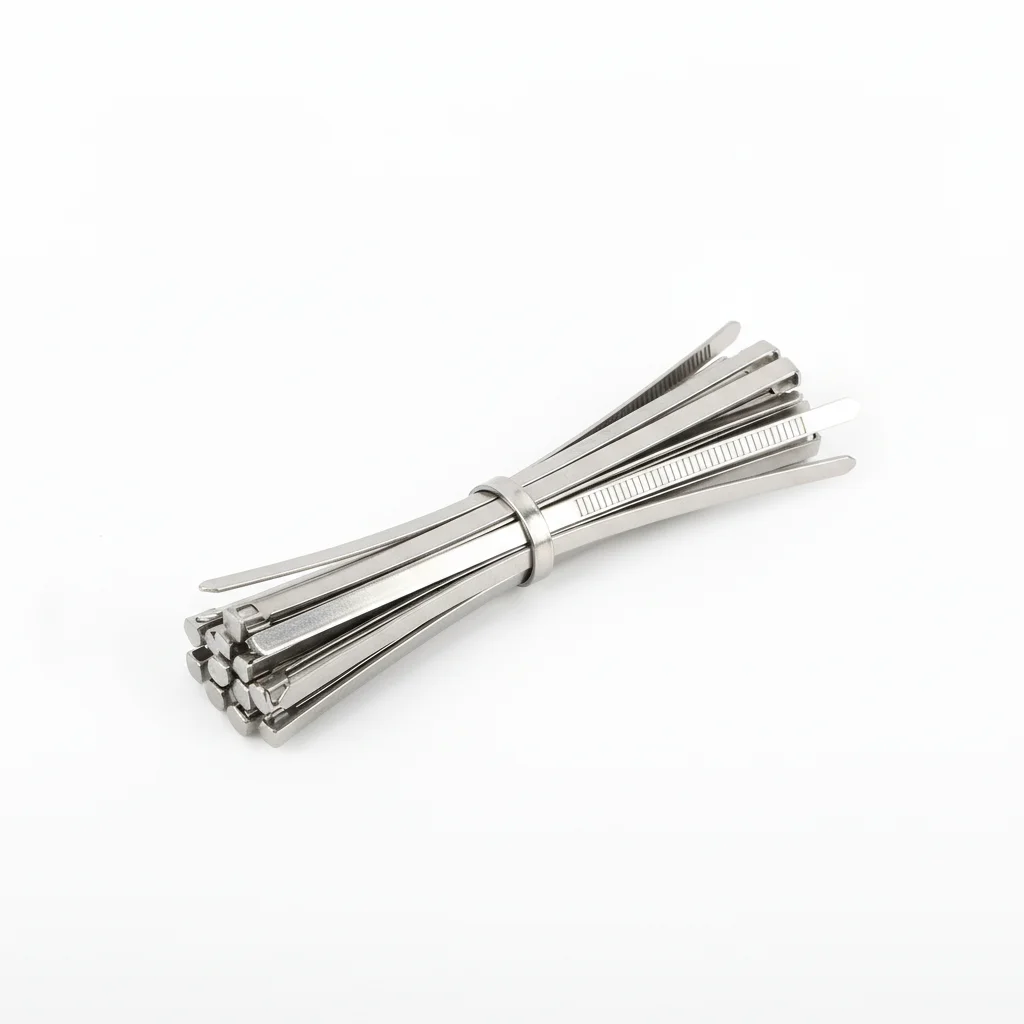
| Стяжка кабельная | Хомут кабельный (усиленный) | Изогнутая направляющая пластина для кабельного лотка | Датчик натяжения кабеля | |
|---|---|---|---|---|
| Спецификация | 4.6×300 мм | Для кабелей 20–80 мм | R≥100 мм | / |
| Материал | Нержавеющая сталь 316 | Нержавеющая сталь 316 | Нержавеющая сталь 316 | / |
| Класс | A4-70 | A4-70 | A4-70 | / |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Сквозная нержавеющая система фиксации для всей башни | Фиксация силовых кабелей для крупных турбин | Направление и защита кабелей на изгибах | Рекомендуется для крупных турбин для мониторинга натяжения кабелей |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный состав для герметизации, рассчитанный на диапазон -20 до 150°C. Использовать шайбы с ПТФЭ-покрытием.
- Проверить соосность по спецификации. Затягивать крестообразно. Проверить 10% проверочным инструментом. Занести в журнал с указанием условий окружающей среды.
- Провести испытание на отрыв 5% случайной выборки до 80% от пробной нагрузки. Заменить любые элементы, не прошедшие порог приемки.
- Нанести атмосферостойкое защитное покрытие. Установить купон контроля коррозии рядом с ответственными соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование некорректного класса крепежа для эксплуатационных условий | Крепеж выходит из строя до проектной нагрузки. Соединение разрушается в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Занести все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6–12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 моточасов или 6 месяцев (что наступит раньше). Затянуть заново любой крепеж с моментом ниже 80% от специфицированного. Заменять крепеж, если коррозия затрагивает >5% площади поверхности или глубина язв >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все ответственные крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря затяжного усилия: 15%.
План C · Наивысшая категория для морских ветряных электростанций
Коррозионная категория C5-M Экстремальная по ISO 12944-2
| Стяжка кабельная | Хомут для фиксации кабелей | Огнестойкая проходка для герметизации кабелей | |
|---|---|---|---|
| Спецификация | 4.6×300 мм | Для 30–100 мм | По индивидуальному заказу |
| Материал | 316L | Нержавеющая сталь 316L | EPDM-резина |
| Класс | A4-80, электрополированная | A4-80 | Огнестойкая, V0, IP68 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фиксация кабелей во всей башне на морских платформах | Силовые кабели большого сечения для морских турбин | Огнестойкая герметизация проемов пропуска кабелей через платформу |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозионный состав, рассчитанный на диапазон -50 до 200°C. Использовать шайбы с ПТФЭ-капсуляцией.
- Проверить соосность в пределах 0.3 мм. Затягивать гидравлическим натяжителем. PMI-проверка 10% выборки. Документировать для аудита соответствия.
- Провести НКК (неразрушающий контроль) 10% выборки проникающим составом. Заменить любые элементы с трещинами.
- Нанести защитный герметик по спецификации. Установить штатную аппаратуру мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование некорректного класса крепежа для эксплуатационных условий | Крепеж выходит из строя до проектной нагрузки. Соединение разрушается в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Занести все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6–12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 моточасов или 6 месяцев (что наступит раньше). Затянуть заново любой крепеж с моментом ниже 80% от специфицированного. Заменять крепеж, если коррозия затрагивает >5% площади поверхности или глубина язв >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все ответственные крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря затяжного усилия: 15%.
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →