منع أعطال مصاعد الحبوب: تآكل أدوات التثبيت والارتخاء
في مصاعد الدلاء، تعمل دبابيس السلسلة تحت تآكل كاشط غير مشحم وغبار الحبوب—معدل التآكل 0.05-0.15 مم/ألف ساعة. بعد 3-6 أشهر، يصل تآكل قطر دبوس M16 إلى 1-2 مم ← استطالة السلسلة 2-3% ← قفز الطارة المسننة ← كسر السلسلة. براغي الدلاء تحت تأثير الصدمات والحمل الطارد المركزي ترتخي خلال 2-3 أشهر ← انفصال الدلو ← انحشار في المعدات النهائية. ارتخاء براغي شفرة الناقل اللولبي يقلص الفجوة من 5 مم إلى 2 مم ← انحشار الحبوب ← احتراق المحرك. اختر مادة الدبوس ودرجة البرغي بما يتناسب مع كثافة تشغيلك.
تدقيق المخاطر // التشخيص الهندسي
دليل مزالق الشراء
"في خط الإنتاج، تحدث هذه الأمور كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل دبابيس السلسلة بسرعة تحت تآكل كاشط غير مشحم وغبار الحبوب ← استطالة السلسلة ← قفز الطارة المسننة ← انحشار المصعد
إجراءات التصحيح
الخطر-02
ارتخاء براغي الدلاء تحت تأثير صدمات الحبوب والاهتزاز ← انفصال الدلو ← انحشار المعدات النهائية ← شلل الخط بأكمله
إجراءات التصحيح
الخطر-03
ارتخاء براغي توصيل شفرات الناقل اللولبي ← تقل الفجوة بين الشفرة وجدار الهيكل ← انحشار جزيئات الحبوب ← احتراق محرك الحمل الزائد
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
نقاط التحقق الحرجة لشراء مثبتات مصاعد الحبوب
أكثر الاختلافات الهندسية التي يتم تجاهلها في مثبتات مصاعد الحبوب هي التوازن بين صلابة سطح السن والصلابة الأساسية. الأسنان المكربنة (HRC58-62) تقاوم التآكل الكاشط ولكنها قد تتشقق تحت الصدمات؛ الأسنان المصلدة بالنيتروجين (HV1000+) توفر صلابة سطح أعلى ولكن طبقة أرق. بالنسبة لبراغي الدلاء، تحدد طريقة القفل (إدراج النايلون مقابل عزم الربط السائد) الثبات تحت الاهتزاز. حدد صلابة السن، ودرجة البرغي، وميزة القفل بناءً على نوع الحبوب وساعات التشغيل.
ما يجب التحقق منه
- 1سن السلسلة: حدد صلابة السطح ≥HRC58 لمقاومة التآكل الكاشط؛ للتشغيل المستمر، اشترط التصلد بالنيتروجين (HV1000+) لإطالة العمر إلى ما بعد 5 سنوات.
- 2برغي الدلو: استخدم درجة 8.8 مع قفل نايلون للنقل العام؛ انتقل إلى A4-70 (316L) مع مادة لاصقة كيميائية للخيوط في بيئات الغسيل أو الرطوبة العالية.
- 3برغي شفرة المثقب اللولبي: يجب أن يكون الرأس الغاطس مستويًا مع سطح الشفرة لتجنب تراكم الحبوب؛ حدد عزم الربط ومادة لاصقة للخيوط لمنع الارتخاء تحت الاهتزاز.
- 4التزييت: مادة تشحيم تلقائية بدرجة غذائية NSF H1 (0.5 مل/8 ساعات) تقلل من تآكل السن دون تلويث الحبوب؛ التزييت اليدوي يخاطر بنقص التزييت وتسارع التآكل.
- 5المراقبة: للتشغيل على مدار 24 ساعة، قم بتركيب مستشعر استطالة السلسلة عبر الإنترنت (قياس بالليزر) مع إنذار PLC لبدء الإيقاف قبل حدوث قفز السلسلة.
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| صلابة سطح السن | تحدد معدل التآكل تحت غبار الحبوب الكاشط؛ الصلابة غير الكافية تؤدي إلى فقدان سريع للقطر واستطالة السلسلة. | حدد HRC58-62 للأسنان المكربنة أو HV1000+ للأسنان المصلدة بالنيتروجين؛ اطلب تقرير اختبار الصلابة لكل دفعة. |
| آلية قفل البرغي | الصدمات والاهتزاز تسبب فقدان الشد المسبق؛ البراغي المرتخية تؤدي إلى انفصال الدلاء أو انحراف الشفرات. | حدد صامولة قفل بإدراج نايلون (ISO 2320) أو مادة لاصقة كيميائية للخيوط (قوة متوسطة)؛ اشترط اختبار عزم الربط السائد. |
| مادة البرغي لمقاومة التآكل | غبار الحبوب والرطوبة تسبب تآكل الفولاذ الكربوني؛ الصدأ يقلل من قوة البرغي ويلوث الحبوب. | لبيئة C4 أو أعلى، حدد الفولاذ المقاوم للصدأ 304 (A2-70) أو 316L (A4-70)؛ تحقق باستخدام ISO 3506-1. |
| تفاوت الفجوة لشفرة المثقب اللولبي | ارتخاء برغي الشفرة يقلل الفجوة من 5 مم إلى 2 مم، مما يسبب انحشار الحبوب وحمل زائد على المحرك. | حدد عزم ربط البرغي ومادة لاصقة للخيوط؛ اشترط فحص الفجوة بعد التركيب (5-8 مم حسب التصميم). |
جميع معدلات التآكل والجداول الزمنية للفشل تستند إلى تشغيل نموذجي لمصعد الحبوب (سرعة سلسلة 1.5-2.5 م/ث، شد 10-50 كيلو نيوتن). الأداء الفعلي يعتمد على نوع الحبوب والرطوبة وتكرار الصيانة. تحقق من مواصفات السن والبرغي مع الشركة المصنعة للمعدات.
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
اختيار سلسلة المصعد الدلوي: فئات السرعة للطراز السلسلي مقابل الطراز السيوري
سرعة السلسلة ليست اعتباطية — طابق الفئة مع نوع السلسلة أولاً، ثم ناقش المسامير ومسامير تثبيت الدلاء. الفئة تحدد وتيرة التآكل، لذا اذكرها بوضوح عند الاستفسار.
| نوع السلسلة | فئة السرعة | التطبيق / ملاحظة |
|---|---|---|
| مصعد سلسلي (وصلة صفائحية) | 0.5 m/s | الفئة القياسية (JB/T 3926-2014) |
| مصعد سلسلي، طراز عالي السرعة | ≥1.0 m/s | الفئة عالية السرعة (JB/T 3926-2014) |
| مصعد سيوري | 1–2.5 m/s | الطراز السيوري لنقل الحبوب (JB/T 3926-2014) |
| شد السلسلة | 10–50 kN, order of magnitude | نطاق مرجعي لفحوصات المسامير والوصلات |
فئات السرعة تتبع المواصفة JB/T 3926-2014؛ شد السلسلة 10–50 kN هو تقدير تقريبي من حيث مرتبة الحجم.
المرجع الفني للقطاع
عندما يجب أن تعمل السلسلة جافة: التزييت الدقيق بدورة كل 8 ساعات
سلاسل المصاعد تعمل جافة افتراضياً: أي مادة تشحيم تلامس الحبوب تُعد حادثة تلوث. الحل ليس إهمال التشحيم — بل استخدام مادة تشحيم غذائية وبجرعات صغيرة وفق دورة منتظمة.
- لماذا تعمل هذه السلاسل جافة: المسمار يعمل باحتكاك انزلاقي داخل الجلبة، وأي مادة تشحيم تقليدية تلامس الحبوب تُعد حادثة تلوث — لذا تعمل السلاسل افتراضياً دون زيت، ويتسلل الغبار إلى الخلوص ليحتك بالمعدن مباشرة
- الحل ليس التخلي عن التشحيم: ركّب وحدة تزييت دقيق أوتوماتيكية تجرّع مرة كل 8 ساعات باستخدام مادة تشحيم غذائية — فهي تشحّم دون أن تصل إلى الحبوب (NSF H1 هي إحدى شهادات المطابقة الغذائية لهذا النوع)
- امنح المسمار أساساً مقاوماً للتآكل أولاً: 20CrMnTi، مُكربن ومُقسّى إلى HRC 58–62 على السطح — التزييت يعزل المادة الكاشطة، والصلادة تحدد مدة بقاء المسمار
- راقب الطول الإجمالي للسلسلة لكشف فشل التشحيم: قِس الطول كل ربع سنة وأعد الشد أو احذف وصلة عند تجاوز الاستطالة 2% — عند تعطل وحدة التزييت، تكون الاستطالة أول علامة ظاهرة
هذا الموضع لا يستخدم أرقاماً تقديرية لمرتبة الحجم.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · نقل الحبوب العام | B · الخطة ب · سعة عالية/حبيبات صلبة | C · الخطة C · نقل الموانئ / تشغيل متواصل 24 ساعة | |
|---|---|---|---|
| 1. دبوس سلسلة مكربن ومروى | |||
| المواصفة | M16, HRC58-62 | M16، HRC60-64 + مطلي بالكروم | M16، سطح HV1000+ |
| المادة | 20CrMnTi + الكربنة والتبريد | 20CrMnTi + كربنة + طلاء كروم صلب | 38CrMoAl + نتردة غازية |
| الدرجة | HRC58-62 | HRC60-64 | HV1000+ |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. برغي الدلو | |||
| المواصفة | M10×35mm | M10×35 مم | M12×40 مم |
| المادة | فولاذ كربوني + مجلفن بالغمس الساخن | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 316L |
| الدرجة | درجة 8.8 | A2-70 | A4-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 3. برغي شفرة الناقل اللولبي ذو الرأس الغاطس | |||
| المواصفة | M10×30mm | M10×30 مم | M12×35 مم |
| المادة | فولاذ كربوني + مجلفن بالغمس الساخن | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 316L |
| الدرجة | درجة 8.8 | A2-70 | A4-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 4. مزلق تلقائي بدرجة غذائية (NSF H1) | |||
| المواصفة | NLGI 2 | مؤقت وكمي 0.5 مل/8 ساعات | قياس بالليزر + إنذار PLC |
| المادة | زيت تشحيم بدرجة غذائية | — | مطاط EPDM |
| الدرجة | معتمد NSF H1 | — | IP67 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
كيف تختار حل المثبتات بناءً على ظروف النقل؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة الموصى بها | الأساس الرئيسي |
| معالجة الحبوب العامة — حبوب لينة (أرز/قمح)، تشغيل غير مستمر | الخطة A — مسامير مكربنة ومُسقّاة (20CrMnTi، سطح HRC 58-62) + براغي درجة 8.8 (صامولة قفل نايلون) + تزييت يدوي بشحم غذائي NSF H1 (NLGI 2) | DIN 8187; GB/T 12718; ISO 3506-1; ISO 12944-2 (C3) |
| ورشة عالية السعة / حبوب صلبة (ذرة/فول الصويا) | الخطة B — مسامير مكربنة ومطلية بالكروم الصلب (20CrMnTi، HRC 60-64) + براغي 304 (A2-70) + تزييت دقيق أوتوماتيكي (0.5 ml/8 h) | ISO 3506-1; DIN 8187; ISO 12944-2 (C4) |
| مستودع النقل في الميناء / تشغيل مستمر 24 ساعة | الخطة C — مسامير منترتة (38CrMoAl، سطح HV1000+) + براغي 316L (A4-70) + مراقبة استطالة السلسلة عبر الإنترنت (قياس بالليزر + إنذار PLC) + تزييت احتياطي | ISO 3506-1; DIN 8187; ISO 12944-2 (C5-M) |
| مسامير سلسلة المصعد في حالة عدم التزييت + تآكل كاشط بغبار الحبوب (صلادة غبار Mohs 2-3): معدل التآكل 0.05-0.15 mm/1000 h؛ بعد 3-6 أشهر تآكل مسمار M16 بمقدار 1-2 mm ← استطالة السلسلة 2-3% ← قفز المسنن ← انقطاع السلسلة | 20CrMnTi كربنة + سقاية (سطح HRC 58-62، قلب متين)؛ تزييت دقيق أوتوماتيكي (غذائي NSF H1، 0.5-1 ml كل 8 h)؛ فحص أسبوعي لطول السلسلة — اضبط الشد إذا تجاوزت الاستطالة 1%، أزل حلقات إذا تجاوزت 2% | DIN 8187; GB/T 12718 |
| براغي الدلاء تحت حمل الصدمات والطرد المركزي المتناوب (ترتخي بعد 2-3 أشهر ← انفصال الدلو ← انسداد في مدخل البريمة ← توقف الخط الكامل حوالي 1 يوم)؛ ارتخاء براغي شفرة البريمة ← فجوة الشفرة عن الغلاف من 5 mm إلى 2 mm (التصميم 5-8 mm) ← احتباس الحبوب ← احتراق المحرك | براغي الدلاء: M10 درجة 8.8 + صامولة قفل نايلون + حلقة زنبركية + مركب قفل لولبي متوسط القوة (أزرق)، عزم 20-25 N·m بمفتاح عزم؛ براغي شفرة البريمة: M10 درجة 8.8 غاطسة + صواميل قفل نايلون، عزم 25-30 N·m؛ فحوصات أسبوعية — تذبذب >3 mm ← إعادة شد، الحد الأدنى للفجوة <3 mm ← اضبط الشفرة؛ استبدل البراغي دائماً مع الدلاء، لا تعيد الاستخدام | ISO 2320; ISO 3506-1; DIN 8187 |
الخطة أ · نقل الحبوب العام
معيار C3 وفقًا للمعيار ISO 12944-2
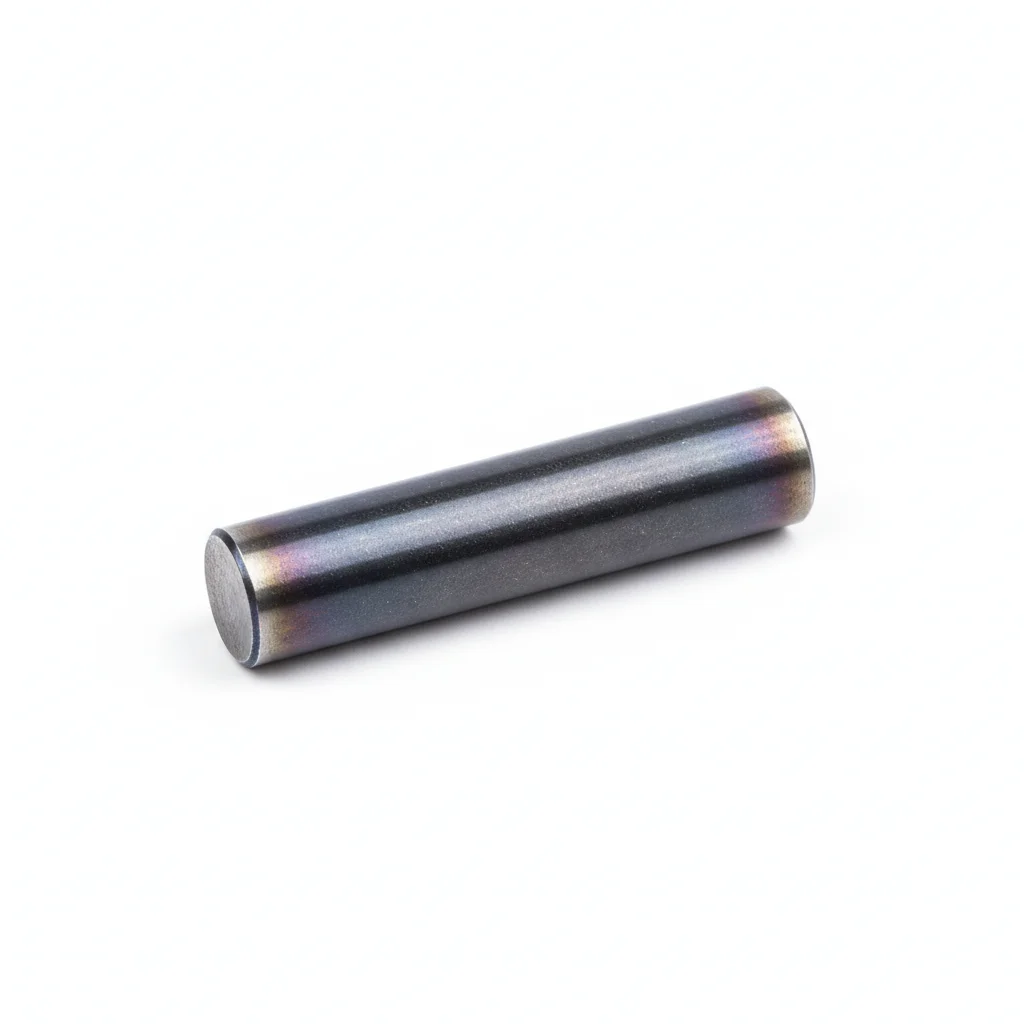
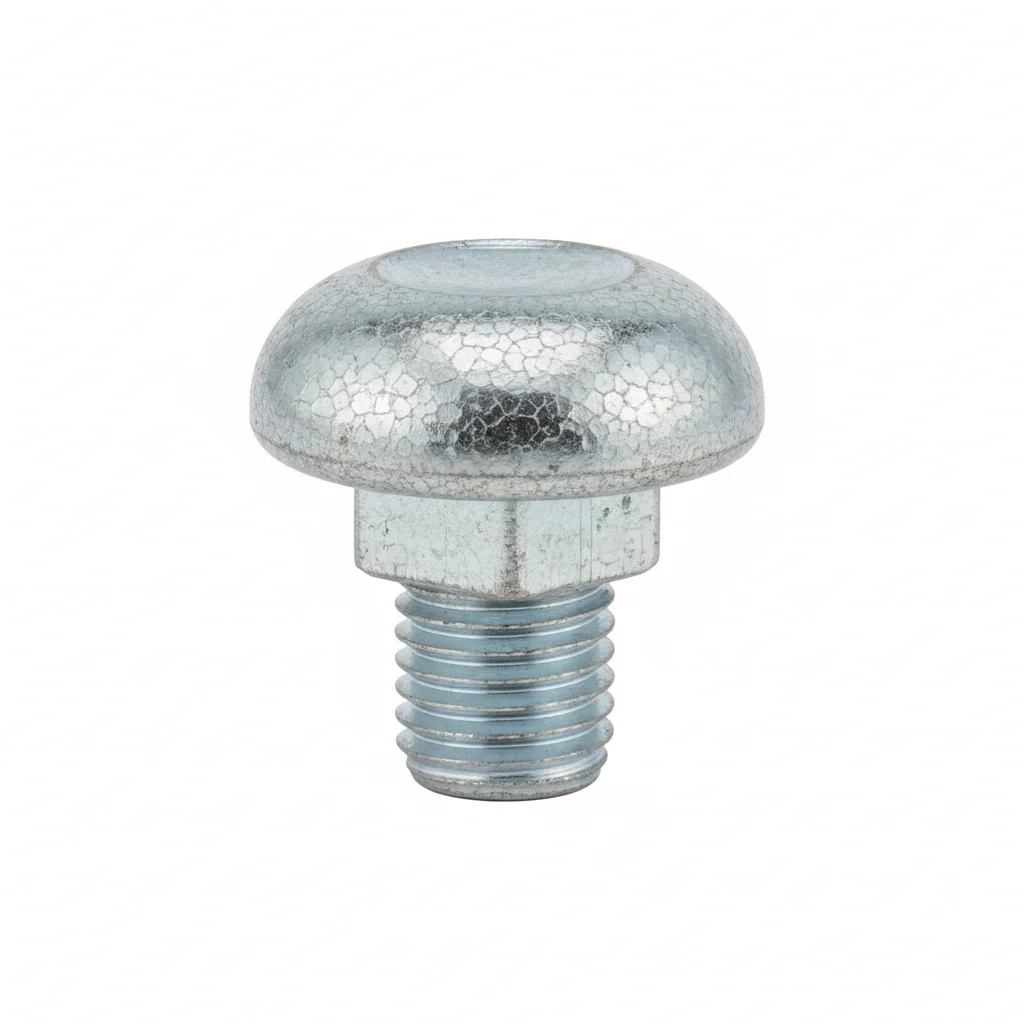
| دبوس سلسلة مكربن ومروى | برغي الدلو | برغي شفرة الناقل اللولبي ذو الرأس الغاطس | مزلق تلقائي بدرجة غذائية (NSF H1) | |
|---|---|---|---|---|
| المواصفة | M16, HRC58-62 | M10×35mm | M10×30mm | NLGI 2 |
| المادة | 20CrMnTi + الكربنة والتبريد | فولاذ كربوني + مجلفن بالغمس الساخن | فولاذ كربوني + مجلفن بالغمس الساخن | زيت تشحيم بدرجة غذائية |
| الدرجة | HRC58-62 | درجة 8.8 | درجة 8.8 | معتمد NSF H1 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | دبوس سلسلة المصعد + مقاومة التآكل الكاشط | الوصلة بين الدلو ولوحة تثبيت السلسلة | الوصلة بين شفرة الناقل اللولبي والعمود المركزي | تشحيم دقيق للدبابيس + لا يلوث الحبوب |
خطوات التركيب
- نظف الأسطح باستخدام كحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% باستخدام مقياس المحسس.
- ضع علامة طلاء ختم العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · سعة عالية/حبيبات صلبة
C4 قاسية وفقًا لمعيار ISO 12944-2
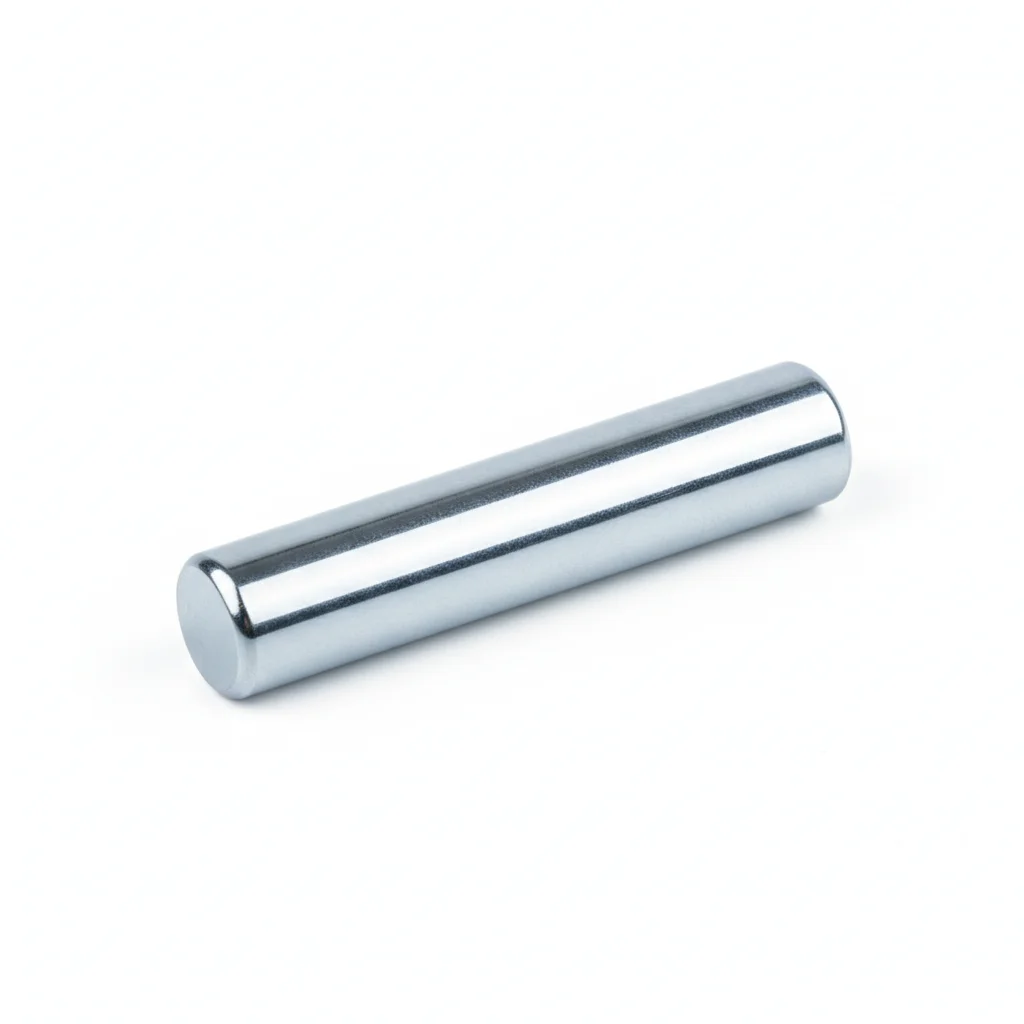
| مسمار مكربن ومروى + مطلي بالكروم الصلب | برغي الدلو | برغي شفرة البريمة ذو الرأس الغاطس | نظام تزييت دقيق تلقائي | |
|---|---|---|---|---|
| المواصفة | M16، HRC60-64 + مطلي بالكروم | M10×35 مم | M10×30 مم | مؤقت وكمي 0.5 مل/8 ساعات |
| المادة | 20CrMnTi + كربنة + طلاء كروم صلب | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 304 | — |
| الدرجة | HRC60-64 | A2-70 | A2-70 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | مصعد عالي السعة + مقاومة تآكل قصوى | منع صدأ الدلاء في ورش العمل عالية الرطوبة/الغسيل | منع صدأ البريمة في البيئات عالية الرطوبة | تزييت تلقائي للمسامير + تقليل العمالة |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل بدرجة حرارة تتراوح من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة التحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أيًا منها أقل من حد القبول.
- طبق طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة C · نقل الموانئ / تشغيل متواصل 24 ساعة
C5-M شديد وفقًا لمعيار ISO 12944-2
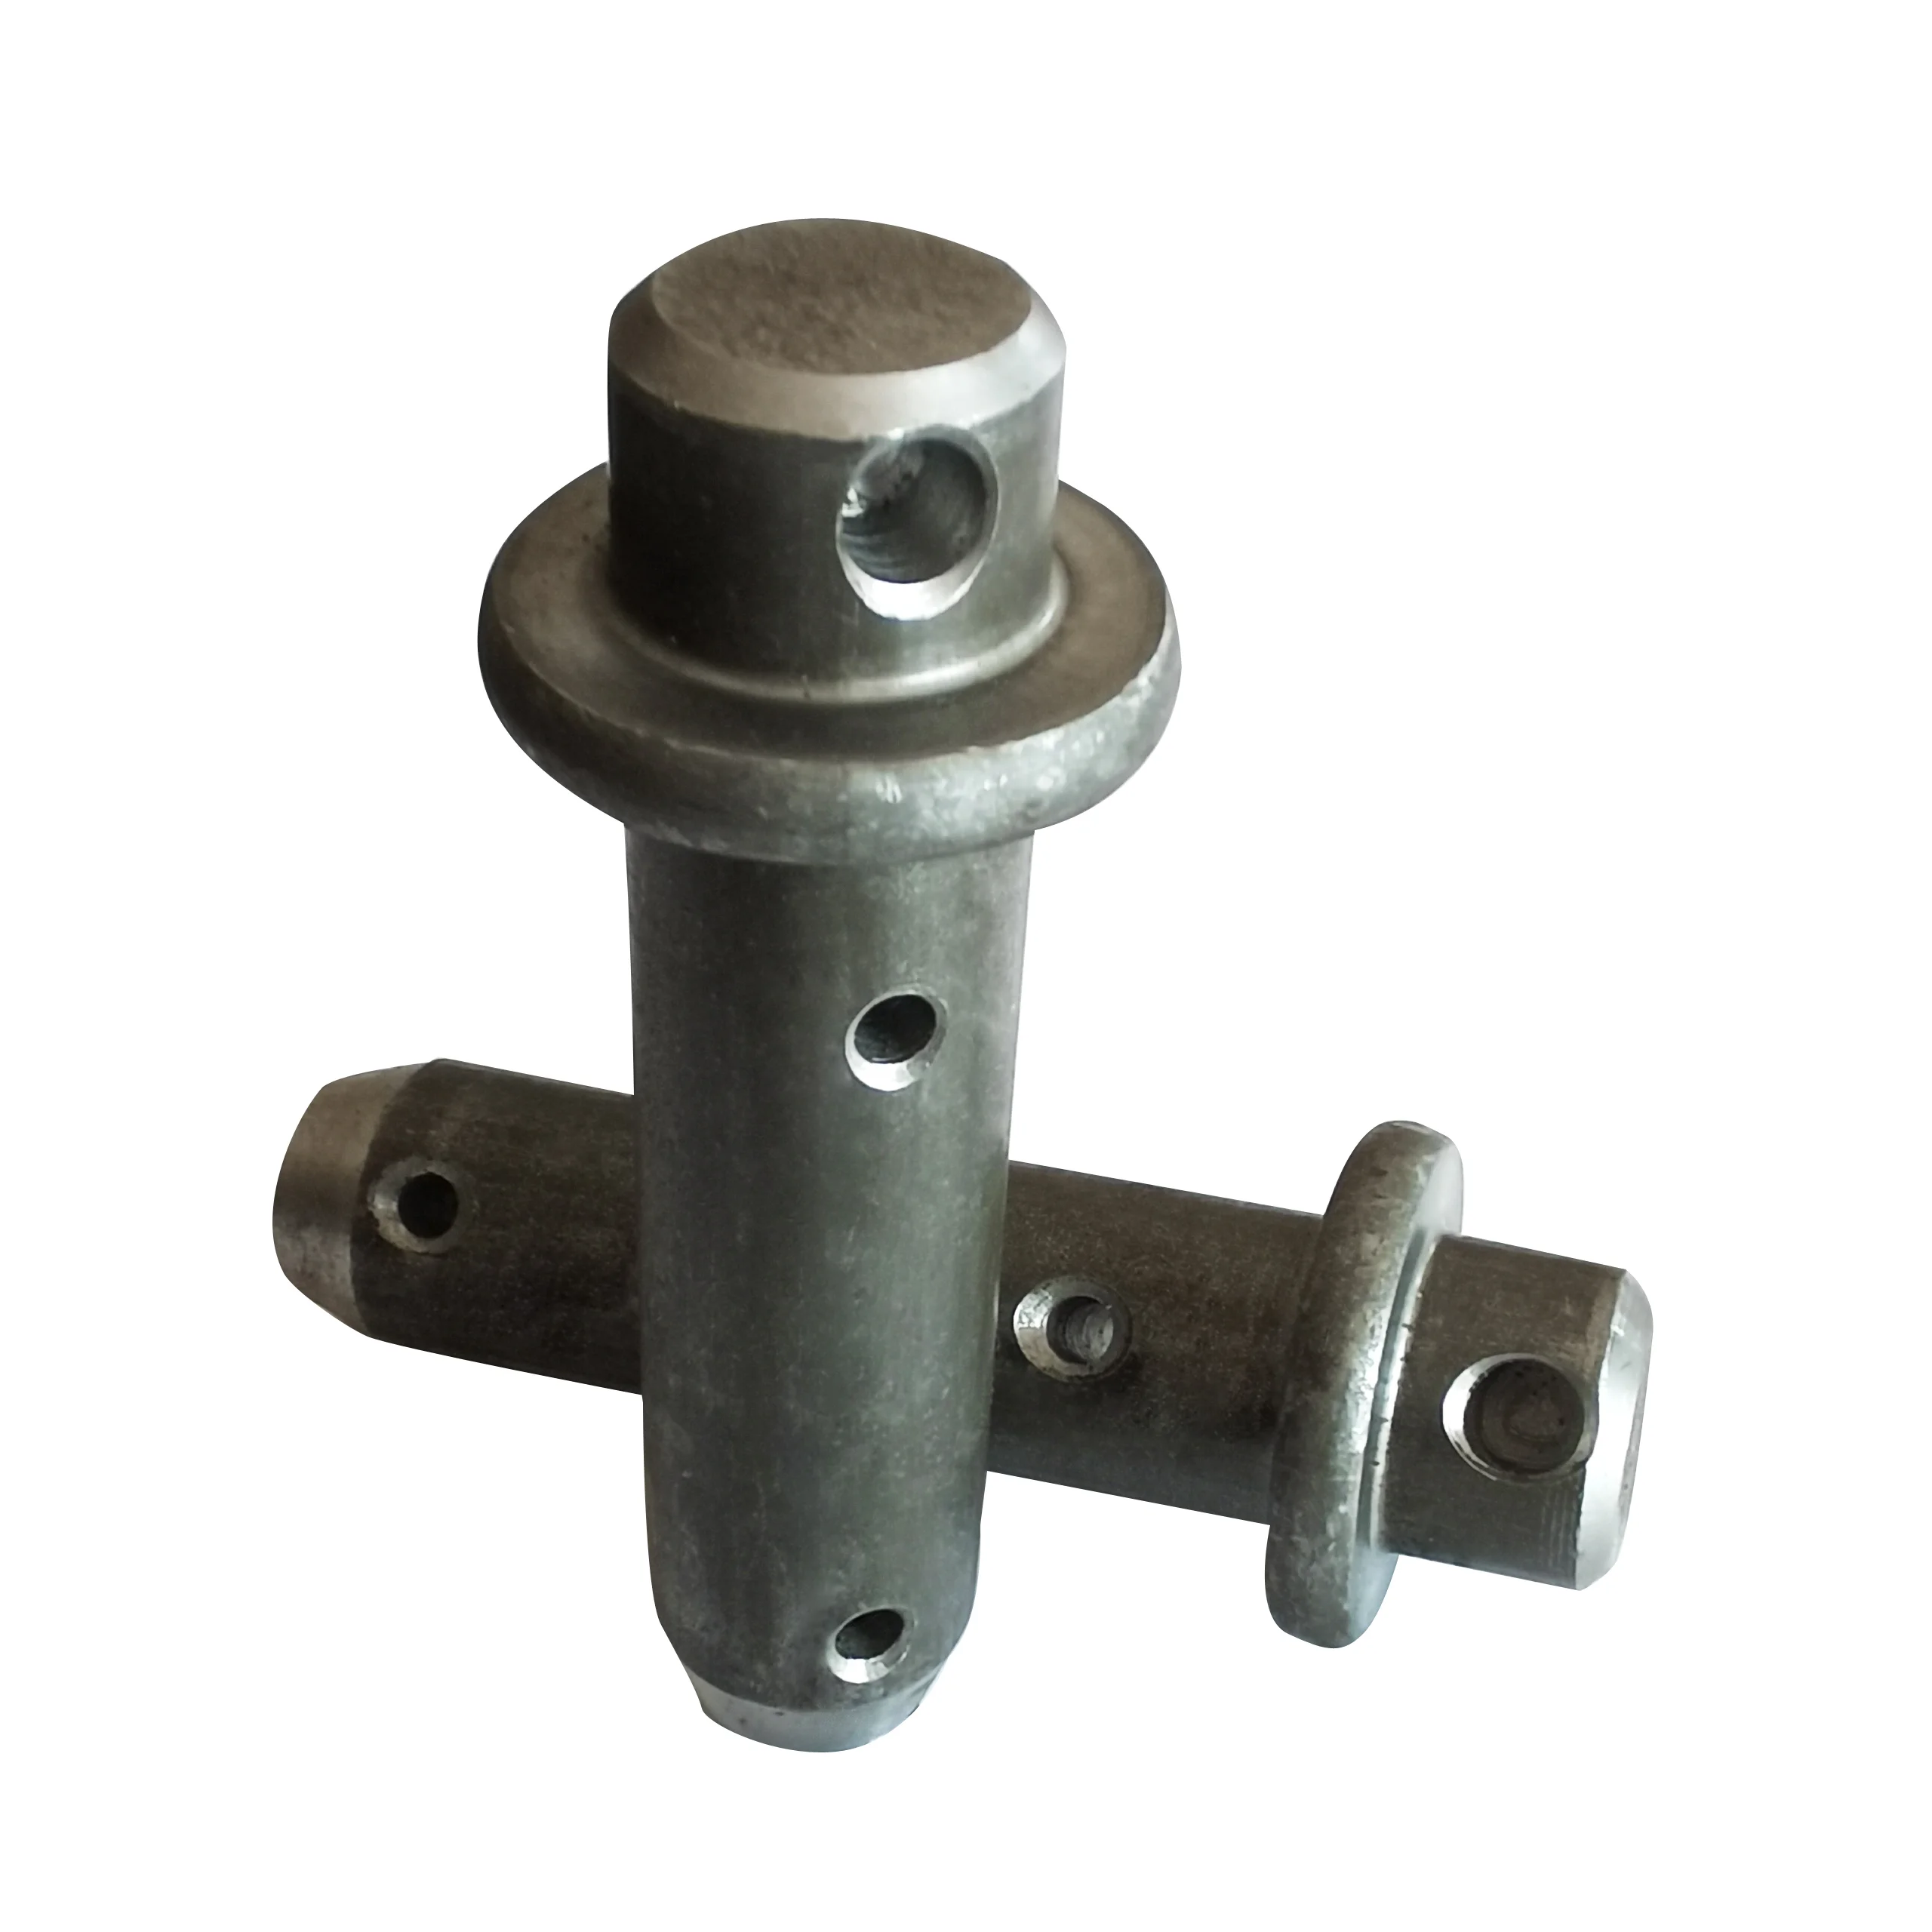
| محور من سبيكة الصلب المعالج بالنتريد | برغي الدلو | برغي شفرة البريمة الغاطس | مستشعر مراقبة استطالة السلسلة عبر الإنترنت | |
|---|---|---|---|---|
| المواصفة | M16، سطح HV1000+ | M12×40 مم | M12×35 مم | قياس بالليزر + إنذار PLC |
| المادة | 38CrMoAl + نتردة غازية | فولاذ مقاوم للصدأ 316L | فولاذ مقاوم للصدأ 316L | مطاط EPDM |
| الدرجة | HV1000+ | A4-70 | A4-70 | IP67 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | مصعد تشغيل متواصل + أقصى عمر افتراضي للتآكل | تشغيل متواصل + قفل احتياطي + مقاومة عالية للتآكل | بريمة تشغيل متواصل 24 ساعة + مقاومة عالية للتآكل | مراقبة لحظية لاستطالة السلسلة + إيقاف تلقائي عند تجاوز الحد |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل درجات حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب واقية وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
أساس اختيار مادة الفولاذ المقاوم للصدأ لبراغي الدلو وبراغي المثقب اللولبي
معيار سلسلة مصعد الدلومعيار أبعاد الدبابيس وحدود التآكل المسموح بها لسلاسل المصعد
سلاسل الوصلات الدائرية عالية الشد للتعدينمعيار اختبار عمر الكلال وقوة الشد لدبابيس السلسلة - مرجع لتقييم سلسلة المصعد
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →