مثبتات دبابيس السلسلة وشدادات الحزام: القياسية مقابل شديدة التحمل
تحتوي سلسلة الألواح بطول 100 متر على آلاف الصواميل القفلية للدبابيس. إذا ارتخى واحد منها، يزداد خطأ الخطوة التراكمي ← تقفز السلسلة عن الأسنان ← يحدث حمل زائد على المحرك. تتحمل صامولة برغي الشداد شد الحزام بالكامل؛ يؤدي تآكل السن إلى فشل القفل الذاتي وانزلاق الحزام. قارن بين الحلين أ·القياسي (C3) و ب·شديد التحمل (C4) ليتناسب مع بيئة الناقل لديك
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"هذه الأمور تحدث كل يوم على خط الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء الصواميل القفلية للدبابيس بسبب التآكل السطحي
إجراءات التصحيح
الخطر-02
تآكل سن اللولب شبه المنحرف لبرغي الشداد تحت الحمل الثقيل مما يسبب فشل القفل الذاتي
إجراءات التصحيح
الخطر-03
كسر التعب الناتج عن التآكل لسطح الدبوس
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
التآكل الاحتكاكي والتعب الناتج عن التآكل: نقاط حرجة لمثبتات الدبوس
تواجه صواميل قفل دبوس السلسلة وضعي فشل نادرًا ما يتم تغطيتهما في الكتالوجات القياسية: التآكل الاحتكاكي الناتج عن نبضات الشد الدورية، والتعب الناتج عن التآكل في بيئات الكلوريد. يؤثر الاختيار بين إدخال النايلون والصواميل المعدنية مباشرة على الاحتفاظ بالحمولة المسبقة تحت الاهتزاز
ما يجب التحقق منه
- 1التآكل الاحتكاكي: كل مرور للسلسلة فوق العجلة المسننة يخلق حركة بمستوى ميكرون عند واجهة الدبوس والصامولة → تنخفض الحمولة المسبقة بعد دورات عديدة. يتطلب قفلًا مزدوجًا (صامولة ذاتية القفل + دبوس كوتر)
- 2التعب الناتج عن التآكل: في بيئات الكلوريد عند درجات حرارة مرتفعة، ينخفض عمر التعب بشكل كبير. ضع في الاعتبار استخدام 304 أو 316L للبيئات C4+
- 3القفل الذاتي لسن اللولب في برغي الشد: يعتمد السن اللولبي شبه المنحرف (Tr) على زاوية الحلزون < زاوية الاحتكاك. يزيد التآكل من زاوية الحلزون → يدور البرغي للخلف تحت الاهتزاز → فقدان شد الحزام. حدد فولاذ 45# مروي ومقسى (HB220-250) أو فولاذ مقاوم للصدأ لمقاومة التآكل
- 4فترة الفحص: كل 250 ساعة تشغيل أو 6 أشهر. أعد الربط إذا كان أقل من 80% من عزم الربط المحدد. استبدل إذا كان التآكل يؤثر على أكثر من 5% من مساحة السطح أو عمق التنقر يتجاوز الحد المقبول
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| نوع صامولة القفل | القفل المعدني يتحمل درجات حرارة واهتزازات أعلى؛ قد يتدهور إدخال النايلون | إدخال نايلون للاستخدام القياسي؛ قفل معدني للخدمة الشاقة أو درجات الحرارة المرتفعة |
| دبوس كوتر للدبوس | يوفر دبوس الكوتر تثبيتًا ثانويًا إذا ارتخت الصامولة بسبب التآكل الاحتكاكي | قم بتضمين ثقب دبوس الكوتر في تصميم الدبوس؛ حدد مادة دبوس الكوتر بنفس مادة الصامولة |
| طلاء السن اللولبي | تؤثر سماكة الجلفنة على ملاءمة السن اللولبي؛ قد يسبب الطلاء الزائد تداخلًا | حدد تفاوت السن اللولبي بعد الطلاء؛ استخدم ملاءمة 6H/6g |
| مادة برغي الشد | فولاذ 45# مروي ومقسى (HB220-250) يقاوم تآكل السن اللولبي؛ 304 للبيئات المسببة للتآكل | صلابة HB220-250 للفولاذ؛ A2-70 للفولاذ المقاوم للصدأ |
جميع البيانات من محتوى الصفحة. للحصول على قيم عزم الربط المحددة وحدود فقدان الشد، راجع دليل الشركة المصنعة للناقل
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
من فقدان القفل الذاتي لبرغي الشد إلى حريق الاحتكاك
يقفل برغي الشد ذو اللولب شبه المنحرف ذاتياً لأن زاوية الحلزون تبقى أقل من زاوية الاحتكاك؛ ويعمل تآكل جانب السن على إزالة هذا الحاجز بصمت، فيزحف البرغي إلى الخلف تحت الاهتزاز، وينخفض شد السير، ويبدأ الانزلاق. الانزلاق ليس حدثاً هامشياً — فحرارة الاحتكاك عند تلك النقطة هي مصدر إشعال. وتحمل الخطوط تحت الأرض حساسات إلزامية لمنع هذه السلسلة من الوصول إلى نهايتها.
- 1تحت الحمل الثقيل مع الغبار، يزيد تآكل جانب السن زاوية الحلزون — يُفقد القفل الذاتي (زاوية الحلزون ≤ زاوية الاحتكاك) ويزحف البرغي إلى الخلف تحت الاهتزاز
- 2يتراجع البرغي محرراً شوط الشد؛ ينخفض الجر بين السير وبكرة القيادة — ويبدأ الانزلاق
- 3يمكن للسير المنزلق واحتكاكه بالبكرة أن يرفع درجة حرارة السطح إلى 500°C، وهو الحد الأقصى لاختبار احتكاك الأسطوانة
- 4لذلك يُشترط تزويد خطوط السيور تحت الأرض بمفاتيح الانزلاق والتعاقب (30 CFR §75.1102) وحساسات CO على طول ممر السير، بتباعد ≤1000 ft، يُشدَّد إلى ≤350 ft عند تدفق هواء أقل من 50 fpm
- 5تشكل البكرات الحاملة العالقة مع اختلال المحاذاة وغبار الفحم المسار الرئيسي للإشعال تحت الأرض — فالسير المتضرر ليس ضحية سلبية؛ بل هو حامل الوقود القابل للانتشار لكيلومترات على طول الممر
500°C هي الحد الأقصى لاختبار احتكاك الأسطوانة؛ وتتبع متطلبات مفاتيح الانزلاق وحساسات CO النص الحالي من 30 CFR Part 75 Subpart L (§75.1102/§75.1103). الخطوات هي سلسلة آلية، وليست قياسات ميدانية لنقطة واحدة.
المرجع الفني للقطاع
معادن المسامير وبراغي الشد حسب الوسط: أربعة مستويات خدمة
يحدد الغبار ورذاذ الملح والأحماض والمواد الكيميائية مستوى المعدن للمسامير وصواميل القفل وبراغي الشد: فلكل من خدمة منع الشرر ومياه المناجم والتآكل الكاشط والتآكل الكيميائي سبيكة مسماة، والفولاذ الكربوني العادي ليس حلاً شاملاً. طابق المستوى مع الوسط قبل الطلب، ثم اذكر المستوى في طلب عرض السعر (RFQ).
| الخدمة / الوسط | مستوى معدن الشركة المصنعة الأصلية | الأجزاء المطبقة | الحدود |
|---|---|---|---|
| حبوب / غبار انفجاري (منع الشرر شرط صارم) | سبيكة Everdur نحاس-سيليكون (مستوى منع الشرر) | صواميل قفل المسامير، الأطراف المكشوفة لبرغي الشد | منع الشرر شرط صارم حسب الشركة المصنعة الأصلية؛ الأجزاء الفولاذية والمجلفنة ليست ضمن هذا المستوى |
| مياه المناجم / الهجوم الكيميائي | RustAlloy (ستانلس منخفض الكروم) | أجسام المسامير، براغي الشد | الفولاذ الكربوني العادي غير موصى به صراحة لبيئات الأحماض/المواد الكيميائية |
| تآكل كاشط عالٍ دون صدم | MegAlloy (مستوى مقاومة التآكل العالي) | المسامير، وصلات صفائح السلسلة | مستوى مخصص للخدمة الكاشطة؛ يفتقر الفولاذ الكربوني إلى مقاومة التآكل |
| بيئات الأحماض / المواد الكيميائية | مستوى الستانلس المقاوم للتآكل (معاد تصنيفه ضمن قائمة المعادن الستة) | البرغي والصامولة كأجزاء مقاومة للتآكل بالكامل | الفولاذ الكربوني العادي محظور؛ اختيار المعدن حسب الوسط بند قبول |
Everdur و RustAlloy و MegAlloy هي أسماء درجات منشورة من الشركة المصنعة الأصلية (Flexco)؛ وتتكون قائمة المعادن الستة من steel / galvanized / stainless / Everdur / MegAlloy / RustAlloy، مع الدرجات الدقيقة حسب جدول اختيار المورد الحالي.
المرجع الفني للقطاع
طلب الشدّاد وصامولة الدبوس: أربعة مواصفات للقبول
براغي الشدّاد وصواميل الدبوس قطع رخيصة، لكن فشلها يعني توقف الخط بالكامل — متوسط كلفة التوقف غير المخطط له على مستوى القطاع يبلغ حوالي $125,000/ساعة. ثبّت أربعة مواصفات في طلب عرض السعر (RFQ) ليكون لدى فحص الاستلام والتركيب مرجع يُحتكم إليه.
- تحقق من شوط جهاز الشد مقابل طول السير: السيور ذات القلب النسيجي يُحتفظ لها باستطالة 1.5%، والسيور ذات الحبال الفولاذية 0.2% — ناقل بقلب نسيجي طوله 1000 m يحتاج إلى شوط شد مقداره 15 m؛ طابق تدريج الشوط مع طول السير عند الوصول
- لا تجعل القفل الذاتي للسن هو خط الدفاع الوحيد: الخطوط تحت الأرض/عالية المخاطر يجب أن تُجهز بمفاتيح الانزلاق والتعاقب (30 CFR §75.1102) إضافة إلى حساسات CO (متباعدة ≤1000 ft، و≤350 ft عند تدفق هواء أقل من 50 fpm) — تحقق من مواضع الحساسات مقابل ذلك عند القبول
- مُدخلان يحددان عتاد القفل: الفئة الحجمية حسب شد السير المقنن مضافًا إليه سمك السير وقطر البكرة الأدنى، ثم الفئة المعدنية حسب الوسط (steel / galvanized / stainless / Everdur / MegAlloy / RustAlloy) — بند قبول يحدده المصنع الأصلي (OEM)
- أدرج قياس تآكل جانب سن برغي اللولب شبه المنحرف في جدول الفحص: السبب الجذري لفقدان القفل الذاتي هو عادة تآكل السن وليس “صامولة مفكوكة” — دوّن معيار القياس ضمن إجراء الصيانة
لا تُستخدم في هذه الفقرة أي تقديرات تقريبية.
المرجع الفني للقطاع
صواميل الدبوس تستمر في الارتخاء؟ افحص المنظومة وليس المثبت فقط
الارتخاء التدريجي الناتج عن التآكل الاحتكاكي (fretting) هو عَرَض وليس سببًا جذريًا. عندما ينهار عمر المثبت، تعود الممارسة الميدانية إلى ثلاثة متغيرات منظومية قبل إلقاء اللوم على القطعة نفسها.
الخبرة الميدانية: عندما ينهار عمر المثبت (حالة موثقة من 18 شهرًا إلى 4 أشهر)، يكون أول رد فعل لدى الفني الخبير ليس “قطعة رديئة” بل ثلاثة متغيرات منظومية — مواصفة سير/سلسلة خاطئة، وشد غير صحيح، وعدم معالجة انحراف المحاذاة. صامولة الدبوس التي ترتخي بشكل متكرر تعمل بالطريقة نفسها: افحص أولًا الخطأ التراكمي للخطوة والشد وتتبع السير، ثم قرر أصلًا ما إذا كان استبدال القطعة ضروريًا. وتتبع المشتريات المنطق نفسه: بمجرد تجاوز الوحدة مرحلة “مجرد الصيانة”، تصبح الإصلاحات الصغيرة المتكررة استنزافًا بطيئًا — ما يجب وضعه على الطاولة هو مردود الاستبدال الكامل مقابل كلفة التوقف بالساعة، وليس صامولة إضافية واحدة.
لا تُستخدم في هذه الفقرة أي تقديرات تقريبية.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ·القياسي | B · ب·الخدمة الشاقة | C · الخطة ج · الخدمة الشاقة/البيئة المتربة | |
|---|---|---|---|
| 1. صامولة دبوس ذاتية القفل | |||
| المواصفة | M12-M20 | M16-M24 | M16-M24 |
| المادة | فولاذ كربوني درجة 8 | 40Cr | 40Cr |
| الدرجة | إدراج نايلون | الدرجة 10 | الدرجة 10 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| 2. برغي شداد بسن لولبي شبه منحرف | |||
| المواصفة | Tr30×6 | Tr36×6 | Tr36×6 |
| المادة | فولاذ 45# مروى ومقسى | 304 | 316L |
| الدرجة | HB220-250 | A2-70 | A2-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
دليل الاختيار
اختيار الموديل
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| ظروف التشغيل | الحل | الأساس |
| ناقل عام، بيئة قياسية C3 (ISO 12944-2) | الخطة A: صامولة دبوس ذات قفل ذاتي (فولاذ كربوني Grade 8، حشوة نايلون، M12-M20) + قفل مزدوج بمسمار مشقوق + برغي شد شبه منحرف Tr30×6 (فولاذ 45# مسقى ومراجع، HB220-250) | سلاسل صفائحية ISO 1977؛ لولبة شبه منحرفة DIN 103؛ ISO 12944-2 C3 |
| خدمة شاقة، بيئة قاسية C4 (ISO 12944-2) | الخطة B: صامولة دبوس بقفل معدني (40Cr، Grade 10، M16-M24) + برغي شد Tr36×6 (304، A2-70) | ISO 1977؛ DIN 103؛ ISO 12944-2 C4؛ القفل المعدني يتحمل درجات حرارة واهتزازات أعلى |
| تعدين/ميناء خدمة شاقة + غبار، بيئة قصوى C5-M (ISO 12944-2) | الخطة C: صامولة دبوس بقفل معدني (40Cr، Grade 10، M16-M24) + برغي شد Tr36×6 (316L، A2-70) + محمل مغلق IP65 | ISO 12944-2 C5-M؛ شكل أسنان العجلة المسننة DIN 8167؛ 316L للبيئات التي تحتوي على الكلوريد |
أ·القياسي
قياسي C3 وفق ISO 12944-2
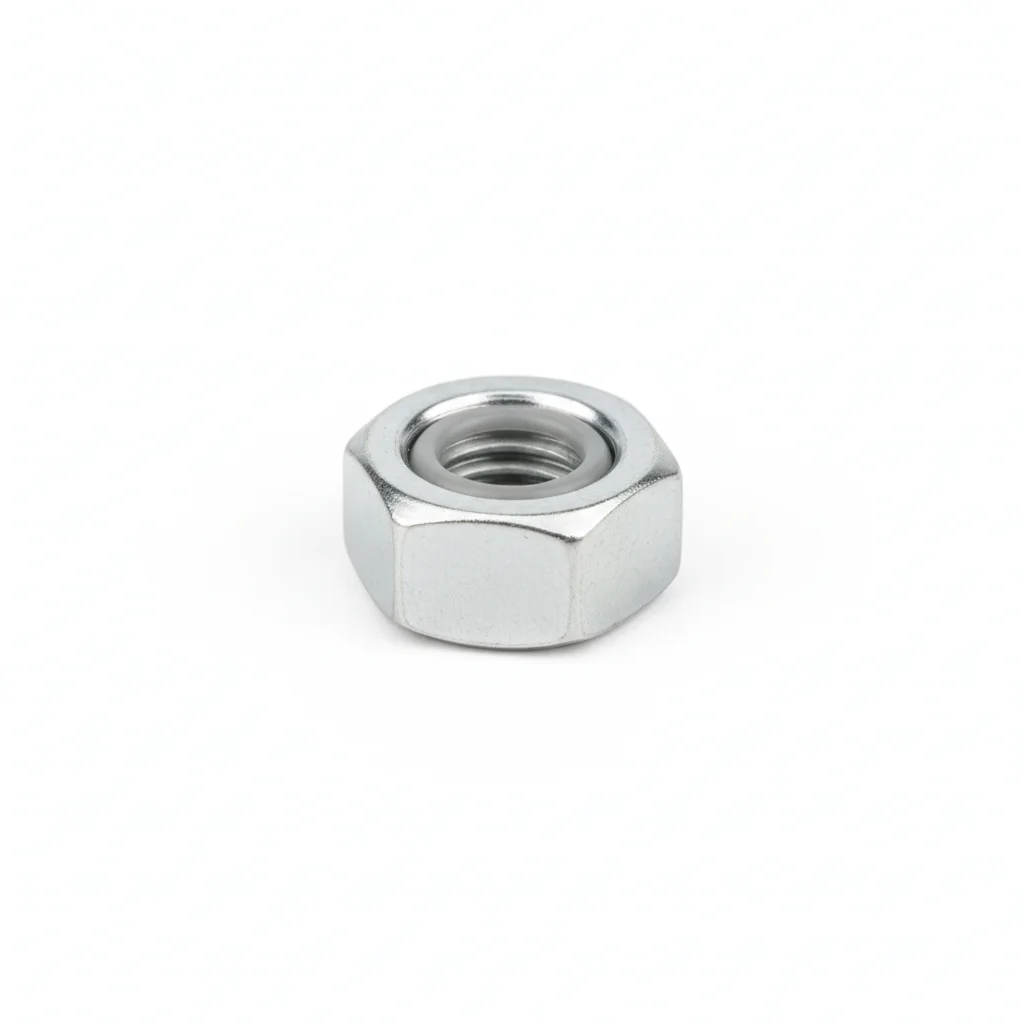
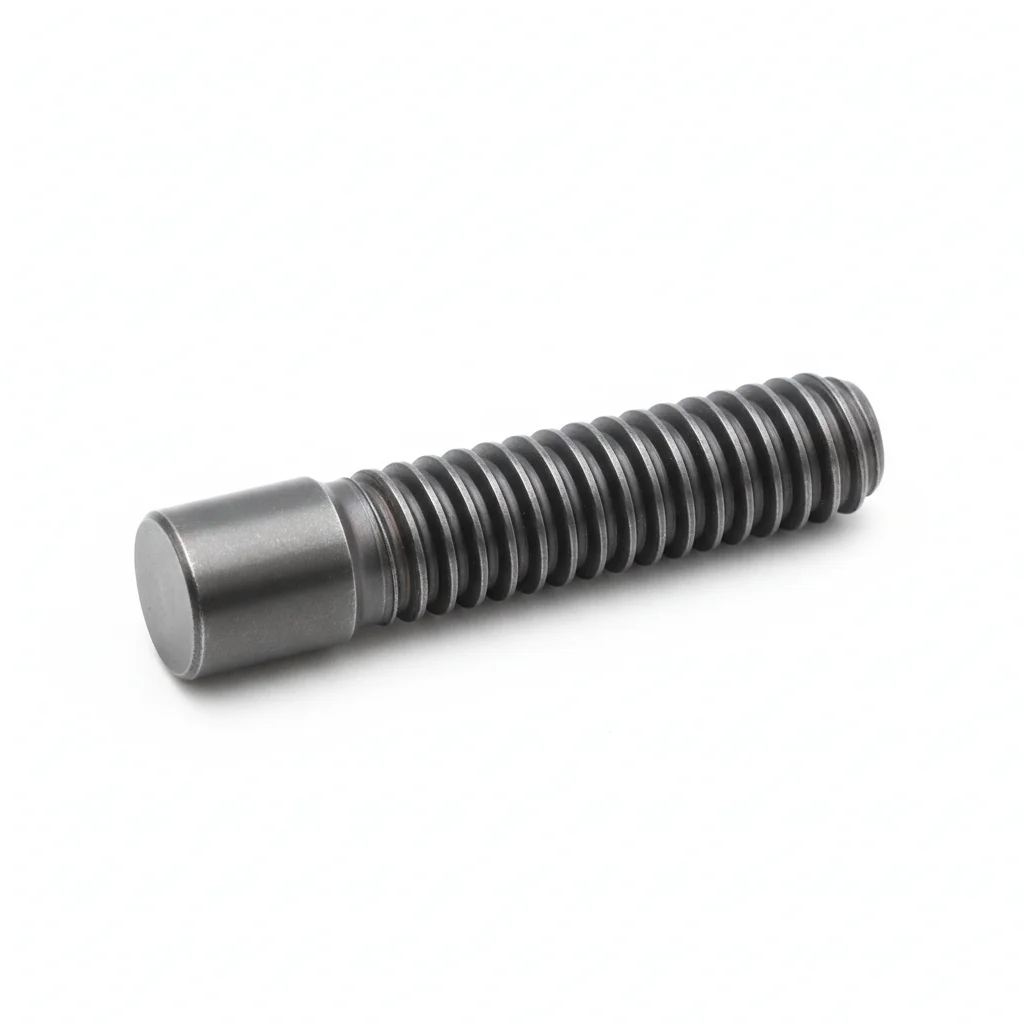
| صامولة دبوس ذاتية القفل | برغي شداد بسن لولبي شبه منحرف | |
|---|---|---|
| المواصفة | M12-M20 | Tr30×6 |
| المادة | فولاذ كربوني درجة 8 | فولاذ 45# مروى ومقسى |
| الدرجة | إدراج نايلون | HB220-250 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | قفل دبابيس السلسلة | جهاز شد الحزام |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط النجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر بمفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من جلوسها الصحيح. قس عينة 5% بمقياس السماكة.
- ضع علامة طلاء الختم بالعزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز فيها التآكل 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام الصيانة CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
ب·الخدمة الشاقة
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
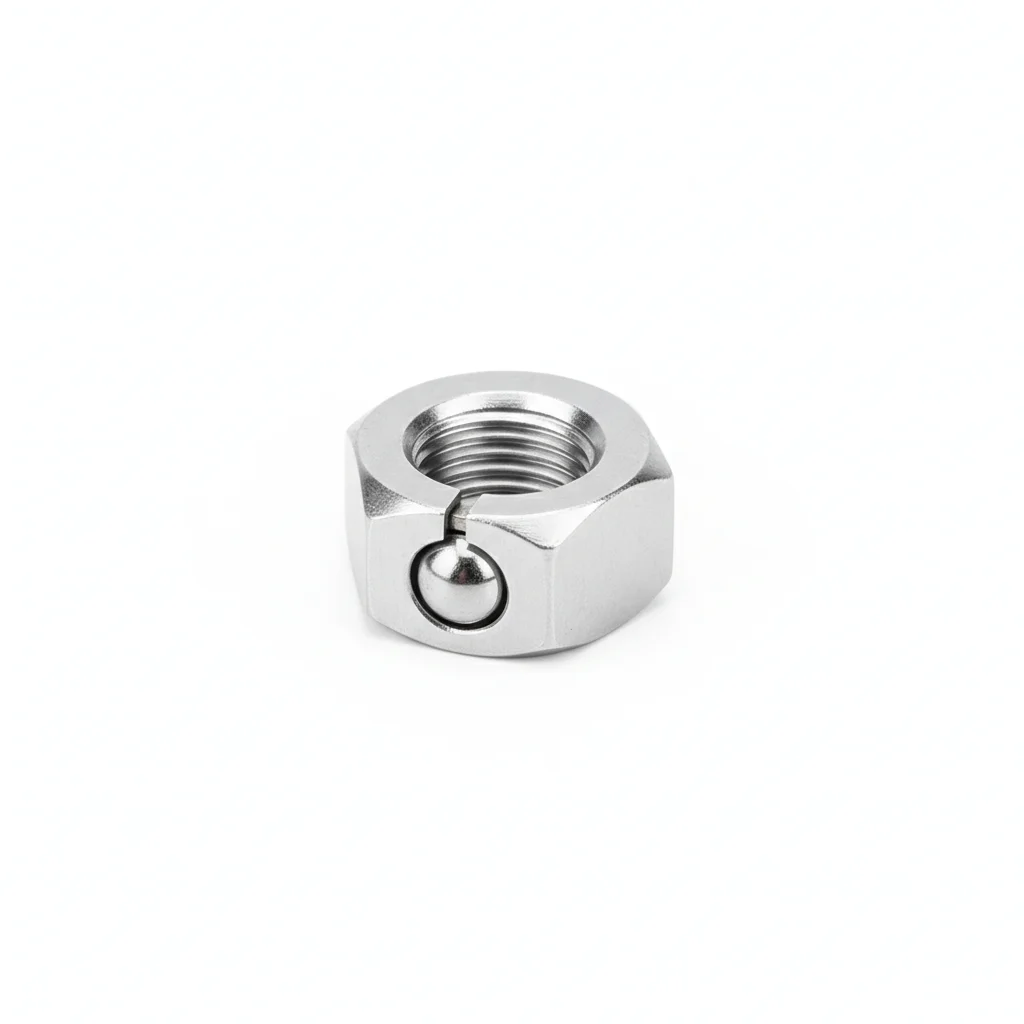
| صامولة قفل معدنية | برغي الشد | |
|---|---|---|
| المواصفة | M16-M24 | Tr36×6 |
| المادة | 40Cr | 304 |
| الدرجة | الدرجة 10 | A2-70 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | سلسلة الخدمة الشاقة | بيئة الغذاء/الكيماويات |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل يتحمل درجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة التحقق. سجل البيانات البيئية.
- اختبر الشد على عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بالقرب من الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف التشغيل | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · الخدمة الشاقة/البيئة المتربة
C5-M شديد وفق ISO 12944-2
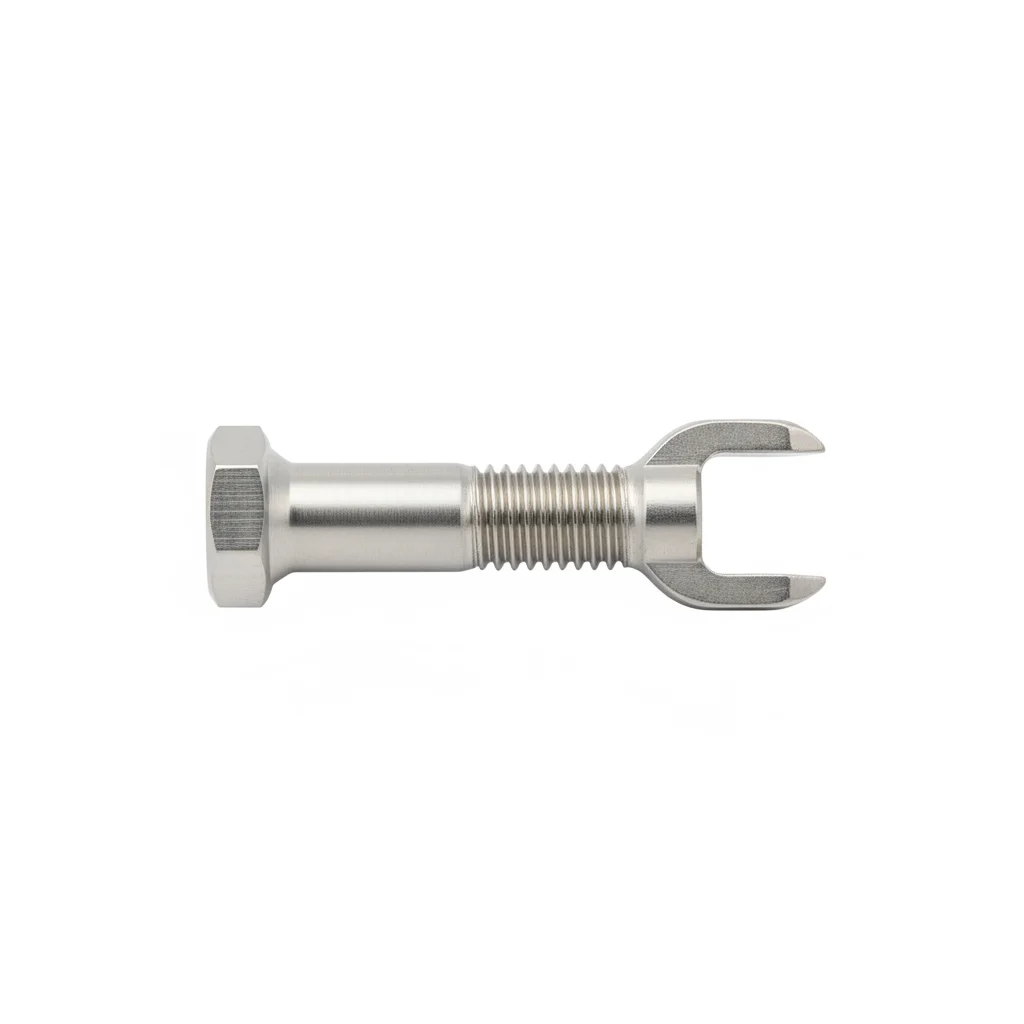
| صامولة تثبيت معدنية | برغي الشد | |
|---|---|---|
| المواصفة | M16-M24 | Tr36×6 |
| المادة | 40Cr | 316L |
| الدرجة | الدرجة 10 | A2-70 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | ظروف قصوى / حماية قصوى | ظروف قصوى / حماية قصوى |
خطوات التركيب
- أزل الشحوم بمذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط بجهاز شد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10% بصبغة مخترقة. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب واقية وفق المواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبتات غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفق المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبتات | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →