صواميل قفل المحامل ودبابيس التثبيت: سلسلة الفشل والوقاية
في مخفضات محاور العجلات ومحركات السير في معدات البناء، تقوم صواميل القفل KM بتثبيت الحلقة الداخلية للمحمل. إذا تم ثني اللسان الخارجي لحلقة التثبيت MB بزاوية 30-40 درجة فقط بدلاً من 90 درجة، فإن الصامولة ترتخي بعد 10³ دورة اهتزاز، مما يزيد الخلوص المحوري للمحمل من 0.05 مم إلى 0.3 مم، مما يسبب عدم محاذاة تعشيق التروس وتنقر الأسنان. يؤدي تآكل دبوس التثبيت بمقدار 0.05-0.1 مم إلى عدم محاذاة الهيكل، مما يقلل عمر المحمل بنسبة 50% لكل 0.1 مم انحراف في التجويف. بعد 3-5 دورات إعادة تجميع (20,000-30,000 ساعة)، يفقد سن اللولب لصامولة KM قدرته على القفل الذاتي بسبب تآكل يبلغ 0.05-0.1 مم، مما يتطلب الاستبدال.
تدقيق المخاطر // التشخيص الهندسي
دليل مخاطر الشراء
"هذه الأشياء تحدث كل يوم في أرض الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
عدم ثني حلقة التثبيت بشكل صحيح يؤدي إلى ارتخاء الصامولة
إجراءات التصحيح
الخطر-02
تآكل دبوس التثبيت يؤدي إلى عدم محاذاة الهيكل
إجراءات التصحيح
الخطر-03
تآكل سن اللولب لصامولة القفل KM يؤدي إلى فشل القفل الذاتي بعد التجميع/التفكيك المتكرر
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
نقاط الفحص الحرجة لموثوقية صامولة القفل والوتد
الفرق الهندسي الأكثر تجاهلاً في مجموعات صامولة قفل المحمل هو زاوية ثني حلقة التثبيت وحد تآكل السن اللولبي بعد التفكيك المتكرر. يتحكم تحمل تركيب الوتد مباشرة في محاذاة الهيكل وعمر المحمل.
ما يجب التحقق منه
- 1يجب ثني الطرف الخارجي لحلقة التثبيت MB بزاوية 90° داخل فتحة صامولة KM؛ فالانحناء بزاوية 30-40° يرتد تحت الاهتزاز، مما يفقد القفل بعد 10³ دورة.
- 2تآكل سن اللولب لصامولة KM بمقدار 0.05-0.1 مم بعد 3-5 دورات إعادة تجميع (20,000-30,000 ساعة) يزيد خلوص التركيب من <0.02 مم إلى >0.1 مم، مما يسبب فشل القفل الذاتي.
- 3تآكل الاحتكاك للوتد بمقدار 0.05-0.1 مم يسمح بإزاحة دقيقة للهيكل؛ وكل 0.1 مم من عدم محاذاة تجويف المحمل يقلل عمر المحمل بنسبة 50%.
- 4للبيئات القاسية C4، حدد صواميل KM من الفولاذ المقاوم للصدأ 304 (A2-70) ووتدًا من 42CrMo (HRC50-55) لمقاومة التآكل والتآكل.
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| زاوية ثني حلقة التثبيت | الانحناء غير الكافي (30-40°) يؤدي إلى ارتخاء الصامولة تحت الاهتزاز، مما يزيد الخلوص المحوري للمحمل من 0.05 مم إلى 0.3 مم. | اشترط ثني الطرف الخارجي بزاوية 90° داخل فتحة الصامولة وفقًا لتعليمات التجميع DIN 981. |
| تآكل سن اللولب لصامولة KM بعد إعادة التجميع | بعد 3-5 دورات (20,000-30,000 ساعة)، يفقد تآكل السن اللولبي بمقدار 0.05-0.1 مم القفل الذاتي، مما يسبب خلوصًا غير متحكم فيه للمحمل. | استبدل صواميل KM بعد 3 دورات تفكيك أو إذا تجاوز خلوص تركيب السن 0.1 مم. |
| تركيب الوتد وتآكله | تآكل بمقدار 0.05-0.1 مم يسبب عدم محاذاة الهيكل؛ وإزاحة 0.1 مم في التجويف تقلل عمر المحمل إلى النصف. | استخدم أوتادًا مدببة بنسبة 1:50 للقفل الذاتي؛ واستبدلها إذا تجاوز تآكل الاحتكاك 0.05 مم. |
| اختيار المواد حسب البيئة | الفولاذ القياسي 45# (C3) يتآكل في الظروف القاسية C4؛ ويتطلب 304 أو 316L للبيئات تحت الماء أو الكيميائية. | بالنسبة لـ C4 وفقًا لـ ISO 12944-2، حدد صواميل KM من 304 (A2-70) ووتدًا من 42CrMo (HRC50-55). |
جميع قيم عزم الربط والخلوص مبنية على الممارسة القياسية؛ تحقق من الشركة المصنعة للمعدات للحصول على الحدود المحددة.
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
غسالة تثبيت نصف مثنية: من الارتخاء الاهتزازي إلى تلف مقعد المحمل
نادراً ما يحدث فشل جزء القفل فجأة: تتحول ديون التجميع إلى ارتخاء تحت الاهتزاز؛ ويغير الارتخاء مسار التحميل؛ وينتهي جذر السن بالكسر. ومع تآكل مسمار التثبيت يشكل محورين مستقلين للفشل تتراكم عواقبهما على عمر المحمل. وتتبع هذه السلسلة يوضح بالضبط أين يجب وضع بوابات الفحص.
- 1بوابة التجميع: ثقب مسنن غير منظف، وتوزيع غير متساوٍ للاصق قفل اللوالب، وعزم دوران أقل من الرسم — التجميع الرديء هو حيث يبدأ الارتخاء أثناء الخدمة، وهو البداية المشتركة لتحليلات فشل وصلات جانب المحمل في المعدات الثقيلة
- 2الارتخاء أثناء الخدمة: تُستحق ديون التجميع تحت الاهتزاز والصدمات؛ تنزلق الوصلة من حالة الاستقرار إلى حالة الخلوص، وتفشل قوة الشد المتبقية قبل انتهاء مدة الخدمة
- 3انقلاب مسار التحميل: بمجرد زوال الشد المسبق، ينتقل الجزء من الشد إلى القص والانحناء معاً — التحميل العكسي هو الشرط المسبق لبدء التشقق
- 4منشأ الكلال: تبدأ شقوق الكلال عند جذر السن — نمط الفشل الأول لوصلات جانب المحمل، ويكشف الكسر الحقيقة قبل أي مقياس
- 5تراكم العواقب: مع استمرار انهيار القوة المتبقية، فإن الحالة الشقيقة المثبتة هي "غطاء طرفي غير مثبت بإحكام → كسر مسامير التثبيت → تلف تجويف الحامل/العربة"؛ وبالنسبة لصامولة القفل فإن القراءة هي فقدان التموضع المحوري للحلقة الداخلية للمحمل → حمل لا مركزي
- 6سجل التوقف: بمجرد تفاقم الحالة إلى إصلاح شامل، يبلغ متوسط التوقف غير المخطط حوالي $125,000/h — استبدال صامولة قفل وإجراء عمرة للآلة ليسا من نفس المرتبة
لا تُستخدم تقديرات مرتبة الحجم في هذه الخانة.
المرجع الفني للقطاع
ثلاث وصلات دوارة: فشل جزء القفل وفحوصات التجميع
لا يعمل جزء القفل وحده على الآلة: وصلة الحلقة الدوارة، وأغطية أطراف الحامل/العجلة الوسيطة، والعجلة المسننة المقسمة لكل منها شكل فشل وقواعد تجميع خاصة بها. اضبط البوابات من هذا الجدول قبل التجميع، واعتمد عليه في القبول بعده.
| الوصلة | شكل الفشل | نقاط التجميع/الفحص | المرجع |
|---|---|---|---|
| مجموعة مسامير وصلة الحلقة الدوارة | معترف بها كأعلى مجموعة مسامير خطورة في الآلة: بمجرد فقدان الشد المسبق تنتقل الأجزاء من الشد إلى القص والانحناء معاً، وتبدأ شقوق الكلال عند جذر السن | نظف الثقوب المسننة + وزع لاصق قفل اللوالب بالتساوي + اربط بعزم الدوران حسب الرسم | حالة تحليل فشل (Physical Testing & Chemical Analysis, 2017) |
| مسامير تثبيت غطاء طرف الحامل/العجلة الوسيطة | غطاء طرفي غير مثبت بإحكام → كسر مسامير التثبيت → تلف تجويف الحامل/العربة | شد كلا المسمارين مسبقاً بالتساوي قبل العزم النهائي؛ ضع مانع الالتصاق؛ حافظ على خلوص أدنى لغطاء الطرف 0.13 mm بعد التجميع، مع تجليخ الغطاء في حال النقص؛ المقاسات M16-M20 حسب الحمولة | Caterpillar Undercarriage Management Guide |
| مسامير العجلة المسننة المقسمة | التركيب غير السليم هو السبب الرئيسي لارتخاء العجلة المسننة وتلف الأجزاء المتصلة | اربط جميع الصواميل إلى العزم الابتدائي أولاً، ثم أضف 1/3 دورة لكل منها | Caterpillar Undercarriage Management Guide (OEM installation practice) |
لا تُستخدم تقديرات مرتبة الحجم في هذه الخانة. الجدول هو مصفوفة فحص توجيهية، وليس بديلاً عن متطلبات عزم الدوران في الرسم.
المرجع الفني للقطاع
أجزاء تثبيت الحلقة الداخلية للمحمل: خمس نقاط للتجميع والقبول
قبول جزء التثبيت ليس "تم الشد وانتهى": إجراءات التجميع، وقراءة سطح الكسر، وفحوص المادة والدرجة، وسجل زمن التوقف — احسم النقاط الخمس دفعة واحدة، جانب للمورّد وجانب للمفتش.
- التزم أولاً بمتطلبات التجميع الثلاثة: تنظيف الثقوب الملولبة، وتوزيع لاصق قفل اللوالب بالتساوي، والشد بالعزم وفق الرسم — التجميع الرديء هو بداية الارتخاء أثناء الخدمة، وهي الخلاصة المشتركة لتحليلات فشل المسامير عالية المتانة في وصلات جانب المحمل للمعدات الثقيلة
- الكسر هو بصمة جودة التجميع: المسامير المكسورة بالإجهاد تُسحب باليد، وتلك المكسورة بالحمل الزائد تحتاج إلى مطرقة وإزميل — اقرأ سطح الكسر قبل مناقشة "أسباب التشغيل"
- ركّب مسامير تثبيت الغطاء الطرفي بطريقة Cat: شدّ كلا المسمارين مسبقاً وبالتساوي قبل عزم الشد النهائي، وضع مانع الالتصاق؛ حافظ على خلوص الغطاء الطرفي بحد أدنى 0.13 mm بعد التجميع، مع جلخ الغطاء إذا كان ناقصاً
- احكم على المادة والدرجة بالاستناد إلى المعايير: إن 40Cr بدرجة 10.9 هو التركيبة المُثبتة في وصلات المحامل للخدمة الشاقة (مادة حالة تحليل الفشل)؛ الفولاذ الإنشائي السبائكي وفق GB/T 3077-2015، ودرجة المتانة وفق GB/T 3098.1-2010، وتُشحن تقارير الاختبار مع البضاعة
- ضع سجل زمن التوقف في المقدمة: متوسط زمن التوقف غير المخطط له حوالي $125,000/h — استبدال صامولة القفل وإجراء عمرة كاملة للآلة ليسا من نفس المرتبة من حيث الحجم
كل من GB/T 3098.1-2010 و GB/T 3077-2015 معياران ساريان؛ إن 40Cr بدرجة 10.9 هي مادة مسمار الآلة المذكورة ودرجة متانتها فقط — لا يوجد أي ادعاء بشأن الصلادة أو المعالجة السطحية. لا تُستخدم في هذه الخانة أي تقديرات لمرتبة القيمة.
المرجع الفني للقطاع
مرجع قبول وصلات جانب المحمل: معايير المادة والدرجة والمنتج
القبول يستند إلى المعايير السارية، لا إلى الوعود: تسميات الفولاذ السبائكي للمادة، ودرجات الخواص الميكانيكية للمتانة، ومعيار منتج حلقة الدوران لوصلة جانب المحمل — ثلاثة مراجع سارية يجب التمييز بينها بوضوح.
المعايير المدرجة (GB/T 3098.1-2010، GB/T 3077-2015، JB/T 2300-2018) هي معايير عامة سارية، مذكورة للاسترشاد المرجعي للقبول مع نطاقها فقط؛ قيم القبول تتبع نصوص المعايير السارية. لا تُستخدم في هذه الخانة أي تقديرات لمرتبة القيمة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ · قياسي | B · ب · الخدمة الشاقة | C · الخطة ج · التعدين/الظروف القاسية | |
|---|---|---|---|
| 1. صامولة قفل KM | |||
| المواصفة | KM10-KM20 | KM10-KM24 | KM10-KM24 |
| المادة | فولاذ 45# | 304 | 316L |
| الدرجة | / | A2-70 | A2-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. دبوس تثبيت مستدق | |||
| المواصفة | φ8-16 مم 1:50 | φ12-20 مم | φ12-20مم |
| المادة | فولاذ 45# مقسى | 42CrMo | 42CrMo |
| الدرجة | HRC45-50 | HRC50-55 | HRC50-55 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
دليل الاختيار
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| خدمة عامة، فئة C3 قياسية حسب ISO 12944-2 | الخيار A · قياسي من فولاذ 45#: صامولة قفل KM من KM10-KM20 (فولاذ 45#) + مسمار تثبيت مخروطي φ8-16mm 1:50 (فولاذ 45# مقسى، HRC45-50) | DIN 981 (صامولة قفل KM)؛ ISO 8734 (مسمار تثبيت) |
| خدمة شاقة / خاصة، فئة C4 قاسية حسب ISO 12944-2 | الخيار B · فولاذ مقاوم للصدأ / فولاذ سبائكي: صامولة قفل KM من KM10-KM24 (304، A2-70) + مسمار تثبيت φ12-20mm (42CrMo، HRC50-55) | ISO 12944-2 C4؛ ISO 2982 (صواميل قفل المحامل الدوارة) |
| لسان الغسالة ذات اللسان مثني للخارج بزاوية 30-40° فقط بدلاً من 90° بشكل مستوٍ | اثنِ اللسان الخارجي بشكل مستوٍ (90°) داخل شق الصامولة باستخدام أداة خاصة (كماشة ثني اللسان)؛ بعد الثني يجب ألا يظهر اللسان الخارجي أي ارتداد مرن عند تحريكه يدوياً؛ لا تعيد استخدام الغسالات ذات اللسان المستعملة أبداً (المعدن عند مكان الثني مجهد وعرضة للكسر عند إعادة الثني)؛ استبدل الغسالة ذات اللسان في كل مرة يتم فيها استبدال المحمل أو مانع تسرب الزيت | التجميع حسب DIN 981؛ ارتخاء الصامولة بعد 10³ دورة اهتزاز ← زيادة الخلوص المحوري للمحمل من 0.05mm إلى 0.3mm ← اختلال محاذاة تعشيق التروس ← تنقر على أسطح الأسنان |
| صامولة KM بعد عمليات تجميع / تفكيك متكررة (3-5 دورات ≈ 20,000-30,000h) | افحص صواميل القفل KM بمقياس سدادة ملولب بعد كل عملية تفكيك / إعادة تجميع؛ إذا مر مقياس GO فإن الصامولة متآكلة ويجب إتلافها؛ استبدل صامولة القفل أثناء العمرة بدلاً من الانتظار حتى يتجاوز تآكل اللولبة الحد المسموح | GB/T 812 (صامولة مستديرة)؛ تآكل اللولبة بمقدار 0.05-0.1mm ← زيادة خلوص التركيب مع العمود من <0.02mm إلى >0.1mm ← فقدان خاصية القفل الذاتي |
| تآكل احتكاكي لمسمار التثبيت في هياكل علب التروس | استخدم مسامير تثبيت مخروطية (مخروطية 1:50)، تتمركز ذاتياً وتعوض التآكل عن طريق الدق بعمق أكبر؛ افحص كل 5000 ساعة تشغيل (دورة العمرة)؛ إذا تجاوز تآكل ثقب المسمار 0.02mm، قم بتوسيع الثقب وتركيب مسمار جديد؛ لا تستبدل المسامير المخروطية المتآكلة بمسامير مستقيمة أبداً (عدم تطابق أسطح التزاوج يسرّع التآكل) | ISO 8734 (مسمار تثبيت)؛ تآكل احتكاكي 0.05-0.1mm ← إزاحة دقيقة للهيكل؛ كل اختلال بمقدار 0.1mm في تجويف هيكل المحمل يقلل عمر المحمل بنسبة 50% |
أ · قياسي
C3 قياسي وفقًا لمعيار ISO 12944-2

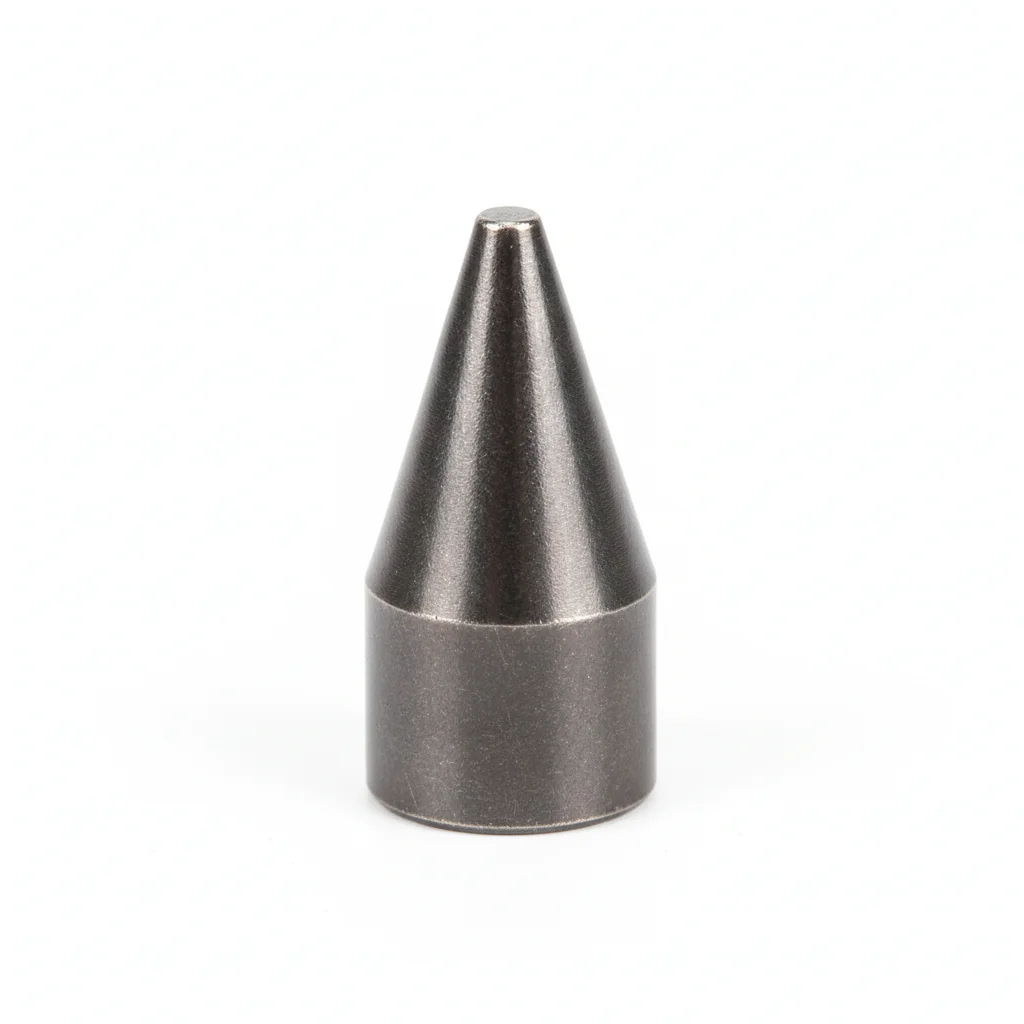
| صامولة قفل KM | دبوس تثبيت مستدق | |
|---|---|---|
| المواصفة | KM10-KM20 | φ8-16 مم 1:50 |
| المادة | فولاذ 45# | فولاذ 45# مقسى |
| الدرجة | / | HRC45-50 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | قفل الحلقة الداخلية للمحمل | محاذاة الهيكل |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر بمفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من جلوسها الصحيح. قم بقياس عينة 5% بمقياس محسس — أقصى فجوة مسموحة 0.1 مم.
- ضع علامة طلاء ختم العزم عبر رأس البرغي والحلقة والصامولة. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفة الخدمة. استخدم مفتاح عزم معاير بدقة +/-3% مع شهادة. وثق جميع قيم العزم في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصل أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
ب · الخدمة الشاقة
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
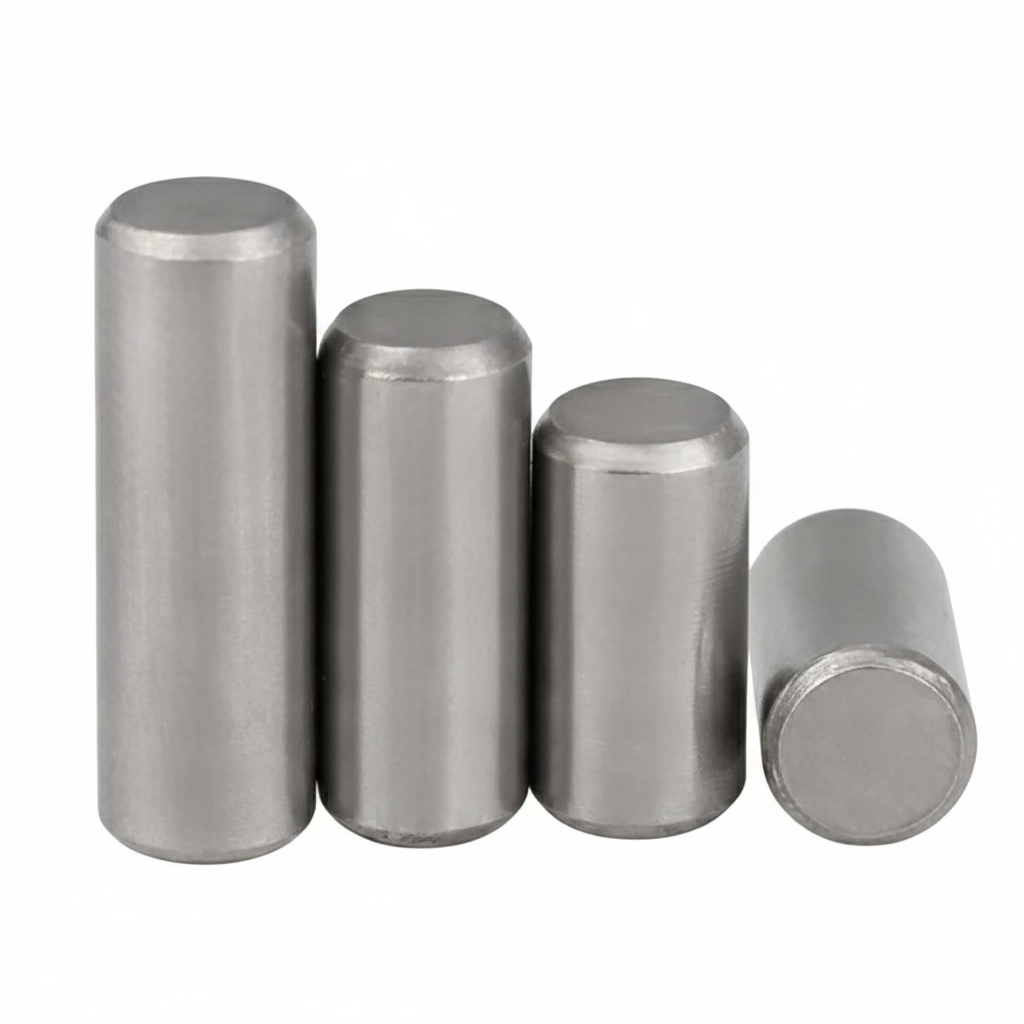
| صامولة قفل KM | وتد تثبيت | |
|---|---|---|
| المواصفة | KM10-KM24 | φ12-20 مم |
| المادة | 304 | 42CrMo |
| الدرجة | A2-70 | HRC50-55 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | بيئة تحت الماء / بيئة كيميائية | علبة تروس للخدمة الشاقة |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام مقياس ملف تعريف.
- ضع مركبًا مضادًا للتآكل للوصلات مصممًا لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. اربط حتى قيمة عزم الربط المستهدفة. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر بالشد عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي قفل أقل من حد القبول. وثق نتائج الاختبار.
- ضع طبقة حماية مقاومة للعوامل الجوية على جميع أسطح التثبيت المكشوفة. ثبت عينة مراقبة التآكل بالقرب من الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البرغي لظروف الخدمة | يفشل القفل تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة واقية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل أقل من 80% من عزم الربط المحدد. استبدل الأقفال التي بها تآكل يؤثر على أكثر من 5% من مساحة السطح أو عمق حفر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · التعدين/الظروف القاسية
C5-M شديد وفقًا لمعيار ISO 12944-2
| صامولة قفل KM | وتد تثبيت | |
|---|---|---|
| المواصفة | KM10-KM24 | φ12-20مم |
| المادة | 316L | 42CrMo |
| الدرجة | A2-70 | HRC50-55 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20°م إلى +80°م | -20°م إلى +80°م |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الظروف القاسية / أقصى حماية | الظروف القاسية / أقصى حماية |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي إلى الإجهاد المسبق المستهدف. تحقق من PMI لعينة 10٪. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10٪ باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة. قدم تقرير الامتثال للسلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3٪. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طلاءً واقيًا وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80٪ من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5٪ من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20٪. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15٪.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →