براغي الوصلات: الإجهاد، فقدان الإجهاد المسبق، وخطر الحريق
يتم توصيل حدافة محرك الديزل ومحول العزم بواسطة عشرات البراغي ذات الشفة — إذا فشل أي برغي بسبب الإجهاد → يتم قذف جزء البرغي المكسور بواسطة الحدافة الدوارة عالية السرعة → يخترق غلاف محول العزم → يتناثر الزيت الهيدروليكي على أنبوب العادم الساخن → حريق. غشاء الفولاذ المقاوم للصدأ في وصلة الغشاء ينقل مئات الكيلوواط من العزم عبر البراغي — بمجرد أن يتراجع الإجهاد المسبق للبرغي → ينحني الغشاء بشكل متكرر تحت العزم المتناوب → إجهاد المعدن → يتمزق الغشاء عند فتحات البراغي → تتفكك الوصلة فورًا.
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"على خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
كسر إجهادي لبرغي الحدافة تحت نبضات العزم
إجراءات التصحيح
الخطر-02
استرخاء الشد المسبق تحت الدورات الحرارية العالية
إجراءات التصحيح
الخطر-03
فشل التآكل الجلفاني في البيئات البحرية المسببة للتآكل
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فحوصات حاسمة لموثوقية براغي الوصلات
الفرق الهندسي الأكثر إغفالًا في براغي وصلات المعدات الثقيلة هو التأثير المشترك لتردد نبضات العزم، وفقدان الإجهاد المسبق بسبب الدورات الحرارية، والتآكل الجلفاني — كل منها يمكن أن يسبب الفشل بشكل مستقل، لكنها معًا تسرع التعب بما يتجاوز عمر التصميم القياسي.
ما يجب التحقق منه
- 1تتعرض براغي دولاب الموازنة لإجهاد قص متناوب بسرعة 1.5 ضعف سرعة المحرك؛ بعد 10^8 دورة (حوالي 5000 ساعة)، قد تنكسر براغي الخيط الدقيق من الدرجة 12.9 فجأة → خطر نشوب حريق. حدد استبدالًا متزامنًا للمجموعة الكاملة كل 3000 ساعة مع اختبار الجسيمات المغناطيسية.
- 2تسبب الدورات الحرارية من -40 درجة مئوية إلى 200 درجة مئوية انخفاضًا في الإجهاد المسبق يصل إلى 40% بعد 1000 دورة → انخفاض صلابة الوصلة → تسرب الزيت. استخدم حلقات زنبركية قرصية (60Si2Mn، Dacromet) للتعويض المرن.
- 3في البيئات البحرية، تشكل مثبتات الفولاذ الكربوني على ركيزة من الفولاذ المقاوم للصدأ زوجًا جلفانيًا بمعدل تآكل 0.2 ملم/سنة → انخفاض عمر التعب إلى 30%. حدد الجلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 وافحص عمق التنقر >0.3 ملم.
- 4بالنسبة لمعدات التعدين الكبيرة، يوفر سلك الأمان (304 أو 316L) قفلًا ثانويًا ضد ارتخاء البراغي تحت الاهتزاز الشديد. استخدم الخطة C مع 42CrMoA مروي + طلاء كروم صلب لنطاق -40 درجة مئوية إلى +80 درجة مئوية.
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| تردد نبضات العزم مقابل عمر التعب للبرغي | كل شوط قدرة يولد إجهاد قص متناوب؛ بعد 10^8 دورة، قد تنكسر براغي الدرجة 12.9 فجأة | فحص بالتفكيك + اختبار الجسيمات المغناطيسية + استبدال متزامن للمجموعة الكاملة كل 3000 ساعة |
| ارتخاء الإجهاد المسبق تحت الدورات الحرارية | بعد 1000 دورة من -40 درجة مئوية إلى 200 درجة مئوية، ينخفض الإجهاد المسبق بنسبة 40% → انخفاض صلابة الوصلة → تسرب الزيت | استخدم حلقات زنبركية قرصية (60Si2Mn، Dacromet) وأعد الربط إذا كان أقل من 80% من عزم الربط المحدد |
| التآكل الجلفاني في البيئة البحرية | الفولاذ الكربوني على الفولاذ المقاوم للصدأ: معدل تآكل 0.2 ملم/سنة → انخفاض عمر التعب إلى 30% | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461؛ استبدل إذا كان التآكل >5% من مساحة السطح أو عمق التنقر >0.3 ملم |
| قفل البرغي تحت الاهتزاز الشديد | اهتزاز معدات التعدين الكبيرة يمكن أن يرخي البراغي → تفكك الوصلة | سلك أمان (304 أو 316L) للقفل الثانوي؛ استخدم الخطة C لنطاق -40 درجة مئوية إلى +80 درجة مئوية |
جميع البيانات من محتوى الصفحة. للحصول على قيم عزم الربط المحددة وفترات الفحص، ارجع إلى دليل الشركة المصنعة للمعدات الأصلية.
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
أخطاء التجميع الثلاثة: كيف يتسلل مسمار الربط عالي القوة من الترخي الدقيق إلى كسر المجموعة بأكملها
لا يبدأ الكسر المفاجئ لمسامير ربط الحدافة في الخدمة — بل يبدأ على طاولة التجميع. تتبّع سلسلة الفشل الموثقة: كيف تدفن عيوب التجميع الثلاثة قوة الشد المسبق، وكيف يجرّ هذا الشد المجموعة بأكملها إلى الكلال.
- 1تزرع عيوب التجميع الثلاثة اللغم أولاً: عدم انتظام اللاصق اللاهوائي / عدم تنظيف ثقوب السن / عزم دون قيمة الرسم — أي واحد منها يجعل الشد المسبق غير حقيقي منذ البداية (العزو المذكور في تحليل فشل منشور في مجلة)
- 2الترخي الدقيق أثناء الخدمة: يُقصّ المفصل شعاعياً تحت الأحمال المتناوبة مثل نبضات عزم الإشعال/نقل الحركة؛ يتحول المسمار من الشد إلى القص مع الانحناء، ويصبح جذر السن منشأ شقوق الكلال
- 3نمو الشق غير المستقر: تفشل المسامير الـ 31 الحاملة لآثار الكلال واحداً تلو الآخر، وتنكسر الـ 5 المتبقية بحمل زائد لحظي — في السجل، انكسرت جميع المسامير الـ 36 من نوع M22×75، درجة 10.9، مادة 40Cr بعد 1128 ساعة
- 4سلسلة العواقب: يفشل الاتصال لحظياً — هو في آن واحد حدث توقف وحدث سلامة، وخسارة للمصنّع الأصلي والمستخدم على حد سواء
- 5الاعتراض: جودة التجميع هي نقطة الحياة أو الموت — تنظيف ثقوب السن، توزيع متساوٍ للاصق، الشد حتى عزم الرسم (عزم + زاوية؛ انظر جدول القبول)؛ اجتياز فحوص التركيب الكيميائي والصلادة والفحص الميتالوغرافي لا يمنح حصانة ضد الكلال — الكسر نفسه هو بصمة جودة التجميع
نبضة عزم الإشعال/نقل الحركة هي وصف نوعي لوظيفة الوصلة ولا تحمل أي أرقام. لا تُستخدم تقديرات مرتبة الحجم في هذه الخانة.
المرجع الفني للقطاع
اقرأ الكسر أولاً: كلال أم حمل زائد — طريقة الاستخراج تخبرك
لا تعطي مسامير الحدافة أي إنذار قبل انكسارها، ولا يمكن للفحص الظاهري التنبؤ به — الكسر هو الشاهد الوحيد. كيف تقرأه؟ تكفي طريقة الاستخراج.
عندما تفشل مجموعة مسامير ربط عالية القوة على دفعات، فالخطوة الأولى ليست إعادة المسامير — بل قراءة الكسر. السجل: بعد انكسار جميع المسامير الـ 36، فُحصت 16 مسماراً مُعاداً — 6 منها بكلال كامل، و4 بنصف كلال، والبقية تحمل أيضاً آثار كلال، ولم يفشل بالحمل الزائد اللحظي سوى 5 من المجموعة الكاملة؛ أمكن سحب مسامير الكلال من ثقوب السن باليد (أسنانها المقابلة كانت ملساء متآكلة)، بينما احتاجت مسامير الحمل الزائد إلى المطرقة والإزميل — مورفولوجيا الكسر هي بصمة جودة التجميع. وما هو أكثر مخالفة للبديهة: هذه الدفعة اجتازت فحوص التركيب الكيميائي والصلادة والفحص الميتالوغرافي وفق GB/T 3077 و GB/T 3098.1، واستُبعدت عيوب التصنيع، وكان الخلل في التجميع. لذا عند استلام بيانات الكسر من المورد، اطرح ثلاثة أسئلة أولاً: هل يوجد سجل تجميع؟ هل طُبّق اللاصق اللاهوائي بانتظام؟ هل وُصل العزم إلى قيمة الرسم؟ هذه الأسئلة الثلاثة تحمل قيمة تدقيقية أكبر من الإرجاع — فهي تنقل اللوم من "جودة المسمار" إلى "ممارسة التجميع"، والتجميع هو الحلقة الوحيدة التي يمكن للميدان تغييرها فعلاً.
لا تُستخدم تقديرات مرتبة الحجم في هذه الخانة.
المرجع الفني للقطاع
فحص استلام مجموعات البراغي عالية المتانة للوصلة: ماذا يُفحص، وما المرجع، وماذا يحدث عند الإخلال
استلم قوة الشد المسبق لا البرغي نفسه: خمسة فحوصات بترتيب التجميع، لكل منها مرجع قابل للتحقق وعاقبة عند تخطيه.
| بند الفحص | المرجع الصحيح | عاقبة الإخلال (سجل / آلية) |
|---|---|---|
| تنظيف الثقوب الملولبة | إزالة بقايا اللاصق والرايش قبل التجميع (أحد عيوب التجميع الثلاثة) | ثقوب متسخة → شد مسبق غير حقيقي → بداية الارتخاء الدقيق |
| تطبيق اللاصق اللاهوائي | التطبيق بانتظام؛ وضع نقطة أو نقطتين يُعد عيباً | تطبيق غير منتظم → تجميع رديء → ارتخاء دقيق |
| تنفيذ عزم الربط | الربط وفق عزم الرسم مع طريقة العزم-الزاوية: بعد عزم الشد الابتدائي، أدر 1/3 دورة إضافية؛ العزم الابتدائي يضمن جلوس الوصلة فقط، و +1/3 دورة توفر قوة التثبيت | عزم أقل من الرسم → شد مسبق غير كافٍ → قص مع انحناء → إجهاد جذر السن (سجل: كسر جميع البراغي الـ 36 عند 1128 h، و 31 منها بآثار إجهاد) |
| التحقق من المادة والرتبة | 40Cr/42CrMo وفق GB/T 3077-2015؛ الرتب 8.8/10.9/12.9 وفق GB/T 3098.1-2010 (كلاهما سارٍ) | اجتياز فحوص التركيب الكيميائي/الصلادة/البنية المعدنية لا يمنع كسر الإجهاد — مع استبعاد عيوب التصنيع، تنتقل المسؤولية إلى التجميع |
| نقطة فحص إعادة الشد | الفحص وإعادة الشد حسب الحاجة بعد 50-100 ساعة تشغيل عقب التركيب الجديد أو إعادة التركيب (ممارسة الشركة المصنعة الأصلية) | التخطي → ارتخاء مبكر دون اكتشاف → استمرار سلسلة الارتخاء الدقيق → القص → إجهاد جذر السن (استدلال آلي) |
يُعد كل من GB/T 3077-2015 و GB/T 3098.1-2010 مواصفتين ساريتين؛ الصف الأخير ("التخطي → الارتخاء الدقيق → القص → سلسلة إجهاد جذر السن") هو استنتاج من آلية الفشل، وليس رقماً مستقلاً. لا تُستخدم تقديرات تقريبية للرتب المقدارية في هذه الخانة.
المرجع الفني للقطاع
شراء مسامير الوصلة: سجل زمن التوقف لا سجل سعر الوحدة
مسامير الوصلة والحدافة هي مجموعات مسامير عالية القوة مصنعة حسب الرسم، ومنطق تسعيرها مختلف تماماً عن القطع القياسية. وما لم يُحتسب سجل زمن التوقف، فإن فرق سعر الوحدة لا يعني شيئاً.
- احسب سجل زمن التوقف أولاً: متوسط زمن التوقف غير المخطط حوالي $125,000/hour (استطلاع ABB/Sapio لعام 2023 شمل 3,215 من متخذي قرارات الصيانة، على أساس شامل لكل القطاعات) — فشل مسمار الوصلة هو أولاً حدث توقف، وليس حدث قطع غيار
- اعرف حجمَي التوقف: ارتخاء طفيف قابل للإصلاح في الموقع خلال 45 دقيقة، مقابل إصلاح شامل على مستوى الآلة الكاملة بعد انكسار كامل لمجموعة مسامير عالية القوة — كسر وصلة الحدافة/الوصلة هو من النوع الأخير (السجل المرجعي: انكسار جميع المسامير الـ 36)
- الحساب بالساعة لا بالقطعة: يمكن أن يصل الهيكل السفلي إلى ≤20% من سعر الآلة الجديدة و≤50% من تكلفة الصيانة، وكبار المصنعين يشترون على أساس تكلفة ساعة الهيكل السفلي — وينطبق المنطق نفسه على مسامير الوصلة، لذا لا تكون عروض أسعار الموردين قابلة للمقارنة إلا بعد تحويلها مقابل تكلفة توقف الآلة الكاملة
- القطع غير القياسية المصنعة حسب الرسم مرتبطة بمُصنّع المعدة الأصلي: مسامير الوصلة عالية القوة هي قطع مصنعة حسب الرسم، ومخاطر القطعة البديلة غير متناظرة — فشلها وصمة مهنية للمستخدم الذي اختارها؛ ومهما انخفض عرض السعر، اجتز بوابة التجميع والدُفعة أولاً
- ضع التجميع والدُفعة في العقد: مورفولوجيا الكسر تساوي بصمة جودة التجميع (السجل: 31 من أصل 36 بآثار كلال)، لذا يجب أن تغطي بنود القبول سجلات تجميع قابلة للتتبع والإسقاط المتزامن للمجموعة الكاملة عند الفشل — لا فروق سعر الوحدة
قيمة ≈$125,000/hour هي إحصائية شاملة لكل القطاعات لزمن التوقف غير المخطط؛ وعبارة "الإصلاح الميداني خلال 45 دقيقة" هي حالة ميدانية مفردة وليست التزاماً عاماً. لم تُستخدم في هذه الخانة أي تقديرات تقريبية لمقدار الرتبة.
المرجع الفني للقطاع
الأسس المعيارية للدرجة والمادة لمسامير وصلة الحدافة: طابق هذه المواصفات GB
قبل أن يذكر طلب عرض السعر "42CrMoA، درجة 12.9"، حدد رقمين: أي مواصفة تحكم على الدرجة، وأي مواصفة تحكم على المادة — تحاليل الفشل تستخدم المقياس نفسه بأثر رجعي. للاسترشاد فقط، دون استنساخ بنود المواصفات.
المواصفات المذكورة (GB/T 3098.1-2010، GB/T 3077-2015) هي مواصفات وطنية عامة سارية، مذكورة للاسترشاد في الشراء مع نطاقها فقط دون استنساخ بنود المواصفة؛ ويمكن التحقق المتقاطع من مطابقة المادة/الدرجة عبر تحليل الفشل (حالة مسامير 40Cr التي حُكم بمطابقتها لـ GB/T 3077 وGB/T 3098.1). لم تُستخدم في هذه الخانة أي تقديرات تقريبية لمقدار الرتبة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ · متوسط | B · ب · التعدين الكبير | C · الخطة ج · التعدين/الظروف القاسية | |
|---|---|---|---|
| 1. برغي شفة الحدافة | |||
| المواصفة | M14-M20 خيط دقيق | M20-M24 سن لولبي دقيق | M20-M24 سن دقيق |
| المادة | 42CrMoA | 42CrMoA | 42CrMoA |
| الدرجة | الدرجة 12.9 | الدرجة 12.9 | الدرجة 12.9 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. حلقة زنبركية قرصية ثقيلة | |||
| المواصفة | M14-M20 | φ0.8-1.2 مم | φ0.8-1.2مم |
| المادة | 60Si2Mn | 304 | 316L |
| الدرجة | داكروميت | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
اختيار الموديل
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| وصلة دولاب الموازنة متوسطة الخدمة، C3 وفقًا لـ ISO 12944-2 (-20°C to +80°C) | الخيار A · 12.9 + نابض قرصي: برغي شفة دولاب الموازنة M14-M20 بسن ناعم (42CrMoA، درجة 12.9) + فلكة نابض قرصي شديدة التحمل M14-M20 (60Si2Mn، Dacromet) | ISO 898-1؛ VDI 2230 (حساب الوصلة المبرغلة) |
| دولاب موازنة معدات التعدين الكبيرة، C4 قاسٍ وفقًا لـ ISO 12944-2 | الخيار B · 12.9 + سلك أمان: برغي دولاب الموازنة M20-M24 بسن ناعم (42CrMoA، درجة 12.9) + سلك أمان φ0.8-1.2mm (304) | ISO 12944-2 C4؛ AGMA 9002 (تركيب القارنة) |
| نبضات عزم الدوران الناتجة عن أشواط قدرة محرك الديزل (إجهاد قص متناوب عند 1.5× سرعة المحرك، آلاف النبضات في الدقيقة) | استخدم براغي بسن ناعم من الدرجة 12.9 + لاصق قفل اللولب + سلك أمان (كل 2-3 براغٍ كمجموعة، موصولة على التوالي بسلك من الفولاذ المقاوم للصدأ — في حال ارتخاء أحدها يمسكه السلك ويمنعه من التطاير)؛ أحكم الربط بدقة بنمط متصالب متماثل على 3 مراحل؛ فكك وافحص كل 3000 ساعة تشغيل — إذا أظهر أي برغي شقوقًا (اختبار الجسيمات المغناطيسية) أو اضمحلال عزم >20%، استبدل المجموعة كاملة بشكل متزامن | ISO 898-1؛ بعد 10⁸ دورة (حوالي 5000 ساعة تشغيل) يتراكم ضرر الكلال إلى قيمة حرجة → كسر مفاجئ → تتطاير الشظايا بفعل دولاب الموازنة عالي السرعة → تخترق مبيت المحول → زيت هيدروليكي على أنبوب العادم الساخن → حريق |
| الدورات الحرارية عالية الحرارة (-40°C to 200°C) | استخدم تقنية التحميل المسبق الثابت (مثل فلكات النوابض القرصية) أو سبائك أساسها النيكل ذات معاملات تمدد حراري منخفضة؛ تحكم في اضمحلال التحميل المسبق ضمن 5% | بعد 1000 دورة ينخفض التحميل المسبق بنسبة 40% → تنخفض صلابة الوصلة → يزداد خطر تسرب الزيت |
| بيئة بحرية أكالة (رذاذ ملحي 3.5% NaCl) | استخدم طلاءات عازلة لعزل المعادن المتباينة، أو اختر نفس المادة المقاومة للتآكل (مثل الفولاذ المقاوم للصدأ 316L)؛ أضف نظام حماية كاثودية | تشكل مثبتات الفولاذ الكربوني الملامسة لركيزة من الفولاذ المقاوم للصدأ ازدواجًا غلفانيًا، معدل التآكل 0.2mm/year → ينخفض عمر الكلال إلى 30% من التصميم الأصلي |
أ · متوسط
C3 قياسي وفق ISO 12944-2
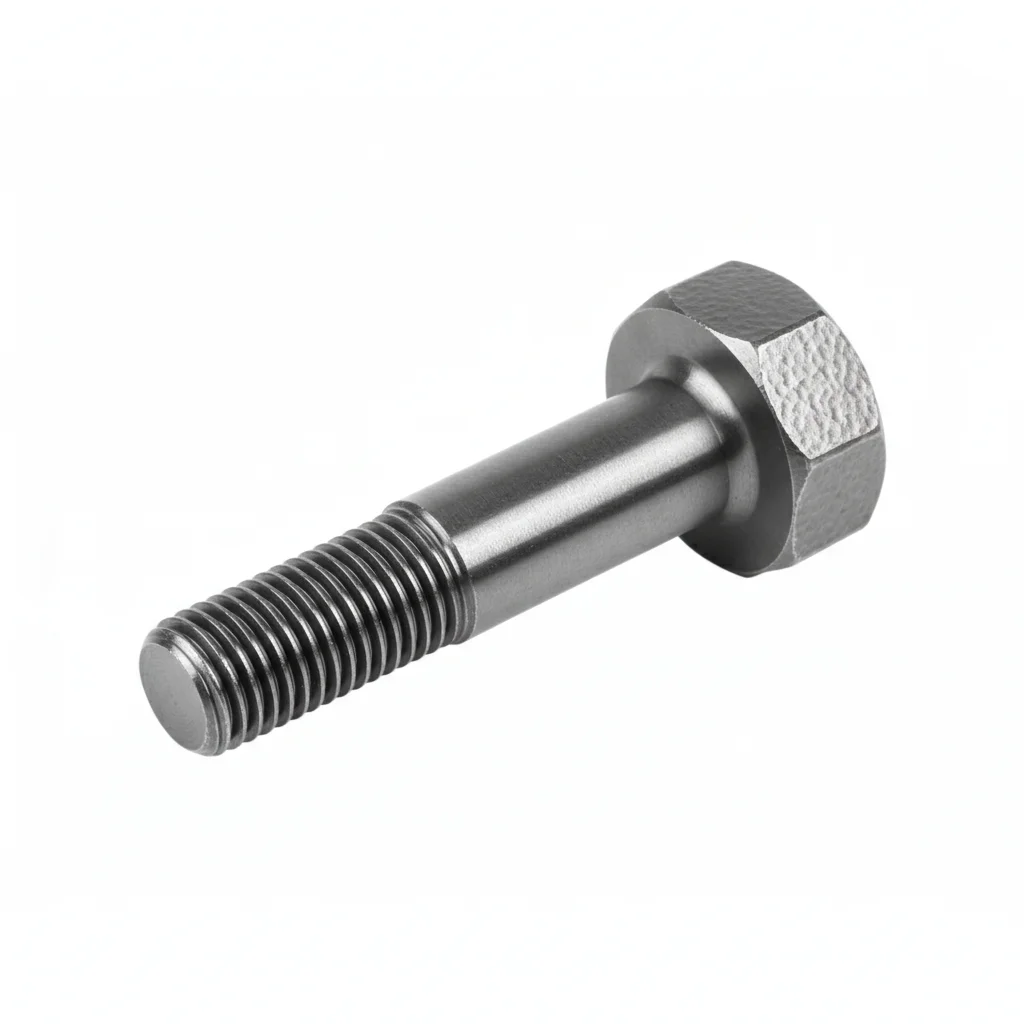
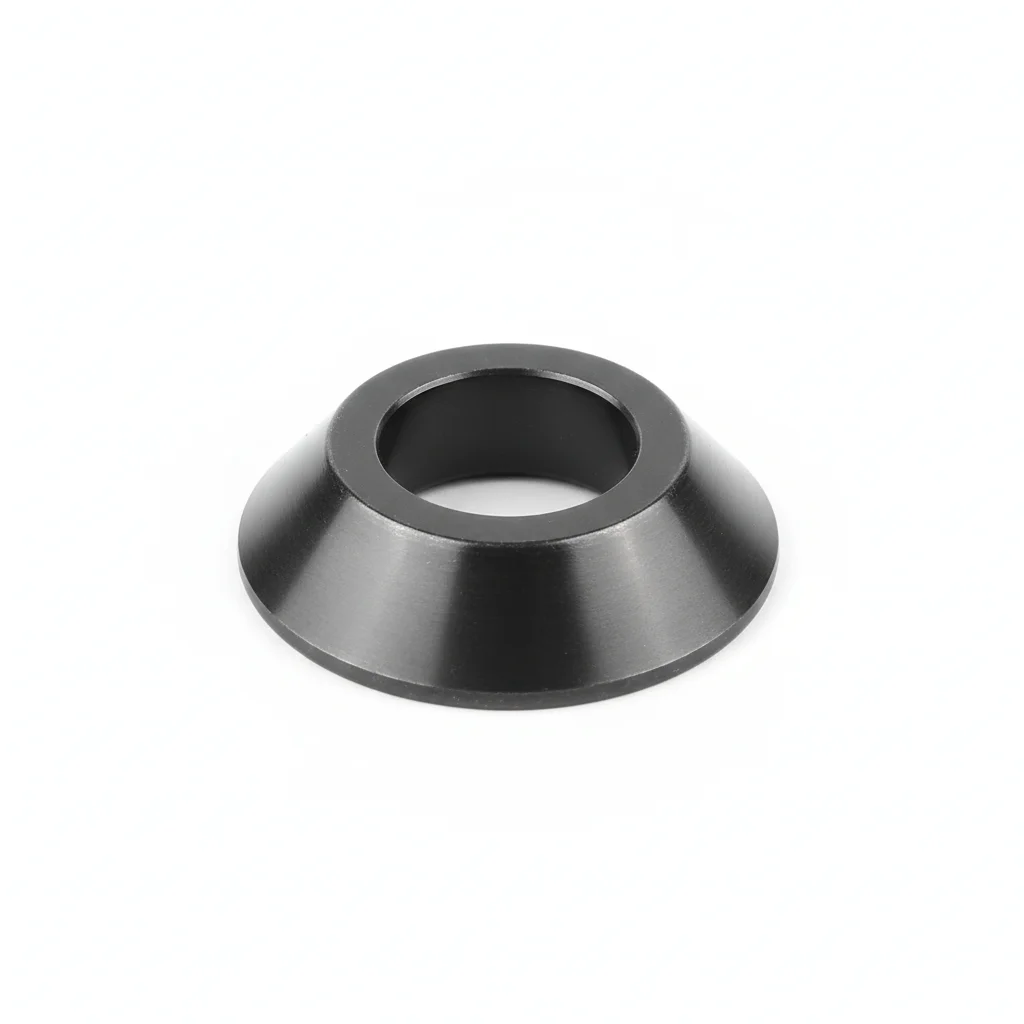
| برغي شفة الحدافة | حلقة زنبركية قرصية ثقيلة | |
|---|---|---|
| المواصفة | M14-M20 خيط دقيق | M14-M20 |
| المادة | 42CrMoA | 60Si2Mn |
| الدرجة | الدرجة 12.9 | داكروميت |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | توصيل حدافة المحرك | تعويض مرن في الوصلات عالية الحرارة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. عزم الربط إلى 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة — أقصى فجوة مسموحة 0.1 مم.
- ضع طلاء ختم العزم عبر رأس البرغي والحلقة والصامولة. صور التجميع المكتمل من 3 زوايا لوثائق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة في ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفة الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم العزم في تقرير التثبيت. |
| تخطي تحضير السطح قبل تثبيت المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طلاء واقي وفق ظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
ب · التعدين الكبير
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
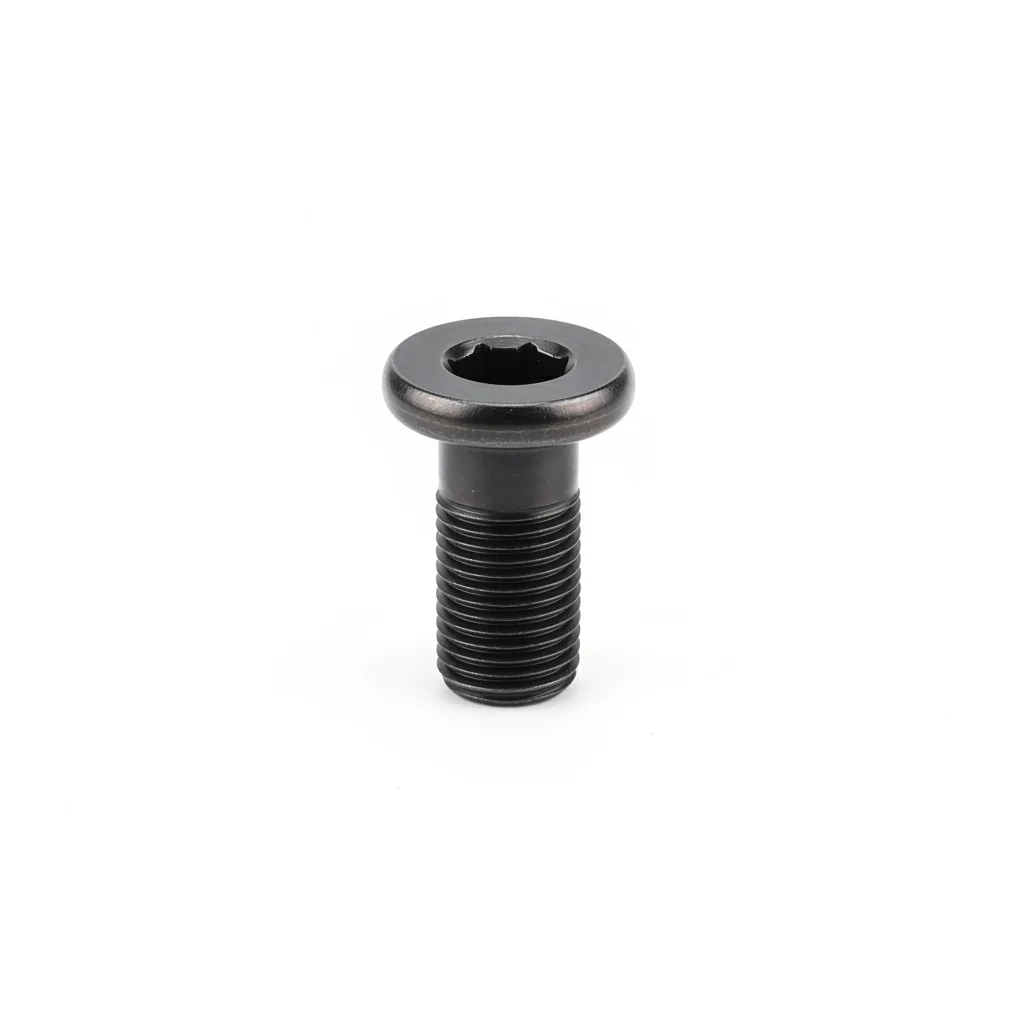
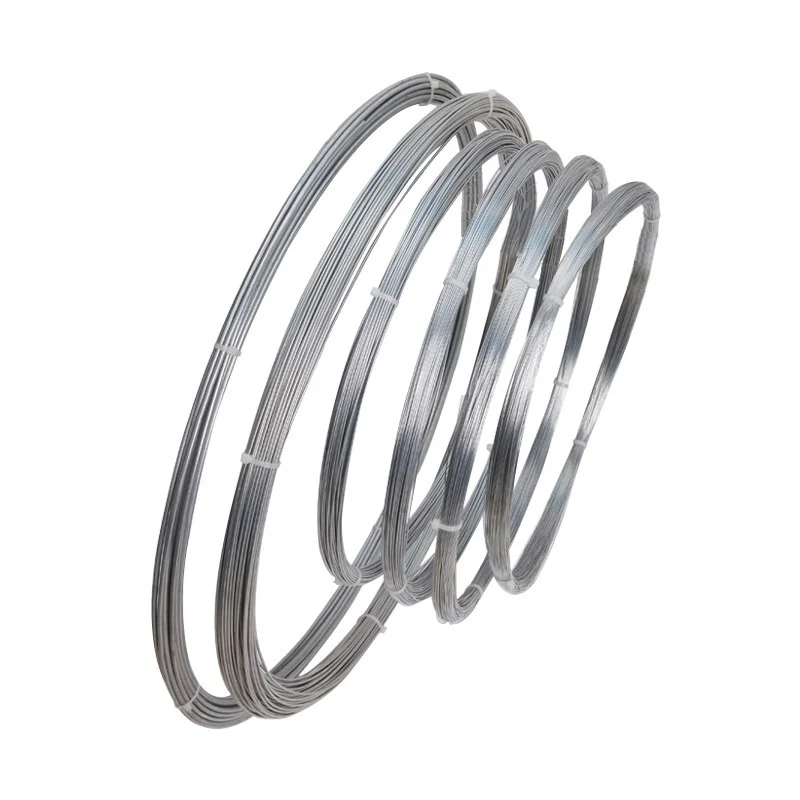
| برغي دولاب الموازنة | سلك أمان | |
|---|---|---|
| المواصفة | M20-M24 سن لولبي دقيق | φ0.8-1.2 مم |
| المادة | 42CrMoA | 304 |
| الدرجة | الدرجة 12.9 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | دولاب موازنة معدات التعدين الكبيرة | أمان قفل البراغي |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام مقياس الخشونة.
- ضع مركبًا مضادًا للتآكل لمفاصل يتحمل درجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بتسلسل متقاطع. طبق عزم الربط المستهدف. افحص 10% باستخدام أداة التحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قفل أقل من عتبة القبول. وثق نتائج الاختبار.
- طبق طبقة حماية مقاومة للطقس على جميع أسطح التثبيت المكشوفة. ثبّت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل القفل تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. طبق الطلاء الواقي وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · التعدين/الظروف القاسية
C5-M شديد وفقًا لمعيار ISO 12944-2
| برغي دولاب الموازنة | سلك أمان | |
|---|---|---|
| المواصفة | M20-M24 سن دقيق | φ0.8-1.2مم |
| المادة | 42CrMoA | 316L |
| الدرجة | الدرجة 12.9 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20°م إلى +80°م | -20°م إلى +80°م |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الظروف القاسية / أقصى حماية | الظروف القاسية / أقصى حماية |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل درجات حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي إلى الشد المسبق المستهدف. تحقق من PMI لعينة 10%. وثق للتدقيق الامتثالي.
- اختبر بالفحص غير المتلف (NDT) عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أيًا منها يظهر علامات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. ثبت أجهزة مراقبة دائمة لقياس الحالة. قدم تقرير الامتثال للسلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة ±3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طلاءً واقيًا وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
مصفوفة المواصفات
مواصفات المنتجات المغطاة لهذا السيناريو
المواصفات من كتالوج منتجات Yaxiio. الأوزان قيم نظرية محسوبة.
| القطر | الطول | المادة | الدرجة | السطح | SKU | وزن الوحدة |
|---|---|---|---|---|---|---|
| M12 | 30, 35, 40, 45, 50, 60, 70, 80 | Alloy Steel | 10.9S | Black Oxide | 8 | 42–86 g |
| M16 | 40–120 (10 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 10 | 98–220 g |
| M20 | 45–160 (11 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 11 | 180–460 g |
| M24 | 50–200 (12 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 12 | 300–830 g |
| M30 | 60–240 (12 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 12 | 570–1500 g |
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →