أسنان دلو الحفار وبراغي التأرجح: تشخيص الأعطال والوقاية
تتحمل أسنان دلو الحفار قوى الانحناء والقص؛ السن المنحني ينحشر في فتحة المحول، مما يمنع استبدال السن ويقلل كفاءة الحفر. ترتخي براغي قاعدة محرك التأرجح تحت القص المتناوب، مما يؤدي إلى تآكل التروس وفقدان وقت التشغيل. تشرح هذه الصفحة سلسلة الأعطال وكيفية تخفيف هذه المخاطر باستخدام أسنان من قطعتين وحلقات قفل إسفينية.
تدقيق المخاطر // التشخيص الهندسي
دليل مزالق الشراء
"هذه الأشياء تحدث كل يوم في الخطوط الأمامية."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
احتباس سن دلو الحفار في فتحة المحول بعد انحناء لا مركزي
إجراءات التصحيح
الخطر-02
ارتخاء براغي قاعدة محرك التأرجح أثناء التوقف والبدء الطارئ
إجراءات التصحيح
الخطر-03
تراجع إسفين محول السن تحت الاهتزاز مما يسبب فقدان السن
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
نقاط الفحص الحرجة لدبابيس أسنان الجرافة وبراغي التأرجح
نمط الفشل الأكثر تجاهلًا هو الارتخاء التدريجي لبراغي قاعدة محرك التأرجح بسبب القص المتناوب من عزم القصور الذاتي، وليس فقط الاهتزاز. وبالمثل، تفشل دبابيس أسنان الجرافة بالانحناء تحت التحميل بزاوية واحدة، وليس بالقص فقط. تتطلب هذه فحوصات تصميم وصيانة محددة
ما يجب التحقق منه
- 1دبوس سن الجرافة: افحص الانحناء؛ الدبابيس المكونة من قطعتين تقاوم الانحناء بشكل أفضل وتسمح بالإزالة من جانب واحد
- 2براغي محرك التأرجح: تحقق من تدهور الشد المسبق بعد دورات عديدة؛ استخدم حلقات قفل إسفينية بدلاً من الحلقات الزنبركية للحفاظ على الشد
- 3الاهتزاز عالي التردد يسرع الارتخاء؛ استخدم قفل الدبوس المستدق
- 4التآكل: افحص عمق التنقر أو مساحة السطح المتأثرة؛ استبدل البراغي وفقًا لذلك
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| انحناء دبوس سن الجرافة | الدبوس المنحني ينحشر في فتحة المحول، مما يمنع استبدال السن ويسبب تلف المحول | حدد تصميم الدبوس المكون من قطعتين؛ مادة 40CrMo أو 42CrMo بصلابة HRC50-58؛ جلفنة بالغمس الساخن وفق ISO 1461 |
| الشد المسبق لبرغي محرك التأرجح | تدهور الشد المسبق يؤدي إلى الإزاحة وتآكل الأسنان | استخدم براغي درجة 10.9 بطلاء Dacromet؛ حدد حلقات قفل إسفينية؛ أعد الربط إذا كان أقل من 80% من عزم الربط المحدد |
| تراجع إسفين محول السن | تراجع الإسفين يسبب فقدان السن وتلف المحول | استخدم حلقة قفل إسفينية مع دبوس مستدق؛ استبدل إذا تجاوز التراجع الحد المحدد |
| ضرر التآكل | التآكل يقلل من قدرة التحمل ويسرع فشل الكلال | جلفنة بالغمس الساخن وفق ISO 1461؛ استبدل إذا تجاوز عمق التنقر أو المساحة المتأثرة الحدود |
يجب التحقق من فترات الصيانة وقيم عزم الربط وفقًا لمواصفات الشركة المصنعة للمعدات. البيانات المقدمة مبنية على التشغيل النموذجي للمعدات الثقيلة
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
أسنان الدلو المطروقة مقابل المصبوبة: المادة والفشل والقبول
الأسنان هي الأجزاء الأسرع تآكلاً في الملحقة — طابق مسار المادة وأنماط الفشل قبل الطلب، ولا تخلط القطع المصبوبة والمطروقة في استفسار واحد.
| العملية | مسار المادة | الفشل السائد والمفاضلة | آلية التآكل / القبول |
|---|---|---|---|
| مطروق | فولاذ منخفض السبائك 40Cr/42CrMo، مسقى ومراجع | مفاضلة الصلادة-المتانة: اللين الزائد يتآكل، والصلب الزائد يتشقق | توازن التقسية والمراجعة؛ القبول حسب GB/T 25628-2023 |
| مصبوب | فولاذ منغنيز هادفيلد ZGMn13 | التآكل المبكر وكسر السن (أنماط الفشل السائدة) | سطح يتصلد بالصدم — يزداد متانة مع كل صدمة |
| مسمار السن (أفقي/عمودي) | لا يوجد مصدر رسمي متاح للعموم (فجوة مسجلة) | المادة والصلادة بلا مصدر مستقل — لا تقبل أرقام صلادة مختلقة | لا يوجد معيار مخصص — قطعة مخصصة، القبول حسب رسم/مواصفة OEM |
يُعد 40Cr/42CrMo المادة السائدة لجسم السن المطروق؛ مادة مسمار السن وصلادته بلا أساس مستقل ولا يتم تأكيدهما هنا. يعتبر GB/T 25628-2023 (الصادر في 2023-09-07) هو الإصدار الحالي، ويحل محل ويلغي إصدار 2010. لا تُستخدم تقديرات تقريبية بأوامر الحجم في هذه الخانة.
المرجع الفني للقطاع
أسنان الدلو ومسامير الأسنان: أي المعايير ينطبق
السن له معيار منتج للتحقق؛ مسمار السن ليس له — اعرف أيهما يحمل رقماً وأيهما تحدده الرسومات.
أرقام المعايير المذكورة (GB/T 25628-2023، GB/T 9139-2018، GB/T 7586-2018) هي معايير وطنية سارية ومتاحة للعموم، مذكورة للاسترشاد في الشراء مع نطاقها فقط؛ قيم القبول تتبع نصوص المعايير السارية. لا تُستخدم تقديرات تقريبية بأوامر الحجم في هذه الخانة.
المرجع الفني للقطاع
شراء مسامير الأسنان كمواد استهلاكية: التوريد بالدفعات حسب التآكل وليس كمخزون عمرة
في طلب عرض سعر واحد، افصل بنود المواد الاستهلاكية وبنود قطع فئة العمرة في سطور منفصلة ليبقى منطق التسعير واضحاً.
تُعد أسنان الدلو ومسامير الأسنان مواد استهلاكية سريعة الحركة: تُباع بالدفعات مقابل التآكل، في سوق ما بعد البيع شديد التنافسية حيث تكون المفاضلة بين المطروق والمصبوب وصلادة المادة هي نقاط البيع، وتتبع الأسعار السوق — يختلف التسعير والتخزين ووتيرة التغيير عن قطع فئة العمرة مثل مسامير الوصلة الدوارة، سلسلتا توريد بمنطقي تسعير مختلفين، لذا لا تضعها في بند واحد. مرتكزات الشراء: لا توجد فترة استبدال رسمية متاحة للعموم بالساعات، لذا اعتمد على فحوصات التآكل والقبول حسب رسم OEM؛ مسامير الأسنان بلا معيار مخصص، لذا لا تسعّرها حسب مقاس اللولب.
يتم قبول مسامير الأسنان حسب رسم/مواصفة OEM؛ لا توجد قيمة رسمية متاحة للعموم لفترات الاستبدال بالساعات. لا تُستخدم تقديرات تقريبية بأوامر الحجم في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ · خدمة متوسطة | B · ب · التعدين الكبير | C · الخطة ج · التعدين/الظروف القاسية | |
|---|---|---|---|
| 1. سن دلو من قطعتين | |||
| المواصفة | حسب موديل المعدة | مكبّر حسب الموديل | مكبّر حسب الموديل |
| المادة | 40CrMo مقسى بالحث | 42CrMo | 42CrMo |
| الدرجة | HRC50-55 | HRC52-58 | HRC52-58 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| 2. برغي محرك التأرجح | |||
| المواصفة | M16-M20 | NL16-20 + دبوس مستدق | NL16-20 + دبوس مستدق |
| المادة | 42CrMo | فولاذ كربوني مقسّى + Dacromet + 45# | فولاذ كربوني مقوى + Dacromet + 45# |
| الدرجة | الدرجة 10.9 Dacromet | Dacromet | Dacromet |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
دليل الاختيار
اختيار الموديل
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| حفارة متوسطة الحمولة، C3 حسب ISO 12944-2 | الخيار A · 40CrMo + درجة 10.9: مسمار سن الجرافة ثنائي القطعة (40CrMo مقسى بالتحريض، HRC50-55) + مسمار محرك الدوران M16-M20 (42CrMo، درجة 10.9، Dacromet) | ISO 7129 (أسنان جرافة آلات تحريك التربة)؛ SAE J553 (مسامير أسنان الجرافة) |
| حفارة تعدين كبيرة، C5-M متطرف حسب ISO 12944-2 | الخيار B · 42CrMo + حلقة قفل إسفينية + مسمار مخروطي: مسمار سن الجرافة ثنائي القطعة (42CrMo، HRC52-58) + حلقة قفل إسفينية NL16-20 + مسمار مخروطي (فولاذ كربوني مقسى + Dacromet + 45#) | ISO 12944-2 C5-M؛ GB/T 30818 (أسنان جرافة الحفارة) |
| حمل انحناء لامركزي مفرط على مسمار السن (قلع بزاوية واحدة؛ انحناء 0.5-1mm) | استخدم مسامير أسنان الجرافة ثنائية القطعة (مسماران قصيران يُدخلان من الجانبين بدلاً من مسمار طويل عابر، قابلان للدق والإخراج من جانب واحد)؛ المادة 42CrMo + تقسية بالتحريض (السطح HRC50-55)؛ افحص تآكل ثقب المسمار عند كل استبدال للأسنان — إذا كان >0.5mm، ركّب جلبة إصلاح | ISO 7129؛ المسمار المنحني ينحشر في ثقب المحول → يجب قطعه بالشعلة → تلدين ثقب المحول بالحرارة العالية → يزداد الخلوص → يسهل الانحناء → يُخرد المحول |
| قاعدة محرك الدوران تحت التوقف/التشغيل الطارئ (قص متناوب؛ بعد 10⁵ توقف طارئ ≈ 3 أشهر) | مسامير درجة 10.9 + حلقات قفل إسفينية + لاصق قفل اللوالب؛ أعد الربط بمفتاح عزم كل 500 ساعة تشغيل؛ حدد موضع القاعدة بدقة بمسامير تثبيت مخروطية عدد 2 على الأقل (ثقوب المسامير بها خلوص 0.5-1mm، لذا فإن التثبيت بالمسامير وحدها سيرتخي حتماً تحت الصدمات) | ISO 898-1؛ يضمحل الشد المسبق بأكثر من 50% → إزاحة 0.2-0.5mm بين المحرك والمخفض → تآكل احتكاكي على المسننات المحززة؛ كل زيادة 0.1mm في خلوص المسننات تزيد حمل الصدمة بنسبة 15% |
| تراجع إسفين محول السن تحت اهتزاز عالي التردد (10-50Hz) | ادفع الإسفين بمثقب خاص حتى خط العلامة؛ افحص الأسنان والأسافين كل وردية — إذا تجاوز تراجع الإسفين 3mm، أعد دقه وشده فوراً؛ استخدم أسافين مزودة بمسامير قفل (قفل مزدوج) بدلاً من الأسافين الاحتكاكية الخالصة | تراجع أكثر من 5mm → يترنح السن أثناء الحفر → ينفصل عن المحول تحت الحمل الكامل → ينكشف المحول ويتآكل بالخام → تقفز تكلفة الاستبدال من مئات اليوان (السن) إلى آلاف اليوان (المحول) |
أ · خدمة متوسطة
C3 قياسي وفق ISO 12944-2
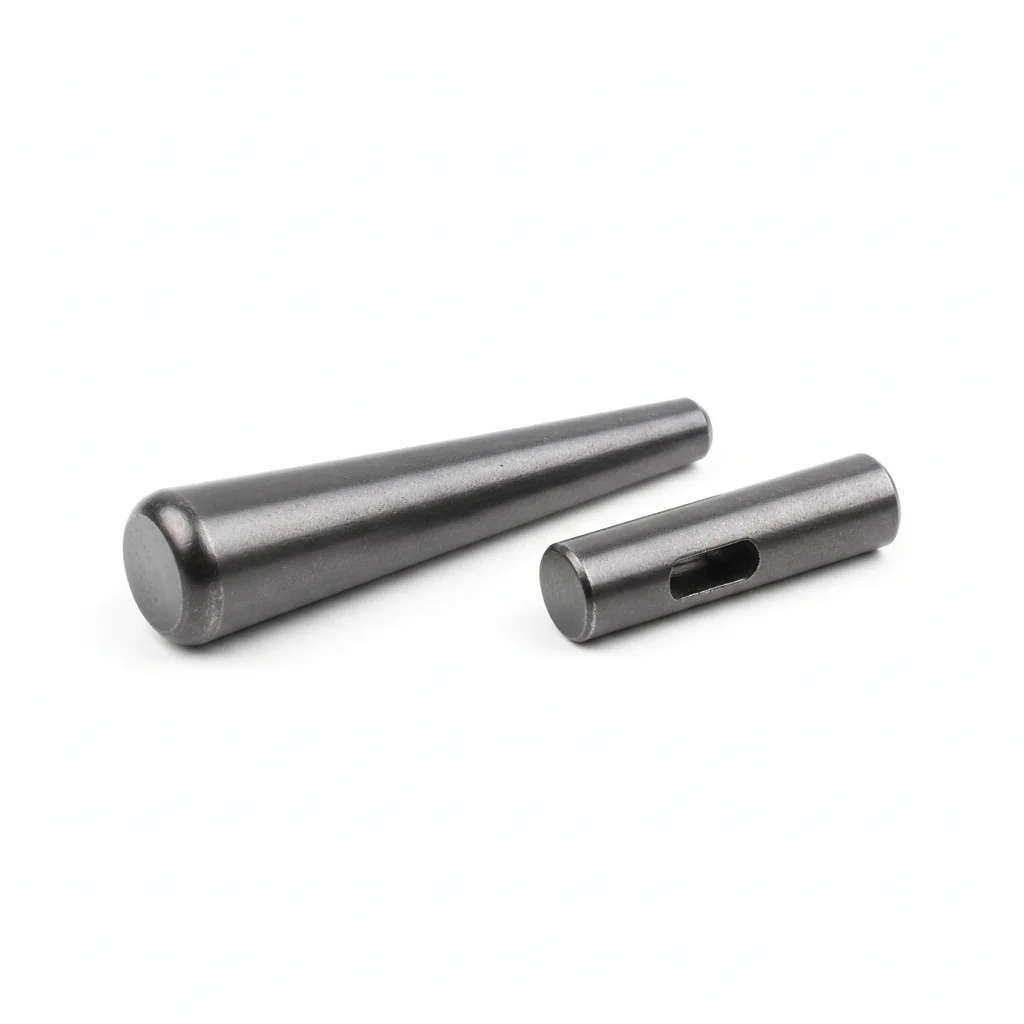
| سن دلو من قطعتين | برغي محرك التأرجح | |
|---|---|---|
| المواصفة | حسب موديل المعدة | M16-M20 |
| المادة | 40CrMo مقسى بالحث | 42CrMo |
| الدرجة | HRC50-55 | الدرجة 10.9 Dacromet |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | سن الدلو | قاعدة محرك التأرجح |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط إلى 42 نيوتن متر +/-2 نيوتن متر بمفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس.
- ضع علامة طلاء ختم العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
ب · التعدين الكبير
C4 بيئة قاسية وفق ISO 12944-2
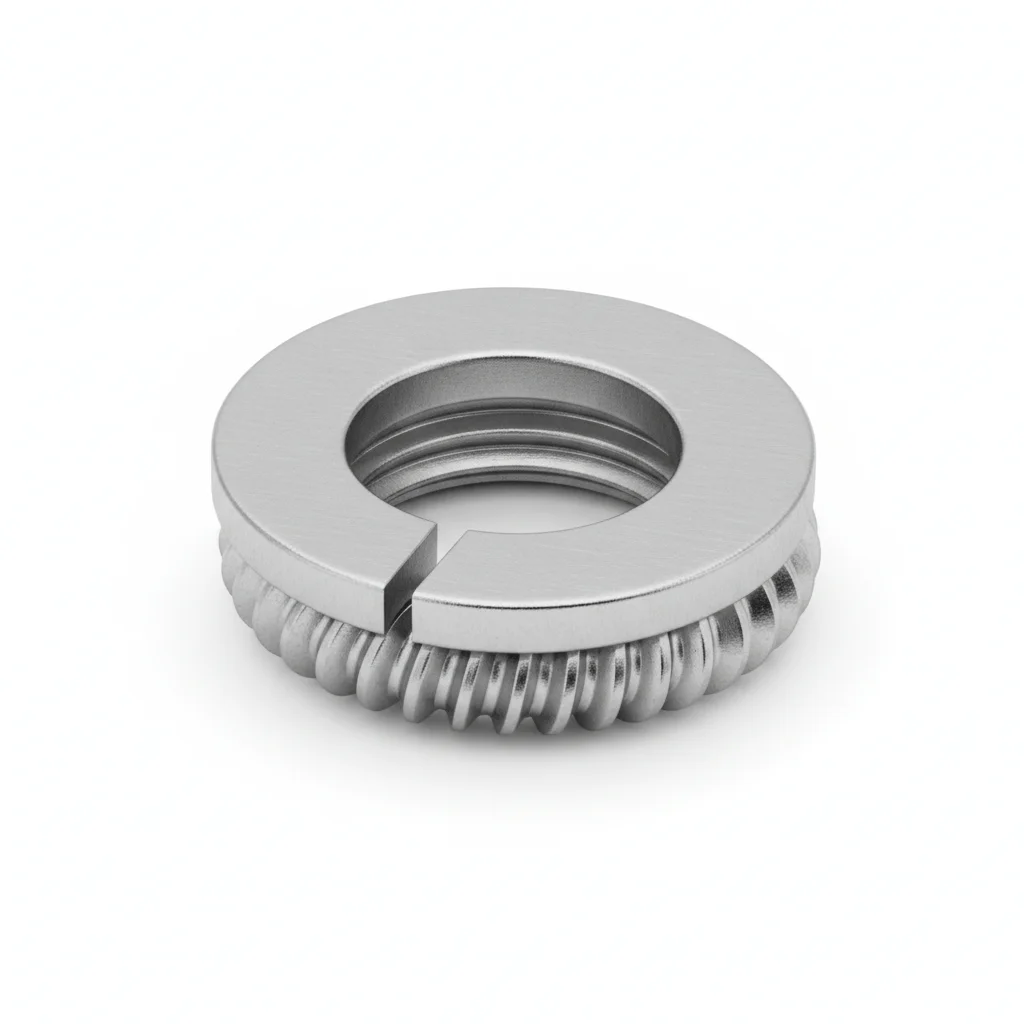
| دبوس سن دلو من قطعتين | حلقة قفل إسفينية | |
|---|---|---|
| المواصفة | مكبّر حسب الموديل | NL16-20 + دبوس مستدق |
| المادة | 42CrMo | فولاذ كربوني مقسّى + Dacromet + 45# |
| الدرجة | HRC52-58 | Dacromet |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | سن حفار كبير للتعدين | تحديد دقيق وقفل لقاعدة الدوران |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة حرارة تشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفق المواصفات. اربط بنمط متقاطع. افحص 10% بأداة تحقق. سجل مع بيانات بيئية.
- اختبر الشد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بالقرب من الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف التشغيل | تفشل أداة التثبيت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت وفق المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · التعدين/الظروف القاسية
C5-M شديد وفق ISO 12944-2
| دبوس سن الجرافة المكوّن من قطعتين | حلقة قفل إسفينية | |
|---|---|---|
| المواصفة | مكبّر حسب الموديل | NL16-20 + دبوس مستدق |
| المادة | 42CrMo | فولاذ كربوني مقوى + Dacromet + 45# |
| الدرجة | HRC52-58 | Dacromet |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20°م إلى +80°م | -20°م إلى +80°م |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الظروف القاسية / الحماية القصوى | الظروف القاسية / الحماية القصوى |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- استخدم مركب حماية من التآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- طبق مانع تسرب وقائي حسب المواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع التلوث السطحي الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →