مثبتات الجنزير والأسنان: منع الارتخاء وفشل الانحناء
تُثبَّت كل وسادة جنزير بواسطة 4 براغي. يتسبب الرمل بين الوسادة وسكة الجنزير في تآكل كاشط، مما يقلل الاحتكاك ويؤدي إلى ارتخاء البراغي وانفصال الوسادة. تتحمل دبابيس الأسنان أحمال انحناء لامركزية؛ والانحناء الذي يتجاوز 1 مم يمنع الإزالة، مما يفرض القطع باللهب الذي يتلف قاعدة السن. يُعد اختيار درجة المواد المناسبة، وإنهاء السطح، وفترات الفحص أمرًا بالغ الأهمية.
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"في خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء براغي وسادة الجنزير بسبب تسرب المواد الكاشطة
إجراءات التصحيح
الخطر-02
انحناء دبوس السن يسبب انحشار السن وصعوبة الإزالة
إجراءات التصحيح
الخطر-03
انحناء دبوس السن يسبب انحشار السن وصعوبة الإزالة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
نقاط الفحص الحرجة لبراغي الجنزير والأسنان
الفرق الهندسي الأكثر تجاهلاً هو أن برغي لوحة الجنزير المرتخي لا يمكن ببساطة إعادة ربطه – بل يجب إزالته للتحقق من تآكل أسنان القفل. وبالمثل، فإن دبوس السن المنحني الذي ينحشر يتطلب القطع باللهب، مما يفسد المعالجة الحرارية لقاعدة السن. تحدد سلاسل الفشل هذه مواصفات الشراء
ما يجب التحقق منه
- 1براغي لوحة الجنزير: درجة 10.9 مع أسنان قفل خاصة؛ إذا كانت مرتخية، قم بإزالتها وفحص تآكل الأسنان قبل إعادة الربط
- 2دبابيس الأسنان: 40CrMo مقسى بالحث إلى HRC50-55؛ حدد حسب طراز المعدة
- 3تشطيب السطح: جلفنة بالغمس الساخن وفقًا لمعيار ISO 1461 لمقاومة التآكل؛ افحص عمق التنقر أو مساحة التآكل
- 4الصيانة: أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد؛ تفكيك كامل كل 3 سنوات؛ استبدل جميع البراغي الحرجة كل 5 سنوات
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| تآكل أسنان قفل البرغي | الأسنان المتآكلة تقلل معامل الاحتكاك، مما يسبب الارتخاء تحت الاهتزاز | افحص أسنان القفل عند إزالة البرغي؛ استبدل إذا تجاوز التآكل العمق المسموح به |
| استقامة دبوس السن | الدبوس المنحني ينحشر ويتطلب القطع باللهب، مما يتلف قاعدة السن | حدد تفاوت الاستقامة؛ استخدم دبابيس مقساة بالحث بصلابة HRC50-55 |
| الاحتفاظ بعزم الربط | فقدان أقل من 80% من عزم الربط المحدد يشير إلى خطر الارتخاء | أعد الربط إلى القيمة المحددة؛ إذا استمر الفقدان، استبدل البرغي |
| تآكل السطح | التآكل يقلل عمر الكلال | استبدل إذا تجاوز التآكل الحدود وفقًا لخطة الصيانة |
فترات الفحص: كل 250 ساعة تشغيل أو 6 أشهر. وثق النتائج في نظام CMMS مع التاريخ ومعرف المفتش
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
أين يتموضع 40Cr/42CrMo فعلياً على خط الجنزير وخط الأسنان: الموثّق مقابل الفجوة المعلوماتية
قبل المقارنة بين 40Cr و 42CrMo، حدّد أين تم توثيق هاتين الدرجتين فعلياً على هذه الآلة — خطأ الطلب الأكثر شيوعاً هو إسقاط ادعاء مادة جسم السن على مسمار السن.
| الموضع | هل 40Cr/42CrMo موثّق؟ | أساس القبول | كيفية الطلب |
|---|---|---|---|
| جسم سن الجرافة (مطروق) | موثّق — يُعد 40Cr/42CrMo المادة السائدة للأسنان المطروقة (مصدر أكاديمي) | الدرجة حسب GB/T 3077-2015؛ المنتج حسب GB/T 25628-2023 (تغيير الإصدار 2023-09-07 — لا تستشهد بالإصدار القديم) | اذكر درجة المادة وفئة المتانة معاً عند التسعير، وليس الدرجة وحدها |
| مسمار السن (أفقي/عمودي) | لا يوجد مصدر مستقل (فجوة مسجلة) — لا توجد قيمة مرجعية معلنة لمادة وصلادة المسمار | لا يوجد معيار مخصص GB/JB/ASTM | قطعة مخصصة محددة بالرسم — اقبل حسب رسم/مواصفة OEM، ولا تقبل أبداً مقابل صلادة مفترضة |
| مسمار بلاطة الجنزير | لا توجد درجة معلنة وموثوقة (فجوة) — إن نسب 40Cr/42CrMo إلى مسامير بلاطة الجنزير هو افتراض خاص بهذه الصفحة، غير مدعوم بقاعدة المعرفة | تُقيّم فئة المتانة حسب GB/T 3098.1-2010؛ المقاس-العزم حسب طراز الآلة يتبع جداول دليل OEM | اطلب حسب طراز الآلة + المقاس + متطلبات العزم، وليس حسب درجة المادة |
| مسامير وصلة الحلقة الدوّارة (مجموعة المسامير الأعلى خطورة في الآلة) | حالة موثّقة — 40Cr، الفئة 10.9، فشل جميع المسامير الـ 36 عند 1,128 ساعة مع مطابقة التركيب/الصلادة/البنية المعدنية؛ يُعزى إلى عيوب التجميع | فئة المتانة حسب GB/T 3098.1-2010، المادة حسب GB/T 3077-2015 | تقرير مطابقة المادة لا يساوي وصلة موثوقة — أدرج إجراء التجميع ومتطلبات العزم ضمن القبول |
| الحلقة الدوّارة (جسم المحمل) | حلقة مقسّاة سطحياً 50Mn/42CrMo (عبر Wikipedia، موثوقية متوسطة) | الحلقة حسب JB/T 2300-2018 | جسم محمل — خارج خط توريد أدوات الربط؛ لا تسعّره كأداة ربط |
يُعد 40Cr/42CrMo المادة السائدة لجسم السن المطروق؛ لا يوجد أساس مستقل لمادة وصلادة مسمار السن؛ لا توجد درجة مادة معلنة لمسامير بلاطة الجنزير — إن إقران 40Cr/42CrMo في الخطتين A/B وتركيبة 42CrMoA←الفئة 12.9 هي افتراضات عمل، وليست متطلبات قياسية (12.9 هي إحدى فئات المتانة في GB/T 3098.1 فقط). لا تُستخدم أي تقديرات تقريبية من حيث الحجم في هذه الخانة.
المرجع الفني للقطاع
كيف يتم تسعير أدوات ربط خط الجنزير: بساعة التشغيل للآلة، وليس بالقطعة
لا يتم تسعير مسامير بلاطة الجنزير بالقطعة — إن خط الهيكل السفلي هو تكلفة تُستهلك بساعة تشغيل الآلة، ويجب أن يستهدف التسعير والتخزين والقبول هذا المقياس.
- يمكن أن يمثل الهيكل السفلي حتى 20% من سعر الآلة الجديدة وحتى 50% من تكلفة صيانتها (Caterpillar) — يتم تسعير أدوات ربط ومسامير خط الجنزير على أساس تكلفة الهيكل السفلي بساعة التشغيل؛ مؤشر الأداء الرئيسي ليس سعر الوحدة للقطعة
- يمكن أن تتبع عروض الأسعار بيانات التآكل: تشغّل Caterpillar شبكة وكلاء خدمة الجنزير المخصص (CTS) التي تقيس تآكل الهيكل السفلي وتصدر التقارير وتقترح خطط الإصلاح — التخزين بالاستناد إلى تقارير التآكل أفضل من التخزين بالاستناد إلى العادة
- مسامير بلاطة الجنزير هي قطع مخصصة محددة بالرسم، مرتبطة بطبيعتها بـ OEM أو خدمات ما بعد البيع المعتمدة لديه؛ مخاطرة القطعة البديلة غير متناظرة — عند فشلها، تكون وصمة مهنية على المستخدم، وليست مسؤولية على صانع القطعة البديلة
حصّة التكلفة، وتكلفة الهيكل السفلي بساعة التشغيل، ونظام CTS مأخوذة من دليل إدارة الهيكل السفلي من Caterpillar (منشور OEM). لا تُستخدم أي تقديرات تقريبية من حيث الحجم في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ · متوسط | B · ب · التعدين الكبير | C · الخطة ج · التعدين/الظروف القاسية | |
|---|---|---|---|
| 1. برغي وسادة الجنزير | |||
| المواصفة | M16-M20 | M20-M24 | M20-M24 |
| المادة | 40Cr | 42CrMoA | 42CrMoA |
| الدرجة | درجة 10.9 | الدرجة 12.9 | الدرجة 12.9 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقاً لمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. دبوس السن | |||
| المواصفة | حسب موديل المعدة | حسب طراز المعدة | حسب طراز المعدة |
| المادة | 40CrMo مقسى بالحث | 42CrMo | 42CrMo |
| الدرجة | HRC50-55 | HRC52-58 | HRC52-58 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقاً لمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
اختيار الموديل
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| معدات متوسطة الحجم (معيار C3 وفقًا لـ ISO 12944-2) | الخطة A · متوسطة: برغي بلاطة الجنزير M16-M20 درجة 10.9 (40Cr) بأسنان قفل خاصة؛ مسمار السن 40CrMo مقسى بالتحريض HRC50-55 حسب طراز المعدة | ISO 898-1 (المثبتات)؛ SAE J813 (براغي الجنزير)؛ أسنان القفل تحافظ على الاحتكاك عند تسرب المواد الكاشطة (ينخفض معامل الاحتكاك من 0.3 إلى 0.1)؛ عزم التركيب لـ M20 حوالي 450-550 Nm؛ فحص العزم كل 250 ساعة تشغيل |
| معدات التعدين الكبيرة (قاسية C4 وفقًا لـ ISO 12944-2) | الخطة B · للتعدين الكبير: برغي بلاطة الجنزير M20-M24 درجة 12.9 (42CrMoA)؛ مسمار سن للخدمة الشاقة 42CrMo HRC52-58 حسب طراز المعدة | ISO 898-1 (المثبتات)؛ درجة 12.9 تتحمل أحمال الصدمات بذروة تصل إلى 50 kN؛ الجلفنة بالغمس الساخن HDG وفقًا لـ ISO 1461 لمقاومة التآكل؛ إعادة الشد لأي مثبت يقل عن 80% من عزم الشد المحدد |
| ظروف التعدين/الظروف القصوى -40°C إلى +80°C (قصوى C5-M وفقًا لـ ISO 12944-2) | الخطة C · للتعدين/الظروف القصوى: برغي بلاطة الجنزير M20-M24 درجة 12.9، فولاذ 42CrMoA مسقى مع طلاء كروم صلب؛ مسمار سن للخدمة الشاقة 42CrMo HRC52-58؛ مانع تسرب زيتي عائم | ISO 898-1 (المثبتات)؛ 42CrMoA مسقى + طلاء كروم صلب + مانع تسرب زيتي عائم للحماية القصوى؛ حقن الشحم كل 50 ساعة يقلل معدل فشل الانحناء بنسبة 80%؛ كشف المسمار المنحني بالدحرجة على لوح مسطح، يُستبدل إذا كانت الفجوة >0.5mm |
أ · متوسط
بيئة C3 قياسية وفقاً لمعيار ISO 12944-2
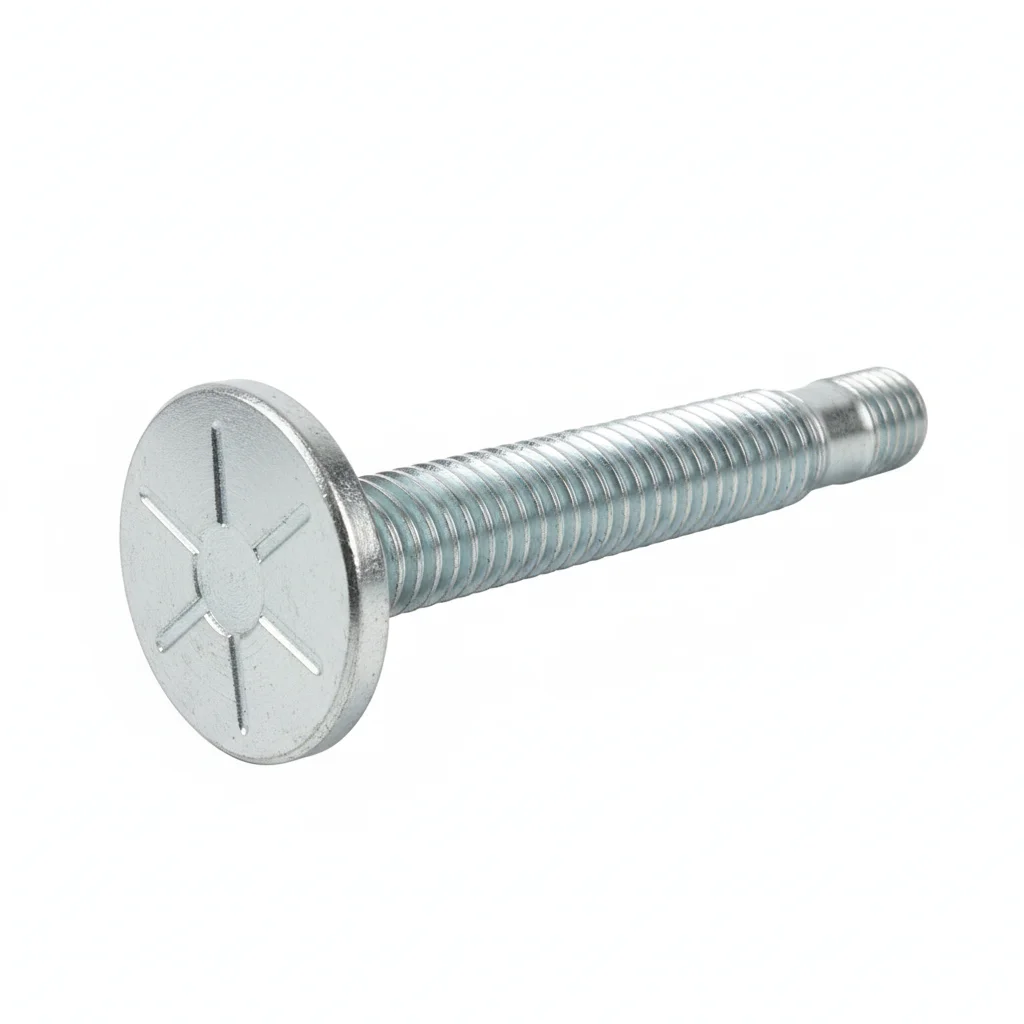
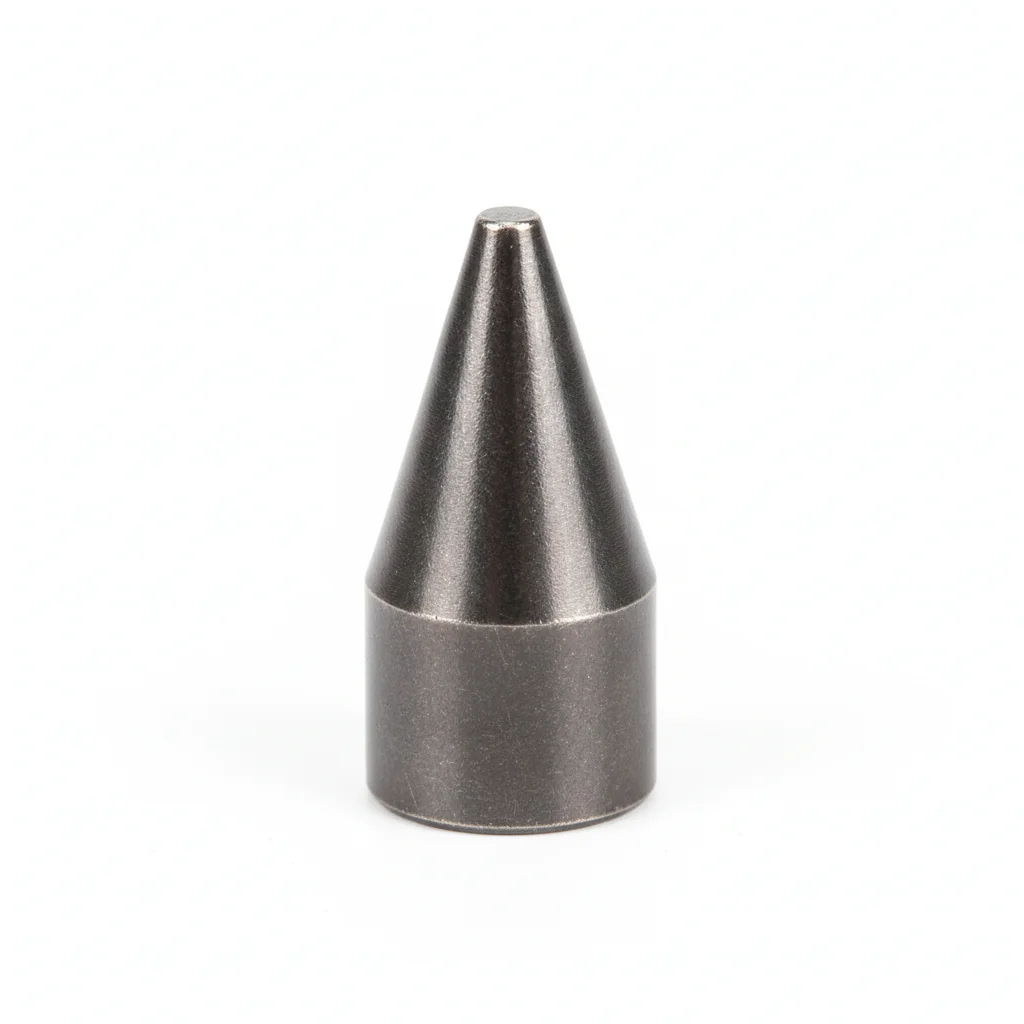
| برغي وسادة الجنزير | دبوس السن | |
|---|---|---|
| المواصفة | M16-M20 | حسب موديل المعدة |
| المادة | 40Cr | 40CrMo مقسى بالحث |
| الدرجة | درجة 10.9 | HRC50-55 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقاً لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقاً لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت وسادة الجنزير | قفل السن |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. عزم الربط إلى 42 نيوتن متر +/-2 نيوتن متر بمفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قم بقياس عينة 5% بمقياس محسس.
- ضع علامة طلاء ختم العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل في ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | التلوث السطحي يمنع الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهراً. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
ب · التعدين الكبير
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
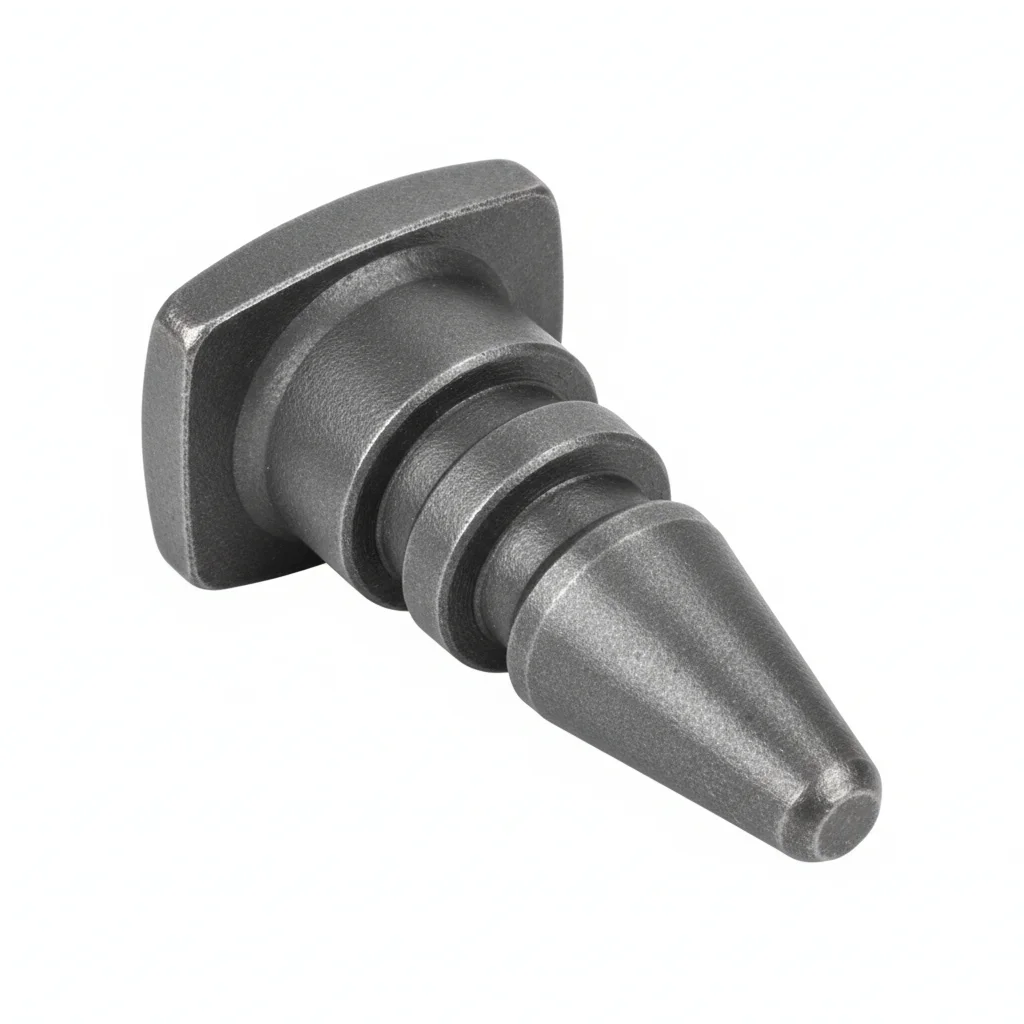
| برغي وسادة الجنزير | دبوس سن الثقيل | |
|---|---|---|
| المواصفة | M20-M24 | حسب طراز المعدة |
| المادة | 42CrMoA | 42CrMo |
| الدرجة | الدرجة 12.9 | HRC52-58 |
| التشطيب | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | من -20 درجة مئوية إلى +80 درجة مئوية | من -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | حوالي 0.5 كجم/قطعة | حوالي 0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | جنزير حفار التعدين الكبير | سن حفار التعدين الكبير |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل للوصلات يتحمل درجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة التحقق. سجل مع بيانات البيئة.
- اختبر الشد لعينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- طبق طبقة حماية مقاومة للطقس. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البراغي لظروف التشغيل | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · التعدين/الظروف القاسية
C5-M شديد وفقًا لمعيار ISO 12944-2
| برغي لوحة الجنزير | دبوس السن الثقيل | |
|---|---|---|
| المواصفة | M20-M24 | حسب طراز المعدة |
| المادة | 42CrMoA | 42CrMo |
| الدرجة | الدرجة 12.9 | HRC52-58 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20°م إلى +80°م | -20°م إلى +80°م |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الظروف القاسية/أقصى حماية | الظروف القاسية/أقصى حماية |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل درجات حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر عينة 10% باختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها مؤشرات تشقق.
- ضع مادة مانعة للتسرب وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →