مسامير التثبيت لعلبة التروس والحلقات شديدة التحمل: مقارنة المواد والصلابة
في مخفضات العجلات لآلات البناء، يمكن أن يؤدي تآكل مسامير التثبيت إلى إزاحة دقيقة على مستوى الميكرون في الهيكل، مما يؤدي إلى تنقر التروس. قد تنهار الحلقات المسطحة شديدة التحمل تحت عزم الربط العالي إذا كانت الصلابة غير كافية، مما يسبب فقدان الشد المسبق. قارن بين فولاذ 45# و 42CrMo، و HV300 مقابل HV350، والمسامير المخروطية مقابل المسامير الزنبركية للتطبيقات المتوسطة والتعدين الكبيرة
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"في أرض الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل مسمار التثبيت يسبب إزاحة دقيقة في الهيكل
إجراءات التصحيح
الخطر-02
الحلقات المسطحة القياسية تنهار تحت عزم ربط يتجاوز 600 نيوتن متر
إجراءات التصحيح
الخطر-03
استرخاء زحف المثبتات في درجات الحرارة المرتفعة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فحوصات اختيار حاسمة لدبابيس التثبيت والحلقات الثقيلة
أكثر الاختلافات الهندسية التي يتم تجاهلها هي التفاعل بين خلوص دبوس التثبيت وصلابة الحلقة تحت الدورات الحرارية وعزم الربط العالي. يمكن أن تؤدي الزيادة الطفيفة في الخلوص إلى اختلال محاذاة التروس، بينما تؤدي الصلابة غير الكافية للحلقة إلى فقدان الشد المسبق
ما يجب التحقق منه
- 1مادة دبوس التثبيت: فولاذ 45# مقسى إلى HRC45-50 يقاوم تآكل الاحتكاك؛ الدبوس الزنبركي (65Mn) يعوض التمدد الحراري في الأغلفة المصنوعة من الألومنيوم
- 2صلابة الحلقة: HV300 (فولاذ 45#) لبراغي M20-M30؛ HV350 (42CrMo) لبراغي M30-M42 تحت عزم ربط أعلى
- 3تشطيب السطح: جلفنة بالغمس الساخن وفقًا لـ ISO 1461 لمقاومة التآكل في بيئات C3-C5؛ تحقق من سمك الطلاء على الأسنان
- 4فترة الفحص: كل 250 ساعة تشغيل أو 6 أشهر؛ أعد الربط إذا كان أقل من 80% من عزم الربط المحدد
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| خلوص دبوس التثبيت بعد 5000 ساعة | الخلوص يتجاوز 0 | حدد إعادة الثقب إلى دبوس أكبر إذا تجاوز الخلوص الحد؛ أدرج في دليل الصيانة |
| صلابة الحلقة مقابل عزم ربط البرغي | الصلابة غير الكافية تؤدي إلى تشوه بلاستيكي وفقدان الشد المسبق | حدد HV300 لـ M20-M30، HV350 لـ M30-M42؛ تحقق من شهادة الصلابة |
| عدم تطابق التمدد الحراري | غلاف الألومنيوم (معامل التمدد 23) مقابل دبوس فولاذي (معامل التمدد 12) يسبب تآكل احتكاكي عبر دورات الحرارة | استخدم دبوسًا زنبركيًا (65Mn) للأغلفة المصنوعة من الألومنيوم لاستيعاب التمدد التفاضلي |
| سلامة الطلاء على الأسنان | يمكن أن يتشقق الجلفنة بالغمس الساخن على الأسنان تحت عزم الربط العالي، مما يقلل من الحماية من التآكل | حدد قطف الأسنان بعد الطلاء أو استخدام مانع الالتصاق؛ تحقق من سمك الطلاء وفقًا لـ ISO 1461 |
جميع قيم عزم الربط وحدود الصلابة مبنية على الممارسة الهندسية القياسية؛ تحقق مع الشركة المصنعة للتطبيقات المحددة
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
العزم الابتدائي للتثبيت المبدئي فقط: ثلث اللفة المفقود
بالنسبة لمسامير غطاء علبة التروس المزودة بحلقات مسطحة شديدة التحمل: وصول قراءة العزم إلى القيمة الموضحة في الرسم لا يعني تحقق قوة الشد المسبق. بمجرد تغير حالة الاحتكاك، تنحرف القراءة — يستخدم المصنعون الأصليون (OEM) طريقة العزم ثم الزاوية على مرحلتين تحديدًا لجعل القراءة تتبع قوة الشد المسبق الحقيقية.
- 1عند التجميع: اطلِ الأسنان وأسطح الحلقات بمركب مانع الالتصاق وحافظ على نظافة الأسنان — إذا كانت حالة احتكاك أسطح التحميل غير مضبوطة، تنفصل قراءة العزم عن قوة الشد المسبق الحقيقية؛ وصول القراءة إلى القيمة المستهدفة لا يعني أن الوصلة محكمة
- 2العزم الابتدائي يثبت الأجزاء مبدئيًا فقط: الوصول إلى القيمة الابتدائية يحقق التلامس للمسمار فقط — ولا يولد بعد قوة التثبيت
- 3قوة التثبيت تأتي من ثلث اللفة الإضافي: مرحلة الزاوية تعوض تشتت الاحتكاك وتوحد قوة الشد المسبق (وهي نفس الطريقة المستخدمة لمسامير قطاعات العجلة المسننة الدافعة)
- 4الوصلة المثبتة مبدئيًا دون تثبيت نهائي ترتخي تحت أحمال الصدم؛ يتحول المسمار من حالة شد إلى حالة قص مع انحناء، وتبدأ شقوق الكلال عند جذر السن
- 5ثلاث خطوات للاعتراض: ضع مركب مانع الالتصاق ← بعد العزم الابتدائي، أدر كل مسمار 1/3 لفة إضافية ← افحص وأعد الشد حسب الحاجة بعد 50-100 ساعة تشغيل للوصلات الجديدة أو المعاد تركيبها
القواعد بأن العزم الابتدائي يثبت الوصلة مبدئيًا فقط، وأن إضافة 1/3 لفة توفر قوة التثبيت، وأن الأسنان وأسطح الحلقات تطلى بمركب مانع الالتصاق، وإعادة الفحص بعد 50-100 ساعة تشغيل بعد التركيب الجديد، كلها مأخوذة من Caterpillar's Undercarriage Management Guide (منشور من المصنع الأصلي OEM)؛ وقاعدة العجلة المسننة (الشد الابتدائي لجميع الصواميل ثم 1/3 لفة لكل منها) مأخوذة من نفس المصدر. لا تُستخدم أي تقديرات تقريبية في هذه الخانة.
المرجع الفني للقطاع
مستويات عزم مسامير الغطاء والغطاء الطرفي: طابق فئة الماكينة
لا يوجد معيار موحد يُستند إليه لمسامير غطاء علبة التروس والغطاء الطرفي — طابق المقاس والعزم مع فئة الماكينة، باستخدام مستويات عزم مسامير الغطاء الطرفي شديدة التحمل لنفس الماكينة حسب المصنع الأصلي (OEM): بدءًا من M16 فما فوق، فئة M20 شائعة، ويرتفع المجال مع ارتفاع المستوى.
| فئة الماكينة | المقاس | العزم | نقطة التجميع |
|---|---|---|---|
| فئة D5N (صغيرة) | M16 | 270±40 N·m | ساوِ التثبيت المبدئي للمسمارين بالتساوي قبل الشد بالعزم؛ اطلِ الأسنان وأسطح الحلقات بمركب مانع الالتصاق |
| فئة D6R (متوسطة) | M20 | 540±70 N·m | كما أعلاه |
| فئة D8/D9 (كبيرة) | 7/8 in | 750±90 N·m | كما أعلاه |
| فحص ما بعد التجميع | — | الحد الأدنى لخلوص غطاء النهاية 0.13 mm؛ اجلخ الغطاء إذا كان ناقصًا | هذا هو شرط الحد الأدنى للخلوص لتجميع غطاء النهاية؛ افحصه في كل عملية تجميع |
مستويات العزم والخلوص الأدنى لغطاء النهاية 0.13 mm مأخوذة من جدول المقاس-العزم لكل ماكينة في Caterpillar's Undercarriage Management Guide (منشور من المصنع الأصلي OEM)؛ وتُعامل أغطية علبة التروس كفئة وصلات الأغطية نفسها للاسترشاد، وتتبع كل ماكينة دليل الصيانة الخاص بها. لا تُستخدم أي تقديرات تقريبية في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ · خدمة متوسطة | B · ب · التعدين الكبير | C · الخطة ج · التعدين/الظروف القاسية | |
|---|---|---|---|
| 1. مسمار مخروطي | |||
| المواصفة | φ10-16 مم استدقاق 1:50 | φ12-20mm | φ12-20مم |
| المادة | فولاذ 45# مقوى | 65Mn | 65Mn |
| الدرجة | HRC45-50 | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55ميكرون وفقًا لـ ISO 1461 |
| 2. حلقة مسطحة مقواة | |||
| المواصفة | M20-M30 | M30-M42 | M30-M42 |
| المادة | فولاذ 45# | 42CrMo | 42CrMo |
| الدرجة | HV300 | HV350 | HV350 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55ميكرون وفقًا لـ ISO 1461 |
دليل الاختيار
دليل الاختيار
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| خدمة متوسطة، C3 وفقًا لـ ISO 12944-2 مع HDG ≥55 µm؛ درجة حرارة الخدمة −20°C إلى +80°C | الخيار A · مسمار مخروطي 45# + HV300: مسمار مخروطي φ10-16mm بمخروطية 1:50 (فولاذ 45# مقسى، HRC45-50) + وردة مسطحة مقساة M20-M30 (فولاذ 45#، HV300) | ISO 8734 (مسمار تثبيت)؛ DIN 6340 (وردة مقساة) |
| تعدين ثقيل، بيئة قاسية C4 وفقًا لـ ISO 12944-2 | الخيار B · مسمار زنبركي + وردة سميكة HV350: مسمار زنبركي φ12-20mm (65Mn) + وردة مسطحة سميكة M30-M42 (42CrMo، HV350) | ISO 8734 (مسمار تثبيت)؛ DIN 6340 (وردة مقساة)؛ ISO 12944-2 C4 |
| تآكل احتكاكي لمسمار التثبيت في الهياكل المصنوعة من الألمنيوم: تغيرات درجة حرارة الهيكل من −20°C إلى +80°C تسبب إزاحة للهيكل على مستوى الميكرون وتغيرًا في تعشيق التروس | اترك خلوص تمدد حراري أو استخدم مسامير زنبركية (المسامير الزنبركية المشقوقة تستوعب التمدد الحراري للهيكل)؛ أثناء الصيانة الشاملة كل 5000h يجب ألا يتأرجح المسمار أكثر من >0.01mm عند دفعه بالإصبع؛ قم بتوسيع ثقوب المسامير المتآكلة وركّب مسمارًا بقياس أكبر (بزيادة +0.1mm) | معامل التمدد الحراري لهيكل الألمنيوم CTE≈23×10^-6/°C مقابل مسمار فولاذي CTE≈12×10^-6/°C → تآكل احتكاكي → يزداد الخلوص من 0.005mm إلى 0.02mm → يرتفع الضجيج من 80dB إلى 90dB → تنقر الأسنان |
| الوردات المسطحة القياسية تنسحق تحت عزم دوران +600Nm: مسامير M36-M42 في المعدات الكبيرة تُركّب بعزم 1500-3000Nm | يجب أن تستخدم المسامير شديدة التحمل وردات مسطحة مقساة (درجة HV300، صلابة HRC35-45، تتحمل 3 أضعاف ضغط السطح للوردات من الفولاذ الكربوني)؛ الوردات المسطحة السميكة (1.5-2 ضعف السمك القياسي) توفر مساحة ارتكاز أكبر؛ افحص الوردة بصريًا بعد التركيب — في حال تشوهها، استبدلها فورًا وأعد التركيب | ضغط السطح تحت رأس المسمار يتجاوز 1000MPa؛ وردات HV100 القياسية (صلابة HRC28-35) تتشوه → يصبح التلامس تلامسًا خطيًا حلقيًا → تنخفض مساحة التلامس الفعلية إلى 20% → يتناقص الشد المسبق باستمرار حتى يمكن تدوير المسمار بالإصبع |
| استرخاء زحف المثبتات في درجات الحرارة العالية: بيئات أعلى من 200°C (مكونات الطرف الساخن مثل المحركات) | استخدم سبائك مقاومة للحرارة مثل Inconel 718، أو طبّق طلاء PTFE لتقليل معامل الاحتكاك لتعويض الزحف، أو أضف نوابض قرصية لتعويض فقدان الشد المسبق | مواد المثبتات تزحف عند >200°C: ينخفض الشد المسبق أكثر من 30% خلال 12 hours → فشل الوصلة |
أ · خدمة متوسطة
معيار C3 وفقًا لـ ISO 12944-2
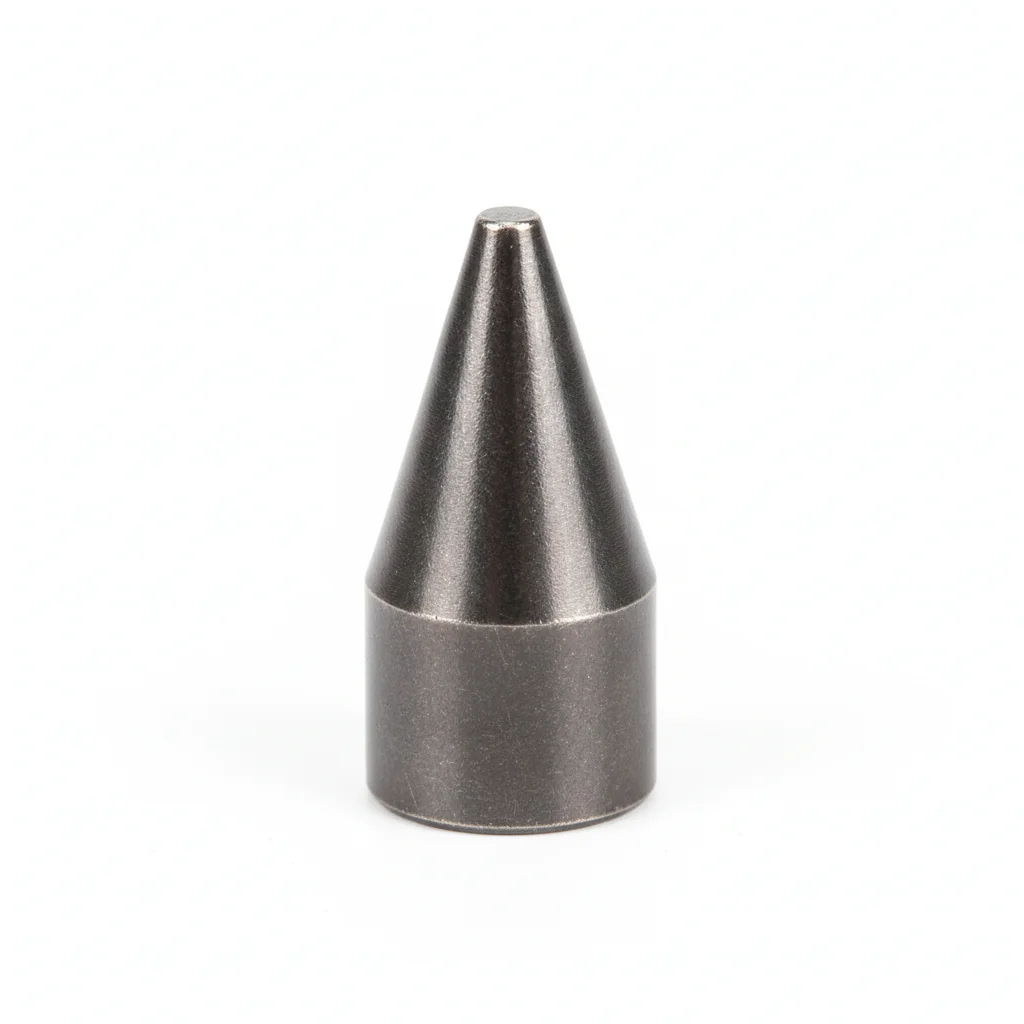
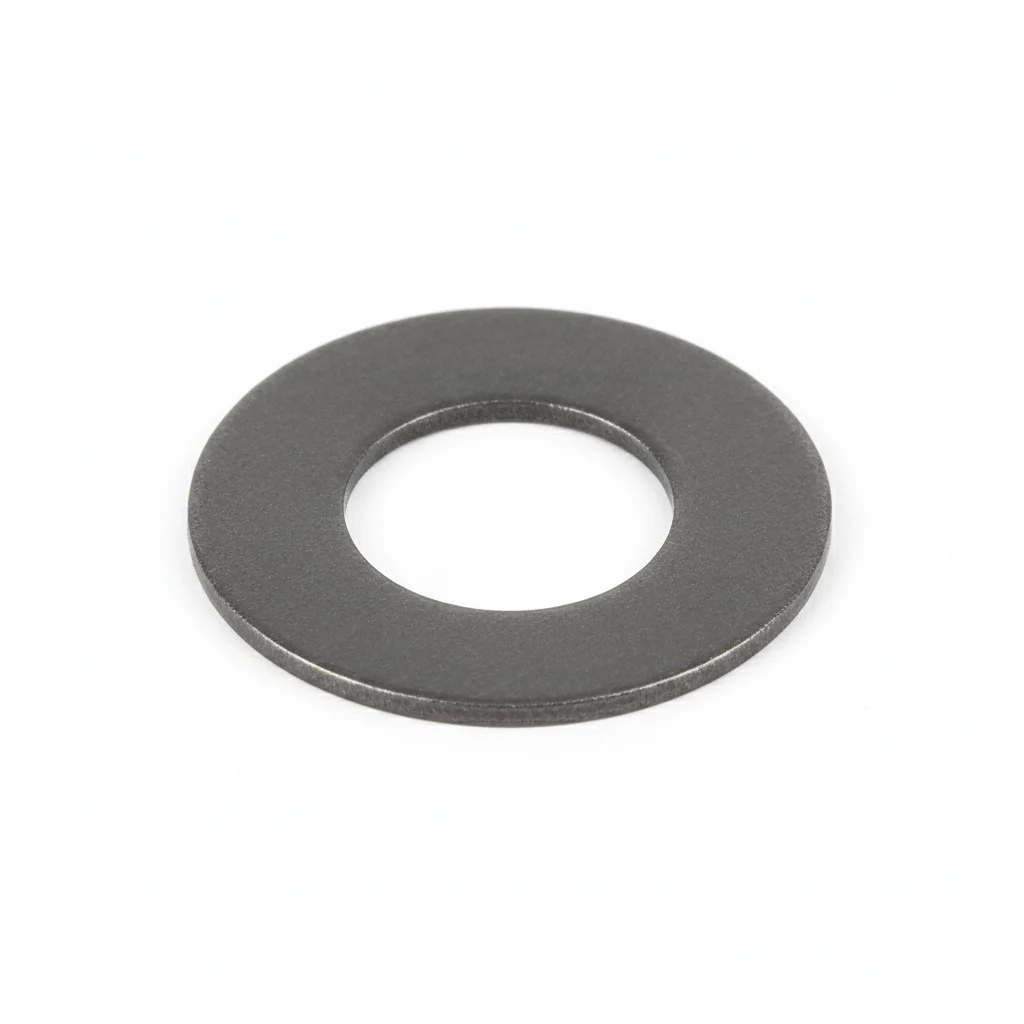
| مسمار مخروطي | حلقة مسطحة مقواة | |
|---|---|---|
| المواصفة | φ10-16 مم استدقاق 1:50 | M20-M30 |
| المادة | فولاذ 45# مقوى | فولاذ 45# |
| الدرجة | HRC45-50 | HV300 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | محاذاة الهيكل | براغي شديدة التحمل |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من الاستواء في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من جلوسها الصحيح. قم بقياس عينة 5% بمقياس السماكة - أقصى خلوص مسموح 0.1 مم.
- ضع علامة طلاء مانعة للعبث عبر رأس البرغي والحلقة والصامولة. التقط صورًا للتجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفة الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التثبيت. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصل أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طلاءً واقيًا وفقًا لظروف الخدمة البيئية. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدال جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام الصيانة المحوسب مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
ب · التعدين الكبير
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
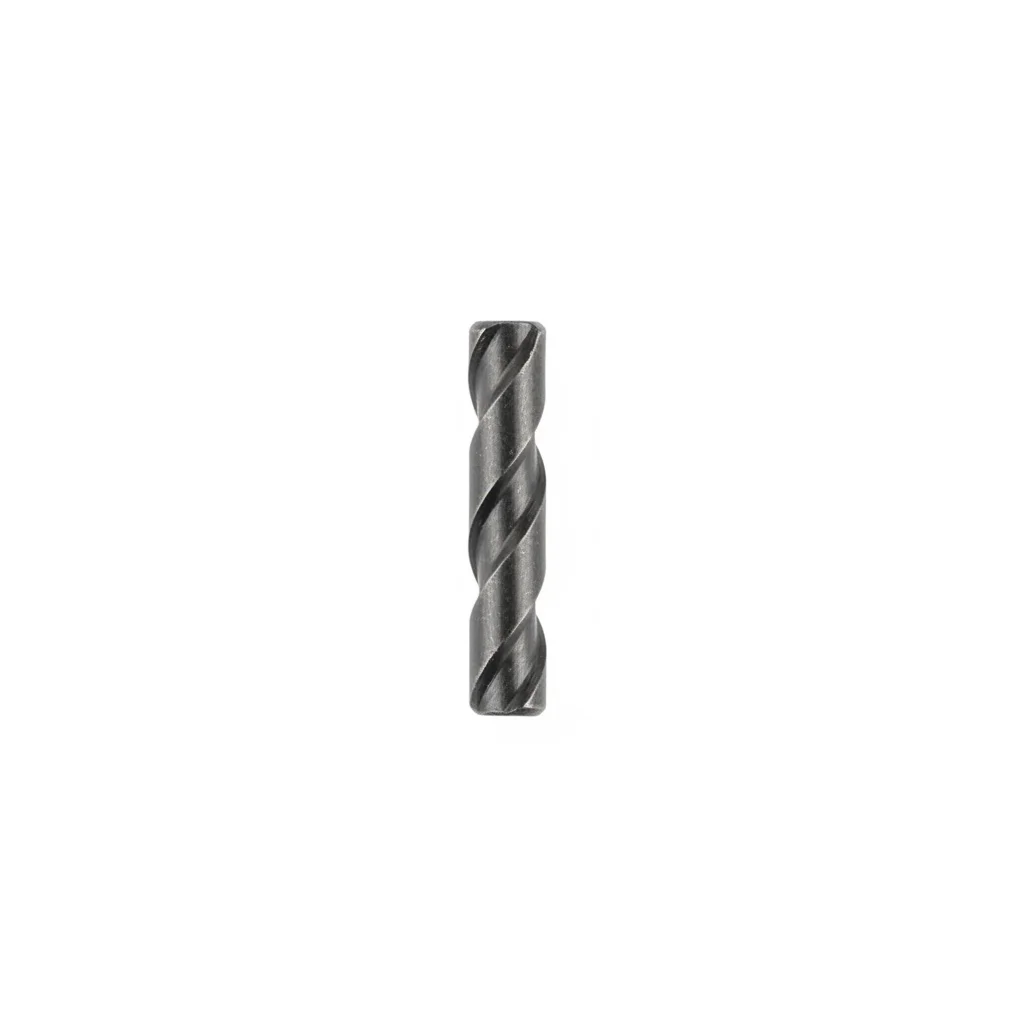
| وتد زنبركي | حلقة مسطحة سميكة | |
|---|---|---|
| المواصفة | φ12-20mm | M30-M42 |
| المادة | 65Mn | 42CrMo |
| الدرجة | — | HV350 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تعويض التمدد الحراري لغلاف الألمنيوم | براغي فائقة التحمل |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرون باستخدام جهاز قياس الخشونة.
- ضع مركبًا مضادًا للتآكل للوصلات مصممًا لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. اربط حتى قيمة عزم الربط المستهدفة. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر بالشد 5% من العينة العشوائية حتى 80% من حمولة الإثبات. استبدل أي قفل يقل عن حد القبول. وثق نتائج الاختبار.
- ضع طبقة حماية مقاومة للطقس على جميع أسطح أدوات التثبيت المكشوفة. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة أداة التثبيت مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة ±3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة واقية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل يقل عن 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · التعدين/الظروف القاسية
C5-M شديد وفقًا لـ ISO 12944-2
| دبوس زنبركي | حلقة مسطحة سميكة | |
|---|---|---|
| المواصفة | φ12-20مم | M30-M42 |
| المادة | 65Mn | 42CrMo |
| الدرجة | — | HV350 |
| التشطيب | جلفنة بالغمس الساخن >=55ميكرون وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55ميكرون وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20°م إلى +80°م | -20°م إلى +80°م |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الظروف القاسية / أقصى حماية | الظروف القاسية / أقصى حماية |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6ميكرون.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية مصنفًا من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3مم. اربط باستخدام شداد هيدروليكي إلى الشد المسبق المستهدف. تحقق PMI من عينة 10%. وثق لأغراض تدقيق الامتثال.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها مؤشرات تشقق.
- طبق مادة مانعة للتسرب وفقًا للمواصفات. قم بتركيب أجهزة مراقبة الحالة الدائمة. قدم تقرير الامتثال إلى السلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي وفقًا لمواصفات الخدمة. استخدم مفتاح عزم معاير بدقة +/-3% مع شهادة. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. طبق الطلاء الواقي وفقًا لظروف الخدمة البيئية. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →