مثبتات المراوح ومجاري الهواء: منع الارتخاء وفشل التآكل
مروحة طرد مركزي بقدرة 15 كيلوواط عند الحمل الكامل يمكن أن تولد قوى إثارة تصل إلى عدة مئات من الكيلوغرامات - إذا ارتخت براغي قاعدة المروحة ← تقفز المروحة على الأساس ← اختلال المحاذاة ← ينخفض عمر المحمل من 50,000 ساعة إلى 5,000 ساعة. براغي شفة مجرى الهواء تحت الاهتزاز تتعرض لتآكل الاحتكاك ← فقدان الشد المسبق ← تسرب الشفة ← فقدان حجم الهواء في النظام بنسبة 10-20٪. تقارن هذه الصفحة حلول المثبتات للتهوية العامة والعادم عالي الحرارة
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"على خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء براغي قاعدة المروحة تحت الرنين
إجراءات التصحيح
الخطر-02
ارتخاء براغي شفة مجرى الهواء تحت اهتزاز تدفق الهواء النابض
إجراءات التصحيح
الخطر-03
فشل تآكل البراغي في البيئات المسببة للتآكل
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فحوصات حرجة لشراء براغي المروحة ومجرى الهواء
الفرق الهندسي الأكثر تجاهلًا هو التفاعل بين تردد اهتزاز المروحة والإجهاد المسبق للبرغي. البراغي القياسية بدون ميزات مقاومة للاهتزاز سترتخي بمرور الوقت، مما يسبب أعطالًا متتالية
ما يجب التحقق منه
- 1براغي قاعدة المروحة: استخدم براغي من الدرجة 10.9 مع صامولتين وتحقق شهري من عزم الربط لمنع الارتخاء تحت الرنين
- 2براغي شفة مجرى الهواء: حدد الدرجة 8
- 3للعادم عالي الحرارة (>200 درجة مئوية): استخدم براغي من الفولاذ المقاوم للصدأ 304 مع حلقات سيراميك لمنع الالتصاق والحفاظ على الإجهاد المسبق
- 4البيئات المسببة للتآكل (C4/C5): تتطلب فولاذًا مقاومًا للصدأ (A2-70 أو A4-80) وافحص سنويًا عن عمق التنقر >0.3 مم
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| درجة البرغي والطلاء | الدرجة غير الصحيحة تؤدي إلى فقدان الإجهاد المسبق تحت الاهتزاز؛ الطلاء الخاطئ يسبب تآكلًا سريعًا | الدرجة 10.9 لقاعدة المروحة، الدرجة 8.8 لشفة مجرى الهواء |
| التردد الطبيعي لعازل الاهتزاز | إذا كان تردد العازل >0.7× سرعة المروحة، فإن الرنين يضخم أحمال البراغي | التردد الطبيعي لعازل الزنبرك <0.7× سرعة تشغيل المروحة |
| فاصل التحقق من عزم الربط | بدون إعادة ربط دورية، ينخفض الإجهاد المسبق إلى أقل من 80% من عزم الربط المحدد، مما يخاطر بالارتخاء | افحص كل 250 ساعة تشغيل أو 6 أشهر؛ أعد الربط إذا كان أقل من 80% |
| بدل التآكل للتنقر | عمق التنقر >0.3 مم يقلل المقطع العرضي للبرغي ويسرع التشقق الناتج عن الإجهاد والتآكل | استبدل البراغي بعمق تنقر >0.3 مم أو تآكل يؤثر على >5% من مساحة السطح |
الحد الأقصى المسموح لفقدان الشد هو 15% وفقًا لجدول الصيانة. يجب توثيق جميع الفحوصات في CMMS
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
من غبار الدافعة إلى تطاير الشفرة: سلسلة فشل اهتزاز المروحة
نادراً ما تحدث أعطال مثبتات المروحة بمعزل عن غيرها — تراكم الغبار وعدم الاتزان وارتخاء القاعدة وإجهاد الشفرة تشكل سلسلة واحدة بأرقام عند كل حلقة. تتبع السلسلة لترى أين يقع كل حد إنذار وأين يجب التدخل.
- 1تراكم الغبار أو التآكل يزيل كتلة من الدافعة ← ينزاح مركز الثقل ← قوة عدم الاتزان F=m·e·ω² تنمو مع مربع السرعة — يمثل عدم الاتزان مصدر نحو 40% من اهتزاز الآلات الدوارة
- 2يرتفع الاهتزاز متجاوزاً الحد الأعلى للمنطقة B البالغ 4.5 mm/s (معيار ISO 10816-3، يسمح بالتشغيل طويل الأمد) ومتجهاً نحو خط الإنذار الأول عند 7.1 mm/s (بداية المنطقة C)
- 3تحت اهتزاز الآلة الكاملة تتعرض مثبتات القاعدة/الأرضية لحمل متناوب — يصنف حساب أحد مصنعي المعدات الأصليين “عدم تثبيت مثبتات القاعدة بالأرضية بإحكام كافٍ” في المرتبة الثالثة بين سبعة أسباب للاهتزاز — يتدهور الشد المسبق وترتخي المثبتات وتنخفض صلابة الدعم ويتضخم الاهتزاز أكثر (تغذية راجعة إيجابية)
- 4الاهتزاز المتضخم يرفع الإجهاد المتناوب على الدافعة وتبدأ الشقوق بالنشوء والنمو عند جذر الشفرة/اللحامات — رابط مثبت: ارتخاء المحمل ← اهتزاز مفرط ← كسر إجهادي للشفرة (تحليل فشل مروحة السحب المستحث ID)؛ فشلت شفرة مروحة دفع هواء FD بقدرة 300 MW بعد أن بلغ الاهتزاز 14 mm/s، أي نحو ضعف خط الإنذار عند 7.1 mm/s
- 5عند الكسر يقفز عدم الاتزان فجأة ويمكن أن يؤدي إلى تخريد الآلة بالكامل. نقاط التدخل: التصرف عند اهتزاز ≥7.1 mm/s؛ التنظيف المجدول والموازنة الميدانية؛ إعادة موازنة الدافعة بعد اللحام أو التنظيف
حصة نحو 40% لمصادر الاهتزاز الناتجة عن عدم الاتزان هي تقدير تقريبي لترتيب الحجم؛ قيمتا 4.5/7.1 mm/s هما معياران لمناطق ISO 10816-3 وقيمة 14 mm/s هي قيمة مقاسة قبل الفشل من حالة كسر الشفرة — قابلة للتحقق المباشر.
المرجع الفني للقطاع
مواقع مثبتات التهوية: من قفل الدفاعة إلى شفة الحرارة العالية
تنقسم المثبتات على خط التهوية الصناعية حسب الموقع: يُضبط قفل الدفاعة عند التجميع لمرة واحدة طوال العمر التشغيلي، وتقع مسامير القاعدة والوصلات على مسار دورية الاهتزاز، وتُستلم شفاه مجاري الهواء وفق GB 50243، وتتبع شفاه الحرارة العالية نظام إعادة إحكام ساخن حسب الحالة الهندسية. يسرد الجدول العتاد والمعلمات الرئيسية وتيرة الصيانة لكل نقطة.
| الموقع | المثبت | المعلمات الرئيسية | وتيرة الصيانة |
|---|---|---|---|
| المروحة·قفل الدفاعة بالعمود | جلبة محول مخروطية + صامولة قفل KM (DIN 981) + غسالة لسانية MB (DIN 5406) | لولب دقيق متري؛ الغسالة أحادية الاستخدام؛ مثال SKF 22220 EK: شد الصامولة حتى زاوية دوران α=150°؛ التجميع بإحدى ثلاث طرق — تقليل الخلوص، أو زاوية الصامولة، أو الدفع المحوري | يُضبط مرة واحدة عند التجميع؛ تُستبدل الغسالة عند كل عمرة كبرى |
| موازنة دفاعة المروحة | (مسامير أوزان الموازنة، العتاد الداعم) | درجة الموازنة G6.3 (AMCA BV-3) قياسية، وG2.5 اختيارية؛ إعادة الموازنة بعد التنظيف أو إصلاح اللحام | دورية الاهتزاز: النطاق B ≤4.5 mm/s، الإنذار عند 7.1 mm/s |
| قاعدة/أساس المروحة | مسامير تثبيت + مونة حقن | بؤرة ارتخاء معروفة (الثالثة من بين سبعة أسباب اهتزاز حسب الشركة المصنعة)؛ علامات خط الرؤية + طيف الاهتزاز للكشف | تُدمج في مسار دورية الاهتزاز |
| وصلة المروحة | مسامير الوصلة | يساهم عدم المحاذاة بنسبة ≥30% من مصادر الاهتزاز | إعادة الإحكام بعد المحاذاة بالليزر |
| وصلة شفة زاوية لمجرى الهواء | مسامير + صواميل + حشية | M6 (صغير) / M8 (كبير)؛ تباعد المسامير ≤150 mm للضغط الخفيف/المتوسط/المنخفض، و≤100 mm للضغط العالي؛ الشفاه المستطيلة تتطلب ثقوباً في الزوايا | فحص التسريب |
| شفة الدرزة القائمة والوصلة المرنة لمجرى الهواء | مشابك زنبركية / مسامير U (GB)؛ مسامير زاوية 3/8 in + مثبتات 6 in (SMACNA TDC/TDF) | تباعد المشابك الزنبركية ≤150 mm، و≤100 mm في الغرف النظيفة، تُثبت بالتناوب في اتجاهين متعاكسين؛ الوصلة المرنة 150–250 mm؛ وصلة تمدد على المقاطع المستقيمة >20 m | — |
| شفة عادم الحرارة العالية | مسامير فولاذ مقاوم للحرارة (درجة حرارة الانتقال من الكربوني→المقاوم للصدأ→السبائك الحرارية غير مسجلة — فجوة معروفة) | حالة 925°F (≈496°C): دعامة حلزونية مثبتة مركزياً، عزل محمل 4 in، شفاه ANSI 150 lb لمقاومة تشوه الحرارة العالية | نظام إعادة إحكام ساخن (مماثل للإحكام الساخن للأنابيب؛ لا يوجد كود مخصص في هذا المجال) |
إن حصة عدم المحاذاة البالغة ≥30% من مصادر الاهتزاز هي تقدير تقريبي من حيث المرتبة؛ أما الأرقام المتبقية فهي بنود معايير علنية (GB 50243-2016, AMCA BV-3) ومعلمات تجميع رسمية (DIN 981/DIN 5406, SKF 22220 EK) — قابلة للتحقق مباشرة.
المرجع الفني للقطاع
ثلاثة أرقام لفحص مثبتات المراوح: حد الاهتزاز، زاوية صامولة القفل، ودرجة الاتزان
المروحة تعمل بشكل مستمر — توقفها يوقف نظام تجميع الغبار والامتثال البيئي للخط، لذا تُجرى فحوصات المثبتات ضمن دورية مراقبة الاهتزاز. رقم واحد للفحص وآخر للتجميع يكفي لالتقاط معظم حالات الفشل قبل تحولها إلى أعطال.
- رقمان للاهتزاز: المنطقة B ≤4.5 mm/s تسمح بالتشغيل طويل الأمد؛ ≥7.1 mm/s هو الإنذار الأول ويجب التصرف عنده (ISO 10816-3/ISO 20816-1) — تراكم الغبار/التآكل على الدافعة هو المسبب الرئيسي للاهتزاز، لذا افحص تراكم الدافعة وعلامات خط الرؤية على القاعدة في نفس الجولة
- زاوية واحدة لصامولة القفل: توصي SKF رسمياً للمحمل 22220 EK بالشد حتى α=150°؛ طرق التركيب الثلاث للمحامل ذات التجويف المخروطي هي تقليل الخلوص، وزاوية دوران الصامولة، والدفع المحوري — وهي مهمة إجرائية تحدد بالزاوية أو مقدار التقدم، وليس بالتقدير اليدوي
- ضع درجة الاتزان في ورقة المواصفات: BV-3 = ISO G6.3 قياسي، وG2.5 اختياري للمستخدمين ذوي المتطلبات العالية؛ أعد اتزان الدافعة بعد التنظيف أو إصلاح اللحام
- فحصان للوصلة/القاعدة: تساهم عدم المحاذاة بنسبة ≥30% من مصادر الاهتزاز (أعد الشد بعد المحاذاة بالليزر)؛ مثبتات القاعدة/الأرضية هي نقطة الارتخاء المعروفة — اكتشفها بعلامات خط الرؤية إضافة إلى طيف الاهتزاز
حصة عدم المحاذاة البالغة ≥30% من مصادر الاهتزاز هي تقدير تقريبي لأمر الحجم؛ أما باقي الأرقام فهي معايير مواصفات عامة (ISO 10816-3، AMCA BV-3) وبيانات رسمية للتجميع/الاتزان (SKF، النشرة الفنية لـ Greenheck).
المرجع الفني للقطاع
أي المواصفات تحكم قبول مثبتات التهوية
طابق المواصفات قبل التسعير والقبول: تُتحقق شفاه مجاري الهواء وفق GB 50243 من حيث خطوة الثقوب ومقاسات البراغي، واتزان واهتزاز المراوح وفق سلسلة AMCA/ISO، وقفل العمود وفق DIN 981/5406، وخدمة الغبار القابل للاحتراق وفق NFPA وAMCA 99-0401 — كل مواصفة تملك جزءاً من السلسلة.
المواصفات المدرجة في هذه الخانة هي جميعها مواصفات عامة؛ يُذكر فقط رقم المواصفة وإصدارها ونطاقها للاسترشاد في الشراء — قيم القبول المحددة تكون حسب البنود السارية لكل مواصفة. لا يُستخدم أي تقدير تقريبي لأمر الحجم في هذه الخانة.
المرجع الفني للقطاع
صواميل القفل على جلب المحوّل: التثبيت بالألسنة وليس بعزم الربط
قفل الدفاعة على العمود هو عملية تُضبط مرة واحدة عند التجميع لتدوم طوال عمر الخدمة في جانب المروحة — وما يثبته ليس عزم الشد. افهم القفل الشكلي، وستعرف أين يبدأ العطل فعلياً.
قفل الدفاعة على العمود هو تجميع مقفل شكلياً يتكون من جلبة محوّل مخروطية + صامولة قفل KM (DIN 981) + وردة لسانية MB (DIN 5406): يركب اللسان الداخلي للوردة في مجرى العمود ويُطوى اللسان الخارجي داخل مجرى الصامولة، لذا مع التلسين الصحيح يستحيل مادياً أن تتراجع الصامولة — ومقولة "صامولة القفل ترتخي تلقائياً بعد عدد كبير من عمليات بدء التشغيل" ليست نقطة بداية العطل. "فقط أعد شدها" هي العادة الشائعة في الموقع؛ بينما تبدأ الأعطال الحقيقية في أحد ثلاثة مواضع: 1) عدم دفع جلبة المحوّل لمسافة كافية (تقدم أو زاوية قفل غير كافية) → زحف احتكاكي على سطوح التلاؤم؛ 2) عدم طي لسان الوردة اللسانية أو إعادة استخدامها بعد انتهاء عمرها الافتراضي؛ 3) التآكل الاحتكاكي للوصلة المفتاحية. سلسلة النتائج — الانزياح المحوري للدفاعة → عدم الاتزان → اهتزاز شديد → ارتخاء القاعدة — تؤكدها الخبرة الميدانية للشركة المصنعة الأصلية. مرتكز التجميع: توصي SKF رسمياً للمحمل SKF 22220 EK بشد صامولة القفل حتى α=150°، ويُنفذ التركيب بإحدى ثلاث طرق (قياس تقليص الخلوص، أو قياس زاوية الصامولة، أو قياس الدفع المحوري) — شد صامولة القفل هو عمل إجرائي يُضبط بالزاوية والتقدم، وليس بالتقدير اليدوي؛ الوردة أحادية الاستخدام، يجب استبدالها عند كل عمرة رئيسية.
لا تُستخدم أي تقديرات تقريبية لمرتبة القيمة في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ · تهوية عامة | B · ب · درجات الحرارة العالية / العوادم الصناعية | C · الخطة ج · مقاوم للانفجار / غرفة نظيفة | |
|---|---|---|---|
| 1. برغي قاعدة مروحة درجة 10.9 | |||
| المواصفة | M16-M24 | M16-M24 | M16-M24 |
| المادة | 42CrMo | 304 | 316L |
| الدرجة | درجة 10.9 داكروميت | A2-70 | A2-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 2. برغي شفة مجرى هواء درجة 8.8 | |||
| المواصفة | M8-M10 | M8-M12 | M8-M12 |
| المادة | فولاذ كربوني | 304 + ألياف سيراميك | 316L + ألياف سيراميك |
| الدرجة | درجة 8.9 مجلفن بالغمس الساخن | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
الاختيار
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| التهوية العامة (C3 قياسي حسب ISO 12944-2؛ حمل الاهتزاز حسب ISO 14694) | الخطة A · التهوية العامة: مسمار قاعدة المروحة الدرجة 10.9 M16-M24 (42CrMo, Dacromet) + مسمار شفة مجرى الهواء الدرجة 8.8 M8-M10 (فولاذ كربوني، مجلفن بالغمس الساخن) | اهتزاز المروحة الصناعية ISO 14694؛ معايير إنشاء مجاري الهواء SMACNA |
| سحب دخان عالي الحرارة >200°C (C4 قاسٍ حسب ISO 12944-2) | الخطة B · الحرارة العالية / العادم الصناعي: مسمار مروحة من الفولاذ المقاوم للصدأ 304 M16-M24 (A2-70) + مسمار شفة مجرى الهواء 304 M8-M12 مع حلقة من ألياف السيراميك | معايير إنشاء مجاري الهواء SMACNA؛ اختبار أداء المروحة GB/T 1236 |
| المناطق المقاومة للانفجار / الغرف النظيفة / سحب الدخان عالي الحرارة (C5-M شديد حسب ISO 12944-2) | الخطة C · مقاوم للانفجار / غرفة نظيفة: تشكيلة كاملة من الفولاذ المقاوم للصدأ 304/316 (مسمار مروحة 316L M16-M24, A2-70؛ مسمار شفة مجرى الهواء 316L M8-M12 مع ألياف سيراميك) + تأريض مضاد للكهرباء الساكنة + شهادة ATEX | اختبار أداء المروحة GB/T 1236؛ SMACNA |
| قاعدة المروحة تحت الرنين: سرعة الدوران تمر عبر نطاق التردد الطبيعي عند بدء التشغيل، السعة اللحظية تصل إلى 3-5× الطبيعي، قوة الشد المسبق تتآكل تدريجياً | مسامير الدرجة 10.9 + صواميل مزدوجة + عوازل اهتزاز زنبركية (التردد الطبيعي للعازل <0.7× سرعة المروحة)؛ اختبار الاهتزاز بعد التركيب — سرعة اهتزاز غلاف محمل المروحة <4.5 mm/s (ISO 14694)؛ إعادة ربط عزم مسمار القاعدة كل ثلاثة أشهر | اهتزاز المروحة الصناعية ISO 14694 |
| البيئات المسببة للتآكل (كيميائية/بحرية: درجة الحرارة 80~120°C، الرطوبة النسبية 85%، تركيز أيون الكلوريد 200 ppm، التنقر حتى 0.5 mm/year، عمر الخدمة التصميمي تقلص من 10 years إلى 1.5 years) | استخدم الفولاذ المقاوم للصدأ 316L أو سبائك التيتانيوم مع طلاء مضاد للتآكل (مثل طلاء الزنك والكروم) + حشيات إحكام + لاصق قفل لولبي مقاوم للتآكل لملء فجوات اللولب؛ لفئة C4/C5 حدد الفولاذ المقاوم للصدأ (A2-70 أو A4-80) وافحص سنوياً عمق التنقر >0.3mm | ISO 12944-2 (تصنيف البيئة C4/C5)؛ SMACNA |
أ · تهوية عامة
معيار C3 وفقًا لـ ISO 12944-2
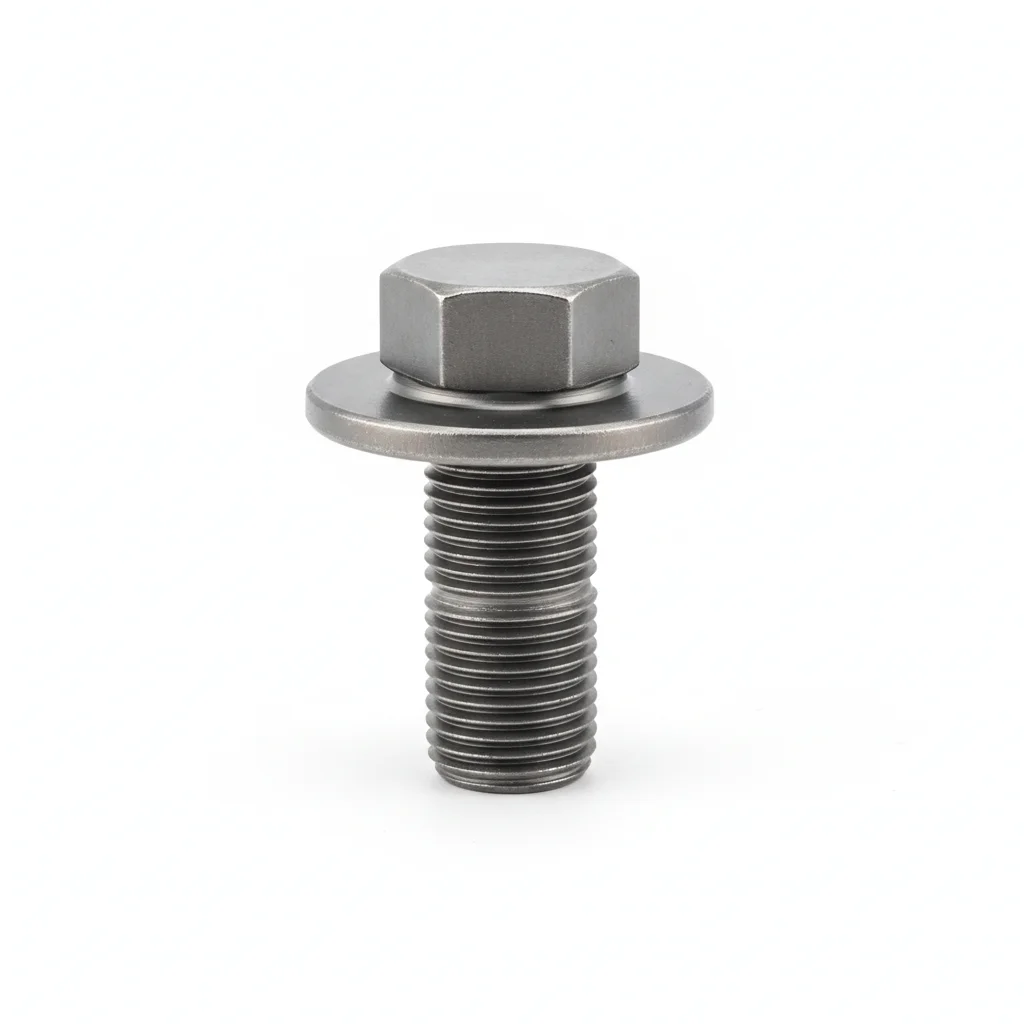
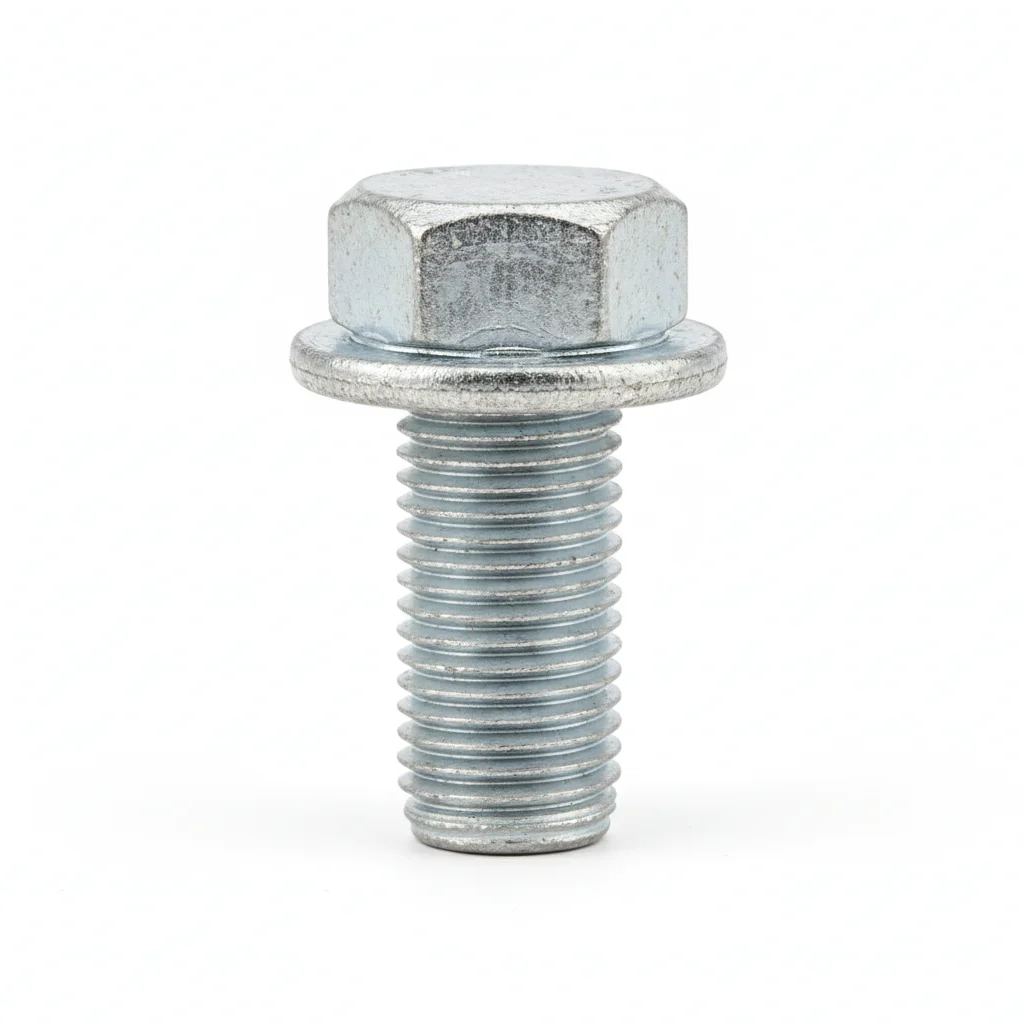
| برغي قاعدة مروحة درجة 10.9 | برغي شفة مجرى هواء درجة 8.8 | |
|---|---|---|
| المواصفة | M16-M24 | M8-M10 |
| المادة | 42CrMo | فولاذ كربوني |
| الدرجة | درجة 10.9 داكروميت | درجة 8.9 مجلفن بالغمس الساخن |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت قاعدة المروحة | توصيل شفة مجرى الهواء |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9٪). تحقق من التسطيح في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قم بقياس عينة 5٪ بمقياس محسس - أقصى فجوة مسموحة 0.1 مم.
- ضع علامة طلاء ختم العزم عبر رأس البرغي والحلقة والصامولة. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3٪. وثق جميع قيم العزم في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصل أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طلاء واقي وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80٪ من العزم المحدد. استبدل المثبتات التي بها تآكل يؤثر على أكثر من 5٪ من مساحة السطح أو عمق حفر أكبر من 0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20٪. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان شد مسموح: 15٪.
ب · درجات الحرارة العالية / العوادم الصناعية
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
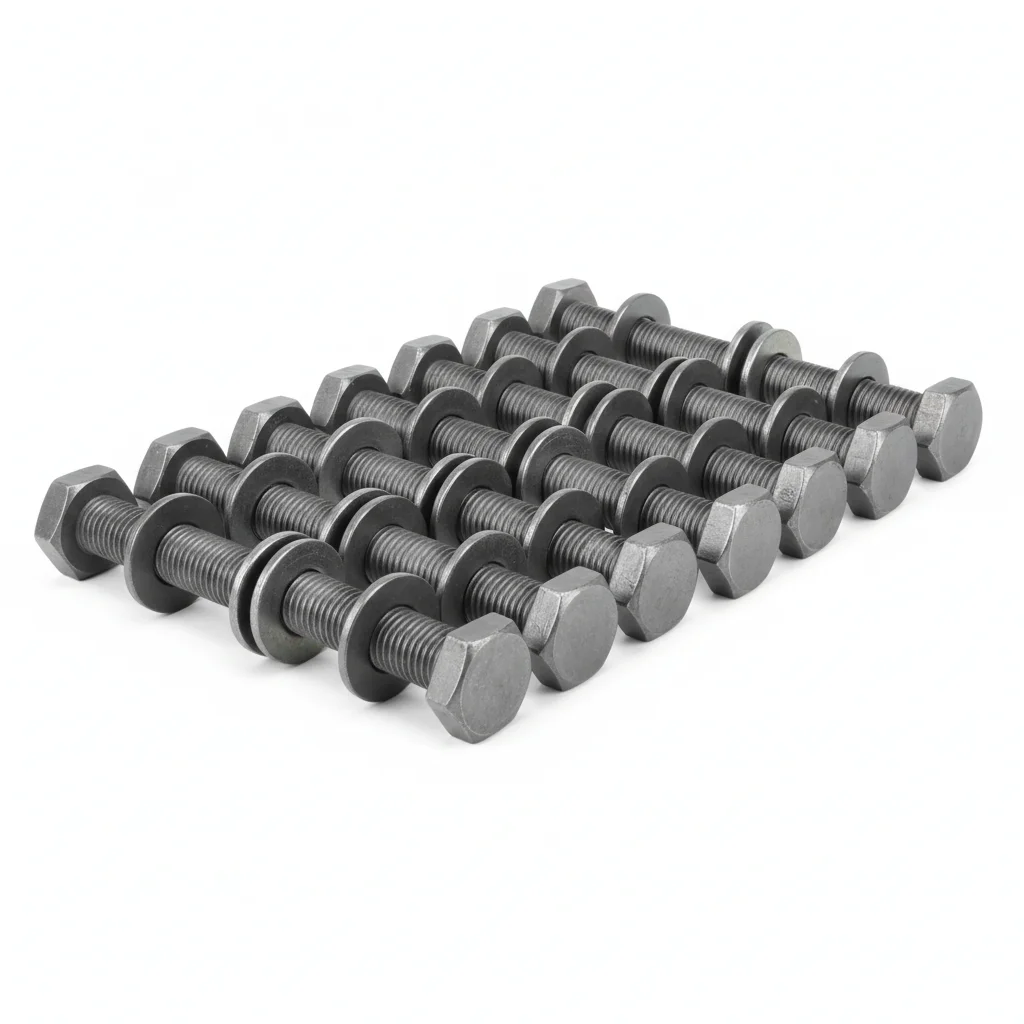
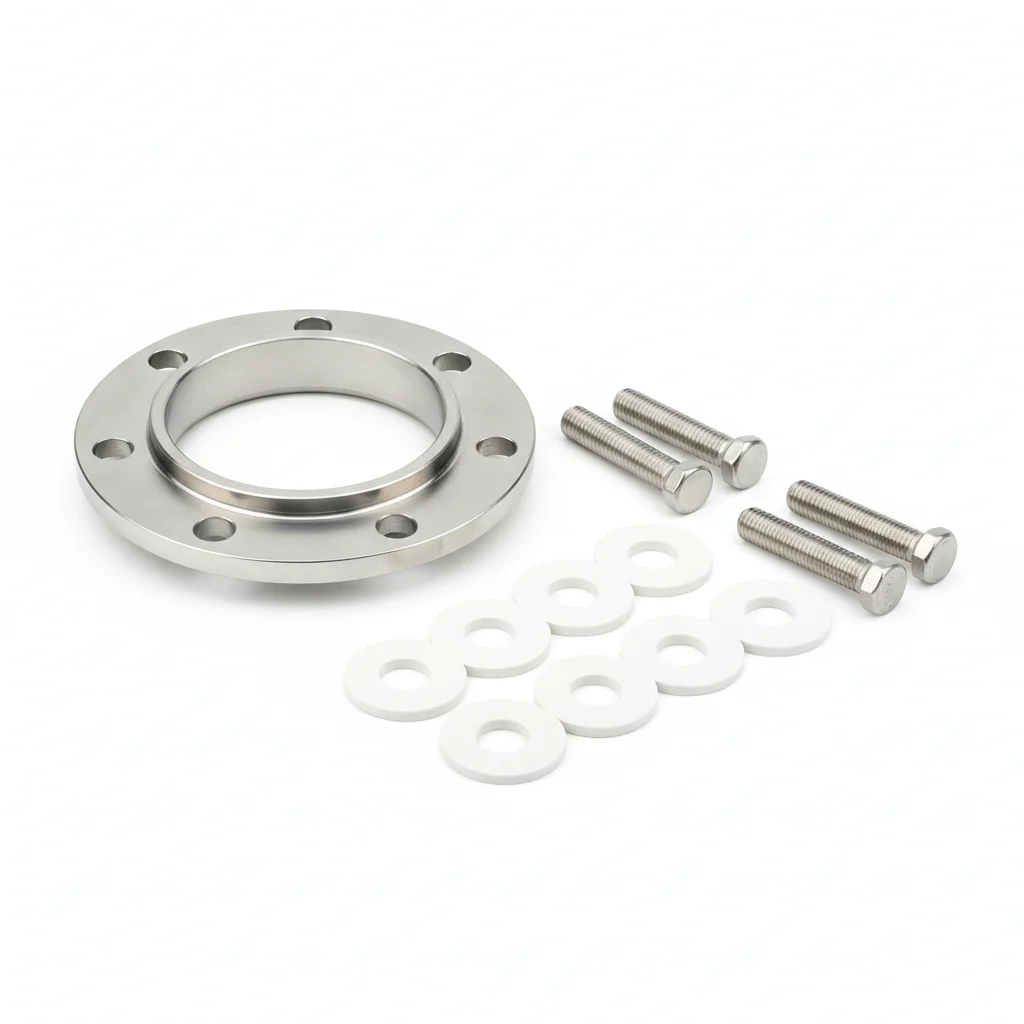
| برغي مروحة من الفولاذ المقاوم للصدأ 304 | برغي شفة مجرى الهواء 304 + حلقة سيراميك | |
|---|---|---|
| المواصفة | M16-M24 | M8-M12 |
| المادة | 304 | 304 + ألياف سيراميك |
| الدرجة | A2-70 | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | مروحة عادم الدخان ذات درجة الحرارة العالية | مجرى عادم الدخان بدرجة حرارة >200 درجة مئوية |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام جهاز قياس الخشونة.
- ضع مركبًا مانعًا للتآكل مناسبًا لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بتسلسل متقاطع. اربط حتى قيمة عزم الربط المستهدفة. افحص 10% باستخدام أداة التحقق. سجل مع بيانات البيئة.
- اختبر الشد بنسبة 5% عشوائيًا حتى 80% من حمولة الإثبات. استبدل أي برغي أقل من حد القبول. وثق نتائج الاختبار.
- طبق طلاءًا واقيًا مقاومًا للعوامل الجوية على جميع أسطح البراغي المكشوفة. ثبّت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم رباط معاير بدقة +/-3% مع شهادة. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. طبق الطلاء الواقي وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · مقاوم للانفجار / غرفة نظيفة
C5-M شديد وفقًا للمعيار ISO 12944-2
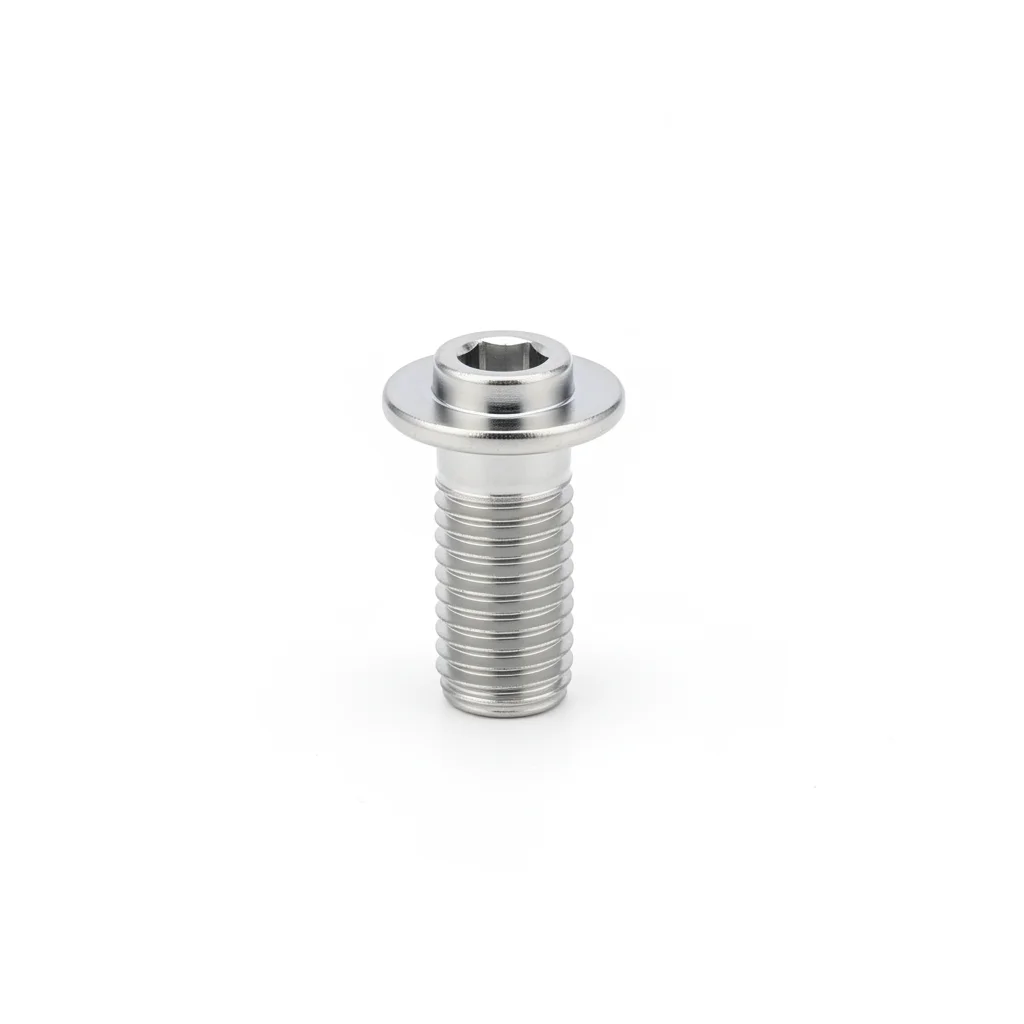
| برغي مروحة من الفولاذ المقاوم للصدأ 304 | برغي شفة مجرى الهواء 304 + حلقة سيراميك | |
|---|---|---|
| المواصفة | M16-M24 | M8-M12 |
| المادة | 316L | 316L + ألياف سيراميك |
| الدرجة | A2-70 | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | ظروف قصوى / حماية قصوى | ظروف قصوى / حماية قصوى |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي إلى الإجهاد المسبق المستهدف. تحقق PMI من عينة 10%. وثق للمراجعة الامتثالية.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة بشكل دائم. قدم تقرير الامتثال للسلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →