
أجهزة ربط لجرافة الحفارات: مقارنة المواد والطلاءات ومخاطر التركيب
ثلاثة حلول متمايزة لأجهزة الربط لحفر التربة/الحصى/الصخور الصلبة: 42CrMo القياسي، و40CrNiMoA للخدمة الشاقة، وNM400 للظروف القصوى. التركيز على مسمار العروة، وبرغي التوصيل، وتثبيت لوح التآكل — معايير الاختيار بناءً على حمل الصدمات، والتآكل، وفترات الصيانة
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"على خط الإنتاج الأمامي، تحدث هذه الأمور يوميًا."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
كسر قص برغي توصيل الجرافة تحت حمل الحفر اللامركزي
إجراءات التصحيح
الخطر-02
تآكل مسمار العروة وزيادة الخلوص
إجراءات التصحيح
الخطر-03
ارتخاء وانفصال برغي تثبيت لوحة التآكل
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
كيفية اختيار أجهزة الجرافة بناءً على ظروف الحفر
الاختيار بين 42CrMo و40CrNiMoA وNM400 يؤثر مباشرة على مقاومة قص البرغي ومعدل تآكل المسمار وتكرار الصيانة. تكمن الفروق الرئيسية في صلابة القلب وصلابة السطح والطلاء المضاد للتآكل — وليس فقط درجة المادة
ما يجب التحقق منه
- 1لحفر التربة/الرمل والحصى: 42CrMo مُخمَّد ومُقسَّى + سطح مُصلَّد يوفر أفضل أداء من حيث التكلفة؛ العمر المتوقع في الظروف النموذجية
- 2للصخور المكسرة/المتآكلة: 40CrNiMoA يوفر مقاومة كسر صدمات أعلى من 42CrMo؛ استخدم براغي درجة 12.9 مع طلاء فوسفاتي مضاد للالتصاق لمنع توقف سن اللولب
- 3للصخور الصلبة/التربة المتجمدة: فولاذ NM400 المقاوم للتآكل مع بطانات مركبة سيراميكية يقلل من وقت التوقف؛ حدد طلاء انتشار الزنك لمقاومة التآكل
- 4التحكم في الخلوص: يجب التحكم في خلوص تركيب مسمار العروة؛ الخلوص الزائد يسرع التآكل وأحمال الصدمات
- 5الصيانة: افحص كل 250 ساعة؛ أعد ربط البراغي إذا انخفض الشد المسبق إلى أقل من 80% من عزم الربط المحدد؛ استبدل المثبتات إذا أثر التآكل على أكثر من 5% من مساحة السطح أو تجاوز عمق التنقر الحدود المقبولة
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| درجة المادة والمعالجة الحرارية | تحدد صلابة القلب وصلابة السطح؛ 42CrMo (مُخمَّد ومُقسَّى + سطح مُصلَّد) مقابل 40CrNiMoA (قابلية تصلد أعلى) مقابل NM400 (فولاذ مقاوم للتآكل) | حدد مُخمَّد ومُقسَّى + سطح مُصلَّد بالحث لـ 42CrMo؛ مُفرَّغ بالتفريغ + مُخمَّد ومُقسَّى بالكامل لـ 40CrNiMoA؛ مُصلَّد بالكامل + تقسية منخفضة الحرارة لـ NM400 |
| درجة البرغي والطلاء | درجة 10.9 مقابل 12.9 تؤثر على قدرة القص؛ طلاء ديكروميت مقابل فوسفاتي مقابل انتشار الزنك يؤثر على الالتصاق ومقاومة التآكل | لحفر الصخور: درجة 12.9 مع فوسفاتي مضاد للالتصاق أو انتشار الزنك؛ للتربة: درجة 10.9 مع ديكروميت |
| خلوص المسمار ونوع البطانة | الخلوص الزائد يزيد حمل الصدمات ويقلل عمر المسمار؛ مادة البطانة تؤثر على معدل التآكل والتزييت | الخلوص الأولي حسب مواصفات الشركة المصنعة؛ استخدم بطانة برونزية ذاتية التزييت CuSn8 للاستخدام القياسي، ثنائية المعدن للخدمة الشاقة، مركبة سيراميكية للظروف القصوى |
| قفل براغي لوحة التآكل | الاهتزاز والصدمات يسببان انخفاض الشد المسبق؛ فك البراغي يؤدي إلى انفصال لوحة التآكل وتلف مادة قاعدة الجرافة | استخدم صامولة قفل نايلون للاستخدام القياسي، حلقة قفل Nordlock للخدمة الشاقة؛ حدد إعادة الربط إذا انخفض الشد المسبق إلى أقل من 80% |
جميع تقديرات العمر مبنية على ظروف نموذجية؛ العمر الفعلي يعتمد على الالتزام بالصيانة وشدة التشغيل
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
تخطي تشحيم واحد: كيف يتزايد خلوص مسمار العروة خطوة بخطوة
مفصلة الجرافة-الذراع (مسمار العروة + الجلبة) هي المثال — تفويت تشحيم واحد هو حيث تبدأ سلسلة الفشل هذه.
- 1ينقطع إيقاع التشحيم: يوصي دليل الشركة المصنعة الأصلية OEM بالتشحيم كل 100 h، بالإضافة إلى التشحيم يوميًا بعد العمل تحت الماء أو في الوحل — بمجرد انقطاع الإيقاع تبدأ السلسلة
- 2يعمل المسمار والجلبة جافين: يحتك المعدن بالمعدن وتتغلغل نواتج التآكل في التركيب
- 3يتزايد الخلوص ويظهر اللعب الجانبي: تتم المعالجة برقائق فاصلة مشقوقة 0.5/1.0 mm — يعيد المثال الوارد في الدليل انحرافًا مقداره 3 mm إلى 0.5 mm
- 4تتأرجح الجرافة وينحرف اصطفاف الأسنان: ينتقل التركيب المتراخي إلى حركة جسم الجرافة
- 5يتبع ذلك تلف نهاية الذراع والوصلة: أحمال التأرجح تطرق الهياكل المجاورة، ويتصاعد الإصلاح من مجرد استبدال المسمار إلى أعمال في الوصلة
إيقاع التشحيم (100 h / يوميًا بعد العمل الرطب) وتعديلات الرقائق الفاصلة (0.5/1.0 mm؛ 3 mm → 0.5 mm) تتبع أدلة التشغيل/الصيانة الخاصة بالشركة المصنعة الأصلية OEM، موثقة بالكامل.
المرجع الفني للقطاع
معايير توريد مسمار العروة: ثلاث سبائك ومستويان للصلادة
أرقام نموذجية مذكورة من الموردين لمسامير نقاط المفصلة (ليست بيانات الشركة المصنعة الأصلية OEM) — التصليد بالحث والسقي والتخمير الكامل هما الخطان؛ تحقق منها مقابل تقارير صلادة شهادة اختبار المصنع MTC عند الاستلام.
| السبيكة | المعالجة | الصلادة السطحية |
|---|---|---|
| 40Cr | مصلد بالحث | HRC 52-60 |
| 40MnB | مصلد بالحث | HRC 52-60 |
| 20CrMnTi | مصلد بالحث | HRC 52-60 |
| 40Cr | مسقّى ومخمّر | HRC 38-42 |
أرقام الصلادة هي قيم مذكورة من الموردين (موثوقية متوسطة حسب قاعدة المعرفة)، وليست بيانات الشركة المصنعة الأصلية OEM؛ أكدها بتقارير شهادة اختبار المصنع MTC/الصلادة عند الاستلام.
المرجع الفني للقطاع
المسامير والبراغي: العمل بإيقاع قائم على الفحص
مثبتات جانب الحفر تعمل في الغالب بالفحص، وليس بالاستبدال المجدول — خطط اتفاقيات الصيانة وقطع الغيار حول هذا الإيقاع.
- تشحيم مسمار العروة: كل 100 h حسب دليل الشركة المصنعة الأصلية OEM، ويوميًا بعد العمل تحت الماء أو في الوحل؛ يوصى بشحم EP2 ذي أساس ليثيومي
- يُصحح الانحراف الجانبي برقائق فاصلة مشقوقة 0.5/1.0 mm — يعيد المثال الوارد في الدليل انحرافًا مقداره 3 mm إلى 0.5 mm؛ يشير الانحراف إلى فقدان خلوص المسمار-الجلبة، وليس "لعبًا طبيعيًا"
- تمر المثبتات عبر افحص → هذّب → اقلُب → تخلّص؛ تتبع قطع الغيار إيقاع الفحص بدلاً من استبدال الدفعة كاملة بعد عدد ساعات ثابت
- بمجرد انقطاع إيقاع التشحيم، يبدأ الفشل بتآكل المسمار-الجلبة الجاف؛ يجر الخلوص المتنامي إلى تلف نهاية الذراع والوصلة، وتتصاعد تكلفة الإصلاح
تتبع أرقام التشحيم والرقائق الفاصلة أدلة الشركة المصنعة الأصلية OEM (موثقة)؛ "افحص-هذّب-اقلُب-تخلّص" هي سلسلة المناولة العامة في قاعدة المعرفة لمثبتات الحفر.
المرجع الفني للقطاع
سجلان قبل شراء مثبتات دلو الحفار: تكلفة التوقف وموثوقية القفل
تكلفة توقف آلة الحفر هي الخلفية التي تُبنى عليها قرارات شراء مثبتات الدلو.
يبلغ متوسط التوقف غير المخطط له في القطاع حوالي $125,000/h (استبيان ABB 2023 شمل 3,215 من متخذي قرارات الصيانة)؛ ومن بين المراجع الخاصة بالتعدين، يبلغ توقف الجرافة المنجمية حوالي $60,000/h (على أساس ورقة بيضاء للمورّد). على طرف الحفر، تحتل الموثوقية المرتبة الأولى في شراء المثبتات: فشل تثبيت السن/مسمار القفل مرتبط بسجلات وفيات لدى MSHA، لذا فإن "موثوقية التثبيت بالقفل" هي معيار الفرز الأول، متقدمة على سعر الوحدة — كما أن منع الارتخاء في مسامير الوصل إلزامي وليس اختيارياً. وبناءً على ذلك تتبع المثبتات إيقاع فحص دوري؛ وتكون قطع الغيار تابعة لإيقاع الفحص بدلاً من استبدال الدفعة الكاملة عند عدد ساعات ثابت.
أرقام التوقف مستندة إلى استبيانات/أوراق بيضاء للمورّدين (استبيان ABB 2023، Graco 2023)، وليست إحصائيات رسمية — استخدمها كمرجع لتقدير الحجم؛ سجلات MSHA هي تقارير حوادث حكومية منشورة.
المرجع الفني للقطاع
مثبتات الدلو: أي المراجع الاعتمادية يجب مطابقتها
طابق هذه المراجع عند طلب عرض السعر والاستلام — لا تقبل على أساس مواصفة خاطئة.
المواصفات مدرجة للاسترشاد والتصنيف، وليست بحد ذاتها معايير قبول؛ اتبع النصوص الرسمية ووثائق OEM.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · أجهزة ربط قياسية 42CrMo | B · الخطة ب · أدوات تثبيت شديدة التحمل من 40CrNiMoA | C · الخطة ج · عتاد صلب NM400 المقاوم للتآكل الفائق | |
|---|---|---|---|
| 1. مسمار العروة | |||
| المواصفة | φ60×L350mm، 42CrMo مُخمد ومُعاد + تصليد سطحي | φ80×L420mm، 40CrNiMoA مفرغ بالتفريغ + مقسى ومُخمر بالكامل | φ100×L500mm، تصلب كلي + تقسية منخفضة الحرارة |
| المادة | 42CrMo | 40Cr | — |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um حسب ISO 1461 |
| 2. برغي توصيل الجرافة | |||
| المواصفة | M24×120، درجة 10.9 طلاء ديكروميت | M30×150، درجة 12.9 مفسفر مانع للتآكل | M36×180، درجة 12.9 مع سطح مضاد للتآكل بانتشار الزنك |
| المادة | — | — | 42CrMoA |
| الدرجة | درجة 10.9 | درجة 12.9 | درجة 12.9 |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | Zinc diffusion coating (sherardized) |
| 3. برغي تثبيت لوح التآكل | |||
| المواصفة | M20×80، درجة 10.9 مع صامولة قفل نايلون | M24×100، درجة 12.9 مع حلقة قفل Nordlock | بطانة ألومينا مقواة بـ ZrO2، معامل احتكاك <0.08 |
| المادة | نايلون | — | — |
| الدرجة | درجة 10.9 | درجة 12.9 | — |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um حسب ISO 1461 |
| 4. جلبة | |||
| المواصفة | ID60×OD80×L150، برونز CuSn8 ذاتي التشحيم | ظهر فولاذي + طبقة ملبدة CuPb10Sn10، قيمة PV ≥3.5 MPa·m/s | قناة زيت مدمجة + صمام فحص، فك بدون صيانة |
| المادة | CuSn8 | — | — |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um حسب ISO 1461 |
| 5. حلقة تثبيت | |||
| المواصفة | φ60، فولاذ زنبركي 65Mn مغلفن | هيكل ثلاثي مانع للغبار، مناسب لتركيز الغبار >50 ملجم/م³ | شريحة RFID، تسجل ساعات التشغيل التراكمية واتجاهات التآكل |
| المادة | 65Mn | مطاط EPDM | مطاط EPDM |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um حسب ISO 1461 |
دليل الاختيار
كيف تختار حل العتاد بناءً على ظروف الحفر؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الحل | الأساس |
| حفر التربة/الصخور اللينة، حساس للتكلفة (ISO 12944-2 C3) | الخطة A · معدات قياسية 42CrMo: مسمار العروة φ60×L350 مسقى ومراجع HRC28-32 + مقسى بالحث السطحي HRC45-50، مسمار ربط الدلو M24×120 درجة 10.9 Dacromet، جلبة برونزية ذاتية التشحيم CuSn8 | فولاذ إنشائي سبائكي GB/T 3077-2015؛ درجة 10.9 وفق ISO 898-1 أو صامولة درجة 10؛ أقل تكلفة للطن المحفور |
| صخور مجروشة/صخور متحللة، حمولة ثقيلة مستمرة (ISO 12944-2 C4) | الخطة B · معدات للخدمة الشاقة 40CrNiMoA: مسمار عروة للخدمة الشاقة φ80×L420 مزال الغاز بالتفريغ + مسقى ومراجع بالكامل، مسمار ربط عالي القوة M30×150 درجة 12.9 مفَسفَت مقاوم للالتحام، جلبة ثنائية المعدن بظهر فولاذي + طبقة ملبدة CuPb10Sn10 PV≥3.5 MPa·m/s | فولاذ إنشائي سبائكي GB/T 3077-2015؛ درجة 12.9 وفق ISO 898-1؛ مقاومة الكسر بالصدم أعلى بنسبة 40% من 42CrMo، عمر مضاعف، تكلفة إجمالية أقل بنسبة 25% |
| صخور صلبة/تربة متجمدة/بيئة أكالة (ISO 12944-2 C5-M) | الخطة C · معدات قصوى من الفولاذ المقاوم للتآكل NM400: مسمار عروة φ100×L500 مقسى بالكامل + مراجعة على درجة حرارة منخفضة، مسمار ربط من الفولاذ المقاوم للتآكل M36×180 درجة 12.9 حماية من التآكل بالانتشار الزنكي، جلبة سيراميك ألومينا مقواة بـ ZrO2 معامل احتكاك <0.08 | فولاذ مقاوم للتآكل NM400 صلادة HB360-440؛ درجة 12.9 وفق ISO 898-1؛ طلاء بالانتشار الزنكي لمقاومة التآكل، تقليل خسائر التوقف إلى الحد الأدنى |
الخطة أ · أجهزة ربط قياسية 42CrMo
C3 قياسي وفقًا لـ ISO 12944-2
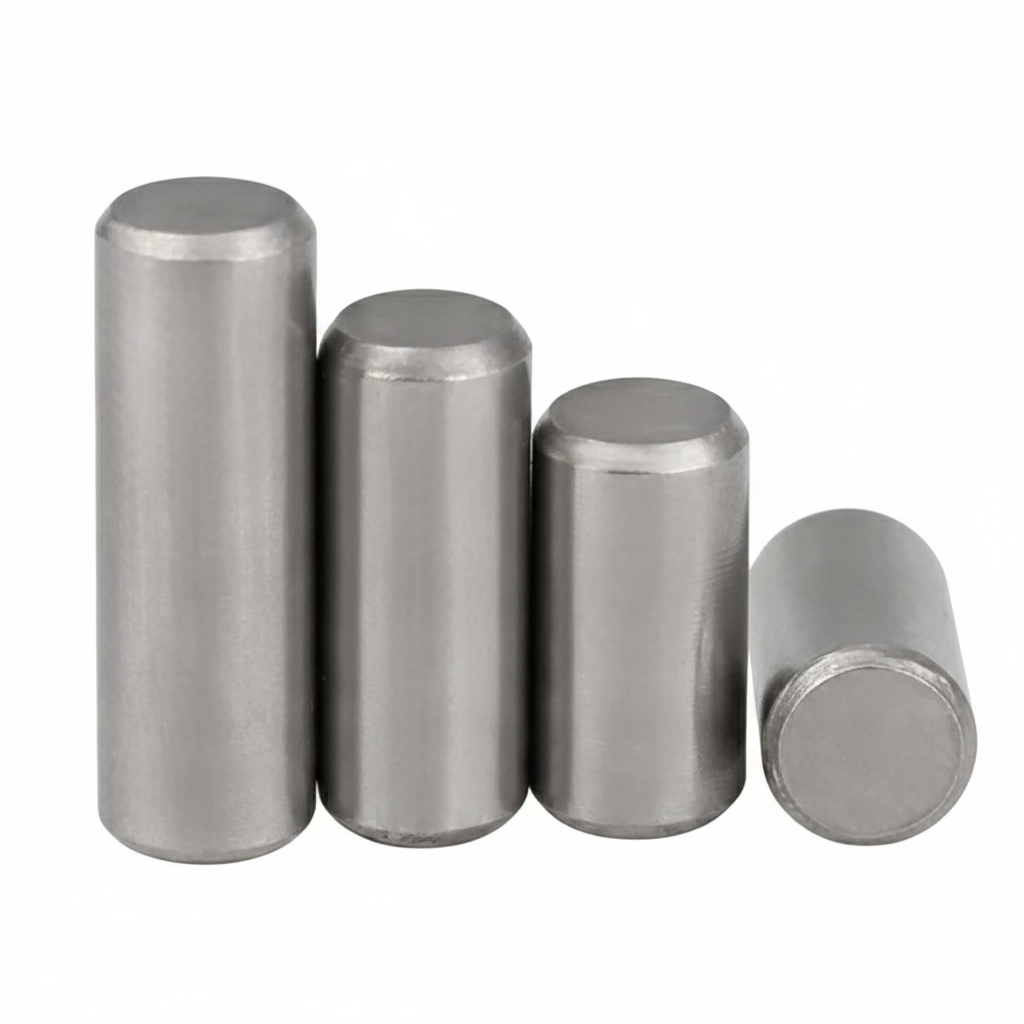
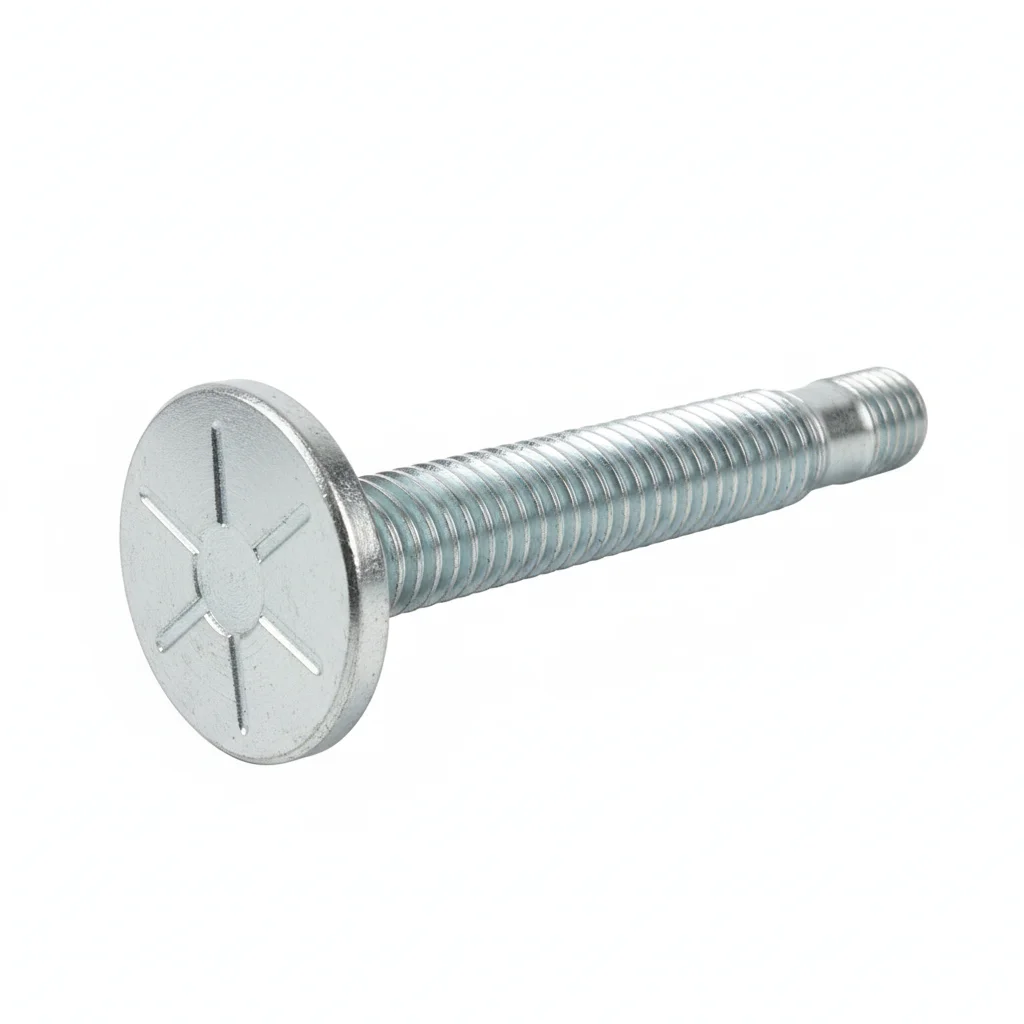
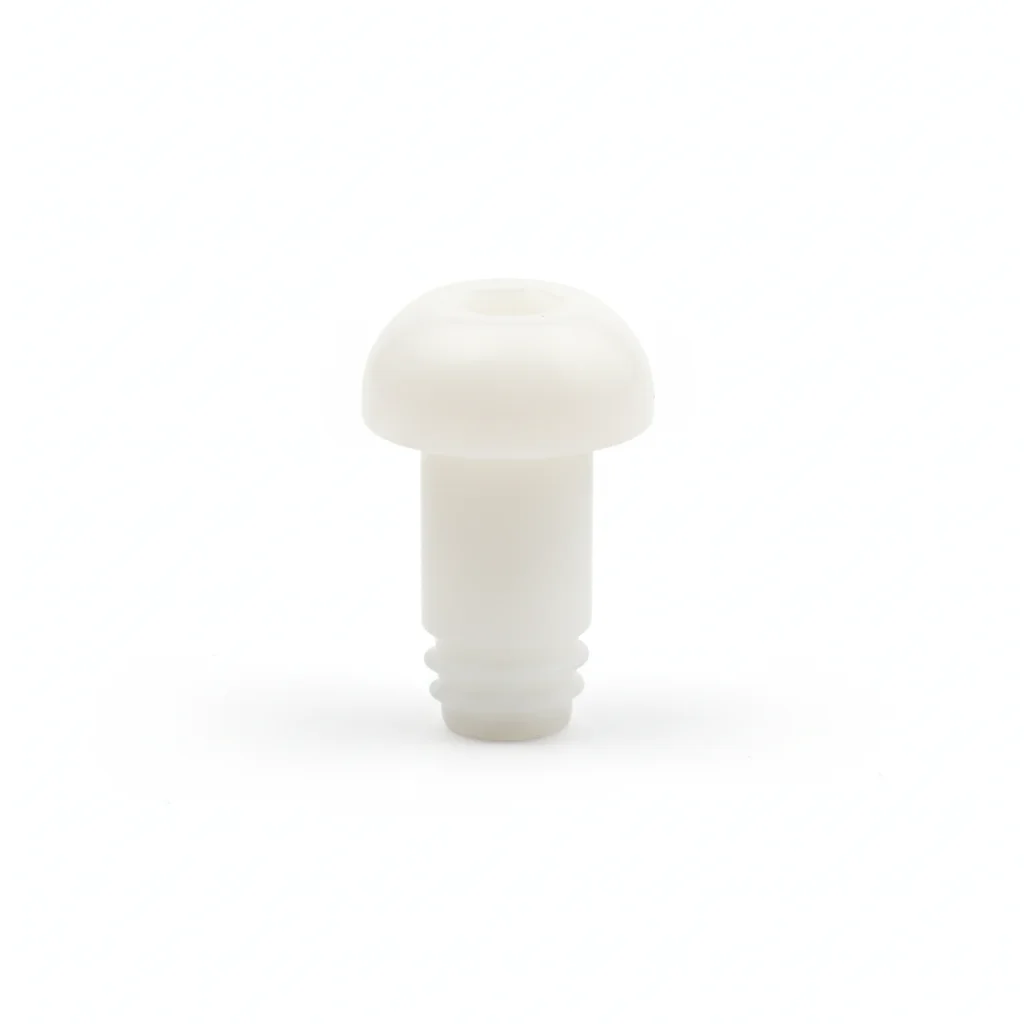
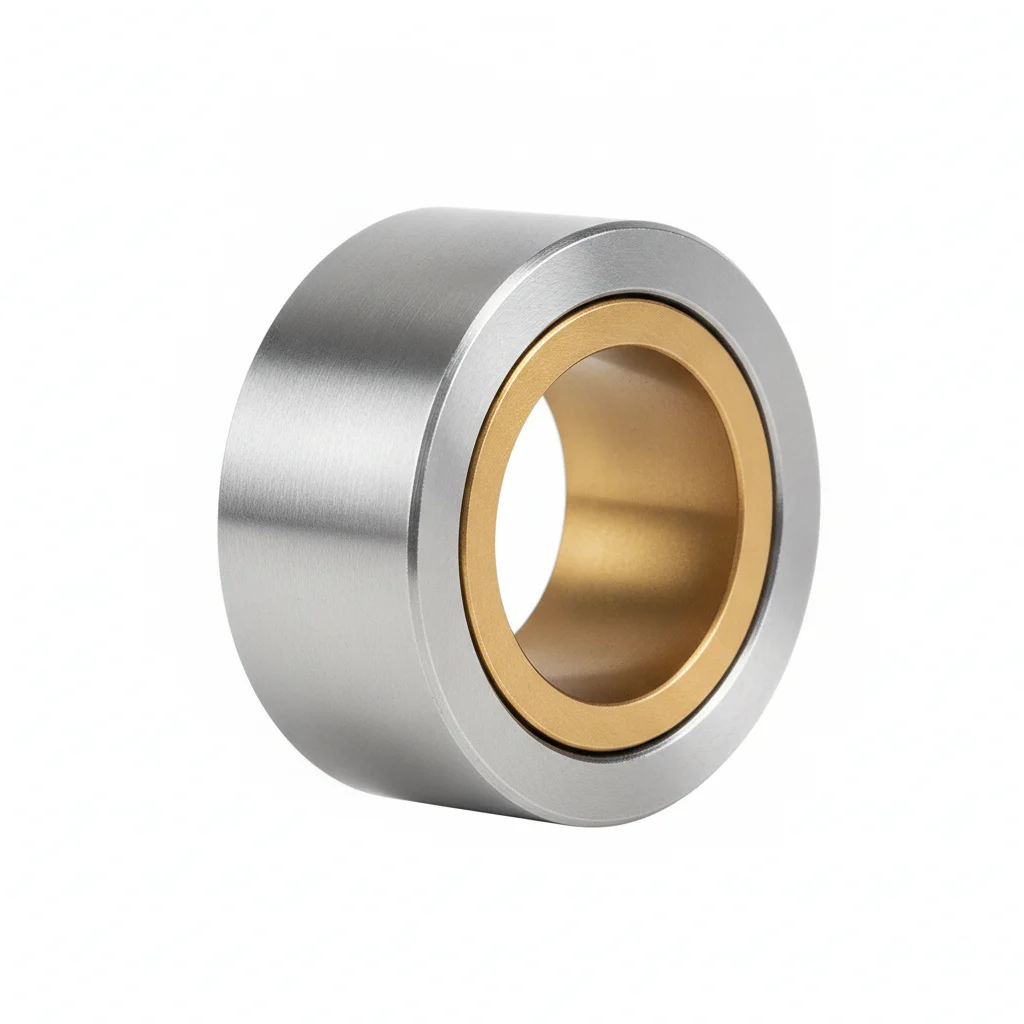
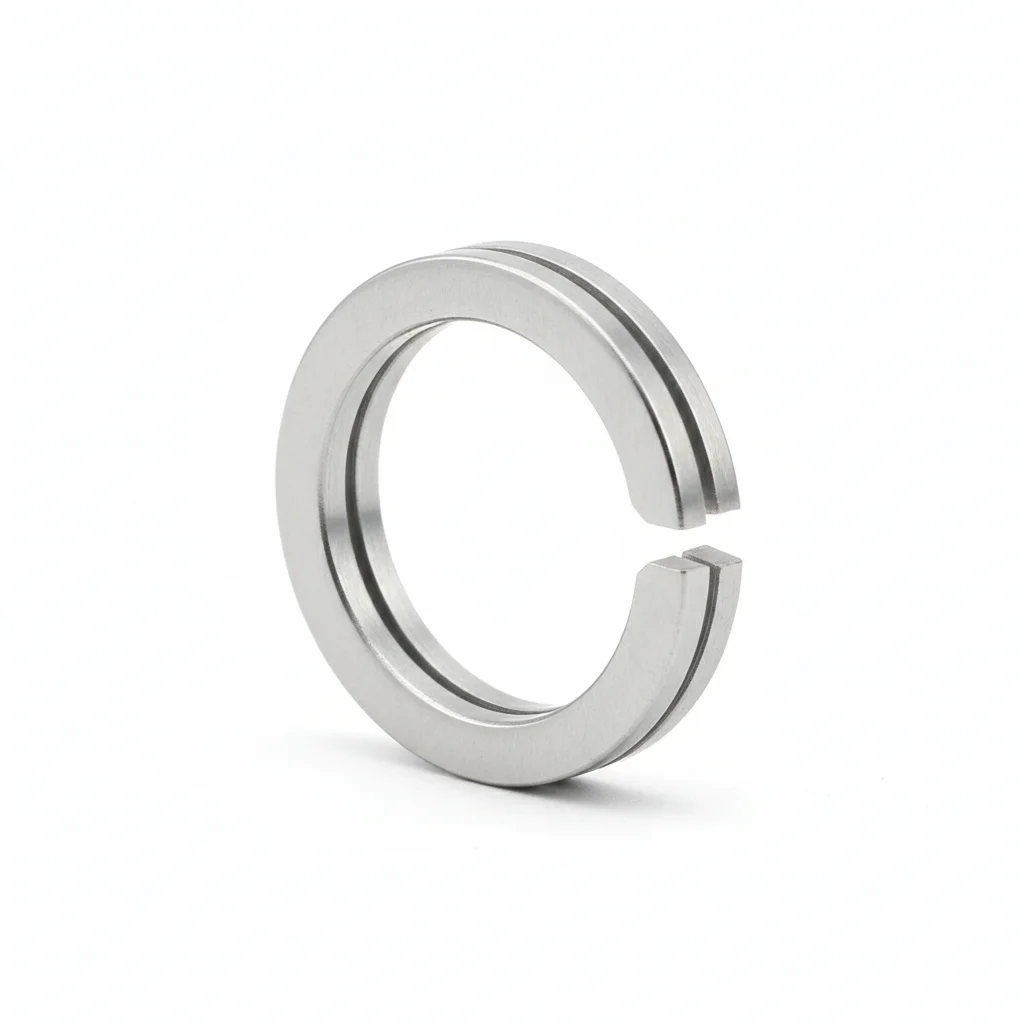
| مسمار العروة | برغي توصيل الجرافة | برغي تثبيت لوح التآكل | جلبة | حلقة تثبيت | |
|---|---|---|---|---|---|
| المواصفة | φ60×L350mm، 42CrMo مُخمد ومُعاد + تصليد سطحي | M24×120، درجة 10.9 طلاء ديكروميت | M20×80، درجة 10.9 مع صامولة قفل نايلون | ID60×OD80×L150، برونز CuSn8 ذاتي التشحيم | φ60، فولاذ زنبركي 65Mn مغلفن |
| المادة | 42CrMo | — | نايلون | CuSn8 | 65Mn |
| الدرجة | — | درجة 10.9 | درجة 10.9 | — | — |
| التشطيب | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا لـ ISO 1461 | HDG >=55um وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | 42CrMo مُخمد ومُعاد + تصليد سطحي | درجة 10.9 طلاء ديكروميت | درجة 10.9 مع صامولة قفل نايلون | برونز CuSn8 ذاتي التشحيم | فولاذ زنبركي 65Mn مغلفن |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من الاستواء في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بيلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمة. عزم الربط إلى 42 نيوتن متر ±2 نيوتن متر بمفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس تحسسي.
- ضع علامة طلاء ختم العزم. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | تمنع تلوثات السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي بها تآكل يؤثر على أكثر من 5% من مساحة السطح أو عمق تنقر أكبر من 0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام إدارة الصيانة المحوسب (CMMS) مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · أدوات تثبيت شديدة التحمل من 40CrNiMoA
C4 قاسية وفقًا للمواصفة ISO 12944-2
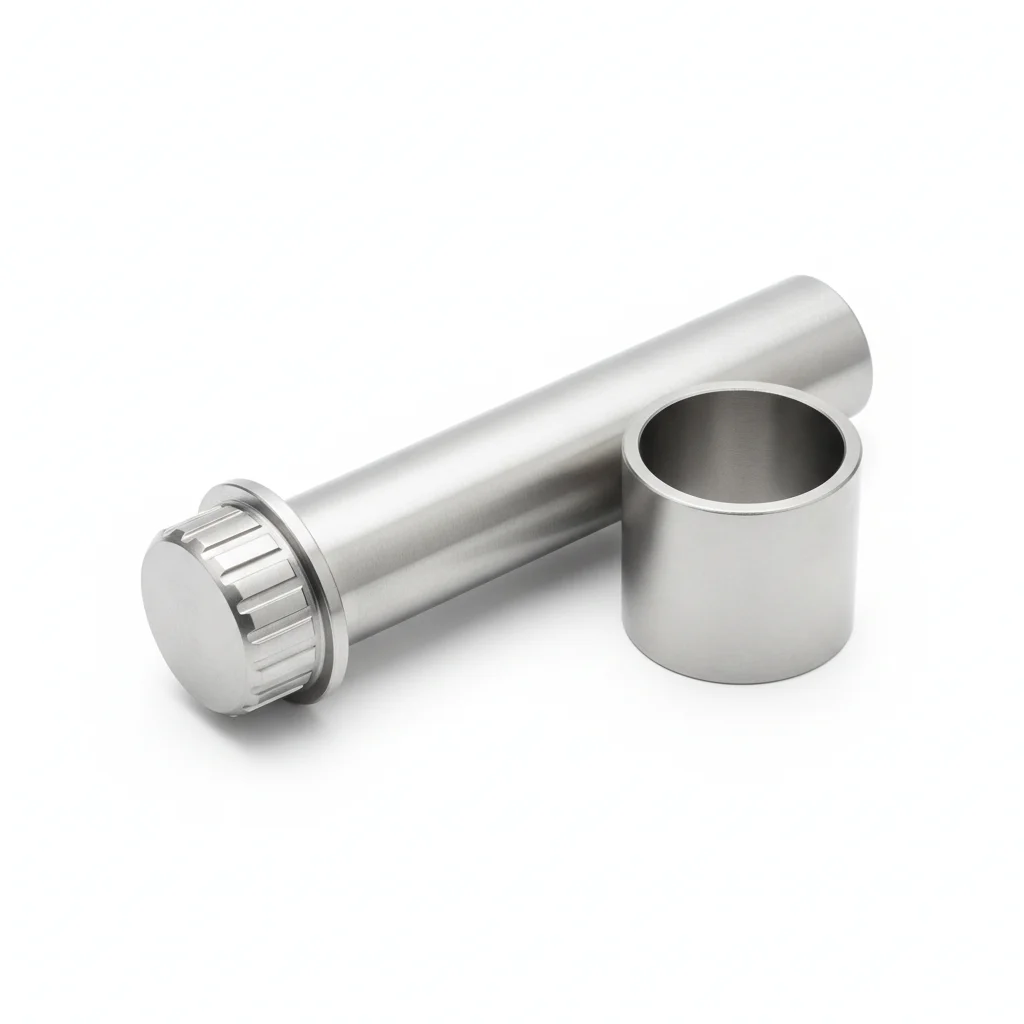
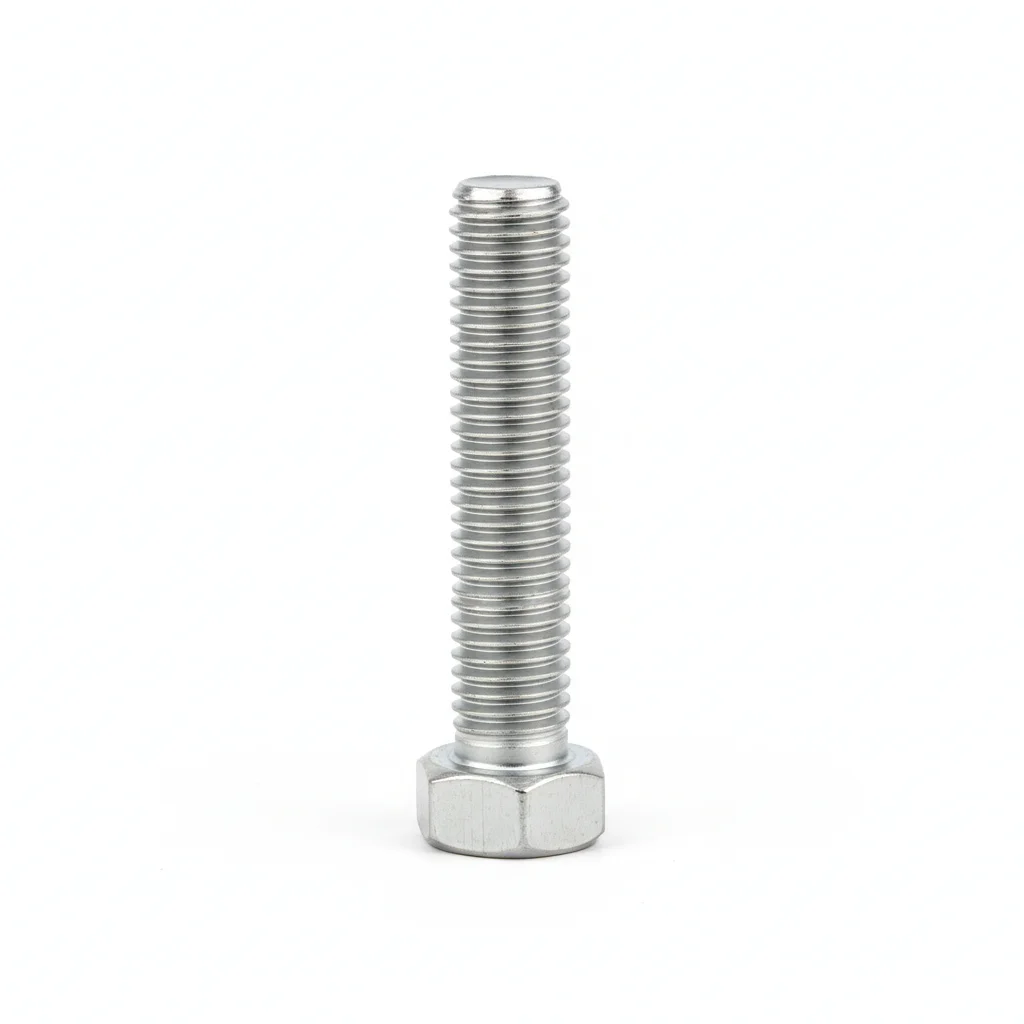
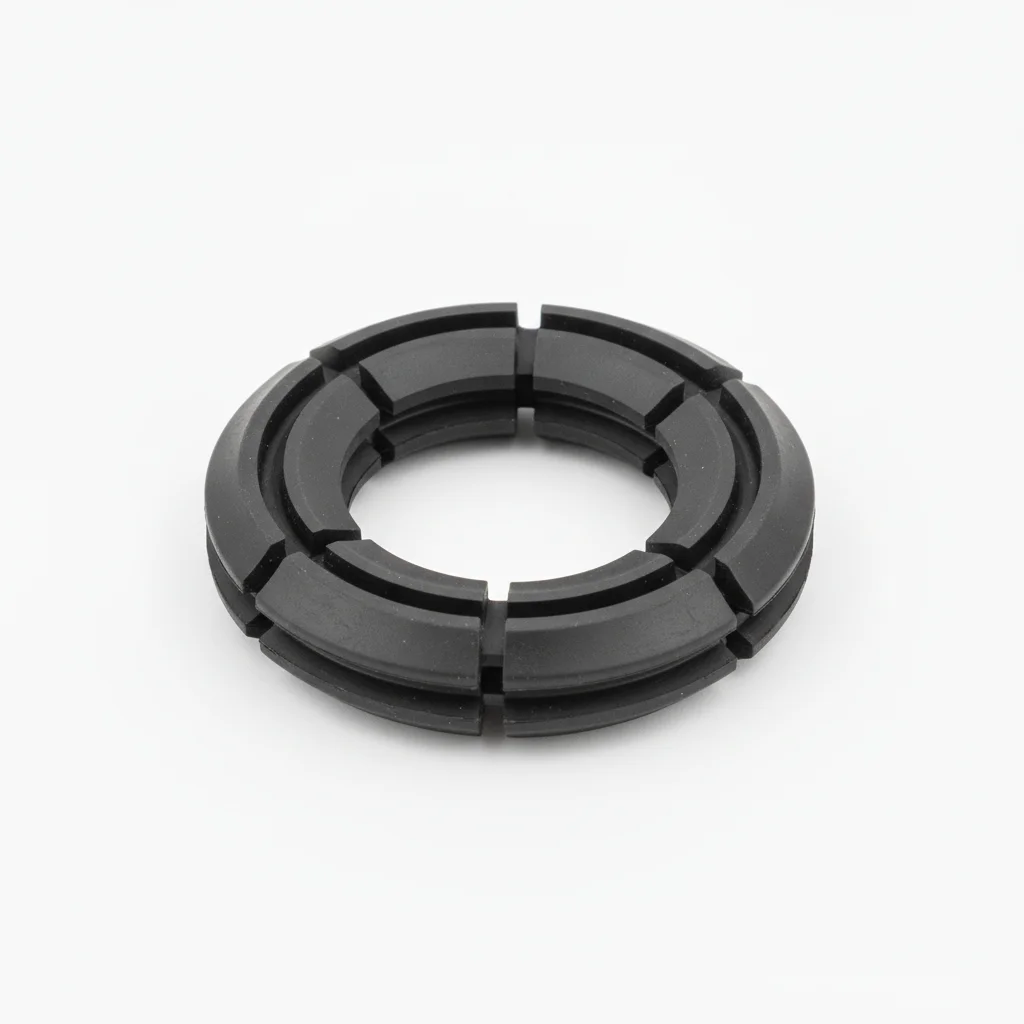
| مسمار عروة شديد التحمل | برغي توصيل عالي القوة | برغي غاطس لصفيحة التآكل | جلبة ثنائية المعدن | مانع تسرب متاهي | |
|---|---|---|---|---|---|
| المواصفة | φ80×L420mm، 40CrNiMoA مفرغ بالتفريغ + مقسى ومُخمر بالكامل | M30×150، درجة 12.9 مفسفر مانع للتآكل | M24×100، درجة 12.9 مع حلقة قفل Nordlock | ظهر فولاذي + طبقة ملبدة CuPb10Sn10، قيمة PV ≥3.5 MPa·m/s | هيكل ثلاثي مانع للغبار، مناسب لتركيز الغبار >50 ملجم/م³ |
| المادة | 40Cr | — | — | — | مطاط EPDM |
| الدرجة | — | درجة 12.9 | درجة 12.9 | — | — |
| التشطيب | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 | HDG >=55um وفقًا للمواصفة ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | 40CrNiMoA مفرغ بالتفريغ + مقسى ومُخمر بالكامل | درجة 12.9 مفسفر مانع للتآكل | درجة 12.9 مع حلقة قفل Nordlock | قيمة PV ≥3.5 MPa·m/s | مناسب لتركيز الغبار >50 ملجم/م³ |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2um.
- ضع مركب مانع للتآكل للمفاصل مصنف من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بتسلسل نمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع البيانات البيئية.
- اختبر السحب لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قطعة أقل من عتبة القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ركب عينة مراقبة التآكل بجوار المفاصل الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبتات غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل المفصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يؤثر التآكل على أكثر من 5% من مساحة السطح أو عمق تنقر >0.3mm. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح به لفقدان الشد: 15%.
الخطة ج · عتاد صلب NM400 المقاوم للتآكل الفائق
C5-M فائق حسب ISO 12944-2
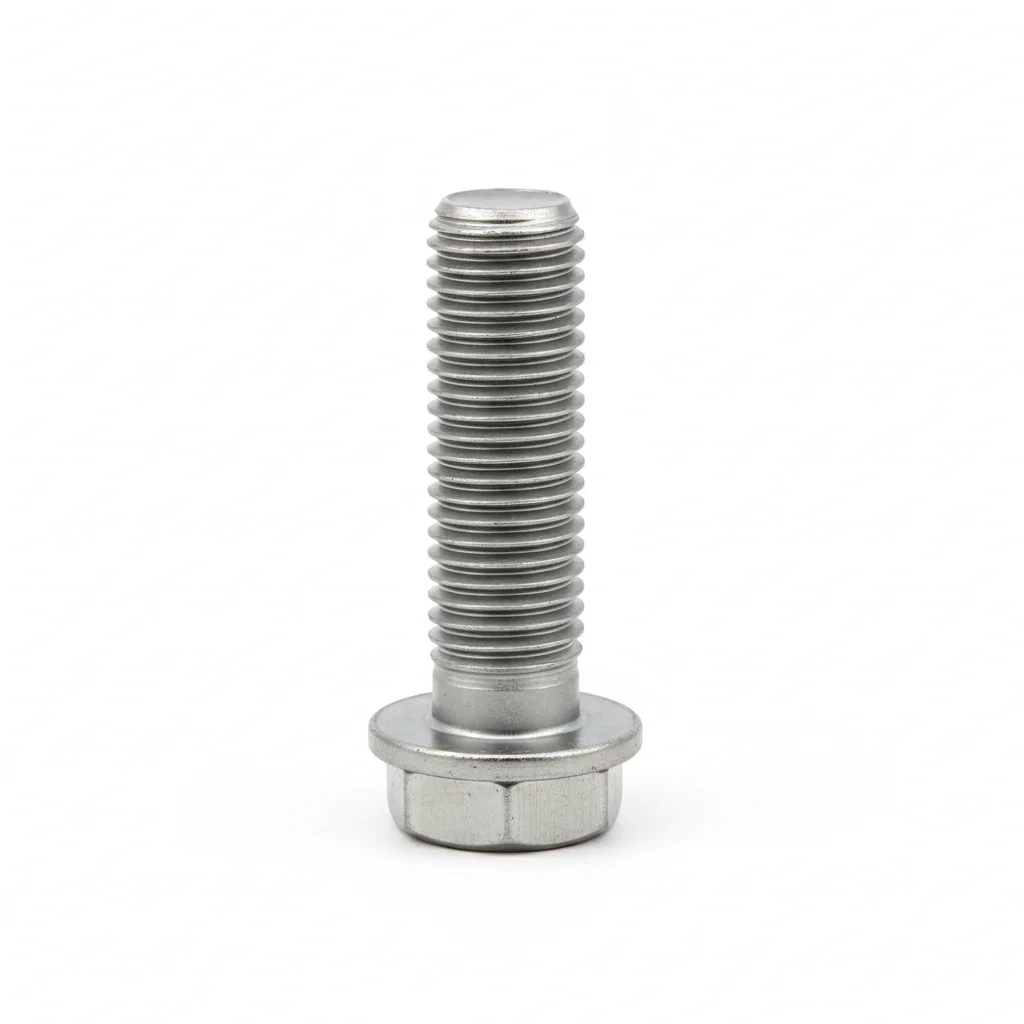
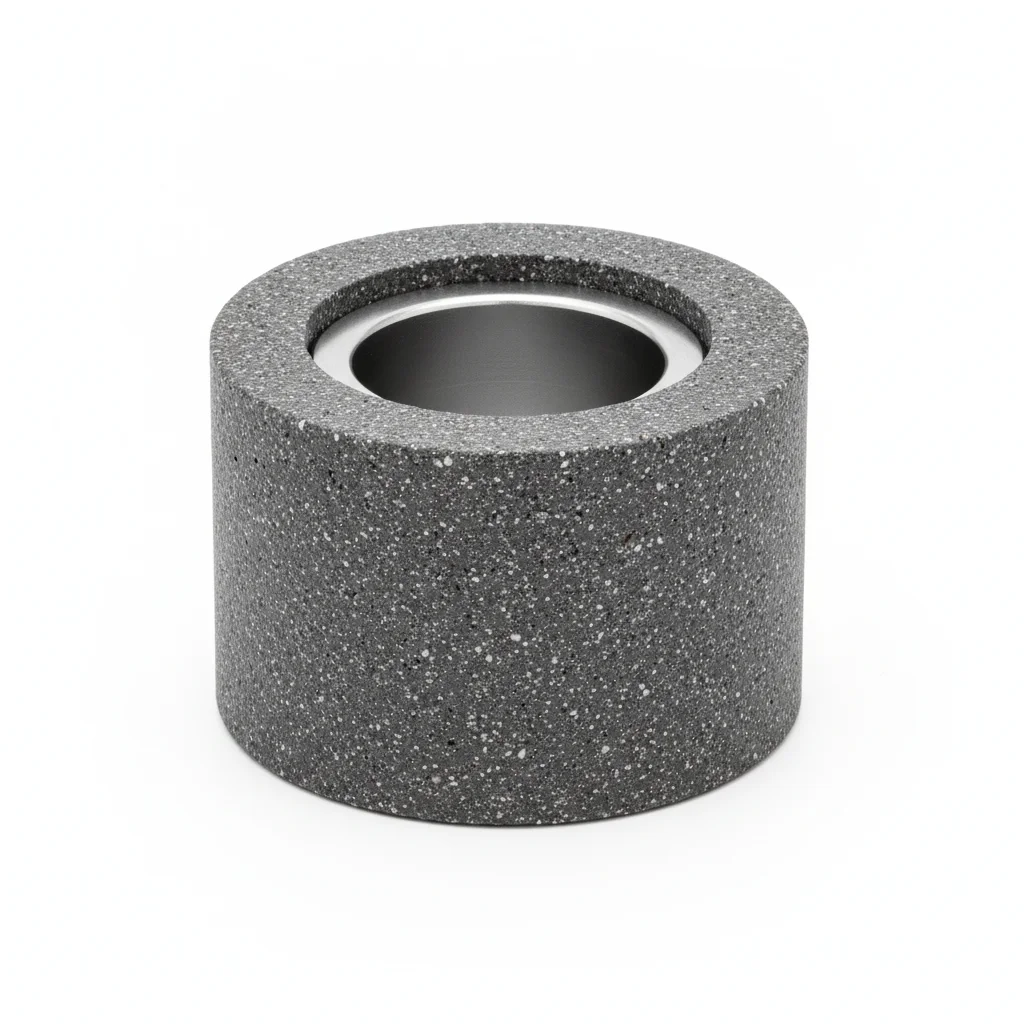
| مسمار العروة | برغي توصيل من صلب مقاوم للتآكل | جلبة مركبة سيراميكية | نظام تزييت بالشحم | علامة مراقبة ذكية | |
|---|---|---|---|---|---|
| المواصفة | φ100×L500mm، تصلب كلي + تقسية منخفضة الحرارة | M36×180، درجة 12.9 مع سطح مضاد للتآكل بانتشار الزنك | بطانة ألومينا مقواة بـ ZrO2، معامل احتكاك <0.08 | قناة زيت مدمجة + صمام فحص، فك بدون صيانة | شريحة RFID، تسجل ساعات التشغيل التراكمية واتجاهات التآكل |
| المادة | — | 42CrMoA | — | — | مطاط EPDM |
| الدرجة | — | درجة 12.9 | — | — | — |
| التشطيب | HDG >=55um حسب ISO 1461 | Zinc diffusion coating (sherardized) | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني | ورق VCI + صندوق كرتوني |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تصلب كلي + تقسية منخفضة الحرارة | درجة 12.9 مع سطح مضاد للتآكل بانتشار الزنك | معامل احتكاك <0.08 | فك بدون صيانة | تسجل ساعات التشغيل التراكمية واتجاهات التآكل |
خطوات التركيب
- أزل الشحوم بمذيب MEK. تحقق من خشونة السطح Ra <1.6um.
- ضع مركب مضاد للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام مشد هيدروليكي. تحقق بواسطة PMI لعينة 10%. وثّق للتدقيق الامتثالي.
- اختبر 10% من العينات باختبار الاختراق بالصبغة. استبدل أي قطعة تظهر عليها مؤشرات تشقق.
- ضع مانع تسرب وقائي حسب المواصفات. ركّب أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبتات غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل خلال السنة الأولى تحت ظروف التشغيل. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير ±3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبتات | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثّق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
آلات تحريك التربة — السلامة — الجزء 1: المتطلبات العامة
الخواص الميكانيكية للمثبتاتآلات البناء — المواصفات الفنية العامة للطلاء (بما في ذلك متطلبات مقاومة التآكل للعتاد)
GB/T 3077-2015الصلب الإنشائي السبائكي (التركيب الكيميائي والخواص الميكانيكية لـ 42CrMo/40CrNiMoA)
JB/T 5945-2018آلات البناء — المواصفات الفنية العامة للأجزاء المعالجة حرارياً
ISO 6165:2022آلات تحريك التربة - الأنواع الأساسية - التعريف والمصطلحات والتعاريف
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →