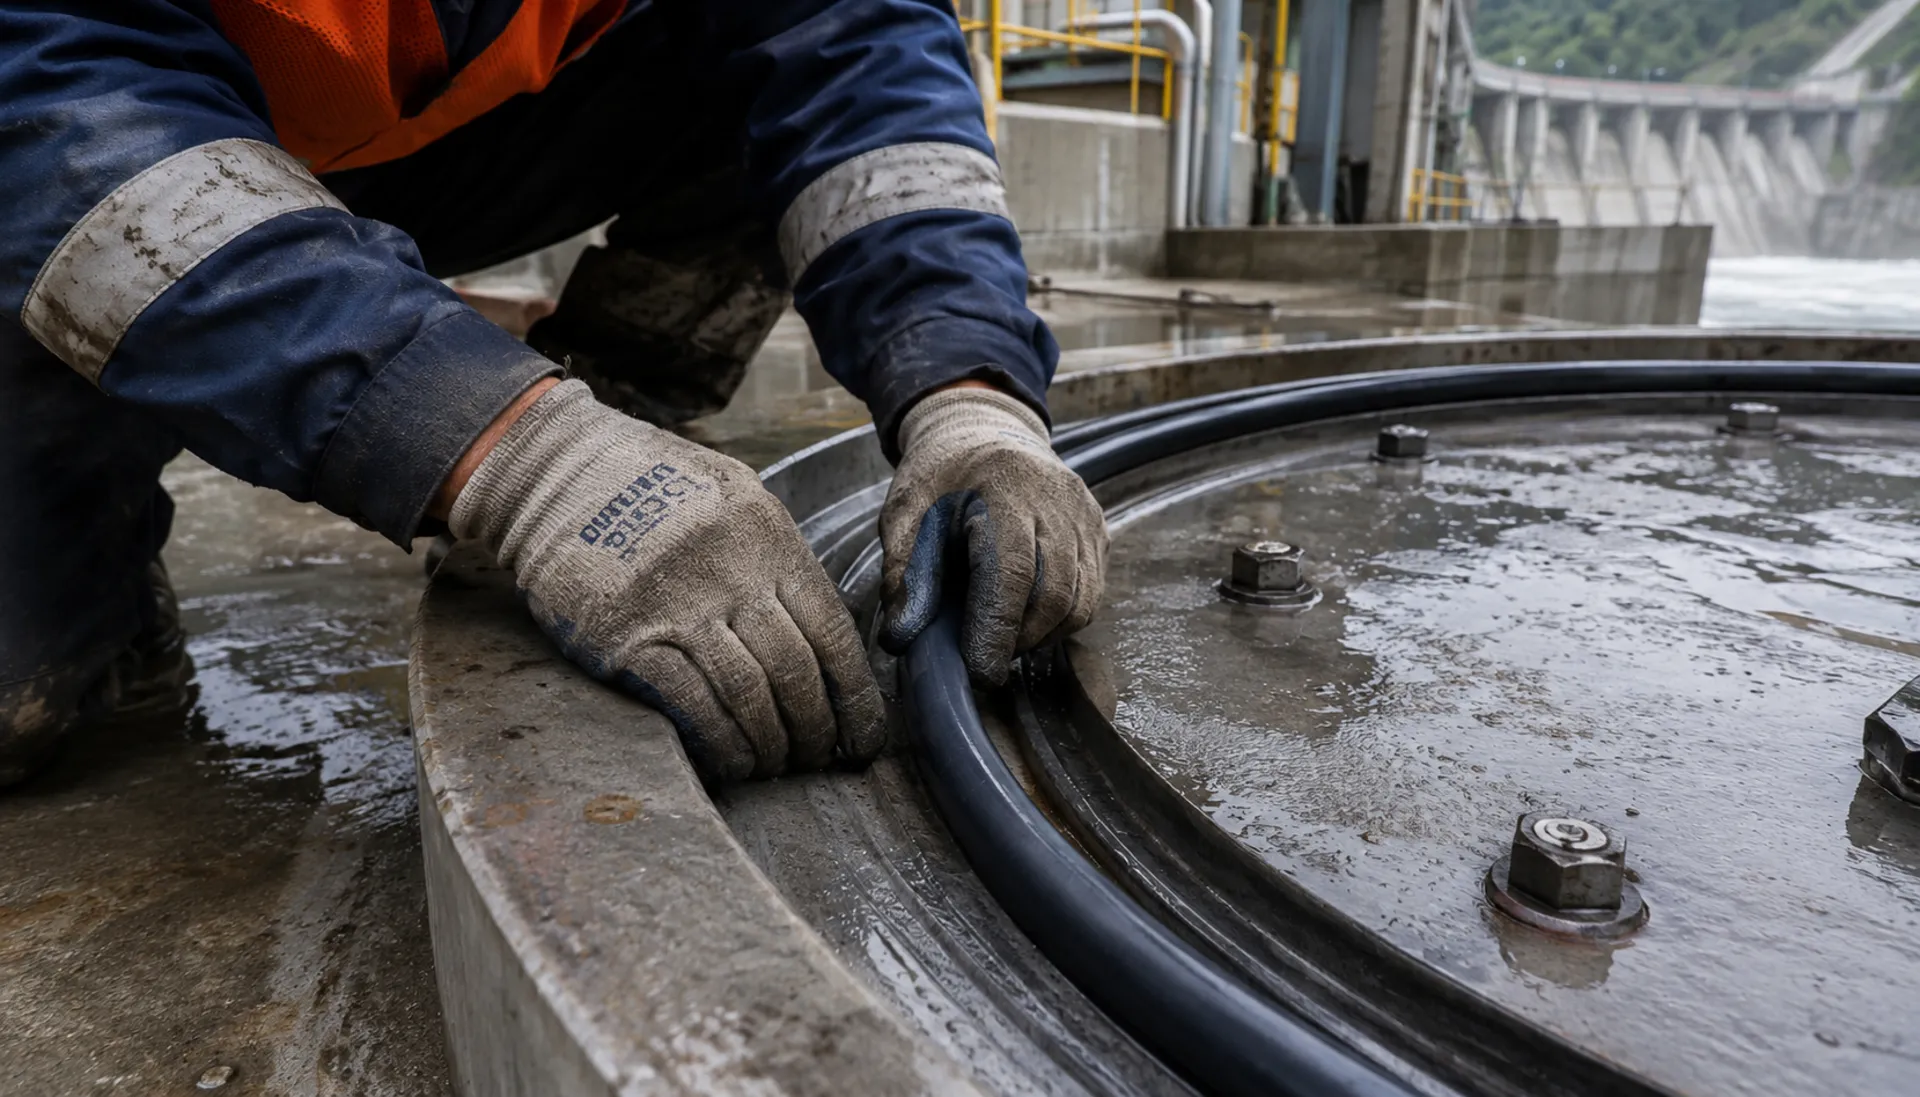
تآكل الشقوق في البراغي تحت الماء: الوقاية باستخدام مثبتات 316L
يمكن أن يؤدي تآكل الشقوق في فجوات سن اللولب إلى تقليل مقطع البرغي خلال 5-8 سنوات. يوفر الفولاذ المقاوم للصدأ 316L (PREN≥24) مقاومة محسنة. توضح هذه الصفحة آليات الفشل ومعايير اختيار المثبتات لتطبيقات تحت الماء في الطاقة الكهرومائية.
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"في خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل الشقوق للبراغي تحت الماء يؤدي إلى كسر مفاجئ
إجراءات التصحيح
الخطر-02
فشل الختم في خطوط الأنابيب عالية الضغط
إجراءات التصحيح
الخطر-03
الكسر الكلالي لدوار التوربين
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
التآكل الشقي للبراغي تحت الماء: نقاط فحص الشراء
غالبًا ما يتم تجاهل التآكل الشقي في البراغي تحت الماء. تخلق فجوة السن بين البرغي والصامولة منطقة مستنزفة من الأكسجين، مما يؤدي إلى تركيز أيونات الكلوريد وانخفاض الرقم الهيدروجيني، مما يسبب تكسر الغشاء السلبي. يقلل 316L مع PREN≥24 من هذا الخطر مقارنة بـ 304
ما يجب التحقق منه
- 1حدد الفولاذ المقاوم للصدأ 316L (PREN≥24) للبراغي تحت الماء لمقاومة التآكل الشقي؛ وتجنب 304 (PREN≥18)
- 2اطلب شهادة مواد تؤكد قيمة PREN؛ وتحقق من فئة التآكل للمشروع (C3-C5)
- 3افحص البراغي بحثًا عن عمق التنقر أو التآكل الذي يؤثر على مساحة السطح؛ واستبدلها إذا وجدت
- 4أعد ربط المثبتات إذا تجاوز فقدان الشد عزم الربط المحدد أثناء الفحص الدوري
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| درجة المادة | 304 عرضة للتآكل الشقي في المياه الساكنة؛ 316L يوفر PREN أعلى | فولاذ مقاوم للصدأ 316L، PREN≥24، مع شهادة مواد |
| الطلاء/التشطيب | الجلفنة بالغمس الساخن توفر حماية تضحية؛ يجب أن يفي السماكة بـ ISO 1461 | طلاء جلفنة بالغمس الساخن وفقًا لـ ISO 1461 |
| هندسة السن | فجوات السن هي مواقع شقية؛ الأسنان الخشنة تقلل حجم الفجوة | يفضل السن الخشن (مثل M20)؛ وتجنب الأسنان الدقيقة |
| فاصل التفتيش | يتقدم التآكل الشقي ببطء؛ الفحوصات الدورية تكتشف الضرر المبكر | افحص كل 6 أشهر؛ واستبدل إذا تجاوز التنقر أو التآكل المعايير |
البيانات مبنية على تحليل فشل الصناعة؛ معدلات التآكل الفعلية تعتمد على كيمياء المياه ودرجة الحرارة. تحقق من خلال اختبار التآكل الخاص بالمشروع
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
المياه الحمضية أو عالية الكبريتيد: تحديد مواصفات البراغي والأختام المغمورة
كيمياء المياه هي المتغير الأول للمكونات المغمورة — احسم طبيعة المياه قبل تحديد الدرجة.
| نوع المياه | الخطر على المكونات المغمورة | التوصية |
|---|---|---|
| مياه الخث الاستوائية (pH 4–6) | يتسارع التآكل بوضوح | 316L أو أعلى؛ لا يُستخدم الفولاذ الكربوني |
| مياه عالية الكبريتيد / الكلوريد | خطر عالٍ للتآكل الموضعي | 316L أو أعلى؛ تجنّب الفولاذ الكربوني |
المرجع الفني للقطاع
مسار الحشية من الإحكام إلى الترشيح
مثال: حلقات الإحكام وحشيات الفلانشات على فلانشات الأنابيب.
- 1الحشيات تحت الانضغاط طويل الأمد تفقد ارتدادها سنة بعد سنة — استرخاء الزحف
- 2عندما يكون الارتداد غير كافٍ، تمتص الحشية حمل الشد المسبق للفلانشة وتنفتح فجوة شعرية عند الوصلة
- 3يتفاقم الترشيح عبر الفجوة مع تقلبات الضغط، ويعمل الماء عالي الضغط بدوره على تآكل سطح الإحكام
- 4الإجراء: استبدال حشيات الفلانشات وحلقات الإحكام بشكل وقائي بدورة كل 5–8 سنوات — لا تنتظر حدوث التسريب
دورة الاستبدال كل 5–8 سنوات هي تقدير تقريبي استنادًا إلى البحث.
المرجع الفني للقطاع
توريد الأختام المغمورة: تحقّق من هذه النقاط قبل الطلب
استبدال الأختام المغمورة يعني توقف التشغيل — احسم المادة والطلاء في طلب واحد.
- هواء محطة التوليد الجوفية يبقى عند رطوبة نسبية 80–95% RH على مدار العام وتستمر الأسطح المعدنية في التكثف — الفولاذ الكربوني العاري يتآكل بشدة خلال ستة أشهر، لذا حدّد 304/316L أو الجلفنة بالغمس الساخن + شمع الختم لبراغي فتحات الصيانة وأوجه الفلانشات
- في نطاق منسوب المياه (انحسار موسم الجفاف، ارتفاع موسم الأمطار) يكون التآكل الناتج عن دورات البلل-الجفاف أسوأ من الغمر الكامل — صمّم حماية الختم لمنطقة البلل-الجفاف
- دوّن مادة الحشية / الحلقة O (EPDM/NBR/PTFE) في الطلب لتجنب الخلط في الموقع
دليل الاختيار
أداة المساعدة في الاختيار
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| تأكيد ظروف عمل المشروع والمعايير الفنية | تحديد نوع المياه والضغط ودرجة الحرارة وقطر العمود ووسط التشغيل | ISO 3601 (O-ring)؛ تصنيف الفلنجة ASME B16.5 |
| اختيار درجة المواصفة وفقًا للمعايير | اختيار درجة المادة ونوع الحشية وفقًا لـ ISO 3506 / ASME B16.20 / ISO 12944-2 | ISO 3506؛ حشيات ASME B16.20 |
| تحديد مخطط مقاومة التآكل والحماية | براغي تحت الماء: 316L (PREN≥24) مع مانع الالتصاق + مانع تسرب اللولب؛ HDG وفقًا لـ ISO 1461 | 316L PREN≥24 مقابل 304 PREN≥18؛ ISO 1461 |
① سدادة ميكانيكية 316L
C3 قياسي وفقًا لمعيار ISO 12944-2
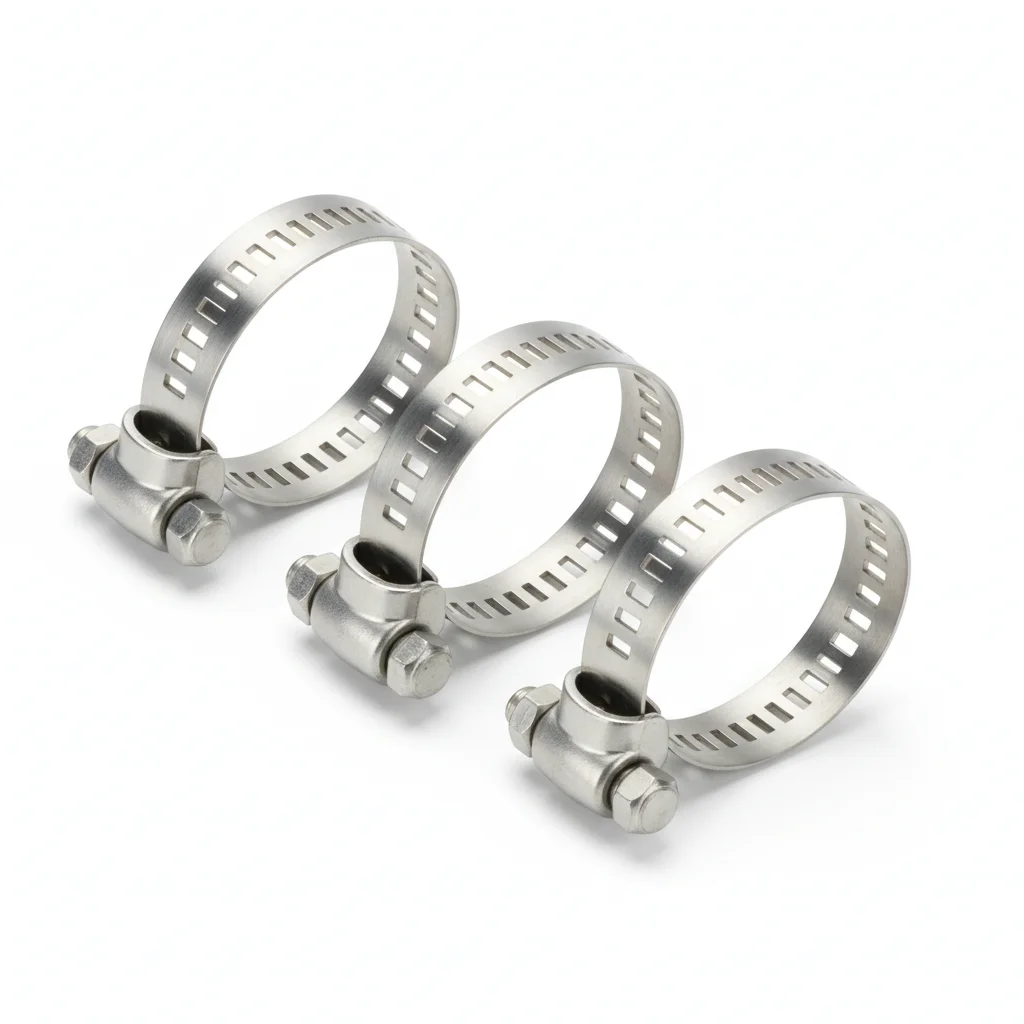
| برغي باب فتحة التفتيش | حبل السدادة | مشبك | |
|---|---|---|---|
| المواصفة | M20-M30 | φ10-30mm | DN50-DN200 |
| المادة | 316L | EPDM Rubber | 316L |
| الدرجة | A4-70 | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| التآكل | C3 وفقًا لمعيار ISO 12944-2 | Not applicable (polymer) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20C to +80C | -20C to +80C |
| الوزن | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs |
| التغليف | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | باب فتحة التفتيش تحت الماء | سدادة عامة | تثبيت حبل السدادة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة Belleville تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر ±2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس.
- ضع علامة طلاء ختم العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل في ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي بها تآكل يؤثر على أكثر من 5% من مساحة السطح أو عمق تنقر أكبر من 0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
② حشية باب فتحة التفتيش
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
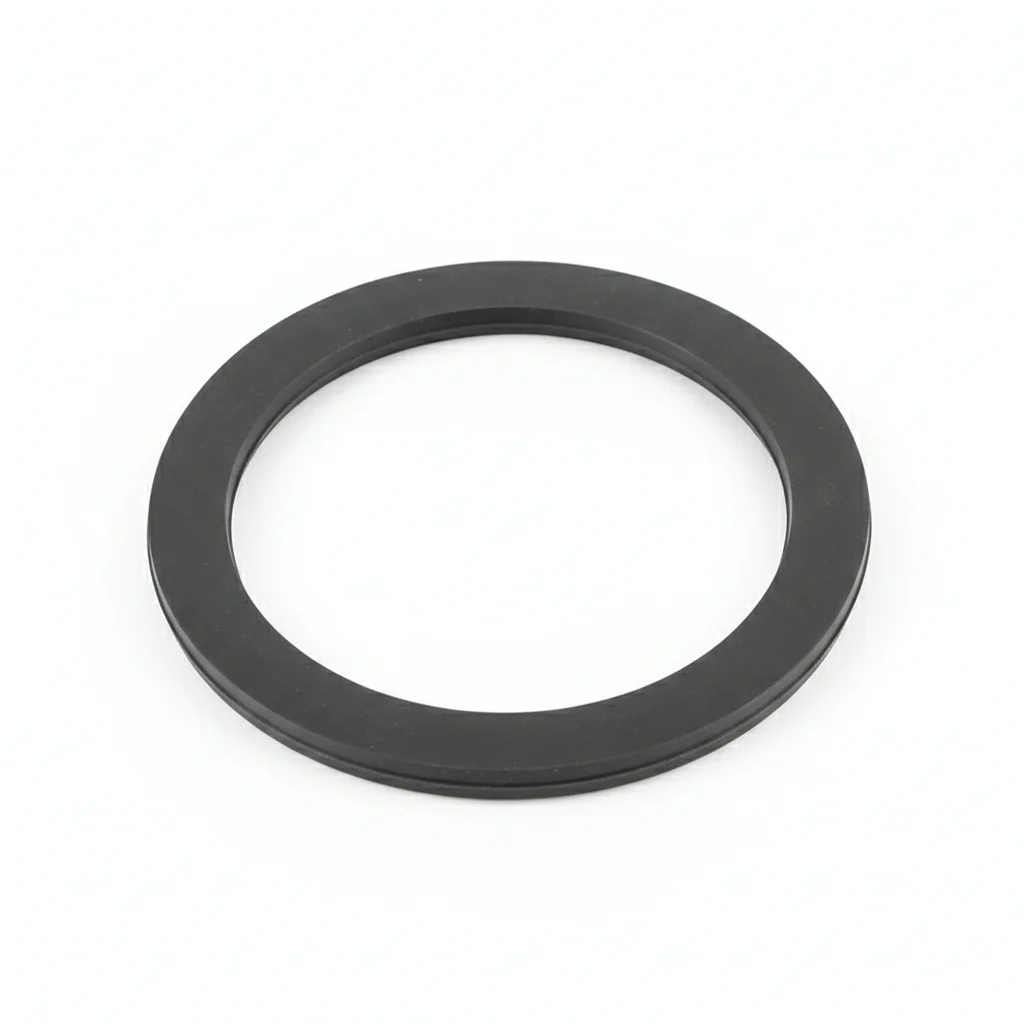
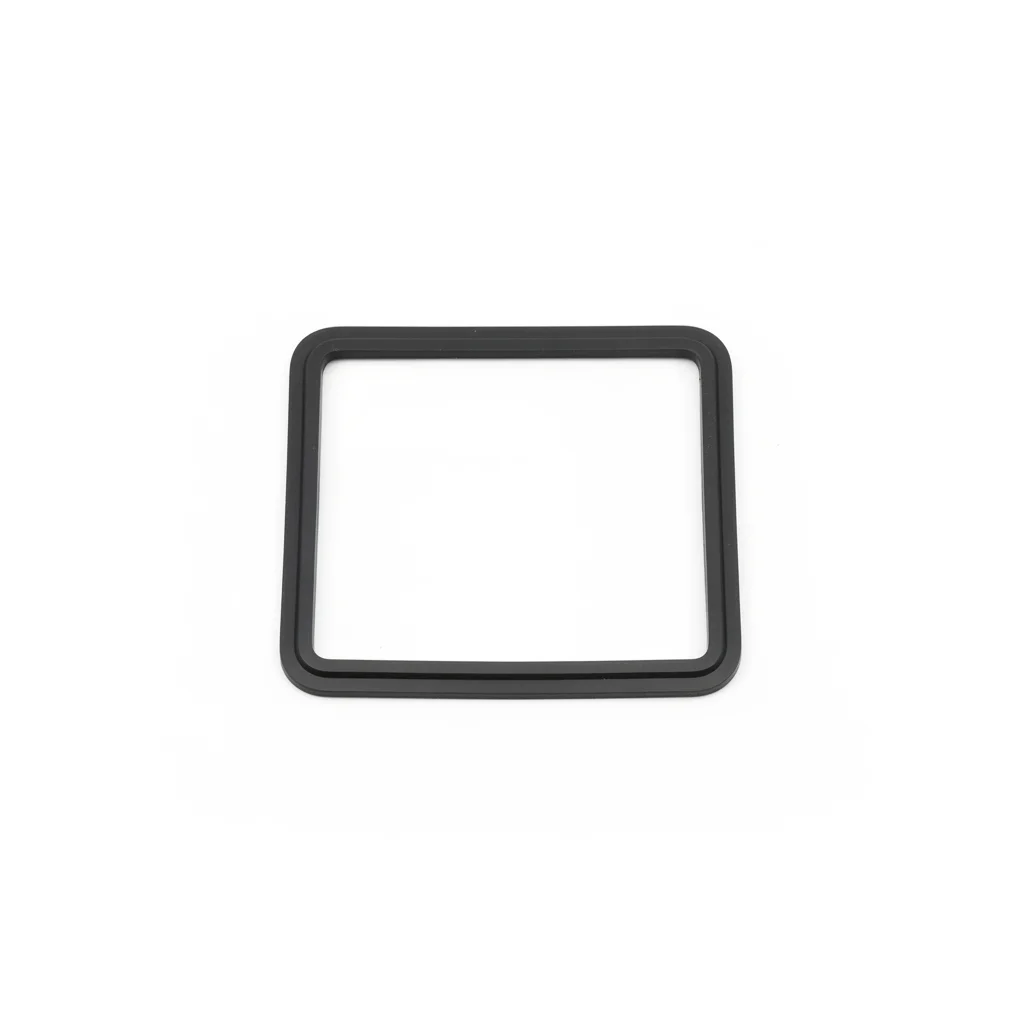
| حشية | حشية | حشية | |
|---|---|---|---|
| المواصفة | Φ500×10mm | Φ500×10mm | Φ500×10mm |
| المادة | مطاط EPDM | مطاط EPDM | مطاط EPDM |
| الدرجة | — | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | غير قابل للتطبيق (بوليمر) | غير قابل للتطبيق (بوليمر) | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | باب فتحة تفتيش لبيئة المياه العذبة | إحكام غلق الوسائط الزيتية | إحكام غلق الوسائط الكيميائية ذات درجات الحرارة العالية |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام الأسيتون كمذيب. تحقق من أن خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل للمفاصل بدرجة حرارة تشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر شد عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبتات | يؤدي تلوث السطح إلى منع استقرار الوصلة بشكل صحيح. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →