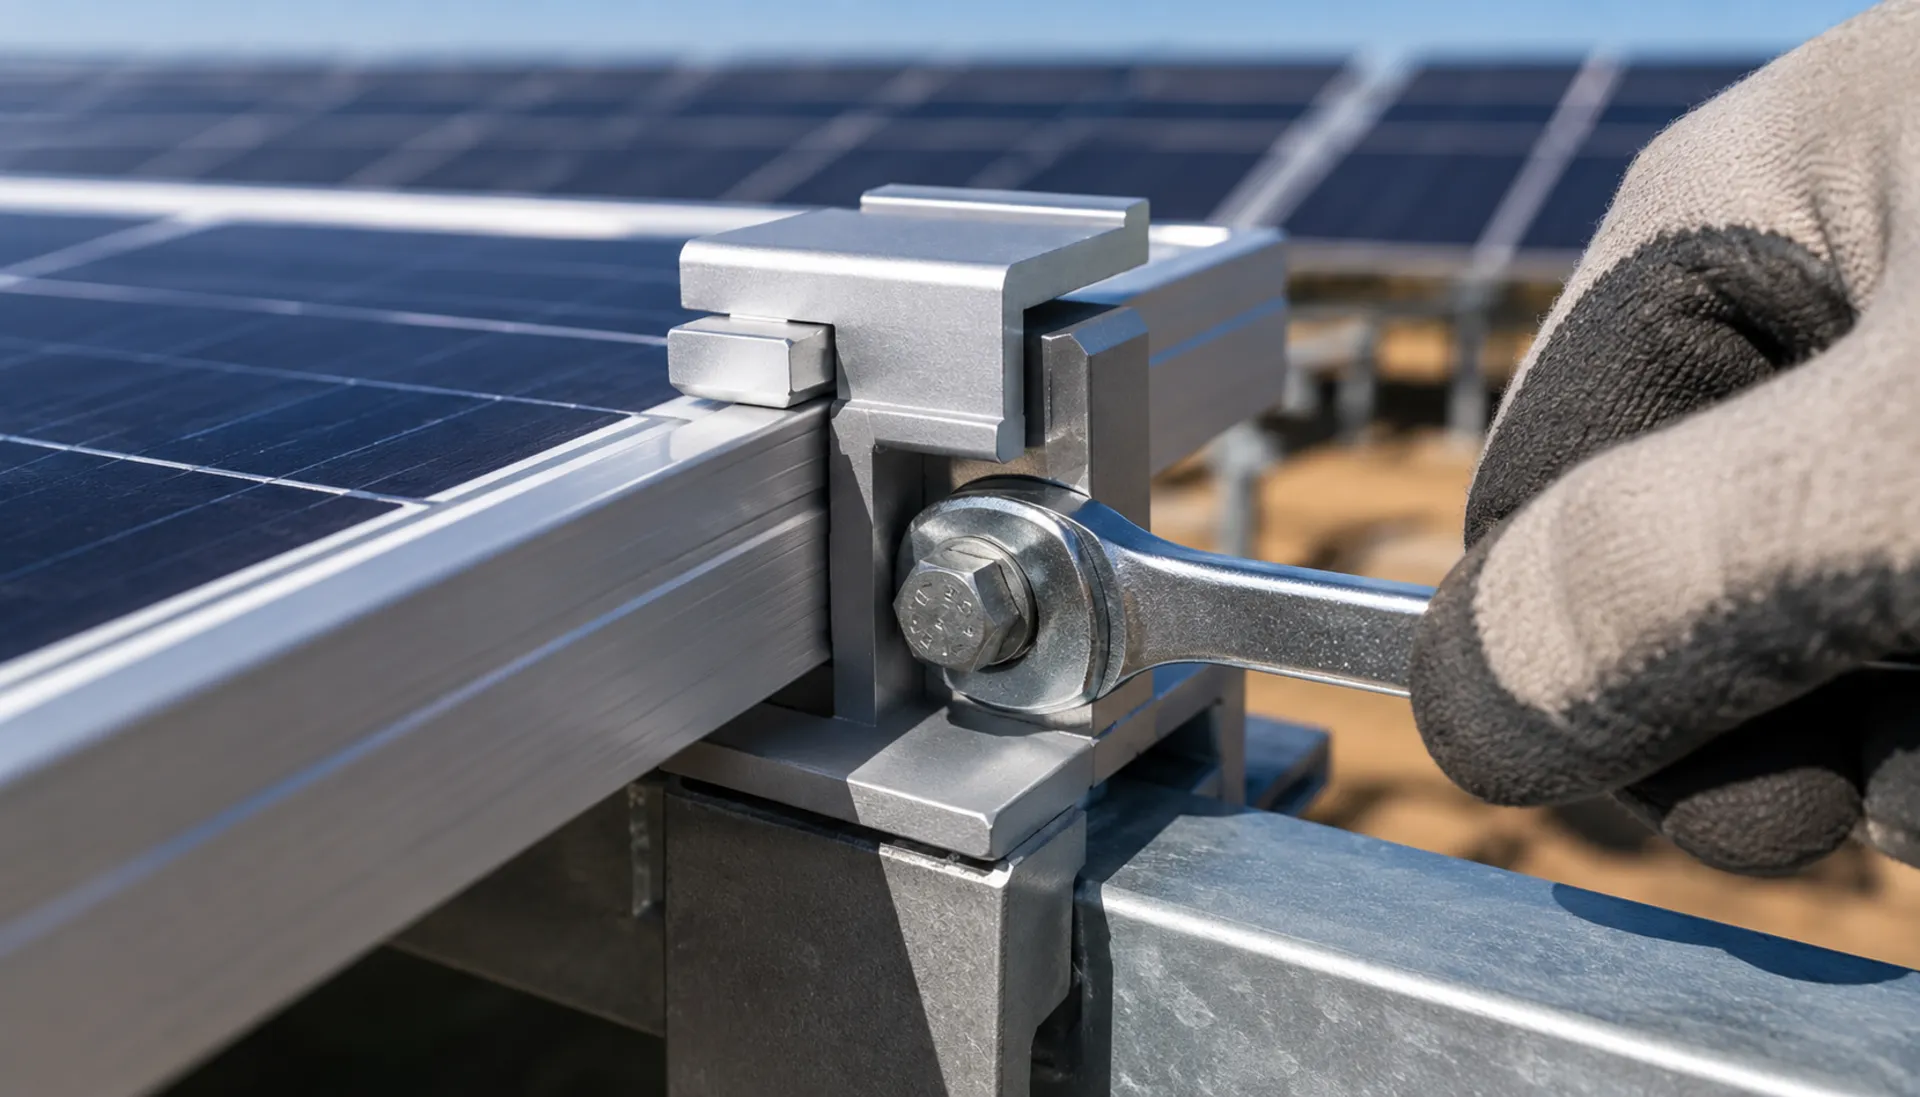
مثبتات أقواس تركيب محطات الطاقة الشمسية: مقارنة المواد والطلاءات
اختر المادة والطلاء المناسبين للبراغي في محطة الطاقة الشمسية الأرضية. قارن بين الفولاذ الكربوني مجلفن بالغمس الساخن، والفولاذ المقاوم للصدأ 304، والفولاذ المقاوم للصدأ 316 بناءً على فئة التآكل والقوة والعمر الافتراضي. يشمل التحكم في معامل العزم واعتبارات التمدد الحراري
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"هذه الأشياء تحدث كل يوم في خط الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تقلب معامل عزم الربط للبرغي يؤدي إلى فقدان التحكم في قوة الشد المسبق
إجراءات التصحيح
الخطر-02
نقص الفتحات الطويلة في الأقواس طويلة الامتداد يؤدي إلى قص البرغي بسبب التمدد والانكماش الحراري
إجراءات التصحيح
الخطر-03
تفاوت كبير في موضع الفتحة في موصلات الأقواس يؤدي إلى إعادة الثقب وإعادة العمل في الموقع
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
3 فحوصات حاسمة لشراء مثبتات حوامل الطاقة الشمسية
بعيدًا عن درجة المادة، هناك ثلاثة عوامل غالبًا ما تسبب أعطالًا ميدانية: ثبات معامل عزم الربط، نوع الفتحة لحركة التمدد الحراري، وتفاوت موضع الفتحة. هذه العوامل غير مغطاة في مواصفات المواد القياسية ولكنها تؤثر مباشرة على قوة الشد المسبق، وعمر الكلال، وجدول التركيب
ما يجب التحقق منه
- 1يجب التحكم في معامل عزم الربط (قيمة k) ضمن ±0.010 لكل دفعة
- 2الحوامل طويلة الامتداد (>6م) تتطلب فتحات مشقوقة لاستيعاب التمدد والانكماش الحراري؛ الفتحات الدائرية تسبب كلال قص للبرغي خلال 2-3 سنوات في المناخات الصحراوية
- 3تفاوت موضع الفتحة >±2مم يجبر على إعادة الثقب في الموقع، مما يقلل مساحة التحميل بنسبة 30-40%
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| ثبات معامل عزم الربط | تغير الدفعة >±0.010 يسبب تشتت في الشد المسبق؛ عزم الربط المنخفض يؤدي إلى الارتخاء، وعزم الربط الزائد يسحق الحلقات | اطلب تقرير اختبار قيمة k لكل دفعة؛ الهدف k=0.20±0.02 |
| نوع الفتحة للتمدد الحراري | البراغي تتعرض للقص تحت الإجهاد الدوري | استخدم فتحات مشقوقة على جانب واحد من كل امتداد؛ حدد سماحية الانزلاق وفق EN 1993-1-8 |
| تفاوت موضع الفتحة | التفاوت >±2مم يسبب عدم محاذاة؛ إعادة الثقب تقلل قدرة قص البرغي بنسبة 30-40% | اطلب تقرير فحص أبعاد |
| التحقق من سمك الطلاء | يبدأ التنقر خلال 5 سنوات | حدد الجلفنة بالغمس الساخن ≥65μm وفق ISO 1461؛ اطلب تقرير مقياس سمك مغناطيسي |
جميع القيم مبنية على الممارسة الهندسية النموذجية. قد تختلف متطلبات المشروع الفعلية؛ تحقق مع المهندس الإنشائي
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
أربع نقاط فشل حرجة لمسامير حوامل التركيب: المخاطر والحلول
نادراً ما تفشل مسامير الحوامل بسبب نقص المتانة الساكنة — الإجهاد الترددي والحركة الحرارية والتآكل هي العوامل المؤثرة. أربع نقاط فشل حرجة:
| المخاطر | الأرقام الرئيسية | الإجراء المضاد |
|---|---|---|
| قص ترددي ناتج عن الرياح العرضية | حد الكلال عند 10⁷ دورة ≈ 40-50% من المتانة الساكنة | إبقاء إجهاد التصميم ضمن 60% من حد الكلال (موصى به) |
| التمدد الحراري يقص المسامير | هيكل بطول 80 m يتحرك نحو 72 mm عند تأرجح حراري 80-90°C | إضافة فواصل انزلاقية مشقوقة كل 20-30 m (موصى به) |
| سماكة الطلاء غير كافية للموقع | فئات GB/T 13912 — مسامير الحوامل تبدأ من ≥70 μm | الترقية إلى Dacromet أو 304 قرب الساحل |
| التشقق الناتج عن التآكل الإجهادي (SCC) | صدأ العنق هو أبكر علامة إنذار | الفحص قبل كل شتاء؛ استبدال المسمار بالكامل |
الأرقام المسبوقة بكلمة "نحو" مأخوذة من قاعدة المعرفة (ليست تقديرات)؛ الحد التصميمي 60% وتباعد الفواصل 20-30 m هما قيمتان موصى بهما.
المرجع الفني للقطاع
سلسلة كسر مسامير الحوامل: التقاء الكلال بالإجهاد الحراري
لا تنكسر مسامير الحوامل بسبب الحمل الساكن الزائد، بل بسبب تراكم القص الترددي والإجهاد الحراري.
- 1مسار الحمل الكامل — قائم → عارضة → مدادة → لوح — محمول على مسامير HDG بقياس M10-M20 تحت قص ترددي ناتج عن الرياح العرضية
- 2بعد 10⁷ دورة ينخفض حد الكلال إلى 40-50% من المتانة الساكنة — أبقِ إجهاد التصميم ضمن 60% من ذلك الحد (موصى به)
- 3تأرجح حراري 80-90°C يحرك هيكلاً بطول 80 m نحو 72 mm؛ الفاصل الانزلاقي المشقوق هو مسار التحرير الوحيد
- 4إذا أُحكمت جميع الوصلات يقع الإجهاد الحراري على المسامير — يتراكم الإجهاد الترددي ويحدث الكسر مبكراً
- 5قبل كل شتاء افحص أعناق المسامير: الصدأ علامة على SCC — استبدل المسمار بالكامل، لا تلحم أو ترقع أبداً
نسبة الكلال 40-50% وحركة 72 mm مأخوذتان من قاعدة المعرفة (ليستا تقديرات)؛ الحد 60% وتواتر الفحص توصيات.
المرجع الفني للقطاع
مسامير الحوامل: الشراء وفحص الاستلام
شراء بكميات كبيرة للمشروع مع تصنيف المواد حسب بيئة التآكل — ثلاثة فحوصات عند استلام البضاعة:
- المقاسات لكامل السلسلة M10-M20 ومعظمها مجلفن بالغمس الساخن — محطة 100 MW تحتاج نحو 500-800k قطعة (تقدير تقريبي)
- صنف المادة حسب الموقع: للمناطق الداخلية حسب فئات GB/T 13912 بدءاً من ≥70 μm؛ للمناطق الساحلية الترقية إلى Dacromet أو 304
- افحص طلاء اللولب والأعناق دفعة بدفعة: صدأ العنق علامة على SCC — ارفض الشحنة أو استبدل المسمار بالكامل
"نحو 500-800k قطعة لكل 100 MW" هو تقدير تقريبي لحجم الكمية.
المرجع الفني للقطاع
معايير تصميم الحوامل وقبول الطلاء
اعتمد هذه المعايير عند التوصيف والاستلام:
المعايير مذكورة للاسترشاد؛ معايير القبول حسب النصوص الرسمية.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · اقتصادية | B · الخطة ب · مقاومة عالية للعوامل الجوية | C · الخطة ج · حماية متقدمة من التآكل | |
|---|---|---|---|
| 1. برغي سداسي الرأس | |||
| المواصفة | M8×25 ~ M16×60 | M8×25 ~ M16×60 | M10×30 ~ M20×80 |
| المادة | فولاذ كربوني + مجلفن بالغمس الساخن (≥65 ميكرومتر) | فولاذ مقاوم للصدأ 304 (A2-70) | فولاذ مقاوم للصدأ 316 (A4-80) |
| الدرجة | الدرجة 8.8 | الدرجة 70 | الدرجة 80 |
| التشطيب | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
| 2. برغي رأس أسطواني بفتحة سداسية | |||
| المواصفة | M6×20 ~ M12×40 | M6×20 ~ M12×40 | حسب الطلب |
| المادة | فولاذ كربوني + غلفنة بالغمس الساخن | فولاذ مقاوم للصدأ 304 | فولاذ كربوني + بلاستيك بالغمس الساخن (PE/PA) |
| الدرجة | الدرجة 8.8 | A2-70 | 8.8/10.9 |
| التشطيب | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
| 3. كتلة تثبيت وسطية من الألومنيوم | |||
| المواصفة | الطول 50 مم | الطول 50 مم | الطول 60 مم |
| المادة | 6063-T5 + مؤكسد | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 316 |
| التشطيب | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
| 4. كتلة تثبيت طرفية من الألومنيوم | |||
| المواصفة | الطول 50 مم | M10×30 ~ M16×50 | الطول 60 مم |
| المادة | 6063-T5 + مؤكسد | فولاذ كربوني + طلاء Dacromet | فولاذ مقاوم للصدأ 316 |
| الدرجة | — | الدرجة 10.9 | — |
| التشطيب | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
الخطة أ · اقتصادية
معيار C3 وفقًا لـ ISO 12944-2
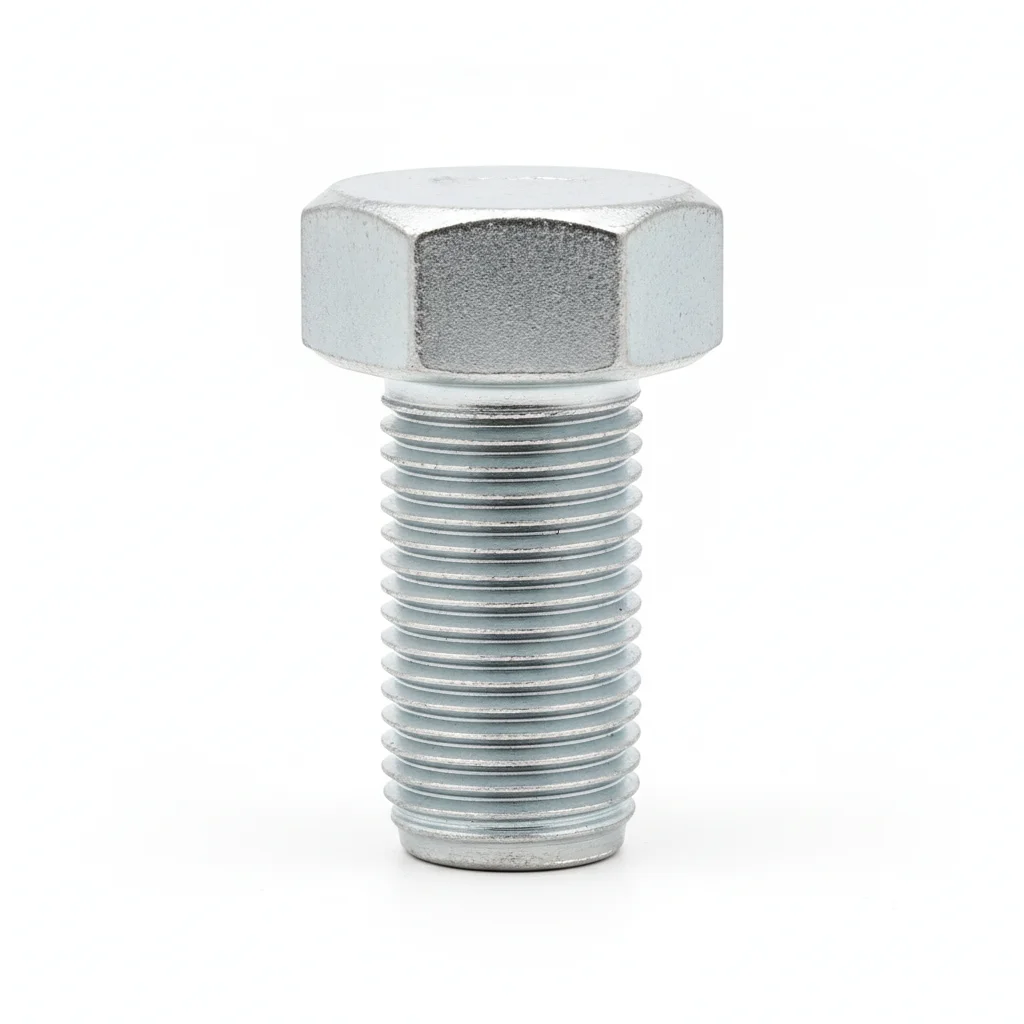
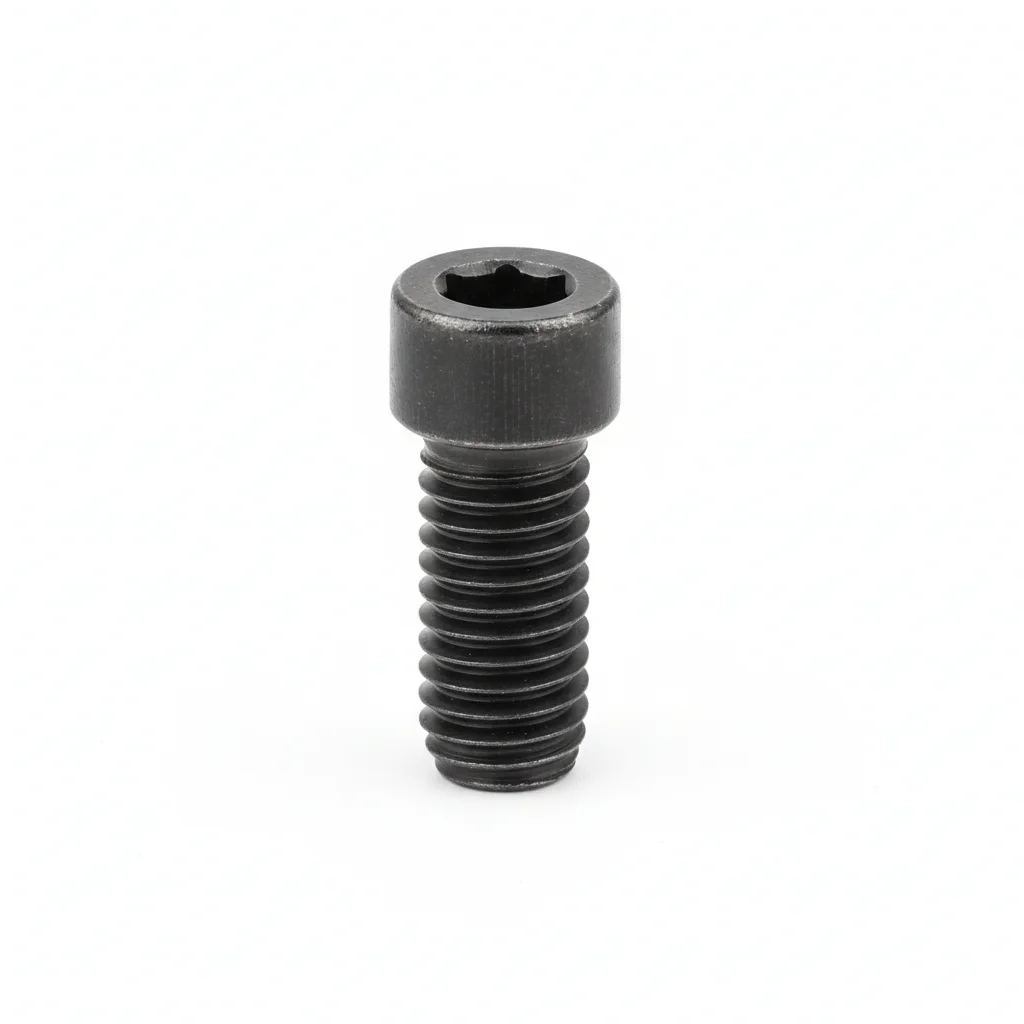
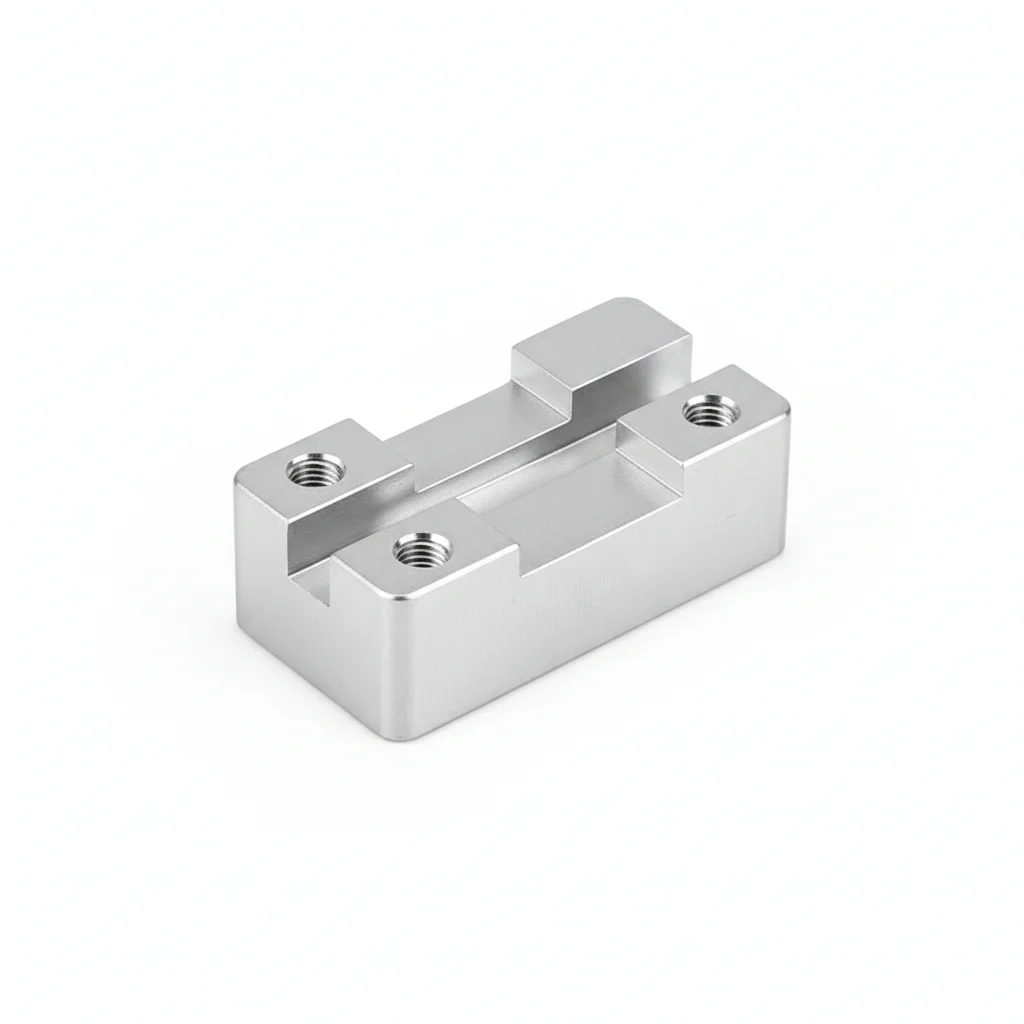
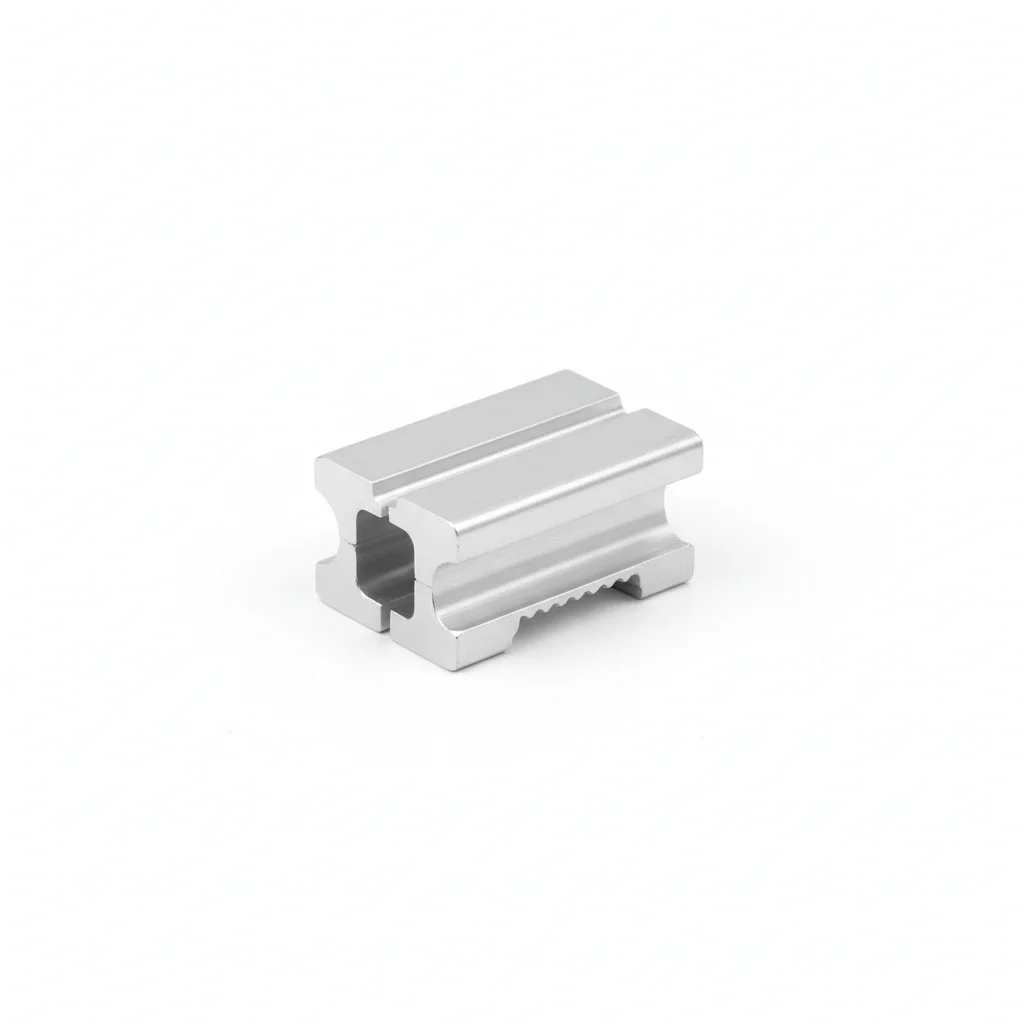
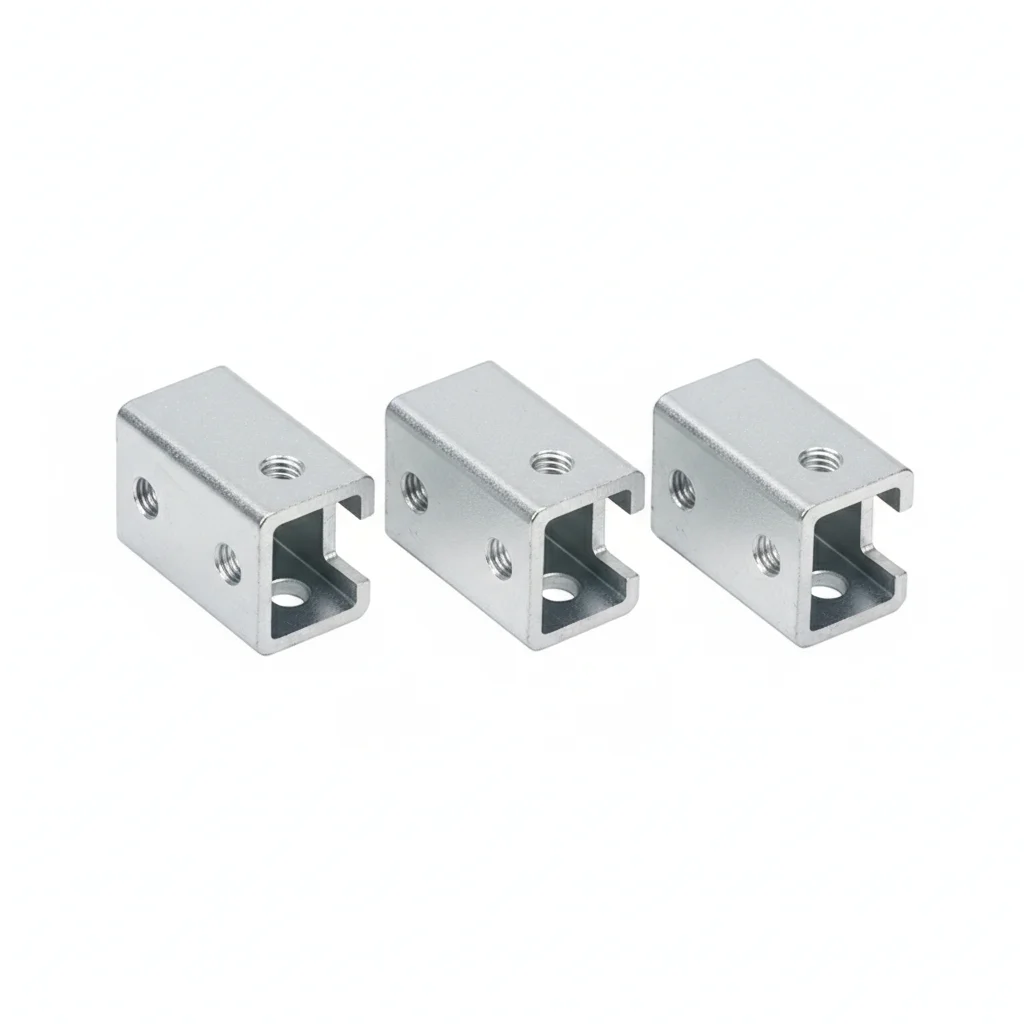
| برغي سداسي الرأس | برغي رأس أسطواني بفتحة سداسية | كتلة تثبيت وسطية من الألومنيوم | كتلة تثبيت طرفية من الألومنيوم | موصل القضبان | |
|---|---|---|---|---|---|
| المواصفة | M8×25 ~ M16×60 | M6×20 ~ M12×40 | الطول 50 مم | الطول 50 مم | متوافق مع قضيب القناة C |
| المادة | فولاذ كربوني + مجلفن بالغمس الساخن (≥65 ميكرومتر) | فولاذ كربوني + غلفنة بالغمس الساخن | 6063-T5 + مؤكسد | 6063-T5 + مؤكسد | Q235B مجلفن بالغمس الساخن |
| الدرجة | الدرجة 8.8 | الدرجة 8.8 | — | — | — |
| التشطيب | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | غلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التوصيل الرئيسي للقوس | تثبيت الألواح والقضبان | تثبيت مركز اللوحة | تثبيت حافة الصف | توصيل القضبان |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمة. عزم الربط إلى 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قم بقياس عينة 5% بمقياس محسس.
- ضع علامة طلاء الختم لعزم الربط. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · مقاومة عالية للعوامل الجوية
C4 قاسية وفقًا للمعيار ISO 12944-2
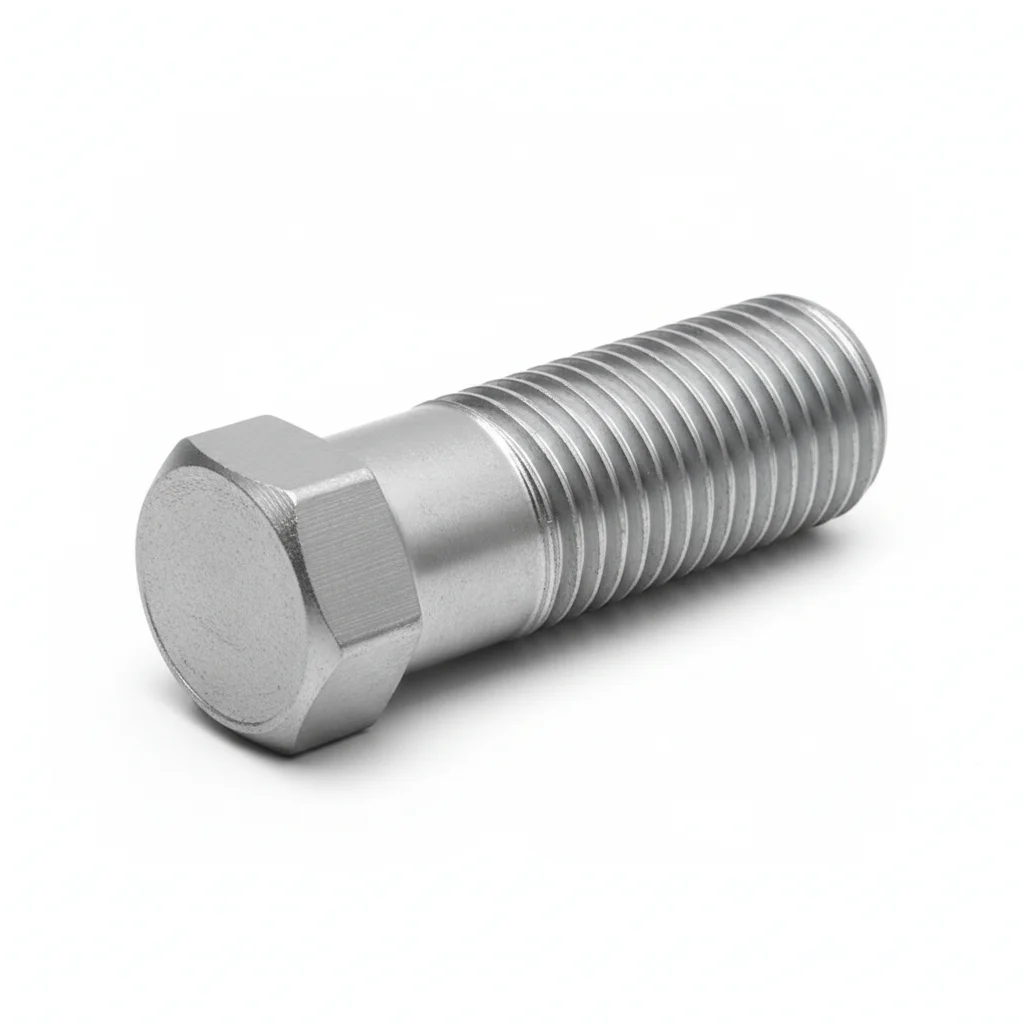
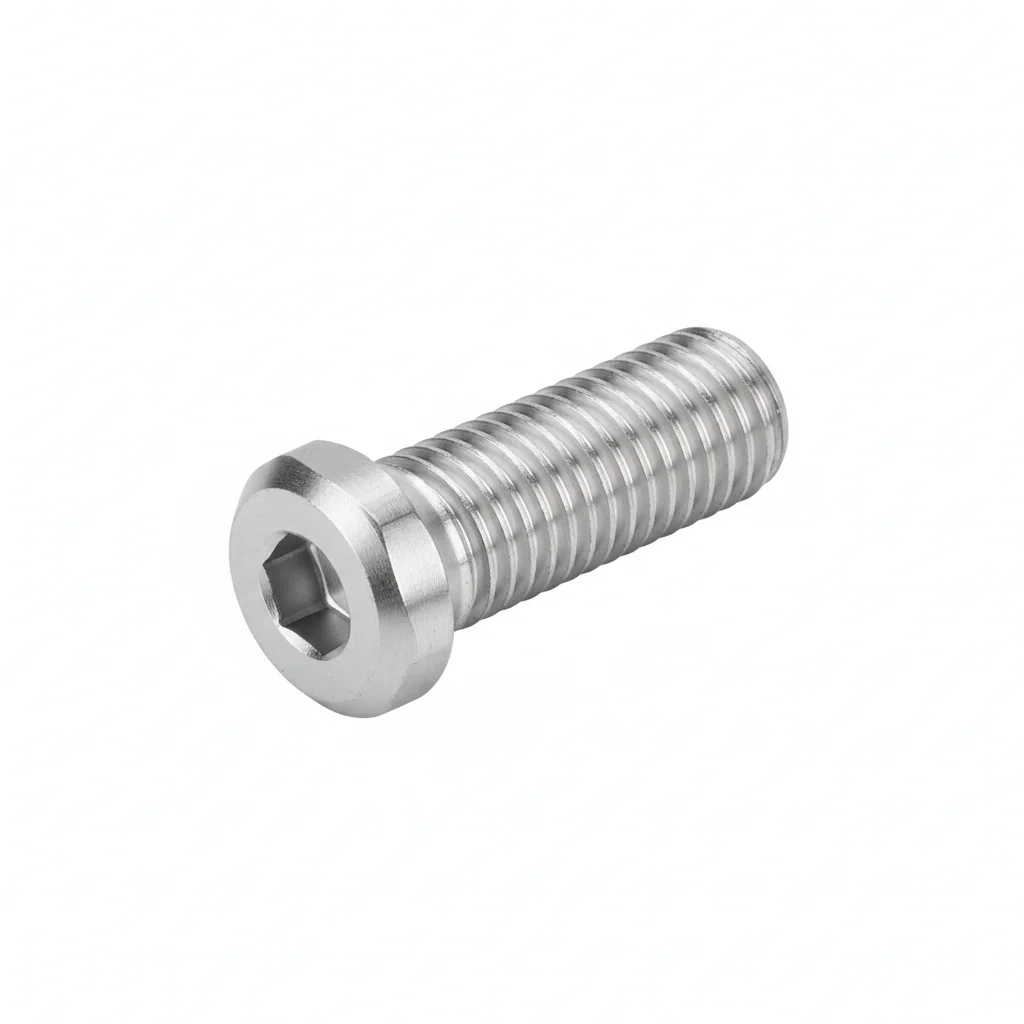
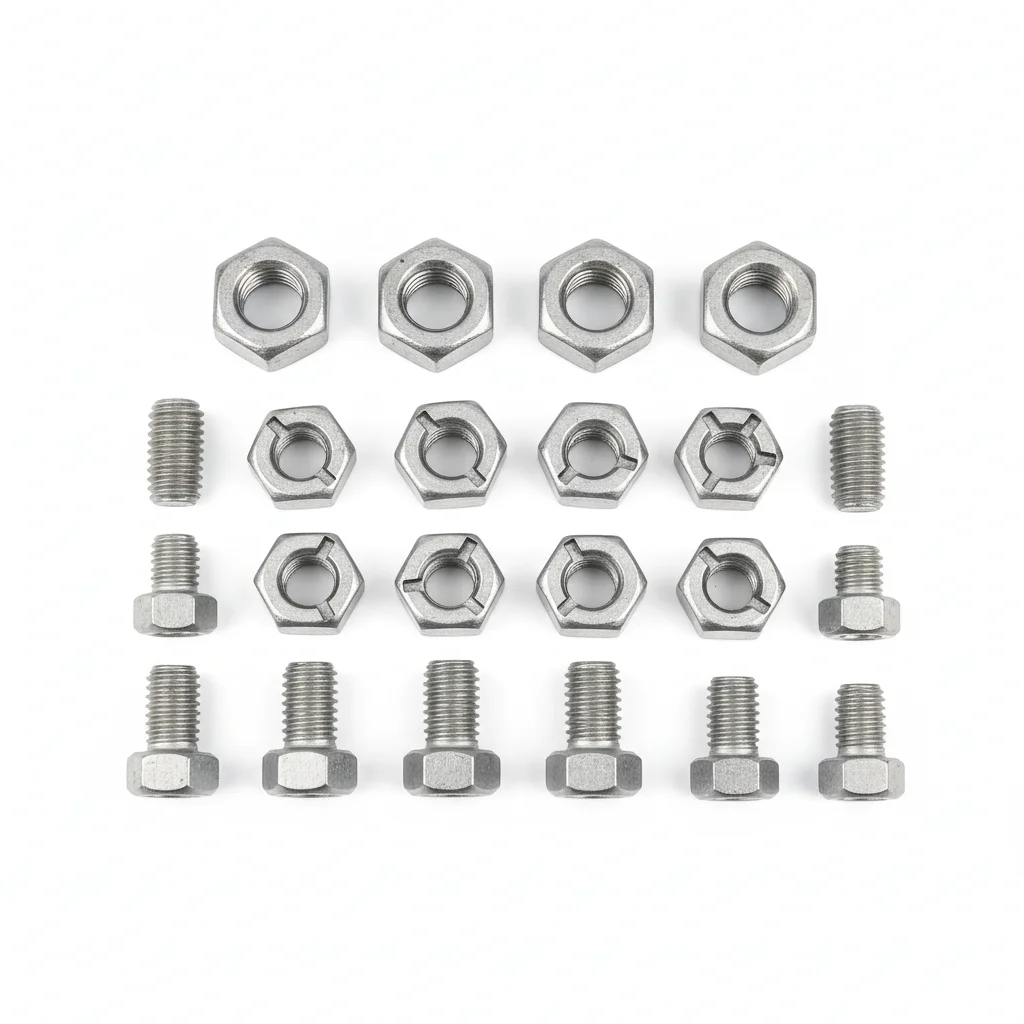
| برغي سداسي الرأس | برغي رأس أسطواني بمفتاح سداسي | كتيفة تثبيت وسطية | برغي Dacromet | كتيفة تثبيت وسطية من الألومنيوم | |
|---|---|---|---|---|---|
| المواصفة | M8×25 ~ M16×60 | M6×20 ~ M12×40 | الطول 50 مم | M10×30 ~ M16×50 | الطول 50 مم |
| المادة | فولاذ مقاوم للصدأ 304 (A2-70) | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 304 | فولاذ كربوني + طلاء Dacromet | 6063-T5 + مؤكسد |
| الدرجة | الدرجة 70 | A2-70 | — | الدرجة 10.9 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | توصيل الكتيفة الرئيسية | تثبيت الوحدات | تثبيت الوحدات في المناطق عالية التآكل | قوة عالية + مقاومة للتآكل | يمكن استخدامها في المناطق العادية |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل للمفاصل بدرجة حرارة تشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% بأداة تحقق. سجل مع بيانات بيئية.
- اختبر الشد لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. ينفصل المفصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت وفقًا للمواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · حماية متقدمة من التآكل
C5-M شديد وفق ISO 12944-2
| برغي سداسي الرأس | برغي مطلي ببلاستيك بالغمس الساخن | كتيفة تثبيت | كتيفة تثبيت طرفية | |
|---|---|---|---|---|
| المواصفة | M10×30 ~ M20×80 | حسب الطلب | الطول 60 مم | الطول 60 مم |
| المادة | فولاذ مقاوم للصدأ 316 (A4-80) | فولاذ كربوني + بلاستيك بالغمس الساخن (PE/PA) | فولاذ مقاوم للصدأ 316 | فولاذ مقاوم للصدأ 316 |
| الدرجة | الدرجة 80 | 8.8/10.9 | — | — |
| التشطيب | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | توصيل هيكلي حرج | تركيب مدفون أو تحت الماء | مخصصة للطاقة الشمسية البحرية | تثبيت حافة المصفوفة |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- طبق مركبًا مضادًا للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عنصر يُظهر مؤشرات تشقق.
- طبق مادة مانعة للتسرب وفق المواصفات. ثبت أجهزة مراقبة حالة دائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفق المواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
دليل الاختيار
لست متأكدًا أي حل تختار؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| التحقق من مستوى تآكل موقع المشروع (داخلي مقابل ساحلي) | التقييم وفقاً لـ ISO 9223؛ المواقع الساحلية على مسافة <3km والمواقع البحرية المعرضة لرذاذ الملح يتم الترقية فيها إلى مثبتات Grade 70 / duplex 2205 | ISO 9223, ISO 12944-2 |
| أولوية التكلفة، العمر التصميمي 20 سنة، التآكل ≤C3 | الخطة A الاقتصادية: فولاذ كربوني + مجلفن بالغمس الساخن ≥65μm، Grade 8.8 (أقل تكلفة) | ISO 12944-2 C3, ISO 1461 (≥65μm) |
| العمر التصميمي 25 سنة، الساحل <3km / التلوث الصناعي / الرطوبة السنوية >80% | الخطة B مقاومة عالية للعوامل الجوية: 304 SS (A2-70) أو فولاذ كربوني مطلي بـ Dacromet من الدرجة Grade 10.9 (التكلفة +15-25%) | ISO 12944-2 C4, EN 1993-1-8 (A2-70) |
| العمر التصميمي >30 سنة، بحري / مصنع كيميائي (التكلفة +40-60%) | الخطة C حماية متقدمة من التآكل: 316 SS (A4-80)، 2-3% Mo، مقاومة التنقر بالكلوريد >3x مقارنة بـ 304 | ISO 12944-2 C5-M, EN 1993-1-8 (A4-80) |
المعايير المرجعية
الأساس الفني والمعايير المرجعية
الخواص الميكانيكية للمثبتات — البراغي والمسامير اللولبية والأوتاد
التأهيل التصميمي لمتتبعات الطاقة الشمسيةالمثبتات — الطلاءات المجلفنة بالغمس الساخن
معيار تصميم الهياكل الفولاذيةتآكل المعادن والسبائك — تصنيف التآكلية الجوية
تصميم الوصلات في الهياكل الفولاذيةالخواص الميكانيكية لمثبتات الفولاذ المقاوم للصدأ (A2-70/A4-80)
NB/T 10115-2018مواصفة تصميم هياكل دعم الطاقة الكهروضوئية
ISO 1461الطلاءات المجلفنة بالغمس الساخن على المنتجات الحديدية والفولاذية المصنعة — أساس عمر ≥65 ميكرومتر
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
التالي: الاختيار وطلب عرض السعر
موصلات PV الكهربائيةاتبع مسار الاختيار في هذه الصفحة للانتقال إلى صفحة طلب عرض السعر لنفس السيناريو.
موضوع ذو صلة
حلقة مانعة لا تكلف سوى بضعة سنتات، كيف تتسبب في تسرب سقف الألواح الشمسية بعد ثلاث سنوات؟موضوع ذو صلة
ورقة بيضاء حول الاختلافات المعيارية في شراء الأجهزة الكهربائية عبر الحدود: GB مقابل ASTM مقابل ENما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →